
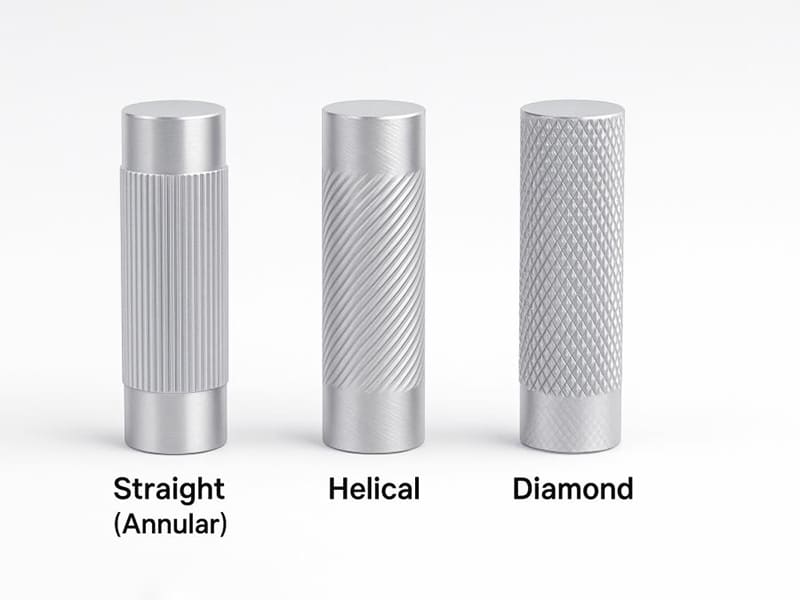
Быстрый ответ: Накетка — это процесс текстурирования поверхности, при котором на цилиндрических заготовках создаются выступающие повторяющиеся узоры — преимущественно за счёт пластической деформации (накатка роликами) или контролируемого удаления материала (накатка резцом). Три стандартных узора — ромбический, прямой и винтовой — выполняют различные инженерные функции: ромбическая накатка обеспечивает максимальное многоправленное сцепление; прямая накатка создаёт контролируемый натяг для прессовых и противоугонных соединений; винтовая накатка обеспечивает декоративную отделку. Накатка роликами вытесняет материал наружу, увеличивая наружный диаметр на 0,01–0,10 мм — размерное расширение, которое необходимо учитывать при проектировании точных сборок. Накатка резцом предпочтительна для тонкостенных деталей и закалённых материалов, где деформирующие усилия могут вызвать коробление или растрескивание.
Что такое накатка?
Накатка — это процесс текстурирования поверхности при изготовлении, при котором узорный инструмент прижимается к вращающейся заготовке, создавая регулярный узор выступов и канавок по всей поверхности. При накатке роликами — наиболее распространённой форме — закалённые накатные ролики пластически деформируют заготовку: материал вытесняется наружу и в стороны, образуя выступающие вершины и впадины, а не удаляется в виде стружки. При накатке резцом режущие кромки удаляют материал для формирования геометрии узора.
Функциональное назначение накатки не является преимущественно декоративным. Она изменяет механические и трибологические свойства поверхности таким образом, которого гладкая поверхность не может достичь:
- Улучшение сцепления: Выступающие гребни создают механическое зацепление с рукой человека, перчатками или резиновыми поверхностями, увеличивая трение и контроль в условиях замасливания, влажности или вибрационных нагрузок.
- Характеристики сборки: Накатанные вершины создают локальные зоны натяга при запрессовке, обеспечивая удерживающие усилия, которые позволяют использовать более свободные допуски на обработку, чем требуется для гладкого вала при эквивалентной прочности удержания.
- Адгезия при заливке: Расплавленный пластик, затекающий в канавки накатки при заливке вкладышей, создаёт механическое зацепление после затвердевания — структурное соединение, которое дополняет или заменяет клеевое соединение.
Для инженеров и OEM закупочных команд накатка наиболее точно понимается как операция поверхностной инженерии, которая контролирует взаимодействие двух поверхностей — механически, трибологически или косметически — при очень низких дополнительных производственных затратах.
Как работает процесс накатки
Накатка роликами (пластическая деформация)
Накатка роликами является доминирующим производственным методом. Головка накатного инструмента, несущая одну или две пары закалённых роликов, радиально нагружается на вращающуюся заготовку. По мере вращения детали и осевого продвижения инструмента накатные ролики вдавливают свой узор в поверхность посредством пластической деформации: материал вытесняется наружу, образуя гребни, а сжатая зона контакта наклёпывает поверхностный слой.
Ключевые параметры процесса:
- Радиальное усилие (давление прижатия): Слишком низкое → неполное вдавливание узора; слишком высокое → коробление тонкостенных деталей или дефект двойного следа
- Скорость подачи: Определяет непрерывность узора вдоль оси заготовки; несоответствующая подача вызывает нерегулярные переходы узора
- Скорость шпинделя (об/мин): Более низкие скорости обычно дают более чистые узоры в пластичных материалах; чрезмерная скорость генерирует тепло, которое может размазывать более мягкие металлы
- Количество проходов: Калибровочный проход устанавливает глубину узора; отделочный проход сжимает вершины для большего наклёпа и однородности узора
Размерное следствие: Накатка роликами вытесняет материал наружу. Наружный диаметр увеличивается примерно на 0,01–0,10 мм в зависимости от материала, шага узора и приложенного давления. Это расширение является проектным параметром — детали, предназначенные для прессовой сборки, должны быть предварительно обработаны до компенсированного диаметра перед накаткой.
Накатка резцом (удаление материала)
Накатка резцом использует кромки инструмента, которые срезают материал, а не вытесняют его, формируя геометрию узора посредством контролируемого удаления материала. Радиальные усилия значительно ниже, чем при накатке роликами, поскольку механизм резания не требует объёмной пластической деформации.
Когда назначается накатка резцом:
- Тонкостенные компоненты: Усилия накатки привели бы к смятию или деформации геометрии стенки
- Закалённые или хрупкие материалы: Деформация под усилием накатки вызвала бы растрескивание
- Детали с жёсткими допусками: Размерная предсказуемость удаления материала предпочтительнее переменного расширения диаметра
- Мелкошаговые декоративные узоры: Резание даёт более острые, более чёткие кромки, чем пластическая деформация
Требование согласования шага
Критическое требование настройки накатки роликами: количество зубьев накатного ролика, укладывающихся в окружность заготовки, должно быть целым числом. Если это не так, узор начинается на втором обороте со слегка смещённой позиции от того места, где закончился первый оборот — возникает “двойной след”, два перекрывающихся несовмещённых набора канавок. Стандартная практика — рассчитать правильный диаметр заготовки для заданного шага накатки (или выбрать шаг в соответствии с существующим диаметром детали). CNC накатка с контролируемым отслеживанием шага минимизирует этот риск в производстве.
Сравнение накатки роликами и резцом
| Фактор | Накатка роликами | Накатка резцом |
|---|---|---|
| Механизм | Пластическая деформация | Удаление материала |
| Поверхностное упрочнение | Да (эффект наклёпа) | Минимальный |
| Требуемое радиальное усилие | Выше | Нижний |
| Расширение диаметра | +0,01–0,10 мм | Минимальный |
| Идеально подходит для | Пластичные материалы, стандартные сборки | Закалённые/хрупкие материалы, тонкие стенки |
| Чёткость кромок узора | Скруглённые вершины | Более острые, более чёткие кромки |
Узоры накатки: выбор по функции
Каждый из трёх основных узоров выполняет конкретную инженерную функцию, которая должна определять выбор — а не визуальные предпочтения.
Ромбическая накатка
Ромбический узор образует пересечение двух наборов наклонных канавок (обычно ±30° к оси), создавая сетку выступающих ромбовидных вершин. Это правильный узор для применений, требующих сцепления, поскольку пиковая геометрия обеспечивает трение одновременно в осевом и окружном направлениях — многонаправленное сопротивление сцепления, которое прямые или винтовые узоры не могут обеспечить.
Лучшие применения: Ручки инструментов, захваты медицинских инструментов, ручки управления, циферблаты, любые применения, требующие надёжного ручного удержания во всех ориентациях, включая влажные руки или руки в перчатках.
Прямая накатка
Параллельные гребни, проходящие вдоль оси детали (или перпендикулярно для торцевой накатки). Прямые гребни создают контролируемое натяжение в радиальном направлении без угловой составляющей — стандартный узор для запрессовки и сборок с защитой от проворота.
Лучшие применения: Сборки вал-корпус с запрессовкой, металлические вставки для заливки полимером, головки крепежа, требующие стойкости к крутящему моменту, любые применения, где основное функциональное требование — механическое удержание, а не ручное сцепление.
Винтовая накатка
Канавки, проходящие под одним углом к оси заготовки. Обеспечивает визуально отличительный внешний вид и умеренное окружное сцепление при более низком давлении инструмента, чем ромбическая накатка.
Лучшие применения: Декоративные компоненты, поверхности премиальных потребительских товаров, детали, где внешний вид является основным требованием и достаточного окружного сцепления достаточно.
Справочник по выбору узора
| Функциональное требование | Рекомендуемый узор | Причина |
|---|---|---|
| Многонаправленное сцепление (ручки, регуляторы) | Ромбический | Максимальное трение во всех направлениях |
| Запрессовка / защита от проворота (валы, вставки) | Прямой | Контролируемое радиальное натяжение |
| Механическое сцепление при заливке полимером | Прямой или ромбический | Оба обеспечивают достаточную глубину впадин для течения полимера |
| Декоративный / премиальный внешний вид | Винтовой | Наиболее чистый визуальный характер |
| Максимальная стойкость к крутящему моменту | Прямой | Геометрия гребней наиболее эффективно сопротивляется вращению |
Инженерные функции накатки
Улучшение сцепления
Гребни накатки увеличивают эффективную площадь контакта между поверхностью и захватывающим элементом, а механическое зацепление между геометрией гребней и деформируемой захватывающей поверхностью (кожа, перчатки) создаёт силы трения, существенно превышающие контакт с гладкой поверхностью. Во влажных или загрязнённых условиях — распространённых в промышленных, медицинских и пищевых применениях — гребни накатки проникают через смазочные плёнки и поддерживают механическое сцепление там, где трение гладкой поверхности не справляется.
Поверхность с ромбической накаткой обычно достигает коэффициента трения 0,5–0,8 по сухой коже по сравнению с 0,2–0,4 для гладкой точеной поверхности. Эта разница практически значима: осевая нагрузка 100 Н на ручке диаметром 20 мм с накаткой требует приблизительно 400–625 Н усилия захвата при коэффициенте трения накатки против 800–1 600 Н при коэффициенте трения гладкой поверхности.
Характеристики сборки с запрессовкой
В стандартной посадке с натягом между гладким валом и отверстием корпуса усилие удержания полностью обеспечивается упругим сжатием в зоне натяга. Жёсткие допуски делают гладкие валы для запрессовки дорогостоящими в поддержании стабильности.
Валы с накаткой создают локальные зоны высокого контактного давления на вершинах гребней, которые механически зацепляются с материалом корпуса при запрессовке — обеспечивая усилие удержания как от упругого натяга, так и от механического заклинивания. Это означает:
- Номинальный диаметр вала может быть изготовлен с более свободным допуском (вершины гребней обеспечивают натяг)
- Усилие удержания обычно выше, чем у эквивалентной гладкой посадки с натягом при тех же номинальных размерах
- Сборки более устойчивы к крутящему моменту и ослаблению под воздействием вибрации, чем гладкие посадки
Для сборок металл-в-пластиковый корпус — распространённых в потребительской электронике, медицинских устройствах и компонентах автоматизации — прямая накатка на металлической вставке является стандартной практикой, поскольку позволяет использовать литые под давлением отверстия с нормальными допусками без механической обработки после формования.
Адгезия при заливке полимером
Когда пластик формуется поверх металлической вставки (заливка вставки или заливка полимером), прочность связи между материалами определяет целостность сборки. Адгезионное соединение между металлом и пластиком ограничено; механическое зацепление через геометрию поверхности более надёжно и более долговечно.
Накатка обеспечивает геометрию механического анкерного крепления: во время формования расплав полимера заполняет канавки накатки. После затвердевания полимер механически заблокирован — он не может отделиться от металла без среза полимерных выступов, заполняющих канавки.
В нашем производственном опыте изготовления вставок из алюминия с накаткой для ручных инструментов с заливкой резиной, вставки с прямой и ромбической накаткой со средним шагом (0,8–1,2 мм) стабильно обеспечивали усилия вырыва на 40–80% выше, чем гладкие вставки идентичного диаметра, без адгезива, исключительно за счёт механического зацепления. Шаг и глубина канавок были критическими переменными: слишком мелкий шаг создаёт неглубокие канавки с недостаточным объёмом полимера; слишком крупный уменьшает площадь контакта.
Материалы для накатки
| Материал | Метод | Качество узора | Ключевое соображение |
|---|---|---|---|
| Мягкая сталь (1018, 1045 отожжённая) | Накатка роликом | Отлично | Хорошая пластичность, чистая деформация |
| Легированная сталь (4140 нормализованная) | Накатка роликом | Отлично | Хорошо наклёпывается |
| Закалённая сталь (> 35 HRC) | Резание | Хорошо | Риск растрескивания при деформации прокаткой |
| Алюминий 6061-T6 | Накатка роликом | Хорошо | Умеренное давление, острозаточенный инструмент, достаточная смазка |
| Латунь C36000 (свободнорежущая) | Накатка роликом | Отлично | Наилучшая чёткость рисунка, минимальное образование заусенцев |
| PEEK, POM, нейлон | Резание | Приемлемо | Низкое давление; отсутствие способности к пластической деформации |
Примечания по конкретным материалам
Алюминий: Мягкий и пластичный — легко накатывается роликом, но чрезмерное давление вызывает сплющивание (размазывание) гребней вместо формирования чистых вершин. Острозаточенный, хорошо смазанный инструмент при умеренном давлении со сплавом 6061-T6 (предел текучести 276 МПа) даёт отличные результаты. Полностью отожжённый алюминий склонен к размазыванию.
Латунь: Свободнорежущая латунь (C36000) — идеальный материал для накатывания. Её контролируемое поведение при пластической деформации обеспечивает исключительно чистые, чётко очерченные рисунки с минимальным образованием заусенцев — поэтому мелкошаговое декоративное накатывание на ручках приборов и вентильных головках почти повсеместно выполняется из латуни.
Закалённая сталь: Выше примерно 35–40 HRC усилия при накатывании роликом вызывают разрыв или растрескивание поверхности вместо чистого пластического течения. Требуется накатывание резанием с соответствующими параметрами.
Рекомендации по проектированию накатывания (DFM)
Учёт расширения диаметра
Наиболее распространённая ошибка DFM при накатывании: проектирование вала под целевой диаметр, указание накатывания роликом, а затем обнаружение неконтролируемой помехи при запрессовке, поскольку диаметр до накатывания равнялся сборочной спецификации.
Правило проектирования: Перед накатыванием обработайте диаметр вала до (целевого сборочного диаметра) минус (ожидаемый прирост диаметра).
Ожидаемый диапазон прироста: от 0,01 мм (мелкий шаг, твёрдая сталь) до 0,10 мм (крупный шаг, мягкий алюминий). Для критичных сборок проверьте фактический прирост на образцах деталей перед установкой производственного диаметра до накатывания — прирост изменяется по мере износа инструмента в течение производственного цикла.
Выбор шага в зависимости от применения
| Применение | Рекомендуемый шаг | Примечания |
|---|---|---|
| Декоративное / тонкое эстетическое | 0,4–0,8 мм | Тонкий, визуально чистый рисунок |
| Общее сцепление (рукоятки, головки) | 0,8–1,6 мм | Стандартный диапазон сцепления |
| Сборка запрессовкой (металл-металл) | 1,0–2,0 мм | Достаточная высота гребней для натяга |
| Сцепление при заливке полимером | 0,8–1,6 мм | Соответствие способности полимера к течению |
Минимальная толщина стенки
Для полых цилиндрических компонентов минимальная толщина стенки в зоне накатывания должна быть ≥ 3× шага рисунка для накатывания роликом. Более тонкие стенки требуют накатывания резанием при пониженном давлении, иначе возникает риск деформации отверстия из-за деформации изнутри наружу.
Контрольный список DFM для накатанных компонентов
| Проектное решение | Рекомендация |
|---|---|
| Задание диаметра | Предварительная обработка до компенсированного диаметра: целевой минус ожидаемый прирост |
| Тип шаблона | Ромбический → сцепление; прямой → запрессовка/стопорение от проворота; винтовой → эстетика |
| Выбор шага | Соответствие шага диаметру детали и функциональному требованию (см. таблицу выше) |
| Толщина стенки | ≥ 3× шага для накатывания роликом; более тонкие стенки → накатывание резанием |
| Твёрдость материала | > 35 HRC → требуется накатывание резанием |
| Спецификация чертежа | Укажите тип рисунка, шаг, длину зоны накатывания, базис диаметра (до или после накатывания) |
| Операции после накатывания | Укажите, требуется ли удаление заусенцев или снятие фаски на краях выхода накатывания |
Методы производства
Накатывание на токарном станке
Ручное или полуавтоматическое накатывание на токарном станке использует двухроликовый инструмент, прижимаемый к вращающейся заготовке. Экономически эффективно для мелкосерийного и прототипного производства, где время наладки распределяется на несколько деталей и гибкость процесса важнее стабильности времени цикла.
Лучше всего подходит для: Прототипы и мелкие партии (< 50 деталей), индивидуальные и ремонтные работы, детали большого диаметра.
Накатка на CNC
Токарные центры CNC интегрируют накатку как программируемую операцию в рамках одной установки с точением, сверлением и нарезанием резьбы. Система CNC управляет подачей, глубиной врезания и числом проходов с высокой повторяемостью. Для алмазных и винтовых узоров с двухпроходными последовательностями CNC точно координирует угловое смещение второго прохода — обеспечивая стабильную геометрию, недостижимую при накатке на токарном станке вручную. Логика компенсации диаметра может быть интегрирована в программу CNC.
Лучше всего подходит для: Средние и крупные партии (> 50 деталей), сборки с жёсткими допусками, стабильная глубина и совмещение узора.
Сравнение методов производства
| Метод | Стабильность узора | Стоимость наладки | Оптимальный объём |
|---|---|---|---|
| Токарный станок (ручной) | Умеренный | Низкий | < 50 деталей |
| Токарная обработка на CNC (интегрированная) | Высокий | Средний | > 50 деталей |
| Специализированный накатной станок | Очень высокий | Высокий | > 1 000 деталей |
Основные выводы
- Накатка — это процесс функциональной инженерии поверхности — а не декоративный. Она изменяет фрикционные свойства сцепления, усилие удержания при запрессовке и прочность сцепления при заливке полимером посредством контролируемой геометрии поверхности.
- Выбор узора определяется функцией: алмазная накатка для многонаправленного сцепления; прямая накатка для запрессовки и защиты от проворота; винтовая накатка для декоративной отделки.
- Накатка обкатыванием увеличивает наружный диаметр на 0,01–0,10 мм — это расширение необходимо учитывать при задании диаметра до накатки и при проектировании допусков на запрессовку.
- Накатка резанием требуется для закалённых сталей (> 35–40 HRC) и тонкостенных деталей — где усилия деформации при обкатывании вызвали бы растрескивание или коробление.
- Согласование шага критично для накатки обкатыванием: число зубьев накатного ролика должно без остатка делиться на длину окружности заготовки; несоответствие приводит к двойному следу.
- Для заливки полимером, прямая или алмазная накатка с шагом 0,8–1,6 мм обеспечивает глубину канавок и геометрию впадин для прочного механического сцепления с полимером.
- Для отделов закупок OEM-производителей, в чертежах должны указываться: тип узора, шаг, длина накатанной зоны и базовый диаметр — до или после накатки, — а не просто “накатать здесь”. Неполные спецификации приводят к нестабильным характеристикам сборки от партии к партии.
Часто задаваемые вопросы
Что такое накатка и для чего она применяется?
Накатка — это процесс текстурирования поверхности, создающий узор из выступов и канавок на заготовке — преимущественно посредством пластической деформации закалёнными накатными роликами (накатка обкатыванием) или посредством удаления материала режущими кромками (накатка резанием). Она применяется для трёх основных инженерных функций: улучшение сцепления на компонентах, удерживаемых вручную (рукоятки инструментов, ручки управления, захваты приборов); увеличение усилия удержания в запрессованных сборках, где выступы вала создают механическое натяжение с отверстиями корпуса; и улучшение адгезии в сборках с заливкой полимером, где полимер заполняет канавки накатки и механически сцепляется с металлической вставкой. Накатка — это недорогая токарная операция на CNC, добавляющая значительную функциональную ценность — особенно для сборок, где клеи нежелательны, а жёсткие допуски были бы дорогостоящими.
В чём разница между алмазной и прямой накаткой?
Алмазная накатка пересекает два набора наклонных канавок, создавая сетку ромбовидных приподнятых вершин, обеспечивая максимальное трение одновременно во всех направлениях — правильный узор для применений с ручным захватом (рукоятки, ручки, медицинские инструменты). Прямая накатка создаёт параллельные выступы, идущие вдоль оси детали, обеспечивая контролируемое радиальное натяжение с отверстиями корпуса и сильное сопротивление вращению — правильный узор для запрессованных сборок, залитых вставок и валов с защитой от проворота. Алмазная накатка требует более высокого усилия инструмента, поскольку два направления канавок формируются одновременно; прямая накатка использует меньшее усилие и обеспечивает более предсказуемое расширение диаметра, что упрощает проектирование запрессовочных сборок.
Изменяет ли накатка обкатыванием наружный диаметр детали?
Да, и это наиболее критичный размерный эффект для проектирования точных сборок. Накатка обкатыванием вытесняет материал наружу, увеличивая наружный диаметр примерно на 0,01–0,10 мм в зависимости от материала, шага узора и приложенного давления. Более мягкие материалы (алюминий) и более крупные шаги дают большее увеличение; более твёрдые материалы и более мелкие шаги — меньшее. Детали для запрессовочной сборки должны быть предварительно обработаны до компенсированного диаметра (целевой размер минус ожидаемый прирост) перед накаткой. Неучёт этого расширения приводит к неконтролируемому натягу — сборки могут оказаться не собираемыми или иметь недостаточное усилие удержания.
Когда следует указывать накатку резанием вместо накатки обкатыванием?
Накатку резанием следует указывать, когда: материал заготовки закалён выше примерно 35–40 HRC и не может подвергаться чистой пластической деформации без растрескивания; заготовка имеет тонкие стенки, которые усилия обкатывания могли бы смять или деформировать (толщина стенки < 3× шага узора — приблизительный предел для обкатывания); применение требует очень точной геометрии узора с более острыми кромками, чем даёт пластическая деформация; или материал представляет собой хрупкий инженерный пластик, не выдерживающий деформацию обкатыванием. Накатка резанием применяет меньшие радиальные усилия, создаёт узоры посредством удаления материала, а не вытеснения, и не вызывает значительного расширения диаметра. Компромисс в том, что она не даёт эффекта поверхностного наклёпа, как при накатке обкатыванием.
Как указать накатку на инженерном чертеже?
В обозначениях накатки следует указывать: тип узора (ромбовидный, прямой или винтовой), шаг (мм на зуб или зубьев на 25,4 мм), осевую длину зоны накатки и базовый диаметр (указывается ли размер до или после накатки). Стандартные обозначения узоров по ASME B94.6 включают TDR (ромбовидный правый), TDL (ромбовидный левый) и STS (прямой). Для ответственных прессовых соединений указывайте целевой диаметр после накатки с допуском, а не фиксированный целевой размер до накатки, чтобы поставщик понимал, что определяющим является размер сборки. Примечание на чертеже, которое просто гласит “накатка” без указания типа узора и шага, даёт недостаточно информации для стабильного производства — разные поставщики интерпретируют это по-разному и изготовят несовместимые детали.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной токарной обработки CNC и накатки стальных, алюминиевых и латунных компонентов для медицинских изделий, промышленной автоматизации, потребительских товаров и производственных применений OEM. Технические источники: ASME B94.6 (Накатка), ASME Y14.5-2018 (Нанесение размеров и допусков), ISO 1302 (Указание текстуры поверхности), SME Machining Handbook (Токарные операции и накатка).
Заказ токарных компонентов CNC с прецизионной накаткой?
В CMS мы интегрируем накатку в токарные операции CNC для улучшения сцепления, прессовых соединений и производства закладных деталей под заливку. Каждый заказ на накатку проверяется на соответствие шага, компенсацию расширения диаметра и пригодность типа узора. Обратная связь по DFM относительно диаметра до накатки, шага узора и достаточности толщины стенки является стандартом в каждом обзоре проекта.
[Запросить обзор DFM и расчёт стоимости накатки CNC →]


