
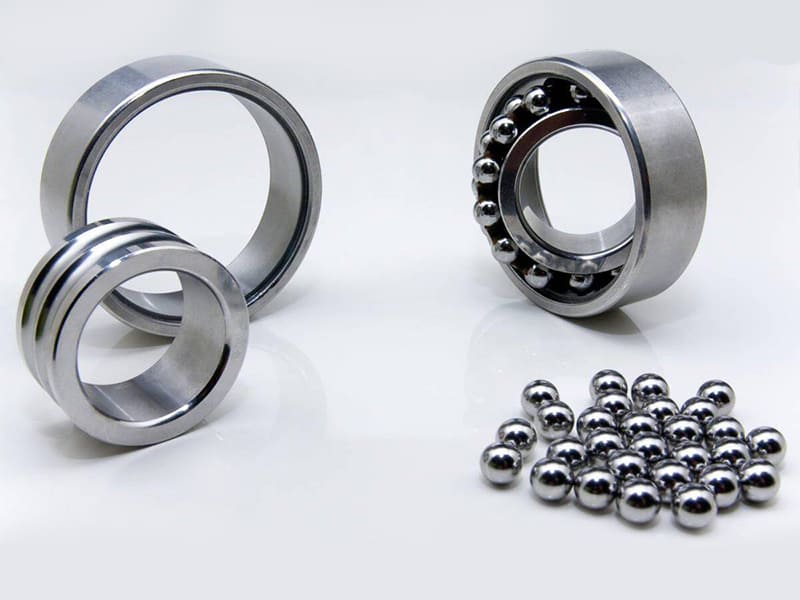
Производитель прецизионных подшипников переходит с легированной стали 4140 на 52100 для дорожек качения шарикоподшипников с глубокими канавками. Дорожки из 4140 при HRC 32 показывают измеримый износ дорожек качения после 8 000 часов непрерывной работы — деградация поверхности создаёт вибрацию и шум. В отличие от них, дорожки из 52100, термообработанные до HRC 62 с суперфинишированными дорожками качения (Ra 0,1 мкм), работают 45 000+ часов до появления измеримого износа — улучшение срока службы в 5,6 раза. Эта разница в производительности полностью обусловлена более высоким содержанием углерода в 52100 (~1,0% против ~0,40% у 4140), что обеспечивает образование мелких карбидов хрома в закалённой мартенситной матрице — создавая поверхность, которая сопротивляется контактной усталости при качении далеко за пределами возможностей среднеуглеродистых легированных сталей. Мы указываем 52100 для подшипниковых и высокоизносных CNC обработанных компонентов, когда контактная усталость при качении или абразивный износ доминирует в режиме отказа. Сталь 52100 (AISI 52100 / EN 100Cr6) — это высокоуглеродистая хромистая легированная сталь, разработанная специально для высокой твёрдости (~60–67 HRC), исключительной износостойкости и выдающегося срока службы при контактной усталости при качении — стандартная подшипниковая сталь, используемая в автомобилестроении, аэрокосмической отрасли, промышленном машиностроении и прецизионном оборудовании.
Это руководство охватывает состав, механические и физические свойства, процесс термической обработки, обрабатываемость и CNC соображения, применения, преимущества и ограничения, сравнение с D2, 440C и 4140, факторы стоимости и практическую систему принятия решений.
Химический состав
| Элемент | Диапазон | Функция |
|---|---|---|
| Углерод (C) | 0.98–1.10% | Высокая твёрдость, образование карбидов |
| Хром (Cr) | 1.30–1.60% | Прокаливаемость, стабильность карбидов |
| Марганец (Mn) | 0.25–0.45% | Прокаливаемость, раскисление |
| Кремний (Si) | 0.15–0.30% | Прочность, раскисление |
| Фосфор (P) | ≤0,025% | Контролируемая примесь |
| Сера (S) | ≤0,025% | Контролируемая примесь |
Комбинация ~1,0% углерода + ~1,5% хрома делает 52100 уникальной среди машиностроительных сталей. Углерод на этом уровне образует обильные карбиды — как карбиды железа, так и богатые хромом частицы (Fe,Cr)₃C. Эти мелкие, твёрдые карбиды, внедрённые в мартенситную матрицу после термической обработки, обеспечивают поверхностную твёрдость и сопротивление контактной усталости при качении, которые определяют подшипниковое качество.
Важное различие: ~1,5% хрома в 52100 улучшает прокаливаемость и стабильность карбидов, но значительно ниже ~10,5% минимума, необходимого для пассивации нержавеющей стали. 52100 не является коррозионностойкой — она требует смазки или защитных покрытий во влажных средах. Согласно нашим производственным данным, приблизительно 15% отказов деталей из 52100, которые мы исследуем, связаны с коррозией из-за недостаточной смазки или условий хранения, а не с механическим износом — это наиболее предотвратимый режим отказа для этого материала.
Свойства
| Недвижимость | Значение | Инженерное значение |
|---|---|---|
| Плотность | ~7,81 г/см³ | Стандартная плотность стали |
| Модуль упругости | 190–210 ГПа | Высокая жёсткость, минимальный прогиб |
| Твёрдость (после термообработки) | ~60–67 HRC | Исключительная износостойкость |
| Теплопроводность | ~46,6 Вт/м·К | Умеренная теплопередача |
| Обрабатываемость | ~40% (против свободнорежущей) | Труднообрабатываемая, особенно закалённая |
| Устойчивость к коррозии | Ограниченный | Не нержавеющая, требует защиты |
Твёрдость и износ (основное преимущество)
После закалки и отпуска 52100 достигает 60–67 HRC — одной из самых высоких среди любых машиностроительных сталей. Мелкие карбиды хрома обеспечивают превосходную стойкость к абразивному износу и поверхностную долговечность. Эта комбинация позволяет дорожкам качения подшипников, роликам и шарикам выдерживать миллионы циклов нагрузки при высоком контактном давлении без измеримой деградации поверхности.
Контактная усталость при качении
Основная инженерная ценность 52100. Чистая микроструктура (низкое содержание включений) в сочетании с высокой твёрдостью и мелким распределением карбидов сопротивляется зарождению трещин при циклическом герцевском контактном напряжении. Именно поэтому 52100 доминирует в подшипниковой промышленности — усталостная долговечность при контактном качении является единственной наиболее критичной характеристикой производительности для подшипников, и никакая другая сталь сопоставимой стоимости не соответствует производительности 52100 в этом режиме.
Ограничения
Не коррозионностойкая (требует смазки/покрытия). Плохая свариваемость (высокий углерод → растрескивание ЗТВ). Ограниченная пластичность и ударная вязкость по сравнению со среднеуглеродистыми легированными сталями.
Термическая обработка
Термическая обработка превращает 52100 из обрабатываемого мягкого состояния в высокопроизводительный закалённый материал. Каждое свойство — твёрдость, усталостная долговечность, размерная стабильность — зависит от правильного контроля термической обработки.
| Этап | Температура | Цель | Результат |
|---|---|---|---|
| Сфероидизирующий отжиг | ~750–800°C | Размягчение для механической обработки | ~HB 180–220 |
| Аустенитизация | 800–840°C | Растворение карбидов в аустените | Контролирует конечную твёрдость |
| Закалка в масле | — | Образование мартенсита | ~64–67 HRC максимум |
| Закалка | 150–200°C | Снятие напряжений, снижение хрупкости | ~60–64 HRC (рабочая) |
| Криогенная обработка (опционально) | −80 до −196°C | Превращение остаточного аустенита | +1–2 HRC, повышенная стабильность |
Аустенитизация растворяет часть карбидов — слишком низкая температура даёт недостаточную твёрдость, слишком высокая вызывает рост зерна и снижение ударной вязкости. Закалка в масле формирует твёрдую мартенситную структуру. Закалка при 150–200°C критически важна — она снижает хрупкость и снимает внутренние напряжения, сохраняя высокую твёрдость. Большинство подшипниковых применений нацелены на 60–64 HRC после отпуска.
Криогенная обработка превращает остаточный аустенит в мартенсит — повышая размерную стабильность и добавляя 1–2 HRC. Необходима для прецизионных подшипниковых колец и шпинделей, где субмикронный размерный дрейф недопустим. Одна распространённая ошибка, которую мы наблюдаем: пропуск криогенной обработки прецизионных подшипниковых колец для экономии — затем возникает размерная нестабильность, поскольку остаточный аустенит медленно трансформируется во время эксплуатации, вызывая проблемы с посадкой и шумом через месяцы после установки.
Ключевой риск: Деформация при закалке. Асимметричные или тонкостенные детали особенно уязвимы. Конструкция должна предусматривать припуск на шлифование (обычно 0,2–0,5 мм на сторону) для коррекции геометрии после закалки.
Обрабатываемость и CNC
Технологический маршрут (отраслевой стандарт)
Черновая обработка (отожжённая/сфероидизированная, ~HB 180–220) → Термообработка (закалка + отпуск до 60–64 HRC) → Финишная обработка шлифованием или твёрдым точением (инструменты из CBN/керамики).
Эта последовательность не подлежит обсуждению для прецизионных деталей из 52100. Обработка после закалки обычными твердосплавными инструментами нецелесообразна выше 55 HRC — материал быстро разрушает режущие кромки.
Обработка в отожжённом состоянии
Обрабатывается твердосплавным инструментом при ~40% скорости автоматных сталей. Хромистые карбиды абразивны даже в мягком состоянии — износ инструмента выше, чем у эквивалентных углеродистых сталей. Оставляйте припуск на шлифование для всех прецизионных поверхностей.
Финишная обработка в закалённом состоянии
Шлифование — стандартный метод финишной обработки подшипниковых поверхностей — достигается Ra ≤0,4 мкм с отличной геометрической точностью. Твёрдое точение пластинами CBN — альтернатива для определённых геометрий, но требует жёсткой настройки станка и тщательного контроля параметров. Суперфиниширование (Ra ≤0,1 мкм) применяется для премиальных подшипниковых дорожек. По нашему опыту на производстве, целостность поверхности подшипниковых колец из 52100 (профиль остаточных напряжений, отсутствие отпускного ожога) оказывает большее влияние на усталостную долговечность, чем последние 1–2 HRC твёрдости — параметры шлифования должны контролироваться так же тщательно, как параметры термообработки.
Приложения
| Применение | Типичные детали | Почему 52100 |
|---|---|---|
| Подшипники | Шарики, кольца, ролики | Сопротивление контактной усталости при качении |
| Машиностроение | Валы, втулки, гильзы | Износостойкость + размерная стабильность |
| Автомобильная промышленность | Ступичные подшипники, ролики трансмиссии | Циклическое нагружение + высокоскоростной контакт |
| Аэрокосмическая промышленность | Прецизионные вращающиеся узлы | Надёжность + усталостная прочность |
| Инструментальная оснастка | Плиты износа, пуансоны, матрицы | Высокая твёрдость + абразивная стойкость |
| Промышленный | Шестерни, направляющие штифты, шпиндели | Работоспособность при высоких контактных напряжениях |
Подшипники — основное и определяющее применение — 52100 является мировым стандартом для компонентов шариковых и роликовых подшипников. Весь профиль свойств материала (высокая твёрдость, мелкие карбиды, усталостная стойкость, размерная стабильность) оптимизирован для этого случая использования. Другие применения (валы, инструмент, шестерни) используют те же свойства там, где доминирует разрушение от катящегося или скользящего контакта при высоких напряжениях.
Преимущества и ограничения
| Преимущества | Ограничения |
|---|---|
| Высокая твёрдость (60–67 HRC) | Не коррозионностойкая |
| Отличная износостойкость | Трудно обрабатывается после закалки |
| Выдающаяся усталостная долговечность при качении | Плохая свариваемость (высокий углерод) |
| Хорошая размерная стабильность | Риск хрупкости при переупрочнении |
| Проверенный подшипниковый материал | Риск деформации при термообработке |
52100 против D2, 440C, 4140
| Материал | Лучшее для | Коррозия | Износ | Прочность |
|---|---|---|---|---|
| 52100 | Подшипники, усталость при качении | Низкий | Высокий | Умеренный |
| D2 | Матрицы, режущие инструменты | Умеренный | Очень высокий | Нижний |
| 440C | Коррозионностойкие подшипники | Высокий | Высокий | Умеренный |
| 4140 | Конструкционные, ударные нагрузки | Низкий | Умеренный | Высокий |
52100 против D2: Обе стали обладают высокой твёрдостью и износостойкостью. Содержание хрома ~12% в D2 образует более крупные карбиды, обеспечивая превосходную абразивную износостойкость в режущих/штамповых применениях. Более мелкая карбидная структура 52100 обеспечивает лучшую усталостную прочность при контактном качении — критический показатель для подшипников. Контактное качение → 52100. Абразивная резка → D2.
52100 против 440C: 440C — нержавеющая сталь (~16–18% Cr), обеспечивающая превосходную коррозионную стойкость, которой лишена 52100. 52100 обеспечивает лучшую усталостную долговечность и более низкую стоимость в смазываемых контролируемых средах. Сухие/коррозионные условия → 440C. Смазываемые/контролируемые → 52100.
52100 против 4140: Это совершенно разные категории производительности. 4140 обеспечивает более высокую ударную вязкость и сопротивление ударным нагрузкам при более низкой твёрдости (~28–35 HRC типично). 52100 обеспечивает более высокую твёрдость и износостойкость при более низкой ударной вязкости. Износ + усталость → 52100. Удар + конструкция → 4140. По нашим производственным данным, примерно 25% запросов на 52100, которые мы получаем, лучше удовлетворяются сталью 4140 — применение связано с конструкционной нагрузкой, а не контактным износом, и 4140 обеспечивает достаточную производительность при значительно меньших затратах на термообработку и финишную обработку.
Стоимость
Стоимость сырья умеренная — сопоставима с другими легированными сталями. Однако общая стоимость детали для прецизионных компонентов из 52100 определяется обработкой: термообработка (закалка + отпуск + опциональная криогенная обработка), шлифование/суперфиниширование и контроль качества (твёрдость, целостность поверхности, размеры) обычно составляют 50–70% стоимости готовой детали. Материал часто составляет менее 30–40% от общей стоимости.
Обоснование затрат: 52100 экономичен, когда износ и усталостная долговечность определяют стоимость жизненного цикла. Дорожка подшипника, стоящая на 30% дороже в производстве, но служащая в 5 раз дольше, обеспечивает значительно меньшую стоимость за час работы. Для общих конструкционных деталей без требований к контактной усталости 52100 является избыточным — 4140 или эквивалентная среднеуглеродистая легированная сталь обеспечивает достаточную производительность при меньшей общей стоимости.
Руководство по принятию решений
| Требование | Выбрать |
|---|---|
| Усталость при контактном качении (подшипники) | 52100 |
| Высокий абразивный износ (штампы, инструменты) | D2 |
| Коррозионностойкий подшипник | 440C |
| Конструкционная прочность + удар | 4140 / 4340 |
| Прецизионные вращающиеся детали | 52100 (со шлифованием) |
| Сварная сборка | Избегайте 52100 → используйте 4140 |
Логика выбора: Начните с режима отказа → контактное качение или поверхностный износ = 52100. Риск коррозии = 440C. Удар/конструкция = 4140. Абразивная резка = D2. Если выбран 52100, планируйте полную технологическую цепочку: мягкая обработка → термообработка → шлифование → контроль.
Заключение
Сталь 52100 — отраслевой стандартный подшипниковый материал, разработанный для высокой твёрдости (60–67 HRC), исключительной усталостной прочности при контактном качении и превосходной износостойкости благодаря составу ~1,0% углерода + ~1,5% хрома. Её производительность полностью зависит от контролируемой термообработки и прецизионной финишной обработки — сам материал не даёт результатов без надлежащей обработки.
52100 — не сталь общего назначения. Она не коррозионностойкая, не свариваемая и не экономически эффективна для конструкционных деталей без требований к контактной усталости. Когда контактное качение, поверхностный износ и усталостная долговечность доминируют в режиме отказа, ни одна другая сталь сопоставимой стоимости не сравнится с производительностью 52100. Нужна помощь в выборе 52100 для подшипниковых или износостойких компонентов? [Свяжитесь с нашей инженерной командой] для выбора материала, планирования термообработки и производственной поддержки.
Часто задаваемые вопросы
Что такое сталь 52100?
Высокоуглеродистая хромистая легированная сталь (~1,0% C, ~1,5% Cr), разработанная для подшипников и износостойких деталей. Достигает 60–67 HRC после термообработки. Также обозначается как 100Cr6 (европейский стандарт). Мировой стандарт для компонентов шариковых и роликовых подшипников.
Является ли 52100 нержавеющей сталью?
Нет — ~1,5% хрома значительно ниже минимума ~10,5% для пассивации нержавеющей стали. Требует смазки или покрытия во влажных средах. Для коррозионностойких подшипниковых применений рассмотрите нержавеющую сталь 440C.
Насколько твёрдая сталь 52100?
60–67 HRC после надлежащей закалки и отпуска. Большинство подшипниковых применений нацелены на 60–64 HRC для оптимального баланса твёрдости и ударной вязкости. Твёрдость зависит от температуры аустенитизации, метода закалки и параметров отпуска.
Легко ли обрабатывать 52100?
Умеренно сложно в отожжённом состоянии (~40% обрабатываемости по сравнению с автоматной сталью). После закалки (>60 HRC) обычная механическая обработка непрактична — требуется шлифование или твёрдое точение инструментами из CBN. Стандартный процесс: мягкая обработка → термообработка → шлифование.
Когда следует выбирать 52100 вместо 4140?
52100 для усталости при контакте с качением и поверхностного износа (подшипники, ролики, изнашиваемые втулки). 4140 для конструкционной прочности, ударопрочности и применения, требующего сварки. Различные режимы разрушения → различные стали.


