
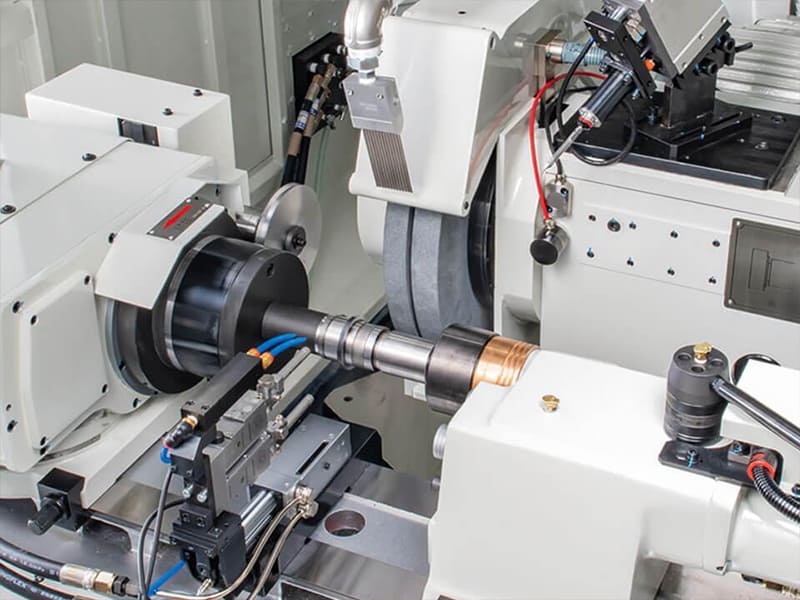
Шейка подшипника с отклонением от круглости 3 микрона. Закалённые валы, которые «уплыли» на 8 микрон при термообработке. Уплотнительные поверхности с Ra 0,6 мкм, когда по спецификации требуется 0,3 мкм. Это проблемы, которые фрезерование и точение не могут решить — детали уже закалены до 58 HRC, элементы уже сформированы, а оставшееся поле допуска измеряется однозначными микронами. Именно здесь в дело вступает CNC шлифование. Это не черновая операция, не операция формообразования и не взаимозаменяема с фрезерованием. CNC шлифование — это финишная операция высшей точности, которая фиксирует критические размеры, целостность поверхности и геометрический контроль на деталях, где другие процессы достигают своих пределов.
В этой статье рассматривается CNC шлифование с точки зрения производственной инженерии: как работает процесс, основные типы станков, какие материалы выигрывают больше всего, выбор шлифовального круга, параметры процесса, управляющие точностью, как достигаются жёсткие допуски и целостность поверхности, отраслевое применение и когда выбирать шлифование вместо фрезерования или точения. Будь вы конструктором, задающим допуски после термообработки, инженером, планирующим технологическую цепочку, или закупщиком, оценивающим возможности прецизионного шлифования, цель — объяснить, где место CNC шлифованию — и почему оно часто не подлежит обсуждению.
Как работает CNC шлифование?
CNC шлифование удаляет материал с помощью вращающегося круга, состоящего из связанных абразивных зёрен. В отличие от фрезерования или точения, которые используют определённые режущие кромки, каждое абразивное зерно действует как микроскопическая режущая точка — удаляя материал чрезвычайно малыми порциями. Этот механизм микроудаления обеспечивает очень высокую точность на закалённых материалах, где обычные режущие инструменты быстро изнашиваются или выделяют чрезмерное тепло.
Базовая последовательность: заготовка фиксируется или вращается (в зависимости от типа шлифования), шлифовальный круг вращается на высокой скорости и вступает в контакт с контролируемой подачей, и материал удаляется посредством микроабразивного воздействия. Поскольку съём за проход минимален, CNC шлифование превосходно обеспечивает контроль окончательного размера после термообработки.
Управление CNC превращает шлифование из ремесла, зависящего от оператора, в воспроизводимую прецизионную операцию. Современные контроллеры управляют многоосевым движением, разрешением подачи, циклами выхаживания и автоматической компенсацией износа круга — обеспечивая стабильные результаты по партиям с микронной повторяемостью.
Типы станков для CNC шлифования
Плоскошлифовальные станки
Обеспечивают высокоточные плоские поверхности — плоскостность, параллельность и контролируемую шероховатость. Используются для плит пресс-форм, вставок, приспособлений, калибров и инструментальных плит. Плоское шлифование часто является последней операцией для фиксации геометрии перед сборкой или контролем.
Круглошлифовальные станки
Вращают заготовку при шлифовании наружного диаметра. Обеспечивают жёсткий контроль диаметра, круглости и соосности. Используются для валов, пальцев, роликов, шеек подшипников и уплотнительных поверхностей — любых элементов, где биение и круглость напрямую влияют на шум, износ или усталостную долговечность.
Бесцентрово-шлифовальные станки
Поддерживают заготовку между шлифовальным и ведущим кругами — без патрона и центров. Чрезвычайно высокая производительность с постоянным контролем диаметра в больших партиях. Идеальны для пальцев, штифтов и крупносерийных автомобильных компонентов. В нашем производственном опыте бесцентровое шлифование обеспечивает в 2-3 раза большую производительность по сравнению с обычным круглым шлифованием на подходящих деталях.
Внутришлифовальные и специальные станки
Внутришлифовальные станки обрабатывают отверстия и внутренние диаметры с жёсткими допусками. Специальные варианты включают зубошлифовальные, резьбошлифовальные и заточные станки. Они решают задачи по геометрии и точности, которые фрезерование и точение просто не могут достичь.
Какие материалы выигрывают больше всего от CNC шлифования?
Закалённые стали
Наиболее распространённые кандидаты для шлифования. После закалки и отпуска выше 45-60 HRC обычные режущие инструменты подвергаются быстрому износу, скалыванию кромок и размерному дрейфу. CNC шлифование удаляет материал посредством микроабразивного воздействия, а не сдвига — сохраняя круглость, плоскостность и размер после закалки. Типичное применение: посадочные места подшипников, валы, штампы и компоненты трансмиссии.
Нержавеющие стали
Аустенитные и мартенситные марки, склонные к наклёпу и тепловыделению при резании. Шлифование обеспечивает меньшую толщину стружки на зерно, улучшенную шероховатость без разрывов и лучшую размерную стабильность на тонких или чувствительных к деформации деталях. Обычное применение: прецизионные клапаны, медицинские компоненты и уплотнительные поверхности.
Титановые сплавы
Низкая теплопроводность и химическая реактивность делают титан сложным для фрезерования. CNC шлифование распределяет тепло по множеству абразивных контактов, обеспечивает тонкий контроль съёма материала и достигает жёстких допусков на аэрокосмических и медицинских деталях.
Твёрдые сплавы и керамика
Вольфрамовый карбид и современная керамика часто нецелесообразны для обработки определёнными режущими кромками. CNC шлифование — обычно с сверхабразивами CBN или алмазом — необходимо для инструментальных компонентов, износостойких деталей и прецизионных вставок.
Шлифовальные круги и выбор абразива
Шлифовальный круг — это режущий инструмент. Многие проблемы, списываемые на “точность станка”, на самом деле являются вопросами выбора круга.
Типы абразивов
Оксид алюминия (Al₂O₃): Наиболее широко используется для сталей и шлифования общего назначения. Хорошая вязкость, экономически эффективен. CBN (кубический нитрид бора): Оптимизирован для закалённых чёрных материалов выше 50 HRC. Отличная термическая стабильность, длительный срок службы круга, микронная повторяемость. По нашим производственным данным, круги CBN обычно обеспечивают в 5-10 раз больший срок службы, чем оксид алюминия на закалённой стали — с более стабильным контролем размера. Алмаз: Для твердых цветных материалов — карбид, керамика, композиты. Не подходит для черных металлов из-за химического взаимодействия при температуре.
Ключевые параметры выбора
Размер зерна: Более крупные зерна удаляют материал быстрее, но оставляют более шероховатую поверхность. Мелкие зерна обеспечивают низкий Ra и точный контроль формы. Тип связки: Витрифицированные связки обеспечивают жесткость для высокоточных работ. Резиновые связки обеспечивают амортизацию при высокоскоростном шлифовании. Металлические связки обеспечивают исключительный срок службы круга с алмазными абразивами. Структура и пористость: Открытые структуры улучшают доступ СОЖ и отвод стружки — критически важно для предотвращения термического повреждения закаленных материалов.
| Параметр круга | Основной эффект |
|---|---|
| Тип абразива | Совместимость с материалом, срок службы круга |
| Размер зерна | Чистота поверхности vs. скорость съема |
| Тип связки | Точность, термическое поведение |
| Структура | Контроль тепла, стабильность процесса |
Параметры процесса, контролирующие точность
Скорость шлифовального круга
Более высокая скорость поверхности обычно улучшает чистоту обработки и контроль размеров за счёт уменьшения толщины стружки на зерно. Однако чрезмерная скорость увеличивает нагрев и создаёт риск прижога — особенно на закалённых сталях. Инженерная практика нацелена на скоростной диапазон, балансирующий эффективность резания и термическую безопасность.
Скорость подачи
Более высокие подачи повышают производительность, но увеличивают нормальные силы, создавая риск вибрации и волнистости. Более низкие подачи улучшают чистоту обработки и круглость, но могут вызвать натирание и засаливание круга при слишком медленной подаче. Для чистовых проходов уменьшенная подача в сочетании с периодом выхаживания стабилизирует размер и улучшает форму.
Глубина реза
Большие глубины ускоряют съём материала при черновой обработке, но усиливают нагрев и прогиб. Малые глубины обеспечивают тонкий контроль размеров при чистовой обработке. Стандартная практика: черновое шлифование до близкого к номиналу размера, затем несколько лёгких чистовых проходов.
Термический контроль
Тепло является доминирующим источником погрешности. Недостаточное охлаждение вызывает прижог (изменение цвета поверхности и микроструктурное повреждение), растягивающие остаточные напряжения, снижающие усталостную долговечность, и размерный дрейф от теплового расширения. Эффективный контроль сочетает направленную подачу СОЖ, соответствующую пористость круга и ограничения параметров, предотвращающие чрезмерный тепловой поток.
Как шлифование CNC обеспечивает жёсткие допуски
Шлифование CNC регулярно выдерживает допуски в единицы микрон по диаметрам, плоскостности и круглости. Это возможно потому, что шлифование удаляет материал очень малыми, повторяемыми порциями с низкими силами резания. Система управления CNC обеспечивает точное разрешение врезания, циклы выхаживания и автоматическую компенсацию износа круга.
Шероховатость поверхности ниже Ra 0,4 мкм является обычной при использовании мелкозернистых кругов и лёгких чистовых проходов. Что ещё важнее, шлифование создаёт однородную текстуру поверхности — критически важную для сопряжений подшипников, уплотнительных поверхностей и контроля шума/вибрации.
Жёсткость станка и терморегулирование завершают картину. Высокожёсткие шпиндели и термостабилизированные конструкции минимизируют прогиб. Системы CNC применяют компенсацию теплового роста, картирование погрешностей осей и смещения на износ. В реализованных нами проектах сочетание правильного выбора круга с термической компенсацией снизило межпартийную вариацию диаметра с ±4 мкм до ±1,5 мкм на закалённых шейках подшипников из стали 52100.
Отраслевые применения
Автомобильная промышленность: Трансмиссионные валы, шестерни, кольца подшипников — там, где круглость и чистота поверхности напрямую влияют на шум, износ и усталостную долговечность в крупносерийном производстве.
Аэрокосмическая промышленность: Валы двигателей, уплотнительные поверхности и точные отверстия в турбинных компонентах из жаропрочных сплавов, требующих целостности поверхности при экстремальных нагрузках.
Медицинские изделия: Имплантаты, хирургические инструменты и направляющие компоненты со строгими размерными и поверхностными требованиями.
Оснастка и пресс-формы: Базовые плиты пресс-форм, вставки, приспособления, калибры, режущий инструмент и быстроизнашиваемые детали — там, где плоскостность, параллельность и размерная повторяемость превышают возможности одного лишь фрезерования.
Когда выбирать шлифование CNC вместо фрезерования или точения
Допуски в микронном диапазоне. Когда требования к размеру, круглости, плоскостности или соосности входят в диапазон единиц микрон, шлифование обеспечивает более стабильный контроль, чем фрезерование или точение.
Целостность поверхности имеет значение. Когда применение требует Ra ≤ 0,4 мкм, однородной текстуры или контролируемых остаточных напряжений (подшипники, уплотнения, усталостно нагруженные детали), шлифование даёт превосходные результаты.
Материал закалён. Выше 45-50 HRC фрезерование и точение становятся неэффективными или нестабильными. Шлифование CNC обрабатывает закалённые стали, твёрдые сплавы и керамику с меньшими силами и контролируемым нагревом.
Финишное калибрование после термообработки. Шлифование часто является последней операцией, корректирующей размерные изменения от закалки и фиксирующей функционально критичную геометрию.
| Фактор | Фрезерование / точение | Шлифование CNC |
|---|---|---|
| Типичный допуск | ±0,01 мм | Микронный уровень |
| Шероховатость поверхности | Умеренная–хорошая | Отличная, однородная |
| Закалённые материалы | Ограниченный | Идеально |
| Лучшая роль | Формообразование | Финишное калибрование и отделка |
Заключение
Шлифование CNC — высшая инстанция точности в производстве. Это не процесс высокопроизводительного съёма материала и не замена фрезерованию или точению — это финишная операция, фиксирующая функционально критичные размеры, целостность поверхности и геометрический контроль. Его ценность исходит из системного контроля: жёсткость станка, правильный выбор круга, тщательно управляемые параметры и эффективное терморегулирование, работающие вместе в узком, повторяемом окне процесса.
Для точных компонентов из закалённых сталей, труднообрабатываемых сплавов, твёрдых сплавов или керамики шлифование CNC часто безальтернативно. Оно обеспечивает микронные допуски, контролируемые поверхностные состояния и остаточные напряжения, поддерживающие усталостную долговечность, герметичность и долгосрочную надёжность. Нужны возможности шлифования CNC для ваших точных деталей? [Свяжитесь с нашей инженерной командой] для технологического сопровождения и поддержки производства.
Часто задаваемые вопросы
Какой допуск может обеспечить шлифование CNC?
В производстве шлифование CNC регулярно выдерживает ±1–5 мкм по размеру, круглости, плоскостности и соосности. Фактическая возможность зависит от жёсткости станка, выбора круга и термического контроля. Важнее абсолютного числа — повторяемость: шлифование CNC даёт стабильные результаты от партии к партии, поэтому оно используется для финишного калибрования.
Шлифование CNC лучше, чем твёрдое точение?
Они выполняют разные задачи. Твёрдое точение эффективно для формообразования, близкого к конечному, закалённых деталей с хорошей точностью. Шлифование CNC предпочтительно, когда требуются более жёсткие допуски, меньшая шероховатость, лучший контроль круглости или минимальные растягивающие остаточные напряжения. Многие производственные маршруты используют сначала твёрдое точение, затем шлифование для финишной точности.
Какие материалы нельзя шлифовать?
Большинство конструкционных материалов можно шлифовать при правильном абразиве и параметрах. Сложности возникают с чрезвычайно мягкими, вязкими материалами, которые мажутся, некоторыми композитами, деградирующими под воздействием тепла, и чёрными сталями с алмазными кругами (химическая несовместимость). Эти ограничения решаются подбором круга и оптимизацией параметров, а не исключением шлифования.
Как шлифование влияет на целостность поверхности?
Правильно контролируемое CNC шлифование обеспечивает однородную текстуру, низкую шероховатость и благоприятные состояния остаточных напряжений. Плохой контроль вызывает прижоги при шлифовании, повреждение микроструктуры или растягивающие напряжения. Современные системы CNC снижают эти риски за счёт контролируемой подачи, эффективного охлаждения и компенсации износа круга.
Подходит ли CNC шлифование для мелкосерийного производства?
Да. Хотя CNC шлифование обычно применяется в крупносерийном производстве, оно подходит для мелких партий и индивидуальных деталей, где точность критична. Цифровое управление снижает вариативность наладки, и после отработки процесса он надёжно повторяется — даже для малых количеств. По нашим производственным данным, время наладки для новой операции круглого шлифования обычно составляет 30–60 минут, что делает мелкосерийное производство экономически целесообразным для работ с критичными допусками.


