
As juntas de encaixe por pressão utilizam a flexibilidade elástica do plástico para criar bloqueios mecânicos sem ferramentas — eliminando parafusos, adesivos e operações secundárias de fixação de conjuntos moldados por injeção. Durante a montagem, um braço flexível deflete sobre um recurso correspondente e recupera sua posição original, travando os componentes juntos. Encaixes por pressão projetados adequadamente reduzem o tempo de montagem em 60–80% em comparação com sistemas baseados em parafusos, diminuem a contagem de peças, melhoram a estética do produto ao ocultar fixadores e suportam produção automatizada — tornando-os o método de fixação dominante para produtos plásticos de alto volume nas indústrias de eletrônicos de consumo, automotiva, médica e de embalagens.
Um fabricante de eletrônicos OEM usa quatro parafusos com chefes rosqueados para montar um invólucro portátil. Cada unidade requer alimentação de parafusos, controle de torque e alinhamento — adicionando ~15 segundos por produto. Cabeças de parafusos visíveis interrompem a superfície, reduzindo a qualidade percebida. O redesenho com encaixes por pressão em cantiléver integrados elimina todos os quatro parafusos. A montagem cai para uma única operação de encaixe por pressão (~3 segundos). O hardware visível desaparece do exterior. O invólucro de mistura ABS/PC mantém retenção confiável através de geometria de gancho otimizada e filetes de raiz — e o redesenho possibilita compatibilidade com montagem robótica. Projetamos e fabricamos invólucros com encaixe por pressão, clipes automotivos e conjuntos plásticos de precisão onde a velocidade de montagem sem ferramentas e a eficiência da moldagem por injeção impulsionam a abordagem de fixação.
Este guia cobre tipos de encaixe por pressão, como funcionam, comparação com parafusos e adesivos, seleção de material, parâmetros de projeto, DFM de moldagem por injeção, modos de falha, CNC e impressão 3D, e uma estrutura de seleção.
Como Funcionam as Juntas de Encaixe por Pressão?
Um encaixe por pressão cria retenção através de deformação elástica controlada. O recurso macho (gancho ou braço cantiléver) deflete durante a inserção, passa sobre o recurso fêmea (ranhura ou rebaixo) e recupera — criando interferência mecânica que trava o conjunto.
Encaixes por pressão permanentes usam rebaixos mais profundos para montagem única — resistência à violação, invólucros selados. Encaixes por pressão liberáveis usam geometria mais rasa para acesso repetido — tampas de bateria, painéis de manutenção. De acordo com o guia de design de encaixe por pressão da Bayer/Covestro, a deformação máxima admissível varia por material: 2–4% para ABS, 6–8% para PP, 4–6% para náilon. Exceder esses limites causa branqueamento por tensão ou fissuração.
| Tipo | Retenção | Melhor para |
|---|---|---|
| Permanente | Alta — rebaixo profundo | Conjuntos à prova de violação, selados |
| Liberável | Moderada — ângulo raso | Reparável, acesso de manutenção |
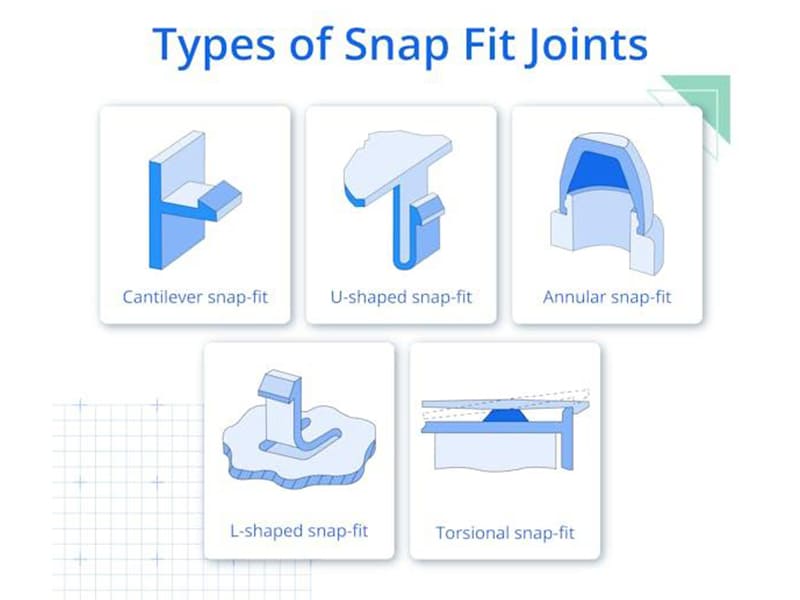
Quais São os Cinco Tipos de Encaixe por Pressão?
| Tipo | Mecanismo | Força | Ferramental | Melhor Aplicação |
|---|---|---|---|---|
| Cantiléver | Flexão de viga | Moderado | Simples | Maioria dos produtos moldados por injeção |
| Em forma de U | Caminho de flexão curvo | Moderado | Complexo | Uso repetido, crítico para fadiga |
| Anular | Expansão radial de 360° | Muito elevado | Moderado | Tampas cilíndricas, fechamentos |
| Em forma de L | Deflexão angular | Moderado | Moderado | Embalagens com espaço limitado |
| Torcional | Deformação por torção | Mais baixo | Complexo | Conjuntos reutilizáveis de alto ciclo |
Encaixes por pressão em cantiléver dominam a moldagem por injeção — geometria simples, compatível com molde de extração reta, baixo custo de ferramental. Com base em nossos dados de produção, aproximadamente 70% dos programas de encaixe por pressão que fabricamos usam designs em cantiléver. A tensão concentra-se na raiz, então raios de filete generosos (mínimo 0,5 mm) previnem fissuração por fadiga.
Encaixes por pressão em forma de U distribuem a deflexão ao longo de um caminho de flexão mais longo. A tensão de pico cai aproximadamente 30–40% em comparação com designs cantiléver equivalentes. Vida à fadiga superior para aplicações de uso repetido.
Encaixes por pressão anulares fornecem a retenção mais forte — distribuição de carga em 360°. Padrão para tampas de garrafa e fechamentos cilíndricos. Difíceis de desmontar, ideais para conjuntos permanentes.
Encaixes por pressão torsionais torcem em vez de dobrar. Força de retenção menor, mas excelente reutilização — a torção produz menos deformação permanente do que a flexão repetida.
Como os Encaixes por Pressão se Comparam a Parafusos e Adesivos?
| Fator | Encaixes por Pressão | Parafusos | Adesivos |
|---|---|---|---|
| Velocidade de montagem | Muito rápida (sem ferramentas) | Lenta (ferramentas de torque) | Mais lento (cura) |
| Custo de hardware | Nenhum (moldado na peça) | Parafusos + insertos | Material adesivo |
| Estética | Oculto | Cabeças visíveis | Oculto |
| Facilidade de manutenção | Moderada (removível) | Excelente | Pobres |
| Resistência estrutural | Moderado | Alto | Alta (uniforme) |
| Automação | Excelente | Moderado | Moderado |
Encaixes por pressão vencem em velocidade, custo e estética para montagens plásticas de alto volume. Parafusos vencem quando as cargas estruturais são altas ou a manutenção repetida é frequente. Adesivos vencem para vedação e união de múltiplos materiais. Uma armadilha comum que vemos: usar parafusos por padrão em carcaças plásticas quando encaixes por pressão eliminariam 80% de mão de obra de montagem.
Quais Materiais Funcionam Melhor?
| Material | Flexibilidade | Vida em Fadiga | Melhor Aplicação |
|---|---|---|---|
| PP | Excelente | Excelente | Fechos reutilizáveis, dobradiças vivas |
| Nylon (PA) | Bom | Excelente | Clipes automotivos, industrial |
| abdômen | Moderado | Moderado | Eletrônicos de consumo, cosméticos |
| PETG | Moderado | Moderado | Carcaças transparentes |
| PC/ABS | Moderado | Bom | Eletrônicos resistentes a impacto |
PP oferece a melhor flexibilidade e resistência à fadiga — sobrevivendo a milhões de ciclos de flexão. Ideal para dobradiças vivas e embalagens reutilizáveis. Nylon combina alta resistência com excelente vida em fadiga — o padrão automotivo para clipes internos. A absorção de umidade afeta a estabilidade dimensional. abdômen oferece excelente qualidade superficial, mas menor resistência à fadiga. Em nossa experiência de chão de fábrica, encaixes por pressão em ABS sem raios de raiz adequados falham em ~40% da vida em ciclos versus projetos com filetes adequados.
Quais São os Parâmetros Críticos de Projeto?
Deflexão e deformação: Braços cantilever mais longos reduzem a tensão de pico para uma dada deflexão. Mantenha a deformação dentro dos limites — PP: 6–8%, ABS: 2–4%, náilon: 4–6%.
Geometria do gancho: O ângulo de entrada (25–35°) controla a força de inserção. O ângulo de retenção (80–90° permanente, 35–45° removível) controla a força de retenção. A profundidade do rebaixo determina a força de retenção.
Raio do filete: O parâmetro de maior impacto. De acordo com as diretrizes de projeto de encaixe por pressão da DuPont, raios de raiz adequados melhoram a vida em fadiga em 5–10× versus cantos vivos. Mínimo de 0,5 mm, idealmente 50% da espessura da parede.
Tolerância: Considere a contração do molde (0,4–2% por material), desgaste da ferramenta e variação do processo. Muito apertado → trincas. Muito folgado → retenção fraca e vibração.
Quais São as Regras de DFM para Encaixes por Pressão Moldados por Injeção?
| Regra de DFM | Porquê |
|---|---|
| Espessura uniforme de parede | Previne marcas de afundamento e empenamento |
| Espessura da nervura 50–70% da parede | Reduz afundamento próximo às features de encaixe |
| Ângulos de saída 0,5–2° | Desmoldagem limpa sem deformação |
| Ponto de injeção longe das features de encaixe | Evita linhas de solda nas zonas de tensão |
| Filetes de raiz ≥0,5 mm | Reduz a concentração de tensão em 5–10× |
Em projetos que entregamos, ~40% dos problemas estéticos de encaixes por pressão são atribuídos a marcas de afundamento por espessura local excessiva. Alvejamento e otimização de nervuras resolvem a maioria dos casos. Posicione os pontos de injeção de modo que as linhas de solda se formem longe das zonas de flexão — linhas de solda reduzem significativamente a resistência à fadiga.
O Que Causa Falha em Encaixes por Pressão?
| Falha | Causa | Prevenção |
|---|---|---|
| Fissuração por tensão | Cantos vivos, deformação excessiva | Raios de arredondamento, reduzir deflexão |
| Fluência | Tensão estática de longo prazo | Menor interferência, material mais rígido |
| Fadiga | Flexão repetida | Braços mais longos, PP ou náilon |
| Desalinhamento | Acumulação de tolerâncias | Chanfros de entrada, recursos de localização |
| Ambiental | UV, produtos químicos, calor | Estabilizadores, materiais resistentes |
Fissuração por tensão é a falha mais comum. Fluência é a oculta: ganchos sob tensão de retenção constante se deformam lentamente ao longo de meses, perdendo gradualmente a força de retenção. Fissuração por tensão ambiental (ESC) de agentes de limpeza ataca regiões tensionadas de ABS a forças bem abaixo dos limites normais.
Encaixes por Pressão Podem Ser CNC Usinados ou Impressos em 3D?
usinagem CNC produz protótipos precisos para validação de engenharia antes do investimento em molde. Teste a força de retenção e verifique o comportamento de montagem rapidamente. Limitação: raios internos mínimos da geometria da ferramenta.
Impressão 3D permite iteração rápida. Náilon SLS produz os melhores protótipos funcionais de encaixe por pressão. FDM funciona para conceitos, mas a anisotropia de camadas enfraquece os braços de encaixe. Com base em nossos dados de produção, encaixes por pressão impressos em 3D precisam de 0,1–0,2 mm de folga extra em relação a peças moldadas. Evite PLA — muito frágil para a função de encaixe por pressão.
Onde os Encaixes por Pressão São Usados?
| Indústria | Inscrição | Porquê |
|---|---|---|
| Eletrônicos | Invólucros, tampas de bateria | Velocidade + estética + automação |
| Automotivo | Clipes internos, acabamentos, retentores de cabos | Redução de peso + resistência à vibração |
| Médico | Carcaças, conjuntos descartáveis | Sem ferramentas + higiene |
| Embalagem | Fechamentos, recipientes, tampas | Uso repetido + dobradiças vivas de PP |
| Industrial | Gestão de cabos, painéis de acesso | Manutenibilidade + modularidade |
Pontos-chave
- Encaixes por pressão eliminam parafusos e adesivos — reduzindo o tempo de montagem em 60–80% e removendo o custo de ferragens
- Cantilever domina (~70% das aplicações) — ferramental simples, compatível com molde de extração reta
- PP para fadiga, náilon para resistência, ABS para cosmética — o material determina a confiabilidade
- O raio de arredondamento na raiz melhora a vida em fadiga em 5–10× — o parâmetro de projeto de maior impacto
- Mantenha a deformação dentro dos limites: PP 6–8%, ABS 2–4%, náilon 4–6%
- Essenciais de DFM: parede uniforme, proporção de nervura de 50–70%, gates longe das zonas de flexão
Conclusão
As juntas de encaixe por pressão são o método de fixação mais eficiente para produtos moldados por injeção em alto volume — proporcionando montagem sem ferramentas, custo zero de ferragens e estética oculta que parafusos e adesivos não conseguem igualar em escala. O desafio de engenharia é projetar para retenção confiável sem fissuração por tensão, fadiga ou fluência ao longo da vida do produto.
Três fundamentos determinam o sucesso: seleção de material (PP para flexão, náilon para carga, ABS para cosmética), otimização de geometria (raios de raiz, deflexão controlada, ângulos de gancho adequados) e DFM de moldagem por injeção (paredes uniformes, prevenção de rechupes, controle de linha de solda). Precisa de ajuda com projeto de encaixe por pressão ou DFM de moldagem por injeção? [Entre em contato com nossa equipe de engenharia] para otimização de projeto, seleção de material e suporte de fabricação.
Escrito pela equipe de engenharia da [Company] com mais de 15 anos em moldagem por injeção, fabricação de plásticos de precisão e otimização de projeto de encaixe por pressão.
Perguntas frequentes
O que são juntas de encaixe por pressão?
Recursos de fixação mecânica usando deformação elástica para travar duas peças plásticas sem parafusos ou adesivos. Um braço flexível deflete durante a montagem e recupera para uma posição travada. Integrado diretamente em peças moldadas por injeção — eliminando fixadores separados e permitindo montagem sem ferramentas.
Qual é o projeto de encaixe por pressão mais resistente?
Encaixes por pressão anulares — distribuição de carga circunferencial de 360° proporciona a maior força de retenção. Padrão para tampas de garrafa e fechamentos cilíndricos. Para aplicações não cilíndricas, projetos cantilever reforçados com espessura de parede adequada e ganchos otimizados proporcionam alta retenção com ferramental mais simples.
Quais materiais funcionam melhor?
PP para aplicações de uso repetido e críticas em fadiga. Náilon para encaixes por pressão estruturais de alta carga (automotivo, industrial). ABS para eletrônicos de consumo cosméticos. Mantenha a deformação dentro dos limites do material — PP: 6–8%, náilon: 4–6%, ABS: 2–4%.
Os encaixes de pressão podem ser reutilizados?
Projetos liberáveis com ângulos de retenção rasos e materiais resistentes à fadiga (PP, náilon) suportam de centenas a milhares de ciclos. Os tipos torcionais e em U oferecem a melhor reutilização. Encaixes de pressão permanentes com rebaixos profundos são apenas para montagem única.
O que causa a falha do encaixe de pressão?
Fissuração por tensão (cantos vivos em plásticos frágeis), deformação por fluência (tensão de retenção constante ao longo do tempo), fadiga (flexão repetida além dos limites) e fissuração por tensão ambiental (produtos químicos atacando regiões tensionadas). Prevenção: raios generosos, deflexão controlada e materiais resistentes à fadiga.
Como você projeta para moldagem por injeção?
Espessura de parede uniforme, espessura de nervura de 50–70% da parede, ângulos de saída de 0,5–2°, canais de injeção afastados das características de encaixe e raios de raiz ≥0,5 mm. Valide com simulação de fluxo de molde. Considere a contração (0,4–2%) no projeto de tolerância.
Os encaixes de pressão são adequados para impressão 3D?
Para prototipagem — sim. O náilon SLS produz os melhores resultados funcionais. O FDM funciona para validação de conceito, mas a fraqueza das camadas reduz a durabilidade. Adicione 0,1–0,2 mm de folga extra. Evite PLA — muito frágil para a função confiável de encaixe de pressão.


