
Geçmeli bağlantılar, aletsiz mekanik kilitler oluşturmak için plastiğin elastik esnekliğini kullanır — enjeksiyonla kalıplanmış montajlardan vida, yapıştırıcı ve ikincil sabitleme işlemlerini ortadan kaldırır. Montaj sırasında esnek bir kol, karşılık gelen bir özellik üzerinde sapar ve orijinal konumuna geri dönerek bileşenleri birbirine kilitler. Doğru tasarlanmış geçmeler, vidalı sistemlere kıyasla montaj süresini –80% azaltır, parça sayısını düşürür, bağlantı elemanlarını gizleyerek ürün estetiğini iyileştirir ve otomatik üretimi destekler — bu da onları tüketici elektroniği, otomotiv, medikal ve ambalaj endüstrilerinde yüksek hacimli plastik ürünler için baskın sabitleme yöntemi haline getirir.
Bir OEM elektronik üreticisi, el tipi bir muhafazayı monte etmek için dişli bosslarla birlikte dört vida kullanır. Her birim vida besleme, tork kontrolü ve hizalama gerektirir — ürün başına ~15 saniye ekler. Görünür vida başları yüzeyi kesintiye uğratarak algılanan kaliteyi düşürür. Entegre konsol geçmelerle yeniden tasarlama, dört vidanın tamamını ortadan kaldırır. Montaj tek bir pres geçme işlemine düşer (~3 saniye). Görünür donanım dış yüzeyden kaybolur. ABS/PC karışımı muhafaza, optimize edilmiş kanca geometrisi ve kök radyüsleri sayesinde güvenilir tutuşu korur — ve yeniden tasarım robotik montaj uyumluluğunu mümkün kılar. Aletsiz montaj hızının ve enjeksiyon kalıplama verimliliğinin sabitleme yaklaşımını yönlendirdiği geçmeli muhafazalar, otomotiv klipsleri ve hassas plastik montajları tasarlıyor ve üretiyoruz.
Bu kılavuz geçme türlerini, nasıl çalıştıklarını, vida ve yapıştırıcılarla karşılaştırmayı, malzeme seçimini, tasarım parametrelerini, enjeksiyon kalıplama DFM'ini, arıza modlarını, CNC ve 3D baskıyı ve bir seçim çerçevesini kapsar.
Geçmeli Bağlantılar Nasıl Çalışır?
Bir geçme, kontrollü elastik deformasyon yoluyla tutuş oluşturur. Erkek özellik (kanca veya konsol kol), yerleştirme sırasında sapar, dişi özelliğin (kanal veya alt kesik) üzerinden geçer ve geri döner — montajı kilitleyen mekanik girişim oluşturur.
Kalıcı geçmeler tek seferlik montaj için daha derin alt kesikler kullanır — kurcalamaya karşı direnç, sızdırmaz muhafazalar. Serbest bırakılabilir geçmeler tekrarlanan erişim için daha sığ geometri kullanır — pil kapakları, bakım panelleri. Bayer/Covestro geçme tasarım kılavuzuna göre, izin verilen maksimum gerinim malzemeye göre değişir: ABS için %2–4%, PP için %6–8%, naylon için %4–6%. Bu sınırların aşılması gerilme beyazlamasına veya çatlamaya neden olur.
| Tip | Tutuş | En Uygun Olan |
|---|---|---|
| Kalıcı | Yüksek — derin alt kesik | Kurcalamaya karşı korumalı, sızdırmaz montajlar |
| Serbest bırakılabilir | Orta — sığ açı | Bakıma uygun, bakım erişimi |
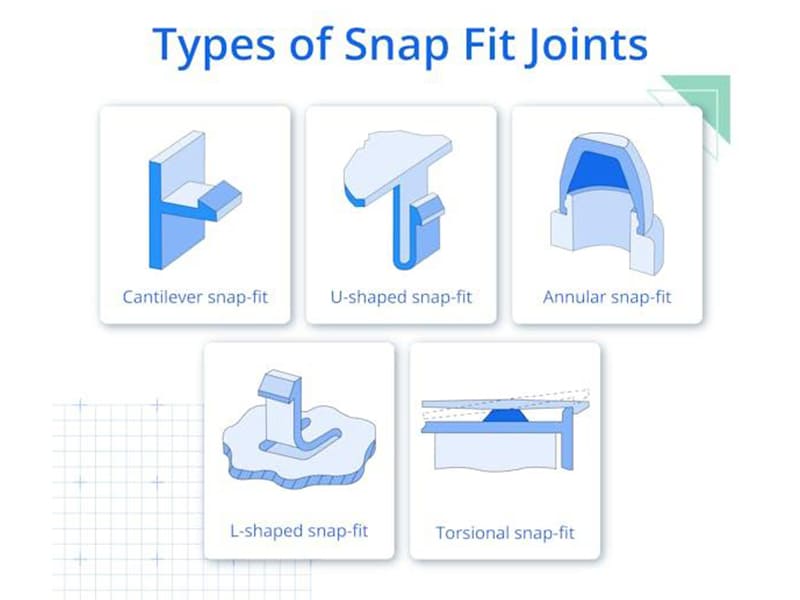
Beş Geçme Türü Nelerdir?
| Tip | Mekanizma | Güç | Takımlar | En İyi Uygulama |
|---|---|---|---|---|
| Konsol | Kiriş bükülmesi | Orta | Basit | Çoğu enjeksiyonla kalıplanmış ürün |
| U şeklinde | Kavisli esneme yolu | Orta | Karmaşık | Tekrarlanan kullanım, yorulma kritik |
| Halka şeklinde | 360° radyal genişleme | Çok yüksek | Orta | Silindirik kapaklar, kapatıcılar |
| L şeklinde | Açısal sapma | Orta | Orta | Alan kısıtlı ambalaj |
| Burulma | Bükülme deformasyonu | Daha düşük | Karmaşık | Yüksek çevrimli yeniden kullanılabilir montajlar |
Konsol geçmeler enjeksiyon kalıplamaya hakimdir — basit geometri, düz çekmeli kalıp uyumlu, düşük takım maliyeti. Üretim verilerimize göre, ürettiğimiz geçme programlarının yaklaşık %'si konsol tasarımları kullanır. Gerilme kökte yoğunlaşır, bu nedenle geniş radyüs yarıçapları (minimum 0,5 mm) yorulma çatlamasını önler.
U şeklinde geçmeler sapmayı daha uzun bir esneme yolu boyunca dağıtır. Tepe gerilmesi eşdeğer konsol tasarımlarına kıyasla yaklaşık –40% düşer. Tekrarlanan kullanım uygulamaları için üstün yorulma ömrü.
Halka şeklinde geçmeler en güçlü tutuşu sağlar — 360° yük dağılımı. Şişe kapakları ve silindirik kapatıcılar için standarttır. Sökülmesi zor, kalıcı montajlar için idealdir.
Burulma geçmeler bükülmek yerine burulur. Daha düşük tutuş kuvveti ancak mükemmel yeniden kullanılabilirlik — burulma, tekrarlanan bükülmeye kıyasla daha az kalıcı deformasyon üretir.
Geçmeler Vida ve Yapıştırıcılarla Nasıl Karşılaştırılır?
| Faktör | Geçmeler | Vidalar | Yapıştırıcılar |
|---|---|---|---|
| Montaj hızı | Çok hızlı (aletsiz) | Yavaş (tork aletleri) | En yavaş (kürlenme) |
| Donanım maliyeti | Yok (kalıba gömülü) | Vidalar + insertler | Yapıştırıcı malzeme |
| Estetik | Gizli | Görünür başlar | Gizli |
| Servis edilebilirlik | Orta (çözülebilir) | Mükemmel | Zayıf |
| Yapısal dayanım | Orta | Yüksek | Yüksek (üniform) |
| Otomasyon | Mükemmel | Orta | Orta |
Yüksek hacimli plastik montajlarda hız, maliyet ve estetik açısından geçmeli bağlantılar kazanır. Yapısal yükler yüksek olduğunda veya tekrarlanan servis sık olduğunda vidalar kazanır. Yapıştırıcılar sızdırmazlık ve çok malzemeli bağlama için kazanır. Sık gördüğümüz bir tuzak: geçmeli bağlantılar montaj işçiliğinin 80%'sini ortadan kaldıracakken plastik muhafazalar için varsayılan olarak vidalara başvurmak.
Hangi Malzemeler En İyi Çalışır?
| Malzeme | Esneklik | Yorulma Ömrü | En İyi Uygulama |
|---|---|---|---|
| PP | Mükemmel | Mükemmel | Yeniden kullanılabilir kapamalar, canlı menteşeler |
| Naylon (PA) | İyi | Mükemmel | Otomotiv klipsleri, endüstriyel |
| ABS | Orta | Orta | Tüketici elektroniği, kozmetik |
| PETG | Orta | Orta | Şeffaf muhafazalar |
| PC/ABS | Orta | İyi | Darbeye dayanıklı elektronik |
PP en iyi esnekliği ve yorulma direncini sağlar — milyonlarca bükülme çevrimine dayanır. Canlı menteşeler ve yeniden kullanılabilir ambalaj için idealdir. Naylon yüksek mukavemeti mükemmel yorulma ömrüyle birleştirir — iç klipsler için otomotiv standardı. Nem emilimi boyutsal kararlılığı etkiler. ABS mükemmel yüzey kalitesi sunar ancak daha düşük yorulma direncine sahiptir. Atölye deneyimimizde, yeterli kök yarıçapı olmadan ABS geçmeli bağlantılar, uygun filetolara sahip tasarımlara kıyasla çevrim ömrünün ~40%'sinde başarısız olur.
Kritik Tasarım Parametreleri Nelerdir?
Sehim ve gerinim: Daha uzun konsol kolları, belirli bir sehim için tepe gerilmesini azaltır. Gerinimi sınırlar içinde tutun — PP: 6–8%, ABS: 2–4%, naylon: 4–6%.
Kanca geometrisi: Giriş açısı (25–35°) yerleştirme kuvvetini kontrol eder. Tutma açısı (80–90° kalıcı, 35–45° çözülebilir) tutma mukavemetini kontrol eder. Alt kesim derinliği tutma kuvvetini belirler.
Fileto yarıçapı: En etkili tek parametre. DuPont geçmeli bağlantı tasarım kılavuzlarına göre, uygun kök yarıçapları keskin köşelere kıyasla yorulma ömrünü 5–10× iyileştirir. Minimum 0,5 mm, ideal olarak cidar kalınlığının 50%'si.
Tolerans: Kalıp çekmesini (malzemeye göre 0,4–2%), takım aşınmasını ve proses değişkenliğini hesaba katın. Çok sıkı → çatlama. Çok gevşek → zayıf tutma ve takırdama.
Enjeksiyonla Kalıplanmış Geçmeli Bağlantılar için DFM Kuralları Nelerdir?
| DFM Kuralı | Neden |
|---|---|
| Üniform cidar kalınlığı | Çökme izlerini ve çarpılmayı önler |
| Kaburga kalınlığı cidarın 50–70%'si | Geçme özellikleri yakınında çökmeyi azaltır |
| Çekme açıları 0,5–2° | Deformasyon olmadan temiz kalıp çıkarma |
| Yolluk geçme özelliklerinden uzakta | Gerilme bölgelerinde kaynak hattını önler |
| Kök filetoları ≥0,5 mm | Gerilme yığılmasını 5–10× azaltır |
Teslim ettiğimiz projelerde, geçmeli bağlantı kozmetik sorunlarının ~40%'si aşırı yerel kalınlıktan kaynaklanan çökme izlerine dayanır. Çekirdek boşaltma ve kaburga optimizasyonu çoğu durumu çözer. Yollukları kaynak hatları esneme bölgelerinden uzakta oluşacak şekilde konumlandırın — kaynak hatları yorulma direncini önemli ölçüde azaltır.
Geçmeli Bağlantı Arızasına Ne Sebep Olur?
| Arıza | Nedeni | Önleme |
|---|---|---|
| Gerilme çatlaması | Keskin köşeler, aşırı gerinim | Radyuslar, sapmayı azaltın |
| Sünme | Uzun süreli statik gerilme | Daha düşük girişim, daha sert malzeme |
| Yorulma | Tekrarlanan eğilme | Daha uzun kollar, PP veya naylon |
| Hizalama hatası | Tolerans yığılması | Giriş pahları, konumlandırma özellikleri |
| Çevresel | UV, kimyasallar, ısı | Stabilizatörler, dirençli malzemeler |
Gerilme çatlaması en yaygın arıza türüdür. Sünme gizli olanıdır: sürekli tutma gerilmesi altındaki kancalar aylar içinde yavaşça deforme olur ve tutma kuvvetini kademeli olarak kaybeder. Çevresel gerilme çatlaması (ESC) temizlik maddelerinden kaynaklanan, normal sınırların çok altındaki kuvvetlerde gerilmiş ABS bölgelerine saldırır.
Geçmeli Bağlantılar CNC İşlenebilir mi veya 3D Basılabilir mi?
CNC işleme kalıp yatırımından önce mühendislik doğrulaması için doğru prototipler üretir. Tutma kuvvetini test edin ve montaj davranışını hızlıca doğrulayın. Sınırlama: takım geometrisinden kaynaklanan minimum iç radyuslar.
3D baskı hızlı iterasyona olanak tanır. SLS naylon en iyi fonksiyonel geçmeli bağlantı prototiplerini üretir. FDM konseptler için çalışır ancak katman anizotropisi geçme kollarını zayıflatır. Üretim verilerimize göre, 3D basılmış geçmeli bağlantılar kalıplanmış parçalara kıyasla 0,1–0,2 mm ekstra boşluk gerektirir. PLA'dan kaçının — geçmeli bağlantı işlevi için çok kırılgandır.
Geçmeli Bağlantılar Nerede Kullanılır?
| Endüstri | Başvuru | Neden |
|---|---|---|
| Elektronik | Muhafazalar, pil kapakları | Hız + estetik + otomasyon |
| Otomotiv | İç klipsler, kaplamalar, kablo tutucular | Ağırlık azaltma + titreşim direnci |
| Tıbbi | Gövdeler, tek kullanımlık montajlar | Aletsiz + hijyen |
| Paketleme | Kapaklar, kaplar, başlıklar | Tekrarlanan kullanım + PP canlı menteşeler |
| Endüstriyel | Kablo yönetimi, erişim panelleri | Servis edilebilirlik + modülerlik |
Önemli Noktalar
- Geçmeli bağlantılar vidaları ve yapıştırıcıları ortadan kaldırır — montaj süresini –80% azaltır ve donanım maliyetini ortadan kaldırır
- Konsol tipi baskındır (uygulamaların ~%'si) — basit takım, düz çekmeli kalıp uyumlu
- Yorulma için PP, mukavemet için naylon, kozmetik için ABS — malzeme güvenilirliği belirler
- Kök radyus yarıçapı yorulma ömrünü 5–10× iyileştirir — en etkili tek tasarım parametresi
- Gerinimi sınırlar içinde tutun: PP %6–8%, ABS %2–4%, naylon %4–6%
- DFM esasları: düzgün cidar, –70% kaburga oranı, kapılar esneme bölgelerinden uzakta
Sonuç
Geçmeli bağlantılar yüksek hacimli enjeksiyon kalıplama ürünleri için en verimli sabitleme yöntemidir — aletsiz montaj, sıfır donanım maliyeti ve vidalar ile yapıştırıcıların ölçekte eşleşemeyeceği gizli estetik sağlar. Mühendislik zorluğu, ürün ömrü boyunca gerilme çatlaması, yorulma veya sünme olmadan güvenilir tutma için tasarım yapmaktır.
Başarıyı üç temel belirler: malzeme seçimi (esneme için PP, yük için naylon, kozmetik için ABS), geometri optimizasyonu (kök radyusları, kontrollü sapma, uygun kanca açıları) ve enjeksiyon kalıplama DFM (düzgün cidarlar, çökme önleme, kaynak hattı kontrolü). Geçmeli bağlantı tasarımı veya enjeksiyon kalıplama DFM konusunda yardıma mı ihtiyacınız var? Tasarım optimizasyonu, malzeme seçimi ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Enjeksiyon kalıplama, hassas plastik üretimi ve geçmeli bağlantı tasarım optimizasyonunda 15+ yıllık deneyime sahip [Şirket] mühendislik ekibi tarafından yazılmıştır.
Sıkça Sorulan Sorular
Geçmeli bağlantılar nedir?
Vida veya yapıştırıcı olmadan iki plastik parçayı kilitlemek için elastik deformasyon kullanan mekanik sabitleme özellikleri. Esnek bir kol montaj sırasında sapar ve kilitli konuma geri döner. Doğrudan enjeksiyon kalıplanmış parçalara entegre edilir — ayrı bağlantı elemanlarını ortadan kaldırır ve aletsiz montaja olanak tanır.
En güçlü geçmeli bağlantı tasarımı nedir?
Halka şeklinde geçmeli bağlantılar — 360° çevresel yük dağılımı en yüksek tutma kuvvetini sağlar. Şişe kapakları ve silindirik kapaklar için standarttır. Silindirik olmayan uygulamalar için, yeterli cidar kalınlığı ve optimize edilmiş kancalara sahip güçlendirilmiş konsol tasarımları daha basit takımlarla yüksek tutma sağlar.
Hangi malzemeler en iyi çalışır?
Tekrarlanan kullanım ve yorulma açısından kritik uygulamalar için PP. Yüksek yüklü yapısal geçmeli bağlantılar için naylon (otomotiv, endüstriyel). Kozmetik tüketici elektroniği için ABS. Gerinimi malzeme sınırları içinde tutun — PP: %6–8%, naylon: %4–6%, ABS: %2–4%.
Geçmeli bağlantılar yeniden kullanılabilir mi?
Sığ tutma açıları ve yorulmaya dirençli malzemeler (PP, naylon) ile çözülebilir tasarımlar yüzlerce ila binlerce döngüyü destekler. Burulma ve U şeklindeki tipler en iyi yeniden kullanılabilirliği sunar. Derin alt kesikli kalıcı geçmeli bağlantılar yalnızca tek montaj içindir.
Geçmeli bağlantı arızasına ne sebep olur?
Gerilme çatlaması (kırılgan plastiklerde keskin köşeler), sünme deformasyonu (zamanla sabit kalan gerilme), yorulma (sınırların ötesinde tekrarlanan esneme) ve çevresel gerilme çatlaması (gerilmiş bölgelere saldıran kimyasallar). Önleme: geniş radüsler, kontrollü sehim ve yorulmaya dayanıklı malzemeler.
Enjeksiyon kalıplama için nasıl tasarım yaparsınız?
Düzgün et kalınlığı, et kalınlığının 50–70%'si kadar kaburga kalınlığı, 0,5–2° çekme açıları, geçme özelliklerinden uzak yolluklar ve ≥0,5 mm kök radüsleri. Kalıp akış simülasyonu ile doğrulayın. Tolerans tasarımında büzülmeyi (0,4–2%) hesaba katın.
Geçmeli bağlantılar 3D baskı için uygun mu?
Prototipleme için — evet. SLS naylon en iyi fonksiyonel sonuçları üretir. FDM konsept doğrulama için çalışır ancak katman zayıflığı dayanıklılığı azaltır. 0,1–0,2 mm ekstra boşluk ekleyin. PLA'dan kaçının — güvenilir geçmeli bağlantı işlevi için çok kırılgan.


