
Защёлкивающиеся соединения используют упругую гибкость пластика для создания механических замков без инструментов — устраняя винты, клеи и вторичные операции крепления из литьевых сборок. При сборке гибкое плечо отклоняется над ответным элементом и возвращается в исходное положение, фиксируя компоненты вместе. Правильно спроектированные защёлкивающиеся соединения сокращают время сборки на 60–80% по сравнению с винтовыми системами, уменьшают количество деталей, улучшают внешний вид продукта за счёт скрытия крепежа и поддерживают автоматизированное производство — что делает их доминирующим методом крепления для крупносерийных пластиковых изделий в потребительской электронике, автомобилестроении, медицине и упаковочной промышленности.
Производитель электроники OEM использует четыре винта с резьбовыми бобышками для сборки ручного корпуса. Каждое изделие требует подачи винтов, контроля момента затяжки и выравнивания — что добавляет ~15 секунд на продукт. Видимые головки винтов нарушают поверхность, снижая воспринимаемое качество. Перепроектирование с интегрированными консольными защёлкивающимися соединениями устраняет все четыре винта. Сборка сводится к одной операции запрессовки (~3 секунды). Видимый крепёж исчезает с внешней поверхности. Корпус из смеси АБС/ПК сохраняет надёжное удержание благодаря оптимизированной геометрии крючка и галтелей у основания — и перепроектирование обеспечивает совместимость с роботизированной сборкой. Мы проектируем и производим корпуса с защёлкивающимися соединениями, автомобильные клипсы и прецизионные пластиковые сборки, где скорость сборки без инструментов и эффективность литья под давлением определяют подход к креплению.
Это руководство охватывает типы защёлкивающихся соединений, принцип их работы, сравнение с винтами и клеями, выбор материала, параметры проектирования, DFM для литья под давлением, режимы отказов, CNC и 3D-печать, а также структуру выбора.
Как работают защёлкивающиеся соединения?
Защёлкивающееся соединение создаёт удержание посредством контролируемой упругой деформации. Ответный элемент (крючок или консольное плечо) отклоняется при вставке, проходит над охватывающим элементом (канавкой или поднутрением) и восстанавливается — создавая механическое натяжение, которое фиксирует сборку.
Неразъёмные защёлкивающиеся соединения используют более глубокие поднутрения для одноразовой сборки — защита от вскрытия, герметичные корпуса. Разъёмные защёлкивающиеся соединения используют более мелкую геометрию для многократного доступа — крышки батарейных отсеков, панели обслуживания. Согласно руководству по проектированию защёлкивающихся соединений Bayer/Covestro, максимально допустимая деформация варьируется в зависимости от материала: 2–4% для АБС, 6–8% для ПП, 4–6% для нейлона. Превышение этих пределов вызывает побеление от напряжений или растрескивание.
| Тип | Удержание | Лучшее для |
|---|---|---|
| Постоянный | Высокое — глубокое поднутрение | Защита от вскрытия, герметичные сборки |
| Разъёмное | Умеренное — малый угол | Обслуживаемость, доступ для техобслуживания |
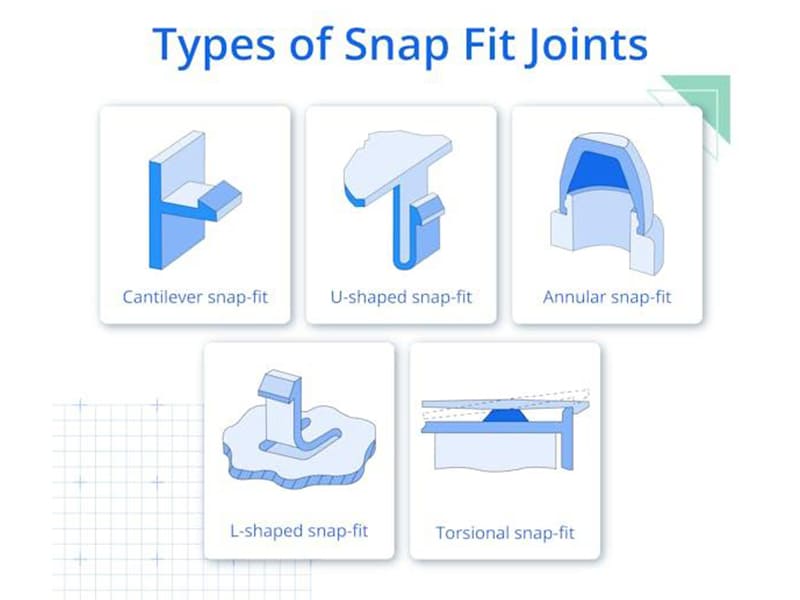
Какие бывают пять типов защёлкивающихся соединений?
| Тип | Механизм | Сила | Инструментальная оснастка | Лучшее приложение |
|---|---|---|---|---|
| Консольное | Изгиб балки | Умеренный | Простое | Большинство литьевых изделий |
| U-образное | Криволинейный путь изгиба | Умеренный | Сложное | Многоразовое, критичное к усталости |
| Кольцевое | Радиальное расширение на 360° | Очень высокий | Умеренный | Цилиндрические крышки, укупорочные элементы |
| L-образное | Угловое отклонение | Умеренный | Умеренный | Упаковка с ограниченным пространством |
| Торсионное | Деформация кручением | Нижний | Сложное | Многоцикловые многоразовые сборки |
Консольные защёлкивающиеся соединения доминируют в литье под давлением — простая геометрия, совместимость с прямой вытяжкой пресс-формы, низкая стоимость оснастки. По нашим производственным данным, примерно 70% программ защёлкивающихся соединений, которые мы изготавливаем, используют консольные конструкции. Напряжение концентрируется у основания, поэтому щедрые радиусы галтелей (минимум 0,5 мм) предотвращают усталостное растрескивание.
U-образные защёлкивающиеся соединения распределяют отклонение по более длинному пути изгиба. Пиковое напряжение снижается примерно на 30–40% по сравнению с эквивалентными консольными конструкциями. Превосходная усталостная долговечность для многоразовых применений.
Кольцевые защёлкивающиеся соединения обеспечивают самое прочное удержание — распределение нагрузки на 360°. Стандарт для крышек бутылок и цилиндрических укупорочных элементов. Трудно разбираются, идеальны для неразъёмных сборок.
Торсионные защёлкивающиеся соединения скручиваются, а не изгибаются. Меньшая сила удержания, но превосходная многоразовость — кручение вызывает меньше остаточной деформации, чем повторный изгиб.
Как защёлкивающиеся соединения соотносятся с винтами и клеями?
| Фактор | Защёлкивающиеся соединения | Винты | Клеи |
|---|---|---|---|
| Скорость сборки | Очень быстро (без инструментов) | Медленно (динамометрические инструменты) | Наиболее медленно (отверждение) |
| Стоимость крепежа | Отсутствует (формование в детали) | Винты + вставки | Клеевой материал |
| Эстетика | Скрытый | Видимые головки | Скрытый |
| Ремонтопригодность | Умеренная (разъёмное) | Отлично | Бедный |
| Конструкционная прочность | Умеренный | Высокий | Высокая (равномерная) |
| Автоматизация | Отлично | Умеренный | Умеренный |
Защёлки выигрывают по скорости, стоимости и эстетике для крупносерийной сборки пластиковых изделий. Винты выигрывают при высоких конструкционных нагрузках или частом обслуживании. Клеи выигрывают для герметизации и соединения разнородных материалов. Одна распространённая ошибка, которую мы наблюдаем: использование винтов по умолчанию для пластиковых корпусов, когда защёлки позволили бы устранить 80% затрат труда на сборку.
Какие материалы подходят лучше всего?
| Материал | Гибкость | Усталостная долговечность | Лучшее приложение |
|---|---|---|---|
| ПП | Отлично | Отлично | Многоразовые защёлки, живые шарниры |
| Нейлон (PA) | Хорошо | Отлично | Автомобильные клипсы, промышленность |
| АБС | Умеренный | Умеренный | Потребительская электроника, косметика |
| PETG | Умеренный | Умеренный | Прозрачные корпуса |
| ПК/АБС | Умеренный | Хорошо | Ударостойкая электроника |
ПП обеспечивает наилучшую гибкость и усталостную стойкость — выдерживает миллионы циклов изгиба. Идеален для живых шарниров и многоразовой упаковки. Нейлон сочетает высокую прочность с превосходной усталостной долговечностью — автомобильный стандарт для внутренних клипс. Влагопоглощение влияет на размерную стабильность. АБС обеспечивает превосходное качество поверхности, но более низкую усталостную стойкость. По нашему опыту производства, защёлки из ABS без достаточных радиусов у основания разрушаются при ~40% от ресурса циклов по сравнению с конструкциями с правильными галтелями.
Каковы критически важные параметры конструкции?
Прогиб и деформация: Более длинные консольные рычаги снижают пиковое напряжение при заданном прогибе. Поддерживайте деформацию в пределах — PP: 6–8%, ABS: 2–4%, нейлон: 4–6%.
Геометрия крючка: Угол входа (25–35°) контролирует усилие вставки. Угол удержания (80–90° неразъёмное, 35–45° разъёмное) контролирует прочность удержания. Глубина поднутрения определяет усилие удержания.
Радиус галтели: Единственный наиболее значимый параметр. Согласно руководству по проектированию защёлок DuPont, правильные радиусы у основания улучшают усталостную долговечность в 5–10 раз по сравнению с острыми углами. Минимум 0,5 мм, в идеале 50% от толщины стенки.
Допуск: Учитывайте усадку при формовании (0,4–2% в зависимости от материала), износ инструмента и технологические отклонения. Слишком плотно → растрескивание. Слишком свободно → слабое удержание и дребезг.
Каковы правила DFM для литьевых защёлок под давлением?
| Правило DFM | Почему |
|---|---|
| Равномерная толщина стенки | Предотвращает утяжины и коробление |
| Толщина рёбер 50–70% от стенки | Снижает утяжины вблизи защёлок |
| Углы уклона 0,5–2° | Чистое извлечение из формы без деформации |
| Впуск вдали от защёлок | Избегает линий спая в зонах напряжения |
| Галтели у основания ≥0,5 мм | Снижает концентрацию напряжений в 5–10 раз |
В реализованных нами проектах ~40% косметических дефектов защёлок связаны с утяжинами из-за чрезмерной локальной толщины. Выборка и оптимизация рёбер решают большинство случаев. Располагайте впуски так, чтобы линии спая формировались вдали от зон изгиба — линии спая значительно снижают усталостную стойкость.
Что вызывает отказ защёлок?
| Сбой | Причина | Профилактика |
|---|---|---|
| Растрескивание под напряжением | Острые углы, избыточная деформация | Галтели, снижение прогиба |
| Ползучесть | Долговременное статическое напряжение | Меньшее вмешательство, более жёсткий материал |
| Усталость | Многократный изгиб | Удлинённые рычаги, PP или нейлон |
| Перекос | Накопление допусков | Входные фаски, фиксирующие элементы |
| Эксплуатационные | УФ, химикаты, нагрев | Стабилизаторы, стойкие материалы |
Растрескивание под напряжением — наиболее распространённая причина отказа. Ползучесть — скрытая: крючки под постоянным усилием удержания медленно деформируются месяцами, постепенно теряя удерживающую силу. Растрескивание под воздействием окружающей среды (ESC) от чистящих средств атакует нагруженные зоны ABS при усилиях значительно ниже нормальных пределов.
Можно ли изготовить защёлкивающиеся соединения методом CNC обработки или 3D-печати?
обработка на станках CNC обеспечивает точные прототипы для инженерной валидации до вложения средств в оснастку. Быстро проверьте усилие удержания и поведение при сборке. Ограничение: минимальные внутренние радиусы из-за геометрии инструмента.
3D-печать обеспечивает быструю итерацию. SLS-нейлон создаёт лучшие функциональные прототипы защёлкивающихся соединений. FDM подходит для концепций, но анизотропия слоёв ослабляет защёлкивающиеся рычаги. По нашим производственным данным, 3D-печатные защёлкивающиеся соединения требуют зазора на 0,1–0,2 мм больше по сравнению с литыми деталями. Избегайте PLA — слишком хрупкий для функции защёлкивания.
Где применяются защёлкивающиеся соединения?
| Промышленность | Применение | Почему |
|---|---|---|
| Электроника | Корпуса, крышки аккумуляторов | Скорость + эстетика + автоматизация |
| Автомобильная промышленность | Внутренние клипсы, отделка, фиксаторы кабелей | Снижение веса + вибростойкость |
| Медицинский | Корпуса, одноразовые сборки | Без инструмента + гигиеничность |
| Упаковка | Затворы, контейнеры, крышки | Многократное использование + PP живые шарниры |
| Промышленный | Кабельный менеджмент, панели доступа | Ремонтопригодность + модульность |
Основные выводы
- Защёлкивающиеся соединения устраняют винты и клеи — сокращая время сборки на 60–80% и убирая затраты на крепёж
- Консольные доминируют (~70% применений) — простое изготовление оснастки, совместимость с прямой вытяжкой пресс-формы
- PP для усталостной прочности, нейлон для прочности, ABS для эстетики — материал определяет надёжность
- Радиус галтели у основания улучшает усталостную долговечность в 5–10 раз — единственный наиболее значимый параметр конструкции
- Держите деформацию в пределах: PP 6–8%, ABS 2–4%, нейлон 4–6%
- Основы DFM: равномерная стенка, соотношение рёбер 50–70%, литники вдали от зон изгиба
Заключение
Защёлкивающиеся соединения — наиболее эффективный метод крепления для крупносерийных литьевых изделий — обеспечивают сборку без инструмента, нулевые затраты на крепёж и скрытую эстетику, которую винты и клеи не могут обеспечить в масштабе. Инженерная задача — проектирование для надёжного удержания без растрескивания, усталости или ползучести в течение срока службы изделия.
Три основы определяют успех: выбор материала (PP для гибкости, нейлон для нагрузки, ABS для эстетики), оптимизация геометрии (радиусы у основания, контролируемый прогиб, правильные углы крючков) и DFM литья под давлением (равномерные стенки, предотвращение утяжин, контроль линий спая). Нужна помощь в проектировании защёлкивающихся соединений или DFM литья под давлением? [Свяжитесь с нашей инженерной командой] для оптимизации конструкции, выбора материала и поддержки производства.
Написано инженерной командой [Company] с более чем 15-летним опытом в литье под давлением, точном производстве пластиковых изделий и оптимизации проектирования защёлкивающихся соединений.
Часто задаваемые вопросы
Что такое защёлкивающиеся соединения?
Механические крепёжные элементы, использующие упругую деформацию для фиксации двух пластиковых деталей без винтов и клеёв. Гибкий рычаг отклоняется при сборке и возвращается в зафиксированное положение. Интегрируются непосредственно в литьевые детали — устраняя отдельный крепёж и обеспечивая сборку без инструмента.
Какая конструкция защёлкивающегося соединения самая прочная?
Кольцевые защёлкивающиеся соединения — распределение нагрузки на 360° по окружности обеспечивает наибольшее усилие удержания. Стандарт для крышек бутылок и цилиндрических затворов. Для нецилиндрических применений усиленные консольные конструкции с достаточной толщиной стенки и оптимизированными крючками обеспечивают высокое удержание при более простой оснастке.
Какие материалы подходят лучше всего?
PP для многократного использования и усталостно-критичных применений. Нейлон для высоконагруженных структурных защёлкивающихся соединений (автомобилестроение, промышленность). ABS для косметической потребительской электроники. Держите деформацию в пределах материала — PP: 6–8%, нейлон: 4–6%, ABS: 2–4%.
Можно ли повторно использовать защёлкивающиеся соединения?
Разъёмные конструкции с малыми углами удержания и усталостно-стойкими материалами (PP, нейлон) выдерживают от сотен до тысяч циклов. Торсионные и U-образные типы обеспечивают наилучшую повторную используемость. Постоянные защёлкивающиеся соединения с глубокими поднутрениями предназначены только для однократной сборки.
Что вызывает отказ защёлкивающегося соединения?
Растрескивание под напряжением (острые углы в хрупких пластиках), деформация ползучести (постоянное напряжение удержания со временем), усталость (многократный изгиб за пределами), и растрескивание под воздействием окружающей среды (химикаты, атакующие нагруженные зоны). Профилактика: щедрые галтели, контролируемый прогиб и усталостно-стойкие материалы.
Как проектировать для литья под давлением?
Равномерная толщина стенки, толщина ребра 50–70% от стенки, углы уклона 0,5–2°, литники вдали от защёлкивающихся элементов и галтели у основания ≥0,5 мм. Проверьте с помощью моделирования литья. Учитывайте усадку (0,4–2%) при проектировании допусков.
Подходят ли защёлкивающиеся соединения для 3D-печати?
Для прототипирования — да. Нейлон SLS даёт наилучшие функциональные результаты. FDM подходит для проверки концепции, но слабость слоёв снижает долговечность. Добавьте дополнительный зазор 0,1–0,2 мм. Избегайте PLA — он слишком хрупкий для надёжной работы защёлкивающегося соединения.


