
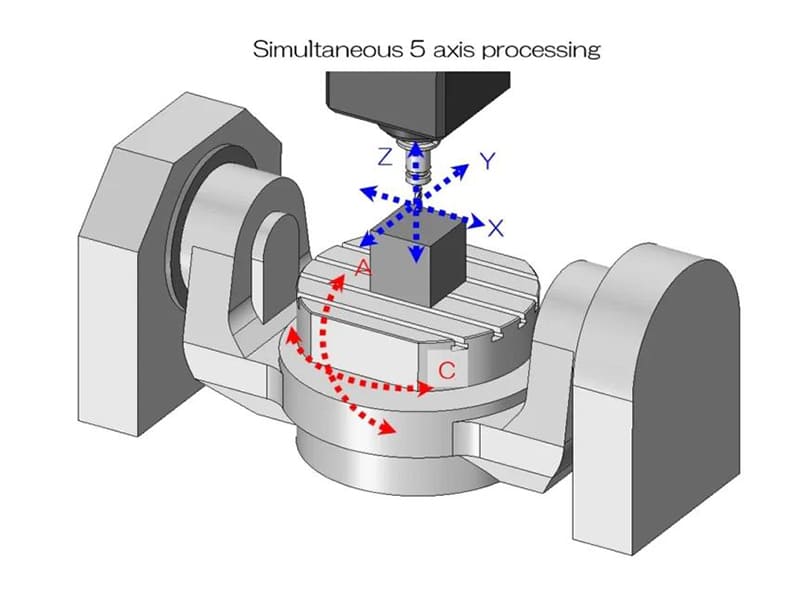
Resposta rápida: A usinagem multi-eixo adiciona eixos rotacionais (A, B ou C) aos três eixos lineares padrão (X, Y, Z), permitindo que a ferramenta de corte se aproxime da peça de trabalho a partir de múltiplos ângulos em uma única configuração. A usinagem de 4 eixos adiciona um eixo rotacional (tipicamente o eixo A, rotação em torno de X) para características circunferenciais em peças cilíndricas; a usinagem 5-axis adiciona dois eixos rotacionais, permitindo que a ferramenta se aproxime de praticamente qualquer direção. A principal justificativa de engenharia para a usinagem multi-eixo é a redução de configurações: cada refixação na usinagem de 3 eixos introduz um erro de deslocamento de datum de 0,010–0,030 mm por reposicionamento. Um processo de 3 eixos que requer cinco configurações pode acumular 0,050–0,150 mm de erro posicional entre características em faces não adjacentes. A usinagem 5-axis completa as mesmas características em uma ou duas configurações, reduzindo o erro acumulado à incerteza de fixação de configuração única de 0,005–0,015 mm. A taxa horária da máquina 5-axis é 1,5–3× maior que um centro de 3 eixos comparável, mas o custo total de fabricação em peças complexas de múltiplas faces é frequentemente 25–40% menor porque o tempo de configuração, o custo de fixação e o tempo de inspeção são todos reduzidos.
Por Que a Usinagem de 3 Eixos Tem Limitações Inerentes em Peças Complexas
A usinagem de 3 eixos é altamente capaz para a geometria para a qual foi projetada: componentes prismáticos cujas características críticas são acessíveis a partir de um pequeno número de orientações fixas. A limitação não é a precisão de características individuais — um centro de usinagem de 3 eixos bem mantido mantém ±0,010–0,020 mm por característica sem dificuldade. A limitação é a acessibilidade e as consequências cumulativas de múltiplas configurações.
O problema do deslocamento de datum: Toda vez que uma peça de trabalho é removida do dispositivo de fixação e reinstalada em uma orientação diferente, um novo datum deve ser estabelecido. Mesmo com uma configuração cuidadosa, a precisão de posicionamento repetível de uma morsa ou dispositivo de fixação típico é de ±0,010–0,030 mm. Se uma característica de precisão usinada na primeira configuração deve ser relacionada a uma característica usinada na quarta configuração a ±0,020 mm de posição verdadeira, essas duas configurações juntas consomem todo o orçamento de tolerância antes que qualquer erro de usinagem seja adicionado. Qualquer variação de usinagem acima de zero produz uma peça não conforme.
O problema de acesso da ferramenta: Características que não são perpendiculares ao eixo Z da máquina — furos angulares, superfícies de curvatura composta, rebaixos — requerem dispositivos de fixação angulares especiais (que introduzem suas próprias incertezas de posicionamento e devem ser projetados sob medida por peça), ferramentas de forma especial com alcance limitado, ou redesenho da geometria para eliminar a característica inacessível. A usinagem 5-axis converte “inacessível a partir de uma direção vertical da ferramenta” em “alcançável inclinando o eixo da ferramenta ao ângulo de aproximação necessário.”
O problema do tempo de ciclo: Cinco configurações requerem cinco ciclos de produção completos: carregar peça, sondar datum, confirmar alinhamento, executar programa, descarregar, inspecionar, recarregar em nova orientação. Para uma peça que requer 15 minutos de tempo de corte real em todas as configurações, o tempo total de produção pode ser de 45–70 minutos quando a sobrecarga de configuração e inspeção é incluída — significando que o corte real representa apenas 25–35% do tempo de produção. A consolidação de configurações 5-axis elimina a maior parte dessa sobrecarga.
Usinagem de 3 Eixos, 4 Eixos e 5 Eixos: O Que Cada Uma Realmente Faz
| Fator | 3 Eixos | 4 Eixos | 5 Eixos |
|---|---|---|---|
| Movimento da ferramenta | Apenas linear X, Y, Z | X, Y, Z + um rotacional (A) | X, Y, Z + dois rotacionais (A+B ou A+C) |
| Contagem típica de configurações | Alta (uma por face/orientação) | Médio | Baixa (frequentemente 1–2 para peça completa) |
| Precisão multi-face | ±0,020–0,050 mm (configurações cumulativas) | ±0,010–0,025 mm | ±0,005–0,015 mm |
| Capacidade geométrica | Prismática, faces acessíveis | Cilíndrica + características circunferenciais | Curvas complexas, rebaixos, ângulos compostos |
| Taxa da máquina | Referência | ~1,2–1,5× | ~1,5–3× |
| Complexidade de programação | Baixo | Médio | Alta (especialmente 5-axis simultâneo) |
Usinagem de 3 Eixos
A usinagem de 3 eixos move a ferramenta em X (esquerda/direita), Y (para frente/para trás) e Z (para cima/para baixo). A peça de trabalho permanece em uma orientação fixa para cada configuração. Cada característica deve ser acessível a partir da única direção ativa da ferramenta — reta para baixo para fresamento de face, horizontal para mandrilamento.
Melhores aplicações: Placas planas, carcaças com características em uma ou duas faces, suportes prismáticos padrão e invólucros, e qualquer peça onde todas as características críticas possam ser acessadas em duas ou menos configurações com tolerância posicional entre características de ±0,025 mm ou mais folgada. A usinagem de 3 eixos é a escolha mais econômica quando suas restrições de acesso não são fatores limitantes — programação mais simples, taxa de máquina menor e tempo de configuração previsível.
Usinagem de 4 Eixos
A de 4 eixos adiciona um eixo rotacional A (rotação em torno do eixo X). O quarto eixo permite que a peça gire continuamente enquanto a ferramenta corta, ou indexe para posições angulares definidas e trave antes da usinagem com os três eixos lineares.
Operação contínua de 4 eixos produz características helicoidais, perfis de came e ranhuras envolventes que exigiriam múltiplas configurações impraticáveis na de 3 eixos. 4 eixos indexados apresenta a peça de trabalho em múltiplas posições angulares sem remoção — para uma peça cilíndrica com características em 0°, 90°, 180° e 270°, a indexação de 4 eixos completa todas as quatro posições em uma única fixação, eliminando o erro posicional de quatro configurações separadas.
Melhores aplicações: Eixos e componentes redondos com características circunferenciais (faces planas, furos, chavetas, ranhuras em posições angulares definidas); carcaças onde características na parte inferior e nas laterais podem ser acessadas girando a peça de trabalho; e peças que são predominantemente cilíndricas e não requerem a liberdade angular total do 5-axis.
Usinagem de 5 Eixos
5-axis adiciona dois eixos rotativos — tipicamente A e B (inclinação da mesa em um centro de usinagem horizontal) ou A e C (inclinação do cabeçote em um centro de usinagem vertical). A combinação permite que a ferramenta se aproxime da peça de praticamente qualquer direção dentro do alcance cinemático da máquina (tipicamente ±90°–110° por eixo rotativo).
Posicionamento 3+2 (5-axis indexado): Os dois eixos rotativos inclinam a peça para uma orientação fixa, travam, e a peça é usinada com movimento linear de 3 eixos nessa orientação inclinada. Isso é efetivamente uma usinagem 3 eixos multi-estação dentro de um único ciclo de máquina. 3+2 reduz mas não elimina o deslocamento de datum, porque cada posição travada ainda estabelece um novo datum efetivo com sua própria precisão de posicionamento rotativo (tipicamente ±0,005–0,015 mm).
5-axis simultâneo (5-axis contínuo): Todos os cinco eixos se movem simultaneamente. A ponta da ferramenta segue o caminho de superfície programado enquanto a orientação do eixo da ferramenta se ajusta continuamente para manter a relação angular especificada com a superfície da peça. Isso é necessário para perfilagem de pás de turbina, usinagem de impulsores e superfícies de forma livre onde o ângulo de corte ideal muda continuamente ao longo do caminho da ferramenta. 5-axis simultâneo requer software CAM avançado com cinemática inversa e é substancialmente mais complexo de programar do que 3+2.
Melhores aplicações: Componentes estruturais aeroespaciais com superfícies de ângulos compostos; pás de turbina e impulsores; implantes médicos com geometria de contorno orgânico; núcleos e cavidades de moldes com superfícies 3D complexas; manifolds hidráulicos com portas cruzadas angulares; e qualquer peça onde três ou mais configurações de 3 eixos seriam necessárias com tolerâncias entre características mais apertadas que ±0,020 mm.
Quando a Usinagem Multi-Eixos é Justificada: A Decisão de Engenharia
A decisão entre usinagem de 3 eixos e multi-eixos é uma análise econômica. A taxa de máquina mais alta deve ser compensada por reduções no tempo de setup, custo de fixação e sobrecarga de inspeção — e a tolerância melhorada reduz refugo e retrabalho.
O limiar de contagem de setups: Quando uma análise de peça mostra quatro ou mais setups de 3 eixos necessários, 5-axis é quase sempre economicamente competitivo. Com quatro setups com deslocamento de datum médio de 0,015 mm cada, o erro posicional acumulado apenas da fixação é aproximadamente ±0,030–0,060 mm (combinação estatística). Qualquer tolerância de desenho mais apertada que este valor acumulado não pode ser confiavelmente alcançada através de usinagem 3 eixos multi-setup sem investimento excepcional em fixação.
O limiar de tolerância entre faces: Tolerâncias especificando posição, paralelismo ou perpendicularidade entre características em faces que exigiriam diferentes setups de 3 eixos devem acomodar o erro acumulado de setup mais o erro de usinagem. Se a soma do erro de posicionamento de setup alcançável e a variação de usinagem exceder a tolerância do desenho, 5-axis é necessário — ou a tolerância deve ser afrouxada com aprovação de engenharia.
| Fator de Decisão | Favorece 3 Eixos | Favorece 5 Eixos |
|---|---|---|
| Contagem de configurações | 1–2 setups adequados | 3+ setups necessários |
| Acessibilidade de características | Acessível do topo + 1–2 lados | Características em múltiplas superfícies angulares ou curvas |
| Tolerância posicional entre características | ±0,025 mm ou mais folgada | ±0,010–0,015 mm entre múltiplas faces |
| Tipo de geometria | Prismático, bolsões padrão | Superfícies curvas, rebaixos, ângulos compostos |
| Requisito de fixação | Morsa ou placa padrão | Exigiria múltiplos dispositivos de fixação personalizados |
| Volume de produção | Peças simples de alto volume | Peças complexas de baixo a médio volume |
Como a Usinagem Multi-Eixos Melhora a Precisão e o Acabamento Superficial
A melhoria de precisão da usinagem 5-axis vem principalmente da redução de setups, não de qualquer diferença inerente na precisão de posicionamento da máquina. Um centro de usinagem 5-axis de qualidade de construção comparável a um centro de 3 eixos tem precisão de posicionamento de eixo similar (tipicamente ±0,003–0,008 mm para máquinas de precisão). O que 5-axis elimina é o erro adicional introduzido por múltiplas fixações.
Redução de erro de setup quantificada: Se a usinagem de 3 eixos de uma peça complexa requer cinco setups com deslocamento de datum médio de 0,015 mm cada, o orçamento de erro posicional acumulado estatisticamente apenas dos setups é aproximadamente ±0,033 mm (soma RMS). A usinagem 5-axis em um setup reduz isso para a incerteza de fixação de setup único de ±0,005–0,015 mm — uma melhoria de aproximadamente 3–7× no erro de posição apenas desta fonte.
Melhoria de rigidez da ferramenta para características profundas: A rigidez da ferramenta diminui com o cubo do comprimento. Uma ferramenta se projetando 100 mm do nariz do spindle é 8× menos rígida que a mesma ferramenta a 50 mm. A usinagem 5-axis pode inclinar a peça para abordar características profundas com ferramentas mais curtas e rígidas — uma característica que requer uma ferramenta de 100 mm em 3 eixos pode ser alcançável com uma ferramenta de 50 mm em 5-axis. O aumento de rigidez de 8× reduz diretamente o erro dimensional induzido por deflexão da ferramenta e chatter.
Acabamento superficial em geometria curva: Ao usinar uma superfície curva em 3 eixos, a ferramenta se aproxima de uma direção vertical fixa. À medida que a normal da superfície gira para longe da vertical, a ferramenta engata a superfície em um ângulo cada vez mais subótimo, alterando a carga de cavaco e o acabamento superficial. Na usinagem 5-axis, o eixo da ferramenta se ajusta continuamente para manter engajamento consistente com a normal da superfície, produzindo acabamento mais uniforme. Em superfícies aeroespaciais e médicas de forma livre, isso tipicamente alcança Ra 0,8–1,6 µm diretamente da usinagem onde 3 eixos exigiriam polimento pós-usinagem para atender a mesma especificação.
Análise de Custo de Usinagem Multi-Eixos
Exemplo — suporte aeroespacial complexo requerendo cinco setups de 3 eixos:
| Elemento de Custo | 3 Eixos (5 setups) | 5 Eixos (1 setup) |
|---|---|---|
| Taxa da máquina | Referência (1×) | Taxa de máquina 2× |
| Tempo de corte | 120 min | 70 min |
| Tempo de configuração | 5 × 25 min = 125 min | 1 × 30 min = 30 min |
| Tempo de inspeção (por setup) | 5 × 15 min = 75 min | 1 × 20 min = 20 min |
| Tempo total | ~320 min | ~120 min |
| Custo total relativo | Referência | ~65–75% do total de 3 eixos |
Neste exemplo, a máquina 5-axis a 2× o valor hora conclui a peça em aproximadamente 38% do tempo total de produção de 3 eixos. O valor mais alto da máquina é mais do que compensado pela redução de setup, fixação e inspeção. A economia total de custos é de aproximadamente 25–40% apesar do valor hora mais alto.
Quando 3 eixos continua mais econômico: Para peças que exigem apenas um ou dois setups, os mecanismos de redução de custo do 5-axis (menos setups, menos fixação, menos inspeção) não se aplicam. O valor hora mais alto da máquina então produz um custo de peça mais elevado sem benefício compensatório. Carcaças simples, suportes planos e componentes prismáticos padrão que podem ser usinados em dois setups ou menos devem permanecer em máquinas de 3 eixos.
A consideração do custo de programação: A programação CAM para 5-axis — particularmente trajetórias contínuas simultâneas de 5-axis em superfícies de forma livre — exige substancialmente mais tempo de engenharia do que a programação de 3 eixos. Para volumes de produção muito baixos (abaixo de aproximadamente 3–5 peças), este investimento em programação pode não ser recuperado na economia de tempo de usinagem. Para pedidos recorrentes, o custo de programação é amortizado entre todas as peças e torna-se insignificante.
Características de Peças Que Tipicamente Exigem Usinagem Multi-Eixos
Superfícies curvas complexas: Pás de turbina, contornos estruturais aeroespaciais e implantes médicos com geometria orgânica exigem que a ferramenta mantenha uma relação angular consistente com a superfície enquanto segue a trajetória 3D. A usinagem de 3 eixos não pode ajustar o ângulo da ferramenta, então as condições efetivas de corte mudam à medida que a superfície se curva para longe da vertical, produzindo acabamento superficial inconsistente e, em superfícies íngremes, precisão dimensional degradada.
Cavidades profundas: Núcleos de moldes, carcaças de dispositivos médicos e cavidades de matrizes com altas relações profundidade-diâmetro exigem ferramentas longas na usinagem de 3 eixos. A usinagem 5-axis pode inclinar a peça para permitir que a cavidade seja acessada de um ângulo mais raso, possibilitando ferramentas mais curtas. A deflexão da ferramenta em uma cavidade profunda cai pelo cubo da redução de comprimento — encurtar a ferramenta de 80 mm para 40 mm (inclinando a peça 30°) aumenta a rigidez da ferramenta em 8×.
Múltiplas características angulares intersectantes: Blocos de manifold hidráulico com portas cruzadas em múltiplos ângulos não ortogonais exigem um setup separado de 3 eixos para cada ângulo não padrão. Um manifold com seis portas angulares exige seis setups, acumulando erro posicional entre portas que afeta diretamente o desempenho de vedação. O 5-axis completa todas as portas em um ou dois setups com precisão posicional consistente.
Rebaixos e características inacessíveis: Características com geometria reentrante (ranhuras internas, perfis com corte reverso) são impossíveis de alcançar com uma ferramenta vertical reta e exigem ferramentas de forma especial ou acesso multi-eixos. A usinagem 5-axis pode orientar a ferramenta para acessar a partir da direção necessária.
Tolerâncias apertadas entre faces: Qualquer peça onde as tolerâncias do desenho vinculam características em faces que exigiriam setups separados de 3 eixos — tolerâncias posicionais, paralelismo, perpendicularidade — beneficia-se da usinagem 5-axis em setup único. O sistema de coordenadas único elimina a mudança de datum entre setups como fonte de erro.
Considerações de DFM para Usinagem Multi-Eixos
Design para consolidação de setup: Peças destinadas à usinagem 5-axis são melhor projetadas de modo que todas as dimensões críticas referenciem um datum comum acessível a partir do ponto zero de fixação da máquina. Características que referenciam datums estabelecidos independentemente em setups diferentes anulam o benefício de consolidação de setup do 5-axis.
Ângulos de acesso da ferramenta dentro do alcance da máquina: Máquinas 5-axis têm alcance finito dos eixos rotativos (tipicamente ±90°–110°). Características que exigem ângulos de aproximação da ferramenta além deste alcance ainda requerem refixação. A revisão de design deve identificar características com requisitos extremos de acesso e avaliar se podem ser reposicionadas ou reprojetadas dentro do envelope cinemático da máquina.
Raios internos mínimos e limites de comprimento da ferramenta: A usinagem 5-axis melhora o acesso a características profundas, mas a folga física da ferramenta e do suporte no envelope da máquina ainda limita o que é alcançável. Características com relações profundidade-largura acima de 5:1 e pequenas aberturas de entrada podem ainda exigir ferramentas especiais de pescoço reduzido mesmo com capacidade 5-axis. Sinalize estas características na revisão de DFM.
Amortização do tempo de programação: Para peças de baixo volume, inclua o tempo de programação 5-axis na comparação de custo total. A programação complexa simultânea de 5-axis pode exigir 4–12 horas de engenharia CAM para um único componente complexo. A uma taxa de programação de $80–$120/hora, isto adiciona $320–$1.440 ao custo da primeira peça — um investimento que é recuperado rapidamente em pedidos recorrentes, mas deve ser considerado para peças únicas.
Indústrias Que Usam Usinagem Multi-Eixos Mais Extensivamente
Aeroespacial: Componentes estruturais de aeronaves combinam geometria complexa (superfícies de curvatura composta, bolsões de redução de peso com paredes finas, padrões de fixadores angulares) com tolerâncias apertadas multi-face (±0,005–0,010 mm). Ambos os requisitos impulsionam a adoção do 5-axis. Componentes de turbina — pás, impulsores, discos com perfis complexos de raiz em árvore de Natal — exigem 5-axis simultâneo como processo padrão.
Dispositivos médicos: Implantes ortopédicos (hastes de quadril, componentes de joelho, cages espinhais) têm geometria orgânica que corresponde à anatomia humana e requisitos de acabamento superficial de Ra ≤0,8 µm. A geometria é inerentemente de forma livre e não pode ser descrita por operações padrão de 3 eixos. Cabos de instrumentos cirúrgicos, carcaças e gabaritos de precisão similarmente usam 5-axis para geometria compacta multi-face.
Defesa e óptica de precisão: Carcaças de sistemas de mira, componentes de bancada óptica e conjuntos de gimbal exigem tolerâncias de alinhamento de ±0,003–0,005 mm em múltiplas faces — alcançáveis apenas através de usinagem multi-eixos em setup único ou fixação multi-setup excepcionalmente precisa.
Robótica e automação: Carcaças compactas de juntas robóticas, corpos de atuadores e efetuadores finais combinam características em todas as faces em um envelope pequeno. A usinagem multi-eixos produz essas peças completas em uma ou duas fixações, mantendo as relações rigorosas entre características que determinam a precisão de montagem.
Molde e matriz: As cavidades dos moldes são desbastadas por fresamento de 3 eixos antes do endurecimento (onde a taxa de remoção de material é mais importante), depois acabadas por usinagem 5-axis ou EDM após o endurecimento. As superfícies contornadas da cavidade e os detalhes finos das nervuras que definem a geometria final da peça exigem acabamento superficial 5-axis para alcançar Ra ≤0,8 µm e precisão geométrica da cavidade de ±0,010–0,020 mm.
Pontos-chave
- O principal benefício da usinagem multi-eixos é a redução de fixações, não a precisão inerente da máquina: cada refixação em 3 eixos introduz desvio de datum de 0,010–0,030 mm; a usinagem 5-axis em uma única fixação elimina o erro acumulado de múltiplos reposicionamentos. O erro posicional total em cinco fixações de 3 eixos é de aproximadamente ±0,033–0,075 mm apenas devido à fixação; uma fixação 5-axis reduz isso para ±0,005–0,015 mm.
- A usinagem de 4 eixos é a escolha correta para peças cilíndricas com características circunferenciais: eixos com faces planas, chavetas e furos em posições angulares definidas são concluídos com mais eficiência e precisão com indexação de 4 eixos do que com múltiplas fixações de 3 eixos.
- A usinagem 5-axis é justificada quando a peça requer três ou mais fixações de 3 eixos, tem tolerâncias posicionais entre faces mais rigorosas que ±0,020 mm, ou tem geometria que os 3 eixos não conseguem acessar eficientemente: superfícies curvas complexas, rebaixos, características profundas que exigem ferramentas curtas e peças com características angulares em múltiplas faces são todos candidatos principais para 5-axis.
- O custo total de fabricação — não a taxa horária da máquina — é a base de comparação correta: a 2× a taxa da máquina de 3 eixos, 5-axis produz uma peça complexa de cinco configurações em aproximadamente 38% do tempo total de produção de 3 eixos, resultando em custo total aproximadamente 25–40% menor apesar da taxa mais alta.
- Posicionamento 3+2 (indexado 5-axis) não é equivalente a 5-axis simultâneo: 3+2 reduz a quantidade de configurações, mas ainda usina com cinemática de 3 eixos em cada posição travada; 5-axis simultâneo é necessário para superfícies continuamente curvas onde a orientação ideal da ferramenta muda ao longo da trajetória.
- A usinagem 5-axis melhora o acabamento superficial em superfícies curvas e contornadas mantendo engajamento consistente ferramenta-superfície durante todo o corte, alcançando Ra 0,8–1,6 µm diretamente da usinagem onde 3 eixos exigiriam polimento pós-usinagem.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): ao solicitar cotações para peças complexas, especifique as tolerâncias posicionais críticas entre características e os requisitos de acabamento superficial, e confirme se o processo do fornecedor é 3 eixos multi-configuração, 3+2 indexado ou 5-axis simultâneo. Estes são processos significativamente diferentes para geometria complexa com diferentes precisões alcançáveis e custos totais. Fornecedores que cotam programação 5-axis devem incluir o tempo de programação CAM na estimativa de prazo, não apenas o tempo de máquina.
perguntas frequentes
O que é usinagem multi-eixo e como ela difere da de 3 eixos?
A usinagem multi-eixo adiciona eixos rotacionais aos três eixos lineares padrão (X, Y, Z), permitindo que a ferramenta de corte se aproxime da peça de múltiplas direções sem remover e refixar a peça. A usinagem de 3 eixos mantém a peça em orientação fixa e só pode usinar características acessíveis a partir da direção atual da ferramenta — características em outras faces ou em ângulos exigem configurações separadas com erro associado de deslocamento de datum (0,010–0,030 mm por reposicionamento). A usinagem de 4 eixos adiciona rotação em torno de um eixo (tipicamente A) para características cilíndricas e circunferenciais; 5-axis adiciona dois eixos rotacionais para direção de aproximação da ferramenta essencialmente irrestrita. A consequência prática é que uma peça complexa multi-face exigindo cinco configurações de 3 eixos (acumulando erro posicional de ±0,033–0,075 mm por fixação) pode ser concluída em uma ou duas configurações 5-axis a ±0,005–0,015 mm.
Quando uma peça realmente requer usinagem 5-axis?
Uma peça requer ou se beneficia fortemente da usinagem 5-axis quando: três ou mais configurações de 3 eixos seriam necessárias, tornando os erros acumulados de deslocamento de datum o risco dominante de precisão; tolerâncias posicionais entre características são mais apertadas que aproximadamente ±0,020 mm entre características em faces diferentes; a geometria inclui superfícies continuamente curvas onde a aproximação da ferramenta de 3 eixos produz condições superficiais inconsistentes; características profundas exigiriam ferramentas longas e flexíveis em 3 eixos, mas podem ser acessadas com ferramentas curtas e rígidas inclinando a peça; ou a complexidade de fixação para múltiplas configurações de 3 eixos exigiria vários dispositivos personalizados. Peças simples que requerem uma ou duas configurações tipicamente não se beneficiam da usinagem 5-axis — a taxa de máquina mais alta adiciona custo sem a economia de redução de configurações que a justifique.
A usinagem 5-axis é sempre mais precisa que a de 3 eixos?
Não para características individuais — mas substancialmente mais precisa para peças multi-característica e multi-face. Um centro de usinagem 5-axis tem precisão de posicionamento de eixo individual similar a um centro de 3 eixos comparável (tipicamente ±0,003–0,008 mm para máquinas de precisão). A vantagem de precisão do 5-axis vem da eliminação da refixação. Quando um processo de 3 eixos requer cinco configurações a ±0,015 mm de deslocamento de datum cada, o orçamento de erro posicional estatístico apenas das configurações é aproximadamente ±0,033 mm. Um processo 5-axis de configuração única reduz isso para ±0,005–0,015 mm. Para peças onde todas as características são produzidas em uma configuração, a precisão de 3 eixos e 5-axis são essencialmente equivalentes.
Quanto custa a usinagem 5-axis comparada à de 3 eixos?
A taxa horária da máquina para um centro de usinagem 5-axis é tipicamente 1,5–3× maior que um centro de 3 eixos comparável. No entanto, o custo total da peça para peças complexas multi-configuração frequentemente favorece o 5-axis: o tempo de máquina a 2× a taxa é reduzido de 120 para 70 minutos; o tempo de configuração cai de 125 minutos (cinco configurações) para 30 minutos (uma configuração); o tempo de inspeção cai de 75 minutos para 20 minutos. O tempo total de produção cai de aproximadamente 320 minutos para aproximadamente 120 minutos. Mesmo a 2× a taxa da máquina, o custo total é aproximadamente 25–40% menor. Para peças simples que requerem uma ou duas configurações, 3 eixos é mais econômico porque nenhuma economia de redução de configurações está disponível para compensar a taxa de máquina mais alta.
Qual é a diferença entre posicionamento 3+2 e usinagem 5-axis simultânea?
O posicionamento 3+2 (também chamado de 5-axis posicional ou indexado) usa os dois eixos rotativos para inclinar a peça a uma orientação angular fixa, então os trava e usina com os três eixos lineares. É essencialmente usinagem de 3 eixos multi-estação de alta precisão dentro de um único ciclo de máquina — reduz a quantidade de configurações e melhora a consistência em relação a configurações separadas de 3 eixos, mas cada posição travada ainda estabelece uma nova referência efetiva com sua própria precisão de posicionamento rotacional. A usinagem 5-axis simultânea move todos os cinco eixos simultaneamente — a ponta da ferramenta segue o caminho da superfície enquanto a orientação do eixo da ferramenta se ajusta continuamente para manter a relação especificada com a superfície da peça. O 5-axis simultâneo é necessário para perfilagem de pás de turbina, impulsores e superfícies de forma livre onde o ângulo de corte ideal muda continuamente ao longo do caminho. 3+2 é adequado para a maioria dos componentes prismáticos multi-face e é mais simples e menos dispendioso de programar.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem CNC, incluindo produção em 3 eixos, 4 eixos e 5-axis de suportes aeroespaciais, implantes médicos, manifolds hidráulicos, componentes robóticos, núcleos de moldes e carcaças ópticas em alumínio, titânio, aço inoxidável, Inconel e plásticos de engenharia. Referências técnicas: Sandvik Coromant 5-Axis Machining Application Guide, Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics (capítulos de Usinagem Multi-Eixo), SME Tool and Manufacturing Engineers Handbook (Usinagem Multi-Eixo), Machinery’s Handbook (Máquinas-Ferramenta e Ferramentas CNC).
Procurando Componentes Usinados CNC Que Exigem Capacidade Multi-Eixo?
Na CMS, oferecemos usinagem CNC de 3 eixos, 4 eixos e 5-axis — com orientação para seleção de processo na fase de cotação, revisão DFM para otimização de setup, inspeção CMM de tolerâncias posicionais entre features e documentação de qualidade para programas aeroespaciais e médicos.
[Solicite uma revisão DFM e cotação de usinagem multi-eixo →]


