
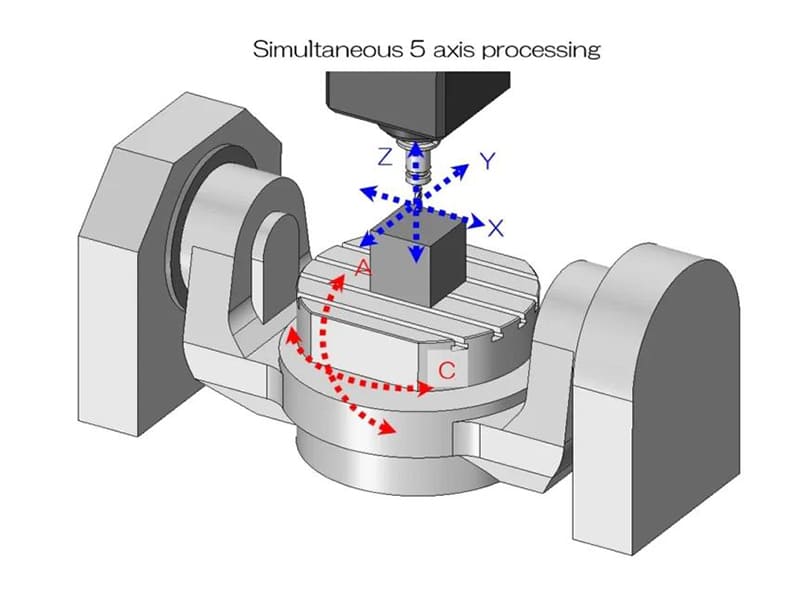
Risposta rapida: La lavorazione multiasse aggiunge assi di rotazione (A, B o C) ai tre assi lineari standard (X, Y, Z), consentendo all’utensile da taglio di avvicinarsi al pezzo da lavorare da più angolazioni in un unico set-up. La lavorazione a 4 assi aggiunge un asse rotazionale (tipicamente l’asse A, rotazione attorno all’asse X) per le caratteristiche circonferenziali su parti cilindriche; la lavorazione 5-axis aggiunge due assi rotazionali, consentendo all’utensile di avvicinarsi praticamente da qualsiasi direzione. La principale giustificazione ingegneristica della lavorazione multiasse è la riduzione delle configurazioni: ogni nuovo fissaggio nella lavorazione a 3 assi introduce un errore di spostamento del punto di riferimento compreso tra 0,010 e 0,030 mm per ogni riposizionamento. Un processo a 3 assi che richiede cinque configurazioni può accumulare 0,050–0,150 mm di errore di posizione tra le caratteristiche su facce non adiacenti. La lavorazione 5-axis completa le stesse caratteristiche in uno o due set-up, riducendo l’errore accumulato all’incertezza di fissaggio di un singolo set-up, pari a 0,005–0,015 mm. La produttività oraria della macchina 5-axis è da 1,5 a 3 volte superiore rispetto a un centro a 3 assi comparabile, ma il costo totale di produzione su parti complesse con più facce è spesso inferiore del 25–40%, poiché i tempi di configurazione, i costi di fissaggio e i tempi di ispezione sono tutti ridotti.
Perché la lavorazione a 3 assi presenta limiti intrinseci nella realizzazione di pezzi complessi
La lavorazione a 3 assi è particolarmente efficace per la geometria per cui è stata progettata: componenti prismatici le cui caratteristiche critiche sono accessibili da un numero limitato di orientamenti fissi. Il limite non risiede nella precisione delle singole caratteristiche: un centro di lavorazione a 3 assi ben mantenuto garantisce senza difficoltà una precisione compresa tra ±0,010 e 0,020 mm per caratteristica. Il limite è rappresentato dall’accessibilità e dalle conseguenze cumulative derivanti dalle molteplici operazioni di posizionamento.
Il problema dello spostamento del sistema di riferimento: Ogni volta che un pezzo viene rimosso dal dispositivo di fissaggio e reinstallato con un orientamento diverso, è necessario stabilire un nuovo punto di riferimento. Anche con un’attenta configurazione, la precisione di posizionamento ripetibile di una tipica morsa o di un dispositivo di fissaggio è di ±0,010–0,030 mm. Se una caratteristica di precisione lavorata nella prima configurazione deve essere correlata a una caratteristica lavorata nella quarta configurazione con una posizione reale di ±0,020 mm, queste due configurazioni insieme esauriscono l’intero margine di tolleranza prima ancora che si aggiunga qualsiasi errore di lavorazione. Qualsiasi variazione di lavorazione superiore a zero produce un pezzo non conforme.
Il problema dell'accesso agli strumenti: Le caratteristiche non perpendicolari all’asse Z della macchina — fori angolati, superfici con curve composte, sottosquadri — richiedono l’uso di speciali dispositivi di fissaggio angolati (che introducono a loro volta incertezze di posizionamento e devono essere progettati su misura per ogni singolo pezzo), utensili di forma speciale con raggio d’azione limitato oppure una riprogettazione della geometria per eliminare la caratteristica inaccessibile. La lavorazione 5-axis trasforma ciò che è “inaccessibile da una direzione verticale dell’utensile” in “realizzabile inclinando l’asse dell’utensile all’angolo di approccio richiesto”.”
Il problema del tempo di ciclo: Cinque configurazioni richiedono cinque cicli di produzione completi: caricamento del pezzo, rilevamento del punto di riferimento, conferma dell’allineamento, esecuzione del programma, scaricamento, ispezione, ricaricamento con un nuovo orientamento. Per un pezzo che richiede 15 minuti di tempo effettivo di taglio in tutte le configurazioni, il tempo totale di produzione può essere compreso tra 45 e 70 minuti se si includono i tempi di configurazione e ispezione — il che significa che il tempo effettivo di taglio rappresenta solo il 25–35% del tempo di produzione. Il consolidamento delle configurazioni 5-axis elimina la maggior parte di questi tempi aggiuntivi.
Lavorazioni a 3, 4 e 5 assi: in cosa consistono effettivamente
| Fattore | A 3 assi | A 4 assi | 5 assi |
|---|---|---|---|
| Movimento dell'utensile | Solo lineare su X, Y, Z | X, Y, Z + una rotazione (A) | X, Y, Z + due rotazioni (A+B o A+C) |
| Numero tipico di configurazioni | Alto (uno per faccia/orientamento) | Medio | Basso (spesso 1–2 per una parte completa) |
| Precisione multifacciale | ±0,020–0,050 mm (posizionamenti cumulativi) | ±0,010–0,025 mm | ±0,005–0,015 mm |
| Funzionalità geometriche | Facce prismatiche e accessibili | Caratteristiche cilindriche + circonferenziali | Curve complesse, sottosquadri, angoli composti |
| Velocità della macchina | Riferimento | ~1,2–1,5× | ~1,5–3× |
| Complessità della programmazione | Basso | Medio | Elevata (soprattutto in caso di 5-axis simultaneo) |
Lavorazione a 3 assi
La lavorazione a 3 assi sposta l'utensile lungo gli assi X (sinistra/destra), Y (avanti/indietro) e Z (su/giù). Il pezzo rimane in un orientamento fisso per ogni configurazione. Ogni elemento deve essere accessibile dalla singola direzione attiva dell'utensile: verticalmente verso il basso per la fresatura frontale, orizzontalmente per l'alesatura.
Applicazioni consigliate: Piastre piane, alloggiamenti con caratteristiche su una o due facce, staffe e involucri prismatici standard, nonché qualsiasi pezzo in cui sia possibile accedere a tutte le caratteristiche critiche in due o meno configurazioni, con una tolleranza di posizione tra le caratteristiche di ±0,025 mm o superiore. La lavorazione a 3 assi rappresenta la scelta più economica quando i vincoli di accesso non costituiscono fattori limitanti: programmazione più semplice, costo unitario inferiore e tempi di configurazione prevedibili.
Lavorazione a 4 assi
Il sistema a 4 assi aggiunge un asse A rotazionale (rotazione attorno all'asse X). Il quarto asse consente al pezzo di ruotare in modo continuo mentre l'utensile esegue il taglio, oppure di indexarsi su posizioni angolari definite e bloccarsi prima della lavorazione con i tre assi lineari.
Funzionamento continuo a 4 assi consente di realizzare elementi elicoidali, profili a camma e scanalature avvolte che, con la lavorazione a 3 assi, richiederebbero numerose configurazioni poco pratiche. A 4 assi indicizzati presenta il pezzo in diverse posizioni angolari senza necessità di rimuoverlo: nel caso di un pezzo cilindrico con caratteristiche a 0°, 90°, 180° e 270°, l'indicizzazione a 4 assi consente di completare tutte e quattro le posizioni con un unico serraggio, eliminando l'errore di posizionamento derivante da quattro configurazioni separate.
Applicazioni consigliate: Alberi e componenti circolari con caratteristiche circonferenziali (faccette, fori, scanalature per chiavette, fessure in posizioni angolari definite); alloggiamenti in cui è possibile accedere alle caratteristiche presenti sul fondo e sui lati ruotando il pezzo; e parti prevalentemente cilindriche che non richiedono la piena libertà angolare del 5-axis.
Lavorazione a 5 assi
Il sistema 5-axis aggiunge due assi di rotazione — in genere A e B (inclinazione della tavola su un centro di lavoro orizzontale) oppure A e C (inclinazione della testa su un centro di lavoro verticale). Questa combinazione consente all’utensile di avvicinarsi al pezzo praticamente da qualsiasi direzione all’interno del campo cinematico della macchina (in genere ±90°–110° per asse rotante).
Posizionamento 3+2 (indicizzato 5-axis): I due assi rotativi inclinano il pezzo in un orientamento fisso, lo bloccano e il pezzo viene lavorato con un movimento lineare a 3 assi in quell’orientamento inclinato. Si tratta, in pratica, di una lavorazione a 3 assi multistazione all’interno di un unico ciclo macchina. Il sistema 3+2 riduce, ma non elimina, lo spostamento del punto di riferimento, poiché ogni posizione bloccata stabilisce comunque un nuovo punto di riferimento effettivo con una propria precisione di posizionamento rotativo (tipicamente ±0,005–0,015 mm).
5-axis simultaneo (5-axis continuo): Tutti e cinque gli assi si muovono contemporaneamente. La punta dell'utensile segue il percorso programmato sulla superficie, mentre l'orientamento dell'asse dell'utensile si regola continuamente per mantenere il rapporto angolare specificato rispetto alla superficie del pezzo. Ciò è necessario per la profilatura delle pale delle turbine, la lavorazione delle giranti e le superfici a forma libera, dove l'angolo di taglio ottimale varia continuamente lungo il percorso dell'utensile. La lavorazione simultanea 5-axis richiede un software CAM avanzato con cinematica inversa ed è sostanzialmente più complessa da programmare rispetto alla lavorazione 3+2.
Applicazioni consigliate: Componenti strutturali aerospaziali con superfici ad angoli composti; pale di turbina e giranti; impianti medici con geometria organica sagomata; anime e cavità di stampi con superfici 3D complesse; collettori idraulici con fori angolari trasversali; e qualsiasi pezzo che richiederebbe tre o più configurazioni a 3 assi con tolleranze tra le caratteristiche incrociate inferiori a ±0,020 mm.
Quando è giustificata la lavorazione multiasse: la decisione ingegneristica
La scelta tra lavorazione a 3 assi e multiasse è una questione di analisi economica. La maggiore velocità della macchina deve essere compensata da una riduzione dei tempi di attrezzaggio, dei costi di fissaggio e delle spese generali di controllo; inoltre, la maggiore precisione riduce gli scarti e le rilavorazioni.
La soglia del numero di configurazioni: Quando l’analisi di un pezzo evidenzia la necessità di quattro o più configurazioni a 3 assi, la soluzione 5-axis risulta quasi sempre economicamente competitiva. Con quattro configurazioni con uno spostamento medio del punto di riferimento di 0,015 mm ciascuna, l’errore di posizionamento accumulato derivante dal solo fissaggio è di circa ±0,030–0,060 mm (combinazione statistica). Qualsiasi tolleranza di disegno più stretta di questo valore cumulativo non può essere raggiunta in modo affidabile tramite la lavorazione a 3 assi con configurazioni multiple senza un investimento eccezionale nel sistema di fissaggio.
La soglia di tolleranza del cross-face: Le tolleranze che specificano la posizione, il parallelismo o la perpendicolarità tra gli elementi sulle superfici, che richiederebbero diverse configurazioni a 3 assi, devono tenere conto dell’errore di configurazione accumulato più l’errore di lavorazione. Se la somma dell’errore di posizionamento di configurazione ottenibile e della variazione di lavorazione supera la tolleranza indicata in disegno, è richiesto il codice 5-axis oppure la tolleranza deve essere ampliata previa approvazione tecnica.
| Fattore decisionale | Favorisce i 3 assi | Favors a 5 assi |
|---|---|---|
| Numero di configurazioni | 1–2 configurazioni sono sufficienti | Sono necessarie almeno 3 configurazioni |
| Accessibilità delle funzionalità | Accessibile dall'alto e da 1–2 lati | Caratteristiche su superfici con angoli multipli o curve |
| Tolleranza posizionale tra caratteristiche | ±0,025 mm o più largo | ±0,010–0,015 mm su più facce |
| Tipo di geometria | Tasche prismatiche, standard | Superfici curve, sottosquadri, angoli composti |
| Requisiti relativi alle attrezzature di fissaggio | Morsa o piastra standard | Richiederebbe l'uso di più dispositivi di fissaggio personalizzati |
| Volume di produzione | Pezzi semplici prodotti in grandi quantità | Componenti complessi con volumi di produzione da bassi a medi |
In che modo la lavorazione multiasse migliora la precisione e la finitura superficiale
Il miglioramento della precisione ottenuto con la lavorazione 5-axis deriva principalmente dalla riduzione dei tempi di attrezzaggio, non da una differenza intrinseca nella precisione di posizionamento della macchina. Un centro di lavorazione 5-axis di qualità costruttiva paragonabile a quella di un centro a 3 assi presenta una precisione di posizionamento degli assi simile (tipicamente ±0,003–0,008 mm per le macchine di precisione). Ciò che il sistema 5-axis elimina è l'errore aggiuntivo introdotto dai ripetuti cambi di attrezzaggio.
Riduzione quantificata degli errori di configurazione: Se la lavorazione a 3 assi di un pezzo complesso richiede cinque configurazioni con uno spostamento medio del punto di riferimento di 0,015 mm ciascuna, l’errore posizionale cumulativo statistico derivante dalle sole configurazioni è pari a circa ±0,033 mm (somma RMS). La lavorazione 5-axis in un unico serraggio riduce questo valore all’incertezza di serraggio di un singolo serraggio, pari a ±0,005–0,015 mm — un miglioramento di circa 3–7 volte nell’errore di posizione derivante da questa sola fonte.
Miglioramento della rigidità dell'utensile per fori profondi: La rigidità dell'utensile diminuisce con il cubo della lunghezza. Un utensile che sporge di 100 mm dalla punta del mandrino è 8 volte meno rigido dello stesso utensile a 50 mm. La lavorazione 5-axis consente di inclinare il pezzo per raggiungere cavità profonde con utensili più corti e rigidi: una cavità che richiede un utensile da 100 mm nella lavorazione a 3 assi può essere raggiungibile con un utensile da 50 mm nella lavorazione 5-axis. L’aumento di 8 volte della rigidità riduce direttamente gli errori dimensionali e le vibrazioni indotti dalla deflessione dell’utensile.
Finitura superficiale su geometrie curve: Durante la lavorazione di una superficie curva a 3 assi, l’utensile si avvicina da una direzione verticale fissa. Man mano che la normale alla superficie ruota allontanandosi dalla verticale, l’utensile entra in contatto con la superficie con un angolo sempre meno ottimale, modificando il carico di truciolo e la finitura superficiale. Nella lavorazione 5-axis, l’asse dell’utensile si regola continuamente per mantenere un contatto costante con la normale alla superficie, producendo una finitura più uniforme. Su superfici aerospaziali e mediche a forma libera, ciò consente in genere di ottenere un valore Ra compreso tra 0,8 e 1,6 µm direttamente dalla lavorazione, mentre la lavorazione a 3 assi richiederebbe una lucidatura post-lavorazione per soddisfare le stesse specifiche.
Analisi dei costi di lavorazione multiasse
Esempio — staffa aerospaziale complessa che richiede cinque configurazioni a 3 assi:
| Elemento di costo | 3 assi (5 configurazioni) | 5 assi (1 configurazione) |
|---|---|---|
| Velocità della macchina | Riferimento (1×) | 2× velocità della macchina |
| Tempo di taglio | 120 min | 70 min |
| Tempo di configurazione | 5 × 25 min = 125 min | 1 × 30 min = 30 min |
| Tempo di ispezione (per configurazione) | 5 × 15 min = 75 min | 1 × 20 min = 20 min |
| Tempo totale | circa 320 min | circa 120 min |
| Costo totale relativo | Riferimento | ~65–75% su un totale di 3 assi |
In questo esempio, la macchina 5-axis, con una velocità oraria doppia, completa il pezzo in circa 38% del tempo totale di produzione a 3 assi. La maggiore velocità della macchina è più che compensata dalla riduzione dei tempi di attrezzaggio, fissaggio e ispezione. Il risparmio totale sui costi è di circa 25–40%, nonostante la maggiore velocità della macchina.
Quando la versione a 3 assi rimane più economica: Per i pezzi che richiedono solo una o due configurazioni, i meccanismi di riduzione dei costi del modello 5-axis (meno configurazioni, meno attrezzature di fissaggio, meno ispezioni) non sono applicabili. La maggiore velocità della macchina comporta quindi un aumento del costo del pezzo senza alcun vantaggio compensativo. Alloggiamenti semplici, staffe piatte e componenti prismatici standard che possono essere lavorati in due o meno configurazioni dovrebbero continuare a essere lavorati su macchine a 3 assi.
Considerazioni sui costi di programmazione: La programmazione CAM 5-axis — in particolare i percorsi continui simultanei 5-axis su superfici a forma libera — richiede un tempo di progettazione notevolmente superiore rispetto alla programmazione a 3 assi. Per volumi di produzione molto bassi (inferiori a circa 3–5 pezzi), questo investimento in termini di programmazione potrebbe non essere recuperato grazie al risparmio di tempo nella lavorazione. In caso di ordini ripetuti, il costo di programmazione viene ammortizzato su tutti i pezzi e diventa trascurabile.
Caratteristiche dei pezzi che in genere richiedono una lavorazione multiasse
Superfici curve complesse: Le pale delle turbine, i profili strutturali aerospaziali e gli impianti medici con geometria organica richiedono che l’utensile mantenga un rapporto angolare costante rispetto alla superficie mentre segue il percorso 3D. La lavorazione a 3 assi non consente di regolare l’angolo dell’utensile, pertanto le condizioni effettive di taglio cambiano man mano che la superficie si allontana dalla verticale, producendo una finitura superficiale non uniforme e, sulle superfici ripide, una precisione dimensionale compromessa.
Cavità profonde: I nuclei degli stampi, gli alloggiamenti dei dispositivi medici e le cavità degli stampi con elevati rapporti profondità/diametro richiedono utensili lunghi nella lavorazione a 3 assi. La lavorazione 5-axis consente di inclinare il pezzo in modo da poter accedere alla cavità da un angolo meno ripido, rendendo così possibile l’uso di utensili più corti. La deflessione dell’utensile in una cavità profonda diminuisce in proporzione al cubo della riduzione della lunghezza: accorciando l’utensile da 80 mm a 40 mm (inclinando il pezzo di 30°) si aumenta la rigidità dell’utensile di 8 volte.
Elementi angolari multipli che si intersecano: I blocchi collettori idraulici con fori trasversali disposti secondo angoli multipli non ortogonali richiedono una configurazione a 3 assi separata per ciascun angolo non standard. Un collettore con sei fori angolati richiede sei configurazioni, con un accumulo di errori di posizionamento tra i fori che incide direttamente sulle prestazioni di tenuta. 5-axis completa tutti i fori in una o due configurazioni con una precisione di posizionamento costante.
Sottocuori ed elementi non accessibili: Le caratteristiche con geometria rientrante (scanalature interne, profili con taglio posteriore) sono impossibili da raggiungere con un utensile verticale diritto e richiedono utensili di forma speciale o un accesso multiasse. La lavorazione 5-axis consente di orientare l'utensile in modo che si avvicini dalla direzione richiesta.
Tolleranze ristrette per le superfici trasversali: Qualsiasi parte in cui le tolleranze di disegno colleghino caratteristiche su facce che richiederebbero configurazioni separate a 3 assi — tolleranze di posizione, parallelismo, perpendicolarità — trae vantaggio dalla lavorazione a configurazione singola 5-axis. Il sistema di coordinate unico elimina lo spostamento del punto di riferimento tra le configurazioni come fonte di errore.
Considerazioni relative al DFM per la lavorazione multiasse
Progetto per il consolidamento della configurazione: I pezzi destinati alla lavorazione 5-axis dovrebbero essere progettati in modo tale che tutte le dimensioni critiche facciano riferimento a un piano di riferimento comune, accessibile dal punto zero di serraggio della macchina. Gli elementi che fanno riferimento a piani di riferimento stabiliti in modo indipendente in diverse configurazioni vanificano il vantaggio del consolidamento delle configurazioni offerto dal metodo 5-axis.
Angoli di accesso degli utensili entro il raggio d'azione della macchina: Le macchine 5-axis hanno un campo di rotazione degli assi limitato (in genere ±90°–110°). Le caratteristiche che richiedono angoli di avvicinamento dell’utensile al di fuori di questo intervallo richiedono comunque un nuovo fissaggio. La revisione del progetto dovrebbe identificare le caratteristiche con requisiti di accesso estremi e valutare se possano essere riposizionate o riprogettate all’interno dell’involucro cinematico della macchina.
Raggi interni minimi e limiti di lunghezza dell'utensile: La lavorazione 5-axis migliora l'accessibilità alle caratteristiche profonde, ma lo spazio libero fisico tra utensile e portautensile all'interno dell'area di lavorazione della macchina continua a limitare ciò che è possibile ottenere. Le caratteristiche con rapporti profondità-larghezza superiori a 5:1 e piccole aperture di ingresso potrebbero comunque richiedere utensili speciali a collo ridotto, anche con la tecnologia 5-axis. Contrassegnare queste caratteristiche durante la revisione DFM.
Ammortamento del tempo di programmazione: Per i pezzi a bassa produzione, includere il tempo di programmazione 5-axis nel confronto dei costi totali. Una programmazione simultanea complessa 5-axis può richiedere da 4 a 12 ore di ingegneria CAM per un singolo componente complesso. Con una velocità di programmazione compresa tra $80 e $120 all’ora, ciò aggiunge un costo compreso tra $320 e $1.440 al costo del primo pezzo: un investimento che viene recuperato rapidamente in caso di ordini ripetuti, ma che deve essere preso in considerazione per i pezzi prodotti in esemplare unico.
Settori in cui la lavorazione multiasse trova il maggiore impiego
Aerospaziale: I componenti strutturali degli aeromobili combinano una geometria complessa (superfici a curvatura composta, cavità per la riduzione del peso con pareti sottili, schemi di fissaggio angolari) con tolleranze rigorose su più facce (±0,005–0,010 mm). Entrambi questi requisiti determinano l’adozione del processo 5-axis. I componenti delle turbine — pale, giranti, dischi con profili complessi a radice d’abete — richiedono l’applicazione simultanea del processo 5-axis come procedura standard.
Dispositivi medici: Gli impianti ortopedici (steli dell’anca, componenti del ginocchio, gabbie spinali) presentano una geometria organica che si adatta all’anatomia umana e requisiti di finitura superficiale pari a Ra ≤ 0,8 µm. La geometria è intrinsecamente a forma libera e non può essere descritta mediante operazioni standard a 3 assi. Anche i manici degli strumenti chirurgici, gli alloggiamenti e le maschere di precisione utilizzano la tecnologia 5-axis per ottenere geometrie compatte a più facce.
Ottica per la difesa e ottica di precisione: Gli alloggiamenti dei sistemi di puntamento, i componenti dei banchi ottici e i gruppi cardanici richiedono tolleranze di allineamento comprese tra ±0,003 e 0,005 mm su più facce — ottenibili solo tramite lavorazione multiasse con un unico serraggio o tramite sistemi di fissaggio a più serraggi di eccezionale precisione.
Robotica e automazione: Alloggiamenti compatti per giunti robotici, corpi di attuatori ed effettori terminali combinano caratteristiche su tutte le facce in uno spazio ridotto. La lavorazione multiasse consente di produrre questi componenti completi in una o due configurazioni, mantenendo le strette relazioni tra le caratteristiche che determinano la precisione di assemblaggio.
Stampi e matrici: Le cavità dello stampo vengono sgrossate mediante fresatura a 3 assi prima dell'indurimento (fase in cui la velocità di asportazione del materiale è fondamentale), quindi rifinite con lavorazione 5-axis o EDM dopo l'indurimento. Le superfici sagomate delle cavità e i dettagli precisi delle nervature che definiscono la geometria finale del pezzo richiedono una finitura superficiale 5-axis per ottenere un Ra ≤ 0,8 µm e una precisione geometrica delle cavità compresa tra ±0,010 e 0,020 mm.
Punti di forza
- Il vantaggio principale della lavorazione multiasse è la riduzione dei tempi di attrezzaggio, non la precisione intrinseca della macchina: ogni riposizionamento su 3 assi comporta uno spostamento del punto di riferimento compreso tra 0,010 e 0,030 mm; la lavorazione 5-axis in un’unica configurazione elimina l’errore accumulato derivante dai ripetuti riposizionamenti. L’errore posizionale totale su cinque configurazioni a 3 assi è di circa ±0,033–0,075 mm dovuto al solo fissaggio; una configurazione 5-axis lo riduce a ±0,005–0,015 mm.
- La lavorazione a 4 assi è la scelta giusta per i pezzi cilindrici con caratteristiche circonferenziali: gli alberi dotati di superfici piatte, scanalature per chiavette e fori in posizioni angolari definite vengono lavorati in modo più efficiente e preciso con l'indicizzazione a 4 assi rispetto a configurazioni multiple a 3 assi.
- La lavorazione 5-axis è indicata quando il pezzo richiede tre o più configurazioni a 3 assi, presenta tolleranze di posizione trasversali inferiori a ±0,020 mm oppure ha una geometria che non può essere lavorata in modo efficiente con la lavorazione a 3 assi: superfici curve complesse, sottosquadri, elementi profondi che richiedono utensili corti e pezzi con elementi angolari su più facce sono tutti candidati ideali per il processo 5-axis.
- Il costo totale di produzione — e non la tariffa oraria della macchina — è il parametro di confronto corretto: a una velocità doppia rispetto a quella della macchina a 3 assi, 5-axis produce un pezzo complesso che richiede cinque cambi di configurazione in circa 38% del tempo totale di produzione a 3 assi, con un costo totale inferiore di circa 25–40% nonostante la maggiore velocità.
- Il posizionamento 3+2 (indicizzato 5-axis) non equivale al 5-axis simultaneo: Il sistema 3+2 riduce il numero di configurazioni, ma continua a lavorare con una cinematica a 3 assi in ciascuna posizione bloccata; il sistema simultaneo 5-axis è necessario per superfici curve continue in cui l'orientamento ottimale dell'utensile varia lungo il percorso di lavorazione.
- La lavorazione 5-axis migliora la finitura superficiale su superfici curve e sagomate mantenendo un contatto costante tra l'utensile e la superficie durante l'intero taglio, ottenendo un valore Ra compreso tra 0,8 e 1,6 µm direttamente dalla lavorazione, laddove la lavorazione a 3 assi richiederebbe una lucidatura successiva.
- Per i team di approvvigionamento e progettazione OEM: quando si richiedono preventivi per pezzi complessi, specificare le tolleranze posizionali critiche tra le caratteristiche e i requisiti di finitura superficiale, e verificare se il processo del fornitore sia a 3 assi con configurazioni multiple, 3+2 con indicizzazione o simultaneo 5-axis. Si tratta di processi significativamente diversi per geometrie complesse, con precisione ottenibile e costi totali differenti. I fornitori che propongono una programmazione 5-axis dovrebbero includere il tempo di programmazione CAM nella stima dei tempi di consegna, non solo il tempo di lavorazione.
Domande frequenti
Che cos’è la lavorazione multiasse e in cosa si differenzia da quella a 3 assi?
La lavorazione multiasse aggiunge assi rotazionali ai tre assi lineari standard (X, Y, Z), consentendo all’utensile da taglio di avvicinarsi al pezzo da lavorare da più direzioni senza dover rimuovere e riposizionare il pezzo. La lavorazione a 3 assi mantiene il pezzo in un orientamento fisso e può lavorare solo le caratteristiche accessibili dalla direzione attuale dell’utensile; le caratteristiche su altre facce o ad angoli richiedono configurazioni separate con il relativo errore di spostamento del punto di riferimento (0,010–0,030 mm per riposizionamento). La lavorazione a 4 assi aggiunge la rotazione attorno a un asse (tipicamente A) per le caratteristiche cilindriche e circonferenziali; 5-axis aggiunge due assi di rotazione per una direzione di approccio dell’utensile sostanzialmente illimitata. La conseguenza pratica è che un pezzo complesso a più facce che richiede cinque configurazioni a 3 assi (con un accumulo di errore posizionale di ±0,033–0,075 mm dovuto al fissaggio) può essere completato in una o due configurazioni 5-axis con un errore di ±0,005–0,015 mm.
In quali casi un componente richiede effettivamente una lavorazione 5-axis?
Un pezzo richiede o trae grande vantaggio dalla lavorazione 5-axis quando: sarebbero necessarie tre o più configurazioni a 3 assi, rendendo gli errori cumulativi di spostamento del punto di riferimento il rischio principale per la precisione; le tolleranze posizionali tra elementi su facce diverse sono più strette di circa ±0,020 mm; la geometria include superfici curve continue in cui l’avvicinamento dell’utensile a 3 assi produce condizioni superficiali non uniformi; le caratteristiche profonde richiederebbero utensili lunghi e flessibili a 3 assi, ma possono essere lavorate con utensili corti e rigidi inclinando il pezzo; oppure la complessità del sistema di fissaggio per configurazioni multiple a 3 assi richiederebbe diversi dispositivi di fissaggio personalizzati. I pezzi semplici che richiedono una o due configurazioni in genere non traggono vantaggio dalla lavorazione 5-axis: la maggiore velocità della macchina comporta un aumento dei costi senza i risparmi derivanti dalla riduzione delle configurazioni che ne giustifichino l’adozione.
La lavorazione 5-axis è sempre più precisa di quella a 3 assi?
Non per singole caratteristiche, ma sostanzialmente più preciso per pezzi con più caratteristiche e più facce. Un centro di lavorazione 5-axis presenta una precisione di posizionamento dei singoli assi simile a quella di un centro a 3 assi comparabile (in genere ±0,003–0,008 mm per le macchine di precisione). Il vantaggio in termini di precisione del 5-axis deriva dall’eliminazione del riposizionamento del pezzo. Quando un processo a 3 assi richiede cinque configurazioni con uno spostamento del punto di riferimento di ±0,015 mm ciascuna, l’errore posizionale statistico derivante dalle sole configurazioni è di circa ±0,033 mm. Un processo 5-axis a configurazione singola riduce tale valore a ±0,005–0,015 mm. Per i pezzi in cui tutte le caratteristiche vengono realizzate in un’unica configurazione, la precisione del processo a 3 assi e quella del 5-axis sono sostanzialmente equivalenti.
Quanto costa la lavorazione 5-axis rispetto a quella a 3 assi?
Il costo orario di un centro di lavorazione 5-axis è in genere 1,5–3 volte superiore a quello di un centro a 3 assi comparabile. Tuttavia, il costo totale dei pezzi complessi che richiedono più configurazioni spesso favorisce il 5-axis: il tempo di lavorazione a una velocità doppia si riduce da 120 a 70 minuti; il tempo di configurazione scende da 125 minuti (cinque configurazioni) a 30 minuti (una configurazione); il tempo di ispezione scende da 75 minuti a 20 minuti. Il tempo totale di produzione scende da circa 320 minuti a circa 120 minuti. Anche con una tariffa della macchina doppia, il costo totale è inferiore di circa 25–40%. Per i pezzi semplici che richiedono una o due configurazioni, la lavorazione a 3 assi è più economica poiché non sono disponibili risparmi derivanti dalla riduzione delle configurazioni per compensare la maggiore velocità della macchina.
Qual è la differenza tra il posizionamento 3+2 e la lavorazione simultanea 5-axis?
Il posizionamento 3+2 (detto anche posizionale o 5-axis indicizzato) utilizza i due assi rotativi per inclinare il pezzo in un orientamento angolare fisso, quindi li blocca e esegue la lavorazione con i tre assi lineari. Si tratta essenzialmente di una lavorazione a 3 assi multistazione ad alta precisione all’interno di un unico ciclo macchina: riduce il numero di configurazioni e migliora l’uniformità rispetto alle configurazioni separate a 3 assi, ma ogni posizione bloccata stabilisce comunque un nuovo riferimento effettivo con una propria precisione di posizionamento rotativo. La lavorazione simultanea 5-axis muove tutti e cinque gli assi contemporaneamente: la punta dell’utensile segue il percorso della superficie mentre l’orientamento dell’asse dell’utensile si regola continuamente per mantenere il rapporto specificato con la superficie del pezzo. La lavorazione simultanea 5-axis è necessaria per la profilatura delle pale di turbina, delle giranti e delle superfici a forma libera, dove l’angolo di taglio ottimale varia continuamente lungo il percorso. La lavorazione 3+2 è adeguata per la maggior parte dei componenti prismatici a più facce ed è più semplice e meno costosa da programmare.
Redatto dal team di ingegneri CMS con oltre 15 anni di esperienza nella lavorazione CNC, compresa la produzione a 3 e 4 assi e 5-axis di staffe per il settore aerospaziale, impianti medici, collettori idraulici, componenti robotici, anime per stampi e alloggiamenti ottici in alluminio, titanio, acciaio inossidabile, Inconel e tecnopolimeri. Riferimenti tecnici: Guida alle applicazioni di lavorazione a 5 assi di Sandvik Coromant, Altintas Y. — Automazione della produzione: Meccanica del taglio dei metalli (capitoli sulla lavorazione multiasse), Manuale SME per ingegneri di utensili e produzione (lavorazione multiasse), Manuale Machinery’s (macchine utensili e utensili CNC).
Siete alla ricerca di componenti lavorati CNC che richiedono capacità multiasse?
Noi di CMS offriamo lavorazioni a 3 assi, 4 assi e 5-axis CNC, con consulenza sulla scelta del processo già in fase di preventivo, revisione DFM per l’ottimizzazione dell’allestimento, CMM delle tolleranze posizionali tra le caratteristiche e la documentazione di qualità per programmi aerospaziali e medici.
[Richiedi una valutazione DFM e un preventivo per la lavorazione multiasse →]


