
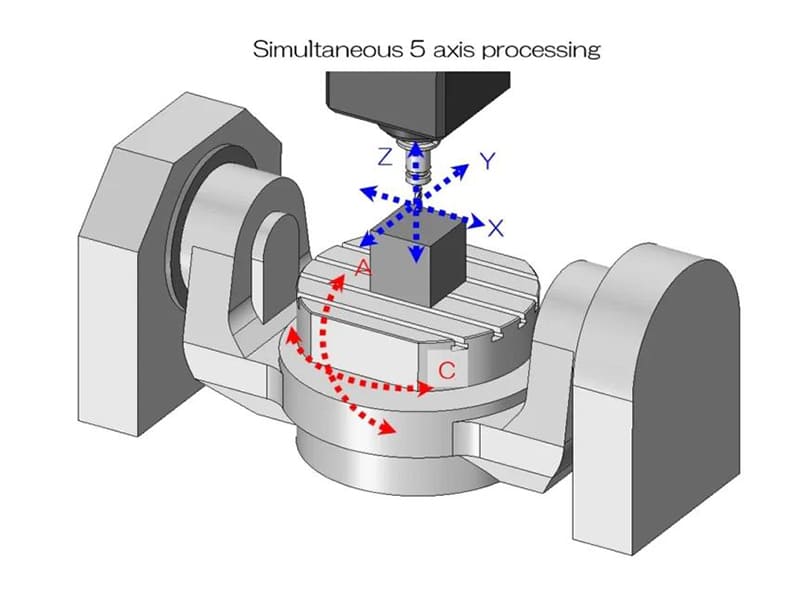
Réponse rapide : L'usinage multi-axes ajoute des axes rotatifs (A, B ou C) aux trois axes linéaires standard (X, Y, Z), permettant à l'outil de coupe d'approcher la pièce sous plusieurs angles en un seul montage. L'usinage 4 axes ajoute un axe rotatif (généralement l'axe A, rotation autour de X) pour les caractéristiques circonférentielles des pièces cylindriques ; l'usinage 5-axis ajoute deux axes rotatifs, permettant à l'outil d'approcher depuis pratiquement n'importe quelle direction. La justification technique principale de l'usinage multi-axes est la réduction des montages : chaque re-fixation en usinage 3 axes introduit une erreur de décalage de référence de 0,010–0,030 mm par repositionnement. Un processus 3 axes nécessitant cinq montages peut accumuler 0,050–0,150 mm d'erreur de position entre les caractéristiques sur des faces non adjacentes. L'usinage 5-axis réalise les mêmes caractéristiques en un ou deux montages, réduisant l'erreur accumulée à l'incertitude de fixation d'un montage unique de 0,005–0,015 mm. Le taux horaire de la machine 5-axis est 1,5 à 3 fois supérieur à celui d'un centre 3 axes comparable, mais le coût total de fabrication sur des pièces complexes multi-faces est fréquemment inférieur de 25 à 40% car le temps de montage, le coût de fixation et le temps d'inspection sont tous réduits.
Pourquoi l'usinage 3 axes présente des limitations inhérentes sur les pièces complexes
L'usinage 3 axes est très performant pour la géométrie pour laquelle il est conçu : les composants prismatiques dont les caractéristiques critiques sont accessibles depuis un petit nombre d'orientations fixes. La limitation ne réside pas dans la précision individuelle des caractéristiques — un centre d'usinage 3 axes bien entretenu maintient ±0,010–0,020 mm par caractéristique sans difficulté. La limitation réside dans l'accessibilité et les conséquences cumulatives des montages multiples.
Le problème du décalage de référence : Chaque fois qu'une pièce est retirée du montage et réinstallée à une orientation différente, une nouvelle référence doit être établie. Même avec un montage soigné, la précision de positionnement répétable d'un étau ou d'un montage typique est de ±0,010–0,030 mm. Si une caractéristique de précision usinée lors du premier montage doit être liée à une caractéristique usinée lors du quatrième montage avec une position vraie de ±0,020 mm, ces deux montages ensemble consomment la totalité du budget de tolérance avant même l'ajout de toute erreur d'usinage. Toute variation d'usinage supérieure à zéro produit une pièce non conforme.
Le problème d'accès à l'outil : Les caractéristiques qui ne sont pas perpendiculaires à l'axe Z de la machine — trous inclinés, surfaces à courbure composée, contre-dépouilles — nécessitent soit des montages inclinés spéciaux (qui introduisent leurs propres incertitudes de positionnement et doivent être conçus sur mesure pour chaque pièce), des outils de forme spéciale à portée limitée, ou une refonte de la géométrie pour éliminer la caractéristique inaccessible. L'usinage 5-axis convertit “ inaccessible depuis une direction d'outil verticale ” en “ réalisable en inclinant l'axe de l'outil à l'angle d'approche requis ”.”
Le problème du temps de cycle : Cinq montages nécessitent cinq cycles de production complets : charger la pièce, sonder la référence, confirmer l'alignement, exécuter le programme, décharger, inspecter, recharger à une nouvelle orientation. Pour une pièce nécessitant 15 minutes de temps de coupe réel sur tous les montages, le temps de production total peut être de 45 à 70 minutes lorsque les frais généraux de montage et d'inspection sont inclus — ce qui signifie que la coupe réelle ne représente que 25 à 35% du temps de production. La consolidation des montages en 5-axis élimine la majeure partie de ces frais généraux.
Usinage 3 axes, 4 axes et 5 axes : ce que chacun fait réellement
| Facteur | 3 axes | 4 axes | 5 axes |
|---|---|---|---|
| Mouvement de l'outil | X, Y, Z linéaires uniquement | X, Y, Z + un axe rotatif (A) | X, Y, Z + deux axes rotatifs (A+B ou A+C) |
| Nombre de montages typique | Élevé (un par face/orientation) | Moyen | Faible (souvent 1 à 2 pour une pièce complète) |
| Précision multi-faces | ±0,020–0,050 mm (montages cumulés) | ±0,010–0,025 mm | ±0,005–0,015 mm |
| Capacité géométrique | Prismatique, faces accessibles | Cylindrique + caractéristiques circonférentielles | Courbes complexes, contre-dépouilles, angles composés |
| Taux machine | Référence | ~1,2–1,5× | ~1,5–3× |
| Complexité de programmation | Faible | Moyen | Élevée (surtout en 5-axis simultané) |
Usinage sur 3 axes
L'usinage 3 axes déplace l'outil en X (gauche/droite), Y (avant/arrière) et Z (haut/bas). La pièce reste dans une orientation fixe pour chaque montage. Chaque caractéristique doit être accessible depuis la direction d'outil active unique — verticalement vers le bas pour le surfaçage, horizontalement pour l'alésage.
Meilleures applications : Plaques plates, boîtiers avec caractéristiques sur une ou deux faces, supports prismatiques standard et enveloppes, et toute pièce où toutes les caractéristiques critiques peuvent être accessibles en deux montages ou moins avec une tolérance de position croisée de ±0,025 mm ou plus lâche. L'usinage 3 axes est le choix le plus économique lorsque ses contraintes d'accès ne sont pas des facteurs limitants — programmation plus simple, taux machine inférieur et temps de montage prévisible.
Usinage à 4 axes
Le 4 axes ajoute un axe rotatif A (rotation autour de l'axe X). Le quatrième axe permet à la pièce de tourner en continu pendant que l'outil coupe, ou de s'indexer à des positions angulaires définies et de se verrouiller avant l'usinage avec les trois axes linéaires.
Fonctionnement continu en 4 axes produit des caractéristiques hélicoïdales, des profils de came et des rainures enroulées qui nécessiteraient des montages multiples impraticables en 3 axes. Indexation en 4 axes présente la pièce à plusieurs positions angulaires sans retrait — pour une pièce cylindrique avec des caractéristiques à 0°, 90°, 180° et 270°, l'indexation 4 axes réalise les quatre positions en un seul serrage, éliminant l'erreur de position de quatre montages séparés.
Meilleures applications : Arbres et composants ronds avec caractéristiques circonférentielles (plats, trous, rainures de clavette, fentes à positions angulaires définies) ; boîtiers où les caractéristiques sur le fond et les côtés peuvent être accessibles en faisant pivoter la pièce ; et pièces principalement cylindriques qui ne nécessitent pas la liberté angulaire complète du 5-axis.
Usinage 5 axes
Le 5-axis ajoute deux axes rotatifs — généralement A et B (basculement de table sur un centre d'usinage horizontal) ou A et C (inclinaison de tête sur un centre d'usinage vertical). La combinaison permet à l'outil d'approcher la pièce depuis pratiquement n'importe quelle direction dans la plage cinématique de la machine (généralement ±90°–110° par axe rotatif).
Positionnement 3+2 (5-axis indexé) : Les deux axes rotatifs inclinent la pièce vers une orientation fixe, se verrouillent, et la pièce est usinée avec un mouvement linéaire à 3 axes dans cette orientation inclinée. Cela équivaut effectivement à un usinage 3 axes multi-postes dans un seul cycle machine. Le 3+2 réduit mais n'élimine pas le décalage de référence, car chaque position verrouillée établit toujours une nouvelle référence effective avec sa propre précision de positionnement rotatif (typiquement ±0,005–0,015 mm).
5-axis simultané (5-axis continu) : Les cinq axes se déplacent simultanément. La pointe de l'outil suit le trajet de surface programmé tandis que l'orientation de l'axe de l'outil s'ajuste en continu pour maintenir la relation angulaire spécifiée avec la surface de la pièce. Cela est requis pour le profilage de pales de turbine, l'usinage de roues, et les surfaces libres où l'angle de coupe optimal change continuellement le long du trajet d'outil. Le 5-axis simultané nécessite un logiciel de FAO avancé avec cinématique inverse et est nettement plus complexe à programmer que le 3+2.
Meilleures applications : Composants structurels aérospatiaux avec surfaces à angles composés ; pales de turbine et roues ; implants médicaux avec géométrie organique contournée ; noyaux et cavités de moules avec surfaces 3D complexes ; collecteurs hydrauliques avec orifices transversaux inclinés ; et toute pièce nécessitant trois configurations 3 axes ou plus avec des tolérances inter-caractéristiques plus serrées que ±0,020 mm.
Quand l'usinage multi-axes est justifié : la décision d'ingénierie
La décision entre l'usinage 3 axes et multi-axes est une analyse économique. Le taux machine plus élevé doit être compensé par des réductions du temps de configuration, des coûts de fixation et des frais d'inspection — et l'amélioration de la tolérance réduit les rebuts et les reprises.
Le seuil du nombre de configurations : Lorsqu'une analyse de pièce montre quatre configurations 3 axes requises ou plus, le 5-axis est presque toujours économiquement compétitif. À quatre configurations avec un décalage de référence moyen de 0,015 mm chacune, l'erreur de positionnement cumulée provenant uniquement de la fixation est d'environ ±0,030–0,060 mm (combinaison statistique). Toute tolérance de dessin plus serrée que cette valeur cumulée ne peut pas être atteinte de manière fiable par un usinage 3 axes multi-configurations sans un investissement exceptionnel en fixation.
Le seuil de tolérance inter-face : Tolérances spécifiant la position, le parallélisme ou la perpendicularité entre des caractéristiques sur des faces qui nécessiteraient différents montages en 3 axes doivent tenir compte de l'erreur de montage cumulée plus l'erreur d'usinage. Si la somme de l'erreur de positionnement de montage réalisable et de la variation d'usinage dépasse la tolérance du dessin, l'usinage 5-axis est requis — ou la tolérance doit être assouplie avec l'approbation de l'ingénierie.
| Facteur de décision | Favorise le 3 axes | Favorise le 5 axes |
|---|---|---|
| Nombre de montages | 1 à 2 montages suffisants | 3+ montages requis |
| Accessibilité des caractéristiques | Accessible depuis le dessus + 1 à 2 côtés | Caractéristiques sur plusieurs surfaces inclinées ou courbes |
| Tolérance de position entre caractéristiques | ±0,025 mm ou plus lâche | ±0,010–0,015 mm sur plusieurs faces |
| Type de géométrie | Prismatique, poches standard | Surfaces courbes, contre-dépouilles, angles composés |
| Exigence de fixation | Étau standard ou plaque | Nécessiterait plusieurs fixations personnalisées |
| Volume de production | Pièces simples à volume élevé | Pièces complexes à volume faible à moyen |
Comment l'usinage multi-axes améliore la précision et l'état de surface
L'amélioration de la précision de l'usinage 5-axis provient principalement de la réduction des montages, et non d'une différence inhérente dans la précision de positionnement de la machine. Un centre d'usinage 5-axis de qualité de construction comparable à un centre 3 axes a une précision de positionnement d'axe similaire (typiquement ±0,003–0,008 mm pour les machines de précision). Ce que le 5-axis élimine, c'est l'erreur supplémentaire introduite par les multiples fixations.
Réduction de l'erreur de montage quantifiée : Si l'usinage 3 axes d'une pièce complexe nécessite cinq montages avec un décalage moyen de référence de 0,015 mm chacun, le budget d'erreur de position cumulé statistique provenant uniquement des montages est d'environ ±0,033 mm (somme RMS). L'usinage 5-axis en un seul montage réduit cela à l'incertitude de fixation à montage unique de ±0,005–0,015 mm — une amélioration d'environ 3 à 7× de l'erreur de position provenant de cette seule source.
Amélioration de la rigidité de l'outil pour les caractéristiques profondes : La rigidité de l'outil diminue avec le cube de la longueur. Un outil dépassant de 100 mm du nez de broche est 8× moins rigide que le même outil à 50 mm. L'usinage 5-axis peut incliner la pièce pour approcher les caractéristiques profondes avec des outils plus courts et plus rigides — une caractéristique qui nécessite un outil de 100 mm en 3 axes peut être atteinte avec un outil de 50 mm en 5-axis. L'augmentation de rigidité de 8× réduit directement l'erreur dimensionnelle induite par la déflexion de l'outil et le broutage.
État de surface sur géométrie courbe : Lors de l'usinage d'une surface courbe en 3 axes, l'outil approche depuis une direction verticale fixe. À mesure que la normale de surface s'éloigne de la verticale, l'outil engage la surface à un angle de plus en plus sous-optimal, modifiant la charge de copeau et l'état de surface. En usinage 5-axis, l'axe de l'outil s'ajuste en continu pour maintenir un engagement cohérent avec la normale de surface, produisant une finition plus uniforme. Sur les surfaces de forme libre aérospatiales et médicales, cela atteint typiquement Ra 0,8–1,6 µm directement à l'usinage là où le 3 axes nécessiterait un polissage post-usinage pour répondre à la même spécification.
Analyse des coûts de l'usinage multi-axes
Exemple — support aérospatial complexe nécessitant cinq montages en 3 axes :
| Élément de coût | 3 axes (5 montages) | 5 axes (1 montage) |
|---|---|---|
| Taux machine | Référence (1×) | 2× taux machine |
| Temps de coupe | 120 min | 70 min |
| Temps de configuration | 5 × 25 min = 125 min | 1 × 30 min = 30 min |
| Temps d'inspection (par montage) | 5 × 15 min = 75 min | 1 × 20 min = 20 min |
| Temps total | ~320 min | ~120 min |
| Coût total relatif | Référence | ~65–75% du total 3 axes |
Dans cet exemple, la machine 5-axis à 2× le taux horaire termine la pièce en environ 38% du temps de production total en 3 axes. Le taux machine plus élevé est plus que compensé par la réduction des frais de montage, de fixation et d'inspection. Les économies de coût total sont d'environ 25 à 40% malgré le taux machine plus élevé.
Quand le 3 axes reste plus économique : Pour les pièces nécessitant seulement un ou deux montages, les mécanismes de réduction des coûts du 5-axis (moins de montages, moins de fixation, moins d'inspection) ne s'appliquent pas. Le taux machine plus élevé produit alors un coût de pièce plus élevé sans bénéfice compensateur. Les boîtiers simples, les supports plats et les composants prismatiques standard qui peuvent être usinés en deux montages ou moins doivent rester sur des machines 3 axes.
La considération du coût de programmation : La programmation CAM 5-axis — en particulier les trajectoires continues simultanées 5-axis sur des surfaces de forme libre — nécessite nettement plus de temps d'ingénierie que la programmation 3 axes. Pour de très faibles volumes de production (en dessous d'environ 3 à 5 pièces), cet investissement en programmation peut ne pas être amorti par les économies de temps d'usinage. Pour les commandes récurrentes, le coût de programmation est réparti sur toutes les pièces et devient négligeable.
Caractéristiques de pièces nécessitant généralement un usinage multi-axes
Surfaces courbes complexes : Les aubes de turbine, les contours structurels aérospatiaux et les implants médicaux à géométrie organique exigent que l'outil maintienne une relation angulaire constante avec la surface tout en suivant la trajectoire 3D. L'usinage 3 axes ne peut pas ajuster l'angle de l'outil, de sorte que les conditions de coupe effectives changent à mesure que la surface s'écarte de la verticale, produisant un état de surface incohérent et, sur les surfaces abruptes, une précision dimensionnelle dégradée.
Cavités profondes : Les noyaux de moules, les boîtiers de dispositifs médicaux et les cavités de matrices avec des rapports profondeur/diamètre élevés nécessitent des outils longs en usinage 3 axes. L'usinage 5-axis peut incliner la pièce pour permettre d'approcher la cavité sous un angle moins prononcé, permettant ainsi l'utilisation d'outils plus courts. La déflexion de l'outil dans une cavité profonde diminue selon le cube de la réduction de longueur — raccourcir l'outil de 80 mm à 40 mm (en inclinant la pièce de 30°) augmente la rigidité de l'outil de 8×.
Caractéristiques angulaires multiples et intersectées : Les blocs de distributeurs hydrauliques avec des perçages croisés à plusieurs angles non orthogonaux nécessitent un montage 3 axes séparé pour chaque angle non standard. Un distributeur avec six perçages angulaires nécessite six montages, accumulant des erreurs de positionnement entre les perçages qui affectent directement les performances d'étanchéité. Le 5-axis réalise tous les perçages en un ou deux montages avec une précision de positionnement constante.
Contre-dépouilles et caractéristiques inaccessibles : Les caractéristiques à géométrie rentrante (gorges internes, profils en contre-dépouille) sont impossibles à atteindre avec un outil vertical droit et nécessitent soit des outils de forme spéciale, soit un accès multi-axes. L'usinage 5-axis peut orienter l'outil pour approcher depuis la direction requise.
Tolérances serrées entre faces : Toute pièce où les tolérances du dessin relient des caractéristiques sur des faces qui nécessiteraient des montages 3 axes séparés — tolérances de position, parallélisme, perpendicularité — bénéficie de l'usinage 5-axis en montage unique. Le système de coordonnées unique élimine le décalage de référence entre les montages comme source d'erreur.
Considérations DFM pour l'usinage multi-axes
Conception pour la consolidation des montages : Les pièces destinées à l'usinage 5-axis sont mieux conçues lorsque toutes les dimensions critiques référencent une référence commune accessible depuis le point zéro de fixation de la machine. Les caractéristiques qui référencent des références établies indépendamment dans différents montages annulent l'avantage de consolidation des montages du 5-axis.
Angles d'accès de l'outil dans la plage de la machine : Les machines 5-axis ont une plage d'axe rotatif finie (généralement ±90°–110°). Les caractéristiques nécessitant des angles d'approche d'outil au-delà de cette plage nécessitent toujours un re-fixage. La revue de conception doit identifier les caractéristiques avec des exigences d'accès extrêmes et évaluer si elles peuvent être repositionnées ou redessinées dans l'enveloppe cinématique de la machine.
Rayons internes minimaux et limites de longueur d'outil : L'usinage 5-axis améliore l'accès aux caractéristiques profondes, mais le dégagement physique de l'outil et du porte-outil dans l'enveloppe de la machine limite toujours ce qui est réalisable. Les caractéristiques avec des rapports profondeur/largeur supérieurs à 5:1 et de petites ouvertures d'entrée peuvent encore nécessiter des outils spéciaux à col réduit même avec la capacité 5-axis. Signalez ces caractéristiques lors de la revue DFM.
Amortissement du temps de programmation : Pour les pièces à faible volume, incluez le temps de programmation 5-axis dans la comparaison des coûts totaux. La programmation simultanée complexe 5-axis peut nécessiter 4 à 12 heures d'ingénierie CAM pour un seul composant complexe. À un taux de programmation de $80–$120/heure, cela ajoute $320–$1 440 au coût de la première pièce — un investissement qui est rapidement amorti sur les commandes récurrentes mais qui doit être pris en compte pour les pièces uniques.
Industries utilisant le plus largement l'usinage multi-axes
Aérospatiale : Les composants structurels aéronautiques combinent une géométrie complexe (surfaces à double courbure, poches d'allègement à parois minces, motifs de fixations angulés) avec des tolérances serrées multi-faces (±0,005–0,010 mm). Ces deux exigences favorisent l'adoption du 5-axis. Les composants de turbine — aubes, roues, disques avec profils de pied en sapin complexes — nécessitent le 5-axis simultané comme processus standard.
Dispositifs médicaux : Les implants orthopédiques (tiges fémorales, composants de genou, cages spinales) ont une géométrie organique qui correspond à l'anatomie humaine et des exigences d'état de surface de Ra ≤0,8 µm. La géométrie est intrinsèquement de forme libre et ne peut pas être décrite par des opérations 3 axes standard. Les poignées d'instruments chirurgicaux, les boîtiers et les gabarits de précision utilisent également le 5-axis pour une géométrie compacte multi-faces.
Défense et optique de précision : Les boîtiers de systèmes de visée, les composants de bancs optiques et les assemblages de cardans nécessitent des tolérances d'alignement de ±0,003–0,005 mm sur plusieurs faces — réalisables uniquement par usinage multi-axes en montage unique ou par un fixage multi-montages exceptionnellement précis.
Robotique et automatisation : Les boîtiers compacts d'articulations robotiques, les corps d'actionneurs et les effecteurs finaux combinent des caractéristiques sur toutes les faces dans une petite enveloppe. L'usinage multi-axes produit ces pièces complètes en un ou deux montages, maintenant les relations serrées caractéristique-à-caractéristique qui déterminent la précision d'assemblage.
Moules et matrices : Les cavités de moules sont ébauchées par fraisage 3 axes avant trempe (là où le taux d'enlèvement de matière est le plus important), puis finies par usinage 5-axis ou EDM après trempe. Les surfaces de cavité profilées et les détails de nervures fines qui définissent la géométrie finale de la pièce nécessitent une finition de surface 5-axis pour atteindre Ra ≤0,8 µm et une précision de géométrie de cavité de ±0,010–0,020 mm.
Principaux enseignements
- Le principal avantage de l'usinage multi-axes est la réduction des montages, pas la précision inhérente de la machine: chaque re-fixation en 3 axes introduit un décalage de référence de 0,010–0,030 mm ; l'usinage 5-axis en un seul montage élimine l'erreur cumulée due aux multiples repositionnements. L'erreur de positionnement totale sur cinq montages 3 axes est d'environ ±0,033–0,075 mm rien que pour la fixation ; un seul montage 5-axis réduit cette valeur à ±0,005–0,015 mm.
- L'usinage 4 axes est le choix approprié pour les pièces cylindriques présentant des caractéristiques circonférentielles: les arbres avec méplats, rainures de clavette et trous à des positions angulaires définies sont réalisés plus efficacement et avec plus de précision par indexation 4 axes qu'avec plusieurs montages 3 axes.
- L'usinage 5-axis se justifie lorsque la pièce nécessite trois montages 3 axes ou plus, présente des tolérances de positionnement inter-faces plus serrées que ±0,020 mm, ou possède une géométrie que le 3 axes ne peut pas usiner efficacement: les surfaces courbes complexes, les contre-dépouilles, les caractéristiques profondes nécessitant des outils courts, et les pièces avec des caractéristiques inclinées sur plusieurs faces sont toutes des candidates principales pour le 5-axis.
- Le coût total de fabrication — et non le taux horaire machine — est la base de comparaison correcte: à 2× le taux machine 3 axes, le 5-axis produit une pièce complexe nécessitant cinq montages en environ 38% du temps total de production en 3 axes, ce qui donne un coût total inférieur d'environ 25–40% malgré le taux plus élevé.
- Le positionnement 3+2 (5-axis indexé) n'est pas équivalent au 5-axis simultané: le 3+2 réduit le nombre de montages mais usine toujours avec une cinématique 3 axes à chaque position verrouillée ; le 5-axis simultané est requis pour les surfaces continuellement courbes où l'orientation optimale de l'outil change le long de la trajectoire.
- L'usinage 5-axis améliore l'état de surface sur les surfaces courbes et profilées en maintenant un engagement outil-surface constant tout au long de la coupe, atteignant Ra 0,8–1,6 µm directement à l'usinage là où le 3 axes nécessiterait un polissage post-usinage.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: lors de la demande de devis pour des pièces complexes, spécifiez les tolérances de positionnement inter-caractéristiques critiques et les exigences d'état de surface, et confirmez si le processus du fournisseur est un multi-montage 3 axes, un indexé 3+2, ou un 5-axis simultané. Ce sont des processus significativement différents pour les géométries complexes, avec des précisions atteignables et des coûts totaux différents. Les fournisseurs qui chiffrent la programmation 5-axis doivent inclure le temps de programmation CAM dans leur estimation de délai, et pas seulement le temps machine.
Questions fréquemment posées
Qu'est-ce que l'usinage multi-axes et en quoi diffère-t-il du 3 axes ?
L'usinage multi-axes ajoute des axes rotatifs aux trois axes linéaires standard (X, Y, Z), permettant à l'outil de coupe d'approcher la pièce depuis plusieurs directions sans retirer et re-fixer la pièce. L'usinage 3 axes maintient la pièce dans une orientation fixe et ne peut usiner que les caractéristiques accessibles depuis la direction d'outil actuelle — les caractéristiques sur d'autres faces ou à des angles nécessitent des montages séparés avec une erreur de décalage de référence associée (0,010–0,030 mm par repositionnement). L'usinage 4 axes ajoute une rotation autour d'un axe (généralement A) pour les caractéristiques cylindriques et circonférentielles ; le 5-axis ajoute deux axes rotatifs pour une direction d'approche d'outil essentiellement sans restriction. La conséquence pratique est qu'une pièce complexe multi-faces nécessitant cinq montages 3 axes (accumulant ±0,033–0,075 mm d'erreur de positionnement due à la fixation) peut être réalisée en un ou deux montages 5-axis à ±0,005–0,015 mm.
Quand une pièce nécessite-t-elle réellement un usinage 5-axis ?
Une pièce nécessite ou bénéficie fortement de l'usinage 5-axis lorsque : trois montages 3 axes ou plus seraient requis, rendant les erreurs de décalage de référence cumulées le risque de précision dominant ; les tolérances de positionnement inter-caractéristiques sont plus serrées qu'environ ±0,020 mm entre des caractéristiques sur différentes faces ; la géométrie comprend des surfaces continuellement courbes où l'approche d'outil en 3 axes produit des conditions de surface incohérentes ; les caractéristiques profondes nécessiteraient des outils longs et flexibles en 3 axes mais peuvent être approchées avec des outils courts et rigides en inclinant la pièce ; ou la complexité de fixation pour plusieurs montages 3 axes nécessiterait plusieurs montages personnalisés. Les pièces simples nécessitant un ou deux montages ne bénéficient généralement pas de l'usinage 5-axis — le taux machine plus élevé ajoute du coût sans les économies de réduction de montages qui le justifient.
L'usinage 5-axis est-il toujours plus précis que le 3 axes ?
Pas pour les caractéristiques individuelles — mais nettement plus précis pour les pièces multi-caractéristiques et multi-faces. Un centre d'usinage 5-axis a une précision de positionnement d'axe individuel similaire à un centre 3 axes comparable (typiquement ±0,003–0,008 mm pour les machines de précision). L'avantage de précision du 5-axis vient de l'élimination des re-fixations. Lorsqu'un processus 3 axes nécessite cinq montages à ±0,015 mm de décalage de référence chacun, le budget d'erreur de positionnement statistique rien que pour les montages est d'environ ±0,033 mm. Un processus 5-axis à montage unique réduit cette valeur à ±0,005–0,015 mm. Pour les pièces où toutes les caractéristiques sont produites en un seul montage, la précision du 3 axes et du 5-axis est essentiellement équivalente.
Combien coûte l'usinage 5-axis par rapport au 3 axes ?
Le taux horaire machine d'un centre d'usinage 5-axis est généralement 1,5 à 3 fois plus élevé que celui d'un centre 3 axes comparable. Cependant, le coût total par pièce pour des pièces complexes nécessitant plusieurs montages favorise souvent le 5-axis : le temps machine au taux double passe de 120 à 70 minutes ; le temps de montage passe de 125 minutes (cinq montages) à 30 minutes (un montage) ; le temps d'inspection passe de 75 minutes à 20 minutes. Le temps de production total passe d'environ 320 minutes à environ 120 minutes. Même avec un taux machine double, le coût total est environ 25 à 40% inférieur. Pour les pièces simples nécessitant un ou deux montages, le 3 axes est plus économique car aucune économie de réduction de montage n'est disponible pour compenser le taux machine plus élevé.
Quelle est la différence entre le positionnement 3+2 et l'usinage simultané 5-axis ?
Le positionnement 3+2 (également appelé 5-axis positionnel ou indexé) utilise les deux axes rotatifs pour incliner la pièce selon une orientation angulaire fixe, puis les verrouille et usine avec les trois axes linéaires. Il s'agit essentiellement d'un usinage 3 axes multi-postes de haute précision dans un seul cycle machine — il réduit le nombre de montages et améliore la cohérence par rapport aux montages 3 axes séparés, mais chaque position verrouillée établit toujours une nouvelle référence effective avec sa propre précision de positionnement rotatif. L'usinage simultané 5-axis déplace les cinq axes en même temps — la pointe de l'outil suit la trajectoire de surface tandis que l'orientation de l'axe de l'outil s'ajuste en continu pour maintenir la relation spécifiée avec la surface de la pièce. Le 5-axis simultané est requis pour le profilage des pales de turbine, les impulseurs et les surfaces de forme libre où l'angle de coupe optimal change continuellement le long de la trajectoire. Le 3+2 est suffisant pour la plupart des composants prismatiques multi-faces et est plus simple et moins coûteux à programmer.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage CNC, y compris la production 3 axes, 4 axes et 5-axis de supports aérospatiaux, implants médicaux, blocs hydrauliques, composants robotiques, noyaux de moules et boîtiers optiques en aluminium, titane, acier inoxydable, Inconel et plastiques techniques. Références techniques : Sandvik Coromant 5-Axis Machining Application Guide, Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics (chapitres sur l'usinage multi-axes), SME Tool and Manufacturing Engineers Handbook (usinage multi-axes), Machinery's Handbook (machines-outils et outillage CNC).
Vous recherchez des composants usinés CNC nécessitant une capacité multi-axes ?
Chez CMS, nous fournissons l'usinage CNC 3 axes, 4 axes et 5-axis — avec des conseils de sélection de procédés à l'étape de devis, une revue DFM pour l'optimisation des montages, une inspection CMM des tolérances de positionnement inter-caractéristiques et une documentation qualité pour les programmes aérospatiaux et médicaux.
[Demander une revue DFM et un devis pour l'usinage multi-axes →]


