
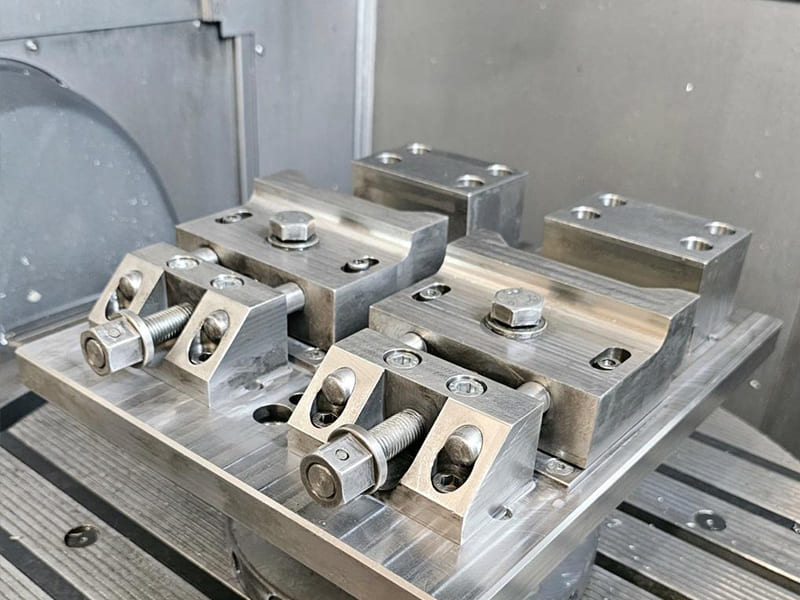
Na usinagem CNC, a máquina-ferramenta recebe a maior parte do crédito — e a maior parte da culpa quando as peças não saem corretas. Mas usinadores experientes sabem que a fixação da peça é geralmente onde os problemas reais estão escondidos. Um centro de usinagem 5-axis com repetibilidade de posicionamento submicrométrica ainda pode produzir peças fora de tolerância se a fixação permitir 0,05 mm de movimento sob as forças de corte. Dispositivos e fixações são o elo entre um esquema de datum CAD e uma peça física, e errar esse elo é caro.
Este artigo é estruturado em torno de como dispositivos e fixações realmente funcionam em ambientes de produção CNC — cobrindo as distinções de engenharia entre os dois, tipos de fixação por operação, regras de design essenciais, incluindo o princípio de localização 3-2-1, seleção de materiais, falhas de design comuns e como a estratégia de fixação muda conforme os volumes de produção. Se você está especificando a fixação de peças para uma nova família de peças ou solucionando um problema de repetibilidade, este é o framework a partir do qual trabalhar.
O Que São Dispositivos e Fixações? Definições de Engenharia Que Realmente Importam
Tanto os dispositivos quanto as fixações são dispositivos de fixação de peças, mas resolvem problemas diferentes. Confundi-los leva a decisões de especificação erradas.
O Que É um Dispositivo na Usinagem CNC?
Um dispositivo guia a ferramenta de corte. Sua função principal é o controle da trajetória da ferramenta — fornecendo uma referência física que direciona onde uma broca, macho ou alargador entra na peça. A peça pode ser menos rigidamente restringida, porque o trabalho do dispositivo é a precisão da ferramenta, não a posição absoluta da peça.
Em oficinas CNC modernas, os dispositivos têm um papel mais restrito do que antes. As máquinas CNC definem trajetórias de ferramenta por meio de código G, então a orientação da ferramenta é amplamente tratada pelo programa. Os dispositivos continuam úteis para operações secundárias — adicionar furos a peças já usinadas, retrabalho, reparo ou trabalhos de baixo volume onde construir uma fixação completa não se justifica. A desvantagem é a dependência do operador: operações baseadas em dispositivos exigem mais envolvimento manual e produzem mais variação ciclo a ciclo do que operações baseadas em fixações.
O Que É uma Fixação na Usinagem CNC?
Uma fixação controla a peça. Ela localiza a peça com precisão em relação ao sistema de coordenadas da máquina, prende-a para evitar movimento sob as forças de corte e a mantém de forma consistente em cada ciclo de um lote. A fixação é o sistema de referência secundário que faz a precisão de posicionamento da máquina transferir para a peça.
As fixações são a solução de fixação de peças para usinagem CNC de produção. Elas reduzem a dependência do operador, possibilitam a automação e controlam diretamente a capacidade do processo. Em trabalhos de alta precisão — suportes aeroespaciais, implantes médicos, componentes de trem de força automotivo — o design da fixação é tão projetado quanto a própria peça.
| Recurso | Dispositivo | Fixação |
|---|---|---|
| Função principal | Guia a ferramenta de corte | Localiza e prende a peça |
| Dependência do operador | Maior — configuração manual envolvida | Menor — projetada para repetibilidade |
| Mecanismo de precisão | Controle da trajetória da ferramenta | Controle da posição da peça |
| Aplicação CNC | Operações secundárias ou de baixo volume | Produção, automatizada, trabalho de alta precisão |
| Compatibilidade com automação | Limitado | Componente central de células automatizadas |
Dispositivos vs Fixações: Como Cada Um Afeta a Precisão da Usinagem
A distinção não é acadêmica — ela afeta diretamente que tipo de precisão é alcançável e quão consistentes são os resultados em um lote.
Orientação da Ferramenta vs Controle da Peça
Um dispositivo melhora a precisão controlando para onde a ferramenta vai. Isso funciona quando a trajetória física da ferramenta é a principal fonte de erro — como na furação manual, onde uma broca sem suporte tende a desviar. Na CNC, a máquina já controla a trajetória da ferramenta com precisão. O que a CNC não consegue controlar sozinha é onde a peça está assentada. É isso que as fixações fazem.
Em operações práticas de CNC, a repetibilidade da fixação — definida como a consistência com que a peça ocupa a mesma posição ciclo após ciclo — é o principal fator de consistência dimensional na produção em lote. Uma fixação com repetibilidade de localização de ±0,01 mm permite que as peças atinjam tolerâncias de posição de ±0,02 mm de forma confiável. Uma morsa com contato inconsistente das garras pode gerar variação peça a peça de ±0,05–0,10 mm mesmo com programas CNC idênticos.
Estabilidade do Processo e Dependência do Operador
Operações baseadas em dispositivos exigem que um operador carregue, alinhe e verifique cada ciclo. A variação entra pela técnica de carregamento, sequência de fixação e feedback tátil. Para trabalhos de baixo volume — digamos, 5–20 peças — isso é aceitável e frequentemente mais rápido do que construir uma fixação dedicada. Para lotes de 500+ peças, essa variação se acumula em capacidade de processo estatística (Cpk) bem abaixo do que a maioria dos sistemas de qualidade aceita.
As fixações reduzem isso. Uma vez que uma fixação é validada, a posição da peça é determinada pela geometria da fixação — não por quão cuidadosamente o operador carregou esta peça em particular. É isso que torna as fixações escaláveis e essenciais em células automatizadas onde nenhum operador está presente.
Tipos de Fixações CNC e Quando Usar Cada Uma
Diferentes operações de usinagem exigem diferentes arquiteturas de fixação. Selecionar o tipo correto de fixação é tão importante quanto a precisão dimensional da fixação.
Fixações de Fresamento
Os dispositivos de fresamento fixam as peças durante o fresamento de face, o fresamento de perfil e as operações de múltiplas superfícies, onde as forças de corte variam de direção à medida que a ferramenta engaja diferentes características. Um bom projeto de dispositivo de fresamento considera três fatores que frequentemente são subestimados:
Controle de vibração: O fresamento de alta velocidade gera forças de corte dinâmicas. Os dispositivos devem fornecer amortecimento suficiente para evitar o chatter — particularmente em operações de longo alcance ou ao usinar características de parede fina. Dispositivos de alumínio 6061 para peças de alumínio são geralmente adequados; para peças de aço sob corte pesado, corpos de dispositivo de aço proporcionam melhor rigidez dinâmica.
Acesso da ferramenta multi-eixo: No fresamento de 4 eixos e 5-axis, o dispositivo deve permitir que o fuso se aproxime das características a partir de múltiplos ângulos sem colisão. A geometria do dispositivo — particularmente a altura do grampo e o posicionamento do poste de suporte — precisa ser verificada na simulação CAM antes de fabricar o dispositivo.
Precisão de localização da superfície: Para peças com tolerâncias posicionais apertadas entre recursos fresados, a precisão de localização do dispositivo nas faces de referência deve ser mais apertada que a tolerância posicional em pelo menos um fator de 3–5. Uma peça que requer posição de recurso de ±0,05 mm precisa de precisão de localização do dispositivo em ±0,010–0,015 mm.
Dispositivos de Torneamento e Torno
Os dispositivos de torneamento abordam um problema diferente dos dispositivos de fresamento: manter a coaxialidade entre o eixo de rotação da peça e a linha central do fuso da máquina. Qualquer desvio entre esses dois eixos produz peças excêntricas — diâmetros externos que não giram verdadeiros em relação aos furos, ou faces que não são perpendiculares ao eixo.
Placas de três castanhas padrão são adequadas para barras redondas em torneamento geral. Não são adequadas quando: a peça é não cilíndrica, a referência é um recurso previamente usinado com um eixo específico, a peça é assimétrica (produzindo problemas de balanceamento e vibração em alta velocidade), ou os requisitos de excentricidade são inferiores a ~0,02 mm.
Dispositivos de torno personalizados para esses casos utilizam furos de localização dedicados, faces de contato retificadas de precisão e distribuição de massa balanceada. Para torneamento de alta velocidade de componentes como eixos de bombas ou componentes de fuso onde as especificações de excentricidade são de 0,005–0,010 mm, placas de quatro castanhas com ajuste por relógio comparador ou dispositivos de pinça de precisão são prática padrão.
Dispositivos de Furação e Rosqueamento
Os dispositivos de furação são mais valiosos em produção em lote onde a consistência da posição dos furos é necessária em muitas peças, ou onde padrões de furos relativos a recursos previamente usinados devem ser mantidos dentro de tolerâncias posicionais que a configuração manual não consegue atingir de forma confiável.
Consideração chave de projeto: a tolerância do diâmetro da bucha versus o diâmetro da broca cria o erro posicional real. Uma bucha de broca com tolerância de furo de +0,02 mm em uma broca com tolerância de diâmetro de −0,01 mm permite 0,015 mm de movimento teórico antes que qualquer erro de posicionamento da peça seja adicionado. Para furos que requerem tolerância posicional de ±0,1 mm, isso é adequado. Para ±0,03 mm, não é — e buchas retificadas com tolerâncias mais apertadas são necessárias.
A integração com centros de usinagem CNC substituiu em grande parte os dispositivos de furação autônomos para operações primárias. Gabaritos de furação permanecem em uso para operações secundárias, retrabalho e ambientes de produção onde furadeiras dedicadas (em vez de centros de usinagem) lidam com padrões de furos de alto volume.
Dispositivos Modulares
Os sistemas de dispositivos modulares — placas com ranhuras em T, grades de furos de precisão e elementos de localização padronizados — oferecem reutilização entre diferentes peças, combinando componentes padrão em configurações específicas para cada trabalho. A principal vantagem é custo e prazo de entrega: uma configuração modular pode ser montada em horas usando componentes já disponíveis em estoque, comparado a semanas para um dispositivo usinado dedicado.
A contrapartida de desempenho é a precisão de localização. Sistemas modulares tipicamente alcançam repetibilidade de ±0,02–0,05 mm dependendo da qualidade do sistema e de quão cuidadosamente a configuração é montada. Dispositivos usinados dedicados podem alcançar ±0,005–0,015 mm. Para trabalho de protótipo, produção de curta série e peças com tolerâncias na faixa de ±0,05 mm, dispositivos modulares são frequentemente a decisão econômica correta. Para trabalho de produção de alta precisão, são um compromisso.
Onde os Gabaritos Ainda Agregam Valor em Oficinas CNC
Os gabaritos não desapareceram — seu papel simplesmente mudou para aplicações onde o investimento em dispositivos não é justificado.
Gabaritos de Furação para Operações Secundárias
Após uma peça completar sua operação principal em CNC, recursos secundários às vezes precisam ser adicionados: furos transversais que não podiam ser acessados na configuração original, furos roscados em uma face que foi usada como referência de dispositivo, ou recursos adicionados durante ordens de alteração de engenharia após o dispositivo de produção já ter sido construído.
Gabaritos de furação lidam com essas situações de forma eficiente. Um gabarito de placa simples com buchas corretamente posicionadas e pinos de localização pode adicionar recursos dentro de precisão posicional de ±0,15–0,20 mm — adequado para a maioria dos recursos secundários não críticos — sem o custo e prazo de entrega de um novo dispositivo. O operador carrega a peça, fixa-a contra o gabarito e fura. Para 10–50 peças, isso é mais rápido do que modificar o dispositivo de produção.
Gabaritos de Indexação e Modelo
Gabaritos de indexação permitem padrões de furos uniformemente espaçados — círculos de parafusos, recursos igualmente distribuídos — sem exigir programação complexa em CNC para cada recurso. O gabarito rotaciona a peça para cada posição angular enquanto uma broca ou macho fixo executa a operação.
Essa abordagem faz mais sentido em máquinas manuais ou configurações simples de CNC onde adicionar um eixo de rotação no programa exigiria mudanças na fixação da peça ou código G mais complexo. Em um centro de usinagem 5-axis, gabaritos de indexação raramente são justificados. Em uma furadeira CNC de 2 eixos, eles adicionam capacidade significativa a baixo custo.
Regras Fundamentais de Projeto: O Que Separa Dispositivos Eficazes de Problemas Caros
A maioria das falhas de dispositivos não é causada por materiais ruins ou usinagem deficiente. Elas vêm da aplicação incorreta dos princípios de localização e fixação na fase de projeto.
O Princípio de Localização 3-2-1
Todo corpo rígido no espaço tem seis graus de liberdade (GDL): três translacionais (X, Y, Z) e três rotacionais (rotação em torno de X, Y, Z). Um dispositivo deve restringir todos os seis para definir a posição da peça de forma determinística. O método 3-2-1 é a abordagem de engenharia padrão:
- 3 pontos de localização na superfície de referência primária: restringem a translação em Z e duas rotações (tipicamente a superfície maior e mais plana)
- 2 pontos de localização na superfície de referência secundária: restringem a translação em Y e uma rotação
- 1 ponto de localização na superfície de referência terciária: restringe a translação em X
Isso proporciona posicionamento exatamente restringido sem redundância. Adicionar um quarto localizador a um plano primário cria geometria sobre-restringida — a peça oscila entre os quatro localizadores dependendo de quais três fazem contato, produzindo variação de posição que nenhuma quantidade de força de fixação elimina. Este é um erro de projeto de dispositivo muito comum que se manifesta como resultados inconsistentes na primeira peça.
Alinhar os referenciais do dispositivo com o esquema de referenciais CAD não é opcional. Se o desenho indica o referencial A como a face inferior, o referencial B como uma face lateral e o referencial C como uma face de extremidade — essas são as superfícies que devem definir a posição do dispositivo. Utilizar uma face diferente como referência de localização, mesmo que seja mais conveniente, introduz erros de deslocamento de referencial que se traduzem diretamente em desvios de posição na peça.
Estratégia de Fixação: Menos Força, Melhor Posicionamento
Um equívoco frequente no projeto de dispositivos é que mais força de fixação equivale a mais estabilidade. Na realidade, a fixação excessiva causa deformação — particularmente em componentes de alumínio, recursos de parede fina e perfis longos.
Considere um suporte de alumínio 6061 de 300 mm × 80 mm × 15 mm usinado em uma morsa. A aplicação de 2.000 N de força de fixação em uma seção não suportada da parede desvia elasticamente a peça de trabalho por uma quantidade mensurável durante a usinagem. A peça retorna elasticamente quando solta, e as dimensões usinadas ficam deslocadas. A máquina fez exatamente o que o programa dizia; a peça de trabalho se moveu.
A fixação eficaz segue três regras:
- Fixar em direção aos localizadores, não através de vãos não suportados
- Aplicar os grampos em locais onde a peça de trabalho tem suporte estrutural por baixo
- Utilizar a força de fixação mínima que impede o movimento sob as forças de corte de pico — tipicamente calculada a partir do modelo de força de corte, não a partir de “o mais apertado possível”
Para peças aeroespaciais de alumínio de parede fina, as forças de fixação são frequentemente calculadas explicitamente e aplicadas com grampos hidráulicos controlados por torque para garantir consistência entre operadores e turnos.
Rigidez, Folga de Ferramenta e Evacuação de Cavacos
A rigidez do dispositivo deve resistir às forças dinâmicas de corte sem deflexão — mas o dispositivo também não deve bloquear a ferramenta. Esses dois requisitos puxam em direções opostas e devem ser resolvidos na simulação CAM antes da fabricação do dispositivo.
Na usinagem 5-axis, o fuso inclina-se em vários ângulos para acessar superfícies compostas. Pilares de suporte, corpos de grampos e paredes do dispositivo devem todos ter folga em relação ao conjunto da ferramenta (suporte + ferramenta) em cada orientação programada. Uma colisão na simulação não custa nada para corrigir. A mesma colisão descoberta na máquina danifica o dispositivo, a peça e potencialmente o fuso — a um custo considerável.
A evacuação de cavacos é o outro fator frequentemente negligenciado. Bolsões nos dispositivos que acumulam cavacos criam recorte, temperaturas superficiais elevadas e desgaste acelerado da ferramenta. Dispositivos bem projetados têm ranhuras, furos ou faces inclinadas que permitem que os cavacos caiam para fora da zona de corte. Para usinagem de alumínio com refrigerante em inundação, isso é menos crítico; para usinagem a seco de aço, o gerenciamento de cavacos pode afetar significativamente o acabamento superficial e a vida da ferramenta.
Materiais e Fabricação para Dispositivos e Gabaritos CNC
A seleção de material para dispositivos é uma decisão de engenharia prática governada pelo volume de produção, precisão exigida e velocidade de usinagem.
Aço para ferramentas
Aço ferramenta (P20, H13 ou D2 dependendo da aplicação) é especificado para dispositivos que verão altos volumes de produção, forças de corte pesadas ou carregamento repetido que desgastaria materiais mais macios. Dispositivos de aço ferramenta endurecido mantêm as dimensões das superfícies de localização ao longo de dezenas de milhares de ciclos — crítico quando os furos dos pinos de localização e as pastilhas de referencial devem permanecer dentro de ±0,005 mm ao longo de uma produção.
O custo adicional é significativo: usinar aço endurecido leva mais tempo, requer ferramentas mais duras e frequentemente envolve operações de retificação para alcançar o acabamento superficial e a planicidade necessários nos recursos de localização. Para produção de alto volume onde a vida do dispositivo e a estabilidade dimensional justificam o investimento, é a especificação correta.
Alumínio (6061-T6 ou 7075-T6)
Dispositivos de alumínio dominam os ambientes de produção CNC por uma boa razão. O 6061-T6 fornece rigidez adequada para a maioria das aplicações de dispositivos de fresamento e torneamento, é usinado rapidamente e produz excelente acabamento superficial. Um dispositivo que leva 8 horas para ser usinado em aço 4140 leva 2–3 horas em 6061, com precisão dimensional equivalente na condição conforme usinado.
Para dispositivos que lidam com peças mais duras ou cortes mais pesados, o 7075-T6 oferece maior limite de escoamento (~503 MPa vs ~276 MPa para o 6061) com usinabilidade semelhante. Insertos de encaixe nos pontos de localização — insertos de aço temperado prensados nos corpos de alumínio do dispositivo — protegem as superfícies de localização do desgaste sem o custo e o prazo de entrega de uma construção totalmente em aço.
Plásticos de Engenharia (POM, Nylon, UHMW-PE)
Os elementos plásticos nos dispositivos servem a propósitos específicos, e não a funções estruturais. Almofadas de contato em POM (Delrin) e UHMW-PE evitam riscos em superfícies acabadas ou cosméticas. Blocos de localização em nylon proporcionam isolamento elétrico quando necessário. Castanhas macias feitas de Delrin ou alumínio permitem fixação leve em superfícies acabadas sem danos.
Esses materiais não substituem os corpos metálicos dos dispositivos em aplicações de suporte de carga. Seu módulo inferior (POM ~3 GPa vs alumínio ~69 GPa) significa que eles se deformam sob forças de corte típicas de maneiras que o metal não se deforma.
Métodos de fabrico
usinagem CNC é o padrão para dispositivos de produção. A precisão dimensional de ±0,005–0,010 mm é rotineiramente alcançável em recursos de localização, e o processo se integra diretamente aos fluxos de trabalho de design de dispositivos CAD/CAM.
Impressão 3D (FDM ou SLA) desempenha um papel legítimo, porém limitado: verificação de design, checagem de ajuste antes de cortar metal e dispositivos temporários para operações muito leves ou auxílios de posicionamento ergonômico. Dispositivos impressos tipicamente não têm rigidez ou resistência ao desgaste suficientes para operações de produção CNC — mas, como ferramenta de validação de design antes de se comprometer com o metal, eles economizam tempo e custo reais.
Estratégia de Dispositivos ao Longo dos Volumes de Produção
As decisões de design de dispositivos não existem isoladamente do contexto de produção. A fixação correta para 10 peças raramente é a correta para 10.000.
Protótipo e Baixo Volume (1–50 Peças)
Velocidade e flexibilidade importam mais do que otimização nesta fase. Castanhas macias, dispositivos modulares e morsas padrão lidam adequadamente com a maioria da usinagem de protótipos. A prioridade é entregar peças rapidamente para validação — não minimizar o tempo de ciclo ou atingir metas de capacidade de processo que se aplicam à produção.
Abordagem aceitável: dispositivo modular ou castanhas macias em uma morsa de fresamento, configuração manual de datum com verificação por indicador, fixação ajustada pelo operador. A repetibilidade de localização de ±0,05 mm geralmente é suficiente quando cada peça é verificada por CMM após a usinagem.
Médio a Alto Volume (500–50.000 Peças)
Dispositivos dedicados tornam-se economicamente justificáveis à medida que o volume aumenta. O custo do dispositivo é amortizado ao longo da contagem de peças — um dispositivo de $3.000 em uma produção de 5.000 peças adiciona $0,60/peça, enquanto potencialmente economiza 2–3 minutos de tempo de setup por peça (significativo em escala) e melhora o Cpk de limítrofe para aceitável em produção.
Neste volume, o design do dispositivo deve visar repetibilidade de localização de ±0,010–0,020 mm, com sequências de fixação validadas e especificações de torque padronizadas. Estudos de capacidade de processo na primeira produção estabelecem se o sistema dispositivo-mais-máquina atinge o Cpk exigido, tipicamente ≥1,33 para liberação de produção.
Células Automatizadas e Robóticas CNC
Em células de usinagem sem operador, os dispositivos são componentes ativos do sistema, não suportes passivos. Eles exigem:
Sistemas de fixação de ponto zero: Montagem padronizada que permite que paletes sejam trocados por robô ou trocador de paletes com precisão de posicionamento repetível de ±0,003–0,005 mm — sem verificação manual de localização.
Sensores de presença de peça e confirmação de fixação: Sensores indutivos ou pneumáticos integrados ao dispositivo que confirmam que a peça está assentada corretamente e que as garras engataram antes do início do ciclo. Uma peça ausente ou mal assentada que passa despercebida para um ciclo de corte causa colisões e refugo.
Compatibilidade com apalpamento: Muitas células automatizadas usam apalpamento na máquina para verificar a posição da peça antes do corte, compensando pequenas variações do dispositivo. Os dispositivos devem permitir o acesso da apalpadora aos recursos de referência sem colisão.
Erros Comuns de Design de Dispositivos e Como Evitá-los
Os três erros a seguir respondem pela maioria dos problemas de qualidade relacionados a dispositivos na produção CNC:
Fixação excessiva em seções finas ou complacentes: A peça se deforma durante a usinagem, retorna após a liberação da fixação e as dimensões se alteram. A máquina executou corretamente; a peça não. Correção: calcular a força de fixação necessária a partir dos dados de força de corte, posicionar as garras em locais estruturalmente suportados e apoiar as seções finas por baixo em vez de fixá-las transversalmente.
Ignorar a expansão térmica e a tensão residual: Tempos de ciclo longos em peças grandes geram calor. Uma peça de alumínio restringida que se expande 0,05 mm durante um ciclo de fresamento de 2 horas acumula tensão que se libera como distorção geométrica quando as garras são removidas. Correção: permitir liberdade térmica controlada nas direções do eixo longo, sequenciar operações de desbaste e acabamento com tempo de estabilização entre elas e considerar a compatibilidade do CTE do material do dispositivo com o material da peça.
Projetar dispositivos sem projetar simultaneamente as trajetórias de ferramenta: Corpos de garras que bloqueiam os ângulos de aproximação do fuso 5-axis, pilares de suporte que retêm cavacos ou paredes do dispositivo que impedem o acesso da apalpadora — esses problemas só emergem na simulação CAM. Correção: o design do dispositivo e a programação CAM devem prosseguir em paralelo, com a verificação de colisão como etapa obrigatória antes da fabricação do dispositivo.
Conclusão
O desempenho da usinagem CNC é produto de três coisas trabalhando juntas: capacidade da máquina, estratégia de corte e fixação. Destas, a fixação — especificamente gabaritos e dispositivos — é a variável mais diretamente sob o controle do engenheiro e a mais frequentemente subespecificada. Um dispositivo corretamente projetado converte a repetibilidade de posicionamento da máquina em precisão real da peça. Um mal projetado introduz variação que nenhuma quantidade de calibração de máquina ou habilidade de programação pode compensar.
Gabaritos mantêm seu valor para operações secundárias, retrabalho e setups flexíveis de baixo volume. Dispositivos de fixação governam todo o resto na produção CNC: fresamento, torneamento, furação e operação de células automatizadas. Acertar o projeto do dispositivo de fixação — aplicando corretamente a localização 3-2-1, controlando a força de fixação para evitar deformação, garantindo folga para ferramenta e cavacos, selecionando material adequado ao volume de produção — é o que separa as oficinas que atingem consistentemente a tolerância daquelas que estão constantemente solucionando problemas.
Perguntas frequentes
Gabaritos ainda são usados na usinagem CNC?
Sim, em situações específicas. Gabaritos são mais úteis para operações secundárias após a usinagem principal — adicionar furos a peças acabadas, retrabalho ou trabalhos de baixo volume com prazo curto, onde construir um dispositivo de fixação dedicado não se justifica pelo custo. Para operações primárias CNC que exigem repetibilidade e automação, os dispositivos de fixação substituíram amplamente os gabaritos.
Qual é a diferença entre um dispositivo de fixação CNC e uma morsa?
Uma morsa é uma ferramenta de fixação de uso geral otimizada para flexibilidade e setup rápido. Um dispositivo de fixação CNC é projetado especificamente para localizar uma peça específica em uma posição de datum específica, de forma repetível, ciclo após ciclo. As morsas dependem da habilidade do operador para posicionamento consistente; os dispositivos de fixação incorporam esse posicionamento em sua geometria. A diferença de precisão — ±0,05–0,10 mm para uma morsa vs ±0,005–0,020 mm para um dispositivo de fixação de precisão — é significativa em trabalhos de produção com tolerâncias apertadas.
Como projeto um dispositivo de fixação personalizado para fresamento CNC?
Comece pelo esquema de datum da peça a partir do desenho de engenharia. Aplique o princípio de localização 3-2-1 para restringir todos os seis graus de liberdade a partir desses datums. Projete a fixação para atuar em direção aos localizadores em locais com suporte estrutural. Verifique a folga da ferramenta e a evacuação de cavacos na simulação CAM antes de fabricar o dispositivo de fixação. Valide a repetibilidade de localização com um CMM antes da liberação para produção.
Quais materiais funcionam melhor para dispositivos de fixação CNC de longo prazo?
Aço ferramenta (P20 ou D2 endurecido) para produção de alto volume, onde resistência ao desgaste e estabilidade dimensional de longo prazo são críticas. Alumínio 6061-T6 ou 7075-T6 para trabalho de médio volume, onde velocidade de usinagem e eficiência de custo são prioridades — use insertos endurecidos nos pontos de localização para gerenciar o desgaste. Plásticos de engenharia para superfícies de contato onde a proteção da peça é necessária.
Os dispositivos de fixação podem melhorar a consistência de tolerância CNC?
Absolutamente — e é uma das melhorias mais econômicas disponíveis em um processo CNC. A repetibilidade proporcionada pelo dispositivo de fixação afeta diretamente o Cpk. Melhorar a repetibilidade de localização de ±0,05 mm para ±0,010 mm em uma característica com tolerância de ±0,05 mm desloca o Cpk de aproximadamente 0,67 para bem acima de 1,33 — a diferença entre um processo que produz refugo e um que opera em produção.


