
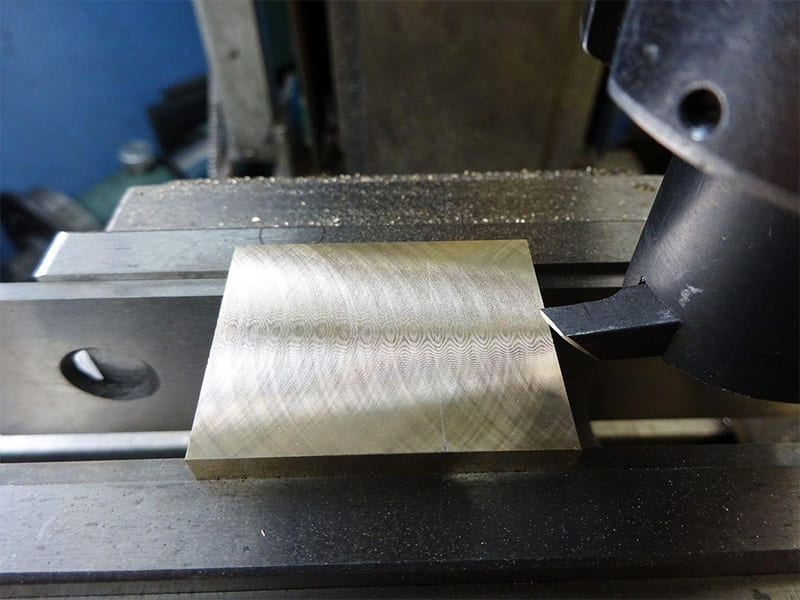
Uma oficina de protótipos precisa de Ra 0,6 µm em uma placa de fixação de alumínio 6061-T6 de 200 × 150 mm. A fresa de topo de 50 mm com 5 insertos intercambiáveis produz Ra 1,4 µm — dois insertos posicionados 0,015 mm mais altos que os outros criam um padrão repetitivo visível em toda a superfície. Mudando para uma fresa de facear de ponta única na mesma taxa de avanço, o Ra cai para 0,5 µm em uma única passada. Sem variação de altura dos insertos, sem padronagem de múltiplas arestas — apenas uma aresta de corte produzindo uma cunha consistente por revolução. Realizamos essa comparação regularmente em trabalhos de protótipos e placas de fixação. A geometria de ponta única da fresa de facear elimina a variação entre insertos que as fresas de topo multi-dentes não conseguem evitar completamente — produzindo superfícies planas mais suaves e uniformes em alumínio com custo de ferramental menor do que qualquer alternativa intercambiável.
Uma fresa de facear é uma ferramenta de fresamento rotativa de ponta única ou dois pontos projetada para acabamento de superfícies planas. Este guia aborda como as fresas de facear funcionam, quais tipos se adequam a quais aplicações, configuração de parâmetros de corte, compatibilidade de materiais, geometria da ferramenta, prevenção de vibração, programação CAM e quando escolher uma fresa de facear em vez de uma fresa de topo.
Como Funciona uma Fresa de Facear
Uma ou duas arestas de corte montam em um braço ajustável, varrendo a peça de trabalho em um amplo arco circular. Cada revolução produz uma cunha de uma aresta com uma geometria consistente.
| Recurso | Fresa de Facear | Fresa de Topo | Fresa de Faceamento |
|---|---|---|---|
| Arestas | Única ou duas | Múltiplas hélices | Múltiplos insertos |
| Ação de corte | Ponta única periódica | Multiponto contínua | Multiponto contínua |
| Formação da superfície | Uma cunha consistente/rev | Marcas da ferramenta ao longo do percurso | Padrão de insertos possível |
| Ajustabilidade | Posição do braço ajustável | Geometria fixa | Geometria do inserto fixa |
| Uso principal | Acabamento de superfícies planas grandes | Contornos, cavidades | Faceamento de alto volume |
O Padrão de Cunha
Cada revolução deixa uma cúspide rasa. Com uma fresa de faceamento, múltiplos insertos em alturas ligeiramente diferentes criam cunhas sobrepostas inconsistentes. Com uma fresa de facear, uma aresta produz uma cunha por revolução a uma profundidade consistente. A taxa de avanço e o raio da fresa juntos determinam a altura da cunha:
Altura da Cunha ≈ f² / (8 × r) (f = avanço/rev, r = raio da ponta)
Mantenha o avanço baixo e o raio grande → a altura da cunha cai para onde a rugosidade superficial se torna uma função da geometria da aresta em vez da cinemática. Com base em nossos dados de produção, uma fresa de facear bem ajustada em 6061-T6 alcança Ra 0,4–0,8 µm em uma única passada de acabamento.
Tipos de Fresas de Facear
| Tipo | Características | Melhor Aplicação |
|---|---|---|
| Ponta única | Simples, previsível | Dispositivos de alumínio, protótipos |
| Dois insertos | Melhor balanceamento, maior MRR | Superfícies maiores, ligas médias |
| Braço ajustável | Raio flexível | Trabalho de desenvolvimento, acabamentos personalizados |
| Intercambiável | Geometria do inserto repetível | Produção repetitiva, troca rápida |
| Helicoidal / especial | Menos vibração, entrada mais suave | Chapas finas, acabamento em alta velocidade |
Ponto único: Uma aresta. Configuração mais simples, comportamento de scallop mais previsível. Ideal para acabamento em alumínio e máquinas mais leves, onde a rigidez do spindle limita projetos com dois insertos.
Dois insertos: Melhor equilíbrio e MRR — mas somente quando ambos os insertos coincidem dentro de 0,01 mm de altura. Mesmo uma diferença de 0,02 mm reintroduz a variação que anula o propósito do fly cutting. Na nossa experiência de chão de fábrica, projetos com dois insertos recompensam a configuração cuidadosa e penalizam atalhos.
Braço ajustável: Lâmina reposicionável para alturas de scallop e larguras de peça específicas. Útil para desenvolvimento. Trade-off: requer verificação de altura antes de cada execução.
Indexável: A troca do inserto restaura a geometria sem ajuste. Para ambientes de produção executando a mesma operação repetidamente — reduz a variação ciclo a ciclo.
Helicoidal: A aresta de corte angular distribui o impacto de entrada ao longo de um arco de engajamento mais longo. Reduz vibração em peças de parede fina e acabamento em alumínio em alta velocidade.
Fresa de corte vs. Fresa de faceamento
| Fator | Fresa de Facear | Fresa de Faceamento |
|---|---|---|
| Acabamento da superfície | Excelente — sem variação de inserto | Bom — dependente da consistência do inserto |
| MRR | Baixo-moderado | Alto |
| Custo de ferramental | Baixo | Mais alto |
| Potência da máquina | Baixa — adequada para fresadoras mais leves | Maior — requer spindles rígidos |
| Flexibilidade de processo | Alto | Mais baixo |
Quando o Fly Cutter é a Melhor Escolha
Qualidade superficial em alumínio. Em placas de fixação de 6061-T6, peças protótipo e superfícies planas com acabamento crítico, a geometria de ponto único supera consistentemente ferramentas com múltiplos insertos. Também funciona bem em máquinas com potência de spindle limitada, onde face mills grandes vibrariam.
Para trabalhos de baixo volume, o custo reforça o argumento técnico — um corpo de fly cutter com insertos de HSS ou metal duro custa uma fração de um face mill indexável comparável.
Quando o Face Mill é Melhor
Produção em alto volume, materiais duros e desbaste. O impacto intermitente de ponto único que produz acabamento suave em alumínio torna-se uma desvantagem em aço com parâmetros agressivos — concentrando forças, acelerando o desgaste e provocando vibração. Quando a produtividade importa e as metas de acabamento são alcançáveis com um face mill, use o face mill.
Parâmetros de Corte
Com uma aresta, cada parâmetro mapeia diretamente para a superfície — sem média de múltiplas arestas. Acertar os parâmetros é crítico.
Velocidade do fuso
RPM = (SFM × 12) / (π × Diâmetro Efetivo)
Calcule a partir do diâmetro total de rotação, não do shank. Um giro de 100 mm em 6061-T6 a 800 SFM ≈ 764 RPM — mais conservador do que o esperado. Excesso de velocidade aumenta efeitos de desbalanceamento e desgaste da aresta sem melhorar o acabamento.
Taxa de alimentação
O avanço por revolução é a principal alavanca de qualidade superficial. Menor avanço = scallops mais rasos = acabamento mais suave. A relação é direta e previsível com uma aresta única. Comece bem baixo e aumente monitorando a textura.
Profundidade de corte
Fly cutters são ferramentas de acabamento. Cortes profundos aumentam a carga de impacto, tensionam os rolamentos e degradam o acabamento. Quase sempre ajustados para mais rasos.
| Material | SFM | Avanço/Rev | DOC |
|---|---|---|---|
| Alumínio 6061 | 600–1,000 | 0,02–0,05 mm/rev | 0,05–0,25 mm |
| Aço carbono | 200–350 | 0,01–0,03 mm/rev | 0,05–0,15 mm |
| Aço Inoxidável 316L | 150-250 | 0,01–0,02 mm/rev | 0,03–0,10 mm |
Ajuste o avanço primeiro se o acabamento não estiver satisfatório — antes de alterar RPM ou DOC. Verifique o balanceamento antes de cada execução. Faça uma passada de teste antes de comprometer toda a superfície.
Compatibilidade de Material
| Material | Adequação | Justificação |
|---|---|---|
| Alumínio 6061/7075 | ★★★★★ Excelente | Baixa resistência, cavacos estáveis, alta condutividade |
| Aço carbono / baixa liga | ★★★☆☆ Condicional | Viável para acabamento leve com configuração rígida |
| Aço Inoxidável 316L | ★★☆☆☆ Limitado | O encruamento adiciona variabilidade de força |
| Ferro fundido / ligas duras | ★☆☆☆☆ Não recomendado | Abrasivo, picos de impacto |
O alumínio é a escolha natural. A baixa resistência ao cisalhamento mantém as forças gerenciáveis mesmo em fusos moderados. Os cavacos se formam de maneira limpa. A geometria da aresta permanece consistente passada após passada — produzindo valores de Ra repetíveis. No 7075-T6 (maior dureza), reduza o avanço em 15–20% em relação ao 6061 para acabamento equivalente.
Aço inoxidável 316L: Possível, mas não preferencial. O encruamento ocorre se a aresta atritar em vez de cortar. Se necessário: metal duro afiado, ângulo de saída positivo, sem permanência, DOC ≤ 0,08 mm. Uma armadilha comum que vemos: tentar fazer faceamento em aço inoxidável com os mesmos parâmetros usados para alumínio — encruamento imediato e acabamento degradado.
Geometria da Ferramenta
Ângulo de Saída
Ângulo de saída positivo (+5° a +15°) para alumínio — reduz a força, melhora o fluxo de cavacos, produz acabamento limpo. Neutro a levemente negativo (0° a −5°) para aço — adiciona resistência à aresta, mas aumenta o risco de vibração. Maior ângulo de saída = melhor acabamento, mas vida útil da aresta mais curta.
Ângulo de Folga
Evita o atrito do flanco na superfície recém-cortada. Muito pouco → acúmulo de calor, esborramento da superfície. Muito → aresta frágil, lascamento sob impacto. Padrão: 6°–10° (menor para aço, maior para alumínio).
Raio de Ponta
Determina diretamente a altura da cúspide: Cúspide ≈ f² / (8r). Raio maior → cúspide menor no mesmo avanço. 0,4–1,0 mm para acabamentos espelhados. Compromisso: raio maior aumenta a força radial → maior exigência de rigidez da máquina.
HSS vs. Metal Duro
HSS: Arestas mais afiadas, maior ângulo de saída positivo, melhor tolerância ao impacto. Vantagem em máquinas leves e acabamento de alumínio. Resistência ao desgaste limitada. Carbureto: Melhor resistência ao desgaste, mas geometria mais romba aumenta as forças. Em fresas leves CNC, fresas de facear de metal duro podem gerar vibração que o HSS nos mesmos parâmetros evitaria.
Prevenção de Vibração
A vibração é o modo de falha mais comum de fresas de facear — e a razão pela qual as oficinas abandonam a ferramenta. O engajamento intermitente de ponto único amplifica qualquer complacência da fixação, desbalanceamento ou ressonância.
Abordagem sistemática (em ordem):
- Minimize a projeção da ferramenta — cada mm de balanço multiplica a deflexão
- Maximize o contato da fixação da peça — superfície total em um dispositivo plano; evite cantiléveres. Para chapas finas de alumínio, fita dupla-face sobre granito de precisão é prática padrão em protótipos
- Verifique o balanceamento da ferramenta após cada troca de inserto ou ajuste do braço
- Reduza o avanço por rotação primeiro — diminui a carga de impacto
- Reduza o DOC em segundo lugar — reduz a força por engajamento
- Ajuste o RPM em terceiro lugar — desloque ±10% para se afastar da ressonância
- Use fresamento concordante — entrada mais suave reduz o impacto em comparação ao convencional
Para acabamentos nível espelho: Priorize avanço baixo em vez de RPM alto. Duas passadas leves superam uma passada mais pesada. Teste 50 mm antes de comprometer toda a superfície.
Programação CAM
Defina o Diâmetro Efetivo
Insira o diâmetro total de varredura na biblioteca de ferramentas, não o da haste. Diâmetro errado → cálculo incorreto de velocidade de superfície → RPM e simulação de acabamento sem sentido. Defina também o raio de ponta explicitamente para o cálculo da altura da cúspide.
Estratégia de Trajetória da Ferramenta
Passo lateral: Grande em relação ao diâmetro efetivo — fresas de facear cobrem áreas amplas com eficiência. Direção: Fresamento concordante para entrada mais suave. Entrada: Aproximações suaves, não mergulhos diretos — a aresta única absorve todo o impacto sozinha. Profundidade Z: Constante ao longo da passada — profundidade variável causa força variável e acabamento inconsistente.
Checklist de CAM: Confirme o RPM a partir do diâmetro efetivo. Defina o passo lateral para corresponder à meta de acabamento. Programe passadas paralelas consistentes. Simule a altura da cúspide antes de executar.
Segurança
As fresas de facear merecem mais atenção do que sua construção simples sugere. Grande diâmetro de varredura em alta velocidade gera força centrífuga substancial em uma ferramenta inerentemente assimétrica.
Riscos principais: Alta velocidade de ponta mesmo em RPM moderado. Massa assimétrica gera força rotacional que aumenta com RPM². Risco de ejeção do inserto se o torque do fixador for insuficiente.
Protocol: Verify insert seating and fastener torque before every run. Confirm RPM within manufacturer’s rated speed for the swing diameter. Stand to the side during test passes. Stop immediately if unusual vibration develops.
Don’t use fly cutters for: Heavy roughing, interrupted cuts (pockets with steps), hard/abrasive materials, or unattended machining.
Conclusão
Fly cutters occupy a specific CNC role: precision flat-surface finishing on aluminum and non-ferrous alloys where surface quality matters more than throughput. Their single-point mechanism — sensitive to setup quality but capable of finishes that face mills struggle to match — produces Ra 0.4–0.8 µm on 6061-T6 when properly applied.
The practical takeaway: fly cutters reward engineering judgment and penalize shortcuts. Rigid setup, correct effective-diameter RPM, low feed per revolution, verified balance, and methodical tuning separate a mirror finish from a vibration-damaged surface. Need help selecting fly cutters or optimizing CNC surface finishing for your components? [Contact our engineering team] for tooling guidance and manufacturing support.
Perguntas frequentes
Is a fly cutter better than a face mill for finish?
For aluminum finishing — often yes. Single-point eliminates insert height variation, achieving Ra 0.4–0.8 µm on 6061-T6. Trade-off: lower MRR and higher setup sensitivity. Face mills win on throughput and hard materials.
Can fly cutters be used on CNC?
Yes — most effective on CNC where feed and RPM are held precisely. Enter effective swing diameter (not shank) in CAM for correct speed calculation. Program consistent parallel passes with climb milling.
What RPM for a fly cutter?
Calculate from effective diameter: RPM = (SFM × 12) / (π × Diameter). For 6061-T6 at 800 SFM with 100 mm swing ≈ 764 RPM. Start conservative, verify finish on a test pass, adjust feed before RPM.
Why do fly cutters produce mirror finish?
One edge, one consistent geometry, one scallop per revolution. No insert height mismatch. Scallop height directly controlled by feed per revolution and nose radius. On 6061-T6 with positive rake, 0.4–0.8 mm nose radius, and feed below 0.03 mm/rev → uniform reflective surface.
Are fly cutters safe at high speed?
Within rated limits, yes. Large diameter + speed = high centrifugal force. Verify insert torque, confirm RPM within rated speed for swing radius, and stand clear during first passes. If imbalance vibration appears, stop immediately.


