
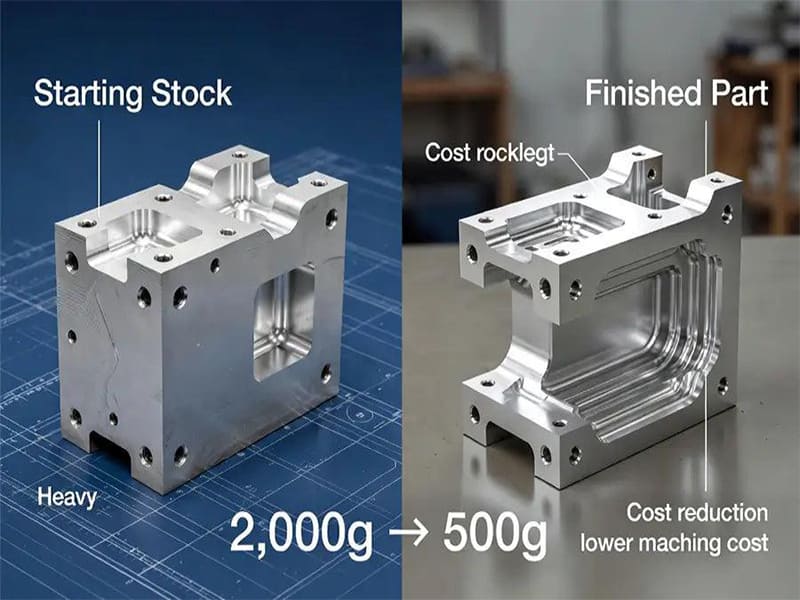
A maioria dos problemas de manufaturabilidade não aparece na revisão de design. Eles aparecem na máquina — quando um bolsão profundo exige uma ferramenta especial que adiciona três dias ao orçamento, ou quando uma tolerância uniforme de ±0,01 mm em uma peça de aço inoxidável 316L dobra o tempo de usinagem sem motivo funcional. O Design for Manufacturing (DFM) existe para detectar esses problemas antes que cheguem ao chão de fábrica. Não se trata de simplificar designs ou limitar a intenção de engenharia — trata-se de garantir que o design que você libera possa realmente ser fabricado, de forma consistente e a um custo previsível.
Este artigo concentra-se especificamente em DFM para peças personalizadas usinadas em CNC, onde cada decisão de design se traduz diretamente em tempo de ciclo, número de setups e rendimento. Os princípios aqui se aplicam igualmente a lotes de protótipo e produção de médio volume, e são escritos para engenheiros, designers e equipes de compras que precisam de orientação prática — não de metodologia abstrata.
O que é Design for Manufacturing (DFM) em Termos de Engenharia?
DFM é uma metodologia de engenharia estruturada que avalia restrições de manufaturabilidade durante a fase de design — não após a liberação dos desenhos. Seu objetivo é direto: garantir que uma peça possa ser produzida de forma confiável, repetível e econômica usando um processo definido, sem depender de soluções alternativas posteriores ou compensações de processo dispendiosas.
Um equívoco comum é que DFM significa simplesmente simplificar a geometria. Na prática, abrange um conjunto mais amplo de decisões: acessibilidade de recursos, estratégia de datums, alocação de tolerâncias, comportamento do material, requisitos de acabamento superficial e premissas de volume de produção. Uma peça geometricamente simples ainda pode falhar no DFM se especificar tolerâncias mais apertadas do que o processo consegue manter consistentemente, ou se forçar setups multi-eixo que adicionam custo e risco sem adicionar função. DFM trata de manufaturabilidade previsível — não apenas de elegância geométrica.
Também vale distinguir o DFM de metodologias relacionadas. O Design for Assembly (DFA) visa a contagem de peças e a eficiência de montagem no nível do sistema. O Design for Manufacturing and Assembly (DFMA) combina ambos. O DFM isoladamente concentra-se no processo de fabricação — que é onde os verdadeiros direcionadores de custo residem na usinagem personalizada CNC.
Por que o DFM Precisa Acontecer Cedo no Desenvolvimento do Produto
O valor do DFM está diretamente ligado a quando ele é aplicado. Na fase de Engineering Validation Test (EVT), geometria, materiais e premissas de processo ainda são flexíveis. Introduzir o DFM aqui custa quase nada e evita problemas que, de outra forma, seriam descobertos muito mais tarde, a um custo muito maior.
À medida que o projeto avança para o Design Validation Test (DVT), os conceitos de ferramental e as seleções de fornecedores começam a se solidificar. O DFM ainda pode identificar riscos, mas as correções agora exigem redesigns parciais, revisões de desenhos e ciclos de revalidação. No Production Validation Test (PVT), qualquer descoberta de manufaturabilidade normalmente gera uma ordem formal de alteração de engenharia (ECO) — dispendiosa, disruptiva e frequentemente exigindo requalificação do processo de produção.
Além dos custos internos, o DFM precoce melhora diretamente a estabilidade da cadeia de suprimentos. Designs construídos em torno de ferramental padrão, materiais comuns e processos de usinagem previsíveis são mais fáceis de orçar com precisão, mais rápidos de adquirir e menos propensos a gerar surpresas durante a inspeção da primeira peça.
| Aspeto | DFM Precoce (EVT) | DFM Tardio (DVT / PVT) |
|---|---|---|
| Flexibilidade de projeto | Alto | Limitado |
| Custo das alterações | Baixo | Alto |
| Impacto no prazo de entrega | Mínima | Atrasos significativos |
| Risco do fornecedor | Controlado | Elevado |
| Controle geral de custos | Proativo | Reativo |
Aplicado cedo, o DFM é uma ferramenta de engenharia preventiva. Aplicado tarde, é controle de danos.
Princípios Fundamentais do Design for Manufacturing
Para peças personalizadas usinadas em CNC, o DFM baseia-se em quatro princípios de engenharia. Cada um tem consequências mensuráveis a jusante quando ignorado.
Simplificação de Design e Redução de Complexidade
Complexidade que não serve à função adiciona custo sem agregar valor. Recursos como bolsões profundos e estreitos, cantos internos afiados ou superfícies de forma livre sem justificativa funcional exigem ferramental especial, parâmetros de corte reduzidos e múltiplos setups. O resultado é maior tempo de ciclo, maior desgaste da ferramenta e consistência dimensional reduzida. A geometria simplificada permite maiores taxas de remoção de material, melhor acesso da ferramenta e resultados de usinagem mais previsíveis — razão pela qual a simplificação é uma disciplina de engenharia, não um atalho.
Padronização de Materiais e Recursos
Especificar materiais não padronizados ou dimensões de recursos personalizados introduz variabilidade tanto no comportamento da usinagem quanto nas cadeias de suprimentos. Tamanhos de furos padrão, formas de rosca comuns, raios prontamente disponíveis e tamanhos de material em estoque permitem que os fabricantes reutilizem ferramental comprovado e parâmetros de corte estabelecidos. Para peças personalizadas de baixo a médio volume, onde não há custo de ferramental amortizado, a padronização é uma das formas mais eficazes de controlar o custo unitário e o prazo de entrega.
Pensamento de Design Orientado ao Processo
Toda decisão de design implica uma estratégia de usinagem. Um bom DFM exige que os engenheiros pensem explicitamente sobre a contagem de setups, a estratégia de fixação, as direções de aproximação da ferramenta e se a usinagem em 4 eixos ou 5-axis é funcionalmente necessária ou apenas conveniente. Designs que ignoram isso forçam setups adicionais, acumulam erro de alinhamento entre operações e adicionam tempo de manuseio manual. Quando a geometria se alinha com uma sequência de usinagem clara e definida, as peças avançam pela produção mais rapidamente e com menos variabilidade.
Tolerâncias para Manufaturabilidade
Tolerâncias apertadas em todos os aspectos são uma das falhas de DFM mais comuns — e mais custosas — no design de peças personalizadas. Na usinagem prática CNC, as operações padrão de 3 eixos mantêm de forma confiável ±0,05 mm em alumínio 6061 com boas fixações e ferramentas estáveis. Alcançar ±0,01 mm em aço inoxidável 316L requer velocidades de corte mais lentas, mais passes de acabamento e gerenciamento térmico cuidadoso, porque o aço inoxidável austenítico sofre encruamento sob corte agressivo e pode levar as dimensões para fora da especificação entre os passes.
O princípio é simples: as tolerâncias devem ser atribuídas com base na necessidade funcional e na capacidade de processo verificada — não aplicadas uniformemente como padrão. Cada tolerância desnecessariamente apertada adiciona tempo de usinagem, esforço de inspeção e risco de rejeição sem melhorar o desempenho da peça.
Como o DFM se Aplica à Usinagem CNC: Regras Específicas
Na usinagem CNC, o DFM não é abstrato. As escolhas de design se traduzem diretamente em tempo de usinagem, contagem de setups e risco de processo. As áreas a seguir são onde as decisões de DFM têm o impacto de primeira ordem mais claro.
Acessibilidade de Recursos e Alcance da Ferramenta
Cada recurso usinado requer uma ferramenta de corte com alcance e rigidez adequados para produzi-lo. Cavidades profundas, ranhuras estreitas e bolsões obstruídos forçam o uso de ferramentas longas e de pequeno diâmetro — que se deflectem sob cargas de corte, produzem chatter e aumentam a variação dimensional. Como diretriz prática, relações profundidade-diâmetro além de 4:1 para fresas de topo aumentam significativamente o risco de deflexão da ferramenta. Além de 6:1, as ferramentas padrão frequentemente não conseguem manter tolerâncias de forma alguma sem soluções personalizadas de alcance estendido.
Designs compatíveis com CNC priorizam acesso aberto da ferramenta, profundidades de cavidade razoáveis e direções de aproximação que permitem que ferramentas curtas e rígidas façam o trabalho. Este único princípio — projetar para o alcance da ferramenta — elimina uma grande fração dos problemas comuns de manufaturabilidade CNC.
Raios de Canto, Espessura de Parede e Relações de Aspecto
Cantos internos de raio zero são incompatíveis com ferramentas de corte rotativas. Um canto interno afiado requer EDM (caro e lento) ou rebarbação manual (inconsistente e intensiva em mão de obra). A abordagem correta de DFM é especificar raios internos que correspondam aos tamanhos padrão de cortadores — tipicamente 1 mm, 2 mm, 3 mm, 4 mm, 5 mm, 6 mm, 8 mm e 10 mm — em vez de valores arbitrários que exigem ferramentas personalizadas.
A espessura de parede e a relação de aspecto importam por uma razão relacionada: paredes finas e recursos altos e esbeltos flexionam sob as forças de corte. Para peças de alumínio, paredes abaixo de 1,5 mm de espessura e relações altura-espessura além de 5:1 frequentemente produzem chatter e deriva dimensional. Para aço, esses limites se tornam ainda mais restritivos. Suportar recursos finos por baixo, adicionar nervuras ou espessar paredes na base melhora a rigidez e reduz significativamente o risco de refugo.
Fixação, Estratégia de Datum e Redução de Setups
A contagem de setups é um fator direto de custo na usinagem CNC. Cada setup adicional adiciona tempo de fixação, introduz novo erro de alinhamento (tipicamente 0,02–0,05 mm por reposicionamento) e cria outra oportunidade para deslocamento de datum entre operações. Peças projetadas sem superfícies de datum primárias claras — ou que exigem usinagem em cinco ou seis faces independentes — forçam as oficinas a construir fixações complexas e caras ou executar múltiplas operações manualmente.
O DFM eficaz estabelece superfícies de referência claras e planas que suportam tanto a usinagem quanto o alinhamento de inspeção. Quando as referências de usinagem correspondem ao esquema de referência de inspeção, as peças podem ser verificadas com base na mesma referência usada para fabricá-las — o que elimina uma das fontes mais comuns de disputas de conformidade na produção de peças personalizadas.
Para a usinagem 5-axis especificamente, o DFM ganha importância adicional. Embora as configurações 5-axis possam usinar recursos complexos em uma única fixação, a tolerância alcançável depende fortemente de quão bem a peça está localizada e quão estável é o dispositivo de fixação durante ângulos de aproximação inclinados. Um suporte aeroespacial de alumínio usinado em um centro 5-axis com um dispositivo de fixação bem projetado pode manter de forma confiável ±0,01 mm em furos críticos. A mesma peça com uma configuração instável pode apresentar variação de ±0,05 mm causada inteiramente pela fixação, e não pela capacidade da máquina.
Escolhas de Design Que Influenciam o Tempo de Usinagem
Alguns recursos têm um impacto desproporcional no tempo de ciclo em relação ao seu valor funcional. Cavidades profundas com fundos planos exigem trajetórias de entrada helicoidais, múltiplas passadas de profundidade e passadas de limpeza de cantos. Especificações de acabamento superficial desnecessariamente finas (Ra 0,4 µm vs Ra 1,6 µm) dobram ou triplicam o tempo de acabamento em superfícies grandes. Profundidades de rosca além de 1,5× o diâmetro aumentam a carga da macho e o risco de quebra sem melhorar o desempenho de fixação. O DFM ajuda os engenheiros a reconhecer esses recursos e eliminá-los ou justificá-los com base funcional.
| Aspecto de Design | Design Compatível com CNC | Design Incompatível com CNC |
|---|---|---|
| Acesso às ferramentas | Aberto, desobstruído | Recursos profundos e bloqueados |
| Cantos internos | Raios padrão | Cantos internos vivos |
| Espessura da parede | Rígido, uniforme | Paredes finas e altas |
| Fixação | Referências claras, estável | Ambíguo ou instável |
| Contagem de configurações | Mínima | Múltiplas reconfigurações |
| Tempo de usinagem | Previsível, otimizado | Longo e variável |
DFM em Diferentes Processos de Fabricação
Os princípios de DFM são universais, mas sua aplicação é específica para cada processo. Regras que se aplicam à usinagem CNC não se transferem diretamente para fundição, moldagem por injeção ou chapa metálica — e aplicar a lógica de DFM errada a um processo é um tipo de erro por si só.
Fundição e Fundição sob Pressão
O DFM de fundição concentra-se no fluxo de material, comportamento de solidificação e prevenção de defeitos. Uniformidade de espessura de parede, ângulos de saída, filetes generosos e posicionamento da linha de partição são as principais variáveis de design. Transições internas abruptas e seções espessas isoladas criam porosidade por retração e tensão residual que não podem ser removidas por usinagem. Diferentemente do CNC, onde a remoção de material é sempre uma opção, os defeitos de fundição são inerentes — eles são tratados no design, não no pós-processamento.
Moldagem por injeção
O DFM de moldagem por injeção é impulsionado pelo fluxo de polímero, eficiência de resfriamento e complexidade do ferramental. A espessura uniforme de parede previne empenamento; ângulos de saída adequados garantem ejeção limpa; a localização do gate afeta a qualidade cosmética e a posição da linha de solda. Diferentemente da usinagem CNC, onde o tempo de ciclo escala com a remoção de material, a economia da moldagem é dominada pelo custo do ferramental e pela repetibilidade do ciclo. Um molde com DFM deficiente é caro de corrigir — e a correção geralmente envolve a remoção e modificação de insertos de aço temperado.
Fabricação de Chapa Metálica
O DFM de chapa metálica concentra-se na geometria de dobra, direção do grão do material e limites de ferramental. Furos com espaçamento próximo a dobras, raios de dobra menores que a espessura do material e recursos que exigem conformação secundária excessiva aumentam o risco de trincas e a variação dimensional. Diferentemente da usinagem, onde a complexidade adiciona tempo aproximadamente de forma linear, a complexidade em chapa metálica frequentemente adiciona custo de forma não linear, porque operações secundárias e retrabalho se acumulam.
| Processo de Fabricação | Foco Principal do DFM | Riscos Típicos Sem DFM |
|---|---|---|
| Usinagem CNC | Acesso da ferramenta, configurações, tolerâncias | Tempo de ciclo longo, refugo |
| Fundição / Fundição sob Pressão | Uniformidade de parede, saída, filetes | Porosidade, distorção |
| Moldagem por injeção | Fluxo, resfriamento, complexidade do ferramental | Empenamento, marcas de afundamento |
| Fabricação de Chapa Metálica | Regras de dobra, espaçamento de furos | Trincas, retrabalho |
Como Materiais e Tratamento Térmico Afetam as Decisões de DFM
A seleção de material e a estratégia de tratamento térmico são inseparáveis da manufaturabilidade. A mesma geometria é usinada de forma completamente diferente dependendo do material — e ignorar isso durante o design leva a custos subestimados e prazos estourados.
Usinabilidade do Material: Diferenças Práticas
O alumínio 6061-T6 representa o alto nível de usinabilidade para metais estruturais. Velocidades de corte de 300–500 m/min no torneamento e 500–1.000 m/min no fresamento de alta velocidade são alcançáveis com ferramental de metal duro padrão. A formação de cavaco é estável, a carga térmica é gerenciável e tolerâncias de ±0,005–0,010 mm são rotineiramente alcançáveis com bons dispositivos de fixação e ferramentas afiadas.
O aço inoxidável 316L é uma situação completamente diferente. O inoxidável austenítico sofre encruamento sob corte — ou seja, cada passada sucessiva usina uma camada mais dura que a anterior. As velocidades de corte são tipicamente limitadas a 100–180 m/min no torneamento para controlar o calor e prevenir a aresta postiça na ferramenta. Alcançar ±0,010 mm em uma peça de 316L requer passadas de acabamento conservadoras (0,15–0,25 mm de profundidade de corte), refrigerante em inundação consistente e ferramental afiado substituído conforme programado, em vez de operado até a falha. O DFM para 316L significa incorporar essas restrições nas especificações de tolerância e estimativas de cronograma desde o início — não descobri-las durante a usinagem da primeira peça.
Os aços carbono ficam no meio. O AISI 1045 é usinado de forma previsível em velocidades moderadas com desgaste de ferramenta gerenciável. O 4140 na condição pré-temperado (28–32 HRC) requer velocidades mais lentas e ferramental de metal duro com gerenciamento adequado de carga de cavaco, mas produz resultados estáveis e consistentes. O problema de usinabilidade no aço carbono geralmente é o sequenciamento do tratamento térmico, não o material como recebido.
| Categoria de Material | Usinabilidade Relativa | Considerações Principais de Fabricação |
|---|---|---|
| Ligas de alumínio (6061-T6) | Alto | Corte rápido, baixa distorção, ±0,005 mm alcançável |
| Aço carbono (1045/4140) | Médio | Forças de corte mais altas, sequenciamento do tratamento térmico é importante |
| Aço inoxidável (316L) | Baixo-Médio | Encruamento, parâmetros conservadores, tolerância apertada mais difícil |
| Plásticos de engenharia | Variável | Sensibilidade ao calor, instabilidade dimensional sob carga de corte |
Sequenciamento do Tratamento Térmico: Acertando a Ordem
O tratamento térmico altera tanto as propriedades mecânicas quanto o estado de tensão interna. Se uma peça for usinada até a tolerância final antes do tratamento térmico, a distorção dimensional decorrente da transformação de fase pode tornar as características de tolerância apertada não conformes — e não há como corrigir isso sem reusinar, o que custa tempo e arrisca descartar a peça completamente.
A abordagem padrão de DFM é: desbaste → tratamento térmico → acabamento. O desbaste remove a maior parte do material e libera a principal tensão residual antes do tratamento térmico. O tratamento térmico atinge as propriedades mecânicas desejadas. O acabamento então atinge as tolerâncias dimensionais finais em um blank estável, aliviado de tensões e tratado termicamente. Essa sequência adiciona operações, mas produz resultados previsíveis. Pular etapas para economizar tempo quase sempre custa mais em retrabalho do que o tempo economizado.
A tensão residual de estoque forjado ou laminado é outra consideração. A remoção assimétrica de material de blanks fortemente forjados libera tensão de forma não uniforme e pode causar distorção mensurável durante a usinagem — às vezes visível como a peça “levantando” do dispositivo durante o desbaste profundo. Projetos conscientes de DFM incluem sobremetal de desbaste que considera esse comportamento e evitam remover grandes seções assimétricas em uma única operação.
Medindo e Validando DFM na Produção Real
A qualidade de DFM não é um julgamento da fase de projeto — ela é validada pelo desempenho de fabricação. Quatro KPIs refletem de forma confiável quão bem um projeto se alinha à capacidade real do processo.
Tempo de usinagem é o indicador mais direto. Projetos com bom DFM produzem tempos de ciclo consistentes e previsíveis porque as características são acessíveis e os parâmetros de corte podem ser otimizados. Tempo de usinagem excessivo ou variável sinaliza projeto de característica deficiente, tolerâncias excessivamente apertadas ou geometria que força trajetórias de ferramenta ineficientes.
Rendimento de primeira passagem (taxa de aceitação da primeira peça) revela se as premissas de tolerância e datum eram realistas. Uma alta taxa de aceitação nas primeiras peças indica que o projeto era fabricável conforme especificado. Baixo rendimento de primeira passagem — particularmente em dimensões relacionadas a características de datum, tolerâncias apertadas ou características tratadas termicamente — aponta diretamente para questões de DFM não resolvidas.
Taxa de retrabalho e descarte mede a robustez do processo. Retrabalho frequente significa que o projeto está pressionando os limites do processo. Para peças personalizadas em baixo volume, uma taxa de retrabalho acima de ~5% é um forte sinal de que o DFM não foi adequadamente aplicado durante o projeto.
Variação de custo entre lotes é um indicador downstream de DFM fraco. Custo unitário estável ao longo de múltiplas execuções de produção indica que o projeto é compatível com ferramental padrão e processos repetíveis. Grandes oscilações de custo entre lotes geralmente remontam à instabilidade de ferramental, setups dependentes do operador ou características que estão no limite da capacidade do processo.
Como o DFM se Integra ao DFMA e ao Design for Inspection (DFI)
Em fluxos de trabalho de engenharia maduros, o DFM não fica isolado. Ele atua junto ao Design for Assembly (DFA) e ao Design for Inspection (DFI) como parte de uma abordagem DFX coordenada — e cada disciplina aborda um risco de falha diferente.
O DFM pergunta: Esta peça pode ser fabricada de forma confiável dentro da capacidade do processo?
O DFA pergunta: Estas peças podem ser montadas de forma eficiente e repetível no nível do sistema?
O DFI pergunta: As características críticas podem ser medidas de forma precisa e consistente com o equipamento de inspeção disponível?
Uma peça pode estar totalmente em conformidade com o DFM — usinável dentro da tolerância — e ainda causar problemas se for montada de forma ambígua (falha de DFA) ou se suas dimensões críticas não puderem ser verificadas por CMM sem dispositivos especiais (falha de DFI). Essas três falhas parecem diferentes, mas todas remontam à coordenação insuficiente durante o projeto.
O DFI torna-se particularmente importante à medida que as tolerâncias se apertam. Um furo em aço inoxidável 316L especificado com ±0,005 mm é teoricamente alcançável por uma oficina bem equipada. Mas se o esquema de datum de inspeção exigir uma configuração de dispositivo complexa para acessar esse furo com uma sonda CMM, a incerteza de medição sozinha pode consumir 30–50% do orçamento de tolerância — efetivamente tornando a dimensão não verificável em produção. Alinhar os datums de usinagem com os datums de inspeção desde o início elimina esse problema antes que ele se desenvolva.
Erros Comuns de DFM no Projeto de Peças Personalizadas
A maioria das falhas de fabricabilidade em peças personalizadas não são problemas de engenharia exóticos. São o mesmo punhado de erros repetidos em diferentes peças e diferentes programas.
| Erro de DFM | Consequência na Manufatura | Como Evitá-lo |
|---|---|---|
| Tolerâncias apertadas em toda parte | Tempo de usinagem longo, baixo rendimento de primeira passagem, alto custo de inspeção | Aplique tolerâncias apertadas apenas a características críticas para a função |
| Ignorar a acessibilidade da ferramenta | Ferramentas longas e flexíveis; chatter; instabilidade dimensional | Verifique trajetórias de aproximação e relações profundidade-diâmetro no CAM |
| Cantos internos vivos | EDM ou acabamento manual necessário | Especifique raios compatíveis com tamanhos de cortador padrão |
| Paredes finas ou características altas e esbeltas | Deflexão sob forças de corte; dimensões inconsistentes | Espesse as paredes ou adicione nervuras estruturais na base |
| Sem estratégia clara de datum | Múltiplos setups, erros de alinhamento, disputas de inspeção | Defina datums de usinagem que também suportem inspeção CMM |
| Projetar sem um plano de processo | Setups 5-axis desnecessários ou operações manuais | Projete em torno de um processo CNC específico e sequência de setup |
A causa subjacente da maioria desses erros é a mesma: a fabricabilidade foi tratada como uma verificação pós-projeto em vez de uma entrada de projeto. Quando os desenhos são liberados, corrigir esses problemas exige ECOs, ciclos de requalificação e, frequentemente, especificações comprometidas — tudo isso é caro e disruptivo em comparação a abordá-los na fase de projeto.
Conclusão
O Design for Manufacturing (DFM) é mais valioso quando tratado como parte do processo de engenharia — não como uma etapa de revisão posterior. As decisões que mais afetam o tempo de usinagem, a quantidade de setups, o rendimento de primeira passagem e o custo unitário são tomadas durante o design inicial, quando a geometria, as tolerâncias e as premissas de material ainda são fáceis de alterar. Esperar até o DVT ou o PVT para levantar questões de DFM produz consistentemente custos mais altos, prazos mais longos e peças mais difíceis de escalar.
Para peças personalizadas usinadas em CNC especificamente, um DFM eficaz se resume a algumas disciplinas práticas: projetar para acessibilidade da ferramenta, aplicar tolerâncias com base na necessidade funcional e na capacidade de processo específica do material, estabelecer estratégias claras de datum que suportem tanto a usinagem quanto a inspeção, e sequenciar corretamente o tratamento térmico dentro da cadeia de processos de fabricação. Quando essas práticas estão em vigor, as peças avançam pela produção de forma previsível — e a lacuna entre o que foi projetado e o que é fabricado permanece pequena o suficiente para importar.
Perguntas frequentes
O DFM é relevante apenas para produção em massa?
De forma alguma. Para peças personalizadas de baixo a médio volume, o DFM é indiscutivelmente mais importante do que para a produção em alto volume. Sem custo de ferramental a amortizar, o custo unitário é determinado quase inteiramente pelo tempo de usinagem, pela quantidade de setups e pelo retrabalho. Um bom DFM controla todos os três.
Com que antecedência o DFM deve ser aplicado?
As early as the concept and layout stage, when geometry and process assumptions are still fluid. At EVT, DFM changes cost almost nothing. At DVT or PVT, the same changes require ECOs and re-validation. The timing multiplier is real.
What tolerances are realistic for CNC machining?
For aluminum 6061 with good fixtures and tooling, ±0.005–0.010 mm is achievable for bores and critical features. For 316L stainless steel, ±0.010–0.020 mm is more realistic on tight features without specialized process control. Standard non-critical features on either material can be held to ±0.05 mm routinely. DFM means assigning the tight tolerances only where the function genuinely requires them.
How does DFM reduce cost without reducing quality?
By eliminating unnecessary complexity and over-tolerancing, DFM reduces machining time and inspection effort without changing functional performance. Designs that respect process capability consistently produce higher first-pass yield and lower scrap rates — which means lower total cost and more consistent quality, not a trade-off between them.
Can DFM apply to prototype parts?
Yes — and prototypes are where DFM prevents the most expensive redesign cycles. A prototype built with DFM principles produces parts that reflect realistic production behavior, which means the design validation data is actually relevant to what production will look like. Prototypes built without DFM often need significant redesign before they’re manufacturable at any real volume.


