
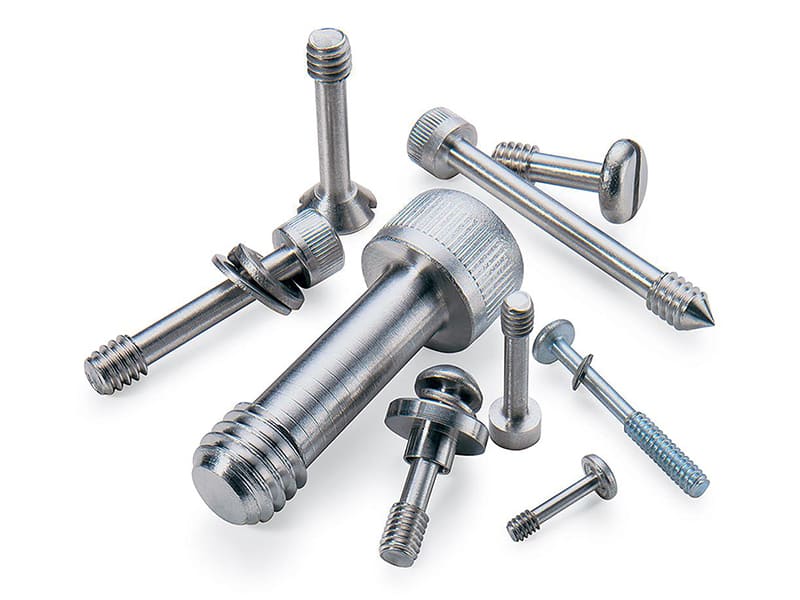
Resposta rápida: Parafusos personalizados são fixadores projetados para uma aplicação específica quando parafusos de catálogo padrão (ISO, DIN, ANSI) não conseguem atender de forma confiável aos requisitos dimensionais, de material, de desempenho ou ambientais do projeto. Os sete indicadores mais claros de que parafusos personalizados são necessários: (1) espaço de instalação limitado exige altura de cabeça abaixo de 1,5 mm ou geometria de cabeça não padronizada; (2) o comprimento necessário fica entre incrementos padrão e a incompatibilidade reduz a força de fixação em mais de 15%; (3) a vibração causa afrouxamento da rosca que os compostos de travamento de rosca sozinhos não conseguem prevenir de forma confiável; (4) a corrosão aparece em meses porque o ambiente excede a capacidade do zincamento padrão; (5) a redução de peso é um objetivo de desempenho primário; (6) a resistência à violação é necessária; ou (7) os requisitos de tolerância de montagem são mais rigorosos que ±0,02 mm. Parafusos personalizados normalmente custam de 5 a 10 vezes o preço unitário dos equivalentes padrão, mas quando a alternativa é falha em campo, retrabalho de montagem ou não conformidade de tolerância, o cálculo do custo total favorece consistentemente a solução personalizada.
Parafusos Padrão vs Personalizados: A Distinção de Engenharia
Parafusos padrão são produzidos conforme especificações predefinidas — ISO 4762 (parafusos de cabeça cilíndrica com sextavado interno), DIN 912, ANSI B18.3 e normas equivalentes definem dimensões de cabeça, geometria de rosca, classes de tolerância e graus de material. Essa padronização permite disponibilidade imediata, baixas quantidades mínimas de pedido e baixo custo unitário. Para a maioria das aplicações de montagem mecânica, parafusos padrão são a escolha correta.
Parafusos personalizados são produzidos conforme uma especificação específica do cliente que se afasta dos catálogos padrão em um ou mais parâmetros: geometria da cabeça, passo ou perfil da rosca, comprimento exato, grau de material, tratamento superficial, tolerância ou características funcionais adicionadas. O custo adicional em relação aos parafusos padrão vem de ferramental (ferramentas de conformação dedicadas, matrizes especiais), lotes de produção menores, inspeção adicional e, em muitos casos, materiais base mais caros.
A decisão de engenharia entre padrão e personalizado não é uma questão de preferência — é sobre se o parafuso padrão atende de forma confiável aos requisitos funcionais do projeto.
| Recurso | Parafusos Padrão | Parafusos Personalizados |
|---|---|---|
| Design da cabeça | Tipos de catálogo fixos (sextavado, sextavado interno, panela, chata) | Qualquer geometria: perfil ultralow, com flange, cativo, estriado |
| Geometria da rosca | Passo padrão conforme ISO/UNC/UNF | Passo personalizado, perfil assimétrico, modificações autotravantes |
| Comprimento | Incrementos predefinidos (ex.: 6, 8, 10 mm) | Qualquer comprimento exato (ex.: 7,35 mm) |
| Material | Graus comuns (aço carbono, inox 304) | Específico para aplicação (316L, Ti-6Al-4V, Inconel, PEEK, latão) |
| Tratamento superficial | Zincamento, oxidação negra | Dacromet, PTFE, passivação, anodização, revestimentos personalizados |
| Tolerância | Tipicamente ±0,05–0,10 mm | ±0,010–0,025 mm alcançável com usinagem CNC |
| Tipo de acionamento | Phillips, Torx, sextavado interno | Geometrias de acionamento personalizadas, designs à prova de violação |
| Características funcionais | Fixação pura | Alinhamento (parafusos de ombro), vedação (integração de O-ring), retenção cativa |
Sete Indicadores de Que Parafusos Padrão São Insuficientes
Espaço de Instalação Limitado
O gatilho mais comum para o design de parafusos personalizados é uma restrição na altura da cabeça, diâmetro da cabeça ou folga da ferramenta de acionamento que parafusos de catálogo padrão não conseguem atender.
Parafusos de cabeça cilíndrica com sextavado interno padrão (ISO 4762) têm alturas de cabeça de aproximadamente 0,6× o diâmetro nominal da rosca — um parafuso M3 tem altura de cabeça de aproximadamente 3 mm. Em eletrônicos compactos, dispositivos médicos e robótica, isso pode ser incompatível com o envelope de folga disponível. Quando a altura total da pilha é restrita a menos de 6–8 mm, uma cabeça panela padrão M2 ou M3 com altura de cabeça de 1,5–2,0 mm pode interferir com PCBs, carcaças ou componentes adjacentes.
Parafusos personalizados de perfil ultralow com alturas de cabeça de 0,5–1,0 mm estão disponíveis com acionamentos micro-Torx ou sextavado interno projetados para folgas de ferramenta correspondentemente estreitas. O acesso da ferramenta de acionamento — o espaço que uma chave de fenda ou chave Allen precisa para engatar no recurso de acionamento — é igualmente importante e frequentemente negligenciado. Um sextavado interno M3 requer uma chave em L com uma folga mínima de acesso que pode não existir em uma montagem confinada.
Comprimento Necessário Fica Entre Incrementos Padrão
Comprimentos de parafusos padrão são produzidos em incrementos fixos — tipicamente passos de 2 mm em tamanhos pequenos, passos de 5–10 mm em tamanhos maiores. Quando um projeto requer uma profundidade de engate específica para atingir a força de fixação alvo ou evitar danos à rosca, um comprimento padrão que é 0,5–1,5 mm muito longo ou muito curto cria um problema funcional.
Um parafuso muito longo vai encostar no fundo de um furo roscado cego — a haste contata a base do furo antes que a cabeça fixe a junta, impedindo que a pré-carga de projeto seja alcançada. Um parafuso muito curto tem engate de rosca insuficiente para desenvolver a capacidade de tração necessária. Em alumínio com engate de 1,5× o diâmetro, reduzir o engate em 2 mm (de 9 mm para 7 mm para uma rosca M6) pode reduzir a resistência ao espanamento da rosca em aproximadamente 20–30%.
Quando a soma de tolerâncias de um projeto é apertada (±0,020–0,050 mm na dimensão montada), um parafuso que é 0,5 mm mais longo que o nominal introduz um desvio dimensional que se propaga pela montagem.
Afrouxamento da Rosca Sob Vibração
As geometrias de rosca métrica padrão não resistem inerentemente ao afrouxamento sob carregamento dinâmico. Compostos de travamento de rosca (Loctite 243, 262 equivalentes) são adequados para muitos ambientes de vibração, mas têm limitações: não são totalmente reversíveis, sua eficácia se degrada com contaminação e ciclos térmicos, e exigem aplicação cuidadosa para garantir cobertura consistente.
Quando a frequência de vibração está acima de aproximadamente 10–20 Hz e a montagem será desmontada repetidamente, recursos de rosca personalizados são mais confiáveis:
- Patch de náilon pré-aplicado: Um patch de polímero de náilon em 2–3 passos de rosca cria um torque de prevalecimento que resiste ao afrouxamento. O patch sobrevive a aproximadamente 10–15 ciclos de montagem antes que a eficácia se degrade.
- Ângulo de flanco de rosca modificado: Um perfil de rosca com uma ligeira assimetria no ângulo de hélice produz um comportamento autotravante sob vibração sem um composto químico.
- Otimização de rosca fina: Uma rosca de passo mais fino (maior ângulo de passo) tem melhor resistência à vibração do que uma rosca grossa porque o menor ângulo de hélice produz um componente de atrito maior ao longo do eixo da rosca.
O teste de vibração NAS3350 (Junker) é o método padrão para quantificar a resistência ao afrouxamento de roscas — executado por um número definido de ciclos a uma amplitude de vibração transversal especificada. Se parafusos padrão com compostos de travamento de rosca falharem neste teste, o design de rosca personalizado é a resposta apropriada.
Corrosão Excede a Capacidade do Galvanizado Padrão
Fixadores padrão de aço carbono com zincagem eletrolítica (ASTM B633) atingem aproximadamente 72–120 horas até ferrugem vermelha no teste de névoa salina ASTM B117. Para equipamentos externos em climas temperados, isso é marginal. Para ambientes costeiros/marinhos, umidade contínua ou exposição a sais de degelo rodoviário, o galvanizado falha dentro de meses de serviço.
O caminho de upgrade, em ordem de resistência à corrosão e custo crescentes:
- Galvanizado de liga de zinco-níquel: 300–500 horas de névoa salina. Apropriado para parte inferior de veículos automotivos e aplicações externas em geral.
- Revestimentos Dacromet / Geomet: 500–1.000+ horas de névoa salina. Usado em automotivo, infraestrutura e equipamentos externos. Sem risco de fragilização por hidrogênio (diferente da eletrodeposição em aço de alta resistência).
- Aço inoxidável 316L: Adequado para imersão marinha contínua, processamento químico e ambientes de serviço alimentar onde o 304 é insuficiente.
- 316L passivado: A passivação remove o ferro livre da superfície, estendendo o desempenho em névoa salina e reduzindo o início de corrosão por pites.
- Titânio (Ti-6Al-4V): Essencialmente imune à corrosão por água salgada; usado em aplicações marinhas, aeroespaciais e médicas onde tanto a resistência à corrosão quanto o peso são críticos.
O critério de seleção é direto: combinar o material e o revestimento à demanda de corrosão medida do ambiente de aplicação. Usar aço carbono galvanizado porque é o padrão de catálogo, quando o ambiente de corrosão da aplicação exige aço inoxidável 316, é um erro de especificação de design.
A Redução de Peso É um Objetivo Primário de Design
Em aplicações onde o peso do componente afeta diretamente o desempenho do sistema — tempo de voo de UAV, fração de massa estrutural aeroespacial, máquinas rotativas de alta velocidade, dispositivos médicos implantáveis — os fixadores não são uma consideração menor. Os fixadores podem constituir 8–15% da massa de componentes estruturais em montagens complexas.
A substituição de aço por titânio reduz a massa dos fixadores em aproximadamente 40% (densidade 4,43 g/cm³ para Ti-6Al-4V vs 7,85 g/cm³ para aço). Para um UAV com 50 fixadores estruturais com média de 2 g cada (100 g no total em aço), a substituição por titânio economiza aproximadamente 40 g — significativo para uma plataforma onde cada grama afeta a autonomia.
O custo de fixadores de titânio é tipicamente 5–8× o fixador de aço equivalente. A justificativa de engenharia é a melhoria de desempenho, não o fixador em si. Esta é uma aplicação legítima de fixador personalizado: fixadores de titânio padrão estão disponíveis em tamanhos e graus limitados; a gama completa de tamanhos personalizados, tipos de rosca e geometrias de cabeça requer produção personalizada.
Segurança e Resistência à Violação
Geometrias de acionamento padrão (sextavado interno, Torx, Phillips) são acessíveis com ferramentas disponíveis em qualquer loja de ferragens. Para infraestrutura pública, equipamentos externos, produtos de consumo sujeitos a acesso não autorizado ou sistemas de alto valor, isso cria uma vulnerabilidade de segurança.
Acionamentos personalizados à prova de violação — Torx com pino (Torx com um pino central que requer uma chave oca), tri-wing, unidirecional (facilmente apertado, não pode ser removido sem danos) ou geometrias de acionamento totalmente proprietárias — previnem ou desencorajam significativamente a remoção não autorizada. O efeito dissuasor não requer que um design proprietário seja impossível de derrotar; requer que derrotá-lo seja lento, visível ou exija equipamentos não padronizados que um ator oportunista provavelmente não carregaria.
Geometria de acionamento proprietária — um design exclusivo de um fabricante e não disponível em ferramentas de varejo — é o mais alto nível de resistência à violação alcançável apenas através do design do fixador.
Precisão de Montagem Mais Apertada que a Tolerância Padrão
Parafusos comerciais padrão são produzidos conforme classes de tolerância ISO 4759-1 que produzem variação dimensional de ±0,05–0,10 mm em dimensões críticas. Para a maioria das montagens estruturais, isso é inteiramente adequado. Para aplicações de alinhamento de precisão — suportes ópticos, instrumentos de medição, equipamentos semicondutores, dispositivos de imagem médica — essa variação produz problemas funcionais.
Parafusos de ombro são a principal ferramenta de engenharia para alinhamento de precisão baseado em fixadores. Um parafuso de ombro tem uma haste cilíndrica retificada de precisão entre a rosca e a cabeça, usinada com tolerâncias apertadas (tipicamente tolerância de eixo h6 ou h7, equivalente a aproximadamente ±0,006–0,013 mm). O ombro se encaixa em um furo escareado de precisão, proporcionando precisão de localização que é independente das folgas de rosca.
Parafusos de ombro padrão estão disponíveis em diâmetros e comprimentos de ombro padrão ISO/ANSI. Quando o diâmetro, comprimento ou material do ombro necessário não corresponde a um padrão, a produção de parafusos de ombro personalizados é necessária. A usinagem CNC de parafusos de ombro personalizados para tolerância de ±0,010 mm é rotina.
O Que Pode Ser Personalizado
Cada parâmetro dimensional e de material de um parafuso é personalizável. A questão relevante é quais parâmetros precisam ser personalizados para resolver o problema de engenharia específico — personalizar parâmetros que não afetam o modo de falha da aplicação adiciona custo sem benefício.
Geometria da cabeça: Altura da cabeça, diâmetro da cabeça, forma da cabeça (escareada plana para instalação embutida, flangeada para distribuição de carga em materiais macios, perfil ultrabaixo para espaços restritos) e geometria de acionamento. Em invólucros de plástico ABS, uma cabeça panela de diâmetro padrão concentra a carga em uma pequena área de contato; uma cabeça flangeada distribui a carga sobre 2–3× a área, reduzindo a deformação superficial.
Geometria da rosca: Passo da rosca (grossa vs fina), forma da rosca (rosca em V padrão de 60° vs perfis modificados de buttress ou assimétricos para aplicações específicas de resistência à extração ou vibração), design de formação de rosca para materiais termoplásticos e geometria auto-roscante para chapa metálica. Em termoplásticos (ABS, náilon, policarbonato), parafusos formadores de rosca que conformam a frio a rosca correspondente — em vez de cortá-la — produzem uma rosca com melhor resistência à fadiga e resistência à extração do que roscas cortadas.
Material: O material base é tipicamente a primeira variável a ser abordada para aplicações de corrosão e peso. Propriedades de engenharia principais por material:
| Material | Resistência à tração | Densidade (g/cm³) | Vantagem Principal | Principal Limitação |
|---|---|---|---|---|
| Aço carbono Grau 10.9 | ~1.040 MPa | 7.85 | Maior relação resistência-custo | Corrói sem revestimento |
| Aço inoxidável 304 | ~515 MPa | 7.93 | Resistência geral à corrosão | Insuficiente para ambiente marinho/cloreto |
| Aço inoxidável 316L | ~485 MPa | 7.98 | Resistência à corrosão marinha | Resistência inferior ao 304 |
| Ti-6Al-4V | ~896 MPa | 4.43 | Resistência + peso mínimo | Custo elevado, usinagem difícil |
| Titânio Grau 2 | ~345 MPa | 4.51 | Resistência à corrosão + leveza | Resistência inferior ao Grau 5 |
| Latão CW614 | ~370 MPa | 8.50 | Condutividade elétrica; não magnético | Baixa resistência; sem ferro |
| OLHADINHA | ~100 MPa | 1.31 | Isolamento elétrico; resistência química; leveza | Baixa resistência estrutural |
Tratamento superficial: A seleção do revestimento determina diretamente a vida útil contra corrosão, o atrito de montagem e, em aplicações de contato elétrico, a resistência de contato. Os revestimentos de engenharia mais comuns para fixadores personalizados e seu desempenho em ensaio de névoa salina: zincagem eletrolítica (~72–120 horas ASTM B117), liga de zinco-níquel (~300–500 horas), Dacromet (~500–1.000 horas), passivação em aço inoxidável (amplia a resistência à corrosão por pites, não quantificada por horas de névoa salina) e revestimentos à base de PTFE (~500+ horas com coeficiente de atrito reduzido, útil para aperto controlado por torque).
Características funcionais: Parafusos cativos (o parafuso é retido em um painel e não pode se soltar durante a montagem ou manutenção, normalmente usando um anel de retenção ou um rebaixo sob a cabeça), parafusos de vedação (um O-ring assentado em um sulco sob a cabeça ou na haste fornece vedação IP67/IP68 sem gaxetas separadas), parafusos de ombro (localizadores de alinhamento de precisão) e acionamentos de segurança.
Análise de Custo: Quando Parafusos Personalizados Reduzem o Custo Total do Sistema
O preço unitário de parafusos personalizados é superior ao de equivalentes padrão por um fator que varia de 3× (modificação dimensional simples em material padrão) a 10–20× (material exótico, tolerância apertada, acionamento proprietário, volume pequeno). A justificativa de engenharia para aceitar esse prêmio exige o cálculo do custo total do sistema, não do custo unitário.
As quatro categorias de custo em que parafusos personalizados geram economia:
Mão de obra de montagem: Se os operadores gastam 5 segundos extras por montagem corrigindo um problema de ajuste causado por um comprimento de parafuso padrão ligeiramente errado — adicionando uma arruela, alinhando manualmente um componente desalinhado ou aplicando e curando trava-rosca — o custo de mão de obra em volume de produção pode exceder todo o diferencial de custo do fixador. A 50.000 unidades/ano com 5 segundos extras por unidade, a mão de obra acumula aproximadamente 70 horas-homem por ano. A $25/hora de custo de mão de obra carregado, isso representa $1.750/ano em custo de mão de obra evitável.
Garantia e serviço em campo: Uma falha em campo causada pela corrosão de um fixador padrão subespecificado custa o valor de substituição em garantia do componente falho mais mão de obra mais logística mais custo reputacional. Se a taxa de falha for 3% e o custo de serviço por incidente for $15, o custo anual de garantia em 50.000 unidades é $22.500 — que um upgrade de material de $0,08/unidade para um parafuso personalizado resistente à corrosão teria eliminado a um custo total de prêmio de $4.000.
Taxa de rejeição na montagem: Em aplicações de precisão, incompatibilidades de tolerância entre as dimensões de parafusos padrão e os requisitos de projeto produzem rejeições na montagem. Cada montagem rejeitada tem um custo (materiais + mão de obra + retrabalho ou sucata). Parafusos personalizados com dimensões controladas conforme a tolerância de projeto eliminam a incompatibilidade de tolerância que gera essas rejeições.
Consistência de produção: Substituições por parafusos padrão (um fornecedor envia um estilo de cabeça ou classe de tolerância de rosca ligeiramente diferente quando o item especificado está fora de estoque) introduzem variação. Parafusos personalizados com especificações travadas são produzidos consistentemente com a mesma geometria em cada lote.
Trabalhando com um Fabricante de Parafusos Personalizados
A qualidade de um projeto de parafuso personalizado é determinada principalmente pela completude da especificação fornecida ao fabricante, não apenas pela capacidade de processo do fabricante.
Uma especificação completa de parafuso personalizado inclui:
- Diâmetro nominal e especificação de rosca (ex.: M3×0,5, classe de tolerância 6g)
- Comprimento exato (não “aproximadamente X mm” — uma dimensão específica com tolerância)
- Tipo de cabeça, altura da cabeça e diâmetro da cabeça com tolerâncias
- Tipo de acionamento e dimensão do acionamento
- Material e norma do material (ex.: 316L conforme ASTM A276)
- Tratamento superficial e requisito de desempenho (ex.: zincagem de níquel conforme ASTM B841, mínimo de 500 horas de névoa salina)
- Tolerâncias de dimensões críticas (além da classe de tolerância de rosca)
- Requisitos funcionais (ex.: torque de prevalecimento se autotravante, requisito de força de arrancamento)
- Quantidade (protótipo vs produção)
Feedback de DFM do fabricante: Antes de se comprometer com a produção total, um fabricante competente de parafusos personalizados revisará a especificação quanto à manufaturabilidade — identificando dimensões que são teoricamente corretas mas difíceis de manter em produção (tolerâncias muito apertadas em características de difícil acesso), combinações de materiais que criam problemas de processamento e geometrias de rosca que exigem ferramental incomum. Esta revisão de DFM é valiosa; especificações que passam pela revisão de DFM sem modificação têm menos problemas em produção do que aquelas que prosseguem sem ela.
Validação de protótipo: Produzir 10–50 parafusos protótipo antes de se comprometer com o volume total de produção permite testes sob condições reais de montagem: curva de torque vs. pré-carga, teste de vibração (NAS3350 ou equivalente), teste de corrosão e verificação dimensional na montagem. Problemas encontrados durante o teste de protótipo custam tempo de engenharia de projeto para resolver. Problemas encontrados após a produção em massa custam tanto tempo de engenharia de projeto quanto baixa de materiais.
Pontos-chave
- Parafusos personalizados não são “melhores” que parafusos padrão em geral — eles são soluções de engenharia para aplicações específicas onde parafusos padrão criam problemas mensuráveis: afrouxamento sob vibração, incompatibilidade dimensional, falha por corrosão, excesso de peso ou não conformidade de precisão.
- Os sete indicadores mais claros de parafuso personalizado são: espaço limitado para a cabeça, requisito de comprimento não padrão, afrouxamento por vibração, corrosão ambiental excedendo a capacidade da zincagem, objetivos de redução de peso, requisitos de resistência à violação e requisitos de tolerância de montagem mais apertados que ±0,02 mm.
- O afrouxamento da rosca sob vibração é melhor resolvido com nylon patch pré-aplicado, ângulo de flanco de rosca modificado ou otimização de rosca fina — não apertando excessivamente parafusos padrão ou confiando apenas em travantes de rosca químicos em montagens de alto ciclo.
- A seleção de material para parafusos personalizados segue a mesma lógica de corrosão que outros componentes: zincagem para ambientes internos/controlados; zinco-níquel ou Dacromet para aplicações externas que exigem 300–1.000+ horas de névoa salina; 316L ou Ti-6Al-4V para aplicações marítimas, químicas ou implantáveis.
- A justificativa de custo para parafusos personalizados quase nunca é a redução do preço unitário: é a eliminação de custos de garantia, retrabalho de montagem, rejeitos de produção ou mão de obra de serviço que os parafusos padrão criam em escala.
- A superespecificação é um custo real: personalizar uma dimensão ou material de parafuso que não tem relação com o modo de falha adiciona custo de ferramental, quantidade mínima de pedido e prazo de entrega sem melhorar o produto. Personalize apenas os parâmetros que abordam diretamente o problema identificado.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): ao avaliar um requisito de parafuso personalizado, o documento de especificação é o principal entregável que determina o resultado. Uma especificação completa — com dimensões exatas, tolerâncias, norma de material, requisito de desempenho de tratamento superficial e requisito de teste funcional — produz orçamentos precisos e produção consistente. Uma especificação incompleta (“M4 × 10 mm, inox, perfil baixo”) produz orçamentos com suposições ocultas e produz primeiras amostras que exigem múltiplos ciclos de revisão.
perguntas frequentes
Quando você deve usar parafusos personalizados em vez de parafusos padrão?
Parafusos personalizados são a escolha correta quando parafusos de catálogo padrão criam um problema de engenharia mensurável que não pode ser resolvido selecionando uma opção padrão diferente. Os gatilhos práticos: a geometria não se encaixa (altura da cabeça, comprimento ou folga de acionamento é incompatível com o envelope do projeto); o material padrão falha no ambiente operacional (corrosão dentro da vida útil de projeto); a rosca afrouxa sob vibração e compostos de travamento de rosca padrão não são uma solução confiável de longo prazo; a peça requer alinhamento de precisão que excede a tolerância padrão; ou o peso dos parafusos padrão afeta materialmente o desempenho do sistema. O fio condutor comum entre todos esses é que o modo de falha é identificável e rastreável a um parâmetro específico do parafuso — e esse parâmetro pode ser controlado em um projeto personalizado.
Quanto custa mandar fazer parafusos personalizados?
O custo de parafusos personalizados depende da complexidade, material, volume e requisitos de tolerância. Parafusos personalizados usinados em CNC para produção de protótipos e baixo volume (10–500 peças) normalmente variam de $0,50–$5,00 por peça para materiais padrão com tolerâncias moderadas. Geometrias complexas, materiais exóticos (titânio, Inconel) ou tolerâncias apertadas (±0,010 mm) aumentam o custo unitário. Em volumes de produção acima de 5.000–10.000 peças, os métodos de produção por forjamento a frio e laminagem de rosca tornam-se econômicos, reduzindo o custo unitário para $0,10–$0,50 para a maioria das aplicações em aço inoxidável e aço carbono. Os custos de ferramental para matrizes de forjamento a frio personalizadas normalmente variam de $500–$5.000 por item, amortizados ao longo da produção. Para a maioria dos programas OEM, a comparação de custo total deve incluir o custo de retrabalho de montagem, reivindicações de garantia e serviço de campo que os parafusos padrão criam — não apenas o preço por unidade do fixador.
Quais tolerâncias são alcançáveis em parafusos personalizados?
Parafusos personalizados usinados em CNC podem alcançar tolerâncias de ±0,010–0,025 mm em dimensões críticas (diâmetro da haste, diâmetro do ombro, comprimento) com controles de processo apropriados. As classes de tolerância de rosca conforme ISO 4759 são especificadas separadamente — classe 6g (externa) e 6H (interna) são padrão; classe 4g/4H é uma classe mais apertada disponível para aplicações de precisão. Para parafusos com ombro usados como recursos de alinhamento de precisão, tolerâncias de diâmetro de ombro h6 (aproximadamente −0,006 a 0 mm para um ombro de 6 mm) são rotineiramente alcançadas por retificação CNC. Parafusos forjados a frio e laminados alcançam consistência dimensional mais apertada em produção de alto volume do que equivalentes usinados em CNC porque o processo de conformação é inerentemente repetível, mas oferecem menos flexibilidade em geometria.
Qual é a quantidade mínima de pedido para parafusos personalizados?
A quantidade mínima de pedido depende do método de fabricação. A usinagem CNC essencialmente não tem mínimo — quantidades de protótipo de 10–50 peças são produzíveis, com custo unitário correspondentemente maior devido à amortização de setup. Cold-heading (para parafusos personalizados em volume de produção em geometrias padrão ou ligeiramente modificadas) normalmente requer 1.000–5.000 peças no mínimo por item para justificar o ferramental. Laminagem de rosca, fundição sob pressão e outros processos de alto volume têm mínimos mais altos. Para programas OEM, a abordagem típica é produzir protótipos usinados em CNC para validação (10–100 peças), depois transicionar para produção por forjamento a frio para volume (1.000+ peças) uma vez que a especificação seja validada.
Como você especifica um parafuso personalizado para evitar problemas de fabricação?
Uma especificação completa de parafuso personalizado deve incluir: o tamanho nominal da rosca e norma (M3×0,5, ISO 261), classe de tolerância (6g), comprimento exato com tolerância (por exemplo, 7,35 ± 0,05 mm), tipo e dimensões da cabeça com tolerâncias (altura da cabeça 0,90 ± 0,05 mm), geometria de acionamento, material e norma de material aplicável, tratamento superficial com requisito de desempenho (por exemplo, revestimento Dacromet, mínimo de 500 horas de névoa salina conforme ASTM B117) e quaisquer requisitos funcionais (por exemplo, faixa de torque de prevalecimento, força mínima de arrancamento). Especificações incompletas — particularmente aquelas que omitem tolerâncias, especificam materiais por nome comum em vez de grau padrão, ou descrevem tratamento superficial sem uma especificação de desempenho — geram orçamentos baseados em suposições do fornecedor que podem não corresponder à intenção do projeto e produzem primeiras amostras que exigem múltiplos ciclos de revisão.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC e fabricação de fixadores personalizados, produzindo parafusos personalizados em 304, 316L, Ti-6Al-4V, latão, alumínio e PEEK para programas de fabricação OEM de dispositivos médicos, aeroespacial, UAV, automação industrial, eletrônicos de consumo e marítimos. Referências técnicas: ISO 4762 (Parafusos de Cabeça Cilíndrica com Sextavado Interno), ISO 4759-1 (Tolerâncias de Fixadores), ASTM B633 (Galvanização por Zinco), ASTM B117 (Ensaio de Nebulização Salina), NAS3350 (Ensaio de Fixadores Autotravantes — Vibração Junker), Bickford J.H. — An Introduction to the Design and Behavior of Bolted Joints.
Fornecimento de Parafusos Usinados CNC Personalizados para Aplicações OEM?
Na CMS, produzimos parafusos personalizados em materiais padrão e exóticos — incluindo 316L, Ti-6Al-4V, latão e PEEK — com usinagem CNC para ±0,010 mm, coordenação de tratamento superficial, inspeção de primeira peça e revisão DFM na fase de cotação.
[Solicite uma revisão de especificação de parafuso personalizado e orçamento de usinagem CNC →]


