
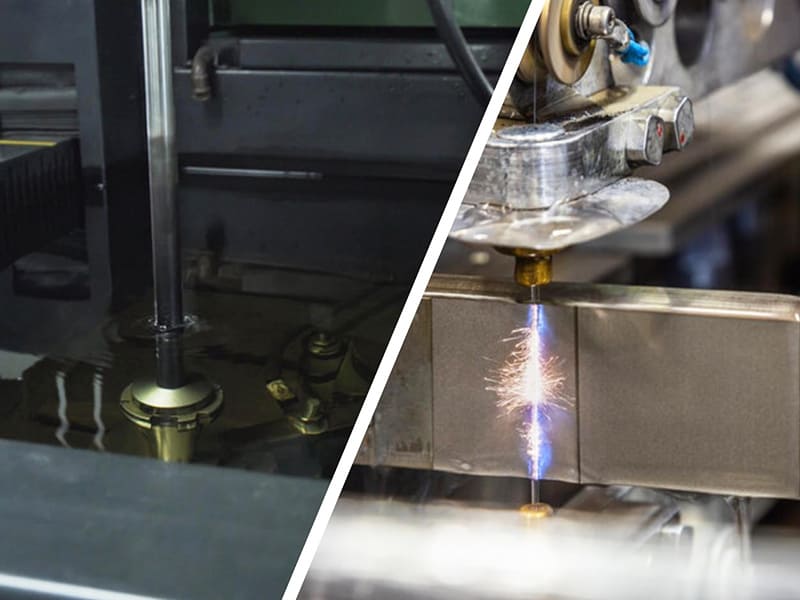
Resposta rápida: Wire EDM e sinker EDM (ram EDM, die-sinking EDM) usam o mesmo princípio de erosão por descarga elétrica, mas resolvem problemas geométricos diferentes. Wire EDM alimenta um eletrodo de arame em movimento contínuo (tipicamente 0,10–0,30 mm de diâmetro) através da peça ao longo de um caminho programado em CNC, produzindo perfis de corte passante bidimensionais — o arame deve ter acesso de entrada e saída através da espessura da peça. Sinker EDM usa um eletrodo sólido pré-usinado (grafite ou cobre) moldado ao negativo da cavidade desejada, que erode o material avançando na superfície da peça — o processo não se limita a cortes passantes e é o método padrão para bolsões cegos, cavidades internas, nervuras profundas e características complexas de moldes. Tolerância típica: wire EDM ±0,002–0,005 mm; sinker EDM ±0,005–0,010 mm. A seleção é determinada pela acessibilidade geométrica — a questão é se a característica requer um corte passante (wire EDM) ou uma cavidade fechada/cega (sinker EDM). Ambos os processos usinam materiais endurecidos sem força de corte, independentemente da dureza da peça.
A Diferença Fundamental: Corte Passante vs Formação de Cavidade
Wire EDM e sinker EDM não competem pelas mesmas tarefas de usinagem — eles resolvem problemas geometricamente distintos.
Wire EDM — perfilagem de corte passante de precisão: O eletrodo de arame é enfiado através de um furo de início pré-perfurado e alimentado através da peça pelo movimento da mesa X-Y controlado por CNC, mantendo um gap controlado (~0,01–0,05 mm) entre o arame e a parede da peça. O arame erode a peça ao longo de seu caminho, produzindo um corte de largura igual ao diâmetro do arame mais duas vezes o gap de centelha (~0,12–0,40 mm de corte total para arame padrão de 0,20 mm). O controle CNC programa qualquer perfil bidimensional, incluindo curvas complexas, cantos reentrantes agudos e múltiplos contornos fechados em uma única configuração. O processo é geometricamente limitado: o arame deve ter um caminho livre do ponto de entrada ao ponto de saída através da peça. Ele não pode produzir bolsões cegos, cavidades com topos fechados ou características inacessíveis por cima e por baixo.
Sinker EDM — formação de cavidade definida pelo eletrodo: O eletrodo sinker EDM é pré-usinado na forma negativa da cavidade desejada — um bloco de grafite ou cobre usinado por fresamento CNC no perfil que, quando erodido na peça, produz a característica pretendida. O eletrodo avança na superfície da peça (o movimento de “afundamento”) enquanto centelhas elétricas erodem o material da superfície da peça na forma da face do eletrodo. Múltiplos eletrodos são tipicamente usados em sequência: um eletrodo de desbaste remove a maior parte do material com alta energia de centelha, seguido por eletrodos de semi-acabamento e acabamento com configurações de energia progressivamente menores para alcançar precisão dimensional e acabamento superficial. O processo pode produzir bolsões cegos, características internas fechadas, rebaixos e formas de cavidade tridimensionais que o wire EDM não consegue acessar.
A consequência prática: Um inserto de matriz de estampagem requer tanto um perfil passante (o contorno da aresta de corte — wire EDM) quanto um alívio de folga que se abre para dentro a partir da aresta de corte (sinker EDM ou CNC). Um inserto típico de molde de injeção usa sinker EDM para a geometria da cavidade e wire EDM para o perfil externo do inserto e características passantes. Estes são processos complementares usados em diferentes estágios da produção do mesmo componente.
Capacidades dos Processos Comparadas
| Fator | Arame EDM | EDM por Penetração |
|---|---|---|
| Ferramenta | Arame de latão alimentado continuamente, Ø0,10–0,30 mm | Eletrodo pré-usinado (grafite ou cobre) |
| Tipo de geometria | Perfis passantes 2D; conicidades até ±30° | Cavidades 3D; bolsões cegos; características internas |
| Requisito de acesso passante | Obrigatório (o arame deve passar completamente através) | Não necessário (o eletrodo avança a partir da superfície) |
| Características cegas | Não possível | Capacidade padrão |
| Tolerância alcançável | ±0,002–0,005 mm | ±0,005–0,010 mm |
| Acabamento superficial (múltiplas passadas) | Ra 0,4–1,6 µm | Ra 0,2–1,2 µm (passadas de acabamento) |
| Raio mínimo de canto interno | ~0,06–0,15 mm (raio do arame + gap de centelha) | Depende da geometria do eletrodo |
| Preparação do eletrodo/ferramenta | Nenhuma (arame padrão do carretel) | O eletrodo deve ser usinado em CNC; tempo e custo separados |
| Taxa de remoção de material | Tipicamente 20–200 mm²/min (área de corte por minuto) | Tipicamente 0,1–5 cm³/hora |
| Limitação de dureza | Nenhuma (independente da dureza da peça) | Nenhum |
| Aplicações principais | Matrizes, punções, insertos de perfil, ranhuras de precisão | Cavidades de moldes, bolsões cegos, nervuras, características internas |
Quando o Wire EDM É a Escolha Correta
Wire EDM é o processo correto quando a geometria da característica pode ser descrita como um corte de perfil bidimensional através da espessura da peça, e quando a precisão dimensional e a geometria de perfil aguda são os requisitos primários.
Matrizes e punções de estampagem: O perfil da aresta de corte de um estampo ou punção deve ser produzido em aço ferramenta endurecido (HRC 58–65) com cantos vivos aproximando-se de raio 0° e tolerâncias de ±0,002–0,005 mm. O corte a fio EDM produz este perfil diretamente no estado endurecido — nenhum re-recozimento é necessário e nenhuma retificação secundária da aresta é necessária. O raio de canto alcançável é aproximadamente igual ao raio do fio mais o intervalo de centelha: com fio de 0,10 mm, cantos internos de aproximadamente 0,07–0,10 mm de raio são alcançáveis. A usinagem CNC não consegue produzir estes cantos em aço ferramenta endurecido, e a retificação convencional não consegue produzir perfis curvos complexos de forma eficiente.
Insertos de estampo progressivo: Estampos progressivos consistem em múltiplas seções de insertos, cada uma com uma geometria de perfil passante específica que deve corresponder às seções adjacentes dentro de ±0,003–0,005 mm. O corte a fio EDM, programado a partir do arquivo de projeto do estampo, produz cada seção com o perfil requerido com a precisão e consistência que a montagem exige. O processo é o padrão da indústria para produção de estampos progressivos.
Medidores de precisão e dispositivos de fixação: Insertos de medidores de precisão, buchas de guia e dispositivos de inspeção requerem precisão de perfil passante de ±0,002–0,003 mm em locais que devem ser relativos a características de referência estabelecidas. O corte a fio EDM, usando as características de referência usinadas da peça como referência de setup, produz os perfis dos medidores com a precisão posicional requerida em um único setup.
Características passantes médicas e aeroespaciais: Componentes finos em titânio, aço inoxidável e ligas de alto níquel com perfis passantes complexos, ranhuras ou furos de partida para fio EDM requerem a vantagem de ausência de força de corte do fio EDM. A tendência do titânio ao retorno elástico após o corte, e sua baixa ductilidade, torna-o particularmente suscetível a rebarbas e danos nas arestas por corte mecânico — o fio EDM elimina estes riscos.
O que o fio EDM não consegue fazer: O fio EDM não consegue produzir qualquer característica que não tenha acesso passante pelo topo e pela base da peça. Bolsões cegos, características internas fechadas, cavidades com fundos sólidos, características com rebaixo não acessíveis na faixa de ângulo de conicidade da máquina, e contornos de superfície tridimensionais que requerem movimento simultâneo de três eixos estão todos fora da capacidade geométrica do fio EDM.
Quando a Erosão por Penetração EDM É a Escolha Correta
A erosão por penetração EDM é o processo correto — e frequentemente o único processo viável — quando a característica é um bolsão cego, cavidade fechada ou forma interna tridimensional que o fio EDM não consegue acessar.
Cavidades de moldes de injeção: A cavidade primária de um molde de injeção é um volume tridimensional fechado em aço ferramenta endurecido (P20 a HRC 30–34 ou H13 a HRC 48–52). O fresamento CNC é usado para desbaste e semiacabamento antes do endurecimento; a erosão por penetração EDM finaliza a geometria da cavidade após o endurecimento, adicionando cantos vivos e textura superficial fina que o raio mínimo da ferramenta de fresamento não consegue alcançar. O eletrodo de erosão por penetração EDM é usinado a partir de grafite (mais comum para moldes de aço) para a forma positiva da cavidade, e a erosão produz o negativo dessa forma no molde.
Nervuras profundas e características internas estreitas: Cavidades de moldes para peças plásticas com nervuras, núcleos de dissipadores de calor e carcaças de instrumentos de precisão contêm nervuras que têm 0,5–2 mm de largura e 10–30 mm de profundidade. Fresas de topo CNC tentando usinar estas características em profundidade experimentam vibração, deflexão da ferramenta e quebra. Eletrodos de erosão por penetração EDM, sem força de corte, produzem estas nervuras com geometria consistente e superfícies lisas (Ra 0,4–0,8 µm com passes de acabamento) independentemente da profundidade da nervura.
Furos cegos e bolsões: Um bolsão cego cilíndrico ou não circular — um bolsão que não penetra através da peça — é uma aplicação de erosão por penetração EDM por definição se requer tolerância apertada ou um perfil não circular. Furos cegos circulares são perfurados; características cegas não circulares, ou características cegas circulares que requerem planicidade de fundo de ±0,010–0,020 mm, usam erosão por penetração EDM.
Estrias internas e chavetas: Estrias internas em cubos de acoplamento e furos de engrenagens, onde ferramental de brochamento não é economicamente justificado para pequenas quantidades, são produzidas por erosão por penetração EDM usando um eletrodo perfilado. O perfil do eletrodo corresponde à forma do dente da estria; o eletrodo avança no furo produzindo a geometria da estria.
A consideração do custo do eletrodo: Todo trabalho de erosão por penetração EDM requer preparação de eletrodo — modelagem CAD do eletrodo, usinagem CNC do eletrodo (tipicamente 0,5–4 horas para complexidade moderada), e qualificação do eletrodo. Um bolsão cego simples com seção transversal retangular e tolerância moderada pode requerer um eletrodo de desbaste; uma cavidade de molde complexa com múltiplas nervuras, raios e requisitos de textura pode requerer 3–6 eletrodos. O custo de preparação do eletrodo é um custo fixo por trabalho que torna a erosão por penetração EDM menos econômica que o fio EDM para geometria simples onde o fio EDM é aplicável.
Detalhes de Tolerância e Acabamento Superficial
Mecanismos de tolerância do fio EDM: O fio EDM alcança suas tolerâncias apertadas (±0,002–0,005 mm) através da ausência de força de corte (eliminando erro de deflexão da ferramenta), do pequeno intervalo de centelha (controlado por parâmetros da máquina para aproximadamente 0,010–0,030 mm), e múltiplos passes de acabamento. O primeiro passe (desbaste) remove a maior parte do material; passes de acabamento subsequentes reduzem a rugosidade restante da cratera de centelha e refinam a posição dimensional. Com três passes, um processo de fio EDM tipicamente alcança Ra 0,8–1,6 µm e ±0,003–0,005 mm. Com quatro a cinco passes, Ra 0,4–0,8 µm e ±0,002–0,003 mm são alcançáveis em máquinas de precisão.
Mecanismos de tolerância da erosão por penetração EDM: A precisão dimensional da EDM de penetração depende de: a folga de centelha entre eletrodo e peça (controlada pela energia de descarga); a taxa de desgaste do eletrodo (quantidade de material do eletrodo removida por unidade de material da peça removida, tipicamente 0,1–2% para eletrodos de grafite, exigindo compensação na programação do eletrodo); e a precisão do próprio eletrodo (usinado para ±0,005–0,010 mm). Cada passe da EDM de penetração usa diferentes parâmetros de descarga: desbaste (alta energia, remoção rápida de material, Ra 3,2–6,3 µm), semiacabamento (energia média, Ra 1,6–3,2 µm) e acabamento (baixa energia, Ra 0,4–1,6 µm). A geometria do eletrodo é deslocada da geometria final da peça pela folga de centelha mais a quantidade de compensação, exigindo programação precisa.
Comparação da capacidade de cantos: O raio mínimo de canto interno da EDM a fio é aproximadamente igual ao raio do fio mais a distância da folga de centelha — aproximadamente 0,07–0,15 mm para fio de 0,10–0,20 mm. Para matrizes e calibres que exigem cantos internos muito agudos, a EDM a fio proporciona a melhor geometria de canto de qualquer processo de usinagem. A capacidade de canto da EDM de penetração depende da geometria do eletrodo — o eletrodo pode ser usinado com raios muito pequenos, e o canto da cavidade resultante corresponde aproximadamente ao canto do eletrodo menos a folga de centelha. Para cantos côncavos em cavidades (cantos convexos no eletrodo), a EDM de penetração também alcança geometria quase aguda.
Análise de Custos
Economia da EDM a fio: A EDM a fio não tem custo de preparação de eletrodo — o fio é um consumível padrão (aproximadamente $0,10–$0,50 por metro de fio consumido). Os fatores de custo são o tempo de máquina (a velocidade de corte diminui com a espessura da peça e tolerância mais apertada) e a complexidade da peça (caminho programado mais longo = tempo de corte mais longo). Para um perfil de matriz retangular simples em aço ferramenta D2 de 20 mm de espessura, a EDM a fio pode levar 2–3 horas incluindo setup; um inserto de matriz progressiva complexo pode levar 8–15 horas. A EDM a fio é econômica para perfis passantes de alta precisão de qualquer complexidade e é tipicamente a opção de menor custo quando a geometria é acessível.
Economia da EDM de penetração: A EDM de penetração tem uma sobrecarga de preparação de eletrodo de aproximadamente $100–$1.500 por setup, dependendo da complexidade do eletrodo. Um eletrodo de cavidade retangular simples é usinado em 30–60 minutos de tempo de CNC; um eletrodo de cavidade de molde complexo com múltiplas nervuras e raios pode exigir 4–10 horas de tempo de CNC mais tempo de qualificação do operador. Essa sobrecarga fixa torna a EDM de penetração menos econômica que a EDM a fio para recursos simples, mas competitiva para cavidades complexas onde nenhum processo alternativo pode alcançar a geometria exigida.
| Tipo de caraterística | Processo Mais Econômico | Razão |
|---|---|---|
| Perfil retangular ou de contorno simples (passante) | Arame EDM | Nenhum eletrodo necessário; corte direto |
| Perfil de contorno complexo em aço endurecido | Arame EDM | Sem sobrecarga de eletrodo; corta qualquer perfil |
| Cavidade retangular cega simples | Usinagem CNC (preferida); EDM de penetração se a tolerância exigir | CNC é mais rápida e barata para geometria acessível |
| Cavidade de molde complexa com nervuras, após endurecimento | EDM por Penetração | CNC não consegue alcançar após endurecimento; a geometria exige eletrodo |
| Estria interna, pequena quantidade | EDM por Penetração | Custo de ferramental de brochamento não justificado; eletrodo é prático |
| Componentes de matriz progressiva | Arame EDM | Processo padrão; nenhum eletrodo necessário |
Erros Comuns na Seleção do Processo EDM
| Erro | Consequência | Abordagem correta |
|---|---|---|
| Especificar EDM a fio para uma cavidade cega | Impossível de usinar — o fio não tem caminho de saída | Identifique se a feature tem acesso passante; se não, especifique sinker EDM |
| Especificar sinker EDM para um perfil passante simples | Custo desnecessário de preparação de elétrodo; custo 2–5× superior ao de wire EDM | Use wire EDM para geometria de perfil passante; reserve sinker EDM para features inacessíveis |
| Ignorar o custo de preparação de elétrodo em cotações de sinker EDM | Custo real 30–70% superior ao custo de usinagem isolado | Solicite cotação completa incluindo projeto de elétrodo, usinagem e tempo de qualificação |
| Presumir que wire EDM e sinker EDM são intercambiáveis | Processo errado selecionado com base na familiaridade | Determine se a feature é passante ou cega antes de especificar o tipo EDM |
| Não especificar conicidade em wire EDM quando necessário | Paredes verticais produzidas onde paredes cónicas são necessárias (ou vice-versa) | Especifique qualquer ângulo de desmoldagem ou conicidade necessário no desenho; wire EDM suporta conicidade de ±15–30° dependendo da máquina |
Pontos-chave
- O principal critério de seleção entre wire EDM e sinker EDM é a acessibilidade geométrica: wire EDM requer um caminho de corte passante; sinker EDM opera a partir da superfície da peça e pode produzir features cegas. Esta distinção não é sobre preferência de precisão — é sobre viabilidade geométrica.
- Wire EDM atinge tolerância de ±0,002–0,005 mm em dimensões de perfil passante com acabamento superficial Ra 0,4–1,6 µm após múltiplas passagens de acabamento. O raio mínimo de canto interno é aproximadamente 0,07–0,15 mm, tornando-o o melhor processo para cantos vivos em perfis passantes.
- Sinker EDM atinge tolerância de ±0,005–0,010 mm em dimensões de cavidade, com acabamento superficial Ra 0,2–1,2 µm com passagens de acabamento. A precisão depende da precisão geométrica do elétrodo e da programação de compensação do gap de faísca.
- Ambos os processos usinam materiais endurecidos sem força de corte: esta é a vantagem partilhada que torna ambos os tipos EDM aplicáveis a aços-ferramenta a HRC 60–65, titânio, Inconel e outros materiais duros ou de difícil usinagem onde o corte convencional produz desgaste rápido da ferramenta.
- Wire EDM tem menor overhead por trabalho do que sinker EDM para perfis passantes porque não é necessária preparação de elétrodo. Sinker EDM tem overhead fixo mais elevado (projeto de elétrodo, usinagem e qualificação), mas é o único processo viável para cavidades fechadas e features cegas complexas.
- Muitos componentes de precisão requerem ambos os processos: o perfil externo e as features passantes usam wire EDM; as cavidades internas e nervuras cegas usam sinker EDM. Estes são processos complementares tipicamente aplicados em diferentes fases da produção da mesma peça.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): ao especificar EDM em desenhos de engenharia, o desenho deve indicar quais features são de corte passante (wire EDM aplicável) e quais são cegas ou fechadas (sinker EDM necessário), e os requisitos de tolerância e acabamento superficial para cada uma. Uma nota como “wire EDM, perfil para ±0,003 mm” ou “sinker EDM cavidade, Ra ≤1,6 µm após acabamento” fornece ao fornecedor a informação necessária para cotar com precisão e selecionar o processo correto sem ambiguidade.
perguntas frequentes
Qual é a principal diferença entre wire EDM e sinker EDM?
Wire EDM usa um elétrodo de fio em movimento contínuo para cortar perfis bidimensionais completamente através da peça — o fio deve entrar e sair da peça, tornando-o aplicável apenas a features de corte passante. Sinker EDM usa um elétrodo sólido pré-usinado para erodir material da superfície da peça avançando (afundando) nela — o processo não se limita a cortes passantes e pode produzir bolsas cegas, cavidades fechadas, nervuras profundas e features internas tridimensionais. Ambos os processos usam erosão por descarga elétrica, ambos são independentes da dureza da peça e ambos não produzem força de corte. A seleção entre eles é determinada por se a feature tem acesso passante (wire EDM) ou requer acesso apenas de um lado (sinker EDM).
Wire EDM pode usinar cavidades cegas?
Não. Wire EDM requer que o fio passe completamente através da peça desde a entrada até à saída — o fio não pode voltar sobre si mesmo ou entrar numa cavidade fechada. Qualquer feature que não tenha acesso passante (uma bolsa com fundo sólido, uma feature interna fechada, um furo cego com perfil não circular) não pode ser produzida por wire EDM. Estas features requerem sinker EDM, onde o elétrodo moldado avança a partir da superfície da peça para erodir a forma da cavidade. Em alguns casos, a usinagem CNC antes do endurecimento pode ser usada para features cegas, com sinker EDM reservado para as features que CNC não consegue completar após o endurecimento.
Qual é mais preciso — wire EDM ou sinker EDM?
Ambos são altamente precisos, mas alcançam a precisão através de mecanismos diferentes. Wire EDM tipicamente atinge ±0,002–0,005 mm através da ausência de força de corte, gap de faísca controlado e múltiplas passagens de acabamento. Sinker EDM tipicamente atinge ±0,005–0,010 mm, onde a precisão depende da precisão geométrica do elétrodo, compensação do gap de faísca e gestão da taxa de desgaste do elétrodo. A precisão do wire EDM é mais inerente aos parâmetros do processo; a precisão do sinker EDM requer engenharia adicional na preparação do elétrodo. Para features de perfil passante, wire EDM é geralmente mais preciso; para cavidades fechadas, sinker EDM fornece a única opção precisa.
Porque é que sinker EDM requer preparação de elétrodo?
O sinker EDM erode material no formato da face do eletrodo — o eletrodo é usinado na forma positiva da cavidade desejada, e a peça recebe a negativa. Sem um eletrodo conformado, o sinker EDM não consegue produzir nenhuma geometria definida. A preparação do eletrodo envolve: modelar a geometria do eletrodo em CAD (considerando o offset do gap de centelha e a compensação de desgaste do eletrodo), usinar o eletrodo em CNC a partir de grafite ou cobre bruto, e qualificar as dimensões do eletrodo antes do uso. Para geometrias complexas, podem ser necessários 3–6 eletrodos de diferentes níveis de energia (desbaste, semiacabamento, acabamento). Esse custo fixo por trabalho torna o sinker EDM menos econômico para geometrias simples onde o wire EDM é aplicável.
Quando devo escolher o wire EDM em vez da usinagem convencional CNC?
O wire EDM deve ser escolhido em vez da usinagem CNC quando: o material está endurecido acima de aproximadamente HRC 45–50, onde o desgaste da ferramenta CNC se torna rápido e a precisão dimensional é difícil de manter; o raio de canto interno necessário é menor que a fresa de topo CNC prática mais pequena (aproximadamente 0,5 mm para fresamento CNC de produção vs 0,07–0,15 mm para wire EDM); a peça é fina ou delicada e a força de corte mecânica causaria deflexão ou distorção; ou a tolerância necessária (±0,002–0,005 mm) não pode ser consistentemente alcançada pela usinagem CNC para o tipo de feature. Para materiais de dureza mole a média com features acima de 0,5 mm de raio de canto e tolerâncias acima de ±0,010 mm, a usinagem CNC é tipicamente mais rápida e menos dispendiosa que o wire EDM.
Escrito pela equipe de engenharia CMS com mais de 15 anos de experiência em usinagem de precisão CNC, incluindo coordenação de operações de wire EDM e sinker EDM para componentes de estampos, insertos de moldes de injeção, medição de precisão, fixações aeroespaciais e componentes de dispositivos médicos em aço ferramenta, aço inoxidável, titânio e Inconel. Referências técnicas: Masuzawa T. — State of the Art of Micromachining (processos EDM), ASM Handbook Vol. 16 (Machining — Electrical Discharge Machining), Laermer F. e Schilp A. — Bosch DRIE Patent (para comparação da geometria EDM com outros processos de precisão), GF Machining Solutions Wire EDM and Sinker EDM Application Guides, Machinery’s Handbook (Electrical Discharge Machining).
Procurando Componentes Usinados com Precisão EDM?
Na CMS, coordenamos operações de wire EDM e sinker EDM para estampos, insertos de moldes, medição de precisão e componentes aeroespaciais/médicos — com capacidade de tolerância de ±0,003 mm, acabamento superficial Ra 0,4–0,8 µm e relatórios dimensionais completos CMM.
[Solicite uma revisão de especificação EDM e orçamento de usinagem de precisão →]


