
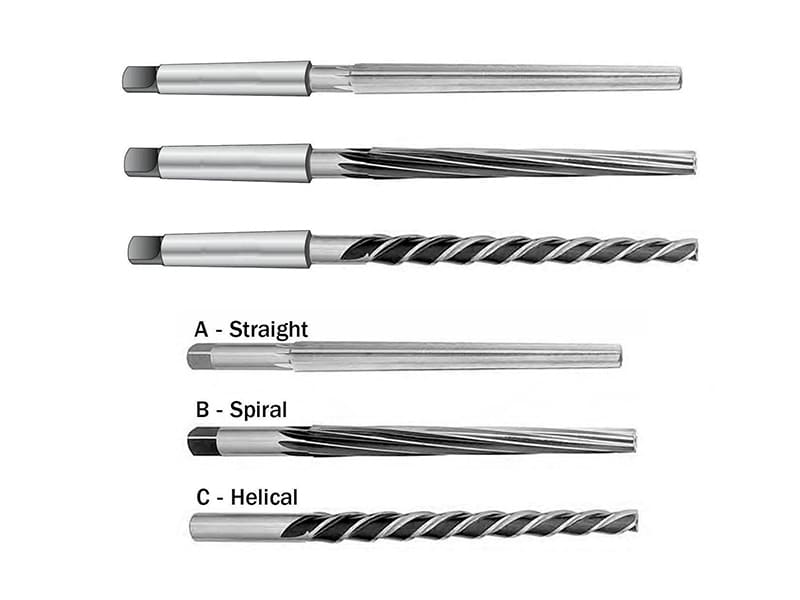
Resposta rápida: Um alargador é uma ferramenta rotativa multicortante que acaba um furo broqueado para obter diâmetro preciso, circularidade exata e acabamento superficial liso, removendo apenas 0,10–0,30 mm de material numa passagem final controlada. A broca estabelece a localização e o tamanho aproximado do furo (tolerância típica ±0,05–0,10 mm); o alargamento atinge a tolerância funcional — ajuste H7, assento de rolamento, furo para pino de posicionamento — a ±0,010–0,025 mm com acabamento superficial Ra 0,8–1,6 µm. Os principais tipos de alargadores são: alargadores de máquina (produção em CNC, repetibilidade de ±0,010–0,025 mm), alargadores manuais (reparação manual e ajuste de peça única), alargadores de metal duro (materiais duros e produção em grande volume), alargadores de hélice helicoidal (materiais tenazes como aço inoxidável, onde a evacuação de cavacos é crítica), alargadores ajustáveis (diâmetros não padronizados), alargadores para pinos cônicos (instalações de pinos cônicos autobloqueantes), alargadores de carcaça (diâmetros grandes) e suportes de alargador flutuantes (correção de desalinhamento do fuso). A seleção correta depende de: classe de tolerância exigida, material da peça, volume de produção e se o tipo de furo é passante ou cego.
O Que os Alargadores Fazem — e Por Que Apenas Broquear É Insuficiente
Uma broca cria um furo fraturando e empurrando o material para o lado à frente das duas arestas de corte na ponta da broca. O resultado é um furo aproximadamente do tamanho certo e na localização certa, mas com limitações inerentes ao processo de broqueamento:
Imprecisão dimensional: As brocas desviam-se ligeiramente sob as forças de corte, particularmente ao entrar em superfícies oblíquas, broquear furos cruzados ou trabalhar com montagens de ferramenta de longo alcance. Mesmo uma broca afiada e corretamente retificada em bom estado produz tipicamente furos com variação de diâmetro de ±0,025–0,075 mm e erro de circularidade de 0,025–0,075 mm.
Rugosidade superficial: As arestas de corte da broca rasgam e raspam o material em vez de o cortar limpidamente. A superfície do furo resultante é rugosa — Ra 3,2–6,3 µm é típico para furos broqueados em aço, o que é muito mais grosseiro do que o Ra 0,8–1,6 µm tipicamente exigido para assentos de rolamentos, ajustes deslizantes e furos de vedação hidráulica.
Estas limitações são aceitáveis quando a função do furo é simplesmente passar um elemento de fixação — furos de folga para parafusos, furos para passagem de cabos ou furos que serão roscados. Não são aceitáveis quando o furo deve localizar um componente (pino de posicionamento), suportar um elemento rotativo (rolamento), manter uma vedação hidráulica (furo de válvula) ou atingir um ajuste específico de interferência ou folga.
O alargamento resolve as três limitações. As múltiplas arestas de um alargador (tipicamente 4–8 para alargadores padrão) removem cada uma um cavaco fino e uniforme da parede do furo. O contacto multicortante com a parede existente do furo guia a ferramenta ao longo da linha central estabelecida, corrigindo pequenas ovalizações e produzindo um furo consistentemente redondo. A carga de corte leve de acabamento produz Ra 0,8–1,6 µm como resultado rotineiro. Com ferramentas e controlo de processo adequados, é possível atingir em produção uma tolerância de ±0,010–0,015 mm no diâmetro do furo.
O princípio da sobremetal: Os alargadores não são concebidos para remover grandes quantidades de material. Se for deixado demasiado sobremetal para alargar, o alargador desvia-se, produz vibração e aumenta excessivamente o furo. A prática padrão é broquear o furo 0,10–0,30 mm abaixo da medida (dependendo do diâmetro do furo e do material) e depois alargar até à medida final. O alargador remove estes 0,10–0,30 mm finais no diâmetro.
Os Principais Tipos de Alargadores e as Suas Aplicações
Alargadores de Máquina
Os alargadores de máquina são a ferramenta de alargamento padrão de produção para centros de maquinagem CNC, tornos CNC (para operações de mandrilagem) e prensas de broquear. Têm um haste reta (cilíndrica, para suportes tipo fresa de topo) ou uma haste cónica Morse para montagem direta no fuso, e 4–8 arestas retas ou ligeiramente helicoidais.
Desempenho: Os alargadores de máquina utilizados em maquinagem CNC com rigidez adequada, avanço (aproximadamente 0,1–0,4 mm/rot) e velocidade de corte (tipicamente 50–80% da velocidade de broqueamento para o mesmo material) produzem tolerâncias de furo de ±0,010–0,025 mm no diâmetro e acabamento superficial de Ra 0,8–1,6 µm. Estes valores cobrem a maioria dos requisitos de ajuste de precisão na fabricação industrial.
Material: Os alargadores de máquina em aço rápido (HSS) são o padrão para a maioria das aplicações em aço e alumínio. O HSS com cobalto (M42) proporciona melhor desempenho em aço inoxidável austenítico e ligas de alto teor de níquel. Para produção em grande volume ou materiais duros, especificam-se alargadores de metal duro (metal duro maciço ou com pastilhas de metal duro).
Quando utilizar: A escolha predefinida para produção em CNC de furos H7, H8 e tolerâncias comparáveis. Assentos de rolamentos, furos para pinos de posicionamento em dispositivos e ferramentas, furos de localização em componentes montados e buchas de precisão são todas aplicações rotineiras.
Alargadores Manuais
Os alargadores manuais têm uma espiga quadrada na extremidade da haste (para chave de macho ou manípulo em T) e um chanfro de entrada longo e suavemente cónico que permite guiar a ferramenta manualmente para dentro do furo sem máquina. As arestas são tipicamente ligeiramente mais longas do que as dos alargadores de máquina para acomodar o engate mais longo necessário para uma operação manual controlada.
Desempenho: O alargamento manual depende da perícia e consistência do operador. Tolerâncias de ±0,020–0,050 mm são alcançáveis com técnica cuidadosa; manter isto em múltiplas peças numa série de produção não é prático. Os alargadores manuais estão inerentemente limitados a situações em que o ferramental de máquina não está disponível ou não é prático.
Quando utilizar: Serviço de campo e manutenção (alargar ou refinar um furo numa montagem que não pode ser desmontada para acessar uma máquina), operações de ajuste para ajustes prensados ou de transição onde o dimensionamento final deve ser feito incrementalmente, e trabalho de protótipo/ferramentaria onde um único furo precisa ser dimensionado com precisão. Reamers manuais não devem ser usados em ambientes de produção onde a consistência furo a furo é necessária.
Reamers de Metal Duro
Reamers de metal duro usam construção em metal duro maciço (mais comum para diâmetros pequenos, abaixo de aproximadamente 16 mm) ou insertos de metal duro brasados num corpo de aço (para diâmetros maiores). O módulo de elasticidade do metal duro (~550 GPa) é aproximadamente 3× o do HSS (~200 GPa), produzindo menos deflexão sob cargas de corte e melhor estabilidade dimensional — particularmente relevante para furos profundos e materiais de alta força de corte.
Vantagens de desempenho sobre o HSS: Em materiais abrasivos (ferro fundido, plásticos reforçados com fibra, aço endurecido), reamers de metal duro duram 5–15× mais que reamers de HSS antes que as arestas dos canais se desgastem e o diâmetro comece a derivar. Em produções contínuas (1.000+ furos), reamers de metal duro produzem diâmetros de furo mais consistentes ao longo da produção porque o desgaste afeta o diâmetro de corte lenta e previsivelmente. O metal duro também permite velocidades de corte mais altas, reduzindo o tempo de ciclo.
Quando utilizar: Aço inoxidável (304, 316, duplex) onde o encruamento requer arestas afiadas e resistentes; ligas de titânio onde a baixa condutividade térmica concentra o calor na aresta da ferramenta; aços endurecidos acima de aproximadamente HRC 35; ferro fundido e outros materiais abrasivos; e qualquer aplicação de alto volume onde o custo por furo justifique o maior investimento na ferramenta de metal duro.
Reamers de Canal Helicoidal
Reamers de canal helicoidal têm canais que espiralam ao redor do corpo num ângulo de hélice (tipicamente 15–45°). Esta geometria produz uma ação de corte contínua e progressiva (em vez do contato interrompido dos canais retos) e cria um efeito axial de bombeamento de cavacos que puxa os cavacos para fora do furo em direção ao fuso da máquina em aplicações de furo passante.
Quando os canais retos falham: Em aço inoxidável e outros materiais que endurecem por deformação, reamers de canal reto tendem a produzir chatter — a ferramenta vibra na frequência de contato da aresta de corte porque o canal reto cria carregamento de impacto periódico. Os canais helicoidais distribuem a força de corte continuamente ao redor do furo, suprimindo esta vibração. A superfície do furo resultante é mais lisa (tipicamente Ra 1,0–1,6 µm vs Ra 2,4–3,2 µm para canais retos em inox) e mais dimensionalmente consistente.
Vantagem de evacuação de cavacos: Em furos profundos (relação profundidade-diâmetro acima de aproximadamente 3:1) e em materiais dúcteis que produzem cavacos longos e fibrosos (alumínio, cobre, aço macio), a ação de bombeamento axial dos canais helicoidais reduz significativamente o risco de empacotamento de cavacos — cavacos acumulados presos no furo e riscando a superfície acabada ou causando o travamento do reamer.
Quando utilizar: Aço inoxidável (a aplicação principal), cobre e ligas de cobre, alumínio em alargamento de furos profundos, e qualquer aplicação onde reamers de canal reto tenham produzido chatter ou acabamento superficial inconsistente.
Reamers Ajustáveis
Reamers ajustáveis têm insertos de corte tipo lâmina em ranhuras anguladas que podem ser expandidos ou contraídos para ajustar o diâmetro de corte efetivo, tipicamente numa faixa de ±0,5–2,0 mm do tamanho nominal. O ajuste é feito soltando um anel de travamento e avançando ou retraindo os insertos de lâmina.
Limitações de precisão: O mecanismo ajustável introduz variáveis adicionais (deflexão da lâmina, ajuste desigual entre lâminas, runout das forças de travamento) que reduzem a tolerância alcançável em comparação com reamers maciços. Tolerâncias de ±0,025–0,050 mm são realistas com ajuste cuidadoso; ±0,010 mm geralmente não é alcançável na prática rotineira.
Quando utilizar: Diâmetros de furo não padronizados não cobertos por reamers de tamanho fixo padrão; operações de reparo onde o furo a ser alargado foi desgastado ou reparado para um tamanho não padronizado; e situações de ferramentaria onde o tamanho exato necessário deve ser determinado por tentativa. Não apropriado para aplicações de produção com tolerâncias apertadas.
Reamers para Pinos Cônicos
Reamers para pinos cônicos correspondem à geometria cônica padrão dos pinos cônicos (definida pela ASME B18.8 no sistema em polegadas: conicidade padrão de 1:50 no diâmetro por unidade de comprimento). A conicidade de corte do reamer corresponde à conicidade do pino, de modo que o furo alargado recebe o pino num engate cônico autotravante.
Função: Pinos cônicos fornecem uma conexão de interferência removível e autoapertante entre um eixo e uma peça de acoplamento (cubo, engrenagem, alavanca). O engate cônico trava sob força axial da montagem, mas pode ser removido para desmontagem. Isto contrasta com pinos cilíndricos (incluindo pinos de guia), que dependem do ajuste de interferência para retenção.
Quando utilizar: Qualquer conjunto que utilize pinos cônicos padrão conforme ASME B18.8 ou normas métricas equivalentes. O cone alargado deve corresponder ao número específico do pino cônico (#0 a #7 no sistema polegada, com diâmetros e comprimentos cônicos correspondentes).
Alargadores de carcaça
Os alargadores de carcaça possuem um corpo oco que se monta em um mandril, com os dentes de corte na carcaça. O conceito de carcaça intercambiável permite que o mandril seja reutilizado quando a carcaça está desgastada, reduzindo o custo de ferramentaria para diâmetros maiores, onde alargadores maciços são caros.
Quando utilizar: Diâmetros acima de aproximadamente 20–25 mm, onde alargadores de metal duro maciço se tornam proibitivamente caros e o design montado em mandril do alargador de carcaça proporciona rigidez comparável a um custo menor. Furos de alojamento de rolamentos, furos de buchas em corpos de dispositivos e gabaritos, e furos hidráulicos grandes são aplicações típicas.
Suportes de alargador flutuante
Um suporte de alargador flutuante (também chamado de mandril flutuante ou suporte flexível) não é um tipo de alargador, mas um acessório de fixação de ferramenta que permite ao alargador flutuar radialmente (tipicamente ±0,5–2,0 mm de curso radial total) em relação ao eixo da máquina. Essa flutuação compensa o desalinhamento entre a linha de centro do furo perfurado e o eixo da árvore.
Por que o desalinhamento ocorre: Mesmo em centros de usinagem CNC bem calibrados, o eixo da árvore e o eixo do furo perfurado podem não ser perfeitamente coincidentes devido a: deflexão da broca durante a operação de furação (produzindo um furo que começa na localização programada, mas desvia à medida que se aprofunda), erros de registro do dispositivo, e expansão térmica da estrutura da máquina. Se um alargador rígido for conduzido por esse furo levemente desalinhado, as forças de reação fazem o alargador cortar excentricamente, produzindo um furo sobredimensionado.
Compensação do suporte flutuante: O suporte flutuante permite ao alargador seguir o eixo do furo existente independentemente do eixo da árvore, de modo que o alargador corta concentricamente dentro do furo, independentemente de pequenos desalinhamentos. O resultado é melhor circularidade, diâmetro mais consistente e melhor acabamento superficial em comparação com uma configuração rígida com o mesmo grau de desalinhamento.
Quando utilizar: Produção de precisão onde a concentricidade do furo abaixo de 0,010 mm TIR é exigida; peças de parede fina onde as forças de reação de uma configuração rígida defletiriam a peça; e qualquer aplicação onde a furação produz consistentemente furos com pequeno desvio do centro programado.
Seleção de alargador por material
O material da peça determina as forças de corte, o caráter de formação do cavaco, a geração de calor e a tendência ao encruamento — todos os quais afetam qual tipo de alargador tem melhor desempenho.
| Material | Alargador recomendado | Razão principal | Parâmetro crítico |
|---|---|---|---|
| Ligas de alumínio | Alargador de máquina de canal reto (HSS ou metal duro) | Geometria simples; evacuação de cavaco adequada | Alta velocidade aceitável; evitar empacotamento de cavaco |
| Aço carbono (≤HB 250) | Alargador de máquina HSS | Resistência ao desgaste e tenacidade adequadas | Velocidades e avanços padrão |
| Inox austenítico (304, 316) | Alargador de metal duro de canal helicoidal | Encruamento; evacuação de cavaco; prevenção de vibração | Velocidade reduzida; avanço constante e contínuo |
| Aço temperado (>HRC 35) | Alargador de metal duro; CBN para >HRC 55 | Resistência da aresta; resistência ao desgaste | Velocidade muito baixa; configuração rígida necessária |
| Ligas de titânio | Alargador de metal duro; refrigerante através da ferramenta preferido | Concentração de calor na ferramenta; abrasão | Velocidade muito baixa; refrigerante em abundância |
| Ferro fundido | Alargador de metal duro | Desgaste abrasivo por inclusões de grafita | Velocidade moderada; limpeza de cavaco com ar comprimido |
| Latão e bronze | Alargador de máquina HSS ou metal duro | Baixas forças de corte; bom acabamento superficial | Alta velocidade; arestas afiadas para prevenir rasgos |
| Plásticos de engenharia (PEEK, Delrin) | HSS ou metal duro com geometria afiada | Prevenir fusão; remoção limpa de cavaco | Alta velocidade; arestas afiadas; evitar acúmulo de calor |
O caso do aço inoxidável em detalhe: O aço inoxidável austenítico (304, 316) encrua na superfície durante o corte — cada passe de corte deixa uma camada mais dura que o próximo passe deve cortar. Com alargadores de canal reto, o contato intermitente de cada canal permite ao material da peça recuar ligeiramente entre eventos de corte, exacerbando o encruamento e causando vibração. Os canais helicoidais mantêm contato mais contínuo, reduzindo o recuo e a taxa de encruamento. Combinado com velocidade de corte reduzida (aproximadamente 50% da velocidade usada para aço carbono em diâmetro equivalente) e um avanço contínuo e constante que impede o alargador de esfregar sem cortar, alargadores de metal duro helicoidais produzem furos limpos e consistentes em inox que alargadores HSS de canal reto não conseguem igualar.
Tolerâncias alcançáveis por tipo de alargador
| Tipo de alargador | Tolerância de Produção Típica | Acabamento da superfície (Ra) | Melhor Condição de Uso |
|---|---|---|---|
| Alargador manual | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Ajuste de peça única, reparo |
| Alargador de máquina (HSS) | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Produção CNC, materiais padrão |
| Alargador de máquina (metal duro) | ±0,008–0,020 mm | Ra 0,4–1,2 µm | Alto volume, materiais duros |
| Alargador de canal helicoidal | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Inox, furos profundos, propenso a vibração |
| Alargador ajustável | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Tamanhos não padronizados, reparo |
| Alargador de carcaça | ±0,015–0,030 mm | Ra 1,2–2,4 µm | Diâmetros grandes |
| Metal duro + porta-ferramenta flutuante | ±0,005–0,015 mm | Ra 0,4–0,8 µm | Produção de mais alta precisão |
Tolerância H7 como referência de projeto: H7 é a tolerância de furo de precisão mais comum em desenhos do sistema ISO. Para um furo H7 de 10 mm, a tolerância é +0,015 / 0 mm (o furo pode ter 10,000–10,015 mm). Para um furo H7 de 20 mm, a tolerância é +0,021 / 0 mm. Um alargador de máquina usado em uma configuração CNC bem controlada atinge consistentemente essas tolerâncias em lotes de produção.
Problemas Comuns de Alargamento, Causas e Soluções
| Problema | Causa Principal | Solução de Engenharia |
|---|---|---|
| Furo sobredimensionado | Deflexão do alargador; velocidade excessiva; alargador desgastado | Reduzir a velocidade; usar alargador de metal duro para rigidez; substituir ferramenta desgastada |
| Furo subdimensionado | Sobremetal insuficiente; alargador desgastado cortando abaixo da medida | Verificar o diâmetro pré-alargamento; usar alargador novo |
| Acabamento superficial ruim (Ra >3,2 µm) | Ferramenta atritando em vez de cortar (arestas desgastadas, sobremetal insuficiente) | Verificar se o diâmetro da pré-broca deixa 0,10–0,30 mm; substituir o alargador |
| Marcas de vibração na parede do furo | Vibração da máquina; canais retos em material com encruamento | Usar alargador de canal helicoidal; verificar a rigidez da máquina e do porta-ferramenta |
| Furo sobredimensionado na entrada, afunilando em direção à saída | Desalinhamento entre o fuso e o furo; alargador defletindo | Usar porta-alargador flutuante; verificar a retidão do furo broqueado |
| Acúmulo de cavacos (furos profundos, alumínio) | Cavacos não sendo evacuados; geometria do canal retendo cavacos | Usar alargador de canal helicoidal; aumentar o fluxo/pressão do refrigerante |
| Desgaste rápido da ferramenta | Material errado para a dureza da peça | Atualizar de HSS para metal duro; reduzir a velocidade de corte |
O sobremetal de pré-alargamento é o erro de processo mais comum: Se a broca deixar sobremetal muito pequeno (menos de aproximadamente 0,050 mm total no diâmetro), o alargador não consegue cortar — ele atrita, gerando calor e pressão que podem fazer o furo atingir a medida correta inicialmente, mas produz uma superfície encruada e vida curta do alargador. Se sobrar muito material (acima de aproximadamente 0,4–0,5 mm total para a maioria dos materiais), o alargador deflete sob a carga, produzindo um furo sobredimensionado com circularidade ruim. A faixa de sobremetal total de 0,10–0,30 mm é a janela dentro da qual o alargamento funciona corretamente.
Considerações de DFM para Furos Alargados
Tamanhos padrão de alargadores: Os alargadores são fabricados em tamanhos padrão (ISO 521, DIN 206, ASME B94.2 dependendo do sistema). Projetar diâmetros de furo para corresponder aos tamanhos padrão de alargadores (incrementos de 0,5 mm na maioria dos diâmetros, com tamanhos inferiores a 0,5 mm em diâmetros pequenos) elimina a necessidade de ferramentas personalizadas ou ajustáveis. Diâmetros de furo não padronizados (por exemplo, 12,7 mm em um contexto de projeto métrico) exigem um alargador ajustável ou uma ferramenta de tamanho personalizado — ambos aumentam o custo e reduzem a precisão em comparação com tamanhos padrão.
Adequação da folga de alargamento: Desenhos de engenharia que especificam um diâmetro final alargado sem considerar o tamanho da broca de pré-alargamento podem criar problemas de fabricação. Os desenhos devem especificar apenas o diâmetro acabado alargado (com uma nota como “brosque e alargue para Ø10H7”) ou especificar explicitamente tanto o diâmetro da broca quanto o diâmetro alargado. A responsabilidade do maquinista é selecionar um tamanho de broca apropriado que deixe 0,10–0,25 mm de sobremetal para alargamento.
Relação profundidade vs. diâmetro do furo: O alargamento é simples para furos com relação profundidade-diâmetro abaixo de aproximadamente 3:1. Acima de 5:1, a evacuação de cavacos torna-se problemática com canais retos, e a deflexão da ferramenta reduz a precisão. Acima de 8:1, o refrigerante através da ferramenta (refrigerante de alta pressão fornecido pelo centro da ferramenta) torna-se essencialmente obrigatório para evacuação confiável de cavacos, e manter a precisão posicional exige atenção cuidadosa à retidão da pré-broca. Desenhos de projeto que especificam furos profundos com tolerâncias apertadas devem ser revisados quanto à viabilidade de alargamento.
Chanfro na entrada do furo: Um chanfro de entrada de 45° com 0,5–1,0 mm de profundidade na entrada do furo ajuda a guiar o alargador para dentro do furo na passagem de engajamento inicial, reduzindo o risco de o alargador vibrar ou defletir na entrada. Este chanfro também quebra a aresta viva na interseção furo-face, que é um ponto de concentração de tensão em componentes sujeitos a fadiga.
Pontos-chave
- O alargamento é o processo que produz furos funcionais a partir de furos broqueados: a remoção de 0,10–0,30 mm de sobremetal em uma passagem de alargamento melhora a precisão do diâmetro do furo de ±0,050–0,100 mm (broqueado) para ±0,010–0,025 mm (alargado), e o acabamento superficial de Ra 3,2–6,3 µm (broqueado) para Ra 0,8–1,6 µm (alargado).
- Alargadores de máquina em operações CNC são a escolha padrão para furos com tolerância de produção: eles alcançam tolerância de diâmetro de ±0,010–0,025 mm com acabamento superficial Ra 0,8–1,6 µm, cobrindo H7 e requisitos de tolerância comparáveis em materiais padrão.
- Alargadores de canal helicoidal são necessários para aço inoxidável austenítico e outros materiais que endurecem por deformação: canais retos produzem vibração em aço inoxidável porque o contato intermitente permite o retorno elástico do material entre os eventos de corte; canais helicoidais mantêm contato mais contínuo, suprimindo a vibração e produzindo Ra 1,0–1,6 µm de forma consistente.
- Alargadores de metal duro são necessários para produção em alto volume, materiais duros e aplicações que exigem diâmetro de furo consistente ao longo de milhares de furos: o metal duro dura 5–15× mais que o HSS em materiais abrasivos ou que endurecem por deformação, mantendo o diâmetro dentro da tolerância por corridas de produção substancialmente mais longas.
- Suportes de alargador flutuantes compensam o desalinhamento entre fuso e furo: a conformidade flutuante permite que o alargador siga o eixo existente do furo em vez de ser desviado do eixo pelo fuso, produzindo circularidade e concentricidade superiores em aplicações de alta precisão.
- A folga de sobremetal de pré-alargamento de 0,10–0,30 mm total no diâmetro é crítica: sobremetal insuficiente causa atrito e endurecimento por deformação; sobremetal excessivo causa deflexão, sobredimensionamento e vibração.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): especifique furos alargados como “brosque e alargue Ø[nominal] [classe de tolerância]” (por exemplo, “brosque e alargue Ø10H7”) em vez de especificar apenas o diâmetro final sem contexto de processo. Isso fornece ao fornecedor de usinagem instrução clara sobre a tolerância necessária e implica o processo de duas etapas. Para componentes de aço inoxidável ou titânio com furos de precisão, especificar “alargado, ferramenta de metal duro com canal helicoidal” na nota de processo evita os problemas de canal reto que resultam em retrabalho.
perguntas frequentes
Qual é a diferença entre um alargador de máquina e um alargador manual?
Um alargador de máquina é projetado para uso em um centro de usinagem CNC, furadeira de bancada ou torno com velocidade e avanço controlados, e produz tolerâncias de furo consistentes de ±0,010–0,025 mm com acabamento superficial Ra 0,8–1,6 µm em lotes de produção. Um alargador manual é girado manualmente com uma chave de macho ou cabo em T, tem uma guia cônica longa para entrada guiada, e produz tolerâncias de ±0,025–0,050 mm que variam com a técnica do operador. Alargadores de máquina são a escolha correta para qualquer situação que exija resultados consistentes e repetíveis em múltiplas peças. Alargadores manuais são apropriados para reparo e manutenção quando o acesso à máquina não está disponível, ou para operações de ajuste de peça única onde o tamanho deve ser ajustado incrementalmente por sensibilidade.
Por que um alargador de canal helicoidal deve ser usado para aço inoxidável?
O aço inoxidável austenítico (304, 316) endurece por deformação quando cortado — a superfície do material torna-se mais dura que o material subjacente após cada passagem de corte, exigindo passagens subsequentes para cortar através de material progressivamente mais duro. Com alargadores de canal reto, cada canal entra em contato brevemente com a parede do furo e então perde contato antes que o próximo canal engate. Durante este intervalo sem contato, a superfície do material retorna elasticamente e endurece parcialmente por deformação. Quando o próximo canal engata, ele encontra uma superfície mais dura, criando uma ação de corte interrompida que induz vibração. Canais helicoidais mantêm contato mais contínuo com a parede do furo ao longo da passagem de corte, reduzindo o intervalo de retorno elástico e suprimindo a vibração. O resultado é acabamento de furo Ra 0,8–1,6 µm em aço inoxidável em comparação com Ra 2,4–3,2 µm ou pior com canais retos.
Quanto sobremetal deve ser deixado para alargamento?
A margem de sobremetal padrão antes da mandrilagem é de 0,10–0,30 mm no total sobre o diâmetro (0,05–0,15 mm por lado), ajustada para o limite inferior em diâmetros pequenos e materiais macios, e para o limite superior em diâmetros grandes e materiais duros. Para um furo de Ø10 mm em aço, 0,10–0,15 mm de sobremetal total (brotar até Ø9,85–9,90 mm, mandrilar até Ø10,000 mm H7) é o padrão. Se sobrar menos material, o alargador não consegue cortar de forma limpa e irá esfregar em vez de cisalhar, gerando calor, encruando a superfície do furo e reduzindo a vida útil do alargador. Se sobrar mais material, o alargador deflete sob a carga de corte mais elevada, produzindo um furo com diâmetro acima do especificado e circularidade deficiente. Verificar o diâmetro da broca antes de cada operação de mandrilagem é uma etapa básica de controle de qualidade na usinagem de precisão.
Quando se deve usar um porta-alargador flutuante?
Um porta-alargador flutuante é usado quando há desalinhamento entre o eixo do fuso e a linha de centro do furo broqueado que não pode ser corrigido pelo ajuste da máquina. Esse desalinhamento ocorre quando a broca deflete durante a furação (produzindo um furo com linha de centro que se desvia da trajetória programada), quando erros de registro do dispositivo fixam o furo fora do eixo em relação ao fuso, ou quando a dilatação térmica da máquina altera a relação entre o fuso e o dispositivo durante a produção. Sem um porta-alargador flutuante, um alargador rígido acionado em um furo desalinhado produz um corte excêntrico — o alargador remove mais material de um lado do que do outro — resultando em um furo com diâmetro acima do especificado e circularidade deficiente. O porta-alargador flutuante permite que o alargador siga o eixo do furo existente, produzindo circularidade dentro de 0,005–0,010 mm TIR em aplicações que configurações rígidas não conseguem alcançar.
Que tolerância a mandrilagem CNC pode alcançar?
A mandrilagem padrão em máquina CNC com ferramenta de HSS alcança ±0,010–0,025 mm no diâmetro do furo e acabamento superficial Ra 0,8–1,6 µm, o que cobre os requisitos de tolerância ISO H7 e H8 na maioria dos diâmetros. Alargadores de metal duro em configurações rígidas alcançam ±0,008–0,020 mm. Alargadores de metal duro com porta-alargadores flutuantes alcançam ±0,005–0,015 mm e Ra 0,4–0,8 µm. Esses valores pressupõem: sobremetal correto antes da mandrilagem (0,10–0,30 mm no total), velocidade de corte apropriada (50–80% da velocidade de furação para o mesmo material) e um alargador em boas condições (canais afiados, dentro da especificação de diâmetro). O desgaste da ferramenta causa deriva progressiva do diâmetro — um alargador que mantinha ±0,012 mm no início de uma produção pode produzir furos a ±0,025 mm após desgaste significativo. Monitorar o diâmetro do furo ao longo da produção e substituir o alargador antes que a tolerância seja excedida é essencial para uma qualidade de produção consistente.
Escrito pela equipe de engenharia CMS com mais de 15 anos de experiência em usinagem de precisão CNC produzindo furos mandrilados para assentos de rolamentos, furos de pinos de posicionamento, componentes hidráulicos, buchas aeroespaciais e conjuntos de dispositivos médicos em alumínio, aço inoxidável, titânio e ligas de engenharia. Referências técnicas: Machinery’s Handbook (Reamers and Reaming), ASME B94.2 (Reamers), ISO 521 (Hand Reamers — Dimensions), Sandvik Coromant Hole-Making Application Guide, SME Fundamentals of Tool Design (capítulo sobre Reaming).
Precisa de componentes usinados de precisão CNC que exijam furos mandrilados?
Na CMS, produzimos furos mandrilados de precisão para H7, H6 e especificações de tolerância personalizadas — com ferramental adequado ao material (metal duro com canais helicoidais para aço inoxidável, porta-alargadores flutuantes para produção de alta precisão), medição de furos CMM nas primeiras peças e documentação de capacidade de processo.
[Solicite uma revisão da especificação de furo mandrilado e um orçamento de usinagem CNC →]


