
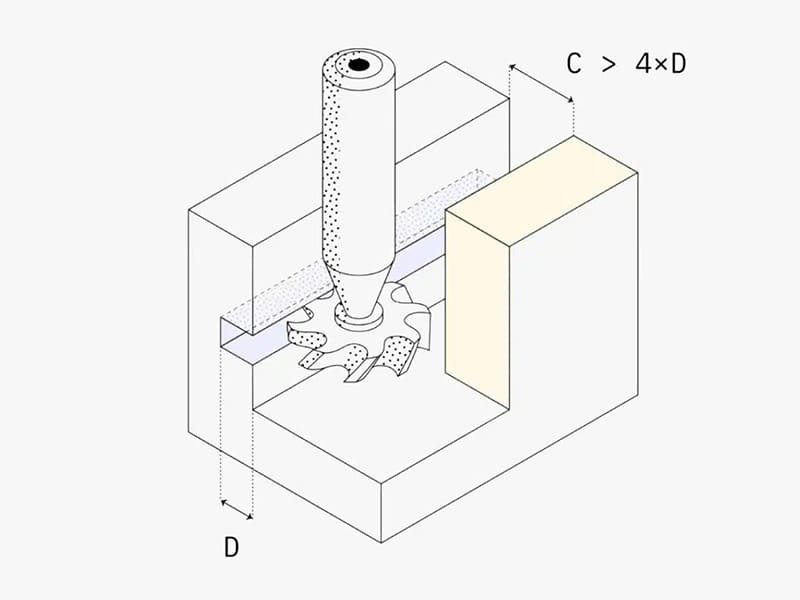
Resposta rápida: Um recorte CNC é qualquer elemento que não possa ser alcançado por uma fresa padrão que se desloque numa direção reta, vertical ou horizontal — ranhuras internas, ranhuras em T, recuos de rosca, encaixes em cauda de andorinha e ranhuras para O-ring são exemplos comuns. Os recortes aumentam o custo de maquinagem não devido à complexidade geométrica, mas porque obrigam à utilização de ferramentas não padrão (fresas tipo «pirulito», fresas para ranhuras em T, ferramentas de forma), configurações adicionais (aumento do tempo de ciclo de 20–50%), condições de corte mais lentas e inspeções por CMM mais complexas. A estratégia mais eficaz de redução de custos é uma abordagem DFM em três etapas: (1) eliminar os recortes sem finalidade funcional, (2) padronizar as dimensões dos recortes remanescentes para corresponderem aos tamanhos de fresas disponíveis no mercado (3, 4, 6, 8, 10 mm e equivalentes padrão em polegadas) e (3) limitar a profundidade de alcance do recorte a ≤3×D para manter a rigidez da ferramenta. Os recortes funcionais — ranhuras para anéis O-ring, alívios de rosca, ranhuras de chaveta, ranhuras em T — devem ser preservados; o seu custo justifica-se pelos requisitos de montagem e vedação que não podem ser satisfeitos de outra forma.
Por que razão os cortes por baixo aumentam o custo da maquinação CNC
Os cortes em contra-ângulo não são, por si só, problemáticos do ponto de vista da engenharia. O aumento dos custos decorre de uma limitação específica do processo de fabrico: as fresas padrão deslocam-se nos eixos X, Y e Z e só conseguem cortar a geometria a que conseguem aceder através de uma trajetória de aproximação reta. Quando a geometria fica “oculta” a esta aproximação direta, o fluxo de trabalho de maquinagem é interrompido.
Os cinco fatores que influenciam os custos do ponto de vista do fornecedor:
| Fator de custo | Mecanismo | Impacto típico |
|---|---|---|
| Ferramentas especializadas | As fresas padrão não conseguem alcançar os recantos; são necessárias fresas tipo «lollipop», de ranhura em T ou fresas de forma | +10–30% custo de ferramentas |
| Configurações adicionais | A peça deve ser reposicionada ou fixada novamente para cada nova direção de acesso | +15–40% tempo de ciclo |
| Eficiência de corte reduzida | As ferramentas mais longas e menos rígidas requerem velocidades de avanço mais baixas e profundidades menores por passagem | Taxa de remoção de material mais baixa ao longo de todo o processo |
| Complexidade da inspeção | A geometria do recorte não pode ser medida com paquímetros padrão; requer uma MMC ou calibres personalizados | Tempo e custos adicionais com o controlo de qualidade |
| Complexidade da programação CAM | Os percursos de ferramenta padrão provocam colisões entre a ferramenta e a peça; é necessária uma programação personalizada para evitar colisões | Maior tempo de engenharia de pré-produção |
O mecanismo do custo real: Uma peça padrão com quatro paredes verticais, base plana e orifícios simples pode ser programada e maquinada numa única configuração com fresas de ponta padrão, utilizando parâmetros de corte próximos do máximo. Se se adicionar uma ranhura de retenção interna que exija uma fresa tipo «lollipop» e uma segunda configuração, o tempo de ciclo aumenta 25–40% — não porque a ranhura em si demore muito tempo a cortar, mas porque a segunda configuração requer uma nova fixação, verificação do alinhamento e trocas de ferramentas.
Undercuts funcionais: quais devem ser mantidos
Antes de qualquer análise de DFM eliminar os recuos, a equipa de engenharia deve distinguir as características que são estrutural ou funcionalmente necessárias das que estão presentes por razões estéticas, de compatibilidade com versões anteriores ou por motivos ainda não analisados.
| Tipo de recorte | Manter ou reformular | Raciocínio de Engenharia |
|---|---|---|
| Ranhura para o O-ring | Manter | A função de vedação requer uma profundidade, largura e tolerância específicas da ranhura, de modo a comprimir o O-ring até à relação de compressão correta |
| Alívio da rosca | Manter | Permite que a ferramenta de rosqueamento complete a forma da rosca na parte inferior do encaixe da rosca; sem ela, o último passo da rosca fica incompleto |
| Ranhura | Manter | Assegura uma transmissão positiva do binário entre o eixo e o cubo; não há alternativa sem uma reformulação completa do projeto |
| Ranhura em T | Manter (otimizar dimensões) | Permite a retenção deslizante com porcas em T padrão; otimizado para as larguras padrão das fresas para ranhuras em T |
| Junta em cauda de andorinha | Guardar, se necessário | Proporciona um encaixe mecânico que resiste a forças de extração; avalie se uma característica externa mais simples pode substituí-lo |
| Ranhura de retenção por encaixe | Guardar, se necessário | Permite a retenção da montagem à cega; avalie se a sequência de montagem pode ser alterada para permitir uma característica externa |
| Ranhura interna decorativa | Remover | Sem qualquer contribuição funcional; puramente estético |
| Ranhura remanescente do projeto de fundição | Remover | Herda de um modelo anterior fabricado por fundição ou moldagem por injeção; não tem qualquer função na versão maquinada por CNC |
| Recesso interno oculto | Remover | Se não for utilizado para o fluxo de fluidos, a retenção de componentes ou a montagem, não há justificação técnica para o custo |
Ranhuras para os anéis de vedação em pormenor: Uma ranhura para O-ring é um recorte de precisão que exige tolerâncias de ±0,025–0,050 mm na largura e profundidade da ranhura, para atingir a relação de compressão especificada do O-ring (normalmente 10–30% do diâmetro da secção transversal do O-ring). Na maioria das aplicações sob pressão, a ranhura não pode ser substituída por uma vedação plana ou junta sem uma reformulação significativa da interface de acoplamento. Trata-se do exemplo prototípico de um recorte funcional — o custo de maquinagem é real, mas a função de engenharia é indispensável.
Detalhes dos relevos da rosca: Os alívios de rosca são ranhuras curtas (1–3 mm) na extremidade da rosca que permitem que a ferramenta de rosqueamento seja retirada sem cortar um passo final incompleto. Sem um alívio de rosca, os últimos um a dois passos da rosca apresentam uma forma irregular que causa dificuldades na montagem e uma profundidade de encaixe incorreta da rosca. Os alívios de rosca são maquinados com a ferramenta de rosqueamento já em utilização, o que normalmente acrescenta um tempo de ciclo mínimo, e nunca devem ser removidos.
Análise de DFM: Eliminação de recortes não funcionais
A estratégia mais económica para reduzir os recortes não requer a reformulação da geometria — exige, sim, questionar sistematicamente se cada recorte cumpre uma função de engenharia.
Lista de verificação de DFM para cada elemento com recorte:
- A remoção desta funcionalidade afeta a estanqueidade, a retenção de fluido ou o desempenho em termos de pressão?
- A remoção desta funcionalidade afeta a montagem — retenção, alinhamento ou encaixe?
- A remoção desta funcionalidade afeta a transmissão do binário ou o bloqueio mecânico?
- Esta funcionalidade fica visível ou acessível após a montagem final?
- Será que uma fresa de ponta padrão consegue alcançar esta característica sem ferramentas especiais?
Se as respostas às perguntas 1 a 3 forem todas «não», a funcionalidade é candidata a remoção. Se a resposta à pergunta 4 for «não» (a funcionalidade fica oculta após a montagem) e não houver qualquer função de engenharia, a remoção é simples — não afetará o produto em serviço.
O motivo mais comum para a remoção: Ranhuras decorativas internas, chanfros ou recuos em superfícies que ficam completamente ocultas após a montagem. Estas características eram, por vezes, adicionadas durante a conceção inicial por razões estéticas (visíveis nas representações CAD), sem se ter em conta que ficariam invisíveis no produto montado. Não acrescentam qualquer valor ao produto, mas exigem ferramentas especiais e configurações adicionais sempre que a peça é maquinada.
Características herdadas de processos de fabrico anteriores: Os produtos que passam da fundição, da fundição sob pressão ou da moldagem por injeção para a maquinagem CNC apresentam frequentemente características geométricas que eram funcionais no processo original (ângulos de descoadamento, características da linha de separação, auxiliares de fundição), mas que não têm qualquer função na maquinagem CNC. Estas devem ser sistematicamente identificadas e removidas durante a revisão de DFM.
Padronização das dimensões dos recantos para se adequarem às ferramentas disponíveis no mercado
No caso de recortes que tenham de ser mantidos, a medida mais eficaz para reduzir custos consiste em garantir que as dimensões dos recortes correspondam aos tamanhos padrão de ferramentas disponíveis. As dimensões não padrão são a fonte mais comum de custos desnecessários na maquinação de recortes.
Tamanhos padrão de fresas para ferramentas comuns de corte em contra-inclinação:
- Fresas para ranhuras em T (métricas): diâmetro da fresa de 6, 8, 10, 12, 16, 18 e 20 mm; diâmetros de colo padrão e intervalos de profundidade
- Fresas com corte inferior tipo «pirulito»/ponta esférica: diâmetro da esfera de 3, 4, 6, 8, 10 mm; diâmetros de colo correspondentes
- Fresas para ranhuras (polegadas): 1/8″, 3/16″, 1/4″, 5/16″, 3/8″, 1/2″ (diâmetro da fresa)
- Dimensões da ranhura do O-ring: normalizadas de acordo com as normas AS568 (polegadas) ou ISO 3601 (métrico) para os tamanhos dos O-rings, com a largura e profundidade correspondentes da ranhura
A armadilha das dimensões não normalizadas: Um recorte especificado com 7,3 mm de largura não tem nenhuma fresa padrão para ranhuras em T nem fresa tipo «lollipop» compatível. A oficina de maquinagem tem duas opções: encomendar uma fresa personalizada (o que implica um custo adicional de $150–$500+ e um prazo de entrega de 1 a 3 semanas) ou utilizar uma ferramenta padrão de dimensões próximas com programação modificada (o que resulta numa característica ligeiramente imprecisa que poderá exigir aprovação da engenharia). Alterar a especificação para 8 mm permite utilizar a fresa padrão mais próxima, elimina a necessidade de ferramentas personalizadas e, normalmente, reduz o custo por peça em 20–30%.
Mesmo pequenos desvios em relação aos tamanhos padrão implicam o recurso a ferramentas personalizadas: Um desvio de 0,5 mm em relação ao tamanho padrão de uma fresa não constitui um compromisso de fabrico — trata-se de uma especificação de ferramenta personalizada. As equipas de engenharia e de aprovisionamento subestimam frequentemente o rigor com que os tamanhos padrão das ferramentas são definidos e a facilidade com que os operadores de máquinas classificam até mesmo pequenas dimensões não padronizadas como ferramentas personalizadas.
As dimensões padrão das ranhuras para O-rings eliminam as suposições: As ranhuras para anéis O-ring especificadas de acordo com as normas AS568 ou ISO 3601 têm requisitos bem documentados relativos à largura, profundidade e acabamento superficial das ranhuras, que correspondem a diâmetros específicos da secção transversal dos anéis O-ring. Estas dimensões normalizadas das ranhuras são usinadas rotineiramente com ferramentas padrão para ranhuras. As ranhuras para anéis O-ring não normalizadas, que não correspondem a nenhum tamanho normalizado de anel O-ring, requerem justificação técnica e, frequentemente, ferramentas personalizadas.
Controlo da profundidade do recorte para manter a rigidez da ferramenta
A rigidez das ferramentas de longo alcance, necessárias para os recortes profundos, diminui com o cubo do comprimento de alcance da ferramenta. Isto significa que duplicar a profundidade de alcance reduz a rigidez da ferramenta num fator de 8 — e não de 2. Os recortes profundos causam, por conseguinte, problemas desproporcionados em termos de deflexão da ferramenta, vibração, precisão dimensional e acabamento superficial.
Orientações relativas à profundidade por nível de risco:
- ≤2–3×D (diâmetro da ferramenta): maquinagem estável, avanços e velocidades padrão, acabamento superficial aceitável
- 3–4×D: risco moderado; reduzir a velocidade de avanço em 20–30% e utilizar profundidades menores por passagem
- 4–5×D: risco elevado de vibração; requer uma avaliação completa do percurso da ferramenta, da velocidade de avanço e da velocidade do fuso
- Acima de 5×D: risco muito elevado; considere redesenhar a peça, utilizar uma ferramenta de maior diâmetro ou efetuar o acesso a partir de uma direção diferente
O que acontece quando a profundidade é excessiva: Um cortador tipo «pirulito» com 6 mm de diâmetro, que penetra 25 mm numa peça (≈4×D), sofre deflexão sob as forças de corte, produzindo imprecisões dimensionais e marcas de vibração. A rugosidade superficial (Ra) pode variar de 0,8–1,6 µm (condições estáveis) para 3,2–6,3 µm (condições de vibração com alcance longo). A precisão dimensional na característica com recorte inferior degrada-se de ±0,025 mm para ±0,050–0,100 mm. A redução da profundidade do recorte inferior de 25 mm para 15 mm (2,5×D) restabelece condições de maquinagem estáveis.
Impacto no tempo de ciclo: Os recuos profundos exigem parâmetros conservadores que aumentam o tempo de maquinagem em 30–80%, em comparação com a mesma característica a uma profundidade menor. Uma operação de maquinagem que demora 3 minutos a 2×D pode demorar 5–6 minutos a 4×D — um aumento que a especificação do desenho provoca diretamente ao exceder a faixa de funcionamento estável da ferramenta.
Conceção de recuos para um melhor acesso das ferramentas
O acesso da ferramenta é a principal variável de engenharia que distingue os recantos dispendiosos dos mais acessíveis. Dois recantos com dimensões idênticas podem apresentar custos de maquinagem drasticamente diferentes, dependendo da forma como a geometria circundante afeta a entrada, a saída e o contacto da ferramenta.
Limpar o percurso de entrada da ferramenta: Uma ferramenta de corte tem de entrar e sair da característica de recorte inferior de forma controlada. As geometrias internas fechadas, sem trajetória de aproximação direta, exigem que a ferramenta seja inserida, reposicionada e encaixada em ângulos invulgares — o que aumenta a complexidade da configuração e o tempo de programação. Os desenhos com lados abertos, que permitem que a ferramenta se aproxime em linha reta a partir do exterior da peça, são consideravelmente mais simples.
Espaço livre à volta do elemento: As ferramentas de corte em contra-corte têm normalmente um diâmetro inferior ao dos espaços que estão a cortar, para permitir a passagem do colo. A ferramenta necessita de folga radial para rodar sem colisão. Uma ranhura de recorte de 6 mm requer aproximadamente 8–10 mm de folga circundante para o corpo da ferramenta. A conceção da geometria circundante com folga insuficiente obriga o programador a utilizar percursos de ferramenta especiais para evitar colisões e avanços mais lentos.
Undercuts abertos vs. fechados:
| Tipo de projeto | Acesso às ferramentas | Requisitos de configuração | Nível de custos |
|---|---|---|---|
| Aberto numa das faces (a ferramenta entra pelo lado) | Direto, numa única passagem | Configuração única | Baixo |
| Abrir na parte superior (a ferramenta entra verticalmente após a troca de ferramenta) | Abordagem direta com método padrão | Configuração única | Baixa-média |
| Totalmente fechado (no interior de uma cavidade) | Requer um cortador de pirulitos ou um cortador especial | Muitas vezes, duas configurações | Alto |
| Ranhura interna num furo cego | Restrição máxima | Mínimo de duas configurações | Muito elevado |
Abrir um dos lados de um elemento elimina toda uma configuração: Uma ranhura de retenção interna no furo de um alojamento é uma operação que requer duas configurações — a peça tem de ser fixada para permitir que a ferramenta aceda ao interior do furo. Se for possível obter a mesma função de retenção com uma ranhura no exterior de um eixo ou alojamento, elimina-se uma configuração, as ferramentas de torneamento padrão substituem a fresa tipo «pirulito» e a inspeção torna-se mais simples.
Undercuts internos vs. externos: comparação de custos
Os recuos internos têm um custo superior ao dos recuos externos em todos os fatores de custo, simultaneamente.
| Fator | Recorte interno | Undercut externo |
|---|---|---|
| Acesso às ferramentas | Restrito; a ferramenta deve entrar na cavidade | Aberto; a ferramenta aproxima-se pelo exterior |
| Ferramentas necessárias | Cortadores tipo «pirulito», cortadores com ranhura em T, ferramentas personalizadas | Fresas padrão, ferramentas de torneamento |
| Contagem de configurações | Normalmente, 2 a 3 configurações | Normalmente, 1 configuração |
| Parâmetros de corte | Avanço e profundidade reduzidos; ferramenta mais longa | Parâmetros padrão; ferramenta mais curta e rígida |
| Tempo de ciclo | +20–50% em comparação com uma funcionalidade externa equivalente | Valor de referência |
| Inspeção | É necessária uma CMM ou um calibre personalizado | Compassos, calibre padrão |
A razão pela qual os recortes internos são mais dispendiosos não reside na complexidade geométrica — mas sim no facto de o material circundante bloquear a ferramenta, obrigando à utilização de ferramentas mais longas e, por conseguinte, menos rígidas, que têm de ser operadas com parâmetros conservadores. Os recortes externos eliminam esta limitação: a ferramenta aproxima-se do elemento a partir do exterior do contorno da peça, permitindo a utilização de ferramentas curtas e rígidas com parâmetros de corte padrão.
Quando os recuos internos são inevitáveis: Em alguns casos — ranhuras internas de encaixe por pressão, ranhuras para anéis O-ring em furos cegos, ranhuras de retenção de rolamentos no interior de caixas — o recorte interno desempenha uma função que nenhuma característica externa pode substituir sem alterar fundamentalmente o projeto do conjunto. Nestes casos, aceite o custo adicional e concentre-se em otimizar a profundidade e as dimensões para o minimizar.
Maquinação em 5 eixos e ranhuras de corte inferior
A maquinagem de 5 eixos resolve o problema do acesso da ferramenta, permitindo que o fuso se incline e que a peça gire, posicionando a ferramenta de corte na característica num ângulo ideal. Isto faz com que algumas características com recorte passem de “inacessíveis com 3 eixos” para “acessíveis com ferramentas padrão num ângulo”.”
Em que casos a maquinagem em 5 eixos reduz os custos associados ao recorte:
- As operações que exigem 2 a 3 configurações em 3 eixos podem, muitas vezes, ser concluídas numa única configuração, inclinando a peça para permitir o acesso à ferramenta
- As operações que requerem um cortador tipo «lollipop» de 3 eixos podem, por vezes, ser realizadas com uma fresa de ponta padrão, num ângulo inclinado
- As peças com múltiplas superfícies e recortes em várias faces são as que mais beneficiam da consolidação em 5 eixos
Quando o sistema de 5 eixos não resolve o problema:
- Os recantos profundos e estreitos que excedem a relação entre o alcance e o diâmetro da ferramenta continuam a ser difíceis, independentemente da capacidade da máquina
- A tarifa horária de uma máquina de 5 eixos é normalmente 40–80% superior à de um centro de maquinagem de 3 eixos; no caso de peças em que a maquinagem de 3 eixos com duas configurações é mais rápida do que a programação e configuração de 5 eixos, a opção de 3 eixos continua a ser mais económica
- A programação complexa em 5 eixos requer engenheiros de CAM familiarizados com a prevenção de colisões e a otimização dos eixos das ferramentas — competências que nem sempre estão disponíveis junto de fornecedores de usinagem de baixo custo
| Cenário | Abordagem em 3 eixos | Abordagem de 5 eixos |
|---|---|---|
| Um único recorte simples | Baixo custo | Custo mais elevado (o acréscimo na tarifa das máquinas não se justifica) |
| Subcorte com várias configurações a partir de uma única direção | Custo moderado | Muitas vezes, um custo mais baixo graças à eliminação da configuração |
| Peça complexa com recuos em várias faces | Caro (muitas configurações) | Custo total frequentemente significativamente mais baixo |
| Recorte profundo e estreito | Caro (ferramentas especiais) | Ainda é caro (limite de rigidez da ferramenta) |
As implicações em termos de conceção: A abordagem mais económica para a maioria dos produtos não consiste em recorrer à maquinagem de 5 eixos para lidar com recortes difíceis, mas sim em conceber os recortes de forma a que sejam acessíveis em máquinas de 3 eixos. A capacidade de 5 eixos é mais valiosa para peças com múltiplas superfícies verdadeiramente complexas, nas quais a geometria de recorte é inevitável, e não como solução para problemas de DFM que poderiam ser evitados.
Pontos-chave
- Os recortes aumentam o custo devido à limitação do acesso, e não à complexidade geométrica: o fator que determina os custos é a necessidade de ferramentas especiais (lollipop, ranhura em T, fresas de forma), configurações adicionais e parâmetros de corte conservadores — e não o tamanho ou a forma do próprio elemento.
- Os recuos funcionais devem ser mantidos: As ranhuras para anéis O-ring, os rebaixos para roscas, as ranhuras para chavetas e as ranhuras em T permitem, respetivamente, a vedação, o encaixe da rosca, a transmissão de binário e a retenção mecânica. Estas funções não podem ser eliminadas sem alterações fundamentais ao projeto.
- Os recuos não funcionais devem ser removidos na revisão de DFM: as ranhuras internas não visíveis após a montagem, os recantos decorativos e as características herdadas de processos de fabrico anteriores aumentam o custo de maquinagem em 20–50%, sem qualquer benefício para o desempenho do produto.
- A adaptação das dimensões do recorte aos tamanhos padrão das fresas é a medida mais rápida para reduzir os custos: a alteração da largura do recorte de 7,3 mm para 8 mm elimina a necessidade de ferramentas personalizadas, reduz os custos em 20–30% e encurta o prazo de entrega em até 3 semanas.
- A profundidade do corte inferior não deve exceder aproximadamente 3×D do diâmetro da ferramenta: para além deste limite, a rigidez da ferramenta diminui cubicamente com a profundidade, causando vibrações, imprecisão dimensional e aumentos do tempo de ciclo de 30–80%.
- Os recuos internos custam significativamente mais do que os recuos externos: em todos os fatores de custo — ferramentas, número de configurações, eficiência de corte, inspeção —, os recantos internos implicam um custo adicional. Quando a função o permitir, deslocar uma ranhura de retenção do interior de um furo para o exterior de um eixo é uma das alterações de DFM com maior impacto possível.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): ao solicitar orçamentos para peças com ranhuras de subcorte, forneça o desenho de maquinagem com todas as características de subcorte explicitamente identificadas, indicando a profundidade, a largura e a tolerância. Os fornecedores que apresentam orçamentos sem esta informação costumam adicionar um preço de contingência para requisitos de ferramentas especiais não especificados, ou descobrem as ranhuras de subcorte após a apresentação do orçamento e emitem ordens de alteração. Uma especificação clara e antecipada da geometria dos recortes, combinada com a colaboração em matéria de DFM antes da aprovação do desenho, resulta consistentemente em orçamentos iniciais mais baixos e mais precisos.
perguntas frequentes
O que é um «undercut» na maquinagem CNC?
Na maquinação CNC, um recorte é qualquer elemento que não possa ser maquinado por uma fresa de ponta ou ferramenta de torneamento padrão que se desloque numa única direção de aproximação reta. A característica fica “oculta” em relação à linha de aproximação direta da ferramenta, exigindo o uso de ferramentas especiais (fresas tipo «lollipop», fresas para ranhuras em T, ferramentas de perfil) ou o reposicionamento da peça de trabalho para aceder à mesma a partir de uma direção diferente. Exemplos comuns incluem ranhuras de retenção internas dentro de furos, ranhuras para anéis O-ring em faces de vedação, ranhuras em T em dispositivos de fixação, alívios de rosca nas extremidades das roscas, ranhuras para chavetas e juntas em cauda de andorinha. A característica de engenharia determinante não é a forma do elemento, mas o facto de a geometria circundante impedir que uma ferramenta padrão o alcance numa única configuração.
Por que razão os cortes em contra-ângulo aumentam o custo da maquinação CNC?
Os cortes de contra-fresagem quebram o fluxo de trabalho padrão de maquinagem de três formas simultâneas. Em primeiro lugar, exigem ferramentas especializadas — fresas tipo «lollipop», fresas com ranhura em T ou ferramentas de formato personalizado — que custam entre $50 e $500+ por ferramenta, têm disponibilidade limitada e requerem parâmetros de corte mais lentos devido à sua rigidez reduzida em comparação com as fresas de ponta padrão. Em segundo lugar, exigem normalmente configurações adicionais — reposicionamento e nova fixação da peça —, o que acrescenta 20–50% ao tempo de ciclo por cada configuração adicional. Em terceiro lugar, os recortes profundos ou fechados exigem ferramentas mais longas com rigidez reduzida (a rigidez da ferramenta diminui com o cubo do comprimento de alcance), o que obriga a reduções adicionais na velocidade de avanço e na profundidade de corte. O efeito cumulativo numa peça moderadamente complexa com vários recortes internos pode traduzir-se num custo total de maquinagem 35–50% superior, em comparação com uma peça equivalente concebida para evitar recortes desnecessários.
Qual é a profundidade máxima que um recorte pode atingir na maquinagem CNC?
A orientação prática quanto à profundidade para ranhuras é ≤2–3× o diâmetro da ferramenta (D), para uma maquinagem estável e económica. A esta profundidade, a ferramenta possui rigidez adequada para manter uma geometria e um acabamento superficial consistentes com parâmetros de corte próximos dos padrão. A 3–4×D, são necessárias velocidades de avanço reduzidas e múltiplas passagens. Acima de 4–5×D, tornam-se prováveis vibrações, imprecisão dimensional (desvio dimensional de ±0,050–0,100 mm em vez de ±0,025 mm) e um acabamento superficial insatisfatório (Ra 3,2–6,3 µm em vez de 0,8–1,6 µm) tornam-se prováveis, mesmo em materiais macios. No caso de ranhuras com corte inferior que exijam uma profundidade superior a 4×D, o projeto deve ser revisto em termos de funcionalidade — a função pretendida pode ser alcançada com uma ranhura menos profunda, uma ferramenta de diâmetro maior (permitindo que a mesma ranhura tenha um múltiplo de D inferior) ou uma direção de acesso diferente que permita um alcance mais curto da ferramenta.
Quando se devem utilizar recortes externos em vez de recortes internos?
Os recantos externos devem ser utilizados sempre que for possível obter a mesma função numa superfície externa, em vez de no interior de um furo ou cavidade. Os recantos internos exigem que a ferramenta alcance o interior da peça, o que obriga à utilização de ferramentas longas e menos rígidas e, normalmente, requer uma segunda configuração para permitir o acesso. Os recortes externos são alcançados a partir do exterior da peça com ferramentas curtas e rígidas numa única configuração. A diferença de custo é significativa: os recortes internos aumentam o tempo de ciclo em 20–50% e requerem frequentemente ferramentas especiais; os recortes externos podem, normalmente, ser maquinados com fresas de topo ou ferramentas de torneamento padrão, utilizando parâmetros de corte máximos. A questão de conceção reside em saber se a função do recorte — normalmente retenção, vedação ou alinhamento — exige que este se encontre no interior de um furo ou se o conjunto pode ser redesenhado de forma a localizar essa característica numa superfície externa.
Que ferramentas são utilizadas para a usinagem de recortes?
Os quatro principais tipos de ferramentas para ranhuras com recorte inferior são: fresas tipo «pirulito» (com uma ponta esférica ou em forma de bola num corpo de haste estreito) para ranhuras internas e recessos com recorte inferior acessíveis a partir de cima; fresas para ranhuras em T (uma fresa em forma de disco num colo cilíndrico) para ranhuras horizontais que requerem corte em ambas as direções perpendiculares ao eixo da ferramenta; fresas para ranhuras de chaveta (geometria semelhante às fresas para ranhuras em T, mas mais estreitas) para ranhuras de chaveta e aplicações semelhantes de ranhuras de precisão; e ferramentas de perfil (ferramentas com perfil personalizado) para secções transversais de recorte não padronizadas. Todos os quatro tipos de ferramentas partilham a característica de terem um diâmetro do colo menor do que o diâmetro da cabeça de corte, o que lhes permite maquinar a geometria oculta dos recuos. Esta construção do colo também reduz a rigidez da ferramenta em comparação com uma fresa de ponta maciça, razão pela qual a profundidade do recuo deve ser limitada para manter uma precisão aceitável.
Escrito pela equipa de engenharia da CMS, com mais de 15 anos de experiência em maquinagem CNC de precisão, incluindo a análise sistemática de DFM (Design for Manufacturing) para elementos com recorte em alumínio, aço inoxidável, titânio e plásticos de engenharia, no âmbito de programas de fabrico OEM para os setores aeroespacial, de dispositivos médicos, de automação industrial e de eletrónica de consumo. Referências técnicas: Machinery’s Handbook (Fresas e Usinagem de Undercut), SME Fundamentals of Tool Design (Fresas de Forma e Operações Especiais), Guia de Aplicações de Fresagem da Sandvik Coromant, AS568 (Dimensões de ranhuras para anéis O-ring, SAE), ISO 3601 (Vedantes de anel O-ring — Dimensões e tolerâncias das ranhuras).
Procura peças maquinadas por CNC com elementos de recorte?
Na CMS, realizamos uma análise de DFM (Design for Manufacturing) na fase de orçamentação, que identifica recuos desnecessários, recomenda dimensões padronizadas para as características exigidas e confirma a viabilidade do acesso das ferramentas antes do início da maquinagem — reduzindo tanto o preço orçamentado como o risco de produção.
[Solicitar uma análise de recorte de DFM e um orçamento de maquinagem CNC →]


