
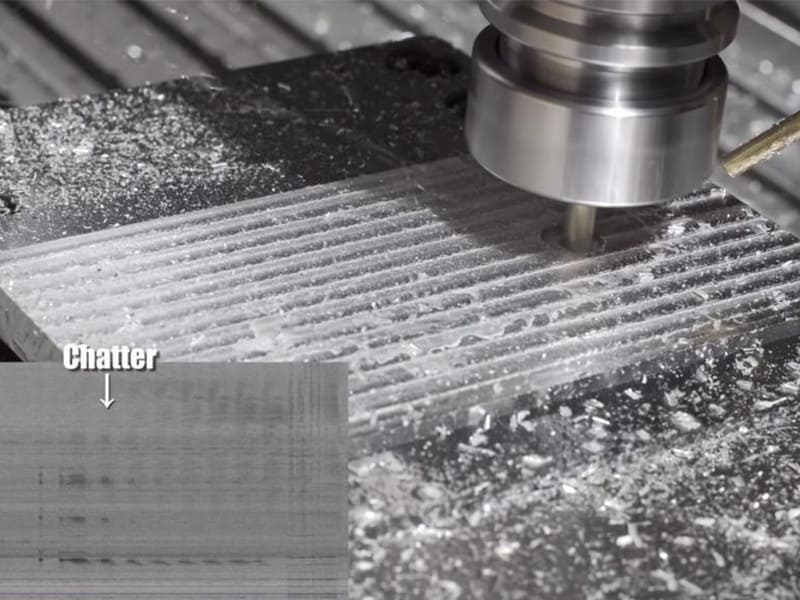
Resposta rápida: O chatter na usinagem é uma vibração autoexcitada e regenerativa que ocorre quando as forças de corte interagem com a flexibilidade da ferramenta, da peça ou da estrutura da máquina para criar um ciclo de realimentação: cada passada deixa uma superfície ondulada, a próxima passada encontra essa ondulação e gera uma força de corte flutuante, que amplifica a vibração, criando uma onda maior — e o ciclo se intensifica. O chatter produz padrões de onda característicos e uniformemente espaçados na superfície usinada, um ruído de corte agudo ou uivante, desgaste rápido da ferramenta (redução da vida útil da ferramenta de 30–50% é comum) e imprecisão dimensional. A primeira ação corretiva mais eficaz é reduzir a balanço da ferramenta — encurtar o balanço de 6× para 3× o diâmetro da ferramenta pode eliminar o chatter imediatamente porque a rigidez à flexão escala com o inverso do cubo do comprimento. A segunda correção mais rápida é o ajuste da velocidade do fuso de ±10–20%, que afasta a frequência de corte da frequência natural do sistema.
O Que o Chatter Realmente É — O Mecanismo Regenerativo
O chatter não é vibração aleatória — ele tem um mecanismo físico específico chamado chatter regenerativo que deve ser compreendido para aplicar a correção correta.
O ciclo de realimentação que causa o chatter: Cada passada de corte deixa uma superfície com alguma ondulação. Quando o próximo dente (ou a mesma ferramenta na próxima revolução) encontra essa superfície ondulada, a espessura instantânea do cavaco flutua à medida que a ferramenta acompanha a irregularidade da superfície. Essa espessura flutuante do cavaco produz uma força de corte flutuante. A força flutuante faz a ferramenta e a peça vibrarem. A vibração deixa um padrão de superfície ondulada maior. O próximo dente encontra uma superfície mais ondulada — e o ciclo se intensifica. Dentro de 2–3 segundos após o início, o chatter tipicamente se torna severo.
Por que a vibração normal é diferente: A vibração forçada aleatória (de desbalanceamento, corte interrompido, imperfeições de rolamento) não se intensifica — ela permanece na magnitude impulsionada pela força de entrada. O chatter regenerativo se intensifica porque a vibração é autogerada a partir de seu próprio ciclo anterior. É também por isso que o chatter frequentemente aparece subitamente no meio do corte: o sistema se torna marginalmente instável à medida que as condições mudam (a ferramenta se desgasta, a profundidade de engajamento aumenta, a temperatura altera a fixação do suporte da ferramenta).
O diagrama de lóbulos de estabilidade (conceitual): Para qualquer sistema ferramenta-fuso-peça, existem combinações de velocidade do fuso e profundidade de corte axial que são incondicionalmente estáveis, e outras que produzem chatter. Os “lóbulos” estáveis ocorrem em velocidades do fuso onde a frequência de passagem dos dentes produz uma relação de fase favorável com a frequência de vibração natural da ferramenta. É por isso que ajustar a velocidade do fuso em ±10–20% frequentemente resolve o chatter — move o ponto de operação de uma zona instável para um lóbulo estável.
Como Reconhecer o Chatter
Sinais Audíveis (Primeiro e Mais Rápido Indicador)
Usinadores experientes detectam o chatter pelo som antes que qualquer evidência visual apareça na peça. O corte estável produz um zumbido ou ruído consistente em um tom fixo. O chatter produz:
- Um ruído agudo de guincho ou uivo
- Som que oscila em tom ou intensidade — não constante
- Um ruído que aumenta de volume ao longo de segundos em vez de permanecer constante
A mudança de som de estável para chatter geralmente leva 2–5 segundos desde o início inicial. Parar ou ajustar neste ponto previne danos à superfície; continuar permite que a vibração cresça até que marcas visíveis apareçam na peça.
Sinais Visuais na Superfície da Peça
As marcas de chatter são distinguíveis da rugosidade superficial normal por sua regularidade. A rugosidade superficial usinada normal (de avanço por dente, raio de ponta, etc.) é uma textura uniforme sem periodicidade em larga escala. As marcas de chatter são:
- Ondas uniformemente espaçadas com comprimento de onda consistente em toda a superfície usinada
- “Padrão de ”tábua de lavar” visível a 20–50 cm de distância de visualização
- Comprimento de onda tipicamente 0,1–1,0 mm dependendo da velocidade do fuso e da frequência natural do sistema
- Rugosidade superficial (Ra) aumentando de aproximadamente 0,8–1,6 µm (estável) para 3,2–6,3 µm ou pior
Indicadores da Máquina
Em máquinas com monitoramento de carga do fuso, o chatter produz leituras de carga do fuso oscilantes em vez de um valor constante. Variação de carga de ±10–30% da carga média é característica. Para operadores sem monitoramento de carga, o fuso vibra visivelmente em chatter severo, e a ferramenta pode ser vista oscilando.
Causas Raiz: O Modelo de Três Fatores
O chatter requer três condições simultâneas: força de corte suficiente para excitar a vibração, flexibilidade suficiente do sistema para permitir que a vibração cresça, e uma relação de frequência que permita que o mecanismo de realimentação regenerativa funcione. Remova qualquer uma das três e o chatter para.
| Categoria de Causa Raiz | Causas Específicas | Efeito de Engenharia Primário |
|---|---|---|
| Flexibilidade do sistema — ferramenta | Balanço longo (>4×D); diâmetro pequeno; HSS vs metal duro; suporte ruim | Deflexão da ferramenta sob força de corte; reduz a rigidez efetiva |
| Flexibilidade do sistema — peça | Paredes finas (<2–3 mm); comprimento sem suporte; fixação ruim | Deflexão da peça; chatter localizado em áreas flexíveis |
| Flexibilidade do sistema — máquina | Rolamentos do fuso desgastados; gibs soltos; guias da coluna desgastadas | Redução da rigidez do lado da máquina |
| Ressonância (correspondência de frequência) | Velocidade do fuso coincide com a frequência natural do sistema | Amplificação da vibração em condição de ressonância |
| Desequilíbrio de parâmetros de corte | Profundidade de corte muito alta; avanço por dente muito baixo (atrito); engajamento incorreto | Força de corte excessiva ou desestabilizadora |
Balanço da Ferramenta: O Fator de Rigidez Dominante
A rigidez à flexão da ferramenta escala como EI/L³ — inversamente com o cubo do comprimento de balanço L. Duplicar o balanço reduz a rigidez por um fator de 8. Uma ferramenta com balanço de 6× o diâmetro tem apenas 1/8 da rigidez da mesma ferramenta com balanço de 3× o diâmetro. É por isso que pequenas alterações no balanço produzem efeitos dramáticos de chatter:
- Reduzir o balanço de 60 mm para 40 mm numa ferramenta de 10 mm: a rigidez aumenta por um fator de (60/40)³ = 3,4×
- Esta é frequentemente a diferença entre um sistema instável e um sistema estável
Avanço e Fricção: O Problema Contraintuitivo
Reduzir o avanço para “ser mais seguro” quando surge chatter é uma das respostas incorretas mais comuns. Quando a espessura do cavaco (avanço por dente) cai abaixo de aproximadamente 0,02–0,03 mm em alumínio e 0,01–0,02 mm em aço, a ferramenta começa a friccionar a superfície em vez de cortá-la. A fricção produz forças de corte irregulares e flutuantes que podem iniciar ou agravar o chatter. Aumentar o avanço de 0,02 mm/dente para 0,05 mm/dente nesta situação restaura o corte limpo e estabiliza o processo.
Identificando a Fonte: Chatter da Ferramenta vs Chatter da Peça
A ação corretiva para o chatter depende inteiramente de saber se a flexibilidade primária está no sistema porta-ferramenta ou na peça. Estas duas fontes distinguem-se pela localização das marcas de chatter na peça.
Chatter da ferramenta: A fonte de vibração é a flexão da ferramenta sob a força de corte. A deflexão é consistente independentemente de onde a ferramenta está a cortar na peça. Padrão característico: as marcas de chatter aparecem uniformemente em toda a superfície maquinada — sem alteração na severidade entre diferentes áreas da peça.
Chatter da peça: A fonte de vibração é a flexão da peça em pontos fracos. Diferentes áreas da peça têm diferentes rigidezes. Padrão característico: as marcas de chatter estão localizadas nas áreas flexíveis — perto do topo de uma parede fina, no meio de um vão sem suporte, ao longo de um comprimento de veio sem suporte. A base da parede fina, onde o dispositivo de fixação proporciona rigidez, maquina-se limpidamente.
Teste de diagnóstico: Se encurtar a ferramenta elimina o chatter → a rigidez da ferramenta era o problema. Se melhorar a fixação ou adicionar suporte reduz o chatter → a rigidez da peça era o problema. Se alterar a velocidade do fuso em 10–20% elimina o chatter → a ressonância era o mecanismo principal independentemente da fonte.
Correções por Ordem de Prioridade
Reduzir a Projeção da Ferramenta (Maior Impacto, Efeito Imediato)
A intervenção única de maior impacto é reduzir a projeção da ferramenta ao mínimo que permita o acesso à característica da peça. A relação exponencial entre rigidez e comprimento significa que pequenas reduções na projeção produzem melhorias desproporcionais na estabilidade.
Objetivos práticos: ≤3×D é o intervalo estável para a maioria das operações de maquinagem; 4–5×D é risco moderado que requer ajuste de parâmetros; acima de 5–6×D, o chatter é provável em qualquer material exceto nos mais macios com cortes leves.
Para fresagem de cavidades profundas onde são necessárias ferramentas longas: usar a ferramenta de maior diâmetro possível, progredir através de múltiplas etapas de profundidade de corte com ferramentas mais curtas sempre que possível, e considerar ferramentas especiais de comprimento curto para os passes mais profundos.
Ajustar a Velocidade do Fuso ±10–20% (Correção em Tempo Real Mais Rápida)
A velocidade do fuso determina a frequência de corte (frequência de passagem dos dentes = velocidade do fuso × número de arestas). Se esta frequência se alinhar com a frequência natural do sistema, a ressonância amplifica a vibração. Deslocar a velocidade em 10–20% em qualquer direção afasta o ponto de operação da zona de ressonância.
Procedimento: anotar as RPM atuais quando surge o chatter, reduzir em 10%, observar o resultado. Se não houver melhoria, aumentar as RPM originais em 10–20%. Ambas as direções devem ser testadas porque o padrão de lóbulos estáveis não é uniforme — uma RPM mais baixa pode ser menos estável do que uma mais alta dependendo do sistema específico.
Se o chatter desaparecer completamente com uma alteração específica de RPM e voltar quando a velocidade original é restaurada: o problema é conduzido por ressonância e o ajuste de RPM é a solução correta.
Melhorar a Fixação da Peça (Corrigir a Flexibilidade da Peça)
Para o chatter da peça, a ação corretiva é aumentar a rigidez do sistema de suporte da peça:
- Adicionar blocos de suporte ou mordentes macios que contactem a face posterior de paredes finas
- Reduzir o comprimento sem suporte de um veio reposicionando a contraponta ou adicionando uma luneta
- Redesenhar o dispositivo de fixação para suportar a peça mais perto da zona de corte
- Usar adesivos de fixação temporária (cianoacrilato, epóxi) para estabilizar características finas durante o acabamento
Para paredes finas especificamente: uma estratégia de maquinagem que deixe uma “teia de suporte temporária” de material ligando a parede fina à estrutura adjacente, que é removida no passe final, reduz significativamente o chatter durante as etapas intermédias de maquinagem.
Reduzir a Profundidade de Corte Axial
Reduzir a profundidade de corte diminui a magnitude da força de corte. Para um sistema marginalmente estável, reduzir a profundidade de corte axial em 30–50% pode trazer a condição de operação abaixo do limite de estabilidade. Isto tem o custo de aumento do tempo de ciclo (mais passes necessários), mas é frequentemente a correção mais fiável quando outras abordagens não estão imediatamente disponíveis.
Aumentar o Avanço (Para Chatter de Fricção com Avanço Baixo)
Se o avanço atual estiver igual ou abaixo da espessura mínima de cavaco para o material e ferramenta, aumentar o avanço por dente para 0,05–0,10 mm restaura o regime de corte de fricção para cisalhamento e estabiliza a força de corte.
Atualizar para Ferramentas de Passo Variável
As fresas de topo de passo variável têm arestas desigualmente espaçadas que produzem forças de corte em múltiplas frequências simultaneamente em vez de numa única frequência de passagem dos dentes. Isto impede a sincronização da vibração numa única frequência que possibilita o mecanismo de chatter regenerativo. As ferramentas de passo variável são particularmente eficazes para passes de acabamento, maquinagem de paredes finas e maquinagem de alumínio em alta velocidade onde as ferramentas padrão produzem chatter.
Usar Trajetórias de Ferramenta Adaptativas ou Trocoidais (Correção ao Nível do CAM)
O desbaste adaptativo (fresagem trocoidal, trajetórias de ferramenta de engajamento constante) mantém um ângulo de engajamento radial consistente ao longo de toda a trajetória, eliminando as mudanças abruptas na força de corte que ocorrem quando as trajetórias convencionais entram em cantos ou mudam de direção. Força constante = condição de corte estável.
Seleção de Ferramentas para Resistência ao Chatter
| Fator da Ferramenta | Maior Risco de Chatter | Menor Risco de Chatter |
|---|---|---|
| Diâmetro | Pequena (relação forças/área elevada) | Maior (usar o máximo que permita o acesso à característica) |
| Relação projeção-diâmetro | >5×D | ≤3×D |
| Material | HSS (módulo mais baixo) | Metal duro (~3× a rigidez do HSS) |
| Passo das hélices | Passo uniforme | Passo variável |
| Suporte da ferramenta | Pinça ER com extensão longa | Mandril shrink-fit ou hidráulico |
| Número de flautas | 2 flautas (menor força de corte por dente) | 4+ flautas em materiais estáveis |
Metal duro vs HSS: O módulo de elasticidade do metal duro cementado (~550–650 GPa) é aproximadamente 3× o do HSS (~200 GPa). Para a mesma geometria de ferramenta e balanço, uma ferramenta de metal duro produz aproximadamente 3× menos deflexão sob a mesma força de corte. Em aplicações onde a rigidez da ferramenta limita a estabilidade, ferramentas de metal duro reduzem substancialmente o risco de chatter.
Rigidez do suporte da ferramenta: Mandris de pinça ER, embora flexíveis e amplamente utilizados, permitem alguma excentricidade e têm menor rigidez radial do que mandris hidráulicos ou shrink-fit. Para operações propensas a chatter (fresamento de longo alcance, acabamento em alta velocidade), atualizar de pinça ER para hidráulico ou shrink-fit reduz a conformidade efetiva do sistema de ferramenta.
Problemas de Chatter Específicos da Geometria
Paredes Finas
Paredes finas (abaixo de aproximadamente 2–3 mm em alumínio, 3–5 mm em aço) são estruturalmente flexíveis na direção perpendicular ao plano da parede. À medida que o material é removido e a parede se torna progressivamente mais fina, sua rigidez diminui e o risco de chatter aumenta durante as passagens finais. Abordagens corretivas padrão:
- Usinar ambos os lados da parede em paralelo, mantendo a espessura da parede aproximadamente igual à medida que o material é removido
- Deixar sobremetal de usinagem em uma face até que a outra esteja completa, depois dar uma passagem final
- Usar fresamento concordante (fresamento descendente) que produz um cavaco mais espesso na entrada e reduz em direção à saída, produzindo menor excitação de vibração do que o fresamento convencional
Cavidades e Recessos Profundos
Cavidades profundas requerem ferramentas longas. A combinação do comprimento da ferramenta e o espaço limitado para evacuação de cavacos cria risco de chatter independentemente da rigidez da peça. Estratégias:
- Desbastar com os cortes mais profundos possíveis usando uma ferramenta curta de grande diâmetro o máximo que a profundidade permitir; mudar para uma ferramenta mais longa apenas para a profundidade restante
- Reduzir o engajamento radial (stepover) para as passagens com ferramenta longa para diminuir a força de corte
- Usar ferramentas de hélice alta (40–45°) em alumínio, que produzem uma força de corte mais direcionada axialmente em vez de radialmente, reduzindo o modo de vibração que produz chatter
Eixos Longos no Torneamento
Eixos com relação comprimento-diâmetro acima de aproximadamente 8:1 deflectem sob a força de corte radial no torneamento, produzindo vibração. Abordagens de controle:
- Suportar com ponta rotativa (contraponta) até aproximadamente 20:1 L/D
- Adicionar uma luneta móvel para L/D acima de 10–15:1
- Reduzir a profundidade de corte e aumentar o avanço (cavaco mais espesso por passagem, menos passagens)
- Usar uma ferramenta de corte com ângulo de saída positivo e gume afiado para minimizar a força radial
Erros Comuns Que Agravam o Chatter
| Resposta Incorreta | Por Que Agrava o Chatter | Ação Correta |
|---|---|---|
| Reduzir o avanço por dente | Entra no regime de atrito; a força torna-se irregular | Aumentar o avanço para restaurar o corte limpo |
| Aumentar o RPM para “suavizar” o corte | Pode entrar na zona de ressonância | Ajustar em ±10–20%, testar ambas as direções |
| Usar ferramenta mais longa para alcance | A rigidez diminui com o cubo do comprimento | Usar a ferramenta mais curta que alcance a característica |
| Mudar marca/coating da ferramenta sem corrigir a rigidez | Causa raiz (flexibilidade) inalterada | Encurtar a ferramenta ou melhorar o suporte primeiro |
| Reduzir apenas a profundidade axial | Ajuda mas não aborda a causa raiz | Abordar a rigidez primeiro, depois reduzir DOC se necessário |
Pontos-chave
- O chatter é uma vibração auto-excitada regenerativa: a passagem anterior da ferramenta cria uma superfície ondulada que produz forças de corte flutuantes na próxima passagem, o que amplifica a vibração — não é um problema de ruído aleatório.
- O diagnóstico mais rápido é audível: o chatter produz um ruído oscilante e agudo que cresce em intensidade. Responder no estágio de mudança de som previne danos à superfície.
- As marcas de chatter são periodicamente espaçadas (comprimento de onda tipicamente 0,1–1 mm): isso os distingue de rugosidade aleatória e confirma o chatter como a causa dos problemas de qualidade superficial.
- A redução do balanço da ferramenta é a correção única de maior impacto: a rigidez escala com o inverso do cubo do comprimento do balanço — reduzir o balanço de 6×D para 3×D aumenta a rigidez em 8×.
- O ajuste da velocidade do fuso em ±10–20% é a correção em tempo real mais rápida: isso afasta a frequência de corte da frequência ressonante do sistema — o mecanismo pelo qual o chatter regenerativo se amplifica.
- Reduzir a taxa de avanço é frequentemente contraproducente: abaixo da espessura mínima do cavaco (~0,02–0,03 mm em alumínio), o corte transita para atrito, o que cria forças irregulares que iniciam ou agravam o chatter.
- Para equipes de compras e designers de produto OEM: o chatter é frequentemente causado por características geométricas — paredes finas, cavidades profundas, características com alta relação de aspecto — e não por erros nos parâmetros de usinagem. A revisão de DFM que identifica a espessura mínima de parede (2 mm em alumínio), as relações profundidade-largura de cavidades e as relações L/D de eixos antes do congelamento do projeto reduz tanto o custo de usinagem quanto a probabilidade de refugo e retrabalho relacionados ao chatter.
perguntas frequentes
O que é chatter na usinagem e por que ele acontece?
O chatter na usinagem é uma vibração regenerativa autoexcitada causada por um loop de realimentação entre a ferramenta, a peça e a estrutura da máquina. Cada passe de corte deixa uma superfície levemente ondulada. Quando o passe subsequente encontra essa ondulação, a espessura do cavaco flutua, produzindo uma força de corte flutuante. Essa força flutuante vibra o sistema ferramenta-peça, criando um padrão de onda maior para o próximo passe encontrar — e o ciclo se intensifica. O chatter requer três condições simultaneamente: força de corte suficiente, flexibilidade suficiente do sistema (rigidez da ferramenta, rigidez da peça ou rigidez da máquina) e uma relação de frequência que permita o funcionamento do mecanismo regenerativo. É a combinação desses fatores, e não qualquer causa isolada, que produz o chatter.
Como você elimina o chatter na usinagem CNC?
A abordagem mais eficaz segue uma sequência de prioridades. Primeiro, reduza o balanço da ferramenta ao mínimo que libere a característica da peça — a rigidez à flexão da ferramenta escala inversamente com o cubo do comprimento do balanço, então mesmo pequenas reduções produzem melhorias significativas de estabilidade (reduzir de 6×D para 3×D de balanço aumenta a rigidez em 8×). Segundo, se o balanço da ferramenta já é curto, ajuste a velocidade do fuso em ±10–20% para afastar a frequência de corte da frequência natural do sistema. Terceiro, se o chatter aparece apenas em áreas específicas da peça (em vez de uniformemente), melhore o suporte de fixação nesses locais — isso indica que a flexibilidade da peça é a fonte, não a flexibilidade da ferramenta. Quarto, reduza a profundidade de corte axial em 30–50%, o que reduz a força de corte aplicada ao sistema.
Por que o chatter causa danos à ferramenta?
No corte estável, cada dente engata o material e afina progressivamente o cavaco da espessura máxima para a mínima (no fresamento concordante). A aplicação da força é suave e consistente. No chatter, a espessura flutuante do cavaco faz com que a ferramenta encontre alternadamente material espesso (exigindo alta força) e depois material fino ou nada (a força cai). Isso cria um padrão de carregamento semelhante a impacto. A aresta de corte, projetada para carregamento em regime permanente, experimenta carregamento de choque dinâmico na frequência do chatter (tipicamente 500–5.000 Hz dependendo do sistema). Isso produz lascamento da aresta por fadiga em cargas de cavaco que não lascariam a ferramenta sob condições estáveis. Redução da vida útil da ferramenta de 30–50% é típica em condições de chatter; em chatter severo com ferramentas de pequeno diâmetro, a fratura pode ocorrer em segundos.
O que causa o chatter especificamente em peças de parede fina?
Paredes finas apresentam chatter porque sua rigidez na direção perpendicular à parede é muito baixa. Uma parede de espessura t e altura h tem rigidez à flexão proporcional a t³/h³ — a rigidez diminui rapidamente à medida que a parede fica mais alta ou mais fina. À medida que a parede é usinada e o material é removido, a parede restante torna-se progressivamente menos rígida, e o chatter tipicamente aparece nos passes finais, quando a parede está mais fina e mais alta. O padrão característico do chatter em peças de parede fina é que a base da parede (suportada pela massa da peça abaixo) é usinada de forma limpa, enquanto a borda superior sem suporte apresenta marcas de chatter. Abordagens corretivas: usinar ambos os lados simultaneamente para manter espessura de parede igual à medida que o material é removido; usar uma nervura de suporte temporária que é removida no passe final; aplicar suporte de encosto contra a face posterior da parede.
Reduzir a velocidade do fuso é sempre a correção certa para o chatter?
Não — o ajuste da velocidade do fuso é a correção certa quando a ressonância é o mecanismo primário do chatter, mas é ineficaz quando a causa raiz é rigidez inadequada da ferramenta ou da peça. O teste diagnóstico: se o chatter desaparece (ou reduz substancialmente) quando a velocidade do fuso muda em 10–20%, a ressonância é o mecanismo e o ajuste de velocidade é apropriado. Se o chatter persiste em uma ampla faixa de velocidades do fuso, a causa é rigidez insuficiente, e reduzir o balanço da ferramenta ou melhorar a fixação é necessário. Aumentar cegamente a velocidade do fuso é particularmente problemático — é igualmente provável mover a condição de operação para uma zona mais ressonante quanto para longe de uma.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC resolvendo problemas de chatter em alumínio, aço inoxidável, titânio e plásticos de engenharia — incluindo fresamento de paredes finas, usinagem de cavidades profundas e torneamento de eixos longos para aeroespacial, dispositivos médicos, robótica e fabricação industrial de precisão OEM. Referências técnicas: Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibration and CNC Design (Cambridge University Press), Sandvik Coromant Vibration-Free Machining Application Guide, SME Fundamentals of Tool Design (capítulo sobre Vibração e Chatter), Machinery's Handbook (Operações de Fresamento — Chatter).
Precisa de Peças Usinadas CNC com Geometria Complexa ou Propensa a Chatter?
Na CMS, aplicamos estratégias sistemáticas de prevenção de chatter — otimização de trajetória da ferramenta, seleção de ferramentas com passo variável, sequenciamento de usinagem de paredes finas e engenharia de dispositivos de fixação — para componentes de precisão em alumínio, aço inoxidável, titânio e plásticos de engenharia.
[Solicite uma análise DFM e orçamento de usinagem CNC →]


