
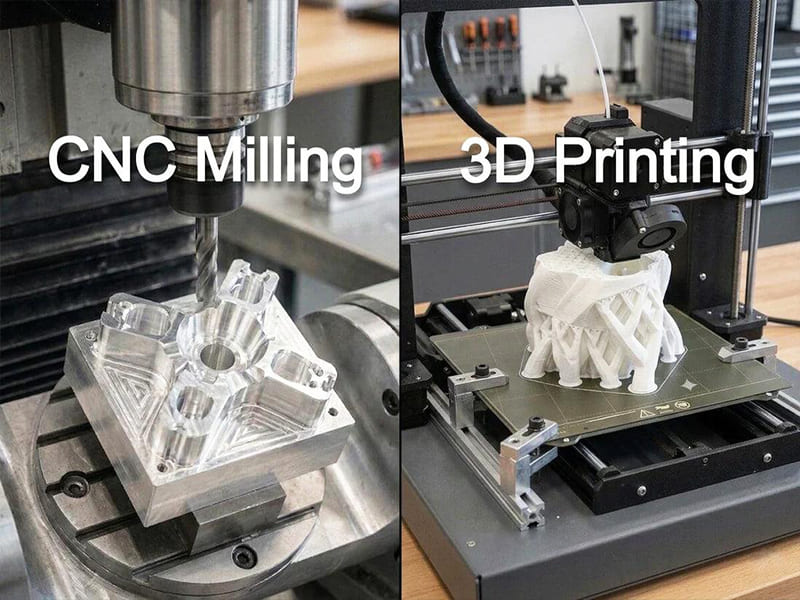
Resposta rápida: A manufatura aditiva (impressão 3D) e a manufatura subtrativa (usinagem CNC) atendem a requisitos de engenharia fundamentalmente diferentes e não são intercambiáveis. A manufatura aditiva constrói peças camada por camada a partir de pó, filamento ou resina — permitindo geometrias internas complexas, estruturas otimizadas topologicamente e personalização de baixo volume sem custo de ferramental. A manufatura subtrativa remove material de estoque sólido com ferramentas de corte — alcançando tolerâncias de ±0,010 mm ou melhores, acabamento superficial Ra 0,8–1,6 µm e propriedades de material de densidade total a partir de uma gama completa de ligas industriais. O processo correto é determinado por se a complexidade geométrica ou a precisão dimensional governa o projeto. Quando ambos importam, a manufatura híbrida — aditiva para forma próxima da final mais usinagem CNC para características críticas — é frequentemente a solução ideal.
A Diferença Fundamental
A distinção central entre manufatura aditiva e subtrativa é como o material é moldado:
Manufatura aditiva começa do nada e constrói a geometria depositando, fundindo ou curando material em camadas sucessivas. A geometria da peça é limitada principalmente pelo que pode ser construído camada por camada — canais internos complexos, estruturas em treliça e formas orgânicas que são fisicamente inacessíveis às ferramentas de corte são alcançáveis. A limitação está na precisão dimensional, propriedades do material e qualidade superficial.
Manufatura subtrativa começa de estoque sólido e remove material com ferramentas de corte para revelar a geometria desejada. A capacidade é limitada pelo acesso da ferramenta — características que as ferramentas de corte não podem fisicamente alcançar não podem ser usinadas — mas o que pode ser usinado é mantido com altíssima precisão dimensional com excelente qualidade superficial e densidade total do material.
Esta distinção de “adicionar vs remover” determina diretamente cada trade-off subsequente: liberdade geométrica, tolerância, desempenho do material, estrutura de custos e escalabilidade de produção.
Comparação de Capacidades Principais
| Fator | Manufatura Aditiva | Manufatura Subtrativa (CNC) |
|---|---|---|
| Tolerância dimensional | ±0,05–0,1 mm típico (dependente do processo) | ±0,010 mm ou melhor consistentemente alcançável |
| Rugosidade superficial (Ra) | 3,2–12,5 µm (antes do acabamento secundário) | 0,8–1,6 µm padrão; mais fino alcançável |
| Geometria interna | Viável (irrestrito) | Limitado pelo acesso da ferramenta |
| Densidade do material | Pode ter porosidade (especialmente metais) | Densidade total a partir de estoque sólido |
| Resistência do material | Potencialmente anisotrópico (dependente da camada) | Isotrópico — igual à especificação do material de estoque |
| Materiais disponíveis | Limitado a formas compatíveis com o processo | Gama industrial completa (todos os metais e plásticos usináveis) |
| Custo de configuração | Muito baixo (sem ferramental) | Moderado (programação CAM, fixação) |
| Custo por peça (baixo volume) | Mais baixo | Mais alto |
| Custo por peça (alto volume) | Permanece relativamente estável | Diminui significativamente com o volume |
| Repetibilidade de produção | Moderado | Alta — trajetórias de ferramenta idênticas por peça |
| Pós-processamento necessário | Frequentemente (remoção de suporte, acabamento, usinagem) | Mínimo a nenhum para a maioria das características |
Quando a Manufatura Aditiva É a Escolha Correta
Geometria Interna Inacessível às Ferramentas de Corte
A vantagem decisiva da manufatura aditiva é a capacidade de construir características internas que nenhuma ferramenta de corte pode alcançar. Canais de resfriamento internos em moldes de injeção e ferramental de fundição sob pressão (resfriamento conformal) é a aplicação industrial canônica: canais de resfriamento que seguem o contorno da cavidade da peça, impossíveis de perfurar convencionalmente, reduzem drasticamente o tempo de ciclo de resfriamento e melhoram a qualidade da peça quando produzidos aditivamente. Outras aplicações incluem:
- Estruturas ocas leves onde o material está presente apenas ao longo dos caminhos de carga
- Passagens de fluxo internas em manifolds hidráulicos e trocadores de calor
- Núcleos em treliça dentro de componentes estruturais para redução de peso
- Suportes aeroespaciais com topologia otimizada, onde o material é removido de regiões sem contribuição estrutural
Para essas aplicações, a questão não é aditivo versus CNC — CNC fisicamente não consegue produzir a geometria necessária. A manufatura aditiva não é uma preferência; é a tecnologia viabilizadora.
Prototipagem Rápida e Design Iterativo
Quando o objetivo principal é um modelo físico para testes de ajuste, forma ou função — não uma peça de produção — a eliminação de custos de ferramental e prazos de entrega pela manufatura aditiva a torna substancialmente mais rápida e menos dispendiosa do que a usinagem CNC.
Uma equipe de produto pode iterar por 5 revisões de design em uma semana usando impressão FDM ou SLA, enquanto as mesmas iterações em CNC exigiriam 5 operações de setup separadas com fixação e programação individuais. No desenvolvimento inicial de produtos, onde os requisitos de design ainda não estão congelados, essa velocidade de iteração comprime os cronogramas de desenvolvimento.
A ressalva crítica: o desempenho de um protótipo em uma peça fabricada aditivamente nem sempre prediz o desempenho em produção de uma peça usinada, porque as propriedades do material, a precisão dimensional e a condição superficial diferem. A validação do protótipo deve incluir testes de desempenho relevantes para o material e o processo da peça final.
Peças Personalizadas de Baixo Volume
Para quantidades de produção de 1 a 50 unidades, onde cada peça pode diferir (ou onde o volume de produção é insuficiente para amortizar o ferramental), a estrutura de custo zero de ferramental da manufatura aditiva é economicamente superior. Implantes médicos personalizados para a anatomia do paciente — hastes de quadril com geometria específica do paciente, placas cranianas correspondentes a perfis de tomografia computadorizada — são produzidos aditivamente porque não há duas peças idênticas e o custo de ferramental por peça seria proibitivo.
Aplicações industriais incluem: peças de reposição para máquinas legadas cujos moldes não existem mais; dispositivos personalizados para ambientes de produção; componentes especializados para sistemas únicos.
Estruturas Leves com Topologia Otimizada
Algoritmos de design generativo e otimização de topologia removem material de regiões de baixa tensão de um componente estrutural, deixando material apenas ao longo dos caminhos de carga. A geometria resultante — orgânica, ramificada, com seções transversais variáveis que nenhum processo de manufatura convencional consegue produzir — pode alcançar 30–50% de redução de peso em relação a uma peça usinada sólida equivalente, mantendo o desempenho estrutural.
Estruturas primárias aeroespaciais, componentes de desempenho automotivo e efetuadores de robótica são exemplos em que essa capacidade proporciona benefícios de desempenho em nível de sistema que justificam o custo por peça mais alto e os requisitos de pós-processamento da manufatura aditiva.
Quando a Manufatura Subtrativa (Usinagem CNC) É a Escolha Correta
Tolerâncias Dimensionais Apertadas
Para qualquer aplicação que exija tolerâncias dimensionais mais apertadas que aproximadamente ±0,05 mm na condição conforme produzida, a usinagem CNC é o processo correto. A manufatura aditiva está sujeita a distorção térmica durante a deposição de camadas ou sinterização em leito de pó, variação de contração entre camadas e comportamento dimensional dependente da orientação. Alcançar ±0,010 mm em um diâmetro de eixo de precisão ou assento de rolamento a partir de qualquer processo aditivo em produção requer usinagem posterior — o que significa que a precisão final vem da usinagem, não da impressão.
A usinagem CNC rotineiramente alcança ±0,010 mm em produção, com tolerâncias mais apertadas com cuidado e controle de temperatura. Este é o padrão para:
- Eixos de precisão, munhões de rolamento e munhões em máquinas rotativas
- Superfícies de vedação (assentos de anéis O-ring, vedações faciais, formas de rosca de tubulação)
- Recursos roscados (classe de tolerância 6H/6g e mais apertada)
- Furos de precisão para rolamentos, buchas e montagens com ajuste por contração
- Superfícies de acoplamento em montagens com folga ou interferência definidas
Qualidade da superfície
A usinagem CNC produz rugosidade superficial de Ra 0,8–1,6 µm como padrão a partir de operações de torneamento e fresamento, sem acabamento secundário. Torneamento fino, retificação e brunimento estendem isso para Ra 0,4, 0,2 e 0,1 µm, respectivamente.
Processos aditivos produzem Ra 3,2–12,5 µm conforme construído (FDM e DMLS, respectivamente) — muito áspero para superfícies de vedação, interfaces de rolamentos de precisão, paredes de passagens de fluido que devem minimizar a resistência ao fluxo e qualquer superfície onde o comportamento de atrito importa. Acabar superfícies aditivas para Ra 1,6 µm ou melhor tipicamente requer usinagem ou retificação, significando que a superfície final é, de qualquer forma, uma superfície usinada.
Para componentes onde a qualidade superficial afeta diretamente a função — vedações hidráulicas, superfícies de pistões pneumáticos, seguidores de came, montagens ópticas de precisão — a usinagem CNC é tanto o processo viabilizador quanto o terminal.
Material de Densidade Plena com Propriedades Mecânicas Previsíveis
Peças CNC são usinadas a partir de estoque sólido — forjado, laminado ou trefilado — com propriedades mecânicas consistentes e isotrópicas documentadas pelo fornecedor do material e verificadas pela certificação de material na entrada. A resistência à fadiga, o limite de escoamento e a tenacidade à fratura são os especificados na ficha técnica do material sem ressalvas.
Peças metálicas aditivas (DMLS, SLM, EBM) podem conter:
- Porosidade residual de fusão incompleta do pó (tipicamente 0,1–2%, dependendo da otimização do processo)
- Propriedades mecânicas anisotrópicas, onde a resistência à fadiga ao longo da direção de construção difere em 10–30% das propriedades transversais
- Tensões residuais do ciclo térmico rápido durante a deposição de camadas, exigindo tratamento térmico de alívio de tensões pós-processo
Esses efeitos são gerenciáveis para aplicações aeroespaciais com programas completos de qualificação de materiais, mas representam incerteza de engenharia para componentes de produção onde as propriedades do material são assumidas a partir de especificações padrão em vez de testes específicos da peça.
Para aplicações de fadiga de alto ciclo, eixos portantes, fixadores estruturais e componentes onde a falha do material é uma consequência de segurança, a usinagem CNC a partir de estoque certificado elimina essa incerteza.
Amplitude na Seleção de Materiais
A manufatura subtrativa funciona com qualquer material usinável em forma sólida — toda a gama industrial: ligas de alumínio de 1100 a 7075, aços inoxidáveis das séries 303 a 17-4PH, aços-ferramenta, ligas de titânio, ligas de alta temperatura (Inconel, Hastelloy), plásticos de engenharia (Delrin, PEEK, PTFE, UHMWPE) e ligas de cobre. A seleção de material é limitada apenas pela usinabilidade.
A manufatura aditiva é limitada a materiais disponíveis em forma compatível com o processo apropriado: pós metálicos para DMLS/SLM (um subconjunto limitado de ligas), fotopolímeros para SLA (um subconjunto diferente de polímeros), filamentos para FDM (a maior variedade de materiais, mas com limitações de resistência devido à ligação entre camadas). Os graus específicos disponíveis para processos aditivos podem não corresponder ao grau especificado para a aplicação — por exemplo, o aço inoxidável de corte livre 303 para trabalho de precisão em CNC não tem processo aditivo equivalente.
Volume de Produção Médio a Alto
Em quantidades de produção acima de aproximadamente 50–200 peças (o ponto de cruzamento exato depende da complexidade e do tamanho da peça), a economia da usinagem CNC torna-se superior à aditiva:
- O tempo de ciclo por peça diminui porque o custo de setup é amortizado
- O tempo de máquina por peça é mais rápido para a maioria das geometrias (as velocidades de corte são maiores que as taxas de deposição)
- Os requisitos de pós-processamento são menores (sem remoção de suportes, menos acabamento secundário)
- A repetibilidade do processo melhora em escala através de controles de processo estabelecidos
Economia de Custos: Onde Ocorre o Cruzamento
A comparação de custos não é uma constante — é uma função do volume de produção, da complexidade da peça e dos requisitos de acabamento.
| Elemento de Custo | Manufatura Aditiva | Usinagem CNC |
|---|---|---|
| Custo de ferramental | Nenhum | Ferramentas de corte, dispositivos de fixação, porta-ferramentas personalizados |
| Setup por trabalho | Mínimo (preparação de arquivo) | Programação, setup, inspeção da primeira peça |
| Custo de material por kg | Maior (pó/resina vs. tarugo) | Menor (estoque padrão) |
| Tempo de ciclo por peça | Mais lento (taxa de deposição de camada) | Mais rápido em volume |
| Remoção de suportes e limpeza | Necessário para a maioria das construções | N/A |
| Pós-usinagem de características críticas | Frequentemente necessário | Mínimo ou nenhum |
| Tendência de custo por peça com a quantidade | Relativamente estável | Diminui com o volume |
Estimativa prática de ponto de cruzamento: Para uma carcaça de alumínio moderadamente complexa com várias características de precisão:
- 1–5 peças: a manufatura aditiva tipicamente apresenta custo total menor
- 10–50 peças: comparável, dependendo da complexidade da peça e dos requisitos de tolerância
- 100+ peças: a usinagem CNC tipicamente apresenta custo total por peça menor
Este ponto de cruzamento se desloca para mais cedo (favorecendo a CNC em quantidades menores) quando a peça aditiva requer pós-usinagem significativa de características de precisão — porque esse custo de pós-usinagem deve ser adicionado ao custo de impressão para uma comparação válida.
O erro mais comum de estimativa de custo é comparar “custo de impressão” com “custo de usinagem” sem incluir o custo total de acabamento da peça aditiva. Se uma peça aditiva requer 45 minutos de usinagem CNC para atingir tolerâncias funcionais, esse custo de usinagem deve ser incluído no custo total da manufatura aditiva.
Manufatura Híbrida: Quando Ambos os Processos São Usados em Conjunto
Na prática, a solução mais eficiente em termos de engenharia para muitas peças de precisão complexas é a manufatura híbrida — usando manufatura aditiva para a geometria que não pode ser usinada, e usinagem CNC para as características que exigem precisão.
Fluxo de trabalho híbrido padrão:
- A manufatura aditiva produz a forma quase líquida com todas as características internas e geometria complexa
- Tratamento térmico (alívio de tensões ou HIP — prensagem isostática a quente — para peças metálicas) se necessário
- Usinagem CNC de todas as características de precisão: furos com tolerância H7, interfaces roscadas, faces de vedação, assentos de rolamento, superfícies de montagem
Exemplo: Coletor de resfriamento para ferramental de moldagem por injeção
- A manufatura aditiva produz o corpo do coletor com canais de resfriamento conformais (geometria impossível por perfuração convencional)
- A CNC usina todas as portas de rosca de tubulação, padrões de furos de montagem, planicidade da face de vedação e acabamento superficial de entrada/saída
- Resultado: geometria interna da manufatura aditiva, interfaces funcionais da CNC — alcançável por nenhum dos processos isoladamente
Exemplo: Suporte estrutural aeroespacial
- Geometria otimizada topologicamente pela manufatura aditiva (40% mais leve que o equivalente usinado maciço)
- A CNC usina todas as interfaces de rolamento, furos de fixação com tolerância H7 e planicidade da superfície de montagem
- A peça final atende tanto ao objetivo de peso do design aditivo quanto aos requisitos dimensionais do acabamento CNC
A abordagem híbrida é prática padrão na fabricação de implantes médicos (gaiolas e hastes de titânio), estrutura secundária aeroespacial e ferramental avançado. Não é um compromisso — é a aplicação explícita de cada processo ao trabalho que ele faz melhor.
Erros Comuns de Decisão
Selecionar a Manufatura Aditiva Porque a Geometria “Parece Complexa”
A complexidade da geometria não é justificativa suficiente para a manufatura aditiva se a CNC pode produzir a mesma geometria. A usinagem CNC de cinco eixos alcança características que a de três eixos não consegue — rebaixos, contornos complexos, cavidades profundas a partir de múltiplos ângulos de aproximação. A pergunta correta não é “esta geometria é complexa?” mas “esta geometria é fisicamente inalcançável por ferramentas de corte?” Se a resposta for não, a CNC deve ser avaliada primeiro com base em sua superior tolerância e qualidade superficial.
Não Incluir o Custo de Pós-Processamento na Economia da Manufatura Aditiva
Peças metálicas aditivas tipicamente requerem remoção de estruturas de suporte (esmerilhamento e polimento manuais), tratamento térmico de alívio de tensões e usinagem CNC de características de precisão. Para que uma comparação seja válida, a cadeia completa de custos — impressão, remoção de suportes, tratamento térmico, acabamento CNC, inspeção — deve ser somada contra a alternativa somente CNC. Projetos que optam pela manufatura aditiva com base apenas no custo de impressão frequentemente descobrem que o custo total excede a alternativa CNC após a inclusão dos custos de acabamento.
Presumir que as Propriedades do Metal Aditivo São Iguais às do Metal Forjado
A mesma designação de liga não garante propriedades mecânicas equivalentes entre formas aditivas e forjadas. O Ti-6Al-4V produzido por DMLS tem propriedades de fadiga direcionais e tensões residuais que requerem tratamento térmico para normalização. O AlSi10Mg (a liga de alumínio aditiva mais amplamente disponível) tem ductilidade inferior ao 6061-T6 de tarugo. Para componentes críticos de segurança ou sujeitos a fadiga, as propriedades dos materiais de processos aditivos devem ser validadas por ensaio, não presumidas a partir de valores padrão de fichas técnicas.
Escolher a CNC para Geometrias Que Geram Tempo de Usinagem Excessivo
O erro inverso é tentar usinar em CNC designs com cavidades internas profundas, paredes muito finas ou características de proporção extrema que exigem longos tempos de ciclo e ferramental personalizado caro. Para peças onde as características internas dominam a geometria e tolerâncias apertadas estão limitadas a algumas interfaces externas, a abordagem híbrida frequentemente produz custo total menor e melhor desempenho do que somente CNC.
Pontos-chave
- O critério fundamental de seleção é se a geometria ou a precisão governa o design: se a geometria interna, a otimização de peso ou a liberdade de design impulsionam a peça, a manufatura aditiva é a tecnologia viabilizadora; se a tolerância dimensional, a qualidade superficial ou o desempenho do material governam, a usinagem CNC é necessária.
- As tolerâncias da manufatura aditiva (±0,05–0,1 mm típico) requerem pós-usinagem CNC para qualquer característica que exija ±0,025 mm ou melhor — roscas, assentos de rolamento, superfícies de vedação e ajustes de precisão sempre precisam de usinagem.
- As propriedades dos materiais de processos de metal aditivo não são equivalentes às especificações de material forjado: porosidade, anisotropia e tensões residuais requerem ensaios de qualificação para aplicações críticas de segurança ou sujeitas a fadiga.
- A economia de custos favorece a manufatura aditiva em baixo volume e geometria complexa; a CNC em volume médio a alto — o ponto de cruzamento varia, mas tipicamente ocorre entre 50–200 peças para componentes moderadamente complexos.
- A manufatura híbrida — aditiva para forma quase líquida, CNC para características de precisão — é frequentemente a estratégia ideal para peças complexas com interfaces de precisão, e representa prática estabelecida nas indústrias aeroespacial, médica e de ferramentaria.
- O erro mais comum na estimativa de custos é comparar o custo de impressão com o custo de usinagem sem incluir o pós-processamento — a remoção de suportes, o tratamento térmico e o acabamento CNC de características críticas devem ser incluídos no custo total da manufatura aditiva para uma comparação válida.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): a seleção do processo de fabricação deve fazer parte da revisão de DFM, não ser presumida a partir da preferência de processo do projetista. Peças projetadas para manufatura aditiva que incluem interfaces de precisão quase sempre exigem acabamento CNC — se isso não for planejado no cronograma de produção, torna-se uma surpresa de custo e cronograma em estágio avançado.
perguntas frequentes
A manufatura aditiva está substituindo a usinagem CNC?
Não. A manufatura aditiva está ampliando a gama de geometrias fabricáveis e possibilitando novas possibilidades de design, mas não está substituindo a usinagem CNC para peças funcionais de precisão. As vantagens da usinagem CNC em tolerância dimensional (±0,010 mm), acabamento superficial (Ra 0,8–1,6 µm), confiabilidade do material e repetibilidade de produção não são igualadas por nenhum processo aditivo atual sem pós-usinagem. A tendência dominante é a manufatura híbrida — aditiva para geometria complexa e forma quase líquida, CNC para características de precisão — não a substituição de uma pela outra. A maioria dos componentes industriais de produção ainda requer usinagem CNC como operação primária ou de pós-processamento.
Qual é mais barato: manufatura aditiva ou usinagem CNC?
O custo depende principalmente do volume de produção e dos requisitos de acabamento. Para 1–5 peças personalizadas ou complexas sem requisitos de precisão, a manufatura aditiva normalmente custa menos porque não há custo de ferramental ou setup. Para 100+ peças de produção com geometria padrão, a usinagem CNC custa menos porque o setup é amortizado e os tempos de ciclo são mais curtos. A comparação deve incluir todos os custos: para peças metálicas aditivas, a remoção de suportes, o tratamento térmico e a usinagem CNC de características de precisão devem ser adicionados ao custo de impressão. Quando uma peça impressa requer usinagem significativa, o custo total de aditiva + usinagem frequentemente excede o custo somente de usinagem.
Qual processo é mais preciso?
A usinagem CNC é significativamente mais precisa. A produção CNC alcança ±0,010 mm ou melhor em características de precisão, com rugosidade superficial Ra 0,8–1,6 µm padrão, de forma consistente em lotes de produção. A manufatura aditiva normalmente alcança tolerância de ±0,05–0,1 mm conforme construída, com rugosidade superficial Ra 3,2–12,5 µm. A precisão dos processos aditivos varia com a orientação de construção, espessura de camada e condições térmicas durante a impressão. Para ajustes de precisão, roscas, superfícies de vedação e interfaces de rolamentos, a usinagem CNC não é uma alternativa à manufatura aditiva — é a etapa de pós-processamento necessária se a manufatura aditiva for utilizada.
A manufatura aditiva pode produzir peças metálicas de precisão?
Os processos de manufatura aditiva de metal (DMLS/SLM, EBM, binder jetting) podem produzir peças metálicas em opções limitadas de ligas (aço inoxidável 316L, Ti-6Al-4V, AlSi10Mg, Inconel 625/718, entre outras). As peças conforme construídas têm limitações: tolerância de ±0,05–0,15 mm, rugosidade superficial Ra 6–15 µm, possível porosidade residual e propriedades mecânicas direcionais. Para componentes metálicos de precisão, isso significa que todas as características críticas de tolerância (roscas, furos, superfícies de vedação, assentos de rolamentos) devem ser pós-usinadas. A peça impressa fornece a geometria; as características usinadas fornecem a precisão funcional. Essa abordagem híbrida é prática padrão em aplicações aeroespaciais, médicas e de ferramentaria.
O que é manufatura híbrida e quando ela é usada?
A manufatura híbrida combina processos aditivos e subtrativos para produzir peças que nenhum dos processos consegue entregar sozinho. O fluxo de trabalho padrão é: a impressão aditiva produz a forma quase líquida com todas as características internas complexas (canais, treliças, estruturas internas) que as ferramentas de corte não conseguem alcançar; a usinagem CNC então finaliza todas as características externas de precisão (furos de precisão, roscas, faces de vedação, superfícies de montagem, superfícies de acabamento liso). A manufatura híbrida é mais valiosa para: ferramental de moldes de injeção com resfriamento conformal (canais internos da manufatura aditiva, superfícies de cavidade de precisão da CNC), suportes aeroespaciais com estrutura otimizada por topologia (forma otimizada por peso da manufatura aditiva, interfaces de parafusos de precisão da CNC) e implantes médicos com geometria complexa de interface óssea (estrutura porosa da manufatura aditiva, superfícies articulares lisas da CNC). A abordagem alcança geometria complexa e precisão funcional simultaneamente.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC produzindo componentes em alumínio, aço, aço inoxidável, titânio e plásticos de engenharia para aplicações de fabricação aeroespacial, médica, automotiva, eletrônica e industrial OEM, com ampla experiência em revisão de DFM para peças em transição entre protótipos aditivos e produção CNC. Referências técnicas: ASTM F2792 (Terminologia de Manufatura Aditiva), ISO 52900 (Manufatura Aditiva — Princípios Gerais), ASME Y14.5-2018 (GD&T para Características Usinadas e Aditivas), SME Fundamentals of Manufacturing (Comparação de Processos Aditivos e Subtrativos).
Avaliando a Usinagem CNC para Componentes de Produção Atualmente Fabricados de Forma Aditiva?
Na CMS, fornecemos revisão de DFM para peças em transição de protótipos aditivos para produção CNC, e para componentes híbridos que exigem forma quase líquida aditiva mais acabamento CNC. Identificamos quais características requerem usinagem para conformidade de tolerância, quais podem permanecer da manufatura aditiva, e produzimos um plano de fabricação que entrega tanto geometria quanto precisão.
[Solicite uma revisão de DFM e um orçamento de produção de usinagem CNC →]


