
Resposta rápida: O projeto eficaz de um dissipador de calor começa com o cálculo da resistência térmica — não com a geometria das aletas. A resistência térmica necessária do dissipador é: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, onde Tj_max é a temperatura máxima de junção, Ta é a temperatura ambiente no pior caso, Q é a dissipação de potência de pico, R_jc é a resistência junção-cápsula, e R_TIM é a resistência do material de interface. Uma vez conhecido o R_sa alvo, o projeto otimiza seis variáveis em sequência: tipo de fluxo de ar (convecção natural ou forçada), espaçamento entre aletas, espessura da base, altura das aletas, área de superfície e material. A falha de projeto de dissipador de calor mais comum é o fluxo de ar desalinhado ou bloqueado — um dissipador de alumínio corretamente dimensionado em um fluxo de ar bem gerenciado terá sempre melhor desempenho do que um dissipador de cobre em fluxo de ar inadequado.
Por Que Dissipadores de Calor Falham Apesar de Parecerem Corretos
O insight de engenharia mais confiável sobre projeto de dissipadores de calor é também o mais contraintuitivo: um dissipador que parece superdimensionado na simulação frequentemente falha no produto real. A razão é que a simulação térmica modela o dissipador isoladamente, enquanto o produto o instala em um invólucro com fluxo de ar restrito, temperatura ambiente elevada devido a fontes de calor adjacentes, e uma interface térmica aplicada por operadores de montagem em vez de condições ideais.
Os modos de falha mais comuns no mundo real são:
Espaçamento entre aletas muito apertado para o fluxo de ar disponível: Aletas densas aumentam a área de superfície no papel. Em um invólucro compacto com um pequeno ventilador, elas podem reduzir o resfriamento real ao aumentar a resistência ao fluxo de ar além do que a capacidade de pressão do ventilador pode superar. Em um dos nossos casos de produção com um controlador industrial compacto, reduzir o espaçamento entre aletas de 2,5 mm para 1,5 mm (para aumentar a área de superfície) na verdade elevou a temperatura em regime permanente em 7°C porque a pressão estática do ventilador era insuficiente para manter o fluxo de ar através do conjunto de aletas mais apertado.
Invólucro retendo ar quente: Um dissipador de calor que puxa ar ambiente de um invólucro selado recicla o mesmo ar aquecido, fazendo com que a temperatura ambiente suba com o tempo. Uma resistência térmica de dissipador de calor corretamente calculada a 25°C de ambiente pode ser 50–100% muito pequena a 50°C de ambiente dentro de um gabinete mal ventilado.
Falhas de interface térmica: O propósito da pasta térmica é eliminar lacunas de ar microscópicas — não “resfriar” o chip. A aplicação correta é uma camada fina (aproximadamente 0,05–0,15 mm), apenas o suficiente para preencher irregularidades da superfície. A aplicação espessa aumenta a resistência térmica. O bombeamento durante ciclos térmicos (causado por coeficientes de expansão térmica incompatíveis entre componentes) permite que as lacunas de ar se reabram.
Espessura de base insuficiente para espalhamento de calor: Uma placa de base fina concentra o calor diretamente acima da fonte. Apenas as aletas diretamente acima da zona de contato contribuem significativamente para o resfriamento; as aletas externas permanecem relativamente frias e são termicamente desperdiçadas. Uma base de alumínio de 4 mm sob um módulo de 50W pode deixar a zona de contato 15–20°C mais quente do que uma base de 10 mm, sem nenhuma mudança no projeto das aletas.
O Caminho Térmico: O Que o Calor Realmente Faz
O calor não salta do chip para o ar — ele segue um caminho específico, e a resistência em cada etapa determina a temperatura na junção do chip.
Etapa 1 — Condução do chip para a base do dissipador: O calor conduz através de materiais sólidos: junção → encapsulamento do chip → material de interface térmica (TIM) → base do dissipador. Esta etapa é governada pela condutividade térmica do material, qualidade do contato da interface, pressão de montagem e planicidade da superfície. Uma superfície de acoplamento empenada pode aumentar a temperatura de junção em 5–15°C mesmo com um dissipador grande, porque as lacunas de ar microscópicas criadas pelo empenamento são pobres condutores térmicos.
Etapa 2 — Espalhamento através da base: O calor se distribui lateralmente através da base de alumínio ou cobre da zona de contato para toda a área das aletas. A resistência de espalhamento depende da espessura da base, condutividade do material da base e da razão entre a área de contato e a área total da base. Esta é a etapa onde bases finas de alumínio falham para fontes de alto fluxo.
Etapa 3 — Convecção das aletas para o ar: O calor transfere das superfícies das aletas para o ar em movimento (ou parado) através de convecção. Esta é a etapa que determina a maior parte da diferença de desempenho prático entre projetos — não a condutividade do material. O coeficiente de transferência de calor por convecção h (W/m²·K) para convecção natural é 5–15 W/m²·K; para convecção forçada em velocidades típicas de ventilador de 1–3 m/s, h atinge 30–100 W/m²·K ou mais. A razão explica por que a convecção forçada pode melhorar o desempenho em 3–7× em relação à convecção natural com a mesma geometria de dissipador.
Cálculo de Resistência Térmica: Como Dimensionar um Dissipador de Calor
A Fórmula Central
Todo dimensionamento de dissipador de calor começa com a resistência térmica necessária do dissipador. A relação entre potência, temperatura e resistência é:
R_total = (Tj_max − Ta) / Q
Onde:
- Tj_max = temperatura máxima de junção permitida (°C) do datasheet do dispositivo
- Ta = temperatura ambiente no pior caso (°C) — use o ambiente operacional real esperado, não um valor de laboratório
- Q = dissipação de potência de pico (W) — inclua transientes de partida e carga operacional no pior caso, não a potência média
- R_total = resistência térmica total permitida da junção ao ambiente (°C/W)
A resistência total é dividida entre as etapas do caminho térmico:
R_total = R_jc + R_TIM + R_sa
Onde:
- R_jc = resistência térmica junção-cápsula (do datasheet do dispositivo)
- R_TIM = resistência do material de interface térmica (a partir dos dados do fabricante do TIM, tipicamente 0,05–0,30 °C/W·cm² ÷ área de contato)
- R_sa = resistência térmica necessária do dissipador para o ambiente (o alvo do projeto)
Portanto:
R_sa = R_total − R_jc − R_TIM
Exemplo Prático
Parâmetros do sistema:
- Módulo IGBT, Tj_max = 125°C
- Temperatura ambiente instalada = 50°C (gabinete industrial em condição mais desfavorável)
- Potência de pico = 80W
- R_jc do datasheet = 0,30 °C/W
- R_TIM (almofada de silicone de 20 µm, contato de 60 cm²) = 0,20 °C/W
Cálculo:
R_total = (125 − 50) / 80 = 0,94 °C/W
R_sa = 0,94 − 0,30 − 0,20 = 0,44 °C/W
Este R_sa de 0,44 °C/W é uma meta agressiva que exige refrigeração por ar forçado. Dissipadores de calor de alumínio com convecção natural normalmente atingem R_sa de 1,5–5,0 °C/W; dissipadores de calor de alumínio com convecção forçada podem atingir 0,3–1,5 °C/W dependendo da velocidade do fluxo de ar e da geometria do dissipador.
Interpretando a Meta de R_sa
| R_sa Necessário (°C/W) | Implicação Típica |
|---|---|
| > 3,0 | Convecção natural pode ser suficiente com área de aletas adequada |
| 1.0–3.0 | Convecção natural com dissipador maior ou design passivo aprimorado |
| 0,5–1,0 | Convecção forçada normalmente necessária; depende do fluxo de ar |
| 0,2–0,5 | Convecção forçada necessária; design cuidadoso do fluxo de ar é preciso |
| < 0,2 | Resfriamento líquido ou sistema de ar forçado de alto desempenho necessário |
Por Que o Desempenho Real Difere do Desempenho do Datasheet
Os datasheets de dissipadores especificam a resistência térmica sob condições controladas de laboratório: fluxo de ar uniforme e desobstruído a uma velocidade declarada, temperatura ambiente estável, interface térmica ideal. Em um invólucro real de produto:
- O fluxo de ar através das aletas pode ser 30–60% da velocidade de projeto devido a restrições do invólucro, roteamento de cabos e proximidade com paredes
- A temperatura ambiente dentro do invólucro pode ser 15–25°C mais alta que a ambiente externa devido ao autoaquecimento dos componentes ao redor
- A qualidade da interface térmica varia com a técnica de montagem e muda ao longo do tempo através de ciclos térmicos
Uma prática de projeto conservadora: calcular R_sa assumindo 70% do desempenho nominal de fluxo de ar e temperatura ambiente 20°C acima da ambiente externa para sistemas fechados. Se o projeto ainda atender à meta sob essas condições derated, ele irá confiavelmente atendê-la em produção.
Variáveis-Chave de Projeto
Espaçamento entre Aletas: O Gargalo do Fluxo de Ar
O espaçamento entre aletas determina a resistência ao fluxo de ar através do dissipador. O espaçamento ideal equilibra dois requisitos concorrentes: espaçamento mais estreito aumenta a área de superfície mas aumenta a resistência; espaçamento mais largo reduz a resistência mas reduz a área de superfície.
Convecção natural: O espaçamento ótimo entre aletas é de aproximadamente 6–12 mm. As velocidades do fluxo de ar por convecção natural são de 0,1–0,5 m/s na melhor das hipóteses; aletas estreitas retêm ar aquecido nos canais das aletas, elevando a temperatura ambiente local e reduzindo a força motriz de temperatura para convecção. Contraintuitivamente, menos aletas amplamente espaçadas frequentemente resfriam melhor do que muitas aletas próximas em aplicações passivas.
Convecção forçada: Com fluxo de ar gerado por ventoinha, o espaçamento ideal depende da capacidade de pressão estática da ventoinha. Como ponto de partida prático, 2–4 mm é apropriado para ventoinhas típicas de refrigeração de computadores pequenos a médios (classificadas em 1–5 mm H₂O de pressão estática). Ventoinhas com maior pressão estática (ventoinhas sopradoras, ventoinhas industriais) podem impulsionar o fluxo de ar através de espaçamento de 1–2 mm efetivamente.
O projeto deve ser validado contra a curva de operação da ventoinha. A ventoinha opera onde sua curva de pressão-fluxo intersecta a curva de pressão-fluxo do sistema (a curva do sistema). À medida que o espaçamento entre aletas diminui, a resistência do sistema aumenta e o ponto de operação da ventoinha se move em direção a uma vazão menor. Se este ponto de interseção estiver na porção íngreme da curva da ventoinha, pequenas mudanças no espaçamento entre aletas produzem grandes mudanças no fluxo de ar — o projeto é sensível à variação de fabricação.
Altura das Aletas
Aumentar a altura das aletas aumenta a área de superfície, mas também:
- Aumenta a queda de pressão através do canal das aletas (mais resistência para o mesmo fluxo de ar)
- Cria “zonas mortas” próximas às pontas das aletas onde a velocidade do fluxo de ar é baixa — o calor transferido para o comprimento externo da aleta contribui menos por unidade de área do que o calor transferido próximo à base
- Em invólucros compactos, aletas altas podem fisicamente se aproximar de paredes ou outros componentes, restringindo ainda mais o fluxo de ar
Orientação prática: Para convecção forçada, altura de aleta acima de aproximadamente 30–40 mm mostra retornos térmicos decrescentes. Para convecção natural, altura de aleta de 50–100 mm pode ser eficaz porque o canal alto suporta um fluxo de ar mais forte impulsionado por empuxo.
Espessura da Base: Crítica para Alto Fluxo de Calor
A espessura da base determina quão bem o calor da pegada da fonte de calor se espalha para a área total das aletas. A resistência de espalhamento (R_spread) depende do tamanho da fonte de calor, tamanho da base, espessura da base e condutividade do material. Para uma fonte de calor de 10×10 mm em uma base de 50×50 mm:
- Base de alumínio de 3 mm: não-uniformidade de temperatura significativa; zona central das aletas ~25–30°C mais quente que as aletas periféricas
- Base de alumínio de 8 mm: espalhamento substancialmente melhorado; zona central ~8–12°C mais quente que a periferia
- Base de alumínio de 10 mm ou cobre de 4 mm: bom espalhamento; diferença de temperatura < 5°C em toda a área das aletas
Linha de base prática: para densidade de calor acima de 20 W/cm², a espessura da base deve ser de pelo menos 5–8 mm em alumínio. Acima de 50 W/cm², considere inserto de cobre, heat pipe ou opções de câmara de vapor para alcançar espalhamento adequado.
Direção e Alinhamento do Fluxo de Ar
O fluxo de ar deve estar alinhado com os canais das aletas, não perpendicular a eles. O fluxo de ar entrando nas aletas pela lateral (fluxo cruzado) deve virar 90° para sair, criando turbulência e aumentando dramaticamente a queda de pressão. O fluxo de ar entrando ao longo do eixo do canal das aletas (fluxo paralelo) encontra resistência mínima e transferência de calor máxima.
Os erros de design de fluxo de ar mais comuns:
- Ventoinha soprando contra uma parede com o dissipador na esteira da recirculação
- Dissipador rotacionado 90° em relação à direção do fluxo de ar
- Aberturas de entrada e saída na mesma face, permitindo recirculação de curto-circuito
- Feixes de cabos bloqueando a entrada ou saída do canal das aletas
Em um invólucro compacto, verificar a direção real do fluxo de ar com visualização de fumaça ou CFD é mais confiável do que assumir que a direção de fluxo de ar projetada é alcançada na prática.
Alumínio vs Cobre: A Decisão do Material
A condutividade térmica do cobre (~390 W/m·K) é aproximadamente 1,9× a do alumínio (~200 W/m·K). Em uma aplicação de espalhamento de calor — onde o objetivo principal é mover calor lateralmente de uma pequena fonte para uma grande área de aletas — esta diferença é significativa e reduz diretamente a temperatura do ponto quente.
No entanto, na fase de convecção — em que as aletas transferem calor para o ar — a diferença de temperatura das aletas importa menos do que o coeficiente convectivo do lado do ar. Se o fluxo de ar for o fator limitante, mudar de aletas de alumínio para cobre pouco acrescenta, porque o gargalo está na camada-limite do filme de ar na superfície da aleta, e não no material da aleta.
A decisão prática:
Use alumínio quando:
- A fonte de calor é distribuída (área de contato é grande em relação à área da base)
- Extrusão ou fundição sob pressão é o método de fabricação necessário — o cobre não pode ser facilmente extrudado
- O peso é uma restrição (o cobre é 3,3× mais denso que o alumínio)
- O custo é restrito — o cobre custa tipicamente 3–5× o custo do material de alumínio
- O volume de produção é alto
Use cobre quando:
- A fonte de calor é altamente concentrada (pequena área de contato, alta potência — por exemplo, módulo IGBT, CPU, diodo laser)
- É necessária rápida dissipação lateral de calor para evitar pontos quentes localizados
- É necessária uma placa base fina (o cobre proporciona melhor dissipação com menor espessura que o alumínio)
Use híbrido (base de cobre + pilha de aletas de alumínio) quando:
- A fonte de calor é concentrada, mas o custo é uma restrição
- O peso deve ser controlado, mas a dissipação de calor ainda é necessária
- O volume de produção justifica o custo de montagem da união de metais dissimilares
A abordagem híbrida é amplamente utilizada em coolers de CPU, eletrônica de potência de alto desempenho e inversores de tração de VE. O bloco de cobre realiza a dissipação de calor; a pilha de aletas de alumínio fornece área de superfície convectiva com boa relação custo-benefício.
| Propriedade | Alumínio (6061) | Cobre (C110) | Rácio |
|---|---|---|---|
| Condutividade térmica | ~200 W/m·K | ~390 W/m·K | 1.95× |
| Densidade | 2,70 g/cm³ | 8,96 g/cm³ | 3,3× mais pesado |
| Custo relativo dos materiais | 1× | 3–5× | — |
| Maquinabilidade | Excelente | Moderado | — |
| Capacidade de extrusão | Sim | Não (limite prático) | — |
Convecção Natural vs Resfriamento por Ar Forçado
A escolha entre resfriamento passivo e ativo é uma das decisões de projeto mais consequentes — determina o tamanho necessário do dissipador de calor, o R_sa aceitável, os requisitos de ventilação do invólucro e o perfil de confiabilidade a longo prazo.
Convecção Natural
A convecção natural depende da diferença de densidade entre o ar aquecido (que sobe) e o ar ambiente mais frio (que flui para dentro). Sem ventoinha, sem partes móveis, sem consumo de energia, sem risco de falha da ventoinha.
O resfriamento passivo eficaz requer:
- Orientação vertical das aletas (aletas paralelas à direção do fluxo de ar natural — para cima)
- Caminho de fluxo de ar livre abaixo e acima do dissipador de calor para entrada de ar frio e saída de ar quente
- Espaçamento entre aletas suficientemente largo para permitir o fluxo de ar impulsionado por empuxo sem atrito excessivo (tipicamente 6–12 mm)
- Área de aletas suficiente para a dissipação de calor necessária com o coeficiente convectivo modesto (h = 5–15 W/m²·K)
A convecção natural é apropriada para dissipação de potência de até aproximadamente 20–30W em invólucros típicos, e para aplicações onde a confiabilidade da ventoinha é crítica (ambientes externos, poeirentos ou livres de manutenção).
Resfriamento por Ar Forçado
A convecção forçada por ventoinha aumenta o coeficiente convectivo para 30–100+ W/m²·K, melhorando drasticamente a transferência de calor por unidade de área de aleta. O mesmo dissipador de calor de alumínio que atinge R_sa = 3,0 °C/W em convecção natural pode atingir R_sa = 0,6–0,8 °C/W com uma ventoinha modesta — uma melhoria de 4× apenas com o fluxo de ar.
O ar forçado introduz:
- Falha da ventoinha como risco de confiabilidade — em aplicações críticas de segurança, são necessárias ventoinhas duplas com monitoramento de falhas
- Ruído acústico — níveis de ruído da ventoinha de 30–50 dB(A) em velocidades operacionais típicas
- Acúmulo de poeira nos canais das aletas, o que aumenta a resistência ao fluxo de ar e reduz o desempenho de resfriamento ao longo do tempo (manutenção do filtro ou limpeza periódica necessária)
O resfriamento por ar forçado é necessário quando a meta de R_sa não pode ser atingida por resfriamento passivo com tamanho aceitável de dissipador de calor.
Seleção da Estrutura do Dissipador de Calor
Alumínio Extrudado
A extrusão produz dissipadores de calor de aletas retas em altíssimo volume a baixo custo. O processo de extrusão restringe a geometria a seções transversais uniformes, limitando as opções de geometria das aletas, mas proporcionando consistência excepcional e baixo custo para perfis padrão.
Apropriado para: geometrias de aletas padrão, alto volume de produção (> centenas a milhares de unidades), aplicações sensíveis a custo.
Usinagem CNC
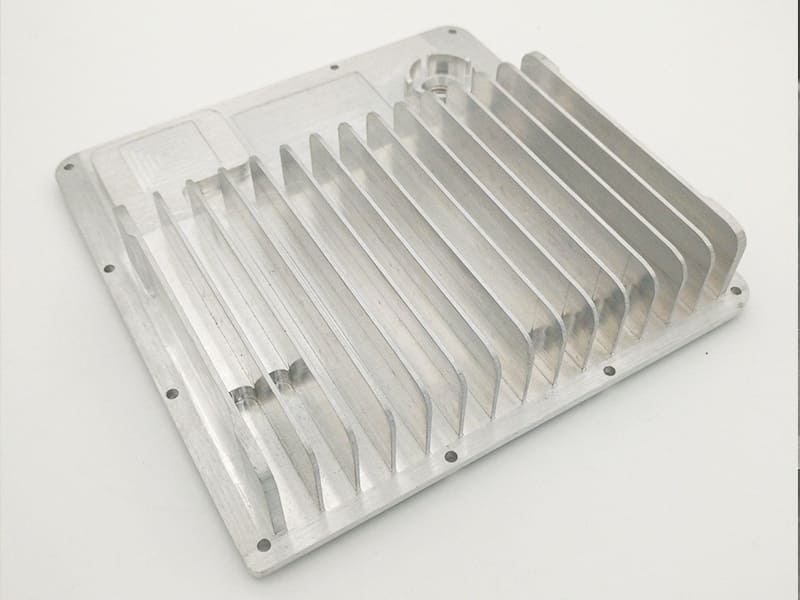
A usinagem CNC permite qualquer geometria de aleta, qualquer material, qualquer arranjo de recursos, sem investimento em ferramental. Apropriado para: protótipos e iteração de design, geometrias complexas que não podem ser extrudadas, baixo volume de produção, aplicações que exigem alta precisão (planicidade rigorosa, acabamento superficial controlado para interface térmica), aplicações aeroespaciais e especiais.
Dissipadores de calor CNC em alumínio (6061-T6 ou 6063-T6) ou cobre são a abordagem padrão para validação térmica de protótipos antes de se comprometer com o ferramental de extrusão. Com base em nossa experiência de fabricação, um dissipador de calor protótipo usinado em CNC permite ao projetista térmico iterar o espaçamento das aletas, a espessura da base e a geometria ao longo de 1–3 ciclos de design antes que a geometria final seja validada — essa iteração é muito menos dispendiosa antes do ferramental do que depois.
Aleta Skived
O skiving corta aletas finas diretamente de um bloco de metal sólido por ação controlada de lâmina, produzindo aletas muito finas (0,2–0,4 mm) com alta densidade de aletas. As aletas skived eliminam a interface de ligação de conjuntos de aletas brasadas, mantendo a condutividade total do material da base até as pontas das aletas.
Apropriado para: aplicações de alta densidade de calor onde é necessária área de superfície máxima, módulos IGBT, estações base de telecomunicações.
Aleta Ligada (Brasada ou Adesiva)
Conjuntos de aletas ligadas fixam matrizes de aletas extrudidas ou usinadas a uma placa base. Permitem alturas de aletas e proporções de aspecto que não podem ser alcançadas por extrusão, e possibilitam combinações de materiais dissimilares (base de cobre, aletas de alumínio).
Apropriado para: requisitos máximos de desempenho, matrizes de aletas de alta proporção de aspecto, designs de materiais híbridos.
Aleta de Pino
Dissipadores de calor de aletas de pino utilizam matrizes de pinos cilíndricos ou cónicos em vez de aletas planas. As aletas de pino são menos sensíveis à direção do fluxo de ar — têm um desempenho razoavelmente bom com fluxo de ar de qualquer direção, ao contrário das aletas planas que requerem fluxo de ar axial alinhado.
Apropriado para: aplicações de arrefecimento passivo, fluxo de ar multidirecional, encapsulamentos compactos onde a direção do fluxo de ar é incerta.
Orientação de Design Específica para Aplicação
| Inscrição | Potência Típica | Foco Principal de Design | Estrutura Típica |
|---|---|---|---|
| Iluminação pública LED | 20–100W | Maximizar área passiva, orientação vertical | Aleta radial ou reta, extrusão de alumínio |
| Acionamento de motor (baseado em IGBT) | 50–200W | Base espessa para dispersão de calor, ar forçado | Aleta reta extrudida ou skived, base de 6–10 mm |
| Fonte de alimentação (fechada) | 30–150W | Design do percurso do fluxo de ar, geometria compacta | Aleta reta, convecção forçada |
| Inversor de tração para VE | 200–500W+ | Densidade de calor extrema, restrição de tamanho | Base de cobre, aletas de alumínio skived/ligadas, ou líquido |
| Arrefecimento de CPU/GPU | 65–250W | Dispersão rápida de calor de die pequeno | Tubo de calor + placa de contacto de cobre, aletas de alumínio |
| Controlador industrial | 20–100W | Fiabilidade, resistência ao pó | Alumínio extrudido, convecção natural ou forçada lenta |
| Equipamento de telecomunicações | 100–300W | Fluxo de ar elevado, percurso da frente para trás | Aleta reta, ar forçado de alta velocidade |
Erros Comuns de Design e Como Evitá-los
| Erro | Consequência | Abordagem correta |
|---|---|---|
| Espaçamento de aletas demasiado apertado para a capacidade da ventoinha | O fluxo de ar diminui; área de aletas desperdiçada | Corresponder o espaçamento das aletas à pressão estática da ventoinha |
| Dimensionamento na potência média, não no pico | Falha térmica em carga de pico | Dimensionar para pico + margem de segurança de 20–30% |
| Utilizar temperatura ambiente de sala | O sistema sobreaquece à temperatura real de instalação | Utilizar a temperatura ambiente do encapsulamento em pior caso |
| Sem verificação do percurso do fluxo de ar | O ar quente recircula | Verificar a separação entrada-saída; utilizar CFD |
| Pasta térmica excessiva | A resistência da interface aumenta | Aplicar apenas camada de 0,05–0,15 mm |
| Base fina sob fonte de alto fluxo | Ponto quente acima da fonte | Base mínima de 5–8 mm para > 20 W/cm² |
| Mudar para cobre para corrigir superaquecimento | Melhoria limitada se o fluxo de ar for o gargalo | Corrigir o fluxo de ar primeiro; depois considerar o material |
| Não testar no invólucro final | O desempenho em laboratório não corresponde ao do produto | Testar em invólucro representativo com fluxo de ar realista |
Pontos-chave
- Começar com o cálculo da resistência térmica, não com a geometria das aletas: determinar o R_sa necessário antes de decidir sobre o design das aletas, material ou estrutura.
- O fluxo de ar é a variável de desempenho dominante: o coeficiente convectivo em ar forçado (30–100 W/m²·K) é 5–10× maior que em convecção natural (5–15 W/m²·K). O design do fluxo de ar normalmente tem mais impacto no desempenho do que o material ou a geometria das aletas.
- Dimensionar para ambiente de pior caso e potência de pico: testes de laboratório a 25°C com fluxo de ar ideal não são a condição de projeto. Invólucros industriais a 45–50°C de ambiente com fluxo de ar parcialmente restrito são a condição de projeto.
- A espessura da base determina a qualidade da dissipação de calor: para fluxo de calor acima de 20 W/cm², espessura de base insuficiente cria pontos quentes que nenhuma melhoria no design das aletas pode resolver.
- O cobre supera o alumínio na dissipação de calor; o alumínio domina em custo, peso e fabricação em escala: designs híbridos (base de cobre, aletas de alumínio) capturam ambas as vantagens.
- A extrusão é o padrão para produção em volume; a usinagem CNC é a escolha correta para protótipos, geometria complexa e aplicações de precisão em baixo volume.
- Para as equipas de compras dos fabricantes de equipamento original (OEM): as especificações do dissipador de calor devem incluir resistência térmica necessária (R_sa em °C/W a uma velocidade de fluxo de ar especificada), planicidade da superfície de montagem (tipicamente ≤ 0,05 mm para interface térmica de precisão), grau do material, especificação de anodização (Tipo II para padrão; Tipo III para resistência ao desgaste) e se o componente será usinado ou extrudado — cada um tem diferentes implicações de prazo de entrega e quantidade mínima de pedido.
perguntas frequentes
Como você calcula a resistência térmica necessária para um dissipador de calor?
A resistência térmica necessária do dissipador de calor (R_sa) é calculada a partir de: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, onde Tj_max é a temperatura máxima de junção permitida do datasheet do dispositivo, Ta é a temperatura ambiente de pior caso no ambiente real de instalação (não condições de laboratório), Q é a dissipação de potência de pico incluindo transientes, R_jc é a resistência térmica junção-cápsula do dispositivo, e R_TIM é a resistência do material de interface térmica. O resultado fornece a resistência térmica máxima permitida do dissipador de calor — o dissipador deve atingir este valor ou menor sob as condições de fluxo de ar especificadas. Use uma suposição de fluxo de ar com derating (70% da vazão nominal) para contabilizar as restrições do invólucro.
Por que meu dissipador de calor ainda superaquece depois de atualizar para um tamanho maior?
O superaquecimento após adicionar um dissipador de calor maior quase sempre indica um problema de fluxo de ar, não um dissipador de calor insuficiente. As causas mais comuns são: ar quente preso dentro de um invólucro mal ventilado (o dissipador está dissipando calor para ar que já está quente por recirculação); fluxo de ar que não passa realmente pelos canais das aletas (desviando ao redor do dissipador em vez de através dele); direção do fluxo de ar desalinhada com a orientação das aletas; e falha da interface térmica (pasta térmica excessiva, contato superficial ruim ou inconsistência na pressão de montagem). Antes de redesenhar o dissipador de calor, verifique se o ar ambiente frio chega aos canais das aletas, se o ar aquecido sai do invólucro sem recircular e se a interface térmica está corretamente aplicada.
Qual é o melhor espaçamento entre aletas para um dissipador de calor?
O espaçamento ideal entre aletas depende se o resfriamento é passivo (convecção natural) ou ativo (ar forçado). Para convecção natural, recomenda-se espaçamento de 6–12 mm — espaçamento mais estreito aprisiona ar quente entre as aletas e reduz a força motriz de temperatura para o fluxo de ar impulsionado por empuxo. Para resfriamento com ar forçado, 2–4 mm é apropriado para ventoinhas pequenas típicas com pressão estática de 1–5 mm H₂O. Para sopradores de alta pressão estática ou ventoinhas industriais, 1–2 mm pode ser eficaz. A verificação crítica de design: a ventoinha deve ser capaz de manter fluxo de ar adequado na queda de pressão produzida pelo espaçamento entre aletas escolhido. Se o espaçamento entre aletas for reduzido para aumentar a área de superfície, mas a pressão estática da ventoinha for insuficiente para manter o fluxo, o desempenho geral de resfriamento diminui.
Quando devo usar cobre em vez de alumínio para um dissipador de calor?
Use cobre quando a fonte de calor é altamente concentrada (pequena área de contato, alta densidade de potência) e é necessária rápida dissipação lateral de calor para prevenir pontos quentes. Para um módulo IGBT de 100W com uma pegada de contato de 20×20 mm em uma base de 60×60 mm, a maior condutividade do cobre (~390 vs ~200 W/m·K) reduz a temperatura do ponto quente em 10–20°C em comparação com o alumínio. O cobre não é a escolha correta para melhorar a eficiência de convecção — a transferência de calor convectiva é limitada pela camada limite do filme de ar, não pelo material das aletas. Se o superaquecimento é causado por fluxo de ar insuficiente em vez de má dissipação de calor, mudar de alumínio para cobre produzirá melhoria mínima. O design híbrido (base de cobre para dissipação, aletas de alumínio para superfície de convecção) captura a vantagem térmica do cobre onde importa, enquanto controla peso e custo.
Como o design do dissipador de calor muda entre convecção natural e ar forçado?
A convecção natural depende da flutuabilidade — o ar quente que sobe pelos canais das aletas puxa o ar mais frio de baixo. Para um arrefecimento passivo eficaz: as aletas devem estar orientadas verticalmente (alinhadas com a direção do ar quente ascendente); o espaçamento entre aletas deve ser suficientemente largo para permitir o fluxo impulsionado pela flutuabilidade sem fricção excessiva (6–12 mm); o invólucro deve ter caminhos desobstruídos para a entrada de ar frio em baixo e a saída de ar quente em cima; e a área de superfície do dissipador de calor deve ser suficientemente grande para alcançar a dissipação de calor necessária com coeficientes de convecção de apenas 5–15 W/m²·K. A convecção de ar forçado permite coeficientes de convecção de 30–100+ W/m²·K, reduzindo drasticamente a área de aletas necessária para a mesma carga térmica. A transição da convecção natural para a forçada reduz tipicamente o volume necessário do dissipador de calor em 3–5× para o mesmo objetivo de resistência térmica.
Escrito pela equipa de engenharia da CMS com mais de 15 anos de experiência em maquinagem de precisão CNC na produção de dissipadores de calor personalizados em alumínio e cobre para eletrónica industrial, conversão de potência, iluminação LED, automóvel e aplicações OEM de telecomunicações. Referências técnicas: Incropera & DeWitt, Fundamentals of Heat and Mass Transfer (Redes de Resistência Térmica); JESD51-14 (Medição de Resistência Térmica de Dispositivos Eletrónicos); MIL-A-8625 (Revestimentos Anódicos para Dissipadores de Calor em Alumínio); ASHRAE Thermal Guidelines for Data Communications Equipment.
Procura de Dissipadores de Calor em Alumínio Maquinados ou Extrudidos CNC?
Na CMS, maquinamos dissipadores de calor personalizados em alumínio e cobre em 6061-T6, 6063-T6 e cobre C110 — desde protótipos térmicos de peça única para validação de design até produção em volume. Cada encomenda de dissipador de calor inclui revisão DFM para planura da superfície de montagem, fabricabilidade da geometria das aletas e compatibilidade com anodização.
[Solicite uma revisão de design térmico e um orçamento de maquinagem de dissipadores de calor personalizados →]


