
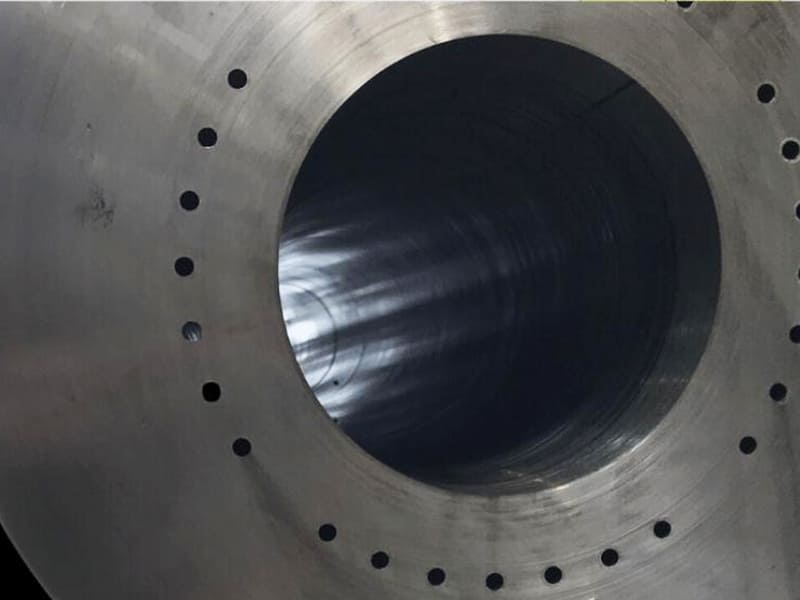
Resposta rápida: A perfuração de furos profundos é necessária quando a profundidade do furo excede aproximadamente 10× o diâmetro do furo (L/D ≥ 10:1), onde a perfuração padrão CNC já não consegue manter a retidão, controlar a evacuação de cavacos ou fornecer refrigerante adequado à zona de corte. Os dois principais métodos industriais são o gun drilling (Ø1–30 mm, L/D até 100:1+, alta retidão e acabamento superficial) e a perfuração BTA (Ø20–500 mm+, maior taxa de remoção de material para furos profundos de grande diâmetro). Ambos utilizam refrigerante interno ou de alta pressão através da ferramenta (50–200 bar) e mecanismos de evacuação contínua de cavacos que as brocas helicoidais convencionais não conseguem proporcionar. O gun drilling atinge retidão dentro de 0,05–0,1 mm em 300–600 mm de profundidade e acabamento superficial de Ra ≤ 1,6 µm conforme perfurado. A perfuração de furos profundos é essencial para cilindros hidráulicos, atuadores aeroespaciais, ferramentas de fundo de poço para petróleo e gás, canos de armas de fogo e canais de refrigeração de moldes.
O Que Torna um Furo “Profundo” — A Relação L/D
Na usinagem, a profundidade do furo não é medida em milímetros absolutos — é medida pela relação entre profundidade e diâmetro (relação L/D). Esta relação determina a dificuldade de engenharia de produzir o furo, porque os desafios fundamentais da perfuração de furos profundos — deflexão da ferramenta, evacuação de cavacos e gestão térmica — todos escalam com a relação L/D em vez da profundidade absoluta.
Um furo de 100 mm de profundidade com 20 mm de diâmetro (L/D = 5:1) é totalmente gerenciável com perfuração convencional CNC. A mesma profundidade de 100 mm com 5 mm de diâmetro (L/D = 20:1) requer equipamento especializado de perfuração de furos profundos. O diâmetro — não a profundidade — é a variável crítica, porque determina simultaneamente a rigidez da ferramenta, o volume de cavacos por revolução e o tamanho do canal de fornecimento de refrigerante.
Classificação L/D
| Relação L/D | Classificação | Processo típico |
|---|---|---|
| ≤ 5:1 | Furo padrão | Perfuração convencional CNC |
| 5:1–10:1 | Furo semi-profundo | Perfuração com pica-pau melhorada, através de refrigerante |
| 10:1–20:1 | Furo profundo | Perfuração de furos profundos ou gun drilling |
| 20:1–50:1 | Furo muito profundo | Gun drilling ou perfuração BTA |
| 50:1–100:1+ | Furo ultraprofundo | Sistemas dedicados de gun drilling com lunetas |
A convenção da indústria: L/D ≥ 10:1 designa oficialmente um “furo profundo” que requer processos especializados. A fabricação de componentes aeroespaciais, de petróleo e gás e hidráulicos trabalha rotineiramente com relações L/D de 20:1 a 100:1.
Por Que a Perfuração Convencional Falha à Medida que a Relação L/D Aumenta
Deformação da ferramenta: Uma broca helicoidal é uma viga em balanço. À medida que a profundidade do furo aumenta, o comprimento não suportado da ferramenta aumenta, e a broca deflete sob as forças de corte. Um pequeno erro angular na entrada do furo — 0,1° — produz 1,75 mm de desvio lateral ao longo de 1000 mm de profundidade. Este desvio é progressivo e incorrigível uma vez que começa.
Colapso da evacuação de cavacos: Os cavacos devem viajar da aresta de corte todo o caminho de volta pelo canal helicoidal para sair. Com L/D 10:1, esta distância é gerenciável. Com L/D 20:1 ou 30:1, os cavacos se acumulam no canal helicoidal, causando recorte de cavacos (o que degrada o acabamento superficial e acelera o desgaste da ferramenta), e eventualmente entupimento completo de cavacos que quebra a broca. Este é o modo de falha mais comum na perfuração convencional de furos profundos.
Inacessibilidade do refrigerante: O refrigerante de inundação externa não consegue penetrar efetivamente além de aproximadamente 5× o diâmetro. Abaixo desta profundidade, a vazão e a pressão do refrigerante que atingem a aresta de corte são insuficientes para remover calor ou expulsar cavacos, produzindo uma zona de corte quente e repleta de cavacos onde a falha da ferramenta é inevitável.
Amplificação de vibração: À medida que a saliência aumenta, a frequência natural do sistema broca-fuso diminui. Em algum comprimento de saliência, a frequência de corte coincide com a frequência natural, produzindo chatter — vibração autoexcitada que cria uma superfície de furo ondulada e rugosa e acelera dramaticamente o desgaste da ferramenta.
Como Funciona a Perfuração de Furos Profundos: Engenharia de Processo
Os sistemas de perfuração de furos profundos superam as limitações da perfuração convencional através de três soluções de engenharia integradas: ferramentas de corte guiadas, refrigerante interno de alta pressão e evacuação controlada de cavacos.
Perfuração por arma de fogo
O gun drilling foi originalmente desenvolvido para perfurar canos de rifles — aplicações onde a retidão do furo determina diretamente a precisão balística. O processo utiliza uma ferramenta de metal duro maciço de canal único com:
Canal de refrigerante interno: Um canal perfurado com precisão atravessa o corpo da ferramenta do encabadouro à ponta. O refrigerante de alta pressão (tipicamente 50–150 bar, até 200 bar para pequenos diâmetros e materiais duros) flui continuamente através deste canal e sai como um jato na aresta de corte. O refrigerante simultaneamente arrefece a zona de corte, expulsa cavacos e fornece força hidráulica para evacuar a aparas.
Canal helicoidal em V: O canal helicoidal externo único fornece um caminho controlado para cavacos e refrigerante saírem do furo. Os cavacos deslizam na ranhura em V de volta em direção à entrada da broca enquanto o refrigerante os expulsa.
Pastilhas guia: Uma ou duas pastilhas endurecidas no corpo da ferramenta, posicionadas circunferencialmente opostas à aresta de corte, pressionam contra a parede do furo à medida que a ferramenta avança. Estas pastilhas desempenham duas funções: fornecem suporte radial que restringe a ferramenta no seu eixo pretendido (prevenindo o desvio que ocorre na perfuração convencional não suportada), e brunem a superfície da parede do furo à medida que a ferramenta passa, melhorando o acabamento superficial e a circularidade. As pastilhas guia são a característica chave que torna o gun drilling um processo autoguiado.
Formação e remoção de cavacos: A única aresta de corte produz um cavaco que se forma e é imediatamente direcionado para o canal em V pela pressão do refrigerante. A geometria do cavaco (controlada pelo ângulo da aresta) é projetada para ser curta e rígida o suficiente para percorrer de volta até a entrada da broca sem empacotar.
Configuração: A furação por canhão normalmente requer que a peça de trabalho seja mantida e rotacionada enquanto a broca avança axialmente (modo de rotação da peça, para melhor concentricidade), ou a broca pode rotacionar enquanto a peça de trabalho permanece estacionária (modo de rotação da ferramenta). Muitas máquinas especializadas de furação por canhão suportam ambas as configurações para diferentes geometrias de peças.
Furação BTA (Boring and Trepanning Association)
A furação BTA atende aos requisitos de furos profundos de grande diâmetro, onde a capacidade de evacuação de cavacos da furação por canhão (limitada pela área do canal em V) é inadequada para o volume de cavacos produzido em diâmetros maiores.
Inversão da direção do fluxo de refrigerante: Ao contrário da furação por canhão, em que o refrigerante flui através da ferramenta e as aparas saem externamente, a furação BTA utiliza o arranjo inverso. O refrigerante é fornecido através do espaço anular entre o diâmetro externo da ferramenta e a parede do furo, e as aparas são evacuadas através do bore oco da ferramenta e para fora através do sistema de tubo de conexão.
Construção da ferramenta: Uma cabeça de broca BTA é um cilindro oco com insertos de corte indexáveis na face frontal. O corpo oco da ferramenta conecta-se a um coletor de aparas e sistema de fornecimento de refrigerante através do fuso da máquina.
Produtividade: Como a seção transversal de evacuação de aparas (a área do bore da ferramenta) é proporcional ao quadrado do diâmetro da ferramenta, a furação BTA escala mais eficientemente para grandes diâmetros do que a furação por canhão. A Ø50 mm e acima, a furação BTA tipicamente atinge 2–5× a taxa de remoção de material da furação por canhão a profundidade equivalente.
Precisão dimensional: A furação BTA proporciona alta retidão e excelente circularidade, embora ligeiramente abaixo da furação por canhão a diâmetros equivalentes, porque o mecanismo de pastilhas de guia é diferente (as pastilhas nas cabeças BTA tipicamente contactam apenas na face frontal em vez de ao longo de um comprimento axial significativo). Para a faixa de aplicação onde BTA é usado (Ø20 mm e acima), a precisão alcançável é totalmente adequada para cilindros hidráulicos, veios industriais e componentes de campo petrolífero.
Furação por Ejetor
A furação por ejetor é uma variante da furação BTA para adaptação em centros de maquinagem CNC convencionais. O sistema de refrigerante usa um efeito venturi para criar evacuação interna de aparas sem requerer a cabeça de máquina especializada da furação BTA. A furação por ejetor é mais lenta e um pouco menos precisa do que sistemas BTA dedicados, mas permite capacidade de furo profundo em equipamento CNC de uso geral para requisitos ocasionais de furos profundos.
Furação por Canhão vs Furação BTA: Guia de Seleção
| Recurso | Perfuração por arma de fogo | Furação BTA |
|---|---|---|
| Faixa de diâmetro ótima | Ø1–30 mm | Ø20–500 mm+ |
| Capacidade L/D | Até 100:1+ | Até 100:1+ |
| Precisão de retidão | Excelente | Boa a muito boa |
| Acabamento superficial (como furado) | Ra ≤ 1,6 µm típico | Ra 1,6–3,2 µm típico |
| Evacuação de aparas | Externa (flauta em V) | Interna (através da ferramenta) |
| Direção do refrigerante | Interna → para fora através da flauta | Externa → para dentro através do bore da ferramenta |
| Taxa de remoção de material | Moderado | Alta (escala com o diâmetro) |
| Equipamento necessário | Máquina de furação por canhão dedicada | Máquina de furação de furos profundos de serviço pesado |
| Melhores aplicações | Veios de precisão, moldes, médico, aeroespacial | Cilindros hidráulicos, veios grandes, campo petrolífero |
Regra de seleção: Se o diâmetro do furo for inferior a aproximadamente 20–25 mm e a precisão (retidão, acabamento superficial) for o requisito primário, a furação por canhão é o processo correto. Se o diâmetro do furo exceder 20–25 mm e a produtividade ou taxa de remoção de material for tão importante quanto a precisão, a furação BTA é mais eficiente. A zona de sobreposição (Ø20–30 mm) é avaliada caso a caso com base na tolerância e volume de produção.
Furação de Furos Profundos vs Furação CNC Convencional
| Fator | Furação CNC Convencional | Furação de Furos Profundos |
|---|---|---|
| Faixa L/D efetiva | ≤ 5:1 fiável; ≤ 10:1 com furação por pica-pau | 10:1 a 100:1+ |
| Retidão | Degrada progressivamente com a profundidade | Mantida por auto-guia de pastilha de guia |
| Fornecimento de refrigerante | Inundação externa (baixa pressão) | Interna de alta pressão (50–200 bar) |
| Evacuação de aparas | Externa, dependente da gravidade, não fiável em profundidade | Controlado, contínuo, assistido por pressão |
| Acabamento superficial alcançável | Ra 1,6–6,3 µm | Ra ≤ 1,6 µm (furação por canhão) |
| Tolerância de diâmetro (furos profundos) | ±0,1–0,3 mm (degrada com a profundidade) | ±0,01–0,05 mm |
| Modo de falha da ferramenta | Empacotamento de cavacos → quebra catastrófica | Desgaste gradual da ferramenta, substituição previsível |
| Equipamento | Centro de usinagem padrão CNC | Sistema dedicado de furação de furos profundos |
Precisão e Qualidade Superficial: Como a Furação de Furos Profundos as Alcança
Controle de Retilineidade Através de Pastilhas Guia
As pastilhas guia apoiadas contra a parede do furo são o mecanismo que torna a furação de furos profundos autocorretiva. Qualquer força lateral que de outra forma desviaria a ferramenta é resistida pela força de reação do contato da pastilha, mantendo a ferramenta em sua trajetória pretendida. Essa propriedade autoguia significa que o erro de retilineidade não se acumula com a profundidade — a ferramenta corrige ativamente seu eixo a cada revolução.
Na furação por canhão em produção, a retilineidade alcançável (desvio da linha central do furo em relação a uma linha reta verdadeira ao longo de toda a profundidade do furo) é tipicamente de 0,05–0,3 mm por 1000 mm de profundidade, dependendo do material, diâmetro e condições do processo. Para comparação, a furação convencional com pica-pau de um furo profundo produziria desvio de 0,5–2,0 mm por 1000 mm em condições comparáveis.
Acabamento Superficial Através de Evacuação Controlada de Cavacos e Brunimento
O acabamento superficial interno de um furo profundo é determinado principalmente pela evacuação limpa dos cavacos sem recorte. Cavacos recortados — aparas que são arrastadas para frente pela ferramenta e reengajadas com a aresta de corte — produzem marcas de riscamento, arranhões longitudinais e baixa circularidade. Na furação profunda convencional, o recorte de cavacos é essencialmente inevitável porque os cavacos não podem ser evacuados de forma consistente ao longo de todo o comprimento das canais.
Na furação por canhão, os cavacos são varridos hidraulicamente da aresta de corte à medida que se formam, entregues pelo jato de refrigerante de alta pressão na ponta. As pastilhas guia então brunem a superfície resultante à medida que a ferramenta avança, fechando micro-picos superficiais e melhorando o acabamento. Essa combinação de corte limpo e brunimento mecânico rotineiramente produz Ra ≤ 1,6 µm conforme furado em materiais padrão (aço de médio carbono, alumínio, ligas de titânio).
Referência de Métricas de Processo
| Métrico | Furação Convencional CNC (L/D 10:1+) | Perfuração por arma de fogo | Furação BTA |
|---|---|---|---|
| Retilineidade (por 1000 mm) | 0,5–2,0 mm | 0,05–0,3 mm | 0,1–0,5 mm |
| Tolerância de diâmetro | ±0,1–0,3 mm | ±0,01–0,05 mm | ±0,03–0,10 mm |
| Acabamento superficial Ra | 3,2–12,5 µm | ≤ 1,6 µm | 1,6–3,2 µm |
| Arredondamento | Pobres | Bom | Bom |
Aplicações Que Requerem Furação de Furos Profundos
Cilindros Hidráulicos e Atuadores
Furos de cilindros hidráulicos — o furo central do corpo do cilindro no qual a haste do pistão reciprociza — requerem uma combinação de retilineidade (desalinhamento causa desgaste irregular da vedação e vazamento), tolerância de diâmetro apertada (controla a folga que governa a passagem de fluido) e acabamento superficial liso (Ra ≤ 1,6 µm é padrão antes da brunimento; Ra ≤ 0,4 µm após brunimento) que não pode ser alcançada com furação convencional nas relações L/D exigidas.
Um furo típico de cilindro hidráulico para um guindaste móvel: Ø80 mm de diâmetro de furo × 2.000 mm de profundidade (L/D = 25:1). Esta é uma aplicação padrão de furação BTA. O furo é furado até 0,5 mm do diâmetro final, depois acabado com mandrilamento interno e brunimento para alcançar a superfície de vedação final.
Componentes Estruturais Aeroespaciais
Cilindros de trem de pouso, carcaças de atuadores de voo e furos de pinos de dobradiça de dobra de asa são furados em ligas de alta resistência (aço 4340, aço 300M, Ti-6Al-4V) onde:
- A vida em fadiga é o critério de projeto dominante — defeitos superficiais de recorte de cavacos ou instabilidade de furação convencional são locais de iniciação de trincas
- Tolerâncias dimensionais apertadas são necessárias para instalação de rolamentos e ajuste de vedação
- O material é caro e a sucata é inaceitável
A furação por canhão de componentes aeroespaciais tipicamente visa retilineidade de 0,05–0,1 mm por metro e acabamento superficial de Ra ≤ 0,8 µm antes do brunimento subsequente. Esses requisitos refletem tanto os requisitos funcionais quanto os requisitos regulatórios da fabricação aeroespacial certificada pela FAA/EASA.
Ferramentas de Fundo de Poço para Petróleo e Gás
Colares de perfuração, carcaças de motores de lama e vasos de pressão para ferramentas de fundo de poço de petróleo e gás estão entre as aplicações mais exigentes de furação de furos profundos:
- Grandes diâmetros de furo (Ø50–300 mm) em profundidades de 500–3.000 mm
- O material é tipicamente aço liga de alta resistência modificado 4140 ou 4145 a 28–34 HRC
- O furo deve ser concêntrico e reto para contenção de pressão e desempenho de fluxo de fluido
- O volume de produção é moderado, mas o valor da peça é alto (um único colar de perfuração pode custar $10.000–$50.000)
A furação BTA em altas taxas de avanço é padrão para a produção de componentes de campo petrolífero. A eficiência de evacuação de cavacos da BTA nesses diâmetros permite taxas de avanço 2–4× maiores do que a furação por canhão permitiria.
Canos de Armas de Fogo
A furação de canos de armas (a aplicação original pela qual a furação por canhão é nomeada) requer a combinação de retilineidade extrema e acabamento superficial fino que é a capacidade definidora do processo. Um cano de rifle de Ø7,62 mm × 600 mm (L/D ≈ 79:1) deve ser reto dentro de aproximadamente 0,05 mm ao longo de todo o seu comprimento para precisão aceitável; a superfície do furo deve ser Ra ≤ 0,8 µm antes do raiamento para garantir engajamento uniforme do raiamento.
Canais de Resfriamento de Moldes de Injeção
O resfriamento de moldes de injeção é realizado através de uma rede de canais furados que percorrem o corpo do molde, próximos à superfície da cavidade, para extrair calor rápida e uniformemente da peça moldada. Esses canais são tipicamente Ø6–16 mm em profundidades de 100–400 mm (L/D comumente 20:1–50:1), posicionados com precisão para alcançar uniformidade térmica na superfície da cavidade.
Posicionamento deficiente (por desvio durante a furação convencional) ou qualidade superficial deficiente (por recorte de cavaco) degradam diretamente o desempenho de arrefecimento do molde, aumentando o tempo de ciclo de injeção e a variação de qualidade da peça. A furação por canhão dos canais de arrefecimento do molde proporciona a precisão de posicionamento e a qualidade superficial necessárias para um desempenho térmico previsível.
Estrutura de Custos da Furação de Furos Profundos
A furação de furos profundos custa mais do que a furação convencional CNC para o mesmo diâmetro e profundidade de furo, e o prémio é justificado pelas capacidades do processo que tornam o furo efetivamente funcional. Compreender os fatores de custo ajuda a priorizar decisões de projeto que reduzem o custo sem sacrificar o desempenho.
Principais Fatores de Custo
Equipamento: As máquinas dedicadas de furação por canhão e furação BTA são equipamentos especializados de finalidade única, com custos de capital de $200.000–$1.000.000+. Isto resulta em taxas horárias de máquina tipicamente 2–4× superiores às dos centros de maquinagem CNC padrão.
Ferramentas: As brocas de canhão e as cabeças de ferramenta BTA são consumíveis de fabrico de precisão. Uma broca de canhão Ø8 mm custa $80–$200 e produz aproximadamente 50–200 furos (dependendo do material) antes de necessitar de reafiamento ou substituição. O reafiamento prolonga a vida da ferramenta, mas requer equipamento de retificação especializado.
Tempo de ciclo: As taxas de avanço da furação de furos profundos são inferiores às taxas de avanço da furação convencional (para manter a geometria de formação do cavaco e evitar desvio). Uma operação de furação por canhão de Ø10 mm × 300 mm pode demorar 5–15 minutos de tempo de corte efetivo, dependendo do material e da taxa de avanço.
Sistema de refrigerante: Os sistemas de refrigerante de alta pressão (bomba, filtragem, reservatório) representam um investimento significativo em equipamento e um custo operacional (potência da bomba, manutenção da filtragem, eliminação do refrigerante).
Configuração e qualificação: Alcançar retilinearidade e diâmetro consistentes requer uma configuração cuidadosa — alinhamento da peça de trabalho, preparação de bucha ou furo-piloto, calibração da pressão e caudal do refrigerante, e cortes de teste iniciais. O tempo de configuração para um novo trabalho de furação de furos profundos é tipicamente de 2–4 horas para operadores experientes.
Referência de Custo
| Parâmetro | Intervalo de Custo Aproximado |
|---|---|
| Furação por canhão Ø6–12 mm, aço liga médio, 200–500 mm de profundidade | $40–$150 por furo (volume de produção) |
| Furação BTA Ø20–50 mm, aço liga, 500–1500 mm de profundidade | $150–$600 por furo (volume de produção) |
| Configuração e qualificação da primeira peça | $500–$2.000 por novo trabalho |
A comparação que importa para a tomada de decisão de compras: o custo da furação de furos profundos versus o custo de peças rejeitadas, operações de retrabalho e brunimento secundário resultantes de tentar os mesmos furos com furação convencional CNC. Na nossa experiência de produção de componentes de cilindros hidráulicos, as falhas durante tentativas de furação profunda convencional — quebra da ferramenta exigindo EDM extração, desvio do furo exigindo recuperação do furo ou rejeição da peça — produziram custos totais por peça falhada de $200–$800, excedendo largamente o diferencial de custo de utilizar o processo correto de furação de furos profundos desde o início.
Diretrizes DFM para Furação de Furos Profundos
Especificar a Relação L/D Precocemente no Projeto
A relação L/D do furo determina a seleção do processo, os requisitos de equipamento e o custo. Uma alteração de projeto que reduza a L/D de 25:1 para 15:1 (alterando um furo passante para um furo cego acessível por ambas as extremidades, por exemplo) pode eliminar a necessidade de furação de furos profundos especializada e reduzir significativamente o custo de fabrico. Esta análise de compromisso só é possível na fase de projeto.
Fornecer um Furo-Piloto ou Bucha Precisa para Alinhamento de Entrada
A retilinearidade da furação por canhão depende criticamente de um alinhamento preciso na entrada do furo. Um pequeno erro angular no início propaga-se em desvio linear ao longo da profundidade do furo. Prática padrão: fornecer um furo-piloto preciso (2–3× o diâmetro de profundidade, dentro de 0,02 mm da posição final) ou uma bucha endurecida na entrada para guiar a broca com precisão nos primeiros diâmetros antes de as pastilhas de guia contactarem a parede do furo.
Permitir Sobremetal Suficiente para Recuperação de Tolerância
A furação de furos profundos alcança elevada retilinearidade e razoável precisão de diâmetro, mas não perfeita. Para ajustes de montagem de precisão, devem prever-se tolerâncias para acabamento pós-furação:
- Alargamento: remove 0,05–0,2 mm e melhora a tolerância de diâmetro para ±0,005–0,015 mm
- Mandrilagem: corrige o diâmetro e pequenos erros posicionais
- Brunimento: alcança Ra ≤ 0,4 µm e cilindricidade apertada para superfícies de vedação hidráulicas
Planear o sobremetal pós-furação em conformidade: tipicamente 0,1–0,3 mm no diâmetro para sequências de furação-para-alargamento; 0,05–0,15 mm no diâmetro para furação-para-mandrilagem.
Evitar Furos Cruzados e Interrupções na Zona do Furo Profundo
Furos cruzados, portas ou outras características que intersectem o furo profundo na zona de furação criam interrupções perigosas para a ferramenta de furação. Quando a broca atravessa um vazio interno, as pastilhas de guia perdem o contacto com a parede do furo momentaneamente, a ferramenta desvia-se e a retilinearidade do furo é perturbada. Projetar estas características fora da zona do furo profundo sempre que possível, ou aceitar que a furação deve parar e reiniciar com gestão cuidadosa do processo em cada interrupção.
Lista de Verificação DFM para Furação de Furos Profundos
| Decisão de Projeto | Recomendação |
|---|---|
| Definir relação L/D | Calcular a partir do diâmetro final e profundidade; identificar se ≥ 10:1 |
| Acesso de entrada | Fornecer superfície plana e perpendicular na entrada do furo; especificar furo-piloto |
| Sobremetal pós-furação | Tolerância de 0,1–0,3 mm no diâmetro para alargamento ou mandrilagem |
| Interseções de furos cruzados | Localizar fora da zona do furo profundo ou aceitar o requisito de gestão do processo |
| Especificação de tolerância | Especificar retilinearidade e tolerância de diâmetro separadamente; ±0,05 mm de diâmetro é alcançável; especificar brunimento se mais apertado |
| Especificação de material | Incluir intervalo de dureza — HRC > 40 aumenta significativamente o custo e reduz a taxa de avanço alcançável |
| Furo cego vs furo passante | Furos passantes preferidos para evacuação de cavacos; furos cegos requerem especificação de profundidade de folga no fundo |
Pontos-chave
- A furação de furos profundos é necessária em L/D ≥ 10:1, onde a furação convencional CNC já não consegue manter a retidão, a evacuação de cavacos ou o fornecimento adequado de refrigerante.
- Furação por canhão (Ø1–30 mm) proporciona a mais alta precisão — retidão de 0,05–0,3 mm por metro, acabamento superficial Ra ≤ 1,6 µm — através de almofadas-guia autoguiadas e refrigerante de alta pressão através da ferramenta. Necessária para moldes de precisão, componentes aeroespaciais, dispositivos médicos e canos de armas de fogo.
- Furação BTA (Ø20 mm+) proporciona maior produtividade para furos profundos de grande diâmetro através da evacuação de cavacos por fluxo reverso. Padrão para cilindros hidráulicos, eixos industriais e componentes de campos petrolíferos.
- Refrigerante interno de alta pressão (50–200 bar) é a tecnologia habilitadora — arrefece simultaneamente a zona de corte, evacua os cavacos e estabiliza hidraulicamente o processo de corte.
- As almofadas-guia na furação por canhão tornam o processo autoguiado, corrigindo ativamente o desvio da ferramenta a cada rotação em vez de permitir que o desvio se acumule.
- O custo adicional é justificado pelos resultados de rendimento e qualidade — tentar furos profundos com furação convencional CNC produz tipicamente um custo total mais elevado do que usar o processo correto, através de sucata, retrabalho e operações secundárias.
- Para as equipas de compras dos fabricantes de equipamento original (OEM), as especificações de furação de furos profundos devem incluir: diâmetro e profundidade do furo (para cálculo de L/D), retidão exigida (mm por metro ou mm total), classe de tolerância de diâmetro, acabamento superficial (Ra antes e após quaisquer operações secundárias), material e dureza, e se o furo é passante ou cego.
perguntas frequentes
O que é considerado um furo profundo na maquinagem?
Um furo é considerado “profundo” quando a sua profundidade excede aproximadamente 10× o seu diâmetro (relação L/D ≥ 10:1). Nesta relação, a furação convencional CNC já não consegue manter de forma fiável a retidão do furo, evacuar cavacos ou fornecer refrigerante adequado à zona de corte, sendo necessários processos especializados de furação de furos profundos. Relações mais elevadas — 20:1, 50:1, 100:1 — são rotineiramente produzidas por furação por canhão e furação BTA para cilindros hidráulicos, eixos aeroespaciais, componentes de campos petrolíferos e canos de armas de fogo. A relação L/D é um parâmetro de projeto mais útil do que a profundidade absoluta porque a dificuldade de maquinagem escala com a relação, não apenas com a profundidade.
Qual é a diferença entre furação por canhão e furação BTA?
A furação por canhão utiliza uma ferramenta sólida de canal único com refrigerante interno de alta pressão que flui para a ponta de corte e regressa através do canal externo em forma de V, transportando os cavacos de volta à entrada. É otimizada para pequenos diâmetros (Ø1–30 mm), proporciona altíssima precisão de retidão (0,05–0,3 mm por metro) e alcança acabamento superficial de Ra ≤ 1,6 µm. A furação BTA utiliza uma ferramenta oca onde o refrigerante é fornecido externamente em torno da ferramenta e os cavacos são evacuados internamente através do furo da ferramenta e tubagem conectada. É otimizada para grandes diâmetros (Ø20–500 mm+), proporciona alta produtividade através de uma maior secção transversal de evacuação de cavacos, e é o processo padrão para furos de cilindros hidráulicos, grandes eixos industriais e componentes de campos petrolíferos.
Quão precisa é a furação de furos profundos?
Em condições de produção, a furação por canhão alcança: retidão do furo de 0,05–0,3 mm por 1.000 mm de profundidade; tolerância de diâmetro de ±0,01–0,05 mm; circularidade dentro de 0,01–0,03 mm; e acabamento superficial de Ra ≤ 1,6 µm conforme furado (Ra ≤ 0,4 µm alcançável após brunimento). A furação BTA alcança: retidão de 0,1–0,5 mm por 1.000 mm; tolerância de diâmetro de ±0,03–0,10 mm; acabamento superficial de Ra 1,6–3,2 µm. Estes números são uma ordem de magnitude melhores do que a furação convencional profunda CNC, que tipicamente produz erros de retidão de 0,5–2,0 mm por 1.000 mm em relações L/D equivalentes.
Por que falha a furação convencional CNC em furos profundos?
Três mecanismos de falha simultâneos emergem à medida que a relação L/D aumenta além de 10:1: a deflexão da ferramenta piora progressivamente à medida que o balanço não suportado aumenta, causando desvio do furo que se acumula com a profundidade; os cavacos acumulam-se no canal porque não conseguem viajar de volta à entrada contra a queda de pressão com o aumento da profundidade, causando recorte de cavacos que danifica a superfície e eventualmente encrava a ferramenta; e o refrigerante não consegue alcançar a zona de corte eficazmente porque a pressão do refrigerante de inundação externo é insuficiente para penetrar ao longo de todo o canal cheio de cavacos até à aresta de corte, resultando em desgaste térmico da ferramenta e potencial dano da superfície da peça. Estas três falhas estão interligadas — a acumulação de cavacos causa sobreaquecimento, que causa desgaste da ferramenta, que causa mais acumulação de cavacos — produzindo uma cascata que termina em quebra da ferramenta.
Que indústrias utilizam a furação de furos profundos?
As principais aplicações industriais são: cilindros e atuadores hidráulicos (furos Ø20–300 mm em L/D 20:1–50:1 para qualidade da superfície de vedação e retidão); componentes aeroespaciais (trem de aterragem, eixos de atuadores, precisão em ligas de alta resistência em L/D 20:1–60:1); petróleo e gás (colares de perfuração, ferramentas de fundo de poço em grandes diâmetros e elevadas relações L/D); fabrico de armas de fogo (canos de rifles e pistolas em relações L/D até 80:1+); moldes de injeção (canais de arrefecimento em Ø6–16 mm em L/D 20:1–50:1 para gestão térmica); e componentes mecânicos de precisão (corpos de injetores de combustível, componentes de implantes médicos, eixos de precisão em aplicações aeroespaciais e de defesa).
Escrito pela equipa de engenharia da CMS com mais de 15 anos de experiência em maquinagem de precisão CNC, incluindo coordenação de furação de furos profundos para componentes hidráulicos, peças estruturais aeroespaciais e fabrico de moldes de precisão. Referências técnicas: SME Machining Handbook (Deep Hole Drilling), DIN 8589 (Metal Cutting Processes Classification), ISO 2768 (General Tolerances for Deep Hole Features), Sandvik Coromant Deep Hole Drilling Application Guide.
Procurar Componentes Furados com Furos Profundos ou Coordenar Furação de Furos Profundos com Maquinagem CNC?
Na CMS, coordenamos a furação por canhão e a furação BTA com operações de usinagem CNC para componentes hidráulicos, eixos de precisão e canais de refrigeração de moldes. Cada especificação de furo profundo é revisada quanto à viabilidade de L/D, à possibilidade de atingir o requisito de retilineidade, à sequência de acabamento pós-furação e à geometria de entrada antes do início da produção.
[Solicite uma análise DFM e um orçamento de furação de furos profundos →]


