
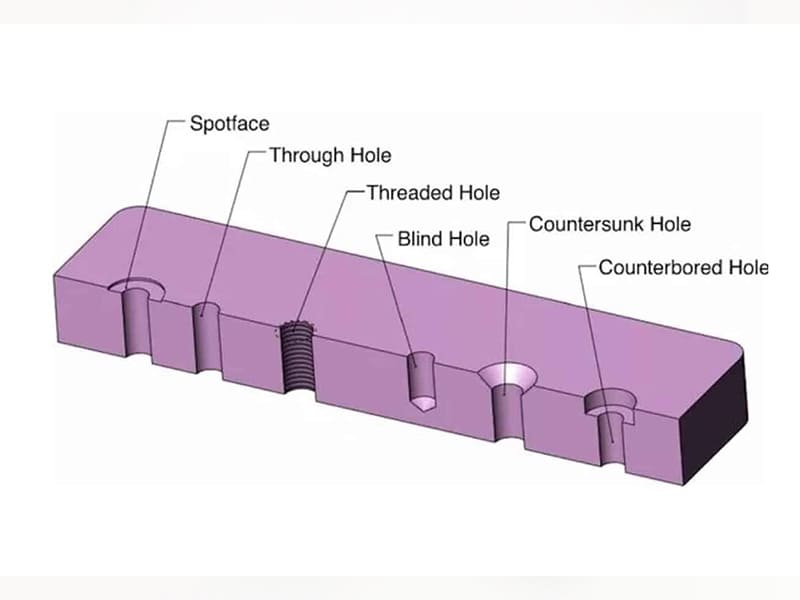
Resposta rápida: Os furos de engenharia são classificados por função: furos de fixação (folga, roscados/rosqueados, escareados, rebaixados), furos de precisão (alargados, mandrilados, de pino), furos de passagem de fluido (furo passante, furo cruzado) e furos de vedação (cônico, furo de precisão). A distinção de design mais importante é função primeiro, geometria depois — um escareado fornece uma superfície nivelada para parafusos de cabeça chata; um rebaixo fornece uma cavidade de fundo plano para parafusos de cabeça cilíndrica; um furo alargado atinge tolerância de diâmetro de ±0,005–0,020 mm para pinos de posicionamento e rolamentos; um furo roscado fornece roscas internas para fixação direta. Cada tipo de furo carrega diferentes requisitos de tolerância, complexidade de usinagem e implicações de custo que devem ser resolvidos na fase de design.
O Que É um Furo na Engenharia?
Um furo de engenharia é uma cavidade cilíndrica criada em um material sólido — caracterizada por diâmetro, profundidade, forma geométrica, acabamento superficial e tolerância — que serve a uma função mecânica, estrutural ou de fluido específica. Os furos não são simplesmente características geométricas a serem preenchidas com fixadores; são elementos funcionais que determinam a precisão de montagem, a capacidade de transferência de carga, o desempenho de vedação e o custo de fabricação.
O significado de engenharia do design de furos se estende além do próprio furo. Um furo faz parte de um sistema de ajuste: ele interage com um componente de acoplamento (parafuso, pino, eixo, vedação) cujas dimensões e tolerâncias definem se a montagem apresenta folga (liberdade de movimento), interferência (travamento mecânico) ou uma transição controlada entre estes. O diâmetro do furo, profundidade, classe de tolerância, acabamento superficial e precisão posicional afetam todos este ajuste, e todos devem ser especificados corretamente para que a montagem funcione conforme projetado.
A especificação inadequada de furos é uma das fontes mais comuns e custosas de falhas de montagem na fabricação de precisão. Um furo de folga especificado muito apertado torna-se uma obstrução de montagem. Um furo alargado especificado sem tolerância posicional permite conformidade dimensional enquanto falha na função de alinhamento. Um furo roscado com engajamento de rosca insuficiente falha sob carga. Um escareado especificado no ângulo errado produz uma concentração de tensão em vez de uma superfície de assentamento.
Para engenheiros e equipes de compras OEM, entender como diferentes tipos de furos funcionam — e qual processo de fabricação produz cada um — é fundamental para escrever especificações que alcancem desempenho funcional a custo controlado.
Classificação Funcional dos Tipos de Furos
A abordagem mais prática para entender os tipos de furos é por função de engenharia em vez de geometria. Cada função impõe diferentes requisitos de tolerância, acabamento superficial, profundidade e processo de fabricação.
Furos de Fixação
Furos de fixação acomodam parafusos, rebites ou fornecem roscas internas para conexão mecânica direta. O objetivo do design é transferir carga de forma confiável enquanto permite montagem e desmontagem.
- Furos de folga: Diâmetro maior que a haste do fixador, permitindo que o fixador passe livremente sem rosca. A folga é intencional — muito pequena e a montagem torna-se difícil; muito grande e o fixador pode deslocar-se lateralmente, causando desalinhamento sob carga.
- Furos roscados (rosqueados): Contêm roscas internas cortadas ou formadas no material, proporcionando fixação direta sem porca. O comprimento de engajamento da rosca (o comprimento axial sobre o qual as roscas estão em contato) determina diretamente a capacidade de carga — engajamento insuficiente causa esmagamento da rosca.
- Furos escareados: Recessos cônicos na entrada do furo que permitem que parafusos de cabeça chata ou oval fiquem nivelados com ou abaixo da superfície. O ângulo do cone deve corresponder ao ângulo da cabeça do fixador.
- Furos rebaixados: Recessos cilíndricos de fundo plano que permitem que parafusos de cabeça cilíndrica ou cabeças de parafusos fiquem abaixo da superfície da peça, proporcionando um assentamento rebaixado para conexões parafusadas que devem ser niveladas ou localizadas internamente.
Furos de Precisão e Alinhamento
Furos de precisão são usados onde o diâmetro do furo e a posição devem ser controlados com tolerâncias apertadas para garantir acoplamento preciso e montagem repetível.
- Furos alargados: Criados pela passagem de um alargador multi-corte através de um furo perfurado para melhorar a precisão do diâmetro, circularidade e acabamento superficial além do que a perfuração sozinha pode alcançar.
- Furos mandrilados: Criados por mandrilamento de ponto único em um centro de usinagem CNC, proporcionando tanto precisão de diâmetro quanto a capacidade de corrigir erro posicional.
- Furos de pino: Furos de precisão projetados para aceitar pinos de localização (pinos de posicionamento) que alinham duas peças de acoplamento uma em relação à outra. A precisão posicional é tão crítica quanto o diâmetro para esta função.
Furos de Passagem de Fluido
Furos de fluido canalizam óleo, refrigerante, fluido hidráulico, ar ou outros meios através da peça. Os requisitos de engenharia são capacidade de fluxo, classificação de pressão e qualidade superficial nas interfaces de vedação.
- Furos passantes: Passam completamente através da peça, proporcionando a geometria de passagem de fluido mais simples.
- Furos cruzados: Intersectam outro furo ou mandrilamento em um ângulo, criando passagens em manifolds hidráulicos, canais de óleo e sistemas de resfriamento.
- Furos escalonados: Transição de um diâmetro para outro em uma profundidade definida, usados para acomodar conexões de tubo, tampões de porta e interfaces de conector.
Furos de Vedação
Os furos de vedação devem criar uma interface confiável e sem vazamentos com um componente correspondente (conexão, plugue, vedação, O-ring).
- Furos cônicos: O diâmetro varia ao longo da profundidade de acordo com uma conicidade definida (por exemplo, conicidade de rosca de tubo NPT de 1:16 no diâmetro), criando uma ação de cunhagem à medida que o componente correspondente é apertado.
- Furos de precisão com ranhuras para O-ring: Diâmetro controlado com ranhuras usinadas que posicionam um O-ring na taxa de compressão correta para o requisito de pressão de vedação.
Perfil Detalhado de Cada Tipo de Furo
Furo Passante
Um furo passante atravessa completamente a peça de trabalho de uma superfície à outra, produzindo uma passagem cilíndrica de diâmetro uniforme (ou quase uniforme).
Propriedades de engenharia: Tipo de furo mais econômico — a perfuração está completa quando a ferramenta sai pela superfície oposta, sem necessidade de controle de profundidade. Furos passantes permitem acesso de cavacos e refrigerante em ambas as direções, simplificando a perfuração em seções espessas e furos profundos.
Precisão posicional: Furos passantes para conexões parafusadas são tipicamente especificados com folga (H12 ou ajuste médio ISO), com tolerância posicional controlada pelo layout do padrão de parafusos, em vez de tolerância individual apertada do furo. Para passagens de fluido, o diâmetro é o controle funcional.
Consideração de projeto para montagens OEM: No projeto de juntas parafusadas, o diâmetro do furo de folga afeta o deslocamento lateral máximo do parafuso. Para um padrão de parafusos métrico padrão, o furo de folga é tipicamente o diâmetro nominal do fixador mais 0,2–0,5 mm para montagens de precisão ou 0,5–1,0 mm para montagens gerais, conforme ISO 273.
Furo Cego
Um furo cego se estende até uma profundidade definida sem atravessar a superfície oposta.
Propriedades de engenharia: Mais complexo de produzir do que furos passantes — a evacuação de cavacos é limitada à direção de entrada, o gerenciamento térmico é mais desafiador e o controle de profundidade é crítico. A geometria do fundo do furo cego depende da ferramenta: brocas helicoidais padrão produzem um fundo cônico (meio-ângulo de aproximadamente 59° para um ângulo de ponta padrão de 118°); furos cegos de fundo plano requerem uma broca de fundo plano ou uma operação adicional de fresamento de fundo plano.
Implicações de custo e confiabilidade: Furos cegos aumentam o custo de usinagem em relação a furos passantes equivalentes. Eles também introduzem risco de empacotamento de cavacos para furos mais profundos (profundidade > 3× diâmetro) e são mais propensos a erro dimensional em profundidade. Na revisão de projeto, a primeira pergunta deve ser: esta função pode ser alcançada com um furo passante? Se a resposta for sim, o furo passante é a especificação melhor.
Profundidade de rosca em furos cegos: Ao especificar furos cegos roscados, o comprimento de engajamento de rosca necessário deve ser produzível dentro da profundidade disponível. A decomposição padrão é: comprimento de engajamento de rosca + um diâmetro de ferramenta de profundidade extra para folga de cavacos + mais a profundidade da ponta da broca. Um furo cego roscado M10×1,5 com 15 mm de engajamento de rosca requer aproximadamente 22–25 mm de profundidade total mínima do furo, dependendo da geometria da ponta da broca.
Furo Roscado (Rosqueado)
Um furo roscado contém roscas helicoidais internas cortadas ou formadas no diâmetro do furo, proporcionando fixação mecânica direta sem uma porca.
Engajamento de rosca e capacidade de carga: Comprimento de engajamento de rosca na faixa de 1,0–1,5× o diâmetro nominal do parafuso é geralmente adequado para substratos de aço. Para alumínio, especifica-se 1,5–2,0× o diâmetro porque a menor resistência ao cisalhamento do alumínio reduz a capacidade de arrancamento da rosca em relação à capacidade de tração do parafuso. Subespecificar o comprimento de engajamento é um erro de projeto comum que produz esmagamento da rosca sob cargas de serviço normais, não em sobrecarga excepcional.
Roscamento vs fresamento de rosca: Roscamento (usando um macho para cortar roscas em uma única passada) é rápido e apropriado para a maioria das aplicações de produção. Fresamento de rosca (usando uma ferramenta de fresamento rotativa seguindo um caminho helicoidal) é preferido para materiais duros (aço endurecido, titânio, Inconel) onde os machos podem quebrar, para roscas de grande diâmetro onde os tamanhos de macho são impraticáveis, para furos cegos onde a saída de rosca deve ser minimizada, e para aplicações que requerem roscas à esquerda (machos especiais são não padronizados; o fresamento de rosca usa o mesmo cortador com um programa invertido).
Modo de falha comum: O esmagamento da rosca por comprimento de engajamento insuficiente é mais comum do que a falha do parafuso em juntas bem projetadas. Para fixação crítica, especifique o comprimento mínimo de engajamento de rosca no desenho em vez de confiar em profundidades padrão.
Furo Escareado
Um furo escareado tem um recesso cônico na entrada, com o ângulo cônico correspondendo ao ângulo da cabeça de um fixador de cabeça chata ou oval, permitindo que a cabeça do fixador se assente rente ou abaixo da superfície da peça.
Ângulos padrão: Os ângulos de escareamento mais comuns são 82° e 90° (ângulo incluído). 82° é o padrão para parafusos de cabeça chata unificados (polegada) (ASME B18.6.3); 90° é padrão para parafusos de cabeça chata métricos (ISO 10642) e para fixadores escareados aeroespaciais (NAS/MS). Usar o ângulo errado causa contato parcial na borda externa ou no furo interno do escareamento — produzindo concentração de tensão em vez de contato de apoio total e reduzindo a eficácia de aperto do fixador.
Tolerância posicional: Para fixadores de cabeça embutida em aplicações estruturais aeroespaciais (rebites, parafusos escareados), a tolerância posicional do escareamento em relação ao furo de folga é crítica — a cabeça do fixador deve estar totalmente assentada, com a superfície cônica da cabeça em contato total com a superfície do escareamento. A tolerância posicional típica de escareamento aeroespacial é dentro de 0,1–0,2 mm TIR (leitura total do indicador) da linha de centro do furo de folga.
Controle de profundidade: A profundidade do escareamento (tipicamente expressa como o diâmetro maior do escareamento) deve ser compatível com as dimensões da cabeça do fixador. Um escareamento com profundidade insuficiente deixa a cabeça do fixador saliente da superfície; um escareamento com profundidade excessiva deixa uma lacuna no topo do furo que pode acumular detritos e causar concentração de tensão.
Furo Rebaixado
Um furo rebaixado tem um recesso cilíndrico de fundo plano na entrada do furo, permitindo que um parafuso de cabeça cilíndrica com sextavado interno ou parafuso de cabeça abaulada se assente abaixo da superfície da peça com contato total da cabeça no fundo plano.
Distinção de engenharia do escareamento: A geometria de fundo plano de um rebaixo cria tensão compressiva uniforme sob a cabeça do fixador, enquanto a geometria cônica de um escareamento cria um componente radial que pode causar rachaduras em materiais frágeis ou delaminação em compósitos. Para fixação estrutural de alta resistência com parafusos de cabeça cilíndrica, rebaixos são frequentemente a escolha mecanicamente superior, embora escareamentos sejam mais comuns em projetos orientados por aerodinâmica.
Requisitos dimensionais: O diâmetro do rebaixo deve acomodar a cabeça do fixador com folga suficiente para inserção (tipicamente diâmetro da cabeça + 0,2–0,5 mm). A profundidade do rebaixo deve ser pelo menos igual à altura da cabeça do fixador para obter assentamento nivelado ou embutido; tipicamente especificada como altura da cabeça + 0,1–0,5 mm para assentamento controlado.
Faceamento localizado: Uma característica intimamente relacionada — um faceamento localizado é um rebaixo raso (tipicamente 0,5–2 mm de profundidade) usado para criar uma superfície de assentamento plana e perpendicular para um parafuso ou arruela em uma superfície irregular ou angular (fundições curvas, conjuntos soldados). O faceamento localizado não precisa acomodar a profundidade da cabeça do fixador; ele só precisa fornecer contato plano para a face de assentamento.
Furo Alargado
Um furo alargado é produzido pela passagem de um alargador multi-canal através de um furo perfurado ou mandrilado para melhorar a precisão diametral, o acabamento superficial e a circularidade além do que a perfuração sozinha pode alcançar.
Capacidade de tolerância: O alargamento padrão alcança a classe de tolerância H7 (o padrão ISO para ajustes de localização de precisão), tipicamente ±0,010–0,020 mm para furos na faixa de diâmetro de 6–50 mm. O alargamento de precisão com alargadores de qualidade em fixação estável alcança H6 ou melhor (±0,005–0,013 mm para a mesma faixa). A rugosidade superficial após alargamento é tipicamente Ra 0,4–1,6 µm versus Ra 1,6–6,3 µm para superfícies perfuradas.
Sobremetal pré-alargamento: O alargamento remove apenas uma pequena quantidade de material — tipicamente 0,1–0,3 mm no diâmetro. O furo perfurado deve estar dentro desta faixa do diâmetro final. Se o furo perfurado estiver abaixo da medida em mais de 0,3 mm, o alargador não pode corrigir o diâmetro. Se acima da medida, o alargamento é impossível (o alargador não pode remover material de um furo já maior que ele próprio). O diâmetro de perfuração pré-alargamento deve ser especificado no plano de fabricação.
Limitação de precisão posicional: Um alargador segue o eixo do furo perfurado existente — ele melhora a precisão diametral e a circularidade, mas não corrige o erro posicional. Se o furo perfurado estiver fora de posição, o furo alargado também estará fora de posição. Quando tanto a precisão posicional quanto a precisão diametral são necessárias, a mandrilagem (que corrige a posição) pode ser necessária em vez de ou além do alargamento.
Furo Cônico
Um furo cônico tem um diâmetro que muda linearmente ao longo da profundidade, tipicamente especificado pela razão de conicidade (mudança no diâmetro por unidade de comprimento) ou pelo ângulo de conicidade incluído.
Padrões comuns:
- NPT (National Pipe Taper): conicidade de 1:16 no diâmetro (3/4° 47′ ângulo de meio incluído) para conexões de tubulação americanas
- Conicidade métrica (ISO 7-1/BS 21): conicidade de 1:16 no diâmetro para roscas de tubulação
- Cone Morse: Usado para fusos de máquinas-ferramenta e hastes de ferramentas de corte (variando de MT0 a MT7, cone de aproximadamente 1:20)
- Cone Brown & Sharpe: Usado em ferramentas de precisão e pinças
Função de vedação: A ação de cunhagem de uma interface cônica produz contato de vedação sem exigir anéis O ou juntas em aplicações de baixa pressão. À medida que o encaixe cônico é apertado, a pressão de contato entre as superfícies cônicas correspondentes aumenta, criando uma vedação por contato metal-metal.
Tolerância de Furo, Ajustes e Sistema ISO
O Sistema de Ajuste com Base no Furo ISO
A ISO 286 define um sistema padronizado de tolerâncias de furos e eixos que estabelece a relação entre dimensões correspondentes. Para furos, o desvio fundamental (a quantidade que o limite mínimo de tolerância é deslocado do tamanho nominal) é denotado por letras maiúsculas:
- Tolerância H: O limite inferior do furo é igual ao tamanho nominal — o furo só pode estar no tamanho nominal ou acima dele. H7 é a classe de tolerância padrão para localização de precisão (pinos de posicionamento, ajustes H7/h6 ou H7/p6).
- Tolerâncias F, G: Proporcionam folga na extremidade inferior; usadas para ajustes deslizantes e de funcionamento.
- Tolerância JS: Tolerância bilateral simétrica em relação ao tamanho nominal.
Ajustes comuns para furos de engenharia:
| Tipo de ajuste | Designação ISO | Comportamento de Montagem | Aplicação típica |
|---|---|---|---|
| Folga solta | H11/c11 | Folga grande, movimento livre | Montagens gerais parafusadas |
| Ajuste deslizante | H7/g6 | Folga pequena, movimento livre | Componentes deslizantes |
| Folga de localização | H7/h6 | Folga muito pequena ou zero | Localização de precisão |
| Ajuste de transição | H7/k6 | Pode ser leve folga ou interferência | Montagens de precisão |
| Interferência de localização | H7/p6 | Interferência, prensagem leve | Pinos de posicionamento, chavetas |
| Ajuste forçado | H7/s6 | Interferência controlada | Prensagens pesadas |
Requisitos mínimos de engajamento de rosca por material:
| Material do Substrato | Engajamento Mínimo de Rosca (× Diâmetro Nominal) | Referência Normativa |
|---|---|---|
| Aço liga, temperado | 1.0–1.2× | MIL-HDBK-5 |
| Aço carbono, médio | 1.0–1.5× | Prática geral |
| Ferro fundido | 1.5–2.0× | Devido à menor resistência ao cisalhamento |
| Ligas de alumínio | 1.5–2.0× | ASME/prática geral |
| Plásticos | 2.0–3.0× | Devido à fluência e baixa resistência |
Métodos de Fabricação para Furos
CNC Perfuração
A perfuração padrão CNC produz furos passantes e furos cegos de forma eficiente com precisão de diâmetro de ±0,05–0,15 mm (padrão) e acabamento superficial Ra 1,6–6,3 µm. É o processo de primeira escolha para todos os tipos de furos onde o acabamento subsequente (alargamento, mandrilamento, roscamento) não é necessário. O tempo de ciclo por furo é rápido — tipicamente 2–15 segundos para uma operação de perfuração de produção padrão.
Limitações: A precisão posicional é governada pela precisão da máquina CNC (tipicamente ±0,02–0,05 mm em centros de usinagem modernos) e pela qualidade da montagem. A perfuração padrão não atinge a precisão de diâmetro necessária para ajustes de precisão; é o precursor do alargamento ou mandrilamento.
CNC Fresamento (Interpolação Circular)
Fresas de topo cortando em uma trajetória de interpolação circular podem produzir diâmetros de furo não disponíveis em tamanhos de broca padrão, melhorar a precisão posicional além da perfuração e criar furos cegos de fundo plano sem uma operação secundária. Útil para:
- Furos de grande diâmetro onde brocas são impraticáveis
- Diâmetros de furo não padronizados
- Seções de parede fina onde as forças de perfuração causariam deflexão
- Furos cegos de fundo plano sem uma operação de faceamento separada
Alargamento
O alargamento é realizado após a perfuração para melhorar a precisão do diâmetro e o acabamento superficial. Prática padrão: perfurar até o diâmetro de pré-alargamento (tipicamente 0,1–0,3 mm abaixo do nominal) → alargar até a especificação final. Alcança classe de tolerância H7 e Ra 0,4–1,6 µm rotineiramente em produção.
Chato
O mandrilamento de ponto único em um centro de usinagem CNC proporciona tanto precisão de diâmetro (±0,005–0,025 mm) quanto a capacidade de corrigir o erro posicional do furo perfurado. Quando tanto a precisão de posição quanto a de diâmetro são necessárias, o mandrilamento é frequentemente mais apropriado que o alargamento. Para furos de rolamento e alinhamentos de precisão onde ambos os parâmetros importam, a sequência padrão é: perfurar → mandrilar desbaste → mandrilar acabamento.
EDM (maquinagem por descarga eléctrica)
O EDM utiliza descarga elétrica controlada para erodir o material sem contato mecânico — nenhuma força de corte é aplicada à peça de trabalho. Aplicações incluem:
- Materiais endurecidos que resistem ao corte convencional (> 50 HRC aço ferramenta, metal duro)
- Furos muito pequenos (EDM a fio para furos até 0,05 mm)
- Furos com alta razão de aspecto impraticáveis com perfuração convencional
- Furos de precisão com tolerâncias de forma muito apertadas em materiais difíceis
O EDM produz uma camada refundida na superfície usinada que pode exigir remoção em aplicações críticas à fadiga.
Roscamento e Fresamento de Rosca
O roscamento (girar um macho através do furo pré-perfurado) produz roscas internas rapidamente e a baixo custo. O fresamento de rosca (interpolação helicoidal de uma fresa de rosca) é preferido para materiais duros, grandes diâmetros e aplicações onde o risco de quebra do macho é inaceitável.
Diretrizes DFM para Projeto de Furos
Decisões de design para manufaturabilidade tomadas na etapa de especificação do furo determinam diretamente o custo de usinagem, a confiabilidade do processo e os requisitos de capacidade do fornecedor.
Razão Profundidade-Diâmetro
A razão máxima prática de profundidade-diâmetro para produção confiável de furos:
- Perfuração: ≤ 3×D facilmente; até 5×D com perfuração em pica-pau; acima de 10×D requer gun drilling ou equipamento especializado
- Alargamento: ≤ 5×D para resultados consistentes
- Roscamento: ≤ 3×D recomendado; mais profundo requer ferramental especial e atenção ao processo
Além dessas razões, a evacuação de cavacos torna-se o fator limitante — os cavacos se acumulam no furo, geram calor e causam quebra da ferramenta. Especificar profundidade de furo além da capacidade do processo para o diâmetro exige que o fornecedor use equipamento especializado ou processos mais lentos, aumentando o custo.
Distância de Borda e Espaçamento
Distância mínima de borda (linha de centro do furo até a borda da peça): ≥ 1,5× o diâmetro do furo. Espaçamento mínimo furo-a-furo (linha de centro a linha de centro): ≥ 2× o diâmetro do furo. Esses mínimos previnem trincas no material, deflexão de parede fina e fraqueza estrutural na zona do furo.
Padronizar Diâmetros de Furo
Especificar diâmetros de furo a partir de séries de brocas padrão (série ISO de brocas para métrico; tamanhos fracionários ou número/letra para polegada) elimina a necessidade de ferramental personalizado e reduz o prazo de entrega do fornecedor. Diâmetros não padronizados — particularmente aqueles que ficam entre tamanhos de broca padrão — tipicamente requerem mandrilamento ou interpolação circular em vez de perfuração, adicionando custo e tempo de ciclo.
Minimizar Furos Cegos
Todo furo passante que pode substituir um furo cego reduz o tempo de usinagem, melhora a evacuação de cavacos e simplifica o controle de profundidade. A pergunta a fazer para cada furo cego em um projeto: há uma razão funcional pela qual o furo não pode ser passante? Se a resposta for “nenhuma razão específica” ou “para manter a estética”, vale a pena revisitar se a alternativa de furo passante é aceitável.
Lista de Verificação DFM para Furos de Engenharia
| Decisão de Projeto | Recomendação |
|---|---|
| Profundidade do furo | ≤ 3–5×D para perfuração padrão; especificar processo para furos mais profundos |
| Especificação de diâmetro | Usar diâmetros de séries de brocas padrão sempre que possível |
| Tolerância | Aplicar apenas tão apertado quanto funcionalmente necessário (H7 para ajustes de precisão; H11 para folga) |
| Cego vs passante | Preferir furos passantes; especificar cego apenas quando funcionalmente necessário |
| Engajamento de rosca | Especificar comprimento mínimo de engajamento no desenho, não apenas profundidade da rosca |
| Ângulo de escareamento | Especificar explicitamente (82° ou 90°) — não assumir |
| Dimensões de rebaixo | Especificar tanto diâmetro quanto profundidade; verificar contra dimensões da cabeça do fixador |
| Tolerância para alargamento | O diâmetro de perfuração pré-alargamento deve ser especificado no plano de fabricação |
| Distância de borda | ≥ 1,5×D mínimo da borda da peça |
| Tolerância posicional | Aplicar posição verdadeira (GD&T) a furos de alinhamento de precisão, não apenas diâmetro |
Pontos-chave
- A seleção do tipo de furo começa com a função: fixação (folga, roscado, escareado, rebaixado), alinhamento (mandrilado, furado, pino de guia), passagem de fluido (passante, cruzado) e vedação (cônico, furo de precisão) têm cada um requisitos distintos de projeto e fabricação.
- Escareado e rebaixado não são intercambiáveis: o escareado (cônico, 82° ou 90°) acomoda parafusos de cabeça chata nivelados com a superfície; o rebaixado (cilíndrico de fundo plano) embute parafusos de cabeça cilíndrica. A escolha errada reduz a eficácia de fixação e pode causar interferência na montagem.
- Furos mandrilados atingem tolerância H7 (±0,010–0,020 mm) — adequados para pinos de guia, rolamentos de precisão e alinhamento. Apenas a furação atinge ±0,05–0,15 mm, suficiente para furos de folga e locais de fixação, mas não para ajustes de precisão.
- O comprimento de engajamento da rosca é uma especificação de capacidade de carga: 1,0–1,5× o diâmetro nominal em aço; 1,5–2,0× em alumínio. Engajamento insuficiente produz espanamento da rosca com cargas menores que o esperado.
- Furos cegos custam mais que furos passantes — restrições de evacuação de cavacos, requisitos de controle de profundidade e problemas de folga da ferramenta aumentam o tempo de usinagem e o risco de falha. Cada furo cego deve ser justificado.
- As designações de ajuste ISO 286 (H7/h6, H7/p6, etc.) são a linguagem padrão para comunicar a intenção de tolerância de furo e eixo — especifique a classe de ajuste, não apenas uma tolerância dimensional, para furos de ajuste preciso.
- Para as equipas de compras dos fabricantes de equipamento original (OEM), especificações de furos ambíguas — “furar para ajustar,” “roscar conforme necessário,” “escarear para fixador” — produzem resultados inconsistentes entre lotes de produção de fornecedores. Especificações completas de furos incluem: diâmetro, classe de tolerância, profundidade, acabamento superficial (Ra), comprimento de engajamento da rosca (para furos roscados), ângulo de escareado e diâmetro maior (para escareados), e tolerância de posição GD&T para furos de alinhamento de precisão.
perguntas frequentes
Quais são os principais tipos de furos na engenharia?
Os furos de engenharia são classificados por função: furos de fixação incluem furos de folga (o fixador passa livremente), furos roscados (roscas internas para fixação direta), furos escareados (recesso cônico para parafusos de cabeça chata) e furos rebaixados (recesso cilíndrico de fundo plano para parafusos de cabeça cilíndrica). Furos de precisão incluem furos mandrilados (tolerância H7, ±0,010–0,020 mm, para pinos de guia e rolamentos) e furos furados (correção de posição + precisão de diâmetro). Furos de passagem de fluido incluem furos passantes e passagens de óleo ou refrigerante cruzadas. Furos de vedação incluem furos cônicos (NPT, cone Morse) e furos de precisão com ranhuras para anéis O-ring. Cada tipo tem requisitos específicos de tolerância, acabamento superficial e processo de fabricação determinados por sua função.
Qual é a diferença entre um furo passante e um furo cego?
Um furo passante atravessa completamente a peça de uma superfície à outra, não exigindo controle de profundidade — a operação de usinagem está completa quando a ferramenta sai pela superfície oposta. Furos cegos se estendem até uma profundidade definida sem atravessar, exigindo controle preciso de profundidade, gerenciamento cuidadoso da evacuação de cavacos (os cavacos só podem sair pela entrada) e consideração da geometria do fundo (cônica para broca padrão, fundo plano para ferramenta especializada). Furos passantes são mais baratos de usinar, têm menos modos de falha (sem empacotamento de cavacos, sem ambiguidade de geometria de fundo) e são preferidos sempre que o requisito funcional permitir que o furo atravesse a peça.
Qual é a diferença entre um escareado e um rebaixado?
Um escareado é um recesso cônico na entrada do furo, tipicamente com ângulo incluído de 82° ou 90°, projetado para acomodar parafusos de cabeça chata de modo que a cabeça fique nivelada ou abaixo da superfície da peça. O ângulo do cone deve corresponder exatamente ao ângulo da cabeça do fixador — uma incompatibilidade cria contato parcial que gera concentração de tensão em vez de apoio uniforme. Um rebaixado é um recesso cilíndrico de fundo plano na entrada do furo que acomoda parafusos de cabeça cilíndrica ou parafusos de cabeça abaulada abaixo da superfície, com o fundo plano proporcionando contato de apoio uniforme sob a cabeça do fixador. Escareados são usados onde uma superfície lisa e nivelada é necessária (painéis aerodinâmicos, produtos de consumo). Rebaixados são usados onde a resistência mecânica do assento e o contato total da cabeça importam mais que a aparência nivelada.
Quando devo especificar um furo mandrilado em vez de um furo furado?
Especifique um furo mandrilado quando o furo deve atingir a classe de tolerância H7 (±0,010–0,020 mm para a maioria dos tamanhos) ou melhor para ajustes de precisão — pinos de guia, assentos de rolamento, localizações de eixo de precisão e qualquer aplicação onde o furo deve posicionar com precisão os componentes acoplados. A furação padrão CNC atinge tolerância de diâmetro de ±0,05–0,15 mm, o que é adequado para furos de folga, furos de parafuso e passagens de fluido, mas insuficiente para ajustes de precisão. A mandrilagem melhora a precisão do diâmetro e o acabamento superficial (Ra 0,4–1,6 µm versus 1,6–6,3 µm furado), mas não corrige o erro de posição do furo furado. Se tanto a precisão de posição quanto a de diâmetro forem necessárias, a furagem pode ser mais apropriada que a mandrilagem.
Como especifico furos corretamente em desenhos de engenharia?
Especificações completas de furos em desenhos de engenharia devem incluir: diâmetro com classe de tolerância (ex.: ⌀10 H7 para um furo de localização mandrilado; ⌀11 para um furo de folga para parafuso M10), profundidade (para furos cegos — especifique a profundidade total e, se roscado, o comprimento mínimo de engajamento da rosca separadamente), acabamento superficial (valor Ra para furos de precisão ou vedação) e tolerância de posição (usando o símbolo de posição verdadeira GD&T referenciado ao esquema de datum apropriado para furos de alinhamento). Para furos roscados, especifique: designação da rosca (M10×1,5-6H), comprimento mínimo de engajamento e se o furo é roscado passante ou cego. Para escareados, especifique: ângulo incluído (82° ou 90°), diâmetro maior (o diâmetro maior do cone na superfície). Para rebaixados, especifique: diâmetro do rebaixo, profundidade do rebaixo e o diâmetro do furo de folga abaixo do rebaixo. Chamadas ambíguas — “furar e roscar,” “escarear para fixador” — produzem resultados inconsistentes entre lotes de produção e fornecedores.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em usinagem de precisão CNC em operações de furação — perfuração, alargamento, mandrilamento, roscamento e fresamento de roscas — para aplicações de fabricação automotiva, aeroespacial, médica e industrial OEM. Referências técnicas: ISO 286-1 (Limites e Ajustes para Furos e Eixos), ASME Y14.5-2018 (Dimensionamento e Toleranciamento Geométrico), ISO 273 (Furos de Passagem para Parafusos e Prisioneiros), ASME B18.6.3 (Parafusos de Máquina — Cabeças Escareadas), ISO 10642 (Parafusos de Cabeça Escareada com Sextavado Interno).
Fornecimento de Componentes Usinados CNC com Características de Furos de Precisão?
Na CMS, produzimos furos passantes, furos cegos, furos roscados, escareamentos, rebaixos, furos de localização alargados e características de mandrilamento de precisão conforme especificação do desenho — com revisão completa de DFM para viabilidade de relação profundidade-diâmetro, alcançabilidade de tolerância, adequação de engajamento de rosca e verificação de ângulo de escareamento antes do início da produção.
[Solicite uma revisão de DFM e orçamento de usinagem de furos de precisão →]


