
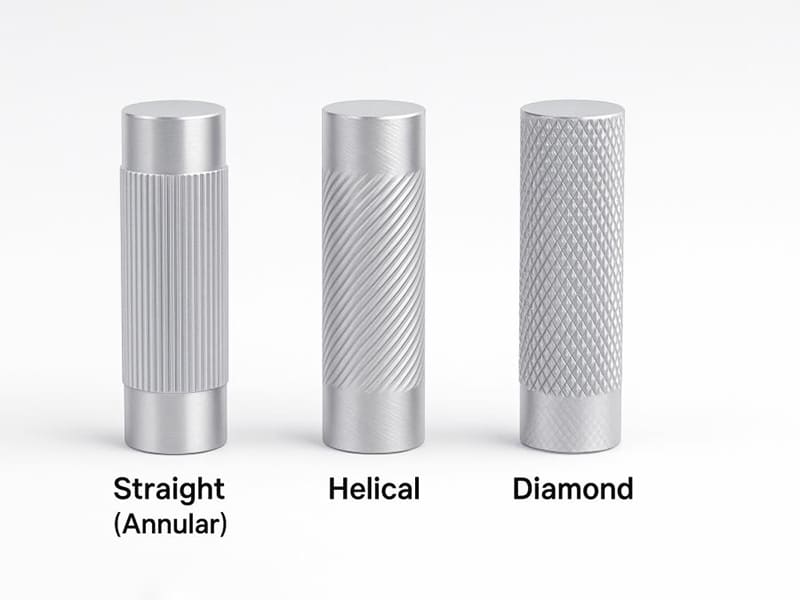
Resposta rápida: O serrilhamento é um processo de texturização superficial que cria padrões elevados e repetíveis em peças cilíndricas — principalmente através de deformação plástica (serrilhamento por laminação) ou remoção controlada de material (serrilhamento por corte). Os três padrões padrão — diamante, reto e helicoidal — desempenham funções de engenharia distintas: o serrilhamento diamante maximiza a aderência multidirecional; o serrilhamento reto cria interferência controlada para montagens por pressão e anti-rotação; o serrilhamento helicoidal proporciona acabamento decorativo. O serrilhamento por laminação desloca o material para fora, aumentando o diâmetro externo em 0,01–0,10 mm — uma expansão dimensional que deve ser considerada no projeto de montagem de precisão. O serrilhamento por corte é preferido para peças de parede fina e materiais endurecidos onde as forças de deformação causariam distorção ou fissuras.
O Que É Serrilhamento?
O serrilhamento é um processo de texturização superficial de fabricação no qual uma ferramenta padronizada é pressionada contra uma peça rotativa, criando um padrão regular de cristas e sulcos na superfície. No serrilhamento por laminação — a forma mais comum — rodas de serrilhar endurecidas deformam plasticamente a peça: o material é deslocado para fora e lateralmente para formar picos e vales elevados, em vez de ser removido como cavacos. No serrilhamento por corte, as arestas de corte removem material para formar a geometria do padrão.
O propósito funcional do serrilhamento não é principalmente decorativo. Ele modifica as propriedades mecânicas e tribológicas da interface de uma superfície de maneiras que uma superfície lisa não consegue alcançar:
- Melhoria da aderência: As cristas elevadas criam intertravamento mecânico com a mão humana, luvas ou superfícies de borracha, aumentando o atrito e o controle em condições oleosas, molhadas ou sob carga de vibração.
- Desempenho de montagem: Os picos serrilhados criam zonas de interferência localizadas durante a inserção por pressão, produzindo forças de retenção que permitem tolerâncias de usinagem mais folgadas do que um eixo liso exigiria para resistência de fixação equivalente.
- Adesão por sobremoldagem: O plástico fundido que flui para os sulcos do serrilhado durante a moldagem por inserto cria um intertravamento mecânico após a solidificação — uma ligação estrutural que complementa ou substitui a junção adesiva.
Para engenheiros e equipes de compras OEM, o serrilhamento é mais precisamente entendido como uma operação de engenharia de superfície que controla como duas superfícies interagem — mecânica, tribologicamente ou cosmeticamente — a um custo incremental de fabricação muito baixo.
Como Funciona o Processo de Serrilhamento
Serrilhamento por Laminação (Deformação Plástica)
O serrilhamento por laminação é o método de produção dominante. Um cabeçote de ferramenta de serrilhar contendo um ou dois pares de rodas endurecidas é carregado radialmente contra a peça rotativa. À medida que a peça gira e a ferramenta avança axialmente, as rodas de serrilhar imprimem seu padrão na superfície através de deformação plástica: o material flui para fora para formar cristas, e a zona de contato comprimida endurece por trabalho a camada superficial.
Parâmetros-chave do processo:
- Força radial (pressão de compressão): Muito baixa → impressão incompleta do padrão; muito alta → distorção de peças de parede fina ou defeito de rastreamento duplo
- Taxa de avanço: Determina a continuidade do padrão ao longo do eixo da peça; avanço incompatível causa transições irregulares do padrão
- Velocidade do fuso (RPM): Velocidades mais baixas geralmente produzem padrões mais limpos em materiais dúcteis; velocidade excessiva gera calor que pode borrar metais mais macios
- Número de passes: Um passe de calibração estabelece a profundidade do padrão; um passe de acabamento comprime os picos para maior endurecimento por trabalho e uniformidade do padrão
Consequência dimensional: O serrilhamento por laminação desloca o material para fora. O diâmetro externo aumenta em aproximadamente 0,01–0,10 mm dependendo do material, passo do padrão e pressão aplicada. Essa expansão é uma variável de projeto — peças destinadas à montagem por pressão devem ser pré-usinadas para um diâmetro compensado antes do serrilhamento.
Serrilhamento por Corte (Remoção de Material)
O serrilhamento por corte utiliza arestas de ferramenta que cisalham o material em vez de deslocá-lo, produzindo a geometria do padrão através de remoção controlada de material. As forças radiais são significativamente menores do que no serrilhamento por laminação porque o mecanismo de corte não requer deformação plástica em massa.
Quando o serrilhamento por corte é especificado:
- Componentes de parede fina: As forças de laminação colapsariam ou distorceriam a geometria da parede
- Materiais endurecidos ou frágeis: A deformação sob força de laminação causaria fissuras
- Peças de tolerância apertada: A previsibilidade dimensional da remoção de material é preferida em relação à expansão variável do diâmetro
- Padrões decorativos de passo fino: O corte produz arestas mais nítidas e definidas do que a deformação plástica
O Requisito de Correspondência de Passo
Um requisito crítico de configuração do serrilhamento por laminação: o número de dentes da roda de serrilhar que cabem na circunferência da peça deve ser um número inteiro. Se não for, o padrão começa na segunda revolução em uma posição ligeiramente deslocada de onde a primeira revolução terminou — produzindo “rastreamento duplo”, dois conjuntos sobrepostos de sulcos desalinhados. A prática padrão é calcular o diâmetro correto da peça para um determinado passo de serrilhado (ou selecionar o passo para corresponder ao diâmetro existente da peça). O serrilhamento CNC com rastreamento de passo controlado minimiza esse risco em produção.
Comparação entre Serrilhamento por Laminação e por Corte
| Fator | Serrilhamento por Laminação | Serrilhamento por Corte |
|---|---|---|
| Mecanismo | Deformação plástica | Remoção de material |
| Endurecimento superficial | Sim (efeito de endurecimento por trabalho) | Mínima |
| Força radial necessária | Mais alto | Mais baixo |
| Expansão do diâmetro | +0,01–0,10 mm | Mínima |
| Melhor para | Materiais dúcteis, montagens padrão | Materiais endurecidos/frágeis, paredes finas |
| Definição da borda do padrão | Picos arredondados | Bordas mais afiadas e definidas |
Padrões de Serrilhado: Seleção por Função
Os três padrões principais servem cada um a uma função de engenharia específica que deve orientar a seleção — não a preferência visual.
Serrilhado Diamantado
O padrão diamantado cruza dois conjuntos de ranhuras anguladas (tipicamente ±30° em relação ao eixo), criando uma grade de picos elevados em forma de diamante. Este é o padrão correto para aplicações de aderência porque a geometria pontiaguda proporciona atrito tanto nas direções axial quanto circunferencial simultaneamente — resistência de aderência multidirecional que padrões retos ou helicoidais não conseguem igualar.
Melhores aplicações: Cabos de ferramentas, empunhaduras de instrumentos médicos, botões de controle, mostradores, qualquer aplicação que exija manuseio manual seguro em todas as orientações, incluindo mãos molhadas ou com luvas.
Serrilhado Reto
Cristas paralelas ao longo do eixo da peça (ou perpendiculares para serrilhado de face). As cristas retas criam interferência controlada na direção radial sem componente angular — o padrão padrão para aplicações de montagem por prensagem e anti-rotação.
Melhores aplicações: Montagens por prensagem eixo-alojamento, insertos metálicos para sobremoldagem, cabeças de fixadores que exigem resistência ao torque, qualquer aplicação onde o requisito funcional principal é a retenção mecânica em vez da aderência manual.
Serrilhado Helicoidal
Ranhuras em um único ângulo em relação ao eixo da peça. Proporciona uma aparência visualmente distinta e aderência circunferencial moderada, com menor pressão de ferramenta do que o serrilhado diamantado.
Melhores aplicações: Componentes decorativos, superfícies de produtos de consumo premium, peças onde a aparência é um requisito primário e a adequação da aderência circunferencial é suficiente.
Referência de Seleção de Padrão
| Requisito Funcional | Padrão Recomendado | Razão |
|---|---|---|
| Aderência multidirecional (cabos, botões) | Diamantado | Atrito máximo em todas as direções |
| Prensagem / anti-rotação (eixos, insertos) | Reto | Interferência radial controlada |
| Intertravamento mecânico para sobremoldagem | Reto ou diamantado | Ambos proporcionam profundidade de vale adequada para o fluxo de polímero |
| Aparência decorativa / premium | Helicoidal | Caráter visual mais limpo |
| Resistência máxima ao torque | Reto | A geometria da crista resiste à rotação de forma mais eficaz |
Funções de Engenharia do Serrilhado
Melhoria da Aderência
As cristas serrilhadas aumentam a área de contato efetiva entre a superfície e o elemento de aderência, e o intertravamento mecânico entre a geometria da crista e a superfície de aderência deformável (pele, luvas) produz forças de atrito substancialmente maiores do que o contato com superfície lisa. Em condições molhadas ou contaminadas — comuns em aplicações industriais, médicas e de processamento de alimentos — as cristas serrilhadas penetram nos filmes de lubrificante e mantêm a aderência mecânica onde o atrito de superfície lisa falha.
Uma superfície serrilhada diamantada tipicamente atinge um coeficiente de atrito de 0,5–0,8 contra pele seca, em comparação com 0,2–0,4 para uma superfície torneada lisa. Essa diferença é praticamente significativa: uma carga axial de 100 N em um cabo serrilhado de 20 mm de diâmetro requer aproximadamente 400–625 N de força de aderência no coeficiente de atrito serrilhado, versus 800–1.600 N no coeficiente de atrito de superfície lisa.
Desempenho de Montagem por Prensagem
Em um ajuste de interferência padrão entre um eixo liso e um furo de alojamento, a força de retenção vem inteiramente da compressão elástica através da zona de interferência. Tolerâncias apertadas tornam os eixos lisos de prensagem caros para manter consistentemente.
Eixos serrilhados criam zonas de contato de alta pressão localizadas nos picos das cristas que se intertravam mecanicamente com o material do alojamento durante a inserção — proporcionando força de retenção tanto da interferência elástica quanto do encaixe mecânico. Isso significa:
- O diâmetro nominal do eixo pode ser usinado com uma tolerância mais folgada (os picos das cristas proporcionam a interferência)
- A força de retenção é tipicamente maior do que um ajuste de interferência liso equivalente nas mesmas dimensões nominais
- As montagens são mais resistentes ao torque e ao afrouxamento induzido por vibração do que ajustes lisos
Para montagens de metal em alojamento de plástico — comuns em eletrônicos de consumo, dispositivos médicos e componentes de automação — o serrilhado reto no inserto metálico é prática padrão porque permite furos moldados por injeção com tolerância normal sem usinagem pós-moldagem.
Adesão em Sobremoldagem
Quando o plástico é moldado sobre um inserto metálico (moldagem por inserto ou sobremoldagem), a resistência da ligação entre os materiais determina a integridade da montagem. A ligação adesiva entre metal e plástico é limitada; o intertravamento mecânico através da geometria da superfície é mais confiável e mais durável.
O serrilhado proporciona a geometria de ancoragem mecânica: durante a moldagem, o polímero fundido preenche as ranhuras do serrilhado. Após a solidificação, o polímero fica mecanicamente travado — não pode se separar do metal sem cisalhar através das projeções de polímero que preenchem as ranhuras.
Em nossa experiência de produção fabricando insertos de alumínio serrilhados para ferramentas manuais sobremoldadas com borracha, insertos serrilhados retos e diamantados com passo médio (0,8–1,2 mm) produziram consistentemente forças de arrancamento 40–80% maiores do que insertos lisos de diâmetro idêntico, sem adesivo, somente através do intertravamento mecânico. O passo e a profundidade da ranhura foram as variáveis críticas: um passo muito fino produz ranhuras rasas com volume de polímero insuficiente; um passo muito grosso reduz a área de contato.
Materiais para Serrilhamento
| Material | Método | Qualidade do Padrão | Consideração Principal |
|---|---|---|---|
| Aço carbono (1018, 1045 recozido) | Laminação | Excelente | Boa ductilidade, deformação limpa |
| Aço liga (4140 normalizado) | Laminação | Excelente | Endurece bem por trabalho a frio |
| Aço endurecido (> 35 HRC) | Corte | Bom | Risco de fissuração sob deformação por laminação |
| Alumínio 6061-T6 | Laminação | Bom | Pressão moderada, ferramentas afiadas, lubrificação adequada |
| Latão C36000 (corte livre) | Laminação | Excelente | Melhor definição de padrão, menor rebarba |
| PEEK, POM, Nylon | Corte | Aceitável | Baixa pressão; sem capacidade de deformação plástica |
Notas Específicas por Material
Alumínio: Macio e dúctil — fácil de serrilhar por laminação, mas pressão excessiva causa achatamento das cristas (espalhamento) em vez de formação de picos limpos. Ferramentas afiadas e bem lubrificadas a pressão moderada com 6061-T6 (limite de escoamento 276 MPa) produzem excelentes resultados. Alumínio totalmente recozido tende a espalhar.
Latão: O latão de corte livre (C36000) é o material ideal para serrilhamento. Seu comportamento controlado de deformação plástica produz padrões extremamente limpos e bem definidos com rebarba mínima — razão pela qual o serrilhamento decorativo de passo fino em botões de instrumentos e manípulos de válvulas é quase universalmente especificado em latão.
Aço endurecido: Acima de aproximadamente 35–40 HRC, as forças de serrilhamento por laminação causam rasgamento ou fissuração superficial em vez de fluxo plástico limpo. O serrilhamento por corte com parâmetros apropriados é necessário.
Diretrizes de Design para Serrilhamento (DFM)
Considerar a Expansão do Diâmetro
O erro de DFM mais comum no serrilhamento: projetar um eixo com um diâmetro alvo, especificar serrilhamento por laminação e depois descobrir interferência de ajuste por pressão descontrolada porque o diâmetro pré-serrilhamento era igual à especificação de montagem.
Regra de design: Pré-usinar o diâmetro do eixo para (diâmetro alvo de montagem) menos (crescimento esperado do diâmetro) antes do serrilhamento.
Faixa de crescimento esperada: 0,01 mm (passo fino, aço duro) a 0,10 mm (passo grosso, alumínio macio). Para montagens críticas, valide o crescimento real em peças amostra antes de definir o diâmetro de pré-serrilhamento de produção — o crescimento varia com o desgaste da ferramenta ao longo de uma produção.
Seleção de Passo por Aplicação
| Inscrição | Passo Recomendado | Notas |
|---|---|---|
| Decorativo / estética fina | 0,4–0,8 mm | Padrão fino, visualmente limpo |
| Aderência geral (cabos, botões) | 0,8–1,6 mm | Faixa de aderência padrão |
| Montagem por ajuste de pressão (metal com metal) | 1,0–2,0 mm | Altura de crista suficiente para interferência |
| Intertravamento por sobremoldagem | 0,8–1,6 mm | Compatível com a capacidade de fluxo do polímero |
Espessura Mínima de Parede
Para componentes cilíndricos ocos, a espessura mínima de parede na zona serrilhada deve ser ≥ 3× o passo do padrão para serrilhamento por laminação. Paredes mais finas exigem serrilhamento por corte a pressão reduzida, ou há risco de distorção do furo por deformação de dentro para fora.
Lista de Verificação DFM para Componentes Serrilhados
| Decisão de Projeto | Recomendação |
|---|---|
| Especificação de diâmetro | Pré-usinar para diâmetro compensado: alvo menos crescimento esperado |
| Tipo de padrão | Diamante → aderência; reto → ajuste de pressão/anti-rotação; helicoidal → estética |
| Seleção de passo | Compatibilizar o passo com o diâmetro da peça e o requisito funcional (ver tabela acima) |
| Espessura da parede | ≥ 3× o passo para laminação; paredes mais finas → serrilhamento por corte |
| Dureza do material | > 35 HRC → serrilhamento por corte necessário |
| Especificação do desenho | Incluir tipo de padrão, passo, comprimento da zona serrilhada, base do diâmetro (pré ou pós-serrilhamento) |
| Operações pós-serrilhamento | Especifique se é necessário rebarbação ou chanfro nas bordas de saída do serrilhado |
Métodos de fabrico
Serrilhamento em torno
O serrilhamento em torno manual ou semiautomático utiliza uma ferramenta de duas rodas pressionada contra a peça em rotação. Custo-benefício para lotes pequenos e trabalho de protótipo, onde o tempo de configuração é amortizado em poucas peças e a flexibilidade do processo importa mais do que a consistência do tempo de ciclo.
Melhor para: Protótipos e lotes pequenos (< 50 peças), trabalho personalizado e de reparo, peças de grande diâmetro.
Serrilhamento CNC
Os centros de torneamento CNC integram o serrilhamento como uma operação programada na mesma configuração de torneamento, perfuração e roscamento. O sistema CNC gerencia a taxa de avanço, a profundidade de engajamento e o número de passes com alta repetibilidade. Para padrões diamantados e helicoidais usando sequências de dois passes, o CNC coordena o deslocamento angular do segundo passe com precisão — produzindo geometria consistente que o serrilhamento em torno dependente do operador não consegue igualar. A lógica de compensação de diâmetro pode ser integrada ao programa CNC.
Melhor para: Volume médio a alto (> 50 peças), conjuntos com tolerância apertada, profundidade e alinhamento de padrão consistentes.
Comparação de Métodos de Fabricação
| Método | Consistência do Padrão | Custo de Configuração | Melhor Volume |
|---|---|---|---|
| Torno (manual) | Moderado | Baixo | < 50 peças |
| Torneamento CNC (integrado) | Alto | Médio | > 50 peças |
| Máquina de serrilhamento dedicada | Muito elevado | Alto | > 1.000 peças |
Pontos-chave
- O serrilhamento é um processo funcional de engenharia de superfície — não decorativo. Ele modifica o atrito de aderência, a força de retenção em ajuste por pressão e a resistência de adesão em sobremoldagem através de geometria de superfície controlada.
- A seleção do padrão é orientada pela função: serrilhamento diamantado para aderência multidirecional; serrilhamento reto para ajuste por pressão e anti-rotação; serrilhamento helicoidal para acabamento decorativo.
- O serrilhamento por laminação aumenta o diâmetro externo em 0,01–0,10 mm — essa expansão deve ser incorporada na especificação do diâmetro pré-serrilhamento e no projeto de tolerância de ajuste por pressão.
- O serrilhamento por corte é necessário para aços endurecidos (> 35–40 HRC) e peças de parede fina — onde as forças de deformação por laminação causariam trincas ou distorção.
- A correspondência de passo é crítica para o serrilhamento por laminação: o número de dentes do serrilhado deve dividir uniformemente a circunferência da peça; a incompatibilidade produz rastreamento duplo.
- Para sobremoldagem, o serrilhamento reto ou diamantado com passo de 0,8–1,6 mm fornece profundidade de sulco e geometria de vale para forte intertravamento mecânico do polímero.
- Para as equipas de compras dos fabricantes de equipamento original (OEM), as especificações de desenho devem incluir: tipo de padrão, passo, comprimento da zona serrilhada e base de diâmetro pré ou pós-serrilhamento — não apenas “serrilhar aqui.” Especificações incompletas produzem desempenho de montagem inconsistente entre execuções de produção.
perguntas frequentes
O que é serrilhamento e para que é usado?
O serrilhamento é um processo de texturização de superfície que cria um padrão de cristas e sulcos em uma peça — principalmente através de deformação plástica usando rodas de serrilhar endurecidas (serrilhamento por laminação), ou através de remoção de material usando arestas de corte (serrilhamento por corte). É usado para três funções principais de engenharia: melhorar a aderência em componentes manuseados manualmente (cabos de ferramentas, botões de controle, empunhaduras de instrumentos); aumentar a força de retenção em conjuntos de ajuste por pressão onde as cristas do eixo criam interferência mecânica com os furos do alojamento; e melhorar a adesão em conjuntos sobremoldados onde o polímero preenche os sulcos do serrilhado e se intertravamento mecanicamente com o inserto metálico. O serrilhamento é uma operação de torneamento CNC de baixo custo que agrega valor funcional significativo — particularmente para conjuntos onde adesivos são indesejáveis e tolerâncias apertadas seriam caras.
Qual é a diferença entre serrilhamento diamantado e reto?
O serrilhamento diamantado cruza dois conjuntos de sulcos angulados para criar uma grade de picos elevados em forma de diamante, produzindo atrito máximo em todas as direções simultaneamente — o padrão correto para aplicações de aderência manual (cabos, botões, instrumentos médicos). O serrilhamento reto cria cristas paralelas ao longo do eixo da peça, produzindo interferência radial controlada com os furos do alojamento e forte resistência à rotação — o padrão correto para conjuntos de ajuste por pressão, insertos sobremoldados e eixos anti-rotação. O serrilhamento diamantado requer maior pressão de ferramenta porque duas direções de sulco se formam simultaneamente; o serrilhamento reto usa menos força e produz expansão de diâmetro mais previsível, o que simplifica o projeto de montagem por ajuste de pressão.
O serrilhamento por laminação altera o diâmetro externo da peça?
Sim, e este é o efeito dimensional mais crítico para o projeto de montagem de precisão. O serrilhamento por laminação desloca o material para fora, aumentando o diâmetro externo em aproximadamente 0,01–0,10 mm dependendo do material, passo do padrão e pressão aplicada. Materiais mais macios (alumínio) e passos mais grossos produzem mais crescimento; materiais mais duros e passos mais finos produzem menos. Peças para montagem por ajuste de pressão devem ser pré-usinadas para um diâmetro compensado (dimensão alvo menos crescimento esperado) antes do serrilhamento. A falha em considerar essa expansão produz interferência descontrolada — os conjuntos podem ser impossíveis de montar ou ter força de retenção inadequada.
Quando o serrilhamento por corte deve ser especificado em vez do serrilhamento por laminação?
O serrilhamento por corte deve ser especificado quando: o material da peça é endurecido acima de aproximadamente 35–40 HRC e não pode sofrer deformação plástica limpa sem trincas; a peça tem paredes finas que as forças de laminação colapsariam ou distorceriam (espessura de parede < 3× passo do padrão é o limite aproximado para laminação); a aplicação requer geometria de padrão muito precisa com arestas mais afiadas do que a deformação plástica produz; ou o material é um plástico de engenharia frágil que não pode sustentar deformação por laminação. O serrilhamento por corte aplica forças radiais menores, produz padrões através de remoção de material em vez de deslocamento, e não causa expansão significativa de diâmetro. A desvantagem é que não produz o benefício de endurecimento superficial por trabalho do serrilhamento por laminação.
Como especifico o serrilhamento em um desenho de engenharia?
As chamadas de serrilhado devem incluir: tipo de padrão (diamante, reto ou helicoidal), passo (mm por dente ou dentes por 25,4 mm), comprimento axial da zona serrilhada e a base do diâmetro (se a dimensão é pré-serrilhado ou pós-serrilhado). As designações padrão de padrão da ASME B94.6 incluem TDR (diamante à direita), TDL (diamante à esquerda) e STS (reto). Para montagens de ajuste por pressão críticas, especifique o diâmetro alvo pós-serrilhado com tolerância em vez de um alvo fixo pré-serrilhado, para que o fornecedor entenda que a dimensão de montagem é determinante. Uma nota no desenho que simplesmente diz “serrilhado” sem tipo de padrão e passo fornece informações insuficientes para produção consistente — diferentes fornecedores interpretarão isso de forma diferente e produzirão peças incompatíveis.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em torneamento de precisão CNC e serrilhado em componentes de aço, alumínio e latão para dispositivos médicos, automação industrial, produtos de consumo e aplicações de manufatura OEM. Referências técnicas: ASME B94.6 (Knurling), ASME Y14.5-2018 (Dimensioning and Tolerancing), ISO 1302 (Surface Texture Indication), SME Machining Handbook (Turning and Knurling Operations).
Fornecimento de componentes torneados CNC com serrilhado de precisão?
Na CMS, integramos o serrilhado nas operações de torneamento CNC para melhoria de aderência, montagens de ajuste por pressão e produção de insertos sobremoldados. Cada trabalho de serrilhado é revisado quanto à correspondência de passo, compensação de expansão de diâmetro e adequação do tipo de padrão. O feedback de DFM sobre diâmetro pré-serrilhado, passo do padrão e adequação da espessura da parede é padrão em cada revisão de projeto.
[Solicite uma revisão de DFM e um orçamento de serrilhado CNC →]


