
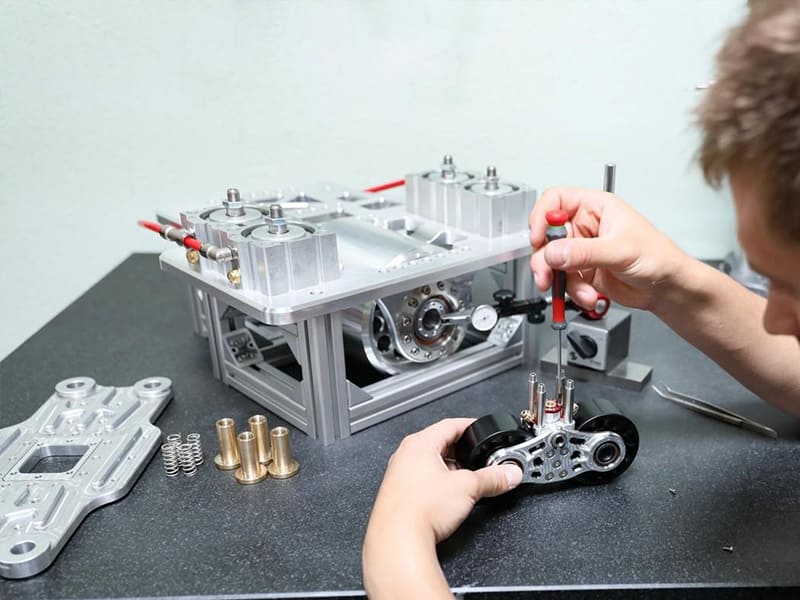
Resposta rápida: Protótipos são modelos de produto em estágio inicial usados para validar design, função, manufaturabilidade e prontidão para o mercado antes de se comprometer com ferramental de produção. Os cinco tipos principais — protótipos de conceito, visual, funcional, de engenharia e de pré-produção — cada um atende a um objetivo específico de validação em um estágio específico de desenvolvimento. Escolher o tipo errado desperdiça orçamento com precisão desnecessária precocemente, ou arrisca falhas não detectadas tardiamente. A sequência correta normalmente começa com iteração rápida de baixo custo e progride para validação em nível de produção à medida que as decisões de design se tornam irreversíveis.
O Que É um Protótipo e Por Que Ele Importa?
Um protótipo é um modelo físico ou digital de um produto, criado antes do início da produção em massa, para validar a intenção de design, o desempenho funcional, a manufaturabilidade ou a aceitação no mercado. Não é uma amostra — é uma ferramenta de tomada de decisão.
A distinção é importante porque o propósito de um protótipo determina tudo sobre como ele deve ser construído. Um protótipo de conceito criado para explorar se uma ideia vale a pena deve ser rápido e barato — espuma, papelão, impressões 3D básicas. Um protótipo de engenharia criado para validar se uma peça pode ser fabricada dentro da tolerância e montada de forma confiável deve usar materiais de nível de produção e processos reais de usinagem. Aplicar rigor de nível de produção a um protótipo de conceito desperdiça tempo e dinheiro. Aceitar um protótipo de nível de conceito como validação funcional introduz risco de engenharia inaceitável.
Para fabricantes OEM e engenheiros de produto, a prototipagem está na interseção entre gestão de risco e controle de custos. Acertar o tipo e a fidelidade em cada estágio é uma das decisões de maior alavancagem no desenvolvimento de produtos.
Por Que os Protótipos Importam: O Custo de Não Prototipar
A economia da prototipagem é convincente. Uma falha de design identificada durante a prototipagem de conceito pode custar $200–$500 para corrigir por meio de um redesenho e um novo modelo impresso em 3D. A mesma falha identificada após o corte dos moldes de injeção pode exigir $15.000–$50.000 em retrabalho de ferramental e semanas de atraso no cronograma. Erros mais graves — falhas de montagem, inadequação estrutural, problemas de empilhamento de tolerâncias — descobertos em produção podem desencadear recalls de produtos, reivindicações de garantia e danos à reputação que ofuscam qualquer economia com prototipagem.
Com base em nossa experiência de produção apoiando clientes OEM em transições de protótipo para produção, os projetos com os lançamentos de produção mais eficientes são aqueles que investiram adequadamente na validação de protótipos de engenharia — não necessariamente a prototipagem mais cara ou elaborada, mas a mais direcionada aos riscos específicos daquele design.
Protótipo vs. Peça de Produção: Uma Comparação Crítica
Entender a diferença entre um protótipo e uma peça de produção ajuda a enquadrar o propósito e as limitações da prototipagem:
| Aspeto | Protótipo | Peça de Produção |
|---|---|---|
| Custo por unidade | Maior (sem economias de escala) | Menor (otimizado para volume) |
| Material | Frequentemente equivalente; às vezes simplificado | Material de produção final especificado |
| Quantidade | 1–100 unidades | Centenas a milhões |
| Ferramental | Ferramental rígido mínimo ou nenhum | Moldes, matrizes e dispositivos dedicados |
| Tolerância | Iterativo; pode ser relaxado | Apertado e padronizado |
| Método de fabricação | CNC, impressão 3D, fundição a vácuo | Moldagem por injeção, fundição sob pressão, CNC em massa |
| Objetivo principal | Validar e iterar | Produzir de forma consistente e eficiente |
Os Cinco Principais Tipos de Protótipos em Engenharia
O desenvolvimento de produtos não é um único evento de prototipagem — é uma série progressiva de estágios de validação, cada um reduzindo uma categoria específica de risco. Usar o tipo correto de protótipo em cada estágio maximiza o valor de validação por dólar gasto.
Protótipo de Conceito
Estágio de desenvolvimento: Ideação inicial Propósito principal: Validar que a direção do design vale a pena ser seguida
Protótipos de conceito exploram se uma ideia de design tem mérito antes de investir recursos de engenharia em design detalhado. Eles priorizam velocidade sobre precisão — o objetivo é comparar múltiplas opções de design rapidamente, identificar problemas óbvios e confirmar a direção do conceito. Alta precisão geométrica é irrelevante neste estágio; o que importa é forma, proporção e interação básica do usuário.
Métodos típicos: Modelos em espuma, mockups em papelão, cascas impressas em 3D rudimentares, modelos em argila moldados à mão.
O que eles validam: Forma e tamanho geral, ergonomia básica e interação do usuário, se o espaço do conceito vale a pena ser desenvolvido, alinhamento das partes interessadas sobre a direção do design.
O que eles não validam: Desempenho estrutural, precisão dimensional, propriedades dos materiais, ajuste de montagem, manufaturabilidade.
Do ponto de vista de custo, protótipos de conceito são o tipo mais econômico — um modelo de conceito bem construído em espuma ou impresso em 3D custa $50–$500 e pode ser produzido em horas a dias. Neste estágio, o custo de superengenharia é alto: aplicar precisão de usinagem CNC a um conceito que pode ser descartado desperdiça orçamento que deveria ser reservado para estágios de validação posteriores.
Protótipo Visual
Estágio de desenvolvimento: Refinamento de design industrial Propósito principal: Avaliar aparência, qualidade superficial e prontidão para o mercado
Protótipos visuais são construídos para se parecerem com o produto final sem necessariamente funcionarem como ele. Eles são usados para validar decisões estéticas — acabamento superficial, textura, cor, integração de branding e proporções visuais — antes de se comprometer com decisões de ferramental de produção que são caras de reverter.
Métodos típicos: Impressão 3D SLA ou MJF de alta resolução, usinagem CNC com pintura e revestimento, fundição a vácuo para peças plásticas cosméticas.
O que eles validam: Qualidade do acabamento superficial, precisão de cor e textura, características cosméticas e elementos de branding, aprovação das partes interessadas e de marketing.
O que eles não validam: Desempenho estrutural, ajuste de montagem com tolerâncias reais, propriedades dos materiais sob carga.
Protótipos visuais são particularmente importantes para produtos voltados ao consumidor, onde a aparência determina decisões de compra, e para produtos que exigem aprovação regulatória ou do cliente antes do início da produção. Um protótipo visual com acabamento preciso pode acelerar ciclos de aprovação que de outra forma exigiriam amostras de produção — que não podem ser produzidas sem compromisso com o ferramental.
Protótipo Funcional
Estágio de desenvolvimento: Prova de conceito / validação funcional Propósito principal: Provar que o produto funciona conforme o pretendido
Protótipos funcionais mudam o foco da aparência para o desempenho. Eles são construídos para demonstrar e testar as funções principais do produto — movimento mecânico, comportamento estrutural, integração eletrônica, fluxo de fluidos — sob condições representativas do uso real. A aparência pode ser secundária; o que importa é que o mecanismo, circuito ou sistema estrutural funcione corretamente.
Métodos típicos: Peças metálicas ou de plástico de engenharia usinadas em CNC combinadas com componentes prontos de prateleira, construções híbridas usando carcaças estruturais impressas em 3D com interfaces funcionais usinadas, montagem eletrônica com PCBs de protótipo.
O que eles validam: Mecanismos mecânicos (movimento, suporte de carga, desgaste), sistemas eletrônicos (circuitos, sensores, alimentação), prova de funcionamento sob condições operacionais, interação entre subsistemas.
O que eles não validam: Tolerâncias dimensionais finais, propriedades dos materiais de produção (a menos que materiais de produção sejam utilizados), eficiência do processo de montagem, manufaturabilidade em escala.
Protótipos funcionais são tipicamente o primeiro tipo de protótipo onde a usinagem CNC se torna necessária — peças impressas em 3D frequentemente não conseguem replicar as propriedades mecânicas necessárias para testes funcionais significativos. Um mecanismo de mola em PLA impresso em 3D tem rigidez, vida em fadiga e comportamento térmico diferentes de um equivalente em alumínio ou aço. Testar com materiais irreais produz resultados irreais.
Protótipo de Engenharia
Estágio de desenvolvimento: Validação e otimização de design Propósito principal: Validar manufaturabilidade, tolerâncias e montagem
Protótipos de engenharia são construídos para responder se o design pode ser fabricado de forma confiável no nível de qualidade exigido — e a qual custo. Eles utilizam materiais de grau de produção e processos similares aos de produção. As tolerâncias são especificadas e verificadas. Montagens com múltiplas peças são testadas quanto a ajuste e função. Problemas de DFM (Design for Manufacturability) são identificados e resolvidos.
Métodos típicos: Usinagem CNC em materiais especificados para produção (alumínio 6061, aço inoxidável 316L, titânio Ti-6Al-4V, plásticos de engenharia), inspeção de precisão com CMM, testes de montagem funcional de conjuntos completos de peças.
O que eles validam: Precisão dimensional e alcance de tolerâncias, ajuste de montagem e comportamento de empilhamento, desempenho do material sob cargas e ambientes reais, problemas de DFM (acessibilidade de usinagem, viabilidade de acabamento superficial, adequação estrutural das características), precisão da estimativa de custos.
O que eles não validam: Comportamento do ferramental de produção (retração do molde, porosidade da fundição sob pressão), estabilidade de todo o processo de produção, tempo de ciclo em volume.
Protótipos de engenharia são o investimento em prototipagem de maior risco antes do compromisso com o ferramental de produção. Em nossa experiência de produção, os erros mais comuns e caros que encontramos ao revisar designs de clientes são aqueles que a validação por protótipo de engenharia teria detectado: combinações de tolerâncias que criam interferência de montagem, características geométricas inacessíveis ao ferramental padrão, espessuras de parede inadequadas para o material especificado e padrões de furos que violam os requisitos de engajamento de rosca.
O custo para corrigir esses erros em um protótipo de engenharia é um programa CNC revisado e um novo conjunto de peças usinadas — tipicamente $500–$5.000. O custo para corrigi-los após o corte do ferramental de injeção pode ser de $20.000–$100.000+ dependendo do escopo da alteração.
Protótipo de Pré-Produção
Estágio de desenvolvimento: Validação final de prontidão para produção Propósito principal: Confirmar que design, ferramental e processo de produção estão alinhados
Protótipos de pré-produção são produzidos usando ferramental de produção real e processos de produção — mas em pequenas quantidades, especificamente para validar o ferramental e o processo antes de se comprometer com a produção em volume total. Eles respondem: o molde produz peças que atendem aos requisitos dimensionais? A fundição sob pressão produz níveis aceitáveis de porosidade? O processo de produção alcança os tempos de ciclo modelados nas estimativas de custo?
Métodos típicos: Moldes de injeção piloto (ferramental macio ou ferramental de alumínio semi-duro), execuções de teste de fundição sob pressão, testes de estampagem, execuções de lote CNC em condições de produção com dispositivos reais.
O que eles validam: Precisão e repetibilidade do ferramental de produção, estabilidade do processo de fabricação, tempo de ciclo versus estimativas, variação dimensional relacionada ao ferramental (retração, retorno elástico, rebarba da linha de partição), processo de montagem sob condições de produção.
Nesta fase, as mudanças são caras — mas descobrir problemas aqui ainda é muito menos custoso do que descobri-los em produção total. Protótipos de pré-produção são a rede de segurança final antes que o capital seja totalmente comprometido com ferramental de produção em alto volume e aquisição de materiais.
Sequência de Desenvolvimento de Protótipos
| Estágio | Tipo de Protótipo | Principal Risco Reduzido | Custo Típico |
|---|---|---|---|
| Ideação | Protótipo de conceito | Risco de direção de design | $50–$500 |
| Design industrial | Protótipo visual | Risco estético e de mercado | $500–$5.000 |
| Validação funcional | Protótipo funcional | Risco de desempenho | $1.000–$15.000 |
| Validação de engenharia | Protótipo de engenharia | Risco de fabricação | $2.000–$30.000 |
| Prontidão para produção | Protótipo de pré-produção | Risco de ferramental e processo | $10.000–$100.000+ |
Protótipos de Baixa Fidelidade vs Alta Fidelidade
Além das cinco categorias de tipo, os protótipos são frequentemente descritos pela sua fidelidade — quão proximamente se assemelham ao produto final em termos de geometria, material e função.
Protótipos de Baixa Fidelidade
Protótipos de baixa fidelidade são rápidos, baratos e intencionalmente rudimentares. Priorizam a velocidade de iteração sobre a precisão — o objetivo é gerar e testar múltiplas ideias de design rapidamente antes de se comprometer com uma direção.
Melhor para: Exploração de conceito, teste de layout ergonômico, comparação inicial de designs, alinhamento interno sobre a direção do design.
Métodos típicos: Espuma, papelão, impressão 3D FDM básica.
O que eles não podem fazer: Fornecer dados significativos de testes estruturais, validar tolerâncias dimensionais ou replicar propriedades de materiais relevantes para a função.
A pergunta correta a se fazer sobre um protótipo de baixa fidelidade: “Este conceito vale a pena ser pursued?” — não “Este design funciona em produção?”
Protótipos de Alta Fidelidade
Protótipos de alta fidelidade replicam proximamente o produto final em geometria, material e função. São apropriados para validar alegações de desempenho, conduzir testes de conformidade regulatória e tomar decisões de produção go/no-go.
Melhor para: Testes funcionais, validação de montagem, amostras para submissão regulatória, demonstração para clientes e investidores de produtos representativos da produção.
Métodos típicos: Usinagem CNC em materiais de produção, impressão 3D SLS ou MJF com plásticos de engenharia, fundição a vácuo, ferramental de injeção para protótipos.
Um protótipo de alta fidelidade bem cronometrado — construído após o design ter se estabilizado e antes do ferramental ser comprometido — consistentemente entrega o maior retorno sobre o investimento em prototipagem. Ele captura problemas reais em um estágio onde corrigi-los ainda é gerenciável.
A Estratégia Ideal
Os processos de desenvolvimento de produto mais eficientes usam protótipos de baixa fidelidade no início pela velocidade, depois transitam para protótipos de alta fidelidade uma vez que o design se estabilizou o suficiente para tornar a validação de precisão significativa. Usar protótipos de alta fidelidade o tempo todo desperdiça recursos em iterações que não precisavam de precisão de nível de produção. Usar apenas protótipos de baixa fidelidade deixa passar problemas reais de desempenho e manufaturabilidade até que a produção os revele.
Protótipos Digitais vs Físicos: Papéis e Limitações
O desenvolvimento moderno de produtos integra tanto prototipagem digital quanto física, com cada tipo abordando riscos que o outro não consegue.
Protótipos Digitais
Protótipos digitais — modelos CAD, simulações FEA (Análise de Elementos Finitos), análises CFD (Dinâmica de Fluidos Computacional) — permitem exploração rápida de design sem custo de material ou usinagem. Mudanças levam minutos em vez de dias. A simulação FEA pode prever zonas de concentração de tensão e orientar a redução de material antes que qualquer peça seja usinada. O CFD pode avaliar o comportamento do fluxo de fluidos, desempenho térmico e queda de pressão entre alternativas de design a custo insignificante.
O que a prototipagem digital não pode substituir:
- Teste real de ajuste de montagem (variação real de tolerância, não geometria nominal)
- Comportamento do material sob cargas combinadas, ciclagem térmica e fadiga (a precisão da simulação depende da fidelidade do modelo e da qualidade dos dados do material)
- Efeitos de acumulação de tolerâncias em montagens de múltiplas peças (simulações tipicamente usam dimensões nominais)
- Fatores humanos e sensação ergonômica sob condições reais de uso
Em projetos que entregamos para clientes de automação industrial, a otimização estrutural guiada por FEA reduziu o peso do material em 15–25% antes da usinagem — mas os problemas de ajuste de montagem e acumulação de tolerâncias só foram identificados após o teste do protótipo físico revelar interferência entre peças nominais simuladas que foram produzidas em seus extremos reais de tolerância.
Protótipos Físicos
Protótipos físicos testam o que a simulação não consegue modelar de forma confiável: variação dimensional real entre peças reais, comportamento de montagem sob condições reais de manuseio, qualidade superficial conforme experimentada pelos usuários, e modos de falha estrutural que emergem de imperfeições de material e variação de fabricação em vez de geometria idealizada.
O fluxo de trabalho integrado:
- Validação digital primeiro — modelagem CAD, análise estrutural FEA, análise térmica CFD. Objetivo: eliminar falhas de design evitáveis antes de comprometer o custo de usinagem.
- Validação física — protótipo funcional usinado CNC ou impresso em 3D, teste de montagem, avaliação de desempenho no mundo real. Objetivo: identificar problemas que a simulação perdeu ou representou incorretamente.
- Loop de iteração — resultados de testes físicos alimentam de volta o modelo digital; o design revisado é re-simulado e re-prototipado até ser validado.
Esta sequência minimiza o custo total de desenvolvimento: ferramentas digitais reduzem o número de iterações físicas necessárias; testes físicos validam as premissas das quais os modelos digitais dependem.
Métodos de Fabricação de Protótipos: Selecionando o Processo Correto
A seleção do método é uma decisão prática de engenharia que equilibra velocidade, custo, precisão dimensional e relevância do material.
Impressão 3D (Manufatura Aditiva)
A impressão 3D abrange múltiplas tecnologias — FDM (modelagem por deposição fundida), SLA (estereolitografia), SLS (sinterização seletiva a laser), MJF (Multi Jet Fusion) — cada uma com diferentes resoluções, opções de materiais e propriedades mecânicas.
Pontos fortes: Prazo de entrega mais rápido (horas a dias), sem necessidade de ferramental, capacidade de produzir geometrias internas complexas (canais, treliças) que a usinagem não consegue, menor custo por iteração para validação em estágio inicial.
Limitações: As propriedades dos materiais são geralmente inferiores aos materiais de produção — menor resistência, comportamento anisotrópico em peças FDM, resistência térmica limitada na maioria dos sistemas poliméricos. A precisão dimensional é tipicamente ±0,1–0,3 mm dependendo do processo e geometria. O acabamento superficial requer pós-processamento para qualquer coisa que se aproxime da qualidade de produção.
Melhor para: Protótipos de conceito, protótipos visuais, protótipos funcionais iniciais onde a demonstração do mecanismo em vez do desempenho estrutural é o objetivo do teste.
Usinagem CNC
A usinagem CNC remove material de estoque sólido (metal ou plástico de engenharia) usando ferramentas de corte controladas por computador para produzir peças com especificações dimensionais precisas. É o método dominante para protótipos de engenharia e pré-produção em metal.
Pontos fortes: Materiais de grau de produção (alumínio 6061, aço inoxidável 316L, titânio Ti-6Al-4V, Inconel, plásticos de engenharia incluindo POM, PEEK e náilon), precisão dimensional de ±0,01–0,05 mm, acabamento superficial alcançável até Ra 0,4–0,8 µm em passes de acabamento, compatibilidade direta com especificações de materiais de produção e requisitos de tratamento térmico.
Limitações: Custo mais alto que a impressão 3D (tipicamente $100–$1.000+ por peça para geometria complexa), prazo de entrega mais longo para peças complexas com múltiplas características (2–7 dias tipicamente), menos adequado para geometrias internas muito complexas sem capacidade multi-eixo.
Melhor para: Protótipos funcionais que exigem propriedades reais dos materiais, protótipos de engenharia para validação de tolerâncias e montagem, protótipos aeroespaciais e médicos que exigem propriedades certificadas dos materiais.
Fundição a Vácuo
A fundição a vácuo utiliza um molde de silicone (feito a partir de um modelo impresso em 3D ou usinado em CNC) para produzir pequenos lotes de peças de poliuretano com bom acabamento superficial e consistência dimensional.
Pontos fortes: Custo inferior ao ferramental de injeção para pequenas quantidades (10–100 peças), bom acabamento superficial replicando o modelo mestre, correspondência razoável de cor e textura, prazo de entrega mais rápido do que ferramental rígido.
Limitações: As propriedades do material de poliuretano diferem dos plásticos injetados de produção (menor resistência à temperatura, comportamento à fadiga diferente), a vida útil do molde é limitada (tipicamente 20–50 ciclos por molde), não adequado para peças que exigem desempenho estrutural de nível de engenharia.
Melhor para: Protótipos visuais e funcionais iniciais em plástico, amostras para testes de mercado em pequenos lotes, produção ponte enquanto o ferramental rígido está sendo desenvolvido.
Prototipagem de chapas metálicas
A prototipagem de chapa metálica utiliza corte a laser, dobra CNC, soldagem e conformação para produzir invólucros metálicos, suportes e componentes estruturais.
Pontos fortes: Utiliza chapa metálica real de nível de produção (aço, alumínio, inox), prazo de entrega rápido (2–5 dias), diretamente representativo dos processos de fabricação de chapa metálica de produção.
Limitações: Projeto limitado por raios de dobra, distâncias mínimas de dobra até a borda e limites de conformação específicos do material e espessura; não adequado para geometrias 3D complexas.
Melhor para: Invólucros, suportes, membros estruturais, componentes de chassi — qualquer aplicação em que a chapa metálica será o processo de produção.
Moldagem por Injeção de Protótipos (Ferramental Macio)
Os moldes de injeção para protótipos são tipicamente feitos de alumínio em vez de aço temperado, reduzindo o custo do ferramental e o prazo de entrega em relação ao ferramental de produção, enquanto produz peças em materiais termoplásticos reais de produção.
Pontos fortes: Propriedades dos materiais de produção, replicação do comportamento de fabricação de produção (retração, empenamento, linhas de solda, marcas de injeção), dados realistas de tempo de ciclo.
Limitações: Custo superior a todos os outros métodos de prototipagem (tipicamente $3.000–$15.000 por molde para geometria simples), prazo de entrega mais longo (3–5 semanas), vida útil do molde limitada a algumas centenas até alguns milhares de ciclos.
Melhor para: Validação de pré-produção, amostras para submissão regulatória que exigem materiais de produção, validação do projeto do molde de injeção antes de comprometer-se com ferramental rígido de produção.
Resumo de Seleção de Método
| Objetivo | Método Recomendado | Faixa de Custo Típica | Prazo de execução |
|---|---|---|---|
| Validação rápida de conceito | Impressão 3D FDM/SLA | $10–$200 | Horas–2 dias |
| Validação de aparência visual | Impressão 3D SLA/SLS ou CNC + acabamento | $100–$2.000 | 1–5 dias |
| Teste de mecanismo funcional | usinagem CNC | $200–$2.000 | 2–7 dias |
| Validação de tolerância de engenharia | Usinagem CNC (materiais de produção) | $500–$5.000 | 3-10 dias |
| Peças plásticas em pequenos lotes | Fundição a vácuo | $500–$3.000 (incluindo molde) | 1–2 semanas |
| Validação de plástico de produção | Ferramental de injeção para protótipos | $5.000–$20.000 | 3–5 semanas |
Como os Protótipos Reduzem o Risco de Fabricação
O valor central de engenharia da prototipagem é a transferência de risco — mover a descoberta de problemas das etapas caras de produção para as etapas baratas de desenvolvimento.
Risco de Projeto: Identificar Erros Quando Corrigi-los é Barato
Toda suposição de projeto que não é testada em um protótipo é um risco que a produção validará — em equipamentos de produção, com materiais de produção, em volumes de produção. Um furo de montagem desalinhado descoberto em um protótipo CNC de $300 é um redesenho de 2 horas e uma peça revisada. O mesmo erro descoberto após o corte do ferramental de injeção pode exigir soldagem do ferramental e reusinagem, retenção de qualidade e quarentena das peças produzidas, testes de requalificação e atraso no cronograma. O custo equivalente é facilmente $20.000–$100.000 dependendo da complexidade do molde e do cronograma do programa.
Risco de DFM: Identificar Problemas de Manufaturabilidade Antes do Compromisso com o Ferramental
Protótipos de engenharia produzidos por usinagem CNC revelam problemas de DFM que modelos CAD não revelam: recursos inacessíveis ao ferramental padrão, seções de parede muito finas para preenchimento confiável na moldagem por injeção, ângulos de saída insuficientes para liberação da peça, requisitos de acabamento superficial alcançáveis apenas com etapas adicionais de processamento. Melhorias de DFM identificadas na fase de protótipo de engenharia podem reduzir o custo de produção em 15–30% — um número bem documentado da indústria baseado em estudos de desenvolvimento de produtos pela Society of Manufacturing Engineers (SME).
Risco de Acúmulo de Tolerâncias: Testar Montagens Reais com Variação Real
Em projetos que revisamos para clientes OEM, falhas de acúmulo de tolerâncias estão entre as fontes mais consistentes de problemas de montagem em produção. Cada componente em uma montagem de múltiplas peças contribui com variação dimensional dentro de sua faixa de tolerância. Quando múltiplas peças são montadas, essas variações se acumulam — e em combinações de pior caso, podem causar interferência ou folga excessiva mesmo quando cada peça individual está dentro da especificação.
A única maneira confiável de avaliar o acúmulo de montagem é construir um conjunto de peças com as tolerâncias especificadas e montá-las fisicamente. A análise estatística fornece previsão teórica; protótipos físicos fornecem confirmação empírica. Para montagens com 5 ou mais componentes de acoplamento, o teste de montagem com protótipo de engenharia é essencial.
Risco de Ferramental: Validar Antes do Compromisso de Capital
O ferramental de produção — moldes de injeção, moldes de fundição sob pressão, ferramentas de estampagem — representa um dos maiores investimentos de capital no desenvolvimento de produtos, frequentemente $20.000–$200.000 ou mais para ferramentas complexas. Protótipos de pré-produção usando ferramental macio permitem validação geométrica e de processo a 20–40% do custo do ferramental rígido. Problemas identificados nesta fase — desvio de retração, inadequação do canal de resfriamento, problemas de localização de injeção — podem ser corrigidos em ferramental de alumínio para protótipos a custo modesto antes de comprometer-se com ferramentas de produção em aço temperado.
Diretrizes de DFM para Desenvolvimento de Protótipos
A aplicação dos princípios DFM ao design de protótipos previne os erros mais comuns e dispendiosos no desenvolvimento de protótipos.
Adequar a Fidelidade do Protótipo à Fase de Desenvolvimento
A sobre-engenharia de protótipos iniciais — aplicar tolerâncias de nível de produção, materiais dispendiosos e acabamentos complexos a modelos em fase de conceito — desperdiça orçamento que deveria ser reservado para a validação de engenharia. Cada dólar gasto em prototipagem com precisão desnecessária nas fases iniciais é um dólar que não estará disponível para a validação de alta fidelidade que efetivamente previne falhas de produção.
A disciplina prática: antes de especificar um protótipo, definir qual a decisão que este precisa de suportar. Se a decisão for “qual destes três fatores de forma devemos desenvolver?”, um modelo de conceito impresso em 3D é apropriado. Se a decisão for “esta montagem encaixará e funcionará dentro da tolerância?”, é necessário um protótipo de engenharia maquinado por CNC com inspeção CMM.
Conceber Protótipos para o Método de Fabrico Correto
Decisões de design tomadas para o fabrico de protótipos (maquinagem CNC) que não refletem as restrições do fabrico de produção (moldagem por injeção) criam uma falsa sensação de validação. Um protótipo maquinado por CNC pode produzir características geométricas — cantos internos vivos, perfis com reentrâncias, espessura de parede variável — que são impossíveis ou extremamente dispendiosas na moldagem por injeção.
Quando o processo de produção pretendido é a moldagem por injeção, os protótipos de engenharia devem ser concebidos com ângulos de desmoldagem, espessura de parede uniforme e raios que seriam alcançáveis no molde final — mesmo que a maquinagem CNC não os exija tecnicamente. Isto garante que os resultados da validação do protótipo sejam transferíveis para a produção.
Priorizar Características de Alto Risco na Validação Inicial
Nem todas as características acarretam o mesmo risco. Características com tolerâncias apertadas, geometria complexa, materiais novos ou mecanismos inovadores apresentam maior risco de falha em produção. Uma estratégia de prototipagem eficaz identifica estas características de alto risco precocemente e valida-as especificamente — em vez de construir protótipos completos quando testes focados de componentes responderiam à questão crítica de forma mais rápida e económica.
Na nossa experiência a rever programas de prototipagem para clientes industriais, as falhas mais dispendiosas ocorrem quando características de alto risco não são explicitamente testadas na fase de protótipo de engenharia. Uma interface de vedação complexa, uma secção estrutural de titânio de parede fina, um engrenamento de precisão — estas merecem protótipos de teste funcional dedicados antes de serem construídos protótipos de montagem completa.
Aplicar uma Estratégia Seletiva de Tolerâncias
As tolerâncias apertadas em protótipos devem ser limitadas às características onde a tolerância é efetivamente parte do que está a ser validado. Aplicar tolerâncias de ±0,01 mm a uma peça protótipo inteira quando apenas dois ajustes de furo são funcionalmente críticos acrescenta custo de maquinagem sem acrescentar valor de validação.
Para compradores OEM que trabalham com fornecedores de protótipos CNC, a orientação prática é: identificar quais as características críticas para o objetivo do teste e especificar tolerâncias apertadas nessas; aceitar ISO 2768-m ou mais folgado em todo o resto. Esta abordagem reduz tipicamente o custo de maquinagem de protótipos em 20–40% em peças complexas sem comprometer a qualidade dos resultados de validação.
Lista de Verificação DFM para o Desenvolvimento de Protótipos
| Decisão de Projeto | Princípio DFM |
|---|---|
| Que decisão suporta este protótipo? | Adequar a fidelidade ao propósito, não à qualidade máxima |
| As tolerâncias estão especificadas apenas nas características críticas? | Relaxar características não funcionais para ISO 2768-m |
| A geometria do protótipo reflete as restrições de produção? | Incluir ângulos de desmoldagem, espessura de parede, raios como no método de produção |
| As características de alto risco são explicitamente testadas? | Planear testes específicos para mecanismos inovadores, tolerâncias apertadas, materiais novos |
| O material é apropriado para o objetivo do teste? | Utilizar material de produção apenas quando as propriedades do material fazem parte da validação |
| A pré-análise digital foi concluída? | Executar FEA antes de comprometer com protótipos físicos dispendiosos |
Quando Transitar do Protótipo para a Produção
Passar do protótipo para a produção antes de o design e o processo estarem adequadamente validados é uma das decisões de maior risco no desenvolvimento de produtos. Por outro lado, a prototipagem excessiva atrasa o tempo de entrada no mercado e consome orçamento que não reduz o risco proporcionalmente.
A decisão de transição deve basear-se em questões respondidas, não em tempo decorrido:
O design está validado quando:
- Os testes funcionais confirmam que os requisitos de desempenho são cumpridos nas condições de operação
- Os testes de montagem confirmam que todas as interfaces encaixam corretamente dentro das tolerâncias especificadas
- A revisão DFM confirma que não permanecem questões de fabricabilidade por resolver
O processo está validado quando:
- A sequência de fabrico está definida, documentada e demonstrada
- A capacidade do fornecedor está confirmada para características críticas (dados Cpk sobre características-chave)
- A taxa de defeitos do lote-piloto está dentro dos limites aceitáveis
A economia está validada quando:
- O custo do material é confirmado com cotações reais dos fornecedores
- O tempo de ciclo é confirmado face aos objetivos de produção
- O custo unitário total em volume cumpre os requisitos de margem
Para compradores OEM, o sinal mais útil de que um fornecedor está pronto para a produção — para além das amostras de protótipos — é se consegue fornecer dados de inspeção CMM que mostrem que as peças protótipo atingiram as tolerâncias especificadas, dados de capacidade de processo para características críticas, e um plano de fabrico documentado. Estes são os indicadores de que a consistência de produção é um processo gerido, não uma expectativa.
Aplicações de Protótipos por Indústria
Aeroespacial
A prototipagem aeroespacial prioriza a integridade estrutural e a conformidade com a certificação em vez da velocidade. Protótipos de engenharia em titânio ou liga de alumínio maquinados por CNC — com inspeção CMM completa e certificação de material documentada — são padrão antes de qualquer componente estrutural aeroespacial entrar em produção. As normas relevantes (AS9100 para gestão da qualidade, especificações de material AMS) exigem que os protótipos representativos da produção demonstrem conformidade com os requisitos de design antes da aprovação para produção.
Os testes funcionais de protótipos aeroespaciais normalmente incluem testes de carga estática, ciclagem de fadiga, vibração e ciclagem térmica — condições representativas das tensões do ambiente real de voo. Esse nível de teste valida suposições sobre modos de falha que a simulação FEA pode prever, mas não garantir.
Dispositivos médicos
A prototipagem de dispositivos médicos opera sob os requisitos de controle de design da FDA (21 CFR Part 820 nos EUA, ISO 13485 internacionalmente), que exigem verificação e validação de design documentadas antes que um dispositivo médico seja comercialmente lançado. Protótipos nas fases de engenharia e pré-produção não são discricionários nesse contexto regulatório — são requisitos regulatórios.
Protótipos de engenharia para dispositivos implantáveis usam titânio Grau 23, UHMWPE ou ligas de cobalto-cromo que correspondem ao perfil de biocompatibilidade dos materiais de produção. Os testes incluem condições de uso simuladas, testes de fadiga conforme normas ASTM ou ISO relevantes e verificação dimensional em relação às especificações de design.
Eletrônicos de consumo
A prototipagem de eletrônicos de consumo é impulsionada por prazos agressivos de lançamento de produtos e altas taxas de iteração. O ciclo típico de desenvolvimento segue protótipo conceitual → protótipo visual → protótipo funcional em paralelo, comprimindo o fluxo sequencial em trilhas paralelas sobrepostas, onde diferentes aspectos do design são validados simultaneamente. Carcaças de alumínio usinadas em CNC e estruturas internas impressas em 3D são comuns para protótipos de engenharia, com peças plásticas fundidas a vácuo para validação de aparência.
Automotivo
A prototipagem automotiva combina validação funcional (desempenho do trem de força e estrutural), conformidade regulatória (colisão, emissões, NVH) e validação do processo de produção. Protótipos de engenharia para componentes estruturais automotivos utilizam aços ou ligas de alumínio especificados para produção, testados sob condições de carga de fadiga que representam 150.000+ milhas de vida útil. A prototipagem de pré-produção envolve execuções piloto de ferramental para validar os processos de fabricação antes do ramp-up de produção.
Automação Industrial
A prototipagem de automação industrial concentra-se no desempenho funcional e na repetibilidade ao longo de múltiplos ciclos de operação. Conjuntos de eixos, trens de engrenagens, interfaces de rolamentos e atuadores pneumáticos ou hidráulicos são tipicamente prototipados em materiais de produção usinados em CNC para validar o desempenho funcional, os ajustes dimensionais e a vida útil sob condições de carga representativas. A ênfase está em confirmar que o projeto manterá o desempenho ao longo de ciclos de trabalho prolongados, não apenas a função inicial.
Pontos-chave
- Cinco tipos de protótipos — conceito, visual, funcional, de engenharia e de pré-produção — cada um serve a um propósito específico de redução de risco em um estágio específico de desenvolvimento. Usar o tipo errado desperdiça orçamento ou deixa passar riscos críticos.
- Baixa fidelidade primeiro, alta fidelidade quando os riscos são altos — a exploração de conceito e design inicial deve usar protótipos rápidos e baratos; a validação de engenharia e produção deve usar materiais e processos de nível de produção.
- Protótipos digitais e físicos são complementares — FEA e simulação CAD reduzem o número de iterações físicas necessárias; protótipos físicos validam o que a simulação assume.
- A usinagem CNC é o padrão para validação de protótipos de engenharia — é o único método que fornece de forma confiável materiais de nível de produção, precisão dimensional e compatibilidade de montagem em quantidades de protótipo.
- Problemas de DFM encontrados em protótipos de engenharia custam $500–$5.000 para corrigir — os mesmos problemas encontrados após o corte do ferramental de produção custam $20.000–$100.000+.
- Para compradores OEM, o estágio de protótipo de engenharia — usando peças usinadas em CNC com materiais de produção e inspeção CMM — é o ponto de verificação crítico antes do compromisso com o ferramental. Pular ou investir insuficientemente neste estágio é a causa mais comum de problemas caros no lançamento da produção.
- Transição para produção baseada em perguntas respondidas, não no tempo decorrido — estabilidade do projeto, capacidade do processo e validação econômica são os critérios corretos.
perguntas frequentes
Quais são os principais tipos de protótipos em engenharia?
Os cinco principais tipos de protótipos em engenharia são: protótipos de conceito (validando a direção do design por meio de modelos brutos de baixo custo), protótipos visuais (validando a aparência e a qualidade superficial), protótipos funcionais (comprovando que o produto funciona conforme o pretendido), protótipos de engenharia (validando a manufaturabilidade, tolerâncias e montagem com materiais de nível de produção) e protótipos de pré-produção (validando o ferramental de produção e o processo com execuções piloto de produção). Cada tipo serve a um estágio específico do desenvolvimento do produto e reduz uma categoria específica de risco. Usar o tipo correto em cada estágio é fundamental — superengenheirar protótipos iniciais desperdiça orçamento, e subengenheirar protótipos tardios permite falhas de produção evitáveis.
Qual é a diferença entre um protótipo funcional e um protótipo de engenharia?
Um protótipo funcional prova que o produto funciona — ele valida mecanismos, sistemas eletrônicos e desempenho sob condições de operação. A precisão do material é secundária em relação a demonstrar que a função principal é alcançável. Um protótipo de engenharia valida se o produto pode ser fabricado de forma confiável conforme a especificação — ele usa materiais especificados para produção, verifica tolerâncias por meio de inspeção CMM, testa o ajuste de montagem em conjuntos completos de peças e identifica problemas de DFM antes do compromisso com o ferramental. Ambos são necessários na maioria dos programas de desenvolvimento de produtos; protótipos funcionais vêm primeiro para confirmar o desempenho, e protótipos de engenharia vêm em seguida para confirmar a manufaturabilidade.
Por que a usinagem CNC é usada para protótipos de engenharia em vez de impressão 3D?
A usinagem CNC é preferida para protótipos de engenharia porque produz peças em materiais de produção reais (alumínio 6061, inox 316L, titânio Ti-6Al-4V) com tolerâncias dimensionais de ±0,01–0,05 mm — precisão e fidelidade de material que a impressão 3D não consegue igualar para a maioria das aplicações de engenharia. As propriedades dos materiais são críticas para testes funcionais e estruturais significativos; testar um suporte estrutural de titânio em ABS impresso em 3D produz dados estruturais sem significado. Da mesma forma, tolerâncias de ±0,1–0,3 mm típicas em impressão 3D são frequentemente insuficientes para validação de ajuste de montagem. A impressão 3D é a escolha correta para protótipos de conceito e visuais iniciais; a usinagem CNC é correta para validação de engenharia.
Quanto custa a fabricação de protótipos em comparação com a produção?
O custo do protótipo por unidade é tipicamente 10–100× maior que o custo de produção para peças equivalentes, porque os protótipos carecem das economias de escala e da otimização de processo que reduzem o custo de produção. Uma peça protótipo usinada em CNC pode custar $200–$2.000; a mesma peça em moldagem por injeção em volume pode custar $0,50–$5. No entanto, a comparação de custo protótipo-versus-produção é enganosa — a comparação relevante é o custo do protótipo versus o custo das falhas de produção que a prototipagem previne. Um programa de protótipo de engenharia de $5.000 que previne um retrabalho de ferramental de $50.000 tem um retorno de 10:1. Os protótipos mais caros são os que são pulados.
Qual é a diferença entre prototipagem rápida e prototipagem tradicional?
A prototipagem rápida (impressão 3D, usinagem CNC de peças individuais) não requer ferramental, produz peças em horas a dias e suporta iteração de design rápida a um custo relativamente baixo por iteração. A prototipagem tradicional (moldagem por injeção, fundição sob pressão, estampagem) requer investimento inicial em ferramental, leva semanas e produz peças usando processos de fabricação de produção. A prototipagem rápida é ideal para o desenvolvimento inicial e intermediário, onde o design ainda está evoluindo; a prototipagem tradicional é necessária para a validação final de produção, onde o comportamento do ferramental e a estabilidade do processo devem ser confirmados antes do investimento total em produção. A maioria dos programas de desenvolvimento de produtos usa ambos sequencialmente.
Quando você deve passar da prototipagem para a produção?
A transição do protótipo para a produção deve ser baseada em três critérios validados, não na pressão do cronograma. Validação de design: testes funcionais e de montagem confirmam que os requisitos de desempenho são atendidos, nenhum problema de DFM não resolvido permanece, e a análise de tolerância confirma que a montagem funcionará nos níveis de variação de produção. Validação de processo: a sequência de fabricação é documentada e demonstrada, os dados de Cpk do fornecedor confirmam a capacidade das características críticas, e as taxas de defeito do lote piloto estão dentro dos limites aceitáveis. Validação econômica: os custos de material e usinagem são confirmados através de cotações reais de fornecedores, o tempo de ciclo atende às metas de produção, e o custo unitário em volume atinge as margens exigidas. Passar para a produção antes que esses critérios sejam atendidos produz consistentemente problemas dispendiosos de lançamento de produção.
Como os protótipos reduzem o risco de fabricação?
Os protótipos reduzem o risco de fabricação movendo a descoberta de problemas de estágios de produção dispendiosos para estágios de desenvolvimento baratos. Uma falha de design corrigida em um protótipo conceitual custa $200–$500 em redesenho e um novo modelo. A mesma falha corrigida após o ferramental de produção ser cortado custa $15.000–$100.000+ em retrabalho de ferramental, sucata e atraso no cronograma. Especificamente, os protótipos de engenharia validam a alcançabilidade de tolerância e o ajuste de montagem (prevenindo falhas de montagem em produção), expõem problemas de DFM que aumentam o custo de produção (inacessibilidade de usinagem, ângulos de saída inadequados, seções de parede fina), e confirmam o desempenho do material sob condições reais de operação (prevenindo falhas em campo). De acordo com estudos de desenvolvimento de produtos da SME, melhorias de DFM identificadas no estágio de protótipo reduzem o custo de produção em 15–30% em média.
Qual método de fabricação de protótipos é melhor para compradores OEM?
Para compradores OEM que buscam protótipos para validação de engenharia, a usinagem CNC em materiais especificados para produção é o método mais valioso porque produz peças que representam com precisão o que a produção entregará em termos de precisão dimensional, propriedades de material e acabamento superficial. As principais capacidades do fornecedor a verificar: capacidade de tolerância dimensional (±0,01–0,05 mm), inspeção CMM com relatórios documentados, certificação de material para padrões relevantes (AMS, ASTM), e capacidade de revisão de DFM. Para conceito em estágio inicial e validação visual, a impressão 3D fornece resultados mais rápidos e econômicos. A abordagem mais eficaz combina impressão 3D para iteração inicial com usinagem CNC para validação de engenharia e pré-produção — usando cada método no estágio em que entrega o maior valor por dólar gasto.
Escrito pela equipe de engenharia da CMS com mais de 15 anos de experiência em prototipagem e fabricação de produção de precisão em CNC para aplicações aeroespaciais, médicas, de automação industrial e de consumo OEM. Referências técnicas: Society of Manufacturing Engineers (SME) Design for Manufacturability Guidelines, ISO 13485 (Medical Device Quality Systems), AS9100 Rev D (Aerospace Quality Management), 21 CFR Part 820 (FDA Design Controls for Medical Devices).
Buscando Protótipos de Engenharia e Componentes CNC de Produção?
Na CMS, fabricamos protótipos de engenharia e pré-produção em alumínio, aço inoxidável, titânio e plásticos de engenharia com inspeção CMM completa e revisão de DFM documentada. Cada programa de protótipo inclui uma revisão de design para identificar problemas de manufaturabilidade antes do início da usinagem — para que os resultados da validação de engenharia se traduzam perfeitamente em produção, sem surpresas no compromisso de ferramental.
[Solicite uma revisão de DFM e cotação de usinagem de protótipos →]


