
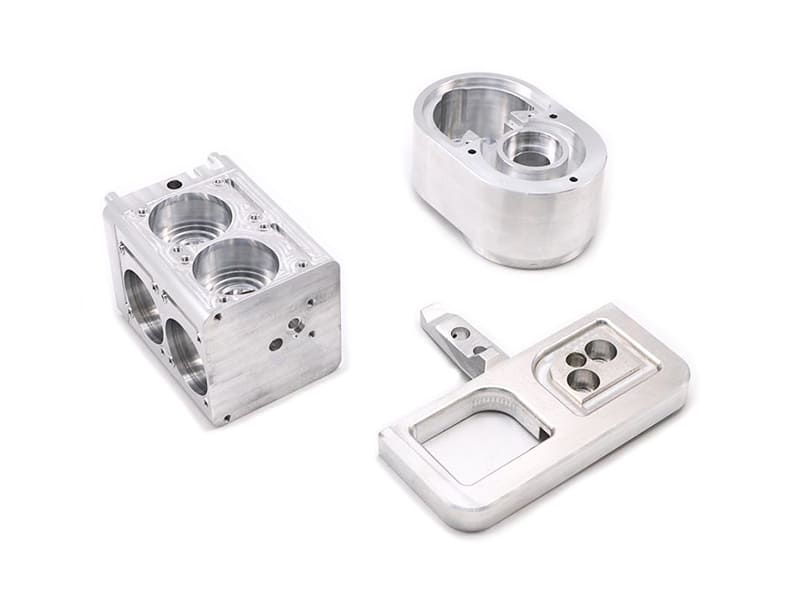
Uma equipe de produto projeta um invólucro de equipamento em alumínio com recursos de montagem usinados em CNC e aparência externa anodizada. A especificação inicial exige 6063-T6 em toda a peça — aproveitando sua qualidade superior de anodização. Durante a usinagem CNC, o 6063 mais macio se espalha em vez de cortar limpo. Marcas de ferramenta se arrastam pelas superfícies. Rebarbas exigem extenso rebarbamento secundário. A tolerância dimensional em recursos de furo de precisão varia para ±0,03 mm contra o exigido de ±0,01 mm. Trocar o corpo estrutural usinado em CNC para 6061-T6 enquanto mantém o 6063 para o acabamento decorativo extrudado elimina todos os problemas de usinagem — a maior dureza do 6061 produz formação limpa de cavacos, dimensões estáveis e acabamento superficial consistente diretamente da máquina. Otimizamos regularmente a seleção entre 6061 e 6063 em programas de CNC e extrusão. Ambas são ligas da série 6xxx Al-Mg-Si que compartilham boa resistência à corrosão e tratabilidade térmica — mas o 6061 é projetado para resistência estrutural e desempenho de usinagem, enquanto o 6063 é otimizado para fluxo de extrusão e aparência anodizada. Escolher um onde o outro pertence cria problemas de fabricação previsíveis.
Este guia aborda diferenças de composição, propriedades mecânicas, usinabilidade e desempenho em CNC, anodização e acabamento superficial, resistência à corrosão, aplicações, análise de custos e uma estrutura prática de decisão.
Composição
| Elemento | 6061 | 6063 | Impacto |
|---|---|---|---|
| Magnésio (Mg) | 0.8–1.2% | 0.45–0.9% | Mais Mg → endurecimento por precipitação mais forte |
| Silício (Si) | 0.4–0.8% | 0.2–0.6% | Maior teor de Si suporta resistência |
| Cobre (Cu) | 0.15–0.4% | ≤0,1% | Cu aumenta a resistência, reduz ligeiramente a corrosão |
| Cromo (Cr) | 0.04–0.35% | Muito baixo | Melhora o controle de grão e a tenacidade |
Ambas as ligas se fortalecem através de precipitados de Mg₂Si durante o tratamento térmico (têmpera T5/T6). O maior teor de Mg + Si + Cu do 6061 produz mais precipitados → maior resistência e dureza. A menor quantidade de elementos de liga do 6063 mantém o material mais macio e mais conformável → melhor fluxo de extrusão e aparência anodizada mais limpa.
Efeito chave da composição: O teor de cobre do 6061 (~0,15–0,4%) aumenta a resistência, mas pode produzir cor anodizada ligeiramente menos uniforme em comparação com o teor muito baixo de cobre do 6063 (<0,1%). Essa única diferença de elemento explica por que extrusões arquitetônicas usam 6063 por padrão — a química mais limpa produz aparência anodizada mais consistente entre lotes de produção.
Propriedades mecânicas
| Propriedade | 6061-T6 | 6063-T5/T6 | Significado |
|---|---|---|---|
| Resistência à tração | ~290 MPa | ~145–240 MPa | 6061 suporta cargas maiores |
| Limite de escoamento | ~240 MPa | ~110–200 MPa | 6061 tem maior margem de segurança |
| Dureza | ~95 HB | ~60–80 HB | 6061 resiste melhor ao desgaste |
| Alongamento | ~8–12% | ~10–18% | 6063 se forma/extrai mais facilmente |
| Resistência à fadiga | Melhor | Moderado | 6061 para carregamento cíclico |
O 6061-T6 fornece aproximadamente 20–50% mais resistência que o 6063-T6 em todas as métricas. Isso torna o 6061 o padrão para estruturas de suporte de carga, suportes, dispositivos e qualquer componente onde a margem de segurança estrutural importa. A maior elongação e menor tensão de escoamento do 6063 o tornam ideal para passar por matrizes de extrusão — permitindo perfis de parede fina e seção transversal complexa que o 6061 não consegue alcançar com a mesma eficiência. Com base em nossos dados de produção, o 6061-T6 representa aproximadamente 70% de nossos programas de alumínio estrutural em CNC, enquanto o 6063 domina nossos pedidos de perfis extrudados com cerca de 80% de participação — cada liga claramente domina seu domínio de fabricação.
Usinabilidade e Desempenho em CNC
| Fator | 6061 | 6063 | Impacto |
|---|---|---|---|
| Índice de usinabilidade | Alto | Moderado | 6061 usina mais rápido |
| Formação de cavacos | Curto, controlado | Macio, pode espalhar | 6061 proporciona cortes mais limpos |
| Qualidade superficial | Estável, consistente | Propenso a marcas de arraste | 6063 precisa de acabamento |
| Estabilidade dimensional | Excelente | Moderado | 6061 mantém tolerância mais apertada |
| Comportamento da ferramenta | Desgaste previsível | Risco de aresta postiça | 6063 requer ferramentas mais afiadas |
Por que o 6061 é CNC-Otimizado
Maior dureza significa que a ferramenta de corte cisalha o material limpo em vez de deformá-lo. Os cavacos se quebram curtos e evacuam bem. A estabilidade dimensional permite alcançar ±0,01 mm ou mais apertado em recursos de precisão. O desgaste da ferramenta é previsível e gradual. Uma armadilha comum que vemos: especificar 6063 para peças intensivas em CNC com base no menor custo de matéria-prima — o aumento do custo de usinagem (parâmetros mais lentos, mais rebarbamento, maior refugo por variação dimensional) normalmente excede a economia de material em 15–30%.
Usinagem do 6063
Material mais macio → a ferramenta empurra em vez de cortar limpo. A aresta postiça se forma mais facilmente. Rebarbas nas bordas exigem rebarbamento secundário. Aceitável para usinagem leve em perfis extrudados (perfuração, roscamento, cortes simples), mas não ideal para trabalho de precisão em CNC multi-eixo.
Regra prática: Se a peça for principalmente usinada em CNC → 6061. Se a peça for principalmente extrudada com usinagem secundária mínima → 6063.
Anodização e Acabamento Superficial
| Aspeto | 6061 | 6063 | Seleção |
|---|---|---|---|
| Qualidade da anodização | Bom | Excelente | 6063 para peças visuais |
| Consistência de cor | Moderado | Alto | 6063 para uniformidade de lote |
| Visibilidade de defeitos superficiais | Mais visível | Menos visível | 6063 oculta imperfeições |
| Acabamentos decorativos | Aceitável | Superior | 6063 para arquitetura |
O menor teor de cobre do 6063 produz uma camada de óxido mais limpa durante a anodização — resultando em cor mais uniforme, textura mais suave e menos defeitos superficiais visíveis. É por isso que o 6063 é o padrão global para alumínio arquitetônico (janelas, paredes cortina, fachadas, acabamentos decorativos).
O 6061 anodiza bem para fins funcionais (proteção contra corrosão, resistência ao desgaste), mas pode apresentar leve variação de cor e marcas de usinagem mais visíveis através da camada anodizada. Em nossa experiência de chão de fábrica, as taxas de rejeição em peças anodizadas críticas para aparência são aproximadamente 3× maiores com 6061 versus 6063 — impulsionadas principalmente pela inconsistência de cor entre lotes, e não por falha funcional do revestimento.
Resistência à corrosão
| Ambiente | 6061 | 6063 |
|---|---|---|
| Interno / seco | Excelente | Excelente |
| Externo (chuva) | Bom | Muito bom |
| Exterior anodizado | Bom | Excelente |
| Costeiro / névoa salina | Bom (com proteção) | Melhor (com anodização) |
Ambas as ligas formam um filme natural de óxido de alumínio (Al₂O₃) proporcionando proteção inerente contra corrosão. O menor teor de cobre do 6063 produz um óxido mais limpo e uniforme — com desempenho ligeiramente melhor em exposição externa e costeira, especialmente quando anodizado. Para peças estruturais externas onde a aparência é secundária, o 6061 com anodização apropriada (10–25 µm) apresenta bom desempenho. Para peças externas visíveis onde a aparência consistente importa, o 6063 com anodização é a especificação mais segura.
Formulários
| Inscrição | Melhor Escolha | Razão |
|---|---|---|
| Suportes usinados em CNC | 6061 | Resistência + usinabilidade |
| Estruturas estruturais | 6061 | Capacidade de carga |
| Perfis de janela/porta | 6063 | Qualidade da extrusão + anodização |
| Perfis T-slot | 6063 | Seções transversais complexas |
| Dissipadores de calor | 6063 | Extrusão de aletas finas + superfície |
| Estrutural aeroespacial | 6061 | Resistência-peso + fadiga |
| Acabamento decorativo | 6063 | Acabamento superficial + consistência de cor |
Domínio do 6061: Suportes estruturais, estruturas de máquinas, placas de montagem, componentes automotivos/aeroespaciais, peças de precisão usinadas em CNC, dispositivos e fixações. Escolhido quando o desempenho mecânico e a precisão dimensional orientam o projeto.
Domínio do 6063: Perfis arquitetônicos (janelas, portas, paredes cortina), aletas de dissipadores de calor, estrutura modular (T-slot), acabamentos decorativos e carcaças. Escolhido quando a complexidade de extrusão e a aparência anodizada orientam o projeto.
Abordagem híbrida: Muitos produtos usam ambos — perfis extrudados em 6063 para a estrutura visível da moldura com componentes usinados em CNC de 6061 nos pontos de conexão estrutural. Isso captura a resistência de cada liga em seu processo de fabricação ideal.
Custo
| Fator | 6061 | 6063 |
|---|---|---|
| Matéria-prima | Semelhante | Semelhante |
| Custo de usinagem CNC | Menor (mais limpo, mais rápido) | Maior (adesão, rebarbação) |
| Custo de extrusão | Moderado | Menor (melhor fluxo) |
| Retrabalho de anodização | Risco moderado | Menor risco |
| Eficiência estrutural | Seções mais finas possíveis | Pode precisar de paredes mais espessas |
O custo total depende do método de fabricação. Programas com uso intensivo de CNC → 6061 geralmente custa menos no geral (usinagem mais rápida, menos refugo, menos acabamento). Programas com uso intensivo de extrusão → 6063 custa menos (melhor fluxo na matriz, maior velocidade de extrusão, menor rejeição). Com base nos nossos dados de produção, a mudança de 6063 para 6061 em programas intensivos em CNC reduz o custo total por peça em aproximadamente 10–20% — o ganho de eficiência de usinagem mais do que compensa qualquer diferença de preço do material.
Guia de Decisão
| Prioridade | Escolher |
|---|---|
| Alta resistência / estrutural | 6061-T6 |
| Usinagem de precisão CNC | 6061 |
| Perfis de extrusão complexos | 6063-T5/T6 |
| Aparência anodizada | 6063 |
| Arquitetônico / decorativo | 6063 |
| Estrutural para exterior (não visual) | 6061 + anodização |
| Estrutura mista + aparência | Híbrido (ambas as ligas) |
Lógica de decisão: Comece pelo método de fabricação → orientado por CNC = 6061, orientado por extrusão = 6063. Depois verifique: o requisito de resistência corresponde? O requisito de aparência corresponde? Ajuste se qualquer critério substituir o padrão.
Conclusão
6061 e 6063 são ambas ligas Al-Mg-Si que compartilham boa resistência à corrosão e tratabilidade térmica — mas desempenham papéis fundamentalmente diferentes na fabricação e no desempenho. A maior quantidade de elementos de liga do 6061 (Mg, Si, Cu, Cr) proporciona ~20–50% mais resistência, usinagem CNC mais limpa e melhor estabilidade dimensional — tornando-o a liga estrutural e de usinagem de precisão. A menor quantidade de elementos de liga do 6063 produz fluxo de extrusão superior, aparência anodizada mais suave e cor mais consistente de lote para lote — tornando-o a liga arquitetônica e decorativa.
Escolher corretamente pelo método de fabricação (CNC → 6061, extrusão → 6063) evita os erros de especificação mais comuns e mais caros. Para produtos que exigem tanto desempenho estrutural quanto qualidade visual, uma abordagem híbrida usando cada liga onde ela se destaca entrega o melhor resultado total. Precisa de ajuda para escolher entre 6061 e 6063 para o seu programa de alumínio? [Contacte a nossa equipe de engenharia] para seleção de liga, revisão de DFM e suporte de fabricação.
Perguntas frequentes
Qual é a diferença entre 6061 e 6063?
O 6061 é mais resistente (tração ~290 MPa vs ~145–240 MPa) e melhor para usinagem CNC e peças estruturais. O 6063 é otimizado para extrusão e aparência anodizada. Ambos são ligas 6xxx Al-Mg-Si — a diferença está no nível de elementos de liga, que desloca o equilíbrio entre resistência e conformabilidade.
O 6061 é mais resistente?
Sim — aproximadamente 20–50% maior resistência à tração e ao escoamento em têmpera equivalente (T6). O 6061 é o padrão para aplicações de suporte de carga, críticas à fadiga e estruturalmente exigentes.
Qual é melhor para usinagem CNC?
6061 — maior dureza produz formação limpa de cavaco, dimensões estáveis (±0,01 mm alcançável) e desgaste previsível da ferramenta. O 6063 é mais macio e tende a borrar, exigindo mais rebarbação e produzindo resultados menos consistentes.
Qual é melhor para anodização?
6063 — menor teor de cobre cria cor mais uniforme, camada de óxido mais suave e menos defeitos visíveis na superfície. Padrão para alumínio arquitetônico onde a consistência da aparência importa.
Qual custa menos?
O preço da matéria-prima é semelhante. O custo total depende do processo: uso intensivo de CNC → 6061 é mais barato no geral (10–20% menos). Uso intensivo de extrusão → 6063 é mais barato (melhor fluxo, menor rejeição). Escolha pelo método de fabricação, não apenas pelo preço do material.


