
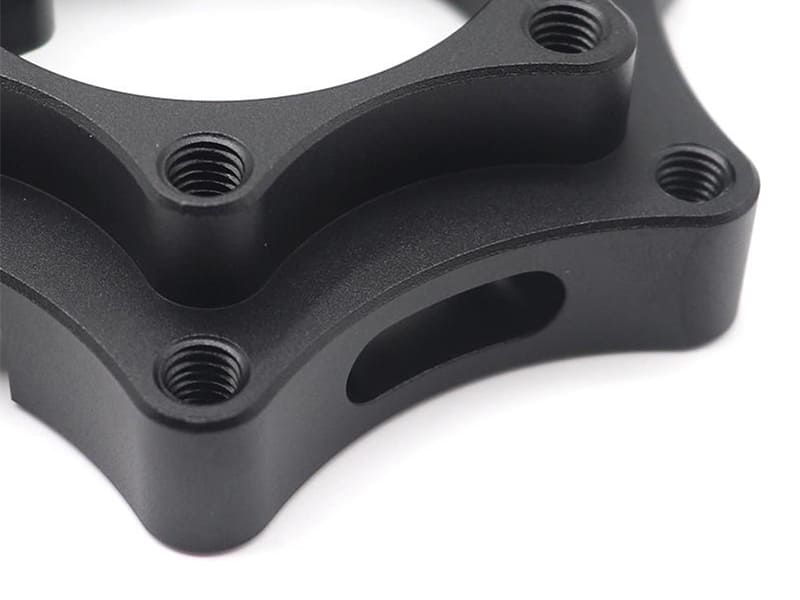
Um lote de carcaças de alumínio 7075 usinadas em CNC volta do anodizador com cor cinza-escura irregular em vez do preto fosco uniforme especificado pelo cliente. A usinagem está perfeita. Os parâmetros de anodização eram padrão. Mas o alto teor de zinco e cobre do 7075 produz camadas de óxido inconsistentes que não absorvem o corante uniformemente. Mudar para 6061 resolve o problema de cor completamente. Vemos esse erro de seleção de liga regularmente — a qualidade da anodização preta começa muito antes de as peças chegarem ao tanque de anodização.
Este artigo aborda a anodização preta de uma perspectiva de engenharia e fabricação CNC: o que é e como o processo eletroquímico funciona, o fluxo de trabalho passo a passo, quais ligas de alumínio anodizam melhor, parâmetros críticos de processo, diferenças entre Tipo II e Tipo III, defeitos comuns e prevenção, comparação com outros acabamentos, diretrizes de design para peças anodizadas e aplicações industriais. Seja você um designer especificando acabamento superficial, um engenheiro gerenciando qualidade ou um comprador avaliando fornecedores de anodização, o objetivo é conectar a seleção de material e o controle de processo a resultados confiáveis de anodização preta.
O Que É Anodização Preta?
A anodização preta é um processo eletroquímico que converte a superfície do alumínio em uma camada estruturada de óxido de alumínio (Al₂O₃), em seguida infunde corante preto na estrutura porosa do óxido e sela os poros para fixar a cor e a durabilidade. Diferente de pintura ou galvanoplastia, o óxido cresce a partir do próprio alumínio — criando uma camada integrada com forte adesão, alta dureza (400–500+ HV) e excelente resistência à corrosão.
A estrutura porosa da camada de óxido é o que torna a tintura possível. Após a anodização criar poros microscópicos, as moléculas de corante preto penetram e os preenchem. A selagem então fecha os poros, prendendo o corante permanentemente. Esse mecanismo de três etapas — oxidar, tingir, selar — produz o acabamento preto fosco consistente comum em carcaças de eletrônicos, corpos de câmeras, dissipadores de calor e componentes de precisão usinados em CNC.
Como Funciona o Processo de Anodização Preta?
Fluxo de Trabalho Passo a Passo
Preparação da superfície. A limpeza alcalina remove óleos e resíduos de usinagem. O ataque químico cria uma superfície fosca uniforme. A remoção de smut remove resíduos de liga (partículas de cobre, silício). Para peças usinadas em CNC, esta etapa é crítica — resíduo de refrigerante causa anodização irregular todas as vezes.
Anodização eletroquímica. As peças entram em um banho de ácido sulfúrico (150–200 g/L) conectado a energia CC como o ânodo. A voltagem controlada (12–20V para Tipo II) impulsiona os íons de oxigênio a reagir com o alumínio, crescendo uma camada porosa de óxido. Espessura típica: 10–25 μm para anodização decorativa.
Tintura preta. Corante orgânico ou coloração eletrolítica preenche os poros do óxido. A absorção do corante depende do tamanho dos poros, espessura do óxido, concentração do corante e tempo de imersão. Óxido uniforme = cor uniforme.
Selagem. A selagem com água quente (95–100°C) ou acetato de níquel fecha os poros, prendendo o corante no interior e melhorando a resistência à corrosão e ao desgaste. Com base nos nossos dados de produção, a selagem incompleta é a causa mais comum de desbotamento prematuro da cor em campo — e o defeito mais fácil de prevenir com controle adequado de temperatura.
Quais Ligas de Alumínio Anodizam Melhor?
Série 6xxx — A Escolha Padrão
6061 e 6063 produzem os resultados mais consistentes de anodização preta. Sua composição de magnésio-silício cria camadas de óxido uniformes com excelente absorção de corante. O 6061-T6 é a escolha padrão para peças anodizadas usinadas em CNC — boa usinabilidade, resposta de anodização estável e cor confiável.
Série 5xxx — Boa para Corrosão
5052 e 5083 oferecem excelente resistência à corrosão e desempenho razoável de anodização. Menos comum para trabalho de precisão em CNC devido às propriedades mecânicas mais macias, mas bem adequado para chapas metálicas e aplicações marítimas.
Série 7xxx — Prossiga com Cautela
O 7075 oferece resistência excepcional, mas frequentemente produz cor anodizada irregular ou acinzentada devido ao alto teor de zinco e cobre. Esses elementos interferem no crescimento uniforme do óxido e na absorção do corante. Uma armadilha comum que vemos: designers especificando 7075 para carcaças anodizadas cosméticas, e depois descobrindo a inconsistência de cor apenas após as corridas de produção. Se o preto uniforme importa, escolha o 6061.
| Série da Liga | Qualidade de Anodização | Melhor para |
|---|---|---|
| 5xxx | Boa resistência à corrosão, boa absorção de corante | Chapa metálica, marítimo |
| 6xxx | Excelente consistência, melhor uniformidade de cor | Peças CNC, carcaças de eletrônicos |
| 7xxx | Forte mas coloração irregular | Estrutural aeroespacial (não cosmético) |
Parâmetros de Processo Que Controlam a Qualidade
Voltagem (12–20V para Tipo II): Controla a taxa de crescimento do óxido. Voltagem mais alta cresce camadas mais espessas mais rapidamente, mas cria poros maiores. Voltagem estável produz cor consistente.
Concentração do eletrólito (150–200 g/L de ácido sulfúrico): Muito baixa retarda o crescimento do óxido. Muito alta dissolve o óxido mais rápido do que ele se forma.
Espessura do revestimento: Tipo II decorativo: 5–25 μm (tipicamente 10–20 μm para peças CNC). Tipo III duro: 25–70 μm. Revestimentos mais espessos melhoram a durabilidade, mas exigem processamento mais longo e controle mais rigoroso.
Temperatura (18–22°C): Mantém o crescimento uniforme do óxido e a estrutura dos poros. Temperaturas mais altas aceleram a dissolução, afinando o revestimento. A maioria das linhas de produção usa controle automatizado de temperatura.
| Parâmetro | Intervalo típico | Efeito |
|---|---|---|
| Tensão | 12–20V (Tipo II) | Taxa de crescimento do óxido |
| Eletrólito | 150–200 g/L H₂SO₄ | Estrutura dos poros |
| Espessura | 10–20 μm (decorativo) | Durabilidade, profundidade da cor |
| Temperatura | 18–22 °C | Estabilidade do processo |
Anodização Preta Tipo II vs. Tipo III
| Propriedade | Tipo II (Decorativo) | Tipo III (Duro) |
|---|---|---|
| Espessura | 5–25 μm | 25–70 μm |
| Dureza | Moderado | Muito alta (400–600 HV) |
| Resistência ao desgaste | Bom | Excelente |
| Absorção de corante | Muito bom | Limitado |
| Aparência | Preto fosco uniforme | Cinza mais escuro/fosco |
| Custo | Mais baixo | Mais alto |
Tipo II adequado para a maioria das peças usinadas em CNC onde aparência, proteção contra corrosão e resistência moderada ao desgaste são importantes — carcaças de eletrônicos, produtos de consumo, componentes de precisão. Tipo III destina-se a aplicações que exigem alta resistência ao desgaste — peças hidráulicas, componentes aeroespaciais, equipamentos militares. Em nossa experiência, aproximadamente 85% dos pedidos de anodização preta especificam o Tipo II.
Defeitos Comuns e Prevenção
Cor irregular. Causada por composição da liga (alto Si/Cu), preparação inadequada da superfície ou espessura de óxido inconsistente. Correção: use ligas compatíveis com anodização (6061/6063), limpeza completa e parâmetros de processo estáveis.
Marcas de queimadura. Áreas ásperas e escuras por voltagem excessiva ou contato elétrico inadequado. Correção: mantenha a voltagem dentro da faixa, garanta contato uniforme no suporte.
Desbotamento do corante. A exposição UV degrada corantes orgânicos ao longo do tempo. Correção: corantes estáveis a UV para aplicações externas, vedação adequada e camadas de óxido mais espessas.
Vedação inadequada. O fechamento incompleto dos poros reduz a resistência à corrosão e permite vazamento do corante. Correção: sele a 95–100°C com tempo de permanência adequado. Em projetos que entregamos, adicionar 2 minutos ao ciclo de vedação eliminou 90% das reclamações de corrosão em campo em peças expostas ao ambiente externo.
Anodização Preta vs. Outros Acabamentos
| Acabamento | Tipo de Revestimento | Espessura | Resistência ao desgaste | Impacto dimensional |
|---|---|---|---|---|
| Anodização preta | Óxido integrado | 5–25 μm | Excelente | Mínima |
| Revestimento em pó | Polímero externo | 60–120 μm | Moderado | Pode afetar tolerâncias |
| Quadro | Líquido externo | Variável | Mais baixo | Cobre detalhes da superfície |
| Óxido preto | Conversão (aço) | ~1–2 μm | Baixo-moderado | Desprezível |
A anodização preta preserva detalhes de superfície usinados em CNC e tolerâncias apertadas melhor que pintura a pó ou tinta líquida. Também proporciona resistência superior a riscos. Para peças de alumínio de precisão, a anodização continua sendo o acabamento preferido.
Diretrizes de Design para Peças Anodizadas
Arredondamento de bordas. Especifique mínimo R0,3–0,5 mm em bordas expostas. Cantos afiados causam crescimento irregular do óxido e revestimento fino nas bordas.
Mascaramento. Identifique superfícies que não requerem anodização — contatos elétricos, faces de acoplamento de precisão, assentos de rolamento, pontos de aterramento. Especifique áreas mascaradas claramente nos desenhos.
Proteção de roscas. A anodização adiciona ~10 μm às superfícies (metade cresce para dentro, metade para fora). Roscas internas perdem folga. Masque roscas ou aumente a tolerância pelo crescimento esperado.
Acabamento superficial antes da anodização. A anodização amplifica defeitos superficiais — não os esconde. O jateamento de esferas antes da anodização produz o resultado preto fosco mais uniforme. Usinagem fina em CNC mostra marcas de ferramenta visíveis após a anodização. Com base em nossos dados de produção, especificar jateamento de esferas + anodização reduz as taxas de rejeição cosmética em 50–60% em comparação com acabamento de usinagem + anodização em peças voltadas ao consumidor.
Aplicações industriais
Eletrónica: Carcaças, dissipadores de calor, invólucros de laptops/smartphones, corpos de câmeras. O preto fosco melhora a radiação térmica e a qualidade cosmética.
Aeroespacial: Suportes, montagens de sensores, apoios estruturais. Proteção contra corrosão sem peso significativo ou alteração dimensional.
Automóvel: Acabamento interno, elementos de painel, painéis decorativos. Aparência fosca durável para interiores de veículos premium.
Peças de precisão em CNC: Componentes de robótica, equipamentos ópticos, carcaças de dispositivos médicos, painéis industriais. A anodização preserva tolerâncias apertadas enquanto adiciona proteção contra desgaste e corrosão.
Conclusão
A anodização preta produz um acabamento de óxido durável e integrado no alumínio que melhora a resistência à corrosão, resistência ao desgaste, dureza superficial e aparência. Resultados consistentes exigem a liga correta (6061/6063 para a maioria das peças em CNC), parâmetros de processo controlados (voltagem, temperatura, espessura) e vedação adequada. A seleção da liga e a preparação da superfície determinam a qualidade da cor mais do que qualquer outro fator isolado.
Para componentes de alumínio usinados em CNC, a anodização preta continua sendo o acabamento mais eficaz para equilibrar precisão, durabilidade e estética. Precisa de ajuda para especificar anodização preta para suas peças de alumínio? [Entre em contato com nossa equipe de engenharia] para seleção de liga, revisão de DFM e orientação sobre o processo de anodização.
Perguntas frequentes
Para que serve a anodização preta?
Melhorar a durabilidade, resistência à corrosão e aparência de componentes de alumínio. Aplicações comuns: carcaças de eletrônicos, dissipadores de calor, corpos de câmeras, acabamento automotivo, suportes aeroespaciais e peças de precisão usinadas em CNC onde tanto proteção quanto acabamento preto uniforme são necessários.
Qual é a espessura da anodização preta?
Type II decorative: 5–25 μm (typically 10–20 μm for CNC parts). Type III hard: 25–70 μm. Most black anodized CNC components use 10–20 μm — enough for corrosion protection and consistent color without significant dimensional change.
Does anodizing change part dimensions?
Yes — slightly. About 50% of the oxide layer penetrates into the aluminum and 50% builds outward. A 20 μm coating increases external dimensions by approximately 10 μm. For precision parts, account for this growth during design and machining.
Which aluminum alloy anodizes best for black?
6061 and 6063 (6xxx series) produce the most consistent, uniform black finish. Alloys with high silicon, copper, or zinc — like 7075 — often produce uneven or grayish color. For cosmetic black anodizing, 6061 is the standard choice.
Can anodized aluminum fade over time?
With proper sealing and quality dyes, black anodized finishes last years — even outdoors. Fading typically results from poor sealing, low-quality dyes, or prolonged UV exposure without UV-stable formulations. Properly processed black anodizing is one of the most durable aluminum finishes available.


