
Um desenho indica “chanfro 0,5 × 45°” em 36 bordas de furos. O maquinista o programa, executa o lote — e 15% das peças falham na inspeção porque a ferramenta de chanfrar se desgastou durante a execução em aço inoxidável 316L, produzindo chanfros que encolheram de 0,5 mm para 0,3 mm na peça quarenta. Enquanto isso, o projetista que o especificou apenas queria bordas livres de rebarbas para montagem. A solução foi simples: indicar “quebrar bordas 0,2–0,5” em furos não críticos e reservar o chanfro dimensionado para os quatro furos de encaixe por pressão que realmente precisavam de entrada controlada. Essa mudança reduziu o tempo de usinagem em 20% e eliminou completamente as falhas de inspeção.
Entender o que é chanfro na usinagem — e, mais importante, quando e como especificá-lo corretamente — previne exatamente esse tipo de desperdício. O chanfro é uma operação de usinagem controlada que substitui uma borda afiada de 90° por uma superfície angular definida, mais comumente especificada por tamanho e ângulo (ex.: 0,5 × 45°). Este artigo aborda por que os chanfros importam na produção, como são dimensionados nos desenhos, métodos de usinagem CNC, comportamento específico de materiais, seleção de tamanho e ângulo, controle de qualidade e quando usar chanfros versus raios ou escareados. Seja você um projetista especificando tratamentos de borda, um engenheiro programando operações CNC ou um comprador revisando a qualidade das peças, o objetivo é tratar o chanfro como a decisão de engenharia que ele realmente é.
O Que Exatamente É Chanfro?
Chanfro refere-se à remoção deliberada de uma borda afiada de 90° cortando uma superfície plana e angular entre duas faces que se intersectam. Um chanfro substitui um canto afiado idealizado — que é impraticável de fabricar e inspecionar — por uma geometria controlada e mensurável.
A especificação mais comum é distância × ângulo, como 0,5 × 45°. Embora 45° domine devido à disponibilidade de ferramentas e simplicidade, outros ângulos atendem necessidades específicas. Ângulos mais rasos (30°) guiam a inserção axial. Ângulos mais íngremes (60°) protegem bordas ou gerenciam o fluxo de revestimento.
Chanfro vs. Bisel
Na usinagem de precisão, chanfro tipicamente descreve uma pequena característica funcional de borda definida como parte da usinagem padrão. Bisel refere-se a tratamentos de borda maiores, frequentemente em contextos de fabricação como preparação para solda. Os termos se sobrepõem no uso casual, mas chanfro implica controle dimensional e repetibilidade — o que importa para a produção CNC.
Por Que o Chanfro Importa em Peças Usinadas
Montagem e Inserção
Uma das razões mais práticas para o chanfro é a orientação na montagem. Bordas chanfradas atuam como guias que alinham eixos em furos, guiam componentes de encaixe por pressão e melhoram o engate de roscas. Em montagem automatizada ou de alto volume, até pequenos desalinhamentos causam travamento ou cruzamento de rosca. Um chanfro dimensionado adequadamente reduz a força de inserção e a variabilidade.
Na nossa experiência de chão de fábrica, adicionar um chanfro de 1,0 × 45° a furos de alumínio para encaixe por pressão reduziu as taxas de rejeição na montagem em aproximadamente 35% — sem alterar nenhuma tolerância no próprio furo.
Redução de Tensão e Proteção de Bordas
Cantos afiados concentram tensão. Sob cargas cíclicas, tornam-se locais de iniciação de trincas. O chanfro suaviza a transição entre faces que se intersectam, reduzindo a intensidade de tensão local e diminuindo o risco de lascamento de bordas. Embora os raios proporcionem melhor redução de tensão, os chanfros oferecem uma alternativa usinável e inspecionável — especialmente onde cantos internos afiados são inevitáveis.
Segurança, Manuseio e Tratamento de Superfície
Os chanfros removem bordas afiadas que causam cortes durante o manuseio e a montagem. Também melhoram o desempenho de revestimento e anodização. Camadas de tinta, galvanoplastia e anodização afinam nas bordas afiadas, levando à degradação do revestimento. Bordas chanfradas permitem que os revestimentos fluam e adiram de forma mais uniforme, melhorando a resistência à corrosão e a consistência estética.
Como Dimensionar Chanfros em Desenhos
Indicações claras de chanfro previnem a fonte mais comum de erros de usinagem, disputas de inspeção e retrabalho na produção CNC.
Métodos Comuns
Distância × Ângulo (mais comum): “1 × 45°” — intuitivo, fácil de programar e inspecionar. Distância dupla: “1 × 0,5” (dois catetos) — útil quando o ângulo é não padrão ou funcionalmente determinado. Notas gerais: “TODAS AS BORDAS AFIADAS C0,5” ou “QUEBRAR TODAS AS BORDAS 0,2–0,5” — reduz a poluição do desenho, mas deve ser usado com cuidado para evitar processamento excessivo de bordas funcionais.
Chanfro vs. “Quebrar Borda”
Essa distinção importa mais do que a maioria dos projetistas percebe. Um chanfro é uma característica geométrica definida com tamanho e ângulo mensuráveis — use-o quando a geometria da borda afeta montagem, tensão, revestimento ou ajuste. Um quebrar borda é um requisito de condição de borda para segurança ou remoção de rebarbas sem controlar a geometria exata.
Uma armadilha comum que vemos: desenhos que indicam chanfros dimensionados em todas as bordas quando a maioria só precisa de uma nota de quebra de borda. Isso força os maquinistas a programar, executar e inspecionar dezenas de características não críticas — adicionando 15–25% ao tempo de ciclo em peças complexas. Especifique chanfros onde a função os exige. Use notas de quebra de borda em todos os outros lugares.
Normas de Desenho
ISO e ASME (Y14.5) suportam tanto indicações de distância-ângulo quanto de distância dupla. O princípio-chave em ambos: os chanfros devem ser inequívocos, inspecionáveis e funcionalmente justificados.
Como o Chanfro É Feito na Usinagem CNC?
Fresagem CNC
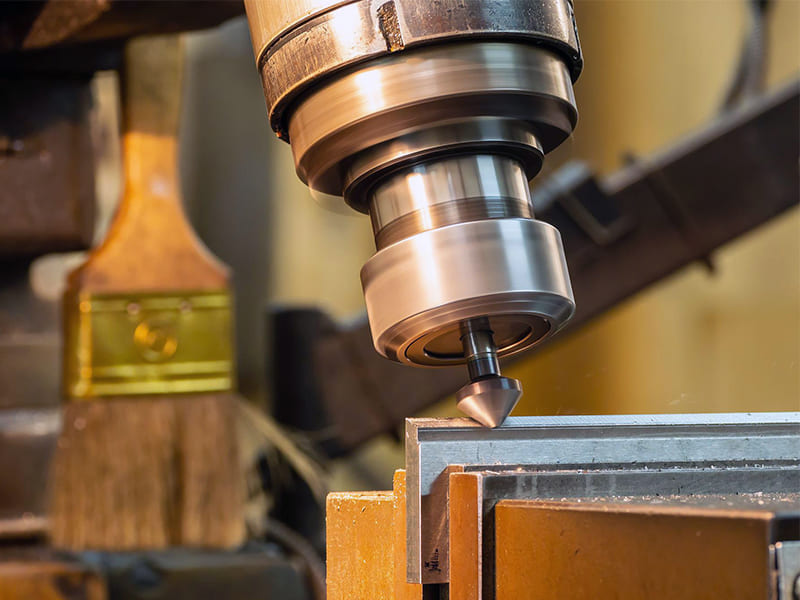
Fresas de chanfrar dedicadas (ferramentas em V) entregam os resultados mais estáveis e repetíveis para ângulos padrão — a escolha preferida para produções em série. Fresas de topo esféricas lidam com chanfros em superfícies contornadas ou 3D. Fresas de topo reto podem arredondar arestas em casos simples, mas são sensíveis à precisão da trajetória da ferramenta.
Chanfros consistentes dependem da estratégia de trajetória da ferramenta, do controle de profundidade e do engajamento. Trajetórias mal planejadas produzem largura de chanfro variável, marcas de vibração ou arestas cortadas em excesso — especialmente em cantos ou cortes interrompidos. Projete chanfros com a acessibilidade da ferramenta em mente.
Torneamento CNC
Chanfros externos em eixos e ombros e chanfros internos em furos e orifícios roscados integram-se diretamente ao ciclo de torneamento. O chanfro por torneamento produz excelente concentricidade e continuidade superficial porque o chanfro é gerado na mesma configuração do diâmetro.
Manual vs. CNC
O chanfro manual (ferramentas manuais, rodas de rebarbação) produz tamanho e ângulo inconsistentes com baixa rastreabilidade. Para peças de precisão, o chanfro CNC é a única abordagem confiável — geometria repetível, integrada ao ciclo de usinagem, sem manuseio secundário.
Como os Materiais Afetam a Usinagem de Chanfros
Alumínio (6061/7075)
Macios e dúcteis — fáceis de cortar, mas propensos à formação de rebarbas e rolamento de bordas. Chanfros pequenos podem se espalhar ou colapsar sem ferramentas afiadas e avanços controlados. Para peças de precisão, chanfros ligeiramente sobredimensionados compensam a perda de material durante a rebarbação ou anodização.
Aço e Aço Inoxidável (304/316L)
Maiores forças de corte e maior desgaste da ferramenta. O chanfro em aços endurecidos ou inoxidáveis desgasta a aresta da ferramenta, fazendo com que a largura do chanfro diminua ao longo de produções longas. Com base nos nossos dados de produção, a vida útil da ferramenta de chanfro em aço inoxidável 316L é aproximadamente 40% mais curta do que em alumínio 6061 — exigindo monitoramento mais frequente do desgaste da ferramenta ou trocas programadas.
Plásticos (POM, PEEK, Nylon)
Termoplásticos podem derreter ou se espalhar em altas velocidades de corte. Plásticos frágeis lascam em vez de cortar limpo. Chanfros pequenos perdem definição devido à recuperação elástica. Use chanfros maiores e mais simples com parâmetros conservadores em peças de plástico.
Seleção de Tamanho, Ângulo e Ferramental de Chanfro
Tamanho por Função
Rebarbação / segurança: 0,2–0,5 mm é suficiente. O sobredimensionamento adiciona tempo de ciclo sem benefício. Guia de montagem: 0,5–1,5 mm dependendo do tamanho da peça e do empilhamento de tolerâncias. Mitigação de tensões: Grande o suficiente para reduzir materialmente a tensão na borda — chanfros simbólicos oferecem pouco benefício. Tolerância para tratamento superficial: Sobredimensionar para permanecer funcional após o acúmulo de espessura do revestimento.
Seleção de Ângulo
45° equilibra entrada, disponibilidade de ferramenta e simplicidade de inspeção. Ângulos mais rasos (30°) são adequados para inserção axial suave. Ângulos mais íngremes (60°) protegem as bordas, mas são mais sensíveis ao desgaste da ferramenta e ao controle de profundidade.
Ferramental
Fresas de chanfro dedicadas proporcionam os resultados mais estáveis. Combine o ângulo da ferramenta com o ângulo do chanfro para minimizar a sensibilidade à profundidade. Mantenha o balanço curto para reduzir vibração. Considere o desgaste da ferramenta em aço e inoxidável ao manter tolerâncias apertadas de chanfro.
Controle de Qualidade para Chanfros
Métodos de Inspeção
Inspeção visual detecta problemas óbvios (bordas afiadas, rebarbas, inconsistência), mas não consegue verificar tamanho ou ângulo. Medição CMM captura a geometria do chanfro através de pontos de borda — melhor para tolerâncias apertadas e rastreabilidade. Sistemas ópticos adequados para chanfros pequenos e materiais frágeis. Calibres Passa/Não-Passa permitem verificações rápidas de aprovação/rejeição em alto volume.
Defeitos Comuns
Chanfro excessivo reduz a área de apoio e quebra empilhamentos de tolerâncias — frequentemente por sensibilidade à profundidade ou desgaste da ferramenta. Chanfro insuficiente deixa bordas afiadas, entrada deficiente e problemas de revestimento. Largura inconsistente resulta de desgaste da ferramenta, engajamento variável do canto ou trajetórias instáveis.
Controle de Produção
Programe chanfros com correspondência de ângulo da ferramenta. Aplique compensações de desgaste para produções em aço e inoxidável. Use inspeção de primeira peça para validar profundidade e trajetória, depois audite periodicamente. Defina claramente a intenção do desenho — chanfro dimensionado vs. quebra de borda — para evitar interpretação errônea no chão de fábrica.
Chanfro vs. Raio vs. Escareado
Chanfro: Superfície plana angular para controle de borda, orientação de montagem e tratamento de borda de uso geral. Mais fácil de usinar e inspecionar. Raio (filete): Transição curva para máxima redução de tensão. Preferido para cantos críticos à fadiga, mas mais difícil de usinar internamente. Escareado: Chanfro especializado para assentamento de fixadores embutidos em ângulos padronizados (82°, 90°). Use apenas quando exigido por normas de fixadores.
| Recurso | Propósito Principal | Redução de Tensão | Maquinabilidade | Utilização típica |
|---|---|---|---|---|
| Chanfro | Controle de borda, entrada | Moderado | Excelente | Bordas gerais, furos |
| Raio de arredondamento | Redução de tensão | Melhor | Moderado (ruim internamente) | Cantos de suporte de carga |
| Escareado | Assentamento de fixadores | Limitado | Bom | Parafusos de cabeça chata |
Lógica de decisão: Escolha chanfros para a maioria das arestas gerais. Escolha raios onde a fadiga predomina e a geometria permite. Escolha escareados apenas para assentamento de fixadores.
Conclusão
O chanframento é uma característica funcional de engenharia que melhora diretamente a confiabilidade da montagem, a durabilidade das arestas, a segurança no manuseio e a qualidade do tratamento superficial. Seu impacto é desproporcional ao seu tamanho — quando especificado corretamente. Tamanhos e ângulos devem seguir a função (rebarbação, guia de entrada, tensão, revestimento), não valores padrão. O comportamento do material determina a qualidade da aresta. A geometria da ferramenta e a programação determinam a consistência. Os métodos de inspeção devem corresponder ao risco funcional do chanfro.
O princípio fundamental: bons chanfros são projetados, usinados e verificados como um sistema. Quando essas etapas estão alinhadas, o chanframento se torna uma alavanca de baixo custo para usinagem mais estável, montagem mais suave e maior qualidade das peças. Precisa de ajuda para especificar chanfros ou otimizar tratamentos de arestas para o seu projeto CNC? [Entre em contato com nossa equipe de engenharia] para revisão de DFM e suporte de usinagem de precisão.
Perguntas frequentes
Qual é o ângulo de chanfro padrão na usinagem?
45° é o mais comum — equilibra a guia de entrada para montagem, a disponibilidade de ferramentas e a simplicidade de inspeção. No entanto, 45° não é universal. Use 30° para inserção axial suave, 60° para proteção de arestas ou fluxo de revestimento. O ângulo correto segue a função e a direção de montagem, não a convenção.
O chanframento é sempre necessário?
Não. Faça chanfros onde arestas vivas criam riscos de segurança, problemas de montagem, concentração de tensão ou defeitos de revestimento. Para arestas não funcionais, uma simples nota de quebra de aresta (0,2–0,5 mm) geralmente é suficiente e mais barata de executar. Especificar chanfros em excesso adiciona tempo de usinagem e carga de inspeção sem benefício.
Os chanfros podem substituir os raios?
Às vezes. Os chanfros reduzem parcialmente a tensão e são mais fáceis de usinar e inspecionar, especialmente em cantos internos. No entanto, os raios proporcionam transições de tensão mais suaves e melhor desempenho à fadiga. Escolha chanfros quando restrições de geometria, ferramental ou inspeção tornarem os raios impraticáveis.
Qual é o menor chanfro que pode ser usinado de forma confiável?
Abaixo de 0,2 mm, os chanfros se tornam difíceis de controlar de forma consistente — especialmente em alumínio (colapso de aresta) e aço (desgaste da ferramenta). Se a intenção é apenas remover a sharpness, especificar uma quebra de aresta de 0,2–0,5 mm é mais robusto do que indicar um chanfro dimensionado muito pequeno.
O chanframento adiciona custo significativo?
Quando integrado às trajetórias de ferramenta CNC, o chanframento adiciona custo mínimo. Ferramentas de chanfro dedicadas e passes programados são eficientes em produção. O custo aumenta quando os chanfros são superdimensionados, definidos de forma inconsistente ou exigem retrabalho manual. Desenhos claros e dimensionamento funcional mantêm o chanframento como uma característica de baixo custo e alto valor.


