
Um munhão de rolamento com 3 microns de excentricidade. Eixos endurecidos que se desviaram 8 microns durante o tratamento térmico. Superfícies de vedação em Ra 0,6 μm quando a especificação exige 0,3 μm. Esses são problemas que o fresamento e o torneamento não conseguem corrigir — as peças já estão endurecidas a 58 HRC, as características já estão conformadas, e a janela de tolerância restante é medida em microns de um único dígito. É aqui que a retificação CNC assume o controle. Não é um processo de desbaste, não é um processo de conformação, e não é intercambiável com o fresamento. A retificação CNC é a operação de acabamento de autoridade final que fixa dimensões críticas, integridade superficial e controle geométrico em peças onde outros processos atingem seus limites.
Este artigo aborda a retificação CNC sob a perspectiva da engenharia de manufatura: como o processo funciona, os principais tipos de máquinas, quais materiais se beneficiam mais, seleção de rebolo, parâmetros de processo que controlam a precisão, como tolerâncias apertadas e integridade superficial são alcançadas, aplicações industriais e quando escolher a retificação em vez do fresamento ou torneamento. Seja você um projetista especificando tolerâncias pós-tratamento térmico, um engenheiro planejando uma cadeia de processos ou um comprador avaliando a capacidade de retificação de precisão, o objetivo é explicar onde a retificação CNC se encaixa — e por que ela frequentemente é não negociável.
Como Funciona a Retificação CNC?
A retificação CNC remove material usando um rebolo rotativo composto de grãos abrasivos aglomerados. Diferentemente do fresamento ou torneamento, que usam arestas de corte definidas, cada grão abrasivo atua como um ponto de corte microscópico — removendo material em incrementos extremamente pequenos. Esse mecanismo de micro-remoção possibilita altíssima precisão em materiais endurecidos, onde ferramentas de corte convencionais se desgastam rapidamente ou geram calor excessivo.
A sequência básica: a peça é fixada ou rotacionada (dependendo do tipo de retificação), um rebolo gira em alta velocidade e engata com avanço controlado, e o material é removido por abrasão em microescala. Como a remoção por passe é mínima, a retificação CNC se destaca no controle de dimensão final após o tratamento térmico.
O controle CNC transforma a retificação de uma arte dependente do operador em uma operação de precisão repetível. Controladores modernos gerenciam movimento multi-eixo, resolução de avanço, ciclos de centelhamento e compensação automática de desgaste do rebolo — garantindo resultados consistentes entre lotes com repetibilidade de nível micron.
Tipos de Máquinas de Retificação CNC
Retificadoras Planas
Produzem superfícies planas de alta precisão — planicidade, paralelismo e acabamento superficial controlado. Usadas para bases de moldes, insertos, dispositivos, calibres e placas de ferramentas. A retificação plana é frequentemente a última operação para fixar a geometria antes da montagem ou inspeção.
Retificadoras Cilíndricas
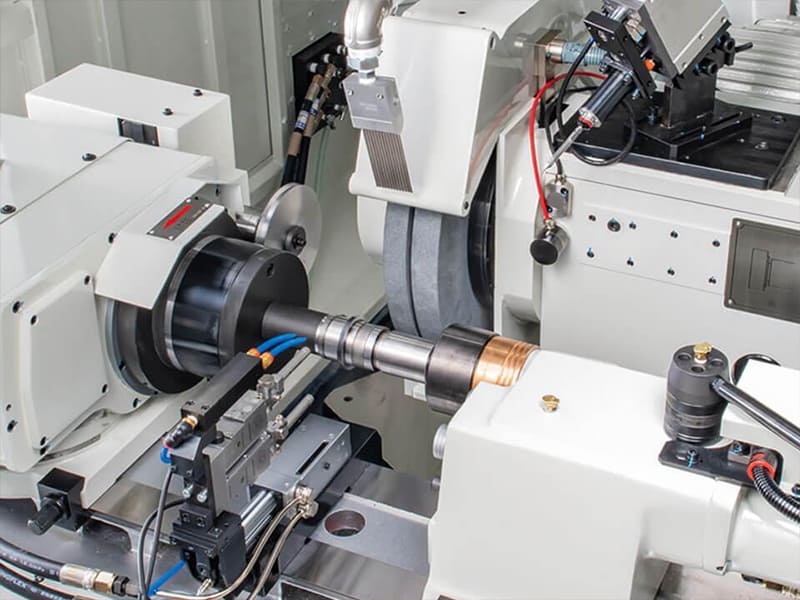
Rotacionam a peça enquanto retificam o diâmetro externo. Proporcionam controle rigoroso de diâmetro, circularidade e concentricidade. Usadas para eixos, pinos, rolos, munhões de rolamento e superfícies de vedação — qualquer característica onde excentricidade e circularidade afetam diretamente ruído, desgaste ou vida em fadiga.
Retificadoras Sem Centro
Suportam a peça entre um rebolo e um rebolo regulador — sem necessidade de fixação ou pontas. Vazão extremamente alta com controle consistente de diâmetro em grandes lotes. Ideal para pinos, cavilhas e componentes automotivos de alto volume. Em nossa experiência de produção, a retificação sem centro alcança 2-3× a vazão da retificação cilíndrica convencional em peças adequadas.
Retificadoras Internas e de Propósito Especial
Retificadoras internas usinam furos e diâmetros internos com tolerâncias apertadas. Variantes de propósito especial incluem retificadoras de engrenagens, retificadoras de roscas e retificadoras de ferramentas e cortadores. Estas abordam geometrias e níveis de precisão que o fresamento e o torneamento simplesmente não conseguem alcançar.
Quais Materiais se Beneficiam Mais da Retificação CNC?
Aços Endurecidos
Os candidatos mais comuns à retificação. Uma vez temperados acima de 45-60 HRC, ferramentas de corte convencionais sofrem desgaste rápido, lascamento de aresta e desvio dimensional. A retificação CNC remove material por micro-abrasão em vez de cisalhamento — mantendo circularidade, planicidade e tamanho após o endurecimento. Aplicações típicas: assentos de rolamento, eixos, matrizes e componentes de transmissão.
Aços Inoxidáveis
Graus austeníticos e martensíticos propensos ao encruamento e acúmulo de calor durante o corte. A retificação oferece menor espessura de cavaco por grão, melhor acabamento superficial sem rasgamento e melhor estabilidade dimensional em peças finas ou sensíveis à distorção. Usos comuns: válvulas de precisão, componentes médicos e superfícies de vedação.
Ligas de Titânio
A baixa condutividade térmica e a reatividade química tornam o titânio desafiador para o fresamento. A retificação CNC distribui o calor por muitos contatos abrasivos, possibilita controle fino de remoção de material e alcança tolerâncias apertadas em peças aeroespaciais e médicas.
Metal Duro e Cerâmicas
O carboneto de tungstênio e as cerâmicas avançadas são frequentemente impraticáveis de usinar com arestas de corte definidas. A retificação CNC — tipicamente com superabrasivos CBN ou diamante — é essencial para componentes de ferramentas, peças de desgaste e insertos de precisão.
Rebolos e Seleção de Abrasivos
O rebolo é a ferramenta de corte. Muitos problemas atribuídos à “precisão da máquina” são, na verdade, questões de seleção de rebolo.
Tipos de Abrasivos
Óxido de alumínio (Al₂O₃): O mais amplamente utilizado para aços e retificação de uso geral. Boa tenacidade, custo eficiente. CBN (Nitreto de Boro Cúbico): Otimizado para materiais ferrosos endurecidos acima de 50 HRC. Excelente estabilidade térmica, longa vida do rebolo, repetibilidade em nível de mícron. Com base nos nossos dados de produção, os rebolos CBN normalmente proporcionam uma vida 5-10× mais longa do que o óxido de alumínio em aço endurecido — com um controle dimensional mais consistente. Diamante: Para materiais duros não ferrosos — carboneto, cerâmicas, compósitos. Inadequado para materiais ferrosos devido à interação química em temperatura elevada.
Parâmetros Principais de Seleção
Tamanho do grão: Grãos mais grossos removem mais rápido, mas deixam superfícies mais rugosas. Grãos finos alcançam baixo Ra e controle rigoroso de forma. Sistema de ligação: Ligações vitrificadas oferecem rigidez para trabalhos de alta precisão. Ligações de resina proporcionam absorção de choque para retificação de alta velocidade. Ligações metálicas proporcionam vida extremamente longa do rebolo com abrasivos de diamante. Estrutura e porosidade: Estruturas abertas melhoram o acesso do refrigerante e a evacuação de cavacos — crítico para prevenir danos térmicos em materiais endurecidos.
| Parâmetro do Rebolo | Efeito Principal |
|---|---|
| Tipo de abrasivo | Compatibilidade de material, vida do rebolo |
| Tamanho do grão | Acabamento superficial vs. taxa de remoção |
| Sistema de ligação | Precisão, comportamento térmico |
| Estrutura | Controle de calor, estabilidade do processo |
Parâmetros de Processo Que Controlam a Precisão
Velocidade do Rebolo
Velocidade superficial mais alta geralmente melhora o acabamento e o controle dimensional ao reduzir a espessura do cavaco por grão. No entanto, velocidade excessiva aumenta o calor e riscos de queima por retificação — especialmente em aços endurecidos. A prática de engenharia visa uma janela de velocidade que equilibra eficiência de corte e segurança térmica.
Taxa de alimentação
Avanços maiores aumentam a produtividade, mas elevam as forças normais, arriscando vibração e ondulação. Avanços menores melhoram o acabamento e a circularidade, mas podem causar atrito e vitrificação se muito lentos. Para passes de acabamento, avanço reduzido combinado com um período de centelhamento estabiliza a dimensão e melhora a forma.
Profundidade de corte
Profundidades grandes aceleram a remoção de material durante o desbaste, mas amplificam o calor e a deflexão. Profundidades rasas permitem controle dimensional fino durante o acabamento. Prática padrão: retificar em desbaste até próximo da dimensão, depois múltiplos passes leves de acabamento.
Controle Térmico
O calor é a principal fonte de erro. Resfriamento inadequado causa queima por retificação (descoloração superficial e dano microestrutural), tensão residual trativa reduzindo a vida em fadiga, e deriva dimensional por expansão térmica. O controle eficaz combina entrega direcionada de refrigerante, porosidade adequada do rebolo e limites de parâmetros que previnem fluxo de calor excessivo.
Como a Retificação CNC Alcança Tolerâncias Apertadas
A retificação CNC rotineiramente mantém tolerâncias de um dígito em mícrons em diâmetros, planicidade e circularidade. Isso é possível porque a retificação remove material em incrementos muito pequenos e repetíveis com baixas forças de corte. O controle CNC suporta resolução precisa de avanço, ciclos de centelhamento e compensação automática para desgaste do rebolo.
Rugosidade superficial abaixo de Ra 0,4 μm é rotineira com rebolos de grão fino e passes leves de acabamento. Mais importante, a retificação produz textura superficial uniforme — crítica para interfaces de rolamentos, superfícies de vedação e controle de ruído/vibração.
Rigidez da máquina e gestão térmica completam o quadro. Fusos de alta rigidez e estruturas termicamente gerenciadas minimizam a deflexão. Sistemas CNC aplicam compensação de crescimento térmico, mapeamento de erros de eixo e offsets de desgaste. Em projetos que entregamos, combinar seleção adequada de rebolo com compensação térmica reduziu a variação de diâmetro entre lotes de ±4 μm para ±1,5 μm em munhões de rolamento 52100 endurecidos.
Aplicações industriais
Automóvel: Eixos de transmissão, engrenagens, pistas de rolamento — onde circularidade e acabamento superficial afetam diretamente ruído, desgaste e vida em fadiga em produção de alto volume.
Aeroespacial: Eixos de motor, superfícies de vedação e furos de precisão em componentes de turbina feitos de ligas resistentes ao calor que exigem integridade superficial sob cargas extremas.
Dispositivos médicos: Componentes de implante, instrumentos cirúrgicos e componentes guia com requisitos dimensionais e superficiais rigorosos.
Ferramental e moldes: Bases de moldes, insertos, dispositivos, calibradores, ferramentas de corte e peças de desgaste — onde planicidade, paralelismo e repetibilidade dimensional excedem o que a fresagem sozinha pode entregar.
Quando Escolher a Retificação CNC em Vez de Fresagem ou Torneamento
Tolerâncias na faixa de mícrons. Quando requisitos de dimensão, circularidade, planicidade ou concentricidade entram em mícrons de um dígito, a retificação proporciona controle mais estável do que fresagem ou torneamento.
A integridade superficial importa. Quando a aplicação exige Ra ≤ 0,4 μm, textura uniforme ou tensão residual controlada (rolamentos, vedações, peças sujeitas a fadiga), a retificação entrega resultados superiores.
O material é endurecido. Acima de 45-50 HRC, fresagem e torneamento tornam-se ineficientes ou instáveis. A retificação CNC lida com aços endurecidos, carbonetos e cerâmicas com forças menores e calor controlado.
Dimensionamento final após tratamento térmico. A retificação é frequentemente a última operação, corrigindo mudanças dimensionais da têmpera e fixando a geometria crítica para a função.
| Fator | Fresagem / Torneamento | Retificação CNC |
|---|---|---|
| Tolerância típica | ±0,01 mm | Nível de mícron |
| Rugosidade superficial | Moderada–boa | Excelente, uniforme |
| Materiais endurecidos | Limitado | Ideal |
| Melhor função | Geração de forma | Dimensionamento final e acabamento |
Conclusão
A retificação CNC é a autoridade final em precisão na manufatura. Não é um processo de alta remoção e não é um substituto para fresagem ou torneamento — é a operação de acabamento que fixa dimensões críticas para a função, integridade superficial e controle geométrico. Seu valor vem do controle em nível de sistema: rigidez da máquina, seleção correta do rebolo, parâmetros rigorosamente gerenciados e gestão térmica eficaz trabalhando juntos em uma janela de processo estreita e repetível.
Para componentes de precisão feitos de aços endurecidos, ligas difíceis, carbonetos ou cerâmicas, a retificação CNC é frequentemente não negociável. Ela possibilita tolerâncias em nível de mícron, condições superficiais controladas e estados de tensão residual que suportam vida em fadiga, desempenho de vedação e confiabilidade a longo prazo. Precisa de capacidade de retificação CNC para suas peças de precisão? [Entre em contato com nossa equipe de engenharia] para orientação de processo e suporte de manufatura.
Perguntas frequentes
Qual tolerância a retificação CNC pode alcançar?
Em produção, a retificação CNC rotineiramente mantém ±1–5 μm em dimensão, circularidade, planicidade e concentricidade. A capacidade real depende da rigidez da máquina, seleção do rebolo e controle térmico. Mais importante que o número absoluto é a repetibilidade — a retificação CNC entrega resultados estáveis entre lotes, razão pela qual é usada para dimensionamento final.
A retificação CNC é melhor que o torneamento duro?
Elas desempenham funções diferentes. O torneamento duro é eficiente para conformação próxima da forma final de peças endurecidas com boa precisão. A retificação CNC é preferida quando tolerâncias mais apertadas, menor rugosidade superficial, melhor controle de circularidade ou tensão residual trativa mínima são necessários. Muitas rotas de produção usam torneamento duro primeiro, depois retificação para precisão final.
Quais materiais não podem ser retificados?
A maioria dos materiais de engenharia pode ser retificada com o abrasivo e parâmetros corretos. Desafios surgem com materiais extremamente macios e pegajosos que se espalham, certos compósitos que degradam sob calor, e aços ferrosos com rebolos de diamante (incompatibilidade química). Essas limitações são abordadas através da seleção de rebolo e otimização de parâmetros, em vez de excluir a retificação.
Como a retificação afeta a integridade superficial?
A retificação CNC devidamente controlada produz textura uniforme, baixa rugosidade e estados de tensão residual favoráveis. O controle inadequado causa queima de retificação, danos microestruturais ou tensão de tração. Os sistemas modernos CNC mitigam esses riscos por meio de avanço controlado, resfriamento eficaz e compensação do desgaste do rebolo.
A retificação CNC é adequada para pequenos lotes?
Yes. While common in high-volume production, CNC grinding suits small batches and custom parts where precision is critical. Digital control reduces setup variability, and once proven, the process repeats reliably — even for low quantities. Based on our production data, setup time for a new cylindrical grinding job typically runs 30–60 minutes, making small batches economically viable for tolerance-critical work.


