
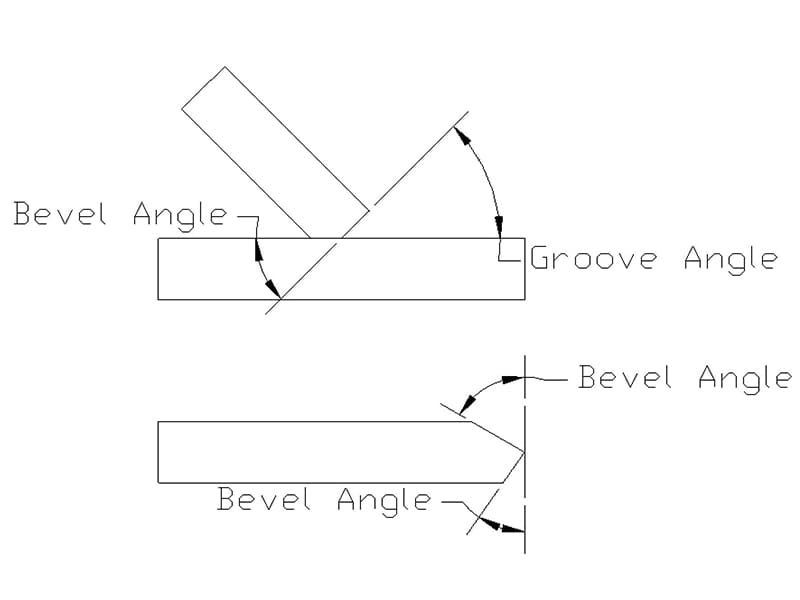
Um eixo que não desliza para dentro do seu furo porque ninguém adicionou uma guia de entrada. Juntas soldadas que falham no teste de penetração porque o ângulo do chanfro era 5° raso demais. Bordas de aço endurecido que lascam durante o manuseio porque o desenho não dizia nada sobre tratamento de borda. Esses são problemas que lidamos na produção CNC regularmente — e todos remontam à mesma característica negligenciada: o chanfro.
Então, o que é um chanfro na engenharia? É uma superfície deliberadamente angulada formada entre duas faces, substituindo um canto agudo de 90° por uma transição controlada. Mas além dessa definição básica, os chanfros desempenham funções críticas na orientação de montagem, redução de tensão, preparação para soldagem e segurança de manuseio. Este artigo aborda a finalidade e geometria do chanfro, seleção de ângulo padrão, CNC métodos de usinagem por material, o papel dos chanfros na soldagem, como os chanfros diferem dos chamferos e filetes, e erros comuns de design que geram retrabalho. Seja você um engenheiro de design especificando tratamentos de borda, um maquinista programando operações de chanfro, ou um comprador avaliando a qualidade da peça, o objetivo é ajudá-lo a tratar os chanfros como características funcionais de engenharia — não como reflexões cosméticas.
O que é um chanfro em termos de engenharia?
Definição de engenharia
Um chanfro é uma superfície angulada formada entre duas faces de outra forma perpendiculares, substituindo uma borda aguda de 90° por um plano inclinado em um ângulo especificado — comumente 30°, 45° ou 60°. Desenhos técnicos definem chanfros por ângulo e largura (ou profundidade), tornando-os características explícitas e inspecionáveis.
A distinção crítica: uma borda de 90° cria um canto abrupto com alta concentração de tensão e baixa tolerância de montagem. Uma borda chanfrada introduz uma transição controlada que modifica como forças, contato e fluxo de material se distribuem pela interface.
Característica de design vs. operação de fabricação
Por que um chanfro existe e como ele é produzido são perguntas diferentes — e confundi-las causa problemas.
A chanfro de design é especificado pelo engenheiro para atingir um objetivo funcional: guia de montagem, preparação para soldagem, redução de tensão ou conformidade de segurança. Faz parte da geometria e desempenho pretendidos.
A chanfro de fabricação (chanfragem) é o processo físico — CNC chamferagem, fresamento, retificação ou rebarbação — escolhido para criar essa geometria de forma eficiente.
Uma armadilha comum que vemos: maquinistas tratando um chanfro projetado como “apenas rebarbação” e produzindo uma quebra de borda descontrolada em vez do ângulo e largura especificados. Isso altera o ajuste, o comportamento de tensão e a qualidade da preparação para soldagem — tudo por causa de uma característica que levou 2 segundos para pular.
Por que os chanfros são usados no design mecânico?
Facilitação de montagem
Uma das razões mais comuns para especificar um chanfro é a orientação de montagem. Uma borda chanfrada ajuda a guiar eixos em furos, pinos em orifícios e fixadores em roscas, compensando pequenos desalinhamentos. Sem um chanfro, bordas agudas raspam, agarram ou cortam material durante a inserção — especialmente em alumínio 6061, aço inoxidável e superfícies revestidas.
Na nossa experiência de chão de fábrica, até mesmo um chanfro de 0,5 mm × 45° na extremidade de um eixo pode reduzir a força de montagem em 30–40% e virtualmente eliminar o agarramento em interfaces de alumínio com ajuste por pressão. Isso é uma operação de usinagem de 2 segundos evitando horas de retrabalho.
Redução de Tensão e Proteção de Bordas
Cantos agudos concentram tensão — um princípio básico da mecânica da fratura. Um chanfro substitui a descontinuidade geométrica abrupta por uma transição gradual, reduzindo as tensões de pico sob carga. Em materiais frágeis ou endurecidos, bordas agudas também lascam e microfissuram durante usinagem, manuseio ou serviço. Os chanfros reduzem significativamente esse risco.
Embora os filetes sejam melhores para controle de tensão interna, os chanfros são preferidos em bordas externas devido à simplicidade de fabricação e clareza de inspeção.
Segurança e manuseio
Bordas agudas aumentam o risco de corte durante montagem, manutenção e logística. Peças com bordas chanfradas são mais fáceis e seguras de manusear, remover e reinstalar — especialmente em espaços confinados. Em muitas indústrias, o tratamento de bordas incluindo chanfros faz parte dos padrões de segurança e qualidade, não é opcional.
Como os ângulos de chanfro são selecionados?
Ângulos comuns e suas funções
Chanfro de 30°: Guia suave para montagem de precisão. Remoção mínima de material adequada para peças de parede fina e ajustes apertados.
Chanfro de 45°: O padrão mais comum. Bom compromisso entre assistência de montagem, proteção de borda e facilidade de usinagem. Amplamente suportado por ferramentas de chamfer padrão e CNC programas.
Chanfro de 60°: Comum em preparação para soldagem e aplicações que exigem acesso mais profundo ou definição geométrica mais forte. Também usado onde a identificação visual da borda é importante.
Seleção funcional vs. orientada pela fabricação
Orientada pela função: Ângulo escolhido para atender a um requisito específico — guiar um eixo, melhorar a penetração da solda ou reduzir tensão. O desempenho tem prioridade.
Orientada pela fabricação: O ângulo se alinha com o ferramental disponível (por exemplo, fresas de chamfer de 45°) ou simplicidade de programação. Reduz o tempo de ciclo e o custo enquanto ainda atende às necessidades.
Boa prática de engenharia alinha ambos: selecionar um ângulo que satisfaça a função sem complexidade desnecessária de fabricação.
Considerações de tolerância
A tolerância angular é tipicamente mais folgada do que as dimensões lineares críticas, a menos que o chanfro afete diretamente o ajuste ou a vedação. A tolerância de largura/profundidade é frequentemente mais importante do que o ângulo para o comportamento de montagem. Especificar excessivamente tolerâncias angulares apertadas aumenta o custo de inspeção e usinagem sem melhorar o desempenho na maioria das aplicações — um erro que vemos frequentemente em desenhos.
| Ângulo do Chanfro | Utilização típica | Intenção de Projeto |
|---|---|---|
| 30° | Entrada de precisão | Montagem suave |
| 45° | Quebra de aresta geral | Equilíbrio entre segurança e custo |
| 60° | Preparação para solda, acesso profundo | Resistência / acessibilidade |
Como os chanfros são usinados na fabricação CNC?
Métodos comuns CNC
Fresamento com fresas de topo padrão. Chanfros gerados por trajetórias de ferramenta anguladas ou interpolação. Flexível e amplamente aplicável em máquinas de 3 eixos. Melhor para quantidades moderadas ou geometria de chanfro variável.
Fresas de chanfrar / ferramentas de forma. Ferramentas dedicadas de 45° ou ângulo personalizado criam chanfros em uma única passada com alta repetibilidade. Mais eficiente para ângulos padrão em produções seriadas.
Usinagem simultânea 5-axis. Lida com chanfros complexos ou não planares, ângulos compostos e áreas de acesso restrito. Mantém orientação constante da ferramenta para qualidade superficial superior. Usado em componentes aeroespaciais, médicos e de alta precisão, onde a geometria do chanfro afeta diretamente a função.
Comportamento Específico por Material
Alumínio (6061/7075): Usina facilmente, mas produz rebarbas nas bordas do chanfro. Ferramentas afiadas e uma passada de acabamento garantem resultados limpos.
Aço / aço inoxidável (304/316L): Forças de corte mais altas exigem setups rígidos e ferramentas de metal duro resistentes ao desgaste. Monitore o desgaste da ferramenta — mesmo uma pequena degradação da aresta altera o ângulo e a largura do chanfro.
Plásticos: Baixa força de corte, mas sensível a fusão ou rasgamento. Os chanfros ajudam a prevenir trincas durante a montagem. Use ferramentas afiadas com taxas de avanço controladas.
Considerações de Custo
Chanfros de ângulo padrão com ferramentas de chanfrar adicionam tempo de ciclo mínimo — tipicamente menos de 5 segundos por borda. Os custos aumentam com ângulos não padronizados (exigindo ferramentas especiais ou 5-axis), tolerâncias apertadas ou interseções de geometria complexa. Projetar com ângulos padrão e tolerâncias realistas conforme ISO 2768 evita custos ocultos de fabricação.
| Método | Precisão | Flexibilidade | Eficiência de Custo | Melhor para |
|---|---|---|---|---|
| Interpolação com fresa de topo | Médio | Alto | Médio | Chanfros personalizados |
| Ferramenta de chanfrar / forma | Alto | Baixo-médio | Alto | Bordas padrão |
| Usinagem 5-axis | Muito elevado | Muito elevado | Mais baixo | Geometria complexa |
Qual o Papel dos Chanfros na Soldagem?
Preparação para Solda
Os chanfros na soldagem são características estruturais da junta que suportam carga, não tratamentos de borda. A preparação adequada do chanfro determina a profundidade de penetração, a qualidade da fusão e a resistência da junta — especialmente em seções médias a grossas, onde juntas de topo retas não conseguem atingir penetração total.
Chanfro em V: Mais comum. Dois chanfros simétricos formam um sulco em V para bom acesso do metal de adição e controle do arco. Adequado para uma ampla faixa de espessuras.
Chanfro em U: Perfil curvo que reduz o volume de solda em chapas mais grossas. Diminui o aporte térmico e a distorção, mas requer usinagem mais complexa.
Chanfro em J: Preparação assimétrica para acesso unilateral. Equilibra penetração com redução de metal de solda em relação a um V completo.
Penetração e Resistência
Ângulo de chanfro adequado e abertura de raiz permitem que o arco alcance a raiz da junta, prevenindo defeitos de falta de fusão. Juntas adequadamente chanfradas distribuem a carga por toda a seção transversal da solda, melhorando tanto a vida em fadiga quanto a resistência estática. Geometria de chanfro consistente — frequentemente usinada em CNC para repetibilidade — leva a perfis de solda uniformes e menos retrabalho.
| Tipo de Chanfro | Volume de Solda | Utilização típica | Compromisso |
|---|---|---|---|
| Chanfro em V | Médio | Fabrico geral | Maior aporte térmico |
| Chanfro em U | Baixo | Seções grossas | Custo de preparação mais alto |
| Chanfro em J | Média–baixa | Acesso unilateral | Controle assimétrico |
Chanfro vs. Chanfrado vs. Raio
Essas características são frequentemente confundidas, mas servem a propósitos diferentes.
Chanfro: Superfície plana e angulada definida por ângulo e largura. Intencional, orientada à função — para guia de montagem, preparação para solda ou folga controlada.
Chanfro: Quebra de borda pequena e padronizada — geralmente 45° com largura mínima. Usada para rebarbação, segurança e proteção de tolerância.
Raio: Transição de raio curvo entre superfícies. Melhor para reduzir a concentração de tensões e melhorar a vida à fadiga em cantos internos.
| Recurso | Geometria | Propósito Principal | Melhor caso de utilização |
|---|---|---|---|
| Bisel | Plano, angular | Montagem, soldagem | Guia de entrada, preparação para solda |
| Chanfro | Plano, pequeno | Rebarbação, segurança | Quebra de aresta geral |
| Raio de arredondamento | Raio curvo | Redução de tensão | Cantos críticos para fadiga |
Lógica de seleção: Se o alinhamento ou a qualidade da solda importa → chanfro. Se a segurança e a rebarbação importam → chanfro reto. Se a fadiga e o controle de tensões importam → raio.
Erros Comuns no Projeto de Chanfros
Ângulo muito grande ou muito pequeno. Chanfros superdimensionados removem material em excesso, enfraquecendo seções finas. Chanfros subdimensionados não fornecem guia de entrada ou alívio de tensões significativo. Dimensione o chanfro para cumprir sua finalidade — não um valor padrão.
Orientação incorreta. Chanfros posicionados no lado errado de uma característica de acoplamento não fornecem benefício de alinhamento. Sempre considere a direção de montagem e o caminho de carga.
Tolerâncias superespecificadas. Tolerâncias angulares apertadas aumentam o custo de usinagem e inspeção sem benefício funcional na maioria das aplicações. Com base nos nossos dados de produção, relaxar a tolerância do ângulo do chanfro de ±1° para ±2° normalmente economiza 15–20% no tempo de inspeção sem impacto na montagem ou função.
Projeto inadequado de chanfro para soldagem. Ângulo ou abertura de raiz insuficientes causam falta de penetração. Volume excessivo de ranhura aumenta o aporte térmico, a distorção e o tempo de soldagem. Combine a geometria do chanfro com o procedimento de soldagem qualificado.
Conclusão
Chanfros são características funcionais de engenharia que melhoram a guia de montagem, reduzem a concentração de tensões, possibilitam a soldagem adequada e aumentam a segurança no manuseio. Um ângulo adequadamente selecionado fornece guia de entrada eficaz e proteção de borda sem remover material desnecessário. Ângulos padrão com tolerâncias realistas oferecem o melhor equilíbrio entre desempenho e manufaturabilidade.
O projeto de chanfros deve refletir a realidade de manufatura e montagem. Compreender os métodos CNC, o comportamento do material e os requisitos de preparação para solda permite que os chanfros sejam produzidos de forma consistente e econômica. Quando especificados com intenção clara, os chanfros reduzem a variabilidade, minimizam o retrabalho e diminuem o risco total de produção — uma decisão de engenharia de baixo esforço e alto impacto. Precisa de ajuda para especificar chanfros para o seu projeto CNC? [Entre em contato com nossa equipe de engenharia] para revisão DFM e suporte de usinagem de precisão.
Perguntas frequentes
Um chanfro é o mesmo que um chanfro reto?
Não exatamente. Ambos são bordas angulares, mas diferem em intenção e escala. Um chanfro é uma superfície angular funcional e especificada com ângulo e largura definidos — usada para guia de entrada na montagem, preparação para solda ou controle de borda relacionado a carga. Um chanfro reto é tipicamente um pequeno quebra-borda (frequentemente 45°) para rebarbação e segurança. Em desenhos de engenharia, chanfros são características de projeto intencionais; chanfros retos são tratamentos secundários de borda.
Qual ângulo de chanfro funciona melhor para montagem?
Não há um único ângulo “melhor”, mas 30° funciona bem para guia de entrada suave de precisão, 45° é o padrão de uso geral, e 60° é adequado para aplicações que precisam de acesso mais profundo. O ângulo certo depende da tolerância de alinhamento, material e direção de inserção. Usar ângulos padrão simplifica a usinagem e a inspeção.
Os chanfros aumentam o custo de usinagem?
Ligeiramente — mas geralmente muito menos do que o custo de problemas de montagem ou retrabalho que eles previnem. Chanfros de ângulo padrão com ferramentas de chanfrar adicionam tempo de ciclo mínimo. Os custos aumentam com ângulos não padronizados, tolerâncias excessivamente apertadas ou acesso complexo que exija usinagem 5-axis. Na nossa experiência, chanfros bem projetados normalmente reduzem o custo total de fabricação.
Quando um chanfro é necessário para soldagem?
Chanfros são necessários quando soldas de penetração total são necessárias em materiais mais espessos. Bordas retas impedem a fusão adequada em seções acima de aproximadamente 6 mm. A preparação do chanfro (tipo V, U ou J) cria espaço para o metal de adição e acesso do arco. Os procedimentos de soldagem normalmente definem ângulos mínimos e aberturas de raiz.
Os chanfros podem ser adicionados após a usinagem?
Sim — por operações secundárias CNC, retificação ou rebarbação manual. No entanto, adicioná-los posteriormente introduz inconsistência, manuseio extra e custo mais alto. Quando um chanfro é funcionalmente importante, projete-o na peça e usine-o na operação primária. Chanfrar retroativamente deve ser uma solução de retrabalho, não um plano de produção.


