
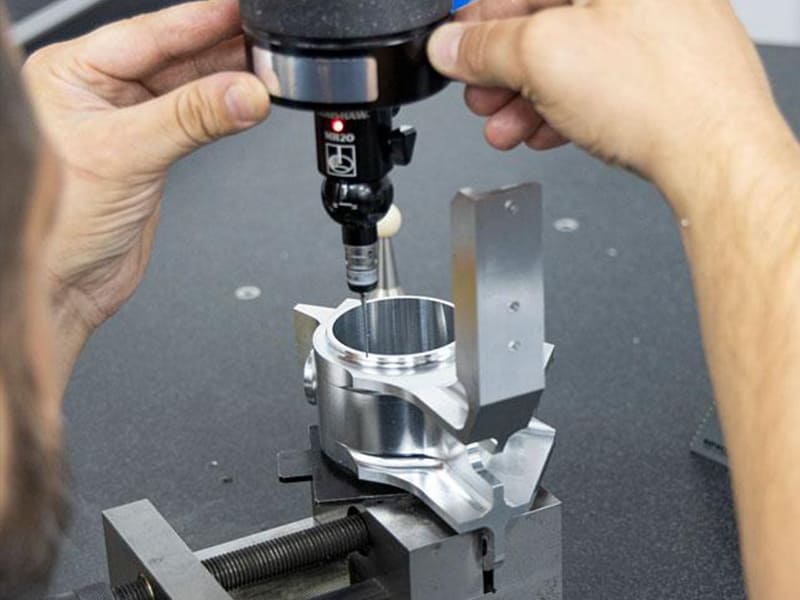
Analisamos centenas de desenhos de clientes todos os meses. O problema mais comum não é uma geometria errada nem a escolha inadequada de materiais — são as especificações de tolerância que não correspondem à realidade da produção. Peças dimensionadas com uma tolerância de ±0,01 mm em todas as características, quando, na verdade, apenas duas superfícies de encaixe necessitam dessa precisão. A folga não é definida, pelo que as montagens por encaixe a pressão ou não se encaixam ou acabam por se desmontar. Estes problemas só se revelam na fase de maquinagem ou montagem — altura em que a sua correção se torna dispendiosa.
Compreender a tolerância e a margem de ajuste na produção consiste em estabelecer uma ligação entre a intenção do projeto, a capacidade do CNC, o comportamento na montagem e o custo total. Este artigo explica ambos os conceitos numa perspetiva centrada na produção: o que significam, em que diferem, como influenciam a precisão da maquinação e o encaixe, o seu impacto real no custo e no prazo de entrega, bem como orientações práticas de DFM (Design for Manufacturing) que permitem poupar dinheiro sem sacrificar a funcionalidade. Quer seja um engenheiro a redigir especificações, um comprador a analisar orçamentos ou um fabricante a planear a produção, definir corretamente a tolerância e a margem desde o início evita as falhas a jusante mais comuns — e mais dispendiosas.
O que é a tolerância na produção?
Definição: Variação permitida, não erro
A tolerância é o intervalo permitido de variação dimensional para uma característica. Cada dimensão num desenho tem um valor nominal, bem como limites superior e inferior, que definem o grau de desvio aceitável, desde que sejam cumpridos os requisitos funcionais.
Uma distinção fundamental: a tolerância não é um erro. O erro é a variação inevitável resultante da maquinagem, das ferramentas, da temperatura e da medição. A tolerância é a forma como os engenheiros gerem essa variação para que as peças se mantenham intercambiáveis e funcionais. Conceber sem tolerâncias realistas pressupõe um processo perfeito — o que não existe na fabricação por CNC.
Do ponto de vista da maquinagem, uma tolerância mais apertada não significa “trabalhar com mais cuidado”. Significa menos estratégias de maquinagem viáveis, mais etapas de controlo, um tempo de ciclo mais longo e uma carga de inspeção mais elevada.
Tipos de tolerâncias na maquinação CNC
Nos desenhos CNC aparecem vários formatos:
Tolerância bilateral (±) permite uma variação igual em ambos os lados do valor nominal (por exemplo, 50,00 ± 0,05 mm). Oferece flexibilidade e é o formato mais comum.
Tolerância unilateral permite uma variação apenas numa direção (por exemplo, +0,00 / −0,10 mm). Os engenheiros utilizam esta especificação para ajustes, folgas ou características que não devem exceder um tamanho máximo.
Dimensões máximas mostrar apenas o intervalo permitido (por exemplo, 49,95–50,00 mm), eliminando qualquer ambiguidade na inspeção e na produção.
Em projetos avançados, estas tolerâncias dimensionais são frequentemente complementadas por controlos GD&T, de acordo com a norma ASME Y14.5 ou a ISO 1101, que regulam a forma, a orientação e a posição — e não apenas o tamanho. A tolerância dimensional, por si só, raramente garante uma montagem funcional.
O que é a tolerância na indústria transformadora?
Tolerância como diferença de conceção intencional
A folga é a diferença dimensional intencional entre peças de encaixe, planeada na fase de conceção para se obter um tipo específico de encaixe. Ao contrário da tolerância — que define o grau de variação permitido para uma única característica —, a folga define a relação entre duas características (normalmente um eixo e um furo).
Um equívoco comum: pensar que «tolerância» e «margem» são sinónimos. Não são. A tolerância controla a variação do processo. A margem controla a finalidade funcional. Duas peças podem estar ambas dentro da tolerância e, mesmo assim, não poderem ser montadas se a margem estiver errada. Por outro lado, uma margem bem escolhida absorve a variação normal da maquinagem e garante uma montagem previsível sem necessidade de ajuste manual.
Do ponto de vista do CNC, as decisões relativas às tolerâncias afetam diretamente a estratégia de maquinagem, os critérios de inspeção e a força de montagem. Devem ser definidas de forma ponderada — não deixadas ao acaso nem ajustadas na própria oficina.
Espaço livre, transição e interferência
Folga de passagem (ajuste de folga). O orifício mais pequeno é maior do que o eixo mais grande, garantindo uma montagem livre com espaço entre as peças. É comum em componentes deslizantes, orifícios de fixação e conjuntos que necessitem de espaço para a expansão térmica.
Subsídio de transição (ajuste de transição). A folga é quase nula — a montagem pode resultar numa ligeira folga ou numa ligeira interferência, dependendo das dimensões reais. Utiliza-se quando é importante um posicionamento preciso sem que seja necessária uma força de montagem elevada.
Margem de interferência (encaixe por pressão). O eixo maior excede intencionalmente o orifício mais pequeno, criando juntas permanentes através da deformação elástica. Isto requer uma maquinagem controlada, um acabamento superficial adequado e, frequentemente, métodos de montagem por prensagem ou térmicos.
Tolerância vs. Margem de tolerância: principais diferenças
Na fabricação por CNC, estes dois conceitos abordam problemas de engenharia diferentes:
Tolerância Respostas: Até que ponto esta característica pode variar e continuar a ser aceitável?
Subsídio Respostas: Como é que estas peças devem encaixar-se umas nas outras quando montadas?
Confundir estes aspetos leva a que as peças sejam aprovadas individualmente na inspeção, mas falhem durante a montagem. Uma armadilha comum que observamos: os projetistas estreitam a tolerância para “resolver” um problema de encaixe, quando o verdadeiro problema é uma margem de montagem incorreta. Isto aumenta os custos de maquinagem sem resolver o problema de montagem.
| Aspeto | Tolerância | Subsídio |
|---|---|---|
| Função principal | Variação de controlo | Definir «ajuste» |
| Aplica-se a | Característica única | Características do acasalamento |
| Impacto principal | Maquinação e inspeção | Montagem e funcionamento |
| Fator de custo | Esforço de precisão | Risco de montagem |
| Erro comum | Apertar em excesso | Deixar por definir |
Ambos devem ser concebidos em conjunto. Uma margem de ajuste correta com tolerâncias irrealistas aumenta os custos. Tolerâncias realistas com uma margem de ajuste errada impedem a montagem. Só quando ambos estão em sintonia é que o fabrico se torna previsível e económico.
Como a tolerância e a margem de tolerância afetam a precisão da maquinação CNC
Tolerâncias mais rigorosas mudam tudo
Tolerâncias mais rigorosas não significam apenas “um corte mais preciso”. Alteram fundamentalmente a forma como uma peça deve ser fabricada.
À medida que as tolerâncias se tornam mais rigorosas, os parâmetros de corte abrandam — velocidades de avanço mais baixas e profundidades de corte mais reduzidas limitam a deflexão, a dilatação térmica e a vibração. Passagens de acabamento adicionais substituem a maquinagem de passagem única, aumentando o tempo de ciclo e o risco cumulativo. Pode ser necessária uma maior capacidade da máquina: melhor rigidez do fuso, repetibilidade mais rigorosa dos eixos, compensação térmica ou maquinagem em 5 eixos para reduzir o erro de configuração.
Com base nos nossos dados de produção, passar de ±0,05 mm para ±0,01 mm numa peça típica de alumínio 6061 aumenta o tempo de maquinagem em 30–50% e duplica o tempo de inspeção. Esse é o custo oculto da tolerância — mesmo quando a dimensão nominal permanece idêntica.
A margem de segurança determina o percurso de maquinagem
A margem define a quantidade de material que é deixada intencionalmente para operações posteriores e a forma como a variação é absorvida entre as etapas de maquinagem.
Para a maioria das peças CNC de precisão, uma estratégia de desbaste e acabamento é a mais adequada. A maquinação de desbaste remove rapidamente o excesso de material, deixando uma margem de acabamento controlada — normalmente entre 0,2 e 0,5 mm nas superfícies críticas. Isto permite que as tensões internas se dissipem e que as dimensões se estabilizem antes do dimensionamento final.
Tentar uma usinagem de dimensões finais numa única passagem em elementos com tolerâncias apertadas é arriscado. Sem margem de acabamento, não há margem de manobra para o desgaste da ferramenta, efeitos térmicos ou pequenas variações na configuração. O resultado é, muitas vezes, rejeição ou retrabalho. Um planeamento adequado das margens permite uma precisão final consistente com uma vida útil previsível da ferramenta.
Impacto nos custos: Por que razão as tolerâncias excessivamente restritas aumentam os custos de fabrico
A Curva de Tolerância-Custo
A relação entre tolerância e custo não é linear. À medida que as tolerâncias se tornam mais restritas, o custo não aumenta gradualmente — acelera. Uma pequena redução na variação admissível pode obrigar a alterações desproporcionadas nas ferramentas, no controlo do processo e na inspeção.
Tolerâncias mais rigorosas exigem um corte mais lento para limitar a deflexão e a dilatação térmica. Estas reduzem a vida útil das ferramentas, uma vez que estas têm de ser substituídas mais cedo para evitar desvios dimensionais. As passagens adicionais de acabamento multiplicam o tempo de máquina. Os custos de inspeção aumentam em paralelo — a medição por CMM substitui a medição simples com calibres, e o controlo da temperatura torna-se fundamental. Quando a tolerância se aproxima da capacidade do sistema de medição, aumentam as rejeições indevidas.
Nos projetos que já concretizámos, o alargamento das tolerâncias não críticas de ±0,02 mm para ±0,05 mm numa caixa de alumínio com 15 características reduziu o preço orçamentado em 22% e encurtou o prazo de entrega em 3 dias — sem qualquer impacto na montagem ou no funcionamento.
Custos ocultos que os compradores muitas vezes não têm em conta
Tempo de inspeção e tempo de espera na fila. A inspeção por CMM pode prolongar o prazo de entrega em horas ou dias, especialmente em ambientes com grande variedade de produtos, onde a capacidade de inspeção é limitada.
Risco de retrabalho e de desperdício. Com uma margem de processo mínima, a variação normal torna-se uma não conformidade. As peças funcionalmente aceitáveis podem, ainda assim, ser descartadas devido a desvios dimensionais.
Redução do leque de fornecedores. As tolerâncias rigorosas excluem muitos fornecedores competentes. Um número menor de fornecedores qualificados implica menos concorrência, preços mais elevados e um maior risco na cadeia de abastecimento.
Prazos de entrega mais longos. O planeamento preciso, as inspeções adicionais e o processamento conservador prolongam o prazo de entrega — um custo frequentemente ignorado em programas em que o tempo é um fator crítico.
Limites e Ajustes: Aplicação Conjunta de Tolerância e Margem de Ajuste
Como funciona o sistema
O sistema de limites e ajustes aplica em conjunto a tolerância e a margem de ajuste para controlar a forma como as peças de acoplamento se encaixam. Começa com um tamanho básico — a dimensão nominal comum ao eixo e ao furo. Em torno deste tamanho básico, os limites definem as dimensões máximas e mínimas admissíveis para cada característica.
Cada elemento ocupa uma zona de tolerância posicionada em relação à dimensão básica. A posição relativa das zonas de tolerância do eixo e do furo cria a margem que determina o resultado da montagem. De acordo com a norma ISO 286, os encaixes agrupam-se em três categorias:
Ajuste com folga: A zona de tolerância do orifício situa-se inteiramente acima da zona do eixo, garantindo espaço livre. Facilita a montagem e a manutenção.
Ajuste de transição: As zonas sobrepõem-se ou quase se tocam. Proporciona uma localização precisa com um esforço de montagem reduzido.
Ajuste com interferência: A zona do eixo situa-se acima da zona do furo, garantindo um encaixe por pressão para a transmissão de binário ou para uniões permanentes.
As classes de ajuste padrão da ISO (H7/g6, H7/k6, H7/p6) oferecem combinações predefinidas de zonas de tolerância, reduzindo o processo de tentativa e erro entre a conceção e o fabrico.
Cálculo prático: Ajuste com folga
Objetivo do projeto: Montagem fácil com folga garantida (pino de posicionamento no suporte).
Dimensão básica: 20,00 mm. Orifício: 20,000–20,021 mm. Eixo: 19,980–19,995 mm.
Folga mínima (margem) = Diâmetro mínimo do orifício − Diâmetro máximo do eixo = 20,000 − 19,995 = +0,005 mm
Folga máxima = 20,021 − 19,980 = 0,041 mm
A montagem pode sempre ser feita manualmente. A maquinagem CNC decorre com parâmetros normais. A folga compensa a dilatação térmica e o desvio do processo, mantendo baixo o risco de desperdício.
Cálculo prático: Ajuste com interferência
Objetivo do projeto: Junta permanente (eixo encaixado a pressão no cubo).
Dimensão básica: 20,00 mm. Orifício: 19,980–19,990 mm. Eixo: 20,010–20,020 mm.
Interferência máxima = Diâmetro mínimo do furo − Diâmetro máximo do eixo = 19,980 − 20,020 = −0,040 mm
Interferência mínima = 19,990 − 20,010 = −0,020 mm
A montagem requer métodos de encaixe por pressão ou térmicos. A estratégia de maquinagem torna-se significativamente mais rigorosa — a margem de acabamento é fundamental e o desgaste da ferramenta afeta diretamente a qualidade do encaixe. O acabamento superficial influencia a força de inserção e o risco de atrito excessivo. Normalmente, é necessária uma inspeção por CMM com controlo de temperatura.
| Artigo | Ajuste folgado | Ajuste com interferência |
|---|---|---|
| Subsídio | Positivo | Negativo |
| Método de montagem | Manual / deslizante | Prensa / térmica |
| Risco associado ao CNC | Baixo | Alto |
| Sensibilidade ao custo | Baixo-moderado | Alto |
Orientações de conceção e DFM para peças CNC
O DFM é o ponto em que as decisões relativas às tolerâncias e margens de segurança se traduzem diretamente em custos, prazos de entrega e sucesso da produção.
Como especificar tolerâncias que permitam a produção
Um erro comum: aplicar uma tolerância restrita a todo o desenho. Isto ignora a hierarquia funcional e aumenta drasticamente os custos.
Controla apenas o que é importante. Aplique tolerâncias apertadas às características que afetam o encaixe, o alinhamento, a vedação ou o movimento. Deixe que as dimensões não funcionais variem dentro de limites mais amplos, de acordo com as tolerâncias gerais da norma ISO 2768.
Evite a acumulação de tolerâncias. Dimensão a partir de pontos de referência funcionais — e não de características encadeadas — para evitar erros cumulativos, de acordo com os princípios da norma ASME Y14.5.
Ajustar a tolerância ao processo. As peças usinadas numa única configuração podem respeitar tolerâncias mais rigorosas. As peças que requerem várias configurações ou que têm um alcance extenso necessitam de uma margem de tolerância mais ampla ou de alterações no projeto.
Com base na nossa experiência no chão de fábrica, cada tolerância desnecessariamente apertada obriga a avanços mais lentos, passagens de acabamento adicionais e mais inspeções — sem qualquer benefício funcional.
Colabore com o seu fornecedor de CNC
O DFM melhora significativamente quando os projetistas envolvem os fornecedores numa fase inicial:
Informe-se sobre as capacidades. “Que tolerância é possível garantir de forma fiável sem recorrer a processos especiais?” revela frequentemente oportunidades para flexibilizar as especificações de forma segura.
Relacionar a tolerância com o custo. Os fornecedores podem identificar onde ocorrem aumentos de custos — configurações adicionais, etapas de retificação, inspeção por CMM — e como pequenas alterações nas tolerâncias afetam o preço.
Otimize estrategicamente. A flexibilização de apenas algumas tolerâncias não críticas pode reduzir o tempo de ciclo, os custos com ferramentas e a taxa de rejeição. Com base nos nossos dados de produção, a otimização das tolerâncias em características não críticas reduz normalmente o preço orçamentado em 10–25%, sem qualquer compromisso em termos de funcionalidade.
Conclusão
A tolerância e a margem de montagem na produção desempenham papéis diferentes, mas complementares. A tolerância controla as variações inevitáveis da maquinagem — o quanto uma característica pode desviar-se e continuar a funcionar. A margem de montagem define a relação de montagem pretendida entre peças de encaixe — a forma como estas devem encaixar-se na prática. A confusão entre estes conceitos leva a que as peças sejam aprovadas individualmente na inspeção, mas falhem durante a montagem.
As tolerâncias excessivamente apertadas são uma das fontes mais comuns de custos ocultos de fabrico. Reduzem as margens de manobra do processo, atrasam a maquinagem, aumentam a carga de trabalho de inspeção e elevam o risco de rejeição — muitas vezes sem melhorar a funcionalidade. Margens bem escolhidas, combinadas com tolerâncias realistas, permitem uma montagem fiável, preservando simultaneamente a flexibilidade do processo. Os melhores resultados advêm de decisões que dão prioridade à produção: projetos que refletem a capacidade real do CNC, colaboração precoce com os fornecedores e especificações de tolerância que correspondem à funcionalidade — e não ao receio. Precisa de ajuda para otimizar as tolerâncias para o seu próximo projeto CNC? [Contacte a nossa equipa de engenharia] para uma análise de DFM (Design for Manufacturing) e apoio na maquinagem de precisão.
Perguntas frequentes
A indulgência faz parte da tolerância?
Não — são conceitos relacionados, mas distintos. A tolerância define a variação permitida de uma única característica. A folga define a diferença de dimensão intencional entre características de encaixe, com o objetivo de obter o ajuste pretendido. É possível ter tolerâncias apertadas com uma folga grande, ou tolerâncias largas com uma folga pequena. Confundir os dois conceitos é uma causa comum de problemas de montagem.
Qual é o limite do que se considera “demasiado apertado” na maquinagem CNC?
Não existe um limiar universal, mas eis uma regra prática: quando as tolerâncias se aproximam da capacidade natural do processo, o custo aumenta de forma não linear. De acordo com a nossa experiência, características com tolerâncias inferiores a ±0,01 mm em equipamento CNC de 3 eixos padrão requerem normalmente avanços mais lentos, passagens de acabamento adicionais, controlo térmico e inspeção por CMM. Se uma tolerância obrigar à utilização de processos especiais sem acrescentar valor funcional, é provável que seja demasiado restrita.
Será que tolerâncias mais amplas ainda permitem obter um ajuste funcional?
Sim — muitas vezes de forma mais fiável. O ajuste funcional depende da margem de tolerância, não do aperto absoluto. Uma margem de folga ou de interferência bem escolhida permite tolerar variações normais e, mesmo assim, permite uma montagem correta. Aumentar as tolerâncias não críticas aumenta a margem do processo, reduz o desperdício e melhora a consistência sem comprometer o funcionamento.
Quem decide entre tolerância e margem de tolerância — o projetista ou o fabricante?
Os projetistas definem a finalidade funcional, incluindo a margem de ajuste necessária (tolerância). Os fabricantes avaliam a viabilidade, indicando se as tolerâncias especificadas são exequíveis a um custo razoável. Os melhores resultados resultam de uma colaboração precoce: os projetistas especificam o que a peça deve fazer; os fabricantes confirmam a fiabilidade com que esta pode ser fabricada e sugerem otimizações sempre que possível.
De que forma as tolerâncias afetam o prazo de entrega?
Tolerâncias mais rigorosas aumentam normalmente o prazo de entrega, ao acrescentarem passagens de maquinagem, etapas de inspeção e tempo de espera para o equipamento CMM. Além disso, reduzem o leque de fornecedores, o que pode atrasar o aprovisionamento. A flexibilização das tolerâncias não críticas encurta o tempo de ciclo e alarga as opções de fabrico — sendo, muitas vezes, a forma mais rápida de reduzir o risco de atrasos na entrega em programas em que o prazo é crucial.


