
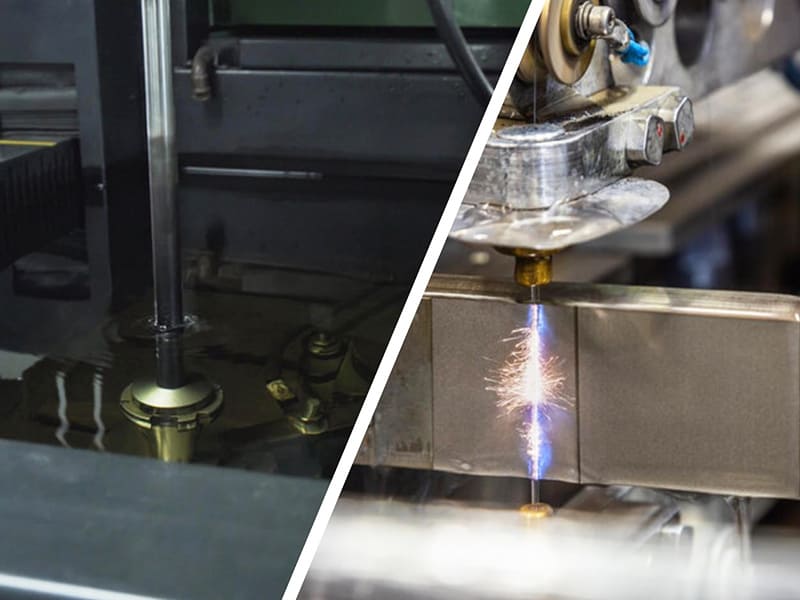
Risposta rapida: Il filo EDM e l'elettroerosione a tuffo EDM (elettroerosione a penetrazione, elettroerosione per affondamento) utilizzano lo stesso principio di erosione per scarica elettrica ma risolvono problemi geometrici diversi. Il filo EDM alimenta un elettrodo a filo in movimento continuo (tipicamente Ø 0,10–0,30 mm) attraverso il pezzo lungo un percorso programmato CNC, producendo profili di taglio passanti bidimensionali — il filo deve avere accesso in entrata e in uscita attraverso lo spessore del pezzo. L'elettroerosione a tuffo EDM utilizza un elettrodo solido pre-lavorato (grafite o rame) sagomato come negativo della cavità desiderata, che erode il materiale avanzando nella superficie del pezzo — il processo non è limitato ai tagli passanti ed è il metodo standard per tasche cieche, cavità interne, nervature profonde e caratteristiche complesse per stampi. Tolleranza tipica: filo EDM ±0,002–0,005 mm; elettroerosione a tuffo EDM ±0,005–0,010 mm. La selezione è determinata dall'accessibilità geometrica — la domanda è se la caratteristica richiede un taglio passante (filo EDM) o una cavità chiusa/cieca (elettroerosione a tuffo EDM). Entrambi i processi lavorano materiali temprati senza forza di taglio, indipendentemente dalla durezza del pezzo.
La Differenza Fondamentale: Taglio Passante vs Formazione di Cavità
Il filo EDM e l'elettroerosione a tuffo EDM non competono per le stesse operazioni di lavorazione — risolvono problemi geometricamente distinti.
Filo EDM — profilatura di precisione a taglio passante: L'elettrodo a filo viene infilato attraverso un foro di avviamento pre-forato e alimentato attraverso il pezzo mediante il movimento della tavola X-Y controllato da CNC, mantenendo un traferro controllato (~0,01–0,05 mm) tra il filo e la parete del pezzo. Il filo erode il pezzo lungo il suo percorso, producendo un taglio di larghezza pari al diametro del filo più il doppio del traferro di scarica (~0,12–0,40 mm di larghezza totale del taglio per filo standard da 0,20 mm). Il controllo CNC programma qualsiasi profilo bidimensionale, inclusi curve complesse, angoli rientranti vivi e contorni chiusi multipli in un unico setup. Il processo è geometricamente limitato: il filo deve avere un percorso libero dal punto di entrata al punto di uscita attraverso il pezzo. Non può produrre tasche cieche, cavità con sommità chiuse o caratteristiche inaccessibili dall'alto e dal basso.
Elettroerosione a tuffo EDM — formazione di cavità definita dall'elettrodo: L'elettrodo per elettroerosione a tuffo EDM è pre-lavorato con la forma negativa della cavità desiderata — un blocco di grafite o rame lavorato mediante fresatura CNC con il profilo che, una volta eroso nel pezzo, produce la caratteristica prevista. L'elettrodo avanza nella superficie del pezzo (il movimento di “affondamento”) mentre le scariche elettriche erodono il materiale dalla superficie del pezzo nella forma della faccia dell'elettrodo. Tipicamente vengono utilizzati più elettrodi in sequenza: un elettrodo di sgrossatura rimuove la maggior parte del materiale ad alta energia di scarica, seguito da elettrodi di semi-finitura e finitura a livelli di energia progressivamente inferiori per ottenere precisione dimensionale e finitura superficiale. Il processo può produrre tasche cieche, caratteristiche interne chiuse, sottosquadri e forme di cavità tridimensionali che il filo EDM non può raggiungere.
La conseguenza pratica: Un inserto per matrice di stampaggio richiede sia un profilo passante (il contorno del filo di taglio — filo EDM) sia uno scarico che si apre verso l'interno dal filo di taglio (elettroerosione a tuffo EDM o CNC). Un tipico inserto per stampo a iniezione utilizza l'elettroerosione a tuffo EDM per la geometria della cavità e il filo EDM per il profilo esterno dell'inserto e le caratteristiche passanti. Questi sono processi complementari utilizzati in fasi diverse della produzione dello stesso componente.
Confronto delle Capacità di Processo
| Fattore | Filo EDM | Piombino EDM |
|---|---|---|
| Strumento | Filo di ottone alimentato continuamente, Ø0,10–0,30 mm | Elettrodo pre-lavorato (grafite o rame) |
| Tipo di geometria | Profili passanti 2D; conicità fino a ±30° | Cavità 3D; tasche cieche; caratteristiche interne |
| Requisito di accesso passante | Obbligatorio (il filo deve passare completamente attraverso) | Non richiesto (l'elettrodo avanza dalla superficie) |
| Caratteristiche cieche | Non possibili | Capacità standard |
| Tolleranza ottenibile | ±0,002–0,005 mm | ±0,005–0,010 mm |
| Finitura superficiale (passate multiple) | Ra 0,4–1,6 µm | Ra 0,2–1,2 µm (passate di finitura) |
| Raggio minimo degli angoli interni | ~0,06–0,15 mm (raggio del filo + traferro di scarica) | Dipende dalla geometria dell'elettrodo |
| Preparazione elettrodo/utensile | Nessuna (filo standard da bobina) | L'elettrodo deve essere lavorato con CNC; tempo e costo separati |
| Velocità di asportazione del materiale | Tipicamente 20–200 mm²/min (area di taglio al minuto) | Tipicamente 0,1–5 cm³/ora |
| Limitazione di durezza | Nessuna (indipendente dalla durezza del pezzo) | Nessuno |
| Applicazioni principali | Matrici, punzoni, inserti profilati, fessure di precisione | Cavità per stampi, tasche cieche, nervature, caratteristiche interne |
Quando il Filo EDM È la Scelta Corretta
Il filo EDM è il processo corretto quando la geometria della caratteristica può essere descritta come un profilo bidimensionale tagliato attraverso lo spessore del pezzo, e quando la precisione dimensionale e la geometria del profilo con spigoli vivi sono i requisiti principali.
Matrici di stampaggio e punzoni: Il profilo del filo di taglio di una matrice di stampaggio o di un punzone deve essere prodotto in acciaio per utensili temprato (HRC 58–65) con angoli vivi che si avvicinano a raggio 0° e tolleranze di ±0,002–0,005 mm. Il filo EDM taglia questo profilo direttamente nello stato temprato — non è richiesta alcuna ri-ricottura e non è necessaria alcuna rettifica secondaria del bordo. Il raggio d'angolo ottenibile è approssimativamente uguale al raggio del filo più il traferro di scarica: con filo da 0,10 mm, sono ottenibili angoli interni di circa 0,07–0,10 mm di raggio. La lavorazione CNC non può produrre questi angoli in acciaio per utensili temprato, e la rettifica convenzionale non può produrre profili curvi complessi in modo efficiente.
Inserti per matrici progressive: Gli stampi progressivi sono composti da più sezioni di inserti, ciascuna con una geometria di profilo passante specifica che deve corrispondere alle sezioni adiacenti entro ±0,003–0,005 mm. Il EDM a filo, programmato dal file di progettazione dello stampo, produce ciascuna sezione con il profilo richiesto e con la precisione e la coerenza necessarie per l'assemblaggio. Questo processo è lo standard industriale per la produzione di stampi progressivi.
Calibri di precisione e attrezzature: Gli inserti per calibri di precisione, le boccole di maschera e le attrezzature di ispezione richiedono una precisione del profilo passante di ±0,002–0,003 mm in posizioni che devono essere relative a caratteristiche di riferimento stabilite. Il EDM a filo, utilizzando le caratteristiche di riferimento lavorate del pezzo come riferimento di configurazione, produce i profili del calibro con la precisione posizionale richiesta in un'unica configurazione.
Caratteristiche passanti per applicazioni mediche e aerospaziali: Componenti sottili in titanio, acciaio inossidabile e leghe ad alto contenuto di nichel con profili passanti complessi, fessure o fori di avviamento per EDM a filo richiedono il vantaggio dell'assenza di forza di taglio del EDM a filo. La tendenza del titanio a tornare elasticamente dopo il taglio e la sua bassa duttilità lo rendono particolarmente suscettibile a bave e danni ai bordi da taglio meccanico — il EDM a filo elimina questi rischi.
Cosa il EDM a filo non può fare: Il EDM a filo non può produrre alcuna caratteristica che non abbia accesso passante dalla parte superiore e inferiore del pezzo. Tasche cieche, caratteristiche interne chiuse, cavità con fondo solido, caratteristiche sottosquadro non accessibili nell'intervallo di angolo di inclinazione della macchina e contorni di superficie tridimensionali che richiedono movimento simultaneo su tre assi sono tutti al di fuori della capacità geometrica del EDM a filo.
Quando il Sinker EDM È la Scelta Corretta
Il Sinker EDM è il processo corretto — e spesso l'unico processo praticabile — quando la caratteristica è un foro cieco, una cavità chiusa o una forma interna tridimensionale che il wire EDM non può raggiungere.
Cavità di stampi a iniezione: La cavità primaria di uno stampo a iniezione è un volume chiuso tridimensionale in acciaio per utensili temprato (P20 a HRC 30–34 o H13 a HRC 48–52). La fresatura CNC viene utilizzata per la sgrossatura e la semi-finitura prima della tempra; il sinker EDM completa la geometria della cavità dopo la tempra, aggiungendo spigoli vivi e una finitura superficiale fine che il raggio minimo della fresa non può ottenere. L'elettrodo del sinker EDM viene lavorato in grafite (la più comune per stampi in acciaio) con la forma positiva della cavità, e l'erosione produce il negativo di quella forma nello stampo.
Nervature profonde e caratteristiche interne strette: Le cavità degli stampi per parti plastiche nervate, nuclei di dissipatori di calore e alloggiamenti di strumenti di precisione contengono nervature larghe 0,5–2 mm e profonde 10–30 mm. Le frese a candela CNC che tentano di lavorare queste caratteristiche in profondità subiscono vibrazioni, deflessione dell'utensile e rotture. Gli elettrodi del sinker EDM, senza forza di taglio, producono queste nervature con geometria costante e superfici lisce (Ra 0,4–0,8 µm con passate di finitura) indipendentemente dalla profondità della nervatura.
Fori ciechi e tasche: Una tasca cieca cilindrica o non circolare — una tasca che non penetra attraverso il pezzo — è un'applicazione del sinker EDM per definizione se richiede tolleranze strette o un profilo non circolare. I fori ciechi circolari vengono alesati; le caratteristiche cieche non circolari, o le caratteristiche cieche circolari che richiedono planarità del fondo di ±0,010–0,020 mm, utilizzano il sinker EDM.
Scanalature interne e sedi per chiavetta: Le scanalature interne su mozzi di giunti e alesaggi di ingranaggi, dove l'utensileria per brocciatura non è economicamente giustificata per piccole quantità, vengono prodotte con il sinker EDM utilizzando un elettrodo profilato. Il profilo dell'elettrodo corrisponde alla forma del dente della scanalatura; l'elettrodo avanza nell'alesaggio producendo la geometria della scanalatura.
La considerazione del costo dell'elettrodo: Ogni lavoro con sinker EDM richiede la preparazione dell'elettrodo — modello CAD dell'elettrodo, lavorazione CNC dell'elettrodo (tipicamente 0,5–4 ore per complessità moderata) e qualificazione dell'elettrodo. Una semplice tasca cieca con sezione trasversale rettangolare e tolleranza moderata potrebbe richiedere un elettrodo di sgrossatura; una cavità di stampo complessa con più nervature, raggi e requisiti di texture potrebbe richiedere 3–6 elettrodi. Il costo di preparazione dell'elettrodo è un costo fisso per lavoro che rende il sinker EDM meno economico del wire EDM per geometrie semplici dove il wire EDM è applicabile.
Dettagli su Tolleranze e Finitura Superficiale
Meccanismi di tolleranza del wire EDM: Il wire EDM raggiunge le sue tolleranze strette (±0,002–0,005 mm) grazie all'assenza di forza di taglio (eliminando l'errore di deflessione dell'utensile), al piccolo gap di scarica (controllato dai parametri della macchina a circa 0,010–0,030 mm) e a multiple passate di raschiatura. La prima passata (di sgrossatura) rimuove la maggior parte del materiale; le successive passate di raschiatura riducono la rugosità residua dei crateri di scarica e affinano la posizione dimensionale. Con tre passate, un processo di wire EDM raggiunge tipicamente Ra 0,8–1,6 µm e ±0,003–0,005 mm. Con quattro o cinque passate, Ra 0,4–0,8 µm e ±0,002–0,003 mm sono raggiungibili su macchine di precisione.
Meccanismi di tolleranza del sinker EDM: La precisione dimensionale del sinker EDM dipende da: il gap di scarica elettrodo-pezzo (controllato dall'energia di scarica); il rapporto di usura dell'elettrodo (quantità di materiale dell'elettrodo rimosso per unità di materiale del pezzo rimosso, tipicamente 0,1–2% per elettrodi in grafite, che richiede compensazione nella programmazione dell'elettrodo); e la precisione dell'elettrodo stesso (lavorato a ±0,005–0,010 mm). Ogni passata del sinker EDM utilizza parametri di scarica diversi: sgrossatura (alta energia, rimozione rapida del materiale, Ra 3,2–6,3 µm), semi-finitura (energia media, Ra 1,6–3,2 µm) e finitura (bassa energia, Ra 0,4–1,6 µm). La geometria dell'elettrodo è offset rispetto alla geometria finale del pezzo del gap di scarica più l'importo di compensazione, richiedendo una programmazione precisa.
Confronto della capacità degli angoli: Il raggio minimo degli angoli interni del wire EDM è approssimativamente uguale al raggio del filo più la distanza del gap di scarica — circa 0,07–0,15 mm per filo da 0,10–0,20 mm. Per stampi e calibri che richiedono angoli interni molto vivi, il wire EDM offre la migliore geometria degli angoli di qualsiasi processo di lavorazione. La capacità degli angoli del sinker EDM dipende dalla geometria dell'elettrodo — l'elettrodo può essere lavorato con raggi molto piccoli, e l'angolo della cavità risultante corrisponde approssimativamente all'angolo dell'elettrodo meno il gap di scarica. Per angoli concavi nelle cavità (angoli convessi sull'elettrodo), il sinker EDM raggiunge anch'esso una geometria quasi viva.
Analisi dei costi
Economia del wire EDM: Il wire EDM non ha costi di preparazione dell'elettrodo — il filo è un consumabile standard (circa $0,10–$0,50 per metro di filo consumato). I fattori di costo sono il tempo macchina (la velocità di taglio diminuisce con lo spessore del pezzo e la tolleranza più stretta) e la complessità del pezzo (percorso programmato più lungo = tempo di taglio più lungo). Per un semplice profilo di stampo rettangolare in acciaio per utensili D2 da 20 mm di spessore, il wire EDM potrebbe richiedere 2–3 ore inclusa la configurazione; un inserto complesso di stampo progressivo potrebbe richiedere 8–15 ore. Il wire EDM è economico per profili passanti ad alta precisione di qualsiasi complessità ed è tipicamente l'opzione a costo più basso quando la geometria è accessibile.
Economia del sinker EDM: Il sinker EDM ha un costo fisso di preparazione dell'elettrodo di circa $100–$1.500 per configurazione, a seconda della complessità dell'elettrodo. Un semplice elettrodo per tasca rettangolare viene lavorato in 30–60 minuti di tempo CNC; un elettrodo per cavità di stampo complessa con più nervature e raggi può richiedere 4–10 ore di tempo CNC più il tempo di qualificazione dell'operatore. Questo costo fisso rende il sinker EDM meno economico del wire EDM per caratteristiche semplici, ma competitivo per cavità complesse dove nessun processo alternativo può raggiungere la geometria richiesta.
| Tipo di elemento | Processo Più Economico | Motivo |
|---|---|---|
| Profilo semplice rettangolare o di contorno (passante) | Filo EDM | Nessun elettrodo necessario; taglio diretto |
| Profilo complesso in acciaio temprato | Filo EDM | Nessun costo di elettrodo; taglia qualsiasi profilo |
| Tasca rettangolare cieca semplice | Lavorazione CNC (preferita); EDM a tuffo se la tolleranza lo richiede | CNC è più veloce ed economico per geometrie accessibili |
| Cavità di stampo complessa con nervature, dopo tempra | Piombino EDM | CNC non può raggiungere dopo la tempra; la geometria richiede un elettrodo |
| Scanalatura interna, piccola quantità | Piombino EDM | Costo dell'alesatore non giustificato; l'elettrodo è pratico |
| Componenti per stampi progressivi | Filo EDM | Processo standard; nessun elettrodo richiesto |
Errori comuni nella selezione del processo EDM
| Errore | Conseguenza | L'approccio corretto |
|---|---|---|
| Specificare EDM a filo per una cavità cieca | Impossibile da lavorare — il filo non ha percorso di uscita | Identificare se la caratteristica ha accesso passante; in caso contrario, specificare EDM a tuffo |
| Specificare EDM a tuffo per un profilo passante semplice | Costo di preparazione dell'elettrodo non necessario; costo 2–5× superiore rispetto al EDM a filo | Usare EDM a filo per geometrie a profilo passante; riservare EDM a tuffo per caratteristiche inaccessibili |
| Ignorare il costo di preparazione dell'elettrodo nei preventivi EDM a tuffo | Costo effettivo 30–70% superiore al solo costo di lavorazione | Richiedere un preventivo completo che includa progettazione dell'elettrodo, lavorazione e tempo di qualifica |
| Presumere che EDM a filo e EDM a tuffo siano intercambiabili | Processo sbagliato selezionato in base alla familiarità | Determinare se la caratteristica è passante o cieca prima di specificare il tipo di EDM |
| Non specificare il cono nel filo EDM quando richiesto | Pareti verticali prodotte dove sono necessarie pareti coniche (o viceversa) | Specificare qualsiasi angolo di sformo o conicità richiesto nel disegno; il filo EDM supporta una conicità di ±15–30° a seconda della macchina |
Punti di forza
- Il criterio di selezione principale tra filo EDM e tuffatore EDM è l'accessibilità geometrica: il filo EDM richiede un percorso di taglio passante; il tuffatore EDM opera dalla superficie del pezzo e può produrre caratteristiche cieche. Questa distinzione non riguarda la preferenza di precisione — riguarda la fattibilità geometrica.
- Il filo EDM raggiunge una tolleranza di ±0,002–0,005 mm sulle dimensioni del profilo passante con finitura superficiale Ra 0,4–1,6 µm dopo più passate di rasatura. Il raggio minimo dell'angolo interno è di circa 0,07–0,15 mm, rendendolo il processo migliore per angoli vivi nei profili passanti.
- Il tuffatore EDM raggiunge una tolleranza di ±0,005–0,010 mm sulle dimensioni della cavità, con finitura superficiale Ra 0,2–1,2 µm con passate di finitura. La precisione dipende dall'accuratezza geometrica dell'elettrodo e dalla programmazione della compensazione del gap di scarica.
- Entrambi i processi lavorano materiali temprati senza forza di taglio: questo è il vantaggio comune che rende entrambi i tipi di EDM applicabili ad acciai da utensili a HRC 60–65, titanio, Inconel e altri materiali duri o difficili da lavorare dove il taglio convenzionale produce un rapido usura dell'utensile.
- Il filo EDM ha costi generali per lavoro inferiori rispetto al tuffatore EDM per profili passanti perché non è richiesta la preparazione dell'elettrodo. Il tuffatore EDM ha costi generali fissi più elevati (progettazione, lavorazione e qualificazione dell'elettrodo) ma è l'unico processo praticabile per cavità chiuse e caratteristiche cieche complesse.
- Molti componenti di precisione richiedono entrambi i processi: il profilo esterno e le caratteristiche passanti utilizzano il filo EDM; le cavità interne e le nervature cieche utilizzano il tuffatore EDM. Questi sono processi complementari tipicamente applicati in fasi diverse della produzione dello stesso pezzo.
- Per i team di approvvigionamento e progettazione OEM: quando si specifica EDM sui disegni tecnici, il disegno deve indicare quali caratteristiche sono a taglio passante (filo EDM applicabile) e quali sono cieche o chiuse (tuffatore EDM richiesto), e i requisiti di tolleranza e finitura superficiale per ciascuna. Una nota come “filo EDM, profilo a ±0,003 mm” o “cavità con tuffatore EDM, Ra ≤1,6 µm dopo finitura” fornisce al fornitore le informazioni necessarie per quotare con precisione e selezionare il processo corretto senza ambiguità.
Domande frequenti
Qual è la differenza principale tra filo EDM e tuffatore EDM?
Il filo EDM utilizza un elettrodo a filo in movimento continuo per tagliare profili bidimensionali completamente attraverso il pezzo — il filo deve entrare e uscire dal pezzo, rendendolo applicabile solo a caratteristiche a taglio passante. Il tuffatore EDM utilizza un elettrodo solido pre-lavorato per erodere materiale dalla superficie del pezzo avanzando (affondando) in esso — il processo non è limitato a tagli passanti e può produrre tasche cieche, cavità chiuse, nervature profonde e caratteristiche interne tridimensionali. Entrambi i processi utilizzano l'erosione a scarica elettrica, entrambi sono indipendenti dalla durezza del pezzo ed entrambi non producono forza di taglio. La selezione tra loro è determinata dal fatto che la caratteristica abbia accesso passante (filo EDM) o richieda accesso da un solo lato (tuffatore EDM).
Il filo EDM può lavorare cavità cieche?
No. Il filo EDM richiede che il filo passi completamente attraverso il pezzo dall'ingresso all'uscita — il filo non può tornare indietro su se stesso o entrare in una cavità chiusa. Qualsiasi caratteristica che non ha accesso passante (una tasca con fondo solido, una caratteristica interna chiusa, un foro cieco con profilo non circolare) non può essere prodotta dal filo EDM. Queste caratteristiche richiedono il tuffatore EDM, dove l'elettrodo sagomato avanza dalla superficie del pezzo per erodere la forma della cavità. In alcuni casi, la lavorazione CNC prima della tempra può essere utilizzata per caratteristiche cieche, con il tuffatore EDM riservato alle caratteristiche che CNC non può completare dopo la tempra.
Quale è più preciso — filo EDM o tuffatore EDM?
Entrambi sono altamente precisi, ma raggiungono la precisione attraverso meccanismi diversi. Il filo EDM raggiunge tipicamente ±0,002–0,005 mm grazie all'assenza di forza di taglio, al gap di scarica controllato e a multiple passate di rasatura. Il tuffatore EDM raggiunge tipicamente ±0,005–0,010 mm, dove la precisione dipende dall'accuratezza geometrica dell'elettrodo, dalla compensazione del gap di scarica e dalla gestione del rapporto di usura dell'elettrodo. La precisione del filo EDM è più intrinseca ai parametri di processo; la precisione del tuffatore EDM richiede ingegneria aggiuntiva nella preparazione dell'elettrodo. Per caratteristiche a profilo passante, il filo EDM è generalmente più preciso; per cavità chiuse, il tuffatore EDM fornisce l'unica opzione accurata.
Perché il tuffatore EDM richiede la preparazione dell'elettrodo?
Il tuffatore EDM erode materiale nella forma della faccia dell'elettrodo — l'elettrodo è lavorato nella forma positiva della cavità desiderata e il pezzo riceve il negativo. Senza un elettrodo sagomato, il tuffatore EDM non può produrre alcuna geometria definita. La preparazione dell'elettrodo comporta: modellazione della geometria dell'elettrodo in CAD (tenendo conto dell'offset del gap di scarica e della compensazione dell'usura dell'elettrodo), lavorazione CNC dell'elettrodo da grafite o rame e qualificazione delle dimensioni dell'elettrodo prima dell'uso. Per geometrie complesse, possono essere richiesti 3–6 elettrodi con diversi livelli di energia (sgrossatura, semi-finitura, finitura). Questo costo generale fisso per lavoro rende il tuffatore EDM meno economico per geometrie semplici dove il filo EDM è applicabile.
Quando dovrei scegliere il filo EDM rispetto alla lavorazione CNC convenzionale?
Il filo EDM dovrebbe essere scelto rispetto alla lavorazione CNC quando: il materiale è temprato oltre circa HRC 45–50, dove l'usura dell'utensile CNC diventa rapida e la precisione dimensionale è difficile da mantenere; il raggio d'angolo interno richiesto è più piccolo della fresa a candela CNC pratica più piccola (circa 0,5 mm per la fresatura CNC di produzione rispetto a 0,07–0,15 mm per il filo EDM); il pezzo è sottile o delicato e la forza di taglio meccanica causerebbe deflessione o distorsione; oppure la tolleranza richiesta (±0,002–0,005 mm) non può essere raggiunta in modo costante dalla lavorazione CNC per il tipo di caratteristica. Per materiali con durezza da media a bassa con caratteristiche superiori a 0,5 mm di raggio d'angolo e tolleranze superiori a ±0,010 mm, la lavorazione CNC è tipicamente più veloce e meno costosa del filo EDM.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC, inclusa il coordinamento delle operazioni di filo EDM e elettroerosione a tuffo EDM per componenti di stampi progressivi, inserti per stampi a iniezione, calibri di precisione, attrezzature aerospaziali e componenti per dispositivi medici in acciaio per utensili, acciaio inossidabile, titanio e Inconel. Riferimenti tecnici: Masuzawa T. — State of the Art of Micromachining (processi EDM), ASM Handbook Vol. 16 (Lavorazioni — Elettroerosione), Laermer F. e Schilp A. — Brevetto Bosch DRIE (per confronto della geometria EDM con altri processi di precisione), Guide applicative GF Machining Solutions per filo EDM e elettroerosione a tuffo EDM, Machinery's Handbook (Elettroerosione).
Cerchi componenti lavorati di precisione con EDM?
Presso CMS, coordiniamo le operazioni di filo EDM e elettroerosione a tuffo EDM per stampi progressivi, inserti per stampi, calibri di precisione e componenti aerospaziali/medici — con capacità di tolleranza fino a ±0,003 mm, finitura superficiale Ra 0,4–0,8 µm e report dimensionali completi CMM.
[Richiedi una revisione delle specifiche EDM e un preventivo di lavorazione di precisione →]


