
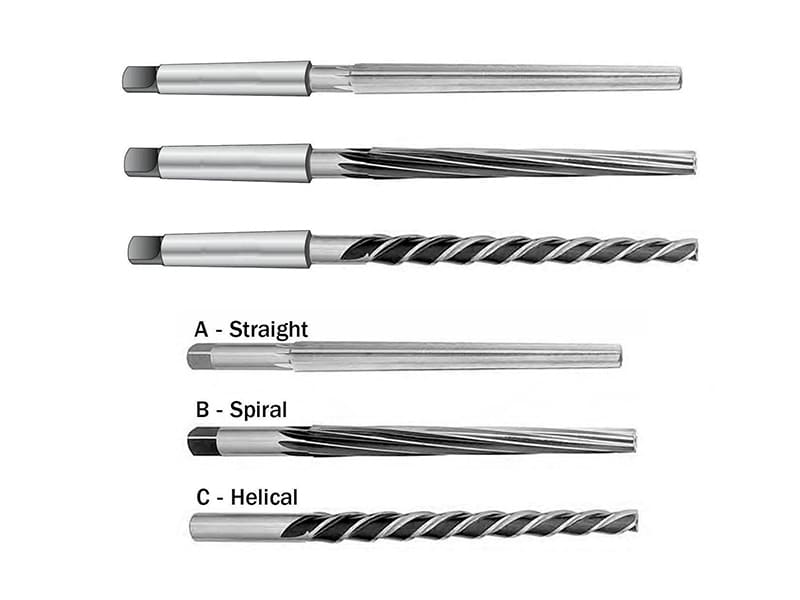
Risposta rapida: Un alesatore è un utensile rotante multi-lama che rifinisce un foro forato fino a un diametro preciso, una rotondità accurata e una finitura superficiale liscia rimuovendo solo 0,10–0,30 mm di materiale in una passata finale controllata. La foratura stabilisce la posizione del foro e la dimensione approssimativa (tolleranza tipica ±0,05–0,10 mm); l'alesatura raggiunge la tolleranza funzionale — accoppiamento H7, sede cuscinetto, foro per spina di posizionamento — a ±0,010–0,025 mm con finitura superficiale Ra 0,8–1,6 µm. I principali tipi di alesatori sono: alesatori per macchina (produzione CNC, ripetibilità ±0,010–0,025 mm), alesatori a mano (riparazione manuale e regolazione di pezzi singoli), alesatori in carburo (materiali duri e produzione ad alto volume), alesatori a flauto elicoidale (materiali tenaci come l'acciaio inossidabile dove l'evacuazione del truciolo è critica), alesatori regolabili (diametri non standard), alesatori per spine coniche (installazioni di spine coniche autobloccanti), alesatori a guscio (diametri grandi) e portalesatori flottanti (correzione del disallineamento del mandrino). La selezione corretta dipende da: classe di tolleranza richiesta, materiale del pezzo, volume di produzione e se il tipo di foro è passante o cieco.
Cosa Fanno gli Alesatori — e Perché la Sola Foratura Non è Sufficiente
Una punta crea un foro fratturando e spingendo il materiale da parte davanti ai due taglienti sulla punta della trivella. Il risultato è un foro che è approssimativamente della dimensione giusta e nella posizione giusta, ma presenta limitazioni intrinseche al processo di foratura:
Imprecisione dimensionale: Le punte deviano leggermente sotto le forze di taglio, in particolare quando entrano su superfici oblique, forano fori trasversali o lavorano con configurazioni di utensili a lungo raggio. Anche una punta affilata, correttamente affilata e in buone condizioni produce tipicamente fori con variazione di diametro di ±0,025–0,075 mm e fuori rotondità (errore di circolarità) di 0,025–0,075 mm.
Rugosità superficiale: I taglienti della punta strappano e raschiano il materiale piuttosto che tagliarlo in modo pulito. La superficie del foro risultante è ruvida — Ra 3,2–6,3 µm è tipico per fori forati nell'acciaio, che è molto più grossolano del Ra 0,8–1,6 µm tipicamente richiesto per sedi cuscinetto, accoppiamenti scorrevoli e fori di tenuta idraulica.
Queste limitazioni sono accettabili quando la funzione del foro è semplicemente quella di far passare un elemento di fissaggio — fori di passaggio per bulloni, fori per il passaggio di cavi o fori che saranno filettati. Non sono accettabili quando il foro deve posizionare un componente (spina di posizionamento), supportare un elemento rotante (cuscinetto), mantenere una tenuta idraulica (alesaggio valvola) o ottenere un accoppiamento con interferenza o gioco specifico.
L'alesatura affronta tutte e tre le limitazioni. Le multiple lame di un alesatore (tipicamente 4–8 per alesatori standard) rimuovono ciascuna un truciolo sottile e uniforme dalla parete del foro. Il contatto multi-lama con la parete del foro esistente guida l'utensile lungo la linea centrale stabilita, correggendo la leggera ovalità e producendo un foro costantemente rotondo. Il carico di truciolo di finitura leggero produce Ra 0,8–1,6 µm come risultato di routine. Con utensileria appropriata e controllo di processo, è ottenibile in produzione una tolleranza di ±0,010–0,015 mm sul diametro del foro.
Il principio del sovrametallo: Gli alesatori non sono progettati per rimuovere grandi quantità di materiale. Se viene lasciato troppo sovrametallo per l'alesatura, l'alesatore devia, produce vibrazioni e sovradimensiona il foro. La pratica standard è forare il foro 0,10–0,30 mm sottodimensionato (a seconda del diametro del foro e del materiale) e poi alesare alla dimensione finale. L'alesatore rimuove questo 0,10–0,30 mm finale totale sul diametro.
I Principali Tipi di Alesatori e le Loro Applicazioni
Alesatori per Macchina
Gli alesatori per macchina sono l'utensile di alesatura standard per centri di lavoro CNC, torni CNC (per operazioni di alesatura) e trapani a colonna. Hanno un gambo dritto (cilindrico, per portapunte tipo fresa) o un gambo con cono Morse per il montaggio diretto sul mandrino, e 4–8 lame dritte o leggermente elicoidali.
Prestazioni: Gli alesatori per macchina utilizzati nella lavorazione CNC con rigidità appropriata, avanzamento (circa 0,1–0,4 mm/giro) e velocità di taglio (tipicamente 50–80% della velocità di foratura per lo stesso materiale) producono tolleranze del foro di ±0,010–0,025 mm sul diametro e finitura superficiale di Ra 0,8–1,6 µm. Questi valori coprono la maggior parte dei requisiti di accoppiamento di precisione nella produzione industriale.
Materiale: Gli alesatori per macchina in acciaio rapido (HSS) sono lo standard per la maggior parte delle applicazioni su acciaio e alluminio. L'HSS al cobalto (M42) offre prestazioni migliori nell'acciaio inossidabile austenitico e nelle leghe ad alto contenuto di nichel. Per la produzione ad alto volume o materiali duri, sono specificati alesatori in carburo (carburo massiccio o carburo con punte saldate).
Quando si usa: La scelta predefinita per la produzione CNC di fori con tolleranza H7, H8 e tolleranze comparabili. Sedie cuscinetto, fori per spine di posizionamento in attrezzature e utensileria, alesaggi di centraggio in componenti assemblati e boccole di precisione sono tutte applicazioni di routine.
Alesatori a Mano
Gli alesatori a mano hanno una linguetta quadrata all'estremità del gambo (per chiave a maschio o manico a T) e uno smusso di entrata lungo e leggermente conico che consente di guidare manualmente l'utensile nel foro senza macchina. Le lame sono tipicamente leggermente più lunghe di quelle degli alesatori per macchina per adattarsi al maggiore impegno necessario per l'operazione manuale controllata.
Prestazioni: L'alesatura a mano dipende dall'abilità e dalla costanza dell'operatore. Tolleranze di ±0,020–0,050 mm sono ottenibili con tecnica accurata; mantenere questo su più pezzi in una serie di produzione non è pratico. Gli alesatori a mano sono intrinsecamente limitati a situazioni in cui l'utensileria per macchina non è disponibile o non è pratica.
Quando si usa: Assistenza sul campo e manutenzione (allargare o rifinire un foro in un gruppo che non può essere smontato per accedere a una macchina), operazioni di aggiustaggio per accoppiamenti con interferenza o transizione dove la dimensione finale deve essere ottenuta in modo incrementale, e lavoro in officina/prototipi dove un singolo foro deve essere dimensionato con precisione. Gli alesatori a mano non devono essere utilizzati in ambienti di produzione dove è richiesta consistenza da foro a foro.
Alesatori in metallo duro
Gli alesatori in metallo duro utilizzano una costruzione in metallo duro massiccio (più comune per piccoli diametri, sotto circa 16 mm) o inserti in metallo duro brasati su un corpo in acciaio (per diametri maggiori). Il modulo di elasticità del metallo duro (~550 GPa) è circa 3 volte quello dell'HSS (~200 GPa), producendo meno deflessione sotto carichi di taglio e una migliore stabilità dimensionale — particolarmente rilevante per fori profondi e materiali con elevate forze di taglio.
Vantaggi prestazionali rispetto all'HSS: In materiali abrasivi (ghisa, plastiche rinforzate con fibre, acciaio temprato), gli alesatori in metallo duro durano 5–15 volte più a lungo degli alesatori in HSS prima che i bordi dei taglienti si usurino e il diametro inizi a deviare. In produzioni continue (1.000+ fori), gli alesatori in metallo duro producono diametri dei fori più consistenti durante tutta la produzione perché l'usura influisce sul diametro di taglio in modo lento e prevedibile. Il metallo duro consente inoltre velocità di taglio più elevate, riducendo il tempo di ciclo.
Quando si usa: Acciaio inossidabile (304, 316, duplex) dove l'incrudimento richiede bordi affilati e resistenti; leghe di titanio dove la bassa conducibilità termica concentra il calore sul bordo dell'utensile; acciai temprati oltre circa HRC 35; ghisa e altri materiali abrasivi; e qualsiasi applicazione ad alto volume dove il costo per foro giustifica l'investimento più elevato nell'utensile in metallo duro.
Alesatori a taglienti elicoidali
Gli alesatori a taglienti elicoidali hanno scanalature che si avvolgono a spirale attorno al corpo con un angolo di elica (tipicamente 15–45°). Questa geometria produce un'azione di taglio continua e progressiva (piuttosto che il contatto intermittente dei taglienti dritti) e crea un effetto di pompaggio assiale dei trucioli che li estrae dal foro verso il mandrino della macchina nelle applicazioni passanti.
Quando i taglienti dritti falliscono: Nell'acciaio inossidabile e in altri materiali incrudenti, gli alesatori a taglienti dritti tendono a produrre vibrazioni — l'utensile vibra alla frequenza di contatto del bordo tagliente perché il tagliente dritto crea un carico d'impatto periodico. I taglienti elicoidali distribuiscono la forza di taglio in modo continuo attorno al foro, sopprimendo questa vibrazione. La superficie del foro risultante è più liscia (tipicamente Ra 1,0–1,6 µm rispetto a Ra 2,4–3,2 µm per i taglienti dritti nell'acciaio inossidabile) e dimensionalmente più consistente.
Vantaggio dell'evacuazione dei trucioli: In fori profondi (rapporto profondità/diametro superiore a circa 3:1) e in materiali duttili che producono trucioli lunghi e filamentosi (alluminio, rame, acciaio dolce), l'azione di pompaggio assiale dei taglienti elicoidali riduce significativamente il rischio di impaccamento dei trucioli — trucioli accumulati che si bloccano nel foro e graffiano la superficie finita o causano il grippaggio dell'alesatore.
Quando si usa: Acciaio inossidabile (applicazione principale), rame e leghe di rame, alluminio nell'alesatura di fori profondi, e qualsiasi applicazione dove gli alesatori a taglienti dritti hanno prodotto vibrazioni o finitura superficiale inconsistente.
Alesatori regolabili
Gli alesatori regolabili hanno inserti di taglio a lama in slot inclinati che possono essere espansi o contratti per regolare il diametro di taglio effettivo, tipicamente su un intervallo di ±0,5–2,0 mm dalla dimensione nominale. La regolazione viene effettuata allentando un anello di bloccaggio e avanzando o ritraendo gli inserti a lama.
Limiti di precisione: Il meccanismo regolabile introduce variabili aggiuntive (deflessione della lama, regolazione non uniforme tra le lame, eccentricità dovuta alle forze di bloccaggio) che riducono la tolleranza ottenibile rispetto agli alesatori solidi. Tolleranze di ±0,025–0,050 mm sono realistiche con una regolazione accurata; ±0,010 mm generalmente non è ottenibile nella pratica di routine.
Quando si usa: Diametri di foro non standard non coperti da alesatori fissi standard; operazioni di riparazione dove il foro da alesare è stato usurato o riparato a una dimensione non standard; e situazioni in officina dove la dimensione esatta richiesta deve essere determinata per tentativi. Non adatto per applicazioni di produzione con tolleranze strette.
Alesatori per spine coniche
Gli alesatori per spine coniche corrispondono alla geometria conica standard delle spine coniche (definita da ASME B18.8 nel sistema imperiale: conicità standard di 1:50 sul diametro per unità di lunghezza). La conicità di taglio dell'alesatore corrisponde alla conicità della spina, quindi il foro alesato riceve la spina in un impegno conico autobloccante.
Funzione: Le spine coniche forniscono una connessione rimovibile e autoserrante per interferenza tra un albero e una parte accoppiata (mozzo, ingranaggio, leva). L'impegno conico si blocca sotto forza assiale durante l'assemblaggio ma può essere estratto per lo smontaggio. Questo è in contrasto con le spine cilindriche (incluse le spine di posizionamento), che si affidano all'interferenza per la ritenzione.
Quando si usa: Qualsiasi assemblaggio che utilizzi perni conici standard secondo ASME B18.8 o standard metrici equivalenti. Il foro alesato conico deve corrispondere al numero specifico del perno conico (#0 fino a #7 nel sistema imperiale, con diametri e lunghezze conici corrispondenti).
Alesatori a Campana
Gli alesatori a campana hanno un corpo cavo che si monta su un mandrino, con i denti taglienti sulla campana. Il concetto di campana intercambiabile consente di riutilizzare il mandrino quando la campana è usurata, riducendo i costi degli utensili per diametri maggiori dove gli alesatori monoblocco sono costosi.
Quando si usa: Diametri superiori a circa 20–25 mm, dove gli alesatori in metallo duro monoblocco diventano proibitivamente costosi e il design montato su mandrino dell'alesatore a campana fornisce rigidità comparabile a costo inferiore. Fori per sedi di cuscinetti, fori per boccole in corpi di maschere e attrezzature, e grandi fori idraulici sono applicazioni tipiche.
Portaalesatori Flottanti
Un portaalesatore flottante (chiamato anche mandrino flottante o supporto flessibile) non è un tipo di alesatore ma un accessorio di supporto utensile che consente all'alesatore di flottare radialmente (tipicamente ±0,5–2,0 mm di corsa radiale totale) rispetto al mandrino della macchina. Questo galleggiamento compensa il disallineamento tra la linea centrale del foro forato e l'asse del mandrino.
Perché si verifica il disallineamento: Anche nei centri di lavoro CNC ben calibrati, l'asse del mandrino e l'asse del foro forato potrebbero non essere perfettamente coincidenti a causa di: deflessione della punta durante l'operazione di foratura (producendo un foro che inizia nella posizione programmata ma devia mentre si approfondisce), errori di registrazione dell'attrezzatura ed espansione termica della struttura della macchina. Se un alesatore rigido viene guidato in questo foro leggermente disallineato, le forze di reazione causano un taglio eccentrico dell'alesatore, producendo un foro sovradimensionato.
Compensazione del supporto flottante: Il supporto flottante consente all'alesatore di seguire l'asse del foro esistente indipendentemente dall'asse del mandrino, così l'alesatore taglia concentricamente all'interno del foro indipendentemente da lievi disallineamenti. Il risultato è una migliore rotondità, un diametro più costante e una migliore finitura superficiale rispetto a una configurazione rigida con lo stesso grado di disallineamento.
Quando si usa: Produzione di precisione dove è richiesta concentricità del foro inferiore a 0,010 mm TIR; pezzi a parete sottile dove le forze di reazione di una configurazione rigida deformerebbero il pezzo; e qualsiasi applicazione in cui la foratura produce costantemente fori con lieve scostamento dal centro programmato.
Selezione dell'Alesatore in Base al Materiale
Il materiale del pezzo determina le forze di taglio, il carattere di formazione del truciolo, la generazione di calore e la tendenza all'incrudimento — tutti fattori che influenzano quale tipo di alesatore offre le migliori prestazioni.
| Materiale | Alesatore Consigliato | Motivo Principale | Parametro Critico |
|---|---|---|---|
| Leghe di alluminio | Alesatore a scanalature diritte (HSS o metallo duro) | Geometria semplice; evacuazione adeguata del truciolo | Velocità elevata accettabile; evitare l'impaccamento del truciolo |
| Acciaio al carbonio (≤HB 250) | Alesatore HSS | Adeguata resistenza all'usura e tenacità | Velocità e avanzamenti standard |
| Acciaio inossidabile austenitico (304, 316) | Alesatore in metallo duro a scanalature elicoidali | Incrudimento; evacuazione del truciolo; prevenzione delle vibrazioni | Velocità ridotta; avanzamento costante e continuo |
| Acciaio temprato (>HRC 35) | Alesatore in metallo duro; CBN per >HRC 55 | Resistenza del tagliente; resistenza all'usura | Velocità molto bassa; configurazione rigida richiesta |
| Leghe di titanio | Alesatore in metallo duro; refrigerante attraverso l'utensile preferito | Concentrazione di calore sull'utensile; abrasione | Velocità molto bassa; refrigerante a pieno flusso |
| Ghisa | Alesatore in carburo | Usura abrasiva da inclusioni di grafite | Velocità moderata; pulizia del truciolo con aria compressa |
| Ottone e bronzo | Alesatore HSS o metallo duro | Basse forze di taglio; buona finitura superficiale | Velocità elevata; taglienti affilati per evitare strappi |
| Materie plastiche tecniche (PEEK, Delrin) | HSS o metallo duro a geometria affilata | Prevenire la fusione; rimozione pulita del truciolo | Velocità elevata; taglienti affilati; evitare accumulo di calore |
Il caso dell'acciaio inossidabile in dettaglio: L'acciaio inossidabile austenitico (304, 316) si incrudisce in superficie durante il taglio — ogni passata di taglio lascia uno strato più duro che la passata successiva deve tagliare. Con gli alesatori a scanalature diritte, il contatto intermittente di ogni scanalatura consente al materiale del pezzo di tornare leggermente indietro tra gli eventi di taglio, aggravando l'incrudimento e causando vibrazioni. Le scanalature elicoidali mantengono un contatto più continuo, riducendo il ritorno elastico e il tasso di incrudimento. Combinato con una velocità di taglio ridotta (circa 50% della velocità utilizzata per l'acciaio al carbonio a diametro equivalente) e un avanzamento continuo e costante che impedisce all'alesatore di strisciare senza tagliare, gli alesatori in metallo duro a scanalature elicoidali producono fori puliti e costanti nell'acciaio inossidabile che gli alesatori HSS a scanalature diritte non possono eguagliare.
Tolleranze Raggiungibili per Tipo di Alesatore
| Tipo di Alesatore | Tolleranza di Produzione Tipica | Finitura superficiale (Ra) | Condizione di Utilizzo Ottimale |
|---|---|---|---|
| Alesatore manuale | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Regolazione su pezzo singolo, riparazione |
| Alesatore macchina (HSS) | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Produzione CNC, materiali standard |
| Alesatore macchina (carburo) | ±0,008–0,020 mm | Ra 0,4–1,2 µm | Grandi volumi, materiali duri |
| Alesatore a scanalatura elicoidale | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Acciaio inox, fori profondi, soggetti a vibrazioni |
| Alesatore regolabile | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Dimensioni non standard, riparazioni |
| Alesatore a conchiglia | ±0,015–0,030 mm | Ra 1,2–2,4 µm | Grandi diametri |
| Carburo + portautensile flottante | ±0,005–0,015 mm | Ra 0,4–0,8 µm | Produzione ad altissima precisione |
Tolleranza H7 come riferimento progettuale: H7 è la tolleranza per fori di precisione più comune nei disegni del sistema ISO. Per un foro H7 da 10 mm, la tolleranza è +0,015 / 0 mm (il foro può essere 10,000–10,015 mm). Per un foro H7 da 20 mm, la tolleranza è +0,021 / 0 mm. Un alesatore macchina utilizzato in una configurazione CNC ben controllata raggiunge costantemente queste tolleranze su lotti di produzione.
Problemi comuni di alesatura, cause e soluzioni
| Problema | Causa principale | Soluzione ingegneristica |
|---|---|---|
| Foro sovradimensionato | Flessione dell'alesatore; velocità eccessiva; alesatore usurato | Ridurre la velocità; utilizzare un alesatore in carburo per rigidità; sostituire l'utensile usurato |
| Foro sottodimensionato | Sovrametallo insufficiente; alesatore usurato che taglia sottodimensionato | Controllare il diametro pre-alesatura; utilizzare un alesatore nuovo |
| Finitura superficiale scadente (Ra >3,2 µm) | Utensile che sfrega anziché tagliare (bordi smussati, sovrametallo insufficiente) | Verificare che il diametro pre-foratura lasci 0,10–0,30 mm; sostituire l'alesatore |
| Segni di vibrazione sulla parete del foro | Vibrazione della macchina; scanalature diritte in materiale incrudente | Utilizzare un alesatore a scanalatura elicoidale; controllare la rigidità di macchina e portautensile |
| Foro sovradimensionato all'ingresso, con rastremazione verso l'uscita | Disallineamento tra mandrino e foro; flessione dell'alesatore | Utilizzare un portautensile flottante per alesatore; verificare la rettilineità del foro di foratura |
| Accumulo di trucioli (fori profondi, alluminio) | Trucioli non evacuati; geometria della scanalatura che intrappola i trucioli | Utilizzare un alesatore a scanalatura elicoidale; aumentare flusso/pressione del refrigerante |
| Usura rapida dell'utensile | Materiale errato per la durezza del pezzo | Passare da HSS a carburo; ridurre la velocità di taglio |
Il sovrametallo pre-alesatura è l'errore di processo più comune: Se la punta lascia troppo poco sovrametallo (meno di circa 0,050 mm totali sul diametro), l'alesatore non può tagliare — sfrega, generando calore e pressione che possono far sì che il foro si dimensioni correttamente inizialmente ma produca una superficie incrudita e una vita utensile ridotta. Se viene lasciato troppo sovrametallo (oltre circa 0,4–0,5 mm totali per la maggior parte dei materiali), l'alesatore flette sotto carico, producendo un foro sovradimensionato con scarsa circolarità. L'intervallo di sovrametallo totale di 0,10–0,30 mm è la finestra entro cui l'alesatura funziona correttamente.
Considerazioni DFM per fori alesati
Dimensioni standard degli alesatori: Gli alesatori sono prodotti in dimensioni standard (ISO 521, DIN 206, ASME B94.2 a seconda del sistema). Progettare diametri dei fori che corrispondano alle dimensioni standard degli alesatori (incrementi di 0,5 mm nella maggior parte dei diametri, con dimensioni inferiori a 0,5 mm per diametri piccoli) elimina la necessità di utensili personalizzati o regolabili. Diametri di foro non standard (es. 12,7 mm in un contesto di progettazione metrico) richiedono un alesatore regolabile o un utensile di dimensioni personalizzate — entrambi aumentano i costi e riducono la precisione rispetto alle dimensioni standard.
Gestione del sovrametallo di alesatura: I disegni tecnici che specificano un diametro alesato finale senza considerare la dimensione della punta pre-alesatura possono creare problemi di produzione. I disegni dovrebbero specificare solo il diametro alesato finale (con una nota come “forare e alesare a Ø10H7”) oppure specificare esplicitamente sia il diametro della punta che quello alesato. La responsabilità del macchinista è selezionare una dimensione appropriata della punta che lasci 0,10–0,25 mm di sovrametallo per l'alesatura.
Rapporto profondità/diametro del foro: L'alesatura è semplice per fori con rapporto profondità/diametro inferiore a circa 3:1. Oltre 5:1, l'evacuazione dei trucioli diventa problematica con scanalature diritte e la flessione dell'utensile riduce la precisione. Oltre 8:1, il refrigerante attraverso l'utensile (refrigerante ad alta pressione erogato attraverso il centro dell'utensile) diventa essenzialmente obbligatorio per un'affidabile evacuazione dei trucioli, e il mantenimento della precisione posizionale richiede un'attenta attenzione alla rettilineità della pre-foratura. I disegni tecnici che specificano fori profondi con tolleranze strette dovrebbero essere verificati per la fattibilità dell'alesatura.
Smusso all'ingresso del foro: Uno smusso di ingresso a 45° con profondità di 0,5–1,0 mm all'ingresso del foro aiuta a guidare l'alesatore nel foro durante la prima passata di impegno, riducendo il rischio di vibrazioni o flessione dell'alesatore all'ingresso. Questo smusso interrompe anche lo spigolo vivo all'intersezione foro-superficie, che è un punto di concentrazione delle sollecitazioni nei componenti soggetti a carichi di fatica.
Punti di forza
- L'alesatura è il processo che produce fori funzionali a partire da fori forati: la rimozione di sovrametallo di 0,10–0,30 mm in una passata di alesatura migliora la precisione del diametro del foro da ±0,050–0,100 mm (forato) a ±0,010–0,025 mm (alesato), e la finitura superficiale da Ra 3,2–6,3 µm (forato) a Ra 0,8–1,6 µm (alesato).
- Gli alesatori meccanici nelle operazioni CNC sono la scelta predefinita per fori con tolleranze di produzione: raggiungono una tolleranza diametrale di ±0,010–0,025 mm con finitura superficiale Ra 0,8–1,6 µm, coprendo i requisiti H7 e tolleranze comparabili nei materiali standard.
- Gli alesatori a scanalatura elicoidale sono richiesti per acciaio inossidabile austenitico e altri materiali che si induriscono per deformazione: le scanalature diritte producono vibrazioni nell'acciaio inossidabile perché il contatto intermittente consente il ritorno elastico del materiale tra gli eventi di taglio; le scanalature elicoidali mantengono un contatto più continuo, sopprimendo le vibrazioni e producendo costantemente Ra 1,0–1,6 µm.
- Gli alesatori in carburo sono richiesti per produzione ad alto volume, materiali duri e applicazioni che richiedono un diametro del foro costante su migliaia di fori: il carburo dura 5–15 volte di più dell'HSS in materiali abrasivi o che si induriscono per deformazione, mantenendo il diametro entro tolleranza per cicli di produzione sostanzialmente più lunghi.
- I portalesatori flottanti compensano il disallineamento tra mandrino e foro: la conformità flottante consente all'alesatore di seguire l'asse del foro esistente anziché essere deviato dall'asse dal mandrino, producendo una migliore rotondità e concentricità nelle applicazioni ad alta precisione.
- Il sovrametallo pre-alesatura di 0,10–0,30 mm totale sul diametro è critico: troppo poco sovrametallo causa sfregamento e indurimento per deformazione; troppo causa deflessione, diametro sovradimensionato e vibrazioni.
- Per i team di approvvigionamento e progettazione OEM: specificare i fori alesati come “forare e alesare Ø[nominale] [classe di tolleranza]” (ad es., “forare e alesare Ø10H7”) piuttosto che specificare solo il diametro finale senza contesto di processo. Questo fornisce al fornitore di lavorazioni istruzioni chiare sulla tolleranza richiesta e implica il processo in due fasi. Per componenti in acciaio inossidabile o titanio con fori di precisione, specificare “alesato, utensileria in carburo a scanalatura elicoidale” nella nota di processo evita i problemi delle scanalature diritte che comportano rilavorazioni.
Domande frequenti
Qual è la differenza tra un alesatore meccanico e un alesatore a mano?
Un alesatore meccanico è progettato per l'uso in un centro di lavorazione CNC, trapano a colonna o tornio a velocità e avanzamento controllati, e produce tolleranze di foro costanti di ±0,010–0,025 mm con finitura superficiale Ra 0,8–1,6 µm su lotti di produzione. Un alesatore a mano viene ruotato manualmente con una chiave per maschi o manico a T, ha un lungo cono di ingresso per l'inserimento guidato, e produce tolleranze di ±0,025–0,050 mm che variano con la tecnica dell'operatore. Gli alesatori meccanici sono la scelta corretta per qualsiasi situazione che richieda risultati costanti e ripetibili su più pezzi. Gli alesatori a mano sono appropriati per riparazioni e manutenzione quando non è disponibile l'accesso alla macchina, o per operazioni di montaggio su pezzi singoli dove la dimensione deve essere regolata incrementalmente a sensazione.
Perché si dovrebbe usare un alesatore a scanalatura elicoidale per l'acciaio inossidabile?
L'acciaio inossidabile austenitico (304, 316) si indurisce per deformazione quando viene tagliato — la superficie del materiale diventa più dura del materiale sottostante dopo ogni passata di taglio, richiedendo alle passate successive di tagliare attraverso materiale progressivamente più duro. Con gli alesatori a scanalatura diritta, ogni scanalatura contatta brevemente la parete del foro e poi perde contatto prima che la scanalatura successiva si impegni. Durante questo intervallo senza contatto, la superficie del materiale torna elasticamente indietro e si indurisce parzialmente per deformazione. Quando la scanalatura successiva si impegna, incontra una superficie più dura, creando un'azione di taglio interrotta che induce vibrazioni. Le scanalature elicoidali mantengono un contatto più continuo con la parete del foro durante tutta la passata di taglio, riducendo l'intervallo di ritorno elastico e sopprimendo le vibrazioni. Il risultato è una finitura del foro Ra 0,8–1,6 µm nell'acciaio inossidabile rispetto a Ra 2,4–3,2 µm o peggiore con scanalature diritte.
Quanto sovrametallo si deve lasciare per l'alesatura?
Il sovrametallo standard pre-alesatura è di 0,10–0,30 mm totale sul diametro (0,05–0,15 mm per lato), scalato verso il limite inferiore per diametri piccoli e materiali morbidi, e verso il limite superiore per diametri grandi e materiali duri. Per un foro di Ø10 mm in acciaio, 0,10–0,15 mm di sovrametallo totale (forare a Ø9,85–9,90 mm, alesare a Ø10,000 mm H7) è lo standard. Se si lascia meno sovrametallo, l'alesatore non può tagliare in modo pulito e sfregherà anziché tagliare, generando calore, indurendo per deformazione la superficie del foro e riducendo la vita dell'alesatore. Se si lascia più sovrametallo, l'alesatore deflette sotto il carico di taglio più elevato, producendo un foro sovradimensionato con scarsa rotondità. Verificare il diametro pre-foratura prima di ogni operazione di alesatura è un passo fondamentale di controllo qualità nella lavorazione di precisione.
Quando si dovrebbe usare un portalesatore flottante?
Un portalesatore flottante viene usato quando c'è disallineamento tra l'asse del mandrino e la linea centrale del foro forato che non può essere corretto con la configurazione della macchina. Questo disallineamento si verifica quando la punta deflette durante la foratura (producendo un foro con una linea centrale che devia dal percorso programmato), quando errori di registrazione della maschera posizionano il foro fuori asse rispetto al mandrino, o quando l'espansione termica della macchina modifica la relazione tra mandrino e maschera durante il ciclo di produzione. Senza un portalesatore flottante, un alesatore rigido guidato in un foro disallineato produce un taglio eccentrico — l'alesatore rimuove più materiale su un lato che sull'altro — risultando in un foro sovradimensionato e scarsa rotondità. Il portalesatore flottante consente all'alesatore di seguire l'asse del foro esistente, producendo rotondità entro 0,005–0,010 mm TIR in applicazioni che le configurazioni rigide non possono raggiungere.
Quale tolleranza può raggiungere l'alesatura CNC?
La rialesatura meccanica standard CNC con utensili in HSS raggiunge ±0,010–0,025 mm sul diametro del foro e una finitura superficiale Ra 0,8–1,6 µm, che copre i requisiti di tolleranza ISO H7 e H8 nella maggior parte dei diametri. Le alesatori in metallo duro in configurazioni rigide raggiungono ±0,008–0,020 mm. Le alesatori in metallo duro con portautensili flottanti raggiungono ±0,005–0,015 mm e Ra 0,4–0,8 µm. Questi valori presuppongono: un corretto sovrametallo di pre-alesatura (0,10–0,30 mm totale), una velocità di taglio appropriata (50–80% della velocità di foratura per lo stesso materiale) e un alesatore in buone condizioni (scanalature affilate, entro la specifica di diametro). L'usura dell'utensile causa una deriva progressiva del diametro — un alesatore che manteneva ±0,012 mm all'inizio di una produzione può produrre fori a ±0,025 mm dopo un'usura significativa. Il monitoraggio del diametro del foro durante la produzione e la sostituzione dell'alesatore prima che la tolleranza venga superata è essenziale per una qualità di produzione costante.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC, producendo fori alesati per sedi di cuscinetti, fori per perni di posizionamento, componenti idraulici, boccole aerospaziali e assemblaggi di dispositivi medici in alluminio, acciaio inossidabile, titanio e leghe ingegneristiche. Riferimenti tecnici: Machinery’s Handbook (Reamers and Reaming), ASME B94.2 (Reamers), ISO 521 (Hand Reamers — Dimensions), Sandvik Coromant Hole-Making Application Guide, SME Fundamentals of Tool Design (capitolo sulla alesatura).
Cerchi componenti lavorati di precisione CNC che richiedono fori alesati?
Presso CMS, produciamo fori alesati di precisione secondo specifiche H7, H6 e tolleranze personalizzate — con utensili adatti al materiale (alesatori elicoidali in metallo duro per acciaio inossidabile, portautensili flottanti per produzione ad alta precisione), misurazione del foro CMM sui primi articoli e documentazione della capacità di processo.
[Richiedi una revisione delle specifiche del foro alesato e un preventivo di lavorazione CNC →]


