
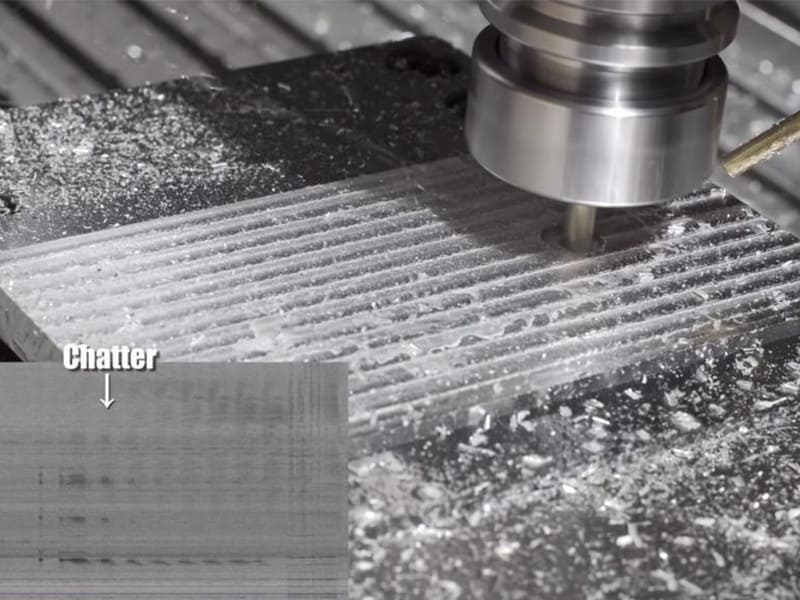
Risposta rapida: Il chatter nella lavorazione meccanica è una vibrazione auto-eccitata e rigenerativa che si verifica quando le forze di taglio interagiscono con la flessibilità dell'utensile, del pezzo o della struttura della macchina creando un ciclo di feedback: ogni passata lascia una superficie ondulata, la passata successiva incontra quella ondulazione e genera una forza di taglio fluttuante, che amplifica la vibrazione, creando un'onda più grande — e il ciclo si intensifica. Il chatter produce caratteristici motivi ondulati uniformemente distanziati sulla superficie lavorata, un rumore di taglio acuto o ululante, usura rapida dell'utensile (la riduzione della vita utensile del 30–50% è comune) e imprecisione dimensionale. L'azione correttiva iniziale più efficace è ridurre lo sbalzo dell'utensile — accorciare lo sbalzo da 6× a 3× il diametro dell'utensile può eliminare immediatamente il chatter perché la rigidezza a flessione scala con il cubo inverso della lunghezza. La seconda soluzione più rapida è la regolazione della velocità del mandrino di ±10–20%, che sposta la frequenza di taglio lontano dalla frequenza naturale del sistema.
Cos'è Realmente il Chatter — Il Meccanismo Rigenerativo
Il chatter non è una vibrazione casuale — ha un meccanismo fisico specifico chiamato chatter rigenerativo che deve essere compreso per applicare la soluzione corretta.
Il ciclo di feedback che causa il chatter: Ogni passata di taglio lascia una superficie con una certa ondulazione. Quando il dente successivo (o lo stesso utensile alla rivoluzione successiva) incontra questa superficie ondulata, lo spessore istantaneo del truciolo fluttua mentre l'utensile segue l'irregolarità della superficie. Questo spessore del truciolo fluttuante produce una forza di taglio fluttuante. La forza fluttuante causa la vibrazione di utensile e pezzo. La vibrazione lascia un motivo ondulato più ampio sulla superficie. Il dente successivo incontra una superficie più ondulata — e il ciclo si intensifica. Entro 2–3 secondi dall'inizio, il chatter diventa tipicamente grave.
Perché la vibrazione normale è diversa: La vibrazione forzata casuale (da sbilanciamento, taglio interrotto, imperfezioni dei cuscinetti) non si intensifica — rimane all'ampiezza guidata dalla forza in ingresso. Il chatter rigenerativo si intensifica perché la vibrazione è auto-generata dal proprio ciclo precedente. Questo è anche il motivo per cui il chatter spesso appare improvvisamente a metà taglio: il sistema diventa marginalmente instabile quando le condizioni cambiano (l'utensile si usura, la profondità di impegno aumenta, la temperatura modifica la presa del portautensile).
Il diagramma dei lobi di stabilità (concettuale): Per qualsiasi sistema utensile-mandrino-pezzo, esistono combinazioni di velocità del mandrino e profondità di taglio assiale che sono incondizionatamente stabili, e altre che producono chatter. I “lobi” stabili si verificano a velocità del mandrino dove la frequenza di passaggio del dente produce una relazione di fase favorevole con la frequenza di vibrazione naturale dell'utensile. Questo è il motivo per cui la regolazione della velocità del mandrino di ±10–20% spesso risolve il chatter — sposta il punto operativo da una zona instabile a un lobo stabile.
Come Riconoscere il Chatter
Segni Udibili (Primo e Più Veloce Indicatore)
I macchinisti esperti rilevano il chatter dal suono prima che qualsiasi evidenza visiva appaia sul pezzo. Il taglio stabile produce un ronzio o sibilo costante a un tono fisso. Il chatter produce:
- Un rumore stridente o ululante ad alta frequenza
- Un suono che oscilla in tono o intensità — non costante
- Un rumore che diventa più forte nel corso dei secondi invece di rimanere costante
Il cambiamento del suono da stabile a chatter spesso richiede 2–5 secondi dall'inizio iniziale. Fermarsi o regolare in questo punto previene il danneggiamento della superficie; continuare permette alla vibrazione di crescere fino a quando segni visibili appaiono sul pezzo.
Segni Visivi sulla Superficie del Pezzo
I segni di chatter sono distinguibili dalla rugosità superficiale normale per la loro regolarità. La rugosità superficiale normale lavorata (da avanzamento per dente, raggio di punta, ecc.) è una texture uniforme senza periodicità su larga scala. I segni di chatter sono:
- Onde uniformemente distanziate con lunghezza d'onda costante sulla superficie lavorata
- “Motivo ”a tavola da lavare" visibile a una distanza di visione di 20–50 cm
- Lunghezza d'onda tipicamente 0,1–1,0 mm a seconda della velocità del mandrino e della frequenza naturale del sistema
- Rugosità superficiale (Ra) che aumenta da circa 0,8–1,6 µm (stabile) a 3,2–6,3 µm o peggio
Indicatori della Macchina
Sulle macchine con monitoraggio del carico del mandrino, il chatter produce letture del carico del mandrino oscillanti invece di un valore costante. La variazione di carico di ±10–30% del carico medio è caratteristica. Per gli operatori senza monitoraggio del carico, il mandrino vibra visibilmente in caso di chatter grave, e l'utensile può essere visto oscillare.
Cause Principali: Il Modello a Tre Fattori
Il chatter richiede tre condizioni simultanee: forza di taglio sufficiente per eccitare la vibrazione, flessibilità del sistema sufficiente per permettere alla vibrazione di crescere, e una relazione di frequenza che consenta al meccanismo di feedback rigenerativo di funzionare. Rimuovere uno qualsiasi dei tre fattori e il chatter si ferma.
| Categoria della Causa Principale | Cause Specifiche | Effetto Ingegneristico Primario |
|---|---|---|
| Flessibilità del sistema — utensile | Sbalzo lungo (>4×D); diametro piccolo; HSS vs carburo; portautensile scarso | Deflessione dell'utensile sotto forza di taglio; riduce la rigidezza effettiva |
| Flessibilità del sistema — pezzo | Pareti sottili (<2–3 mm); lunghezza non supportata; bloccaggio scarso | Deflessione del pezzo; chatter localizzato nelle aree flessibili |
| Flessibilità del sistema — macchina | Cuscinetti del mandrino usurati; guide allentate; slitte della colonna usurate | Riduzione della rigidezza lato macchina |
| Risonanza (corrispondenza di frequenza) | La velocità del mandrino coincide con la frequenza naturale del sistema | Amplificazione della vibrazione in condizione di risonanza |
| Squilibrio dei parametri di taglio | Profondità di taglio troppo elevata; avanzamento per dente troppo basso (sfregamento); impegno errato | Forza di taglio eccessiva o destabilizzante |
Sbalzo dell'utensile: il fattore di rigidezza dominante
La rigidezza alla flessione dell'utensile scala come EI/L³ — inversamente al cubo della lunghezza di sbalzo L. Raddoppiare lo sbalzo riduce la rigidezza di un fattore 8. Un utensile con sbalzo pari a 6× il diametro ha solo 1/8 della rigidezza dello stesso utensile con sbalzo pari a 3× il diametro. Questo è il motivo per cui piccole variazioni di sbalzo producono effetti drammatici sulla vibrazione:
- Ridurre lo sbalzo da 60 mm a 40 mm su un utensile da 10 mm: la rigidezza aumenta di un fattore (60/40)³ = 3,4×
- Questa è spesso la differenza tra un sistema instabile e uno stabile
Avanzamento e strofinamento: il problema controintuitivo
Ridurre l'avanzamento per “essere più prudenti” quando appare la vibrazione è una delle risposte errate più comuni. Quando lo spessore del truciolo (avanzamento per dente) scende al di sotto di circa 0,02–0,03 mm nell'alluminio e 0,01–0,02 mm nell'acciaio, l'utensile inizia a strofinare la superficie invece di tagliarla. Lo strofinamento produce forze di taglio irregolari e fluttuanti che possono innescare o peggiorare la vibrazione. Aumentare l'avanzamento da 0,02 mm/dente a 0,05 mm/dente in questa situazione ripristina un taglio pulito e stabilizza il processo.
Identificare la fonte: vibrazione dell'utensile vs vibrazione del pezzo
L'azione correttiva per la vibrazione dipende interamente dal fatto che la flessibilità primaria sia nel sistema portautensile o nel pezzo. Queste due fonti si distinguono dalla posizione dei segni di vibrazione sul pezzo.
Vibrazione dell'utensile: La fonte della vibrazione è la flessione dell'utensile sotto la forza di taglio. La deflessione è costante indipendentemente da dove sul pezzo l'utensile sta tagliando. Schema caratteristico: i segni di vibrazione appaiono uniformemente su tutta la superficie lavorata — nessuna variazione di intensità tra diverse aree del pezzo.
Vibrazione del pezzo: La fonte della vibrazione è la flessione del pezzo nei punti deboli. Diverse aree del pezzo hanno diversa rigidezza. Schema caratteristico: i segni di vibrazione sono localizzati nelle aree flessibili — vicino alla sommità di una parete sottile, al centro di una campata non supportata, lungo una lunghezza di albero non supportata. La base della parete sottile, dove la fissazione fornisce rigidezza, viene lavorata in modo pulito.
Test diagnostico: Se accorciare l'utensile elimina la vibrazione → il problema era la rigidezza dell'utensile. Se migliorare il serraggio o aggiungere supporto riduce la vibrazione → il problema era la rigidezza del pezzo. Se variare la velocità del mandrino del 10–20% elimina la vibrazione → la risonanza era il meccanismo primario indipendentemente dalla fonte.
Correzioni in ordine di priorità
Ridurre lo sbalzo dell'utensile (massimo impatto, effetto immediato)
L'intervento singolo a più alto impatto è ridurre lo sbalzo dell'utensile al minimo che consenta di superare la geometria del pezzo. La relazione esponenziale rigidezza-lunghezza significa che piccole riduzioni di sbalzo producono miglioramenti sproporzionati della stabilità.
Obiettivi pratici: ≤3×D è l'intervallo stabile per la maggior parte delle operazioni di lavorazione; 4–5×D è un rischio moderato che richiede regolazione dei parametri; oltre 5–6×D, la vibrazione è probabile in qualsiasi materiale tranne i più teneri con tagli leggeri.
Per la fresatura di cavità profonde dove sono necessari utensili lunghi: utilizzare il diametro più grande possibile, procedere attraverso più fasi di profondità di taglio con utensili più corti dove possibile, e considerare utensili speciali a gambo corto per le passate più profonde.
Regolare la velocità del mandrino ±10–20% (correzione in tempo reale più rapida)
La velocità del mandrino determina la frequenza di taglio (frequenza di passaggio del dente = velocità del mandrino × numero di taglienti). Se questa frequenza si allinea con la frequenza naturale del sistema, la risonanza amplifica la vibrazione. Spostare la velocità del 10–20% in entrambe le direzioni allontana il punto operativo dalla zona di risonanza.
Procedura: annotare gli RPM attuali quando appare la vibrazione, ridurre del 10%, osservare il risultato. Se non c'è miglioramento, aumentare gli RPM originali del 10–20%. Entrambe le direzioni dovrebbero essere testate perché il pattern dei lobi stabili non è uniforme — un RPM più basso può essere meno stabile di uno più alto a seconda del sistema specifico.
Se la vibrazione scompare completamente con una specifica variazione di RPM e ritorna quando la velocità originale viene ripristinata: il problema è guidato dalla risonanza e la regolazione degli RPM è la soluzione corretta.
Migliorare il fissaggio del pezzo (correggere la flessibilità del pezzo)
Per la vibrazione del pezzo, l'azione correttiva è aumentare la rigidezza del sistema di supporto del pezzo:
- Aggiungere blocchi di supporto o griffe morbide che contattano la faccia posteriore delle pareti sottili
- Ridurre la lunghezza non supportata di un albero riposizionando la contropunta o aggiungendo una lunetta
- Riprogettare la fissazione per supportare il pezzo più vicino alla zona di taglio
- Utilizzare adesivi temporanei di fissaggio (cianoacrilato, epossidico) per stabilizzare le geometrie sottili durante la finitura
Specificamente per pareti sottili: una strategia di lavorazione che lascia una “nervatura temporanea di supporto” di materiale che collega la parete sottile alla struttura adiacente, rimossa nella passata finale, riduce significativamente la vibrazione durante le fasi intermedie di lavorazione.
Ridurre la profondità di taglio assiale
Ridurre la profondità di taglio diminuisce l'intensità della forza di taglio. Per un sistema marginalmente stabile, ridurre la profondità di taglio assiale del 30–50% può portare la condizione operativa al di sotto del limite di stabilità. Questo comporta un aumento del tempo di ciclo (sono necessarie più passate) ma è spesso la correzione più affidabile quando altri approcci non sono immediatamente disponibili.
Aumentare l'avanzamento (per vibrazione da strofinamento a basso avanzamento)
Se l'avanzamento attuale è pari o inferiore allo spessore minimo del truciolo per il materiale e l'utensile, aumentare l'avanzamento per dente a 0,05–0,10 mm ripristina il regime di taglio dallo strofinamento al taglio e stabilizza la forza di taglio.
Passare a utensili a passo variabile
Le frese a passo variabile hanno taglienti disugualmente distanziati che producono forze di taglio a più frequenze simultaneamente invece che a una singola frequenza di passaggio del dente. Questo impedisce la sincronizzazione della vibrazione a una singola frequenza che consente il meccanismo di vibrazione rigenerativa. Gli utensili a passo variabile sono particolarmente efficaci per passate di finitura, lavorazione di pareti sottili e lavorazione ad alta velocità dell'alluminio dove gli utensili standard producono vibrazione.
Utilizzare percorsi utensile adattivi o trocoidali (correzione a livello CAM)
La sgrossatura adattiva (fresatura trocoidale, percorsi utensile a impegno costante) mantiene un angolo di impegno radiale costante lungo tutto il percorso, eliminando i bruschi cambiamenti nella forza di taglio che si verificano quando i percorsi convenzionali entrano negli angoli o cambiano direzione. Forza costante = condizione di taglio stabile.
Selezione dell'utensile per la resistenza alla vibrazione
| Fattore utensile | Rischio di vibrazione più elevato | Rischio di vibrazione più basso |
|---|---|---|
| Diametro | Piccolo (rapporto forze/area elevato) | Più grande (usare il massimo che libera la geometria) |
| Rapporto sbalzo-diametro | >5×D | ≤3×D |
| Materiale | HSS (modulo inferiore) | Carburo (~3 volte la rigidezza dell'HSS) |
| Passo delle scanalature | Passo costante | Passo variabile |
| Portautensile | Pinza ER con estensione lunga | Mandrino a ritiro termico o idraulico |
| Numero di taglienti | 2 taglienti (minore forza di taglio per dente) | 4+ taglienti in materiali stabili |
Carburo vs HSS: Il modulo elastico del carburo cementato (~550–650 GPa) è circa 3 volte quello dell'HSS (~200 GPa). Per la stessa geometria dell'utensile e lo stesso sbalzo, un utensile in carburo produce circa 3 volte meno deflessione sotto la stessa forza di taglio. Nelle applicazioni in cui la rigidezza dell'utensile limita la stabilità, gli utensili in carburo riducono sostanzialmente il rischio di vibrazione.
Rigidezza del portautensile: I mandrini a pinza ER, sebbene flessibili e ampiamente utilizzati, consentono un certo grado di eccentricità e hanno una rigidezza radiale inferiore rispetto ai mandrini idraulici o a ritiro termico. Per operazioni soggette a vibrazione (fresatura a lunga sporgenza, finitura ad alta velocità), il passaggio da pinza ER a mandrino idraulico o a ritiro termico riduce la cedevolezza effettiva del sistema utensile.
Problemi di vibrazione specifici della geometria
Pareti sottili
Le pareti sottili (sotto circa 2–3 mm in alluminio, 3–5 mm in acciaio) sono strutturalmente flessibili nella direzione perpendicolare al piano della parete. Man mano che il materiale viene rimosso e la parete diventa progressivamente più sottile, la sua rigidezza diminuisce e il rischio di vibrazione aumenta durante le passate finali. Approcci correttivi standard:
- Lavorare entrambi i lati della parete in parallelo, mantenendo lo spessore della parete approssimativamente uguale mentre il materiale viene rimosso
- Lasciare un sovrametallo su una faccia finché l'altra non è completata, quindi eseguire una passata finale
- Utilizzare la fresatura in concordanza (down-milling) che produce un truciolo più spesso all'ingresso e che si riduce verso l'uscita, generando una minore eccitazione vibratoria rispetto alla fresatura in opposizione
Tasche profonde e cavità
Le tasche profonde richiedono utensili lunghi. La combinazione di lunghezza dell'utensile e spazio limitato per l'evacuazione del truciolo crea rischio di vibrazione indipendentemente dalla rigidezza del pezzo. Strategie:
- Sgrossare con le passate più profonde possibili utilizzando un utensile corto e di grande diametro finché la profondità lo consente; passare a un utensile più lungo solo per la profondità rimanente
- Ridurre l'impegno radiale (passo laterale) per le passate con utensile lungo per abbassare la forza di taglio
- Utilizzare utensili ad alta elica (40–45°) in alluminio, che producono una forza di taglio più assialmente diretta piuttosto che radialmente diretta, riducendo il modo vibratorio che genera vibrazione
Alberi lunghi in tornitura
Gli alberi con rapporto lunghezza/diametro superiore a circa 8:1 deflettono sotto la forza di taglio radiale in tornitura, producendo vibrazione. Approcci di controllo:
- Supportare con contropunta (punta fissa) fino a circa 20:1 L/D
- Aggiungere una lunetta mobile per L/D superiore a 10–15:1
- Ridurre la profondità di taglio e aumentare l'avanzamento (truciolo più spesso per passata, meno passate)
- Utilizzare un utensile da taglio con inclinazione positiva e spigolo affilato per minimizzare la forza radiale
Errori comuni che peggiorano la vibrazione
| Risposta errata | Perché peggiora la vibrazione | Azione corretta |
|---|---|---|
| Ridurre l'avanzamento per dente | Si passa al regime di sfregamento; la forza diventa irregolare | Aumentare l'avanzamento per ripristinare un taglio pulito |
| Aumentare i giri/min per “smussare” il taglio | Può entrare nella zona di risonanza | Regolare di ±10–20%, testare entrambe le direzioni |
| Usare un utensile più lungo per la portata | La rigidezza diminuisce con il cubo della lunghezza | Usare l'utensile più corto che supera la caratteristica |
| Cambiare marca/rivestimento dell'utensile senza correggere la rigidezza | La causa principale (flessibilità) rimane invariata | Accorciare l'utensile o migliorare il supporto prima |
| Ridurre solo la profondità assiale | Aiuta ma non affronta la causa principale | Affrontare prima la rigidezza, poi ridurre la DOC se necessario |
Punti di forza
- La vibrazione è una vibrazione auto-eccitata rigenerativa: la passata precedente dell'utensile crea una superficie ondulata che produce forze di taglio fluttuanti nella passata successiva, amplificando la vibrazione — non un problema di rumore casuale.
- La diagnosi più rapida è uditiva: il chatter produce un rumore oscillante e acuto che aumenta di intensità. Intervenire nella fase di variazione del suono previene i danni superficiali.
- I segni del chatter sono spaziati periodicamente (lunghezza d'onda tipicamente 0,1–1 mm): questo li distingue dalla rugosità casuale e conferma che il chatter è la causa dei problemi di qualità superficiale.
- La riduzione dello sbalzo dell'utensile è la singola correzione a maggiore impatto: la rigidezza scala con il cubo inverso della lunghezza dello sbalzo — riducendo lo sbalzo da 6×D a 3×D la rigidezza aumenta di 8×.
- La regolazione della velocità del mandrino di ±10–20% è la correzione in tempo reale più rapida: sposta la frequenza di taglio lontano dalla frequenza di risonanza del sistema — il meccanismo attraverso cui il chatter rigenerativo si amplifica.
- Ridurre l'avanzamento è spesso controproducente: al di sotto dello spessore minimo di truciolo (~0,02–0,03 mm in alluminio), il taglio passa a un regime di sfregamento, che genera forze irregolari che innescano o peggiorano il chatter.
- Per i team di approvvigionamento e i progettisti di prodotto: il chatter è spesso causato da caratteristiche geometriche — pareti sottili, tasche profonde, caratteristiche con elevato rapporto di snellezza — piuttosto che da errori nei parametri di lavorazione. Una revisione DFM che identifichi lo spessore minimo di parete (2 mm in alluminio), i rapporti profondità/larghezza delle tasche e i rapporti L/D degli alberi prima del congelamento del progetto riduce sia il costo di lavorazione sia la probabilità di scarti e rilavorazioni legati al chatter.
Domande frequenti
Cos'è il chatter nella lavorazione meccanica e perché si verifica?
Il chatter nella lavorazione meccanica è una vibrazione auto-eccitata e rigenerativa causata da un ciclo di retroazione tra utensile, pezzo e struttura della macchina. Ogni passata di taglio lascia una superficie leggermente ondulata. Quando la passata successiva incontra questa ondulazione, lo spessore del truciolo fluttua, producendo una forza di taglio fluttuante. Questa forza fluttuante fa vibrare il sistema utensile-pezzo, creando un'onda più ampia che la passata successiva incontrerà — e il ciclo si intensifica. Il chatter richiede tre condizioni simultanee: forza di taglio sufficiente, flessibilità sufficiente del sistema (rigidezza dell'utensile, del pezzo o della macchina) e una relazione di frequenza che consenta al meccanismo rigenerativo di operare. È la combinazione di questi fattori, non una singola causa, a produrre il chatter.
Come si elimina il chatter nella lavorazione CNC?
L'approccio più efficace segue una sequenza di priorità. In primo luogo, ridurre lo sbalzo dell'utensile al minimo che consenta di superare la caratteristica del pezzo — la rigidezza a flessione dell'utensile scala inversamente con il cubo della lunghezza dello sbalzo, quindi anche piccole riduzioni producono miglioramenti significativi della stabilità (riducendo lo sbalzo da 6×D a 3×D la rigidezza aumenta di 8×). In secondo luogo, se lo sbalzo dell'utensile è già corto, regolare la velocità del mandrino di ±10–20% per allontanare la frequenza di taglio dalla frequenza naturale del sistema. In terzo luogo, se il chatter appare solo in aree specifiche del pezzo (piuttosto che in modo uniforme), migliorare il supporto del bloccaggio in quelle posizioni — questo indica che la flessibilità del pezzo è la fonte, non quella dell'utensile. In quarto luogo, ridurre la profondità di taglio assiale del 30–50%, riducendo così l'input di forza di taglio al sistema.
Perché il chatter causa danni all'utensile?
Nel taglio stabile, ogni dente impegna il materiale e assottiglia progressivamente il truciolo dallo spessore massimo al minimo (nella fresatura in concordanza). L'applicazione della forza è fluida e costante. Nel chatter, lo spessore fluttuante del truciolo significa che l'utensile incontra alternativamente materiale spesso (che richiede forza elevata) e poi materiale sottile o nulla (la forza cala). Questo crea un modello di carico di tipo impulsivo. Il tagliente, progettato per un carico a regime costante, subisce un carico dinamico d'urto alla frequenza del chatter (tipicamente 500–5.000 Hz a seconda del sistema). Questo produce scheggiature del tagliente per fatica a carichi di truciolo che non scheggerebbero l'utensile in condizioni stabili. La riduzione della vita utensile del 30–50% è tipica in condizioni di chatter; in caso di chatter grave con utensili di piccolo diametro, la frattura può verificarsi entro secondi.
Cosa causa specificamente il chatter sulle pareti sottili?
Le pareti sottili generano chatter perché la loro rigidezza nella direzione perpendicolare alla parete è molto bassa. Una parete di spessore t e altezza h ha una rigidezza a flessione proporzionale a t³/h³ — la rigidezza diminuisce rapidamente man mano che la parete diventa più alta o più sottile. Mentre la parete viene lavorata e il materiale viene rimosso, la parete rimanente diventa progressivamente meno rigida, e il chatter appare tipicamente nelle passate finali quando la parete è più sottile e più alta. Il modello caratteristico del chatter su pareti sottili è che la base della parete (supportata dalla massa del pezzo sottostante) viene lavorata in modo pulito, mentre il bordo superiore non supportato mostra segni di chatter. Approcci correttivi: lavorare entrambi i lati simultaneamente per mantenere uno spessore di parete uguale man mano che il materiale viene rimosso; utilizzare un'anima di supporto temporanea rimossa nella passata finale; applicare un supporto posteriore contro la faccia posteriore della parete.
Ridurre la velocità del mandrino è sempre la soluzione giusta per il chatter?
No — la regolazione della velocità del mandrino è la soluzione giusta quando la risonanza è il meccanismo primario del chatter, ma è inefficace quando la causa principale è una rigidezza inadeguata dell'utensile o del pezzo. Il test diagnostico: se il chatter scompare (o si riduce sostanzialmente) quando la velocità del mandrino cambia del 10–20%, la risonanza è il meccanismo e la regolazione della velocità è appropriata. Se il chatter persiste su un'ampia gamma di velocità del mandrino, la causa è una rigidezza insufficiente, e sono necessarie la riduzione dello sbalzo dell'utensile o il miglioramento del bloccaggio. Aumentare ciecamente la velocità del mandrino è particolarmente problematico — è ugualmente probabile che sposti la condizione operativa in una zona più risonante piuttosto che lontano da essa.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC per risolvere problemi di vibrazione in alluminio, acciaio inossidabile, titanio e plastiche tecniche — inclusa fresatura di pareti sottili, lavorazione di cavità profonde e tornitura di alberi lunghi per settori aerospaziale, dispositivi medici, robotica e produzione industriale di precisione OEM. Riferimenti tecnici: Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibration and CNC Design (Cambridge University Press), Guida applicativa Sandvik Coromant per lavorazione senza vibrazioni, SME Fundamentals of Tool Design (capitolo su Vibrazioni e Chatter), Machinery’s Handbook (Operazioni di fresatura — Chatter).
Approvvigionamento di parti lavorate CNC con geometrie complesse o soggette a vibrazioni?
Presso CMS, applichiamo strategie sistematiche di prevenzione delle vibrazioni — ottimizzazione del percorso utensile, selezione di frese a passo variabile, sequenziamento per pareti sottili e ingegneria dei dispositivi di fissaggio — per componenti di precisione in alluminio, acciaio inossidabile, titanio e plastiche tecniche.
[Richiedi una revisione DFM e un preventivo di lavorazione CNC →]


