
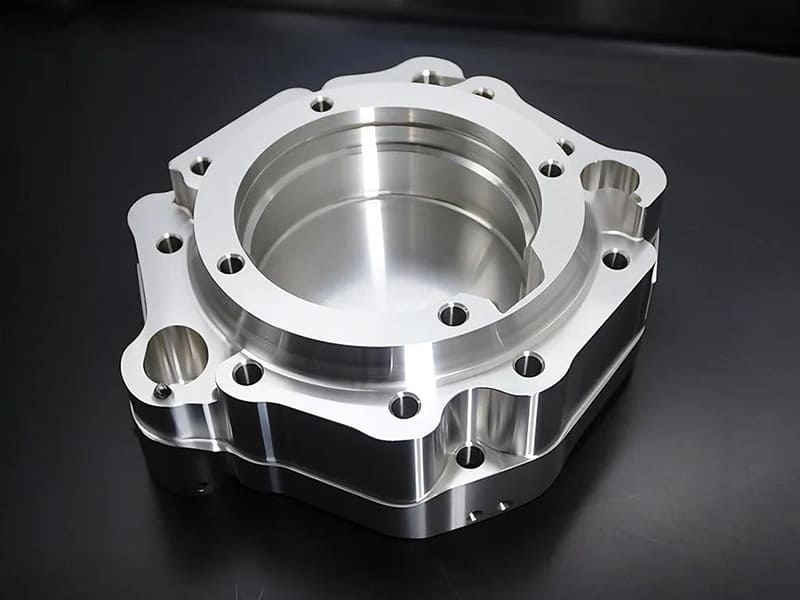
Risposta rapida: L'alluminio è il metallo più comunemente lavorato a CNC CNC perché combina un'eccellente lavorabilità (velocità di taglio 2–3 volte superiori all'acciaio), sufficiente resistenza meccanica, naturale resistenza alla corrosione e bassa densità (~2,7 g/cm³ contro ~7,8 g/cm³ dell'acciaio). La lega corretta dipende dall'applicazione: la 6061-T6 (resistenza a trazione 290–310 MPa) è la scelta standard per circa il 70–80% delle parti lavorate a CNC CNC grazie al suo equilibrio tra resistenza, lavorabilità, resistenza alla corrosione e qualità costante di anodizzazione. La 7075-T6 (resistenza a trazione 500–570 MPa) viene selezionata quando il carico è sufficientemente elevato da giustificare il costo di lavorazione superiore del 20–40%. La 2024-T3 (resistenza a trazione 440–470 MPa) viene utilizzata per applicazioni aerospaziali dominate dalla fatica. La 5052-H32 (resistenza a trazione 210–260 MPa) viene scelta quando la resistenza alla corrosione e la saldabilità sono prioritarie rispetto alla resistenza.
Perché l'alluminio domina la lavorazione CNC CNC
La prevalenza dell'alluminio nella lavorazione CNC CNC non è dovuta al fatto che sia il materiale più resistente o più economico — ma perché la combinazione delle sue proprietà determina il costo di produzione totale più basso per la maggior parte dei componenti di precisione.
Lavorabilità: L'alluminio viene lavorato a velocità di taglio di 300–600 m/min con utensili in carburo, rispetto agli 80–180 m/min dell'acciaio inossidabile e ai 30–100 m/min del titanio. Questo vantaggio di velocità di 3–8 volte si traduce direttamente in tempi di ciclo più brevi e costi per pezzo inferiori. L'alluminio produce inoltre trucioli corti e puliti anziché i lunghi trucioli filamentosi dell'acciaio inossidabile, riducendo i problemi di evacuazione dei trucioli e semplificando la lavorazione automatizzata.
Rapporto resistenza/peso: Con 2,7 g/cm³, l'alluminio pesa circa un terzo dell'acciaio. Per i sistemi in movimento (robotica, strutture UAV, sospensioni automobilistiche), la riduzione del peso dei componenti riduce l'inerzia, migliora i tempi di risposta e riduce il carico sulle strutture di supporto. Una staffa in alluminio 6061-T6 che sostituisce un equivalente in acciaio dolce allo stesso livello di sollecitazione pesa circa il 35–40% della versione in acciaio, soddisfacendo al contempo lo stesso requisito strutturale.
Resistenza naturale alla corrosione: L'alluminio forma uno strato stabile di ossido di alluminio (Al₂O₃) all'esposizione all'aria, che passiva la superficie e previene un'ulteriore ossidazione. Questo comportamento auto-protettivo è adeguato per la maggior parte delle applicazioni interne e per uso esterno generale senza alcun trattamento superficiale, a differenza dell'acciaio dolce che arrugginisce con l'umidità ambientale senza rivestimento.
Conducibilità termica: L'alluminio 6061 ha una conducibilità termica di circa 150–170 W/m·K — circa 4 volte superiore all'acciaio e 10 volte superiore al titanio. Per applicazioni di dissipazione del calore, involucri elettronici che richiedono gestione termica e qualsiasi componente in cui la dissipazione del calore è rilevante, le prestazioni termiche dell'alluminio non sono facilmente eguagliabili a peso comparabile.
Selezione della lega di alluminio: I sei criteri
La selezione della lega per parti in alluminio lavorate a CNC CNC richiede la valutazione simultanea di sei fattori. La selezione basata su un singolo fattore — tipicamente la resistenza — produce nella maggior parte dei casi soluzioni sovradimensionate e sovracostose.
| Fattore di selezione | 6061 | 7075 | 2024 | 5052 |
|---|---|---|---|---|
| Resistenza a trazione (T6/T3/H32) | 290–310 MPa | 500–570 MPa | 440–470 MPa | 210–260 MPa |
| Limite di snervamento | 240–270 MPa | 430–500 MPa | 290–345 MPa | 160–210 MPa |
| Lavorabilità (relativa all'acciaio 1212) | ~70–75% | ~70–75% | ~65–70% | ~60–65% |
| Resistenza alla corrosione | Buono | Moderata (non trattata) | Povero | Eccellente |
| Saldabilità | Buono | Povero | Povero | Eccellente |
| Qualità di anodizzazione | Eccellente | Buono | Povero | Buono |
| Costo di lavorazione totale relativo | Riferimento | 20–40% superiore | 15–30% superiore | 5–15% superiore |
6061-T6: La scelta standard per la maggior parte delle parti CNC
La 6061 è una lega magnesio-silicio (Mg-Si) con resistenza a trazione di circa 290–310 MPa nella tempra T6. È la scelta predefinita per le parti in alluminio lavorate a CNC CNC perché nessun'altra lega offre simultaneamente la sua combinazione di lavorabilità, resistenza alla corrosione, qualità della finitura superficiale e costo.
Lavorabilità: La 6061 viene lavorata in modo pulito ad alte velocità di taglio con formazione minima di tagliente di riporto. Il contenuto di silicio relativamente basso (0,40–0,80%) riduce l'usura abrasiva degli utensili rispetto alle leghe a più alto contenuto di silicio, e le buone caratteristiche di formazione del truciolo della lega la rendono compatibile con la lavorazione CNC CNC automatizzata con interventi minimi di cambio utensile. Finiture superficiali di Ra 0,8–1,6 µm sono di routine; Ra 0,4 µm e inferiori sono ottenibili con utensili e passate di finitura appropriati.
Anodizzazione: La 6061 produce i risultati di anodizzazione più costanti di qualsiasi lega di alluminio comune. Lo strato di ossido cresce in modo uniforme, garantendo un'assorbimento prevedibile del colorante e un colore costante su un intero lotto di produzione. Per prodotti di consumo visibili, strumenti di precisione e qualsiasi applicazione in cui la costanza del colore anodizzato è importante, la 6061 è la scelta ingegneristica.
Resistenza alla corrosione: La 6061 offre buone prestazioni in ambienti interni, uso esterno generale e umidità moderata senza anodizzazione. Per apparecchiature industriali per esterni, componenti aeronautici generali e ferramenta architettonica, la 6061 non rivestita ha tipicamente una resistenza alla corrosione adeguata. Non è adatta all'immersione marina o all'esposizione continua ad acqua salata senza trattamento.
Adeguatezza della resistenza: La resistenza allo snervamento della 6061-T6 di 240–270 MPa significa che può sopportare sollecitazioni di progetto fino a circa 160–180 MPa (con fattore di sicurezza 1,5) senza deformazione permanente. Per staffe strutturali, involucri, telai, fissaggi e la maggior parte dei componenti meccanici di precisione, questo è adeguato. L'errore più comune nella selezione della lega è il passaggio alla 7075 per parti la cui analisi dei carichi mostra sollecitazioni ben al di sotto della resistenza allo snervamento della 6061.
Quando la 6061 non è adeguata: Componenti rotanti ad alto carico (alberi di trasmissione sotto coppia elevata), strutture aerospaziali sotto carichi di volo combinati, componenti per competizioni racing soggetti a impatti e fatica, e applicazioni in cui il design non può essere ispessito per riportare le sollecitazioni entro il range del 6061.
7075-T6: Quando la Massima Resistenza Giustifica il Premium
Il 7075 è una lega di zinco-magnesio-rame (Zn-Mg-Cu) che raggiunge una resistenza a trazione di 500–570 MPa nel temper T6 — circa 80% della resistenza dell'acciaio dolce a circa 35% del suo peso. Questo rapporto resistenza-peso è il motivo per cui il 7075 è lo standard per componenti strutturali aerospaziali, robotica ad alte prestazioni e componenti di precisione critici per il carico.
Quando specificare il 7075 invece del 6061:
- L'analisi delle sollecitazioni di progetto mostra sollecitazioni superiori a circa 60–70% della resistenza allo snervamento del 6061, e la geometria non può essere modificata per ridurre le sollecitazioni al di sotto di questo livello
- La vita a fatica è una preoccupazione e il design non può accogliere le dimensioni di sezione necessarie per il 6061 alla vita a fatica specificata
- La riduzione del peso è un obiettivo primario (la maggiore resistenza del 7075 consente sezioni più sottili per la stessa capacità strutturale)
- L'applicazione è ad alte prestazioni o classificata aerospaziale e i margini di resistenza del 7075 sono specificamente richiesti
Il compromesso sui costi del 7075: Il 7075 non è significativamente più difficile da lavorare rispetto al 6061 nella tempra T6 — le valutazioni di lavorabilità sono comparabili. Il sovrapprezzo deriva dal prezzo del materiale (il 7075 costa circa 50–100% in più per chilogrammo rispetto al 6061 in forme equivalenti) e dai requisiti di trattamento superficiale post-lavorazione. Il 7075 ha una resistenza alla corrosione significativamente inferiore rispetto al 6061 a causa dell'elevato contenuto di zinco e rame — il 7075 nudo si corrode visibilmente in ambienti umidi. I componenti devono tipicamente essere anodizzati, trattati con Alodine o verniciati, aggiungendo fasi di processo che il 6061 spesso non richiede.
Limitazione della saldabilità: Il 7075 ha una scarsa saldabilità — la saldatura provoca cricche nella zona termicamente alterata (HAZ) a causa della sensibilità della lega induribile per precipitazione al ciclo termico della saldatura. Il 7075 è essenzialmente una lega per parti lavorate; le strutture saldate che utilizzano il 7075 sono un errore ingegneristico nella maggior parte dei casi.
2024-T3: Ottimizzato per la Fatica per Carichi Ciclici
Il 2024 è una lega di rame-manganese-magnesio (Cu-Mn-Mg) sviluppata specificamente per strutture aerospaziali critiche alla fatica. La sua resistenza a trazione di 440–470 MPa nella tempra T3 è inferiore a quella del 7075, ma la sua resistenza alla fatica — resistenza all'inizio e alla propagazione delle cricche sotto carichi ciclici — è significativamente migliore sia del 6061 che del 7075.
Perché la resistenza alla fatica è importante: La maggior parte dei cedimenti strutturali in servizio è guidata dalla fatica, non dal sovraccarico. Un pannello di fusoliera di un aeromobile subisce cicli di pressione a ogni volo; un componente di sospensione di un veicolo subisce milioni di cicli di carico durante la sua vita. Nelle applicazioni a fatica, l'ampiezza dello stress e la resistenza del materiale all'inizio delle cricche (correlata al limite di fatica/limite di resistenza) determinano la vita utile, non la resistenza a trazione statica.
L'elevato contenuto di rame del 2024-T3 (3,8–4,9% Cu) produce una microstruttura con migliore resistenza all'inizio delle cricche da fatica. La tempra T3 (trattamento termico di soluzione, incrudimento a freddo, invecchiamento naturale) mantiene una buona duttilità preservando l'irrobustimento per precipitazione del rame. La curva S-N (stress vs numero di cicli) per il 2024 mostra una vita a fatica più lunga rispetto al 6061 o al 7075 a parità di ampiezza di stress.
Quando specificare il 2024:
- Struttura primaria aerospaziale sotto pressurizzazione ripetuta, flessione o vibrazione
- Componenti strutturali con requisiti documentati di vita a fatica (tipicamente > 10⁷ cicli)
- Applicazioni in cui la velocità di propagazione delle cricche deve essere lenta per consentire il rilevamento delle cricche basato su ispezioni (progettazione tollerante al danno)
Limitazioni del 2024: Resistenza alla corrosione molto scarsa — il 2024 deve essere rivestito (lamiera di lega di alluminio incollata, nucleo in 2024 + strato superficiale in alluminio puro) o anodizzato e sigillato per uso esterno. Scarsa saldabilità — il 2024 è utilizzato in strutture rivettate e fissate meccanicamente, non in assemblaggi saldati. L'anodizzazione è possibile ma produce risultati meno costanti rispetto al 6061.
5052-H32: Resistenza alla Corrosione e Saldabilità
Il 5052 è una lega di magnesio (contenuto di Mg 2,2–2,8%) senza rame, che fornisce un'eccellente resistenza alla corrosione, particolarmente in ambienti di acqua salata e marini. È la scelta standard quando l'applicazione combina esposizione alla corrosione con la saldatura.
Meccanismo di resistenza alla corrosione: Il contenuto di magnesio del 5052 produce uno strato di ossido più stabile e più coerente rispetto alle leghe contenenti rame (2024, 7075), riducendo significativamente la corrosione per vaiolatura in ambienti ricchi di cloruri (acqua di mare, sale stradale, aria costiera). Le prestazioni del 5052 nel test di nebbia salina superano sostanzialmente il 6061 in condizioni di immersione marina.
Saldabilità: Il 5052 si salda con una riduzione minima della resistenza nella zona termicamente alterata, e il giunto saldato mantiene una duttilità accettabile. Confrontalo con il 6061, che perde circa il 20–40% della sua resistenza T6 nella HAZ dopo la saldatura (tornando localmente dalla condizione T6 a quella ricotta), e con il 7075 e il 2024, che sono soggetti a cricche a caldo e non dovrebbero essere saldati per fusione.
Applicazioni: Componenti di scafi marini, serbatoi di carburante, involucri saldati per ambienti esterni, alloggiamenti resistenti agli agenti chimici, rivestimenti architettonici e qualsiasi applicazione che combini operazioni di formatura (piegatura, laminazione) con la saldatura.
Limitazioni del 5052: La resistenza a trazione di 210–260 MPa nella condizione H32 è inferiore a quella del 6061-T6. Per componenti lavorati portanti CNC, il 5052 è tipicamente insufficiente. Il 5052 è una lega per fabbricazione — eccelle nelle operazioni di fabbricazione in lamiera ma non è la scelta giusta per componenti strutturali complessi lavorati con precisione.
Selezione della Lega Specifica per Applicazione
| Categoria di Applicazione | Lega Tipica | Motivo principale |
|---|---|---|
| Alloggiamenti generali, staffe, telai | 6061-T6 | Lavorabilità, anodizzazione, costo |
| Dissipatori di calore e gestione termica | 6061-T6 | Lavorabilità + conducibilità termica ~150–170 W/m·K |
| Staffe strutturali aerospaziali | 7075-T6 | Rapporto resistenza/peso; margini di sicurezza |
| Struttura a fatica aerospaziale (fusoliera, pannelli) | 2024-T3 | Vita a fatica; resistenza alla propagazione delle cricche |
| Bracci robotici e strutture UAV | 7075-T6 | Elevata rigidità, deflessione minima |
| Componenti marini (barche, offshore) | 5052-H32 | Resistenza alla corrosione in acqua salata |
| Assemblaggi strutturali saldati | 5052-H32 o 6061 | Saldabilità; 5052 per marino, 6061 per uso generale |
| Involucri elettronici (consumer) | 6061-T6 | Costanza dell'anodizzazione; qualità estetica |
| Supporti ottici di precisione | 6061-T6 | Stabilità dimensionale; costanza di lavorazione |
| Componenti per prestazioni automobilistiche | 7075-T6 o 6061 | Dipende dal carico: 7075 per carichi elevati, 6061 per uso generale |
| Componenti motorsport | 7075-T6 | Resistenza + peso sotto carichi da gara |
Errori di selezione comuni e conseguenze
Specificare eccessivamente 7075 per parti generiche: Il costo di lavorazione del 7075 è del 20–40% superiore a quello del 6061 a causa del sovrapprezzo del materiale, e la limitazione della resistenza alla corrosione richiede tipicamente un trattamento superficiale aggiuntivo. Per staffe, involucri e parti strutturali a carico moderato dove l'analisi delle sollecitazioni conferma che la resistenza allo snervamento del 6061 è adeguata, specificare 7075 aggiunge costo senza beneficio funzionale.
Utilizzo di 2024 o 7075 per strutture saldate: Entrambe le leghe hanno saldabilità scarsa o inaccettabile. La criccatura a caldo nel 7075 e la criccatura a freddo combinata con perdita di resistenza nel 2024 rendono i giunti saldati in queste leghe strutturalmente inaffidabili. Le strutture in alluminio saldate dovrebbero utilizzare 5052 (ambienti marini/corrosivi) o 6061 (strutture generali), con trattamento post-saldatura se sono richieste le proprietà T6 del 6061 vicino alle saldature.
Ignorare l'ambiente corrosivo nella selezione della lega: Il 2024 e il 7075, senza trattamento superficiale, si corrodono visibilmente in ambienti esterni. Per componenti esterni non rivestiti, 6061 o 5052 sono le scelte appropriate. L'applicazione di 2024 o 7075 in ambienti marini senza rivestimento o placcatura produce guasti in servizio entro mesi.
Specificare 2024 per il suo aspetto anodizzato: Il 2024 produce anodizzazione non uniforme, spesso con striature grigie, a causa dell'alto contenuto di rame. Per parti anodizzate con estetica coerente, il 6061 è l'unica scelta pratica tra le leghe ingegneristiche comuni.
Considerazioni DFM per parti lavorate in alluminio CNC
Spessore della parete: Lo spessore minimo pratico della parete per caratteristiche fresate in alluminio CNC dipende dal rapporto altezza-spessore. Per pareti non supportate: al di sotto di circa 1,5 mm di spessore della parete in 6061, la deflessione elastica sotto forze di taglio diventa visibile sulla superficie lavorata. Per il 7075 (rapporto modulo/resistenza più efficace in sezioni sottili), lo spessore minimo della parete può avvicinarsi a 1,0–1,2 mm. Per tolleranze di precisione su pareti sottili, la lavorazione a fasi (sgrossatura da entrambi i lati, poi finitura) riduce l'errore indotto dalla deflessione.
Raggi degli angoli interni: Le frese standard lasciano un raggio negli angoli interni pari al raggio dell'utensile. Per tasche che richiedono specifici raggi di angolo interni, il diametro dell'utensile deve corrispondere al raggio specificato (una tasca con raggio di 2 mm richiede un utensile con diametro ≤ 4 mm). Raggi d'angolo molto piccoli (sotto R0,5 mm) richiedono utensili a diametro piccolo e portata corta che riducono la velocità di lavorazione e aumentano la complessità di configurazione. Specificare angoli interni R1,0–2,0 mm come default; raggi più piccoli solo dove funzionalmente richiesti.
Rapporto profondità-diametro: Tasche e fori più profondi di circa 3–4× la loro larghezza richiedono utensili più lunghi con rigidezza ridotta, producendo potenziali vibrazioni e variazione della qualità superficiale. Per tasche che richiedono rapporti profondità-larghezza superiori a 5:1, richiedere una revisione DFM prima di finalizzare i disegni.
Considerazioni sulle filettature: Per fori filettati in alluminio, la lunghezza minima di impegno è 1,5–2× il diametro nominale della filettatura per prevenire la strappatura (rispetto a 1× per acciaio su acciaio). Filettature M3 e più piccole in alluminio sono a rischio di strappatura sotto coppia di assemblaggio — considerare inserti elicoidali per filettature piccole in applicazioni caricate o per filettature che saranno assemblate ripetutamente.
Finitura superficiale prima dell'anodizzazione: L'anodizzazione segue esattamente la superficie lavorata — non riempie né nasconde i segni di lavorazione. Per parti anodizzate esteticamente, specificare finitura superficiale finale lavorata di Ra ≤ 0,8 µm o lucidatura più leggera prima dell'anodizzazione. I segni di utensile visibili da fresatura Ra 1,6 µm rimarranno visibili attraverso lo strato anodizzato.
Punti di forza
- Il 6061-T6 è il punto di partenza corretto per circa il 70–80% delle parti lavorate in alluminio CNC: il suo equilibrio di lavorabilità (tempi di ciclo del 20–40% più brevi rispetto alle leghe più dure), buona resistenza alla corrosione, qualità di anodizzazione costante e costo totale di lavorazione inferiore lo rendono la scelta appropriata a meno che un'analisi specifica non identifichi un'inadeguatezza.
- Il 7075-T6 è un aggiornamento prestazionale, non un aggiornamento di default: la sua resistenza a trazione superiore di circa l'80% è preziosa per strutture aerospaziali, robotica e componenti di precisione ad alto carico, ma il costo di lavorazione superiore del 20–40% e i requisiti obbligatori di protezione dalla corrosione significano che dovrebbe essere specificato solo quando l'analisi delle sollecitazioni o i requisiti di vita a fatica non possono essere soddisfatti dal 6061.
- Il 2024-T3 è specificamente per applicazioni aerospaziali dominate dalla fatica: la sua resistenza statica inferiore rispetto al 7075 è compensata da una superiore resistenza alla criccatura da fatica sotto carichi ciclici. È la scelta sbagliata per uso strutturale generale, ambienti marini (si corrode rapidamente) o assemblaggi saldati.
- Il 5052-H32 è la scelta corretta quando sono richieste sia saldabilità che resistenza alla corrosione marina: la sua resistenza inferiore rispetto al 6061 è il compromesso accettato in cambio di eccellenti prestazioni in acqua salata e affidabilità dei giunti saldati.
- La qualità dell'anodizzazione dipende dalla lega: il 6061 produce la finitura anodizzata più coerente ed esteticamente gradevole. Il 7075 produce risultati accettabili. Il 2024 produce anodizzazione scadente e non uniforme a causa dell'alto contenuto di rame.
- L'errore più comune nella selezione della lega di alluminio è scegliere 7075 “per sicurezza” su parti dove l'analisi delle sollecitazioni mostra che il 6061 è adeguato: questo aggiunge costo, estende i tempi di consegna e richiede protezione aggiuntiva dalla corrosione senza giustificazione ingegneristica.
- Per i team di approvvigionamento degli OEM: quando un fornitore sostituisce una lega di alluminio con un'altra (il più comune è sostituire 6061 con 7075 o viceversa), richiedere il certificato del materiale e verificare designazione della lega e tempra. Le proprietà meccaniche di 6061-T6 e 7075-T6 differiscono di un fattore di circa 1,8× nella resistenza a trazione — non una sostituzione accettabile per componenti portanti.
Domande frequenti
Qual è la migliore lega di alluminio per parti lavorate CNC?
Non esiste una lega di alluminio migliore in assoluto: la scelta corretta dipende dai requisiti dell’applicazione. Per circa il 70–80% dei componenti lavorati a CNC (carter, staffe, telai, componenti di precisione, involucri elettronici), la 6061-T6 è la scelta ottimale perché combina resistenza adeguata (290–310 MPa di trazione), eccellente lavorabilità, buona resistenza alla corrosione e qualità di anodizzazione costante al costo di lavorazione totale più basso. La 7075-T6 è appropriata quando i carichi superano ciò che la 6061 può gestire con le sezioni disponibili, in particolare in strutture aerospaziali, robotica e componenti da competizione. La 2024-T3 è utilizzata specificamente per applicazioni aerospaziali critiche per la fatica. La 5052-H32 è lo standard per ambienti marini e assemblaggi strutturali saldati.
La lega di alluminio 7075 è significativamente migliore della 6061 per i componenti CNC?
La 7075-T6 ha una resistenza alla trazione circa l’80% superiore alla 6061-T6 (500–570 MPa contro 290–310 MPa), il che la rende significativamente migliore per applicazioni ad alto carico. Tuttavia, questo vantaggio di resistenza comporta dei compromessi reali: il materiale 7075 costa circa il 50–100% in più al chilogrammo, la sua scarsa resistenza alla corrosione (dovuta all’elevato contenuto di zinco e rame) richiede trattamenti superficiali aggiuntivi per la maggior parte degli ambienti, la sua scarsa saldabilità la rende inadatta ad assemblaggi fabbricati, e il costo di lavorazione è del 20–40% più alto. Per componenti in cui l’analisi delle sollecitazioni conferma che la resistenza allo snervamento della 6061 è adeguata — che è la maggioranza di staffe strutturali, carter e componenti di precisione — specificare la 7075 aggiunge costi significativi senza benefici funzionali.
Perché la lega di alluminio 6061 è così comunemente usata nella lavorazione CNC?
La prevalenza della 6061 deriva dal fatto che la sua combinazione di proprietà è ben adatta alla maggior parte delle applicazioni di lavorazione CNC simultaneamente: la lavorabilità è eccellente (velocità di taglio di 300–600 m/min, bassa usura degli utensili), la resistenza è adeguata per la maggior parte delle applicazioni a 290–310 MPa di trazione, la resistenza alla corrosione è buona senza trattamento nella maggior parte degli ambienti, la qualità di anodizzazione è la più costante tra le leghe comuni, e la disponibilità è eccellente (stoccaggio globale in barre, piastre ed estrusi). Nessun’altra lega soddisfa simultaneamente tutti e cinque i criteri — la 7075 è più resistente ma costa di più e si corrode più facilmente; la 5052 resiste meglio alla corrosione ma ha resistenza inferiore; la 2024 ha una migliore vita a fatica ma scarsa resistenza alla corrosione e scarsa anodizzazione. Il profilo ’buona in tutto’ della 6061 la rende il default pratico per circa il 70–80% dei componenti in alluminio lavorati a CNC.
Quale lega di alluminio dovrebbe essere utilizzata per ambienti marini o acqua salata?
La 5052-H32 è la scelta standard per componenti con esposizione marina diretta — immersione in acqua salata, aria costiera o ambienti con spruzzi. Il contenuto di magnesio della 5052 (2,2–2,8%) produce un ossido superficiale più stabile che resiste alla corrosione per vaiolatura indotta da cloruri significativamente meglio della 6061, e molto meglio delle leghe contenenti rame (2024, 7075) che si corrodono rapidamente in condizioni marine. Per applicazioni che combinano resistenza alla corrosione marina con requisiti di saldatura — hardware per barche, fabbricazione di serbatoi, involucri marini — la 5052 è anche preferita alla 6061 perché la 5052 mantiene una migliore resistenza del giunto saldato e non è soggetta a cricche nella zona termicamente alterata (HAZ). Per componenti in 6061 anodizzata utilizzati in ambienti esterni generali (non immersione marina), lo strato di anodizzazione fornisce una protezione adeguata dalla corrosione.
In che modo la scelta della lega di alluminio influisce sulla qualità dell’anodizzazione?
La qualità dell’anodizzazione varia significativamente tra le leghe perché lo strato di ossido si forma dal metallo base, e gli elementi di lega influenzano l’uniformità, lo spessore e l’assorbimento del colorante dello strato di ossido. La 6061 produce l’anodizzazione più costante tra le leghe ingegneristiche comuni — la fase di precipitazione Mg-Si è fine e uniformemente distribuita, producendo uno strato di ossido uniforme con struttura porosa costante per un assorbimento uniforme del colorante. La 7075 produce un’anodizzazione accettabile ma leggermente meno uniforme — sono possibili variazioni estetiche visibili in applicazioni con requisiti estetici critici. La 2024 produce risultati di anodizzazione scadenti — l’elevato contenuto di rame (3,8–4,9%) crea particelle ricche di rame sulla superficie che producono striature scure e colore non uniforme nello strato anodizzato. La 5052 si anodizza adeguatamente. Per qualsiasi applicazione che richieda una finitura anodizzata esteticamente costante — prodotti di consumo, strumenti, pannelli di controllo — la 6061 è la scelta chiara.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione CNC di precisione, producendo componenti in alluminio in 6061, 7075, 2024, 5052 e leghe speciali per programmi di produzione aerospaziali, automobilistici, robotici, di dispositivi medici, elettronica di consumo e industriali OEM. Riferimenti tecnici: ASM Handbook Vol. 2 (Properties and Selection: Nonferrous Alloys — Aluminum Alloys), ASTM B209 (Aluminum Alloy Sheet and Plate), Machinery’s Handbook (Properties of Aluminum Alloys), MIL-DTL-5541 (Chemical Conversion Coatings on Aluminum), AMS 2770 (Heat Treatment of Aluminum Alloys).
Cerchi componenti in alluminio lavorati a CNC di precisione?
Da CMS, lavoriamo leghe di alluminio 6061, 7075, 2024, 5052 e speciali con tolleranze strette — con revisione DFM in fase di preventivo, verifica del certificato del materiale, coordinamento dell’anodizzazione e rapporti di ispezione del primo articolo CMM.
[Richiedi una revisione della selezione della lega di alluminio e un preventivo di lavorazione CNC →]


