
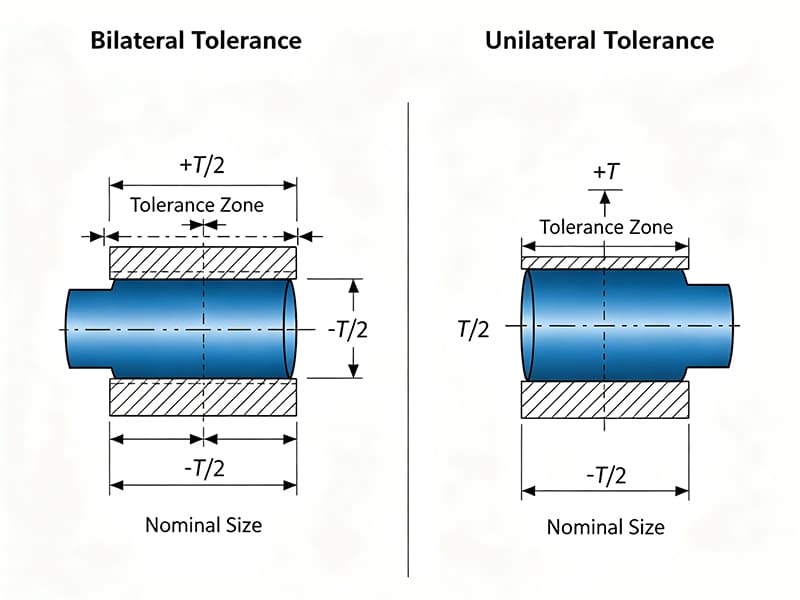
Risposta rapida: La tolleranza unilaterale consente una variazione in una sola direzione (ad esempio, 10,00 +0,00/−0,05 mm — la dimensione può essere solo inferiore al valore nominale), proteggendo un limite critico come il diametro massimo dell’albero o la dimensione minima del foro. La tolleranza bilaterale distribuisce la variazione simmetricamente attorno al valore nominale (ad esempio, 10,00 ±0,05 mm), il che è in linea con il comportamento naturale dei processi CNC e riduce al minimo gli scarti nella lavorazione generale. La scelta è di natura funzionale: utilizzare la tolleranza unilaterale su qualsiasi dimensione in cui il superamento di un limite causi il fallimento dell’assemblaggio — accoppiamenti albero-cuscinetto, diametri di tenuta, interfacce a pressione; utilizzare la tolleranza bilaterale su dimensioni non funzionali in cui la variazione in entrambe le direzioni è accettabile. La maggior parte dei pezzi lavorati con precisione utilizza correttamente entrambe le tipologie: tolleranza bilaterale sulle dimensioni generali, tolleranza unilaterale sulle caratteristiche critiche per l’accoppiamento.
La differenza fondamentale
La distinzione tra tolleranza unilaterale e bilaterale non è una semplice questione di convenzione: determina verso quale lato del valore nominale un componente può variare e, di conseguenza, da quale modalità di guasto dell’assemblaggio la specifica di tolleranza protegge.
Tolleranza bilaterale: La zona di tolleranza è centrata simmetricamente attorno alla dimensione nominale. Una specifica bilaterale di 10,00 ±0,05 mm significa che la dimensione effettiva può variare da 9,95 a 10,05 mm: è consentita una variazione uguale sia al di sopra che al di sotto del valore nominale.
Tolleranza unilaterale: L'intero intervallo di tolleranza si trova su un solo lato del valore nominale. Una specifica unilaterale di 10,00 +0,00/−0,05 mm significa che la dimensione effettiva può variare da 9,95 a 10,00 mm: la dimensione può essere inferiore al valore nominale, ma non può mai superare i 10,00 mm.
| Specifiche | Zona di tolleranza | Limite inferiore | Limite massimo | Direzione della variazione |
|---|---|---|---|---|
| 10,00 ± 0,05 mm | 0,10 mm | 9,95 mm | 10,05 mm | Entrambi (bilaterale) |
| 10,00 +0,00/−0,05 mm | 0,05 mm | 9,95 mm | 10,00 mm | Solo sottodimensionamento (unilaterale) |
| 10,00 +0,05/+0,00 mm | 0,05 mm | 10,00 mm | 10,05 mm | Solo oversize (unilaterale) |
L'implicazione funzionale: un albero specificato a 10,00 ±0,05 mm potrebbe essere lavorato a 10,05 mm, il che potrebbe causare un'interferenza di montaggio con un foro nominale di 10,00 mm. Lo stesso albero con diametro nominale specificato a 10,00 +0,00/−0,05 mm non potrà mai superare i 10,00 mm: la modalità di guasto dovuta all’interferenza viene eliminata dalla struttura stessa della tolleranza.
Perché gli ingegneri scelgono la tolleranza bilaterale per la maggior parte delle dimensioni
La tolleranza bilaterale è la specifica predefinita per le dimensioni generali dei pezzi lavorati non perché sia più semplice da indicare, ma perché riflette accuratamente il comportamento dei processi di lavorazione CNC e la distribuzione delle variazioni di produzione.
Centraggio del processo
I processi di lavorazione CNC — tornitura, fresatura, rettifica — vengono programmati in base a una dimensione target e tendono a produrre una distribuzione delle dimensioni effettive concentrata intorno a tale valore. Quando l’usura degli utensili, la dilatazione termica e le vibrazioni causano una deriva dimensionale, questa tende ad essere graduale e in entrambe le direzioni nel corso del tempo, purché il processo sia gestito correttamente. Una tolleranza bilaterale tiene conto di questa naturale simmetria.
Il controllo statistico di processo (SPC) funziona in modo più efficace con tolleranze bilaterali: gli indici di capacità di processo (Cp e Cpk) presuppongono una distribuzione normale dei risultati centrata sul valore nominale. Un processo che opera con una tolleranza bilaterale di ±0,05 mm è facilmente valutabile; un processo che opera con una tolleranza unilaterale richiede invece l’adeguamento del valore nominale di riferimento e il ricalcolo della media effettiva, aggiungendo complessità al monitoraggio del processo.
Efficienza produttiva
Una tolleranza bilaterale non richiede alcuna deviazione intenzionale del processo: il programmatore imposta il valore nominale e la variazione naturale del processo si distribuisce su entrambi i lati. Una tolleranza unilaterale, al contrario, richiede che l’operatore o il programmatore CNC imposti intenzionalmente una dimensione sfalsata rispetto al valore nominale, in modo che la variazione del processo rientri nella zona consentita su un solo lato. Ciò comporta un aumento dei tempi di regolazione dell’impostazione e richiede un monitoraggio più frequente per rilevare quando l’usura dell’utensile ha spostato il processo al di fuori della zona prevista.
Quando è opportuno ricorrere alla tolleranza bilaterale
La tolleranza bilaterale è la specifica corretta per qualsiasi dimensione in cui:
- Questo elemento non entra direttamente in contatto con una parte di accoppiamento in un accoppiamento
- Una piccola variazione in entrambe le direzioni non ha alcuna conseguenza funzionale
- La quota definisce l'involucro complessivo o la forma del pezzo piuttosto che un'interfaccia di accoppiamento
- Questa caratteristica viene misurata a fini di controllo qualità piuttosto che per la verifica dell'assemblaggio
Caratteristiche tipiche soggette a tolleranze bilaterali su un alloggiamento di precisione CNC: lunghezza, larghezza e altezza complessive; spessore delle pareti; dimensioni delle cavità senza contatto; altezze dei risalti; profondità degli smussi; distanze tra le caratteristiche che determinano l’accumulo delle tolleranze.
Quando è richiesta la tolleranza unilaterale
La tolleranza unilaterale è appropriata ogni volta che uno scostamento in una direzione è accettabile e l’altro no — ovvero quando il pezzo non deve superare un limite, ma ha un margine di tolleranza nell’altra direzione.
Diametri degli alberi negli accoppiamenti con gioco
Un albero progettato per un accoppiamento con gioco in un foro non deve mai superare il diametro massimo che ne consenta l'inserimento. Se l'albero è troppo piccolo, il gioco aumenta (cosa accettabile per la maggior parte degli accoppiamenti con gioco); se l'albero è troppo grande, si verifica un accoppiamento con interferenza e l'assemblaggio fallisce oppure richiede un inserimento forzato che danneggia il foro.
La specifica corretta: Diametro esterno dell'albero = 10,00 +0,00/−0,05 mm. Si garantisce che il diametro dell'albero sia pari o inferiore a 10,00 mm. L'unica dimensione rilevante ai fini del corretto montaggio (quella massima) è completamente controllata.
Una specifica bilaterale 10,00 ± 0,05 mm sullo stesso albero consente l'utilizzo di un albero da 10,05 mm — il quale, combinato con un foro nominale da 10,00 mm al limite inferiore di tolleranza, crea un'interferenza di 0,05 mm derivante esclusivamente dalla struttura di tolleranza.
Diametri interni di precisione
Il foro previsto per l’installazione dell’albero non deve mai essere inferiore al diametro minimo necessario per consentire il passaggio dell’albero di accoppiamento. Se il foro è sovradimensionato, il gioco di funzionamento aumenta (entro i limiti di progetto); se è sottodimensionato, l’albero non può essere installato.
La specifica corretta: foro = 10,00 +0,05/+0,00 mm. Il diametro interno è garantito pari o superiore a 10,00 mm.
Interfacce Press-Fit
Gli accoppiamenti a pressione richiedono un’interferenza controllata: il diametro dell’albero deve essere maggiore del diametro del foro di una misura specifica per produrre la forza di ritenzione richiesta. Sia l’interferenza minima (ritenzione insufficiente) che quella massima (danni durante il montaggio) costituiscono guasti funzionali, il che significa che entrambi i limiti sono importanti. Le specifiche relative agli accoppiamenti a pressione utilizzano spesso due tolleranze unilaterali: una tolleranza unilaterale sul diametro esterno dell’albero (che garantisce l’interferenza minima di ritenzione) e una tolleranza unilaterale sul diametro interno del foro (che impedisce un’interferenza eccessiva).
Superfici di tenuta
Le scanalature degli O-ring e i diametri di tenuta presentano dimensioni critiche che determinano direttamente la compressione della tenuta. Un diametro della scanalatura troppo grande riduce la compressione dell’O-ring al di sotto della soglia di tenuta; se troppo piccolo, la compressione risulta eccessiva, accelerando l’usura dell’O-ring. Entrambi i limiti sono funzionali, ma la modalità di guasto predominante (perdita dovuta a compressione insufficiente) è protetta da una tolleranza unilaterale sulla dimensione della scanalatura che garantisce che la compressione non scenda mai al di sotto del minimo.
Geometria delle filettature e dei denti degli ingranaggi
I diametri di passo delle filettature per le classi di precisione e le specifiche relative allo spessore dei denti degli ingranaggi utilizzano spesso tolleranze unilaterali. Per le filettature esterne (bulloni, alberi), il diametro di passo non deve superare la condizione massima del materiale (MMC) per garantire l’innesto della filettatura di accoppiamento. Per i denti degli ingranaggi, lo spessore del dente non deve superare la MMC per impedire un accoppiamento senza gioco nell’ingranaggio.
Condizione massima del materiale e tolleranza unilaterale
La condizione di massimo materiale (MMC) è quella in cui una caratteristica contiene la massima quantità di materiale: per un albero, l'MMC corrisponde al diametro maggiore; per un foro, l'MMC corrisponde al diametro minore. L'MMC definisce la condizione più sfavorevole per il gioco di montaggio.
La tolleranza unilaterale e l’MMC funzionano naturalmente in sinergia, poiché la tolleranza unilaterale garantisce che la caratteristica non superi mai il limite dell’MMC — consente infatti variazioni solo nella direzione opposta all’MMC.
Per un gruppo albero:
- Albero MMC = 10,00 mm (diametro massimo consentito dell'albero)
- Tolleranza unilaterale: 10,00 +0,00/−0,05 mm → l'albero si trova sempre al livello del MMC o al di sotto di esso
- Gioco di montaggio: garantito per tutte le dimensioni degli alberi prodotti
Per un gruppo alesaggio:
- Foratura MMC = 10,00 mm (diametro minimo ammesso del foro)
- Tolleranza unilaterale: 10,00 +0,05/+0,00 mm → il foro è sempre pari o superiore al MMC
- Gioco di montaggio: garantito per tutte le dimensioni dei fori prodotti
Una tolleranza bilaterale sull'albero (±0,05 mm) non garantisce il rispetto del MMC: l'albero potrebbe avere un diametro di 10,05 mm, superando così il limite del MMC e causando un'interferenza durante il montaggio.
Accumulo delle tolleranze: in che modo il tipo di tolleranza influisce sulla variazione di assemblaggio
Negli assemblaggi multicomponente, le variazioni dimensionali di ciascun componente si sommano. Questo accumulo — noto come “sommatoria delle tolleranze” — determina se gli assemblaggi realizzati con singoli componenti dotati di tolleranze corrette si incastreranno tra loro.
Accatastamento bilaterale
Quando si utilizzano tolleranze bilaterali su tutte le dimensioni di accoppiamento, l'accumulo nel caso peggiore corrisponde alla somma aritmetica di tutti i valori delle tolleranze. Per tre componenti con tolleranza bilaterale di ±0,05 mm ciascuno:
Accumulo nel caso peggiore = 3 × 0,05 = variazione totale di ±0,15 mm
La variazione è simmetrica: il gruppo potrebbe essere più grande o più piccolo di 0,15 mm rispetto al valore nominale.
Controllo dello stack-up con tolleranza unilaterale
L'applicazione strategica delle tolleranze unilaterali può orientare l'accumulo delle tolleranze in una direzione prevedibile. Se tutte le tolleranze di una catena di assemblaggio lineare sono specificate come unilaterali nella stessa direzione, nel caso peggiore si ottiene un errore unilaterale prevedibile anziché un intervallo simmetrico — il che consente di progettare il sistema tenendo conto di tale errore.
In pratica, l'approccio più efficace per il controllo dello stack-up combina:
- Tolleranze bilaterali sulle quote non critiche (che consentono una lavorazione efficiente)
- Tolleranze unilaterali su una o due dimensioni che determinano direttamente il gioco di montaggio (a tutela dei limiti funzionali)
Questa strategia mista offre gran parte dell'efficienza produttiva derivante dalla definizione di tolleranze esclusivamente bilaterali, unita alla protezione in fase di assemblaggio garantita dal controllo funzionale unilaterale.
Esempio: gruppo albero + alloggiamento
Assemblaggio a tre componenti: foro dell’alloggiamento (nominale 30,00 mm), diametro esterno dell’albero (nominale 30,00 mm), gioco per dilatazione termica.
Progettazione interamente bilaterale (problematica):
- Diametro interno: 30,00 ±0,03 mm → intervallo 29,97–30,03 mm
- Albero: 30,00 ±0,02 mm → intervallo 29,98–30,02 mm
- Caso peggiore: foro da 29,97 mm, albero da 30,02 mm → interferenza di 0,05 mm — impossibilità di montaggio
Progetto misto unilaterale (corretto):
- Diametro interno: 30,00 +0,05/+0,00 mm → sempre ≥ 30,00 mm
- Albero: 30,00 +0,00/−0,03 mm → sempre ≤ 30,00 mm
- Caso peggiore: foro da 30,00 mm, albero da 30,00 mm → gioco pari a zero (da linea a linea) — il montaggio va a buon fine
Implicazioni del processo di lavorazione CNC
Usura degli utensili e deriva direzionale
Nella produzione ad alto volume di componenti CNC, l'usura degli utensili determina una deriva direzionale prevedibile: man mano che un inserto di tornitura o una fresa a candela si usura, i diametri esterni tendono a ridursi e quelli interni ad aumentare. Questo comportamento direzionale rende le tolleranze unilaterali nella direzione della deriva più facilmente realizzabili nella pratica rispetto alle tolleranze bilaterali dello stesso intervallo totale.
Ad esempio, un foro lavorato con una fresa frontale che si usura nel corso di un ciclo di produzione: man mano che l’utensile si consuma, il diametro del foro aumenta. Una tolleranza unilaterale che ammette solo il sovradimensionamento (foro +0,04/+0,00 mm) si allinea a questa deriva naturale: il foro parte dal valore nominale e scivola nella zona di tolleranza man mano che l’utensile si usura. Una tolleranza bilaterale (±0,02 mm) sullo stesso foro richiede che il processo parta dal valore nominale e lo mantenga entro ±0,02 mm indipendentemente dalla direzione di usura dell’utensile, richiedendo correzioni dell’offset più frequenti.
Strategia di ispezione
L'approccio ispettivo varia a seconda dei tipi di tolleranza:
Per le tolleranze bilaterali: misurare la dimensione effettiva e confrontarla con l'intervallo ± rispetto al valore nominale. La capacità di processo viene valutata confrontando la variazione misurata con la banda di tolleranza totale in modo simmetrico.
Per le tolleranze unilaterali: il controllo deve verificare specificatamente il limite critico. Per un albero con tolleranza di +0,00/−0,05 mm, il controllo critico consiste nel verificare se una qualsiasi parte superi la dimensione massima (nominale). I calibri «Go/No-Go» sono particolarmente efficaci per il controllo delle tolleranze unilaterali: il calibro «Go» verifica la condizione minima del materiale (deve superare il controllo), mentre il calibro «No-Go» verifica la dimensione minima consentita (MMC; non deve superare il controllo).
Guida alla selezione basata sulle candidature
| Tipo di elemento | Requisiti funzionali | Tolleranza raccomandata | Motivazione |
|---|---|---|---|
| Diametro esterno dell'albero per accoppiamento con gioco | Non deve essere troppo grande | Unilaterale (+0,00/−x) | Previene le interferenze |
| Foro per il montaggio dell'albero | Non deve essere di taglia inferiore alla norma | Unilaterale (+x/+0,00) | Garantisce lo spazio libero |
| Diametro esterno dell'albero con accoppiamento a pressione | È necessario mantenere il raggio di interferenza | Unilaterale (entrambi i limiti critici) | Regola la forza di ritenzione |
| Foratura della sede del cuscinetto | Classe di tolleranza H7 | Unilaterale secondo la norma ISO 286-1 | Classe di vestibilità standard |
| Diametro della scanalatura dell'O-ring | Non deve essere troppo grande | Unilaterale | Protegge la compressione della guarnizione |
| Involucro esterno dell'abitazione | Imballaggi non funzionali | Bilaterale | Efficienza di lavorazione |
| Spessore della parete | Solo strutturale | Bilaterale | Nessun requisito di idoneità |
| Dimensioni generali delle tasche | Senza contatto | Bilaterale | Centraggio del processo |
| Posizione del foro filettato | Allineamento della disposizione delle viti | Bilaterale (posizione), secondo la norma ASME Y14.5 | Stack-up gestito da GD&T |
| Spessore del dente dell'ingranaggio | MMC nel punto di intersezione | Unilaterale | Impedisce l'incastro senza gioco |
Errori comuni nella selezione del personale
Applicazione della tolleranza bilaterale alle dimensioni critiche di accoppiamento
L'errore di tolleranza più grave: specificare ±0,05 mm su un albero che si accoppia con un foro da 0,00/+0,05 mm, senza rendersi conto che nel caso peggiore (albero a +0,05, foro al valore nominale) si verifica un'interferenza di 0,05 mm. L’errore non è visibile durante il controllo dei singoli componenti — entrambi i componenti rispettano le rispettive tolleranze — ma l’assemblaggio risulta difettoso. La soluzione consiste nello specificare una tolleranza unilaterale sull’albero o sul foro (o su entrambi) per eliminare la sovrapposizione.
Specificare in modo eccessivo le tolleranze unilaterali ovunque
L’errore opposto: applicare tolleranze unilaterali a tutte le caratteristiche nel tentativo di “controllare tutto”. Ciò costringe il processo CNC a puntare intenzionalmente a dimensioni fuori specifica per ogni caratteristica, aumentando i tempi di configurazione, rendendo più complesso l’SPC e senza apportare alcun vantaggio funzionale per le dimensioni non critiche. Il processo spreca risorse di controllo su caratteristiche dove non sono necessarie.
Specificazione di tolleranze più strette rispetto alla capacità di processo
Entrambi i tipi di tolleranza devono essere adeguati alla capacità di processo raggiungibile. Fresatura e tornitura standard CNC: ±0,025–0,050 mm per le dimensioni generali; ±0,010–0,025 mm per le caratteristiche di precisione; ±0,005 mm per lavori di alta precisione che richiedono un ambiente controllato e utensili specializzati. Specificare una tolleranza bilaterale di ±0,005 mm su un’operazione standard di fresatura CNC, oppure una tolleranza unilaterale di +0,000/−0,005 mm, produce lo stesso risultato: tassi di scarto che rendono la produzione antieconomica.
Ignorare l'accumulo negli assiemi composti da più parti
Ogni dimensione presenta una variazione, e le variazioni si accumulano lungo tutta la catena di assemblaggio. Un assemblaggio progettato con tolleranze bilaterali e senza un’analisi dello stack-up potrebbe presentare problemi di accoppiamento in produzione che emergono solo in fase di assemblaggio — difficili e costosi da diagnosticare. L’approccio corretto: eseguire un’analisi di accumulo nel caso peggiore o RSS (somma dei quadrati delle radici) prima di definire le tolleranze, quindi applicare tolleranze unilaterali alle dimensioni che determinano l’accoppiamento dell’assemblaggio.
Punti di forza
- La tolleranza unilaterale tutela un limite specifico — Si garantisce che la dimensione non superi mai (né scenda al di sotto di) un limite critico. Questa è la scelta corretta per i diametri degli alberi negli accoppiamenti con gioco, le dimensioni dei fori per l’installazione degli alberi, gli accoppiamenti a pressione e le superfici di tenuta.
- La tolleranza bilaterale corrisponde al comportamento naturale del processo CNC — I processi di lavorazione si basano sulle tolleranze nominali e bilaterali, che vengono sfruttate per garantire l'efficienza produttiva, il controllo dei processi e l'applicabilità dell'SPC. Effettuare le correzioni necessarie per tutte le quote non funzionali e non critiche ai fini dell'accoppiamento.
- L'approccio pratico si avvale sia di: bilaterale per le quote generali (lavorazione efficiente), unilaterale per le quote critiche per l’accoppiamento (protezione dell’assemblaggio).
- L'analisi cumulativa delle tolleranze dovrebbe precedere la definizione delle tolleranze per qualsiasi assemblaggio composto da più parti: la combinazione più sfavorevole di tutte le tolleranze bilaterali potrebbe causare un'interferenza che si manifesta solo in fase di assemblaggio.
- La tolleranza unilaterale è in linea con l’MMC: per qualsiasi dimensione in cui il MMC non debba mai essere superato affinché l’assemblaggio vada a buon fine, la tolleranza unilaterale è la specifica meccanicamente corretta.
- L'usura dell'utensile CNC provoca una deriva direzionale che possono essere sfruttati con tolleranze unilaterali: i fori tendono naturalmente ad allargarsi con l’usura degli utensili, allineandosi a una specifica unilaterale che prevede solo un sovrametallo.
- Per i team di approvvigionamento degli OEM: i disegni devono specificare sia il tipo di tolleranza (bilaterale ± o unilaterale +/−) sia la classe di accoppiamento applicabile (ISO 286-1 per fori e alberi, ASME B4.2 per limiti e accoppiamenti metrici) per tutte le dimensioni funzionali di accoppiamento. Una tolleranza di “±0,05” su una sede del cuscinetto è insufficiente: non tutela il limite funzionale e produrrà accoppiamenti dei cuscinetti non uniformi tra i diversi lotti di produzione.
Domande frequenti
Qual è la differenza tra tolleranza unilaterale e bilaterale?
La tolleranza bilaterale distribuisce la variazione ammissibile simmetricamente attorno alla dimensione nominale — metà al di sopra, metà al di sotto — come nel caso di 10,00 ±0,05 mm (intervallo effettivo: 9,95–10,05 mm). La tolleranza unilaterale colloca l’intera zona di tolleranza su un solo lato del valore nominale — la variazione è consentita solo in una direzione — come nel caso di 10,00 +0,00/−0,05 mm (intervallo effettivo: 9,95–10,00 mm) oppure 10,00 +0,05/+0,00 mm (intervallo effettivo: 10,00–10,05 mm). La conseguenza ingegneristica: la tolleranza bilaterale non può garantire che una dimensione non superi mai il valore nominale; la tolleranza unilaterale invece sì, rendendola la scelta corretta ogni volta che il superamento di un limite costituisce un guasto funzionale.
Quando è opportuno ricorrere alla tolleranza unilaterale?
La tolleranza unilaterale è richiesta quando un limite è di fondamentale importanza per il montaggio o il funzionamento, mentre l’altro non lo è. Applicazioni principali: diametri esterni degli alberi in accoppiamenti con gioco (l’albero non deve mai essere sovradimensionato — utilizzare +0,00/−x mm per evitare interferenze); diametri dei fori per l’installazione dell’albero (il foro non deve mai essere sottodimensionato — utilizzare +x/+0,00 mm per garantire il gioco); diametri delle scanalature per O-ring (non devono superare il limite di tenuta); dimensioni degli accoppiamenti a pressione (ove l’interferenza controllata sia un requisito funzionale); e qualsiasi elemento in cui il superamento della Condizione Massima del Materiale (MMC) causerebbe il fallimento del montaggio.
Perché nella maggior parte delle lavorazioni CNC si preferisce la tolleranza bilaterale?
I processi di lavorazione CNC sono programmati in base a un valore nominale di riferimento e producono una distribuzione delle dimensioni effettive centrata in prossimità di tale valore. La tolleranza bilaterale si adatta naturalmente a questa situazione: il processo si svolge al valore nominale e la variazione si distribuisce su entrambi i lati all’interno della banda di tolleranza senza richiedere un offset deliberato del processo. Ciò comporta tassi di scarto inferiori, un monitoraggio SPC più semplice e una minore frequenza di regolazione dell’offset degli utensili rispetto alle tolleranze unilaterali, che richiedono all’operatore di puntare intenzionalmente a una dimensione fuori dal valore nominale in modo che la variazione di processo rientri nella zona consentita su un solo lato.
In che modo il cumulo delle tolleranze influisce sulla scelta tra tolleranza unilaterale e bilaterale?
L’accumulo di tolleranze consiste nell’accumulo delle variazioni dimensionali tra più parti accoppiate in una catena di assemblaggio. L’assegnazione di tolleranze esclusivamente bilaterali su un assemblaggio composto da più parti produce il massimo accumulo simmetrico nel caso peggiore. L'applicazione di tolleranze unilaterali alle dimensioni che regolano direttamente il gioco di montaggio può eliminare i guasti da interferenza: se l'albero è specificato con tolleranza unilaterale in modo da non superare mai la dimensione massima e il foro è specificato con tolleranza unilaterale in modo da non scendere mai al di sotto della dimensione minima, il gioco tra i due è garantito per tutte le dimensioni prodotte che rientrano nella tolleranza. La corretta prassi di progettazione consiste nell’effettuare un’analisi dell’accumulo nel caso peggiore prima di definire le tolleranze, per poi utilizzare tolleranze unilaterali a tutela dei limiti funzionali dell’assemblaggio, mantenendo al contempo tolleranze bilaterali sulle dimensioni non critiche a garanzia dell’efficienza produttiva.
La tolleranza unilaterale comporta un aumento dei costi di produzione?
Per le dimensioni non critiche, sì: la tolleranza unilaterale richiede che il processo miri intenzionalmente a una dimensione fuori norma e mantenga tale scostamento, il che aumenta i tempi di configurazione e la frequenza di monitoraggio del processo. Per le dimensioni critiche per l’accoppiamento, il confronto dei costi deve includere il costo dei guasti in fase di assemblaggio: una tolleranza bilaterale che consenta un’interferenza occasionale richiede costose operazioni di rilevamento in fase di assemblaggio, rilavorazione o scartamento delle coppie accoppiate. Il costo aggiuntivo di controllo della lavorazione derivante dalla tolleranza unilaterale su un diametro critico dell’albero è in genere di gran lunga inferiore al costo dei guasti sul campo o dei rifiuti di assemblaggio causati dalla tolleranza bilaterale. La regola pratica: utilizzare tolleranze bilaterali per garantire l’efficienza produttiva su tutte le dimensioni generali e accettare il modesto costo aggiuntivo di controllo delle tolleranze unilaterali sulle dimensioni specifiche in cui il superamento di un limite comporterebbe un guasto funzionale.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC per la produzione di gruppi albero-foro, alloggiamenti per cuscinetti, componenti di tenuta e parti meccaniche con accoppiamenti di precisione per applicazioni di produzione nei settori automobilistico, aerospaziale, medico, elettronico e industriale OEM. Riferimenti tecnici: ASME Y14.5-2018 (Dimensionamento geometrico e tolleranze), ISO 286-1 (Limiti e accoppiamenti — Basi delle tolleranze, deviazioni e accoppiamenti), ASME B4.2 (Limiti e accoppiamenti metrici preferiti), Machinery’s Handbook (Tolleranze e accoppiamenti), Spotts & Shoup, Design of Machine Elements (Metodi di analisi delle tolleranze).
Siete alla ricerca di componenti lavorati con accoppiamento di precisione CNC?
Noi di CMS produciamo alberi, fori, sedi per cuscinetti, inserti a pressione e superfici di tenuta con strategie di tolleranza specificate in base ai requisiti dei disegni: unilaterali per le caratteristiche critiche di accoppiamento, bilaterali per le dimensioni generali. Ogni ordine relativo ad accoppiamenti di precisione include una revisione DFM per la verificabilità delle tolleranze, la verifica della classe di accoppiamento e l’analisi dello stack-up prima dell’avvio della produzione.
[Richiedi una revisione delle specifiche di tolleranza e un preventivo per la lavorazione con precisione CNC →]


