
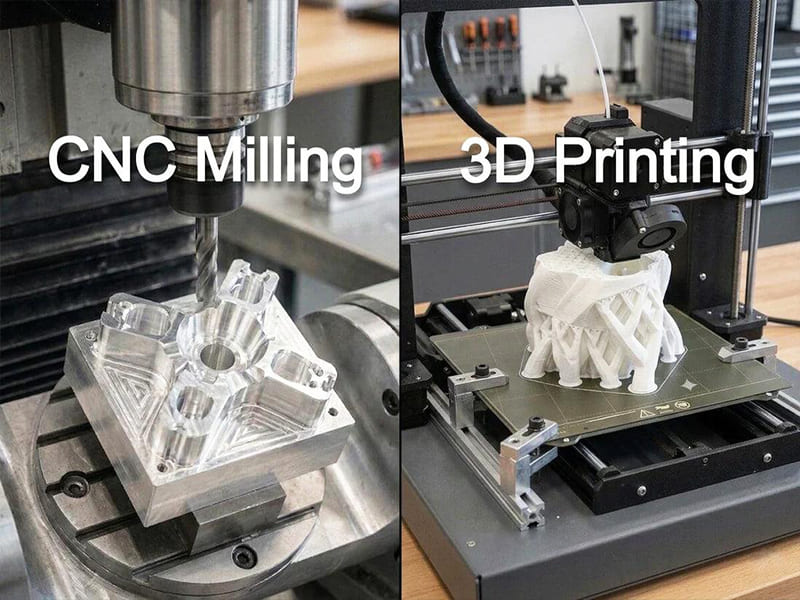
Risposta rapida: La produzione additiva (stampa 3D) e quella sottrattiva (lavorazione meccanica CNC) rispondono a esigenze ingegneristiche fondamentalmente diverse e non sono intercambiabili. La produzione additiva costruisce i componenti strato dopo strato a partire da polvere, filamento o resina, consentendo di realizzare geometrie interne complesse, strutture ottimizzate dal punto di vista topologico e personalizzazioni in piccole serie senza costi di attrezzaggio. La produzione sottrattiva asporta materiale da un pezzo grezzo solido mediante utensili da taglio, raggiungendo tolleranze di ±0,010 mm o migliori, una finitura superficiale Ra compresa tra 0,8 e 1,6 µm e proprietà del materiale a piena densità da una gamma completa di leghe industriali. La scelta del processo corretto dipende dal fatto che il progetto sia determinato dalla complessità geometrica o dalla precisione dimensionale. Quando entrambi questi aspetti sono rilevanti, la produzione ibrida — ovvero la produzione additiva per ottenere una forma quasi definitiva, integrata dalla lavorazione CNC per le caratteristiche critiche — rappresenta spesso la soluzione ottimale.
La differenza fondamentale
La differenza fondamentale tra la produzione additiva e quella sottrattiva risiede nel modo in cui il materiale viene modellato:
Produzione additiva parte dal nulla e costruisce la geometria depositando, fondendo o polimerizzando il materiale in strati successivi. La geometria del pezzo è limitata principalmente da ciò che è possibile realizzare strato dopo strato: è possibile ottenere canali interni complessi, strutture a reticolo e forme organiche fisicamente inaccessibili agli utensili da taglio. I limiti riguardano la precisione dimensionale, le proprietà dei materiali e la qualità superficiale.
Produzione sottrattiva parte da un pezzo grezzo e asporta materiale mediante utensili da taglio per ottenere la geometria desiderata. La lavorabilità è limitata dall’accessibilità degli utensili — le caratteristiche che gli utensili da taglio non riescono fisicamente a raggiungere non possono essere lavorate — ma ciò che può essere lavorato presenta una precisione dimensionale molto elevata, un’eccellente qualità superficiale e la piena densità del materiale.
Questa distinzione tra “aggiungere” e “rimuovere” determina direttamente ogni compromesso a valle: libertà geometrica, tolleranze, prestazioni dei materiali, struttura dei costi e scalabilità della produzione.
Confronto delle competenze chiave
| Fattore | Produzione additiva | Produzione sottrattiva (CNC) |
|---|---|---|
| Tolleranza dimensionale | ±0,05–0,1 mm (valore tipico, in funzione del processo) | È possibile ottenere costantemente una precisione pari a ±0,010 mm o superiore |
| Rugosità superficiale (Ra) | 3,2–12,5 µm (prima della finitura secondaria) | Standard 0,8–1,6 µm; è possibile ottenere una granulometria più fine |
| Geometria interna | Fattibile (senza restrizioni) | Limitato dall'accesso agli strumenti |
| Densità del materiale | Potrebbe presentare porosità (soprattutto nei metalli) | Piena densità da materiale massiccio |
| Resistenza dei materiali | Potenzialmente anisotropico (dipendente dallo strato) | Isotropico — conforme alle specifiche del materiale di base |
| Materiali disponibili | Limitato alle forme compatibili con il processo | Gamma industriale completa (tutti i metalli e le materie plastiche lavorabili) |
| Costo di installazione | Molto basso (senza attrezzature) | Moderato (programmazione CAM, allestimento delle attrezzature) |
| Costo unitario (piccoli volumi) | Più basso | Più alto |
| Costo unitario (grandi volumi) | Rimane relativamente stabile | Diminuisce in modo significativo con l'aumentare del volume |
| Ripetibilità della produzione | Moderato | Alto — percorsi utensile identici per ogni pezzo |
| È necessaria una post-elaborazione | Spesso (rimozione dei supporti, finitura, lavorazione meccanica) | Da minima a nulla per la maggior parte delle funzionalità |
Quando la produzione additiva è la scelta giusta
Geometria interna non accessibile agli utensili da taglio
Il vantaggio decisivo della produzione additiva è la capacità di realizzare caratteristiche interne che nessun utensile da taglio è in grado di raggiungere. I canali di raffreddamento interni negli stampi a iniezione e negli stampi per pressofusione (raffreddamento conformazionale) rappresentano l’applicazione industriale per eccellenza: i canali di raffreddamento che seguono il contorno della cavità del pezzo, impossibili da realizzare con i metodi convenzionali, riducono drasticamente i tempi del ciclo di raffreddamento e migliorano la qualità del pezzo quando vengono prodotti con la produzione additiva. Altre applicazioni includono:
- Strutture cave e leggere in cui il materiale è presente solo lungo i percorsi di carico
- Canali di flusso interni nei collettori idraulici e negli scambiatori di calore
- Nuclei reticolari all’interno dei componenti strutturali per la riduzione del peso
- Staffe aerospaziali ottimizzate dal punto di vista topologico, in cui il materiale viene asportato dalle aree che non apportano alcun contributo strutturale
Per queste applicazioni, la scelta non è tra la produzione additiva e il CNC: il CNC, infatti, non è fisicamente in grado di riprodurre la geometria richiesta. La produzione additiva non è una semplice preferenza, ma la tecnologia che rende possibile tutto ciò.
Prototipazione rapida e progettazione iterativa
Quando l’obiettivo principale è la realizzazione di un modello fisico per verificare l’adattamento, la forma o le prestazioni funzionali — e non un pezzo di produzione — l’eliminazione dei costi di attrezzaggio e dei tempi di consegna offerta dalla produzione additiva rende questa tecnica sostanzialmente più veloce e meno costosa rispetto alla lavorazione meccanica CNC.
Un team di prodotto può eseguire 5 iterazioni di progettazione in una settimana utilizzando la stampa FDM o SLA, mentre le stesse iterazioni con la tecnologia CNC richiederebbero 5 operazioni di configurazione distinte, ciascuna con i propri sistemi di fissaggio e la propria programmazione. Nelle prime fasi dello sviluppo del prodotto, quando i requisiti di progettazione non sono ancora definitivi, questa velocità di iterazione riduce i tempi di sviluppo.
Un avvertimento fondamentale: le prestazioni di un prototipo realizzato con la produzione additiva non sempre sono indicative delle prestazioni di un pezzo lavorato con tecniche tradizionali, poiché le proprietà dei materiali, la precisione dimensionale e le condizioni superficiali differiscono. La validazione del prototipo dovrebbe includere prove prestazionali pertinenti al materiale e al processo del pezzo finale.
Parti personalizzate in piccole serie
Per quantità di produzione comprese tra 1 e 50 unità, in cui ogni pezzo può presentare caratteristiche diverse (o laddove il volume di produzione sia insufficiente ad ammortizzare i costi degli stampi), la struttura a costo zero degli stampi propria della produzione additiva risulta economicamente vantaggiosa. Gli impianti medici personalizzati in base all’anatomia del paziente — steli per anca con geometria specifica per il paziente, placche craniche che corrispondono ai profili delle TAC — vengono prodotti con la produzione additiva perché non esistono due pezzi identici e il costo degli stampi per singolo pezzo sarebbe proibitivo.
Tra le applicazioni industriali figurano: pezzi di ricambio per macchinari obsoleti di cui non esistono più i modelli; attrezzature su misura per ambienti di produzione; componenti specializzati per sistemi unici nel loro genere.
Strutture leggere ottimizzate dal punto di vista topologico
Gli algoritmi di progettazione generativa e di ottimizzazione topologica rimuovono il materiale dalle zone a bassa sollecitazione di un componente strutturale, lasciando il materiale solo lungo i percorsi di carico. La geometria risultante — organica, ramificata, con sezioni trasversali variabili che nessun processo di produzione convenzionale è in grado di realizzare — consente di ottenere una riduzione di peso del 30–50% rispetto a un equivalente pezzo solido lavorato, mantenendo al contempo le prestazioni strutturali.
Le strutture primarie nel settore aerospaziale, i componenti ad alte prestazioni nel settore automobilistico e gli effettori terminali nella robotica sono esempi in cui questa capacità offre vantaggi in termini di prestazioni a livello di sistema che giustificano il costo unitario più elevato della produzione additiva e i requisiti di post-lavorazione.
Quando la produzione sottrattiva (lavorazione CNC) è la scelta giusta
Tolleranze dimensionali ristrette
Per qualsiasi applicazione che richieda tolleranze dimensionali più strette di circa ±0,05 mm allo stato di produzione, la lavorazione CNC rappresenta il processo più indicato. La produzione additiva è soggetta a distorsioni termiche durante la deposizione degli strati o la sinterizzazione a letto di polvere, a variazioni di ritiro da uno strato all’altro e a comportamenti dimensionali dipendenti dall’orientamento. Ottenere una tolleranza di ±0,010 mm sul diametro di un albero di precisione o sulla sede di un cuscinetto con qualsiasi processo additivo in produzione richiede una lavorazione successiva — il che significa che la precisione finale deriva dalla lavorazione meccanica, non dalla stampa.
La lavorazione con CNC raggiunge abitualmente una precisione di ±0,010 mm in produzione, che può essere ulteriormente migliorata prestando attenzione e controllando la temperatura. Questo è lo standard per:
- Alberi di precisione, perni di supporto e perni nei macchinari rotanti
- Superfici di tenuta (sedi per O-ring, tenute a contatto, filettature dei tubi)
- Elementi filettati (classe di tolleranza 6H/6g e superiori)
- Fori di precisione per cuscinetti, boccole e assemblaggi con montaggio a calettamento
- Superfici di accoppiamento in assemblaggi con gioco o interferenza definiti
Qualità della superficie
La lavorazione CNC garantisce di serie una rugosità superficiale compresa tra Ra 0,8 e 1,6 µm mediante operazioni di tornitura e fresatura, senza necessità di finiture secondarie. La tornitura di precisione, la rettifica e la levigatura consentono di ottenere valori rispettivamente pari a Ra 0,4, 0,2 e 0,1 µm.
I processi di produzione additiva producono una rugosità superficiale Ra compresa tra 3,2 e 12,5 µm allo stato grezzo (rispettivamente FDM e DMLS) — troppo ruvida per superfici di tenuta, interfacce di cuscinetti di precisione, pareti di passaggi di fluidi che devono ridurre al minimo la resistenza al flusso e qualsiasi superficie in cui il comportamento di attrito sia rilevante. La finitura delle superfici ottenute con processi additivi fino a un valore Ra pari a 1,6 µm o inferiore richiede in genere lavorazioni meccaniche o rettifiche, il che significa che la superficie finale è comunque una superficie lavorata.
Per i componenti in cui la qualità della superficie influisce direttamente sul funzionamento — guarnizioni idrauliche, superfici dei pistoni pneumatici, seguitori di camme, supporti ottici di precisione — la lavorazione CNC rappresenta sia il processo preliminare che quello finale.
Materiale a densità piena con proprietà meccaniche prevedibili
I componenti CNC sono ricavati da materiale massiccio — forgiato, laminato o trafilato — con proprietà meccaniche isotropiche e costanti, documentate dal fornitore del materiale e verificate tramite la certificazione del materiale in entrata. La resistenza alla fatica, il limite di snervamento e la tenacità alla frattura sono quelli specificati nella scheda tecnica del materiale senza alcuna riserva.
I componenti realizzati con stampa 3D a base di metalli (DMLS, SLM, EBM) possono contenere:
- Porosità residua dovuta alla fusione incompleta della polvere (in genere 0,1–2%, a seconda dell’ottimizzazione del processo)
- Proprietà meccaniche anisotropiche in cui la resistenza alla fatica lungo la direzione di costruzione differisce di 10–30% rispetto alle proprietà trasversali
- Tensioni residue derivanti dai rapidi cicli termici durante la deposizione degli strati, che richiedono un trattamento termico di distensione post-lavorazione
Questi effetti sono gestibili nelle applicazioni aerospaziali in cui vengono attuati programmi completi di qualificazione dei materiali, ma rappresentano un’incertezza ingegneristica per i componenti di produzione, nei quali le proprietà dei materiali vengono desunte dalle specifiche standard anziché da prove specifiche per ciascun pezzo.
Per le applicazioni soggette a fatica ad alto numero di cicli, gli alberi portanti, gli elementi di fissaggio strutturali e i componenti in cui il cedimento del materiale comporta rischi per la sicurezza, la lavorazione del CNC a partire da materiale certificato elimina questa incertezza.
Ampiezza della selezione dei materiali
La produzione sottrattiva è applicabile a qualsiasi materiale lavorabile in forma solida — l’intera gamma industriale: leghe di alluminio dalla 1100 alla 7075, acciai inossidabili dai gradi 303 al 17-4PH, acciai per utensili, leghe di titanio, leghe per alte temperature (Inconel, Hastelloy), le tecnopolimeri (Delrin, PEEK, PTFE, UHMWPE) e le leghe di rame. La scelta del materiale è limitata esclusivamente dalla lavorabilità.
La produzione additiva è limitata ai materiali disponibili in una forma adeguata e compatibile con il processo: polveri metalliche per DMLS/SLM (un sottoinsieme limitato di leghe), fotopolimeri per SLA (un sottoinsieme diverso di polimeri), filamenti per FDM (la gamma di materiali più ampia, ma con limitazioni di resistenza dovute all’adesione tra gli strati). I gradi specifici disponibili per i processi additivi potrebbero non corrispondere al grado specificato per l’applicazione — ad esempio, l’acciaio inossidabile 303 a lavorazione agevole per lavorazioni di precisione CNC non ha un equivalente nel processo additivo.
Volume di produzione medio-alto
A livelli di produzione superiori a circa 50–200 pezzi (il valore esatto di transizione dipende dalla complessità e dalle dimensioni del pezzo), la lavorazione CNC risulta economicamente più vantaggiosa rispetto alla produzione additiva:
- Il tempo di ciclo per pezzo diminuisce poiché il costo di attrezzaggio viene ammortizzato
- Il tempo di lavorazione per pezzo è inferiore per la maggior parte delle geometrie (le velocità di taglio sono superiori alle velocità di deposizione)
- I requisiti di post-lavorazione sono inferiori (non è necessaria la rimozione dei supporti e sono necessarie meno operazioni di finitura secondarie)
- La ripetibilità del processo migliora su larga scala grazie a controlli di processo consolidati
Economia dei costi: dove avviene il punto di svolta
Il confronto dei costi non è un dato fisso: dipende dal volume di produzione, dalla complessità dei componenti e dai requisiti di finitura.
| Elemento di costo | Produzione additiva | Lavorazione CNC |
|---|---|---|
| Costi di attrezzaggio | Nessuno | Utensili da taglio, dispositivi di fissaggio, portautensili su misura |
| Configurazione per ogni lavoro | Minimo (preparazione dei file) | Programmazione, configurazione, controllo del primo articolo |
| Costo dei materiali per kg | Superiore (polvere/resina rispetto al pezzo grezzo) | Inferiore (serie standard) |
| Tempo di ciclo per pezzo | Più lento (velocità di deposizione dello strato) | Più veloce con grandi volumi |
| Rimozione e pulizia dei supporti | Necessario per la maggior parte delle configurazioni | N/A |
| Lavorazione di finitura delle caratteristiche critiche | Spesso richiesto | Minima o assente |
| Andamento del costo unitario in funzione della quantità | Relativamente pianeggiante | Diminuisce con il volume |
Stima pratica del crossover: Per un alloggiamento in alluminio di media complessità con diverse caratteristiche di precisione:
- Parti da 1 a 5: la produzione additiva comporta in genere un costo totale inferiore
- 10–50 pezzi: comparabile, a seconda della complessità dei pezzi e dei requisiti di tolleranza
- Oltre 100 pezzi: la lavorazione con CNC comporta in genere un costo totale per pezzo inferiore
Questo punto di svolta si anticipa (favorendo la soluzione CNC per quantità inferiori) quando la parte additiva richiede una lavorazione secondaria significativa delle caratteristiche di precisione, poiché tale costo di lavorazione secondaria deve essere aggiunto al costo di stampa per un confronto valido.
L'errore più comune nella stima dei costi consiste nel confrontare il “costo di stampa” con il “costo di lavorazione meccanica” senza includere l'intero costo di finitura del pezzo prodotto con la produzione additiva. Se un pezzo prodotto con la produzione additiva richiede 45 minuti di lavorazione meccanica CNC per raggiungere le tolleranze funzionali, tale costo di lavorazione deve essere incluso nel costo totale della produzione additiva.
Produzione ibrida: quando entrambi i processi vengono utilizzati insieme
In pratica, la soluzione più efficiente dal punto di vista ingegneristico per molti componenti complessi di precisione è la produzione ibrida: si ricorre alla produzione additiva per le geometrie che non possono essere lavorate con i metodi tradizionali e alla lavorazione CNC per le caratteristiche che richiedono precisione.
Flusso di lavoro ibrido standard:
- La produzione additiva consente di ottenere un prodotto con forma quasi definitiva, completo di tutte le caratteristiche interne e di geometrie complesse
- Trattamento termico (distensione o HIP — pressatura isostatica a caldo — per i componenti metallici), se necessario
- Lavorazione CNC di tutti gli elementi di precisione: fori con tolleranza H7, interfacce filettate, facce di tenuta, sedi dei cuscinetti, superfici di montaggio
Esempio: collettore di raffreddamento per stampi a iniezione
- L'additivo produce il corpo del collettore con canali di raffreddamento conformi (geometria impossibile da ottenere con la foratura convenzionale)
- La macchina CNC lavora tutte le filettature dei tubi, le configurazioni dei fori di montaggio, la planarità delle superfici di tenuta e la finitura superficiale degli ingressi e delle uscite
- Risultato: geometria interna derivante dalla produzione additiva, interfacce funzionali derivanti dalla tecnologia CNC — risultato non ottenibile con nessuno dei due processi da solo
Esempio: staffa strutturale per il settore aerospaziale
- Geometria ottimizzata dal punto di vista topologico ottenuta con la produzione additiva (40% più leggero rispetto all’equivalente lavorato a macchina)
- Macchine CNC: tutte le interfacce dei cuscinetti, i fori per elementi di fissaggio con tolleranza H7 e la planarità della superficie di montaggio
- Il pezzo finito soddisfa sia l'obiettivo di peso derivante dalla progettazione additiva sia i requisiti dimensionali derivanti dalla finitura CNC
L'approccio ibrido è una pratica consolidata nella produzione di impianti medici (gabbie e steli in titanio), nelle strutture secondarie del settore aerospaziale e nella produzione di utensili avanzati. Non si tratta di un compromesso, bensì dell'applicazione mirata di ciascun processo al compito in cui eccelle.
Errori comuni nel processo decisionale
Scelta dell'additivo poiché la geometria “sembra complessa”
La complessità della geometria non costituisce una giustificazione sufficiente per ricorrere alla produzione additiva se la lavorazione CNC è in grado di riprodurre la stessa geometria. La lavorazione CNC a cinque assi consente di realizzare caratteristiche che la lavorazione a tre assi non è in grado di ottenere: sottosquadri, contorni complessi, cavità profonde da molteplici angoli di approccio. La domanda corretta non è “questa geometria è complessa?”, ma “questa geometria è fisicamente irraggiungibile dagli utensili da taglio?”. Se la risposta è no, si dovrebbe valutare innanzitutto la lavorazione CNC in base alla sua tolleranza e qualità superficiale superiori.
Esclusione dei costi di post-lavorazione nell'economia della produzione additiva
I componenti metallici realizzati con la stampa 3D richiedono in genere la rimozione delle strutture di supporto (smerigliatura e lucidatura manuali), un trattamento termico di distensione e la lavorazione CNC delle caratteristiche di precisione. Affinché il confronto sia valido, l’intera catena dei costi — stampa, rimozione dei supporti, trattamento termico, finitura CNC, ispezione — deve essere confrontata con l’alternativa che prevede esclusivamente la lavorazione CNC. I progetti che optano per la produzione additiva basandosi esclusivamente sul costo di stampa spesso scoprono che il costo totale supera quello dell’alternativa CNC una volta inclusi i costi di finitura.
Ipotizzando che le proprietà del metallo additivo siano uguali a quelle del metallo lavorato
La stessa denominazione della lega non garantisce proprietà meccaniche equivalenti tra le forme ottenute con la produzione additiva e quelle lavorate. Il Ti-6Al-4V prodotto con la tecnologia DMLS presenta proprietà di fatica direzionali e tensioni residue che richiedono un trattamento termico di normalizzazione. L’AlSi10Mg (la lega di alluminio ottenuta con la stampa 3D più diffusa) presenta una duttilità inferiore rispetto al 6061-T6 ricavato da billette. Per i componenti critici per la sicurezza o sottoposti a sollecitazioni da fatica, le proprietà dei materiali ottenuti con processi di stampa 3D devono essere validate tramite prove, non date per scontate sulla base dei valori riportati nelle schede tecniche standard.
Scegliere CNC per geometrie che comportano tempi di lavorazione eccessivi
L’errore opposto consiste nel tentare di realizzare progetti con lavorazione CNC che presentano cavità interne profonde, pareti molto sottili o elementi con rapporti di aspetto estremi, che richiedono tempi di ciclo lunghi e costose attrezzature personalizzate. Per i pezzi in cui le caratteristiche interne dominano la geometria e le tolleranze strette sono limitate a poche interfacce esterne, l’approccio ibrido spesso garantisce un costo totale inferiore e prestazioni migliori rispetto al solo CNC.
Punti di forza
- Il criterio di selezione fondamentale è se sia la geometria o la precisione a determinare la progettazione: se la geometria interna, l'ottimizzazione del peso o la libertà progettuale sono i fattori determinanti per il componente, la produzione additiva è la tecnologia più indicata; se invece prevalgono la tolleranza dimensionale, la qualità superficiale o le prestazioni del materiale, è necessaria la lavorazione CNC.
- Le tolleranze della produzione additiva (tipicamente ±0,05–0,1 mm) richiedono una lavorazione successiva CNC per qualsiasi elemento che richieda una precisione pari o superiore a ±0,025 mm — Le filettature, le sedi dei cuscinetti, le superfici di tenuta e gli accoppiamenti di precisione richiedono sempre una lavorazione meccanica.
- Le proprietà dei materiali ottenuti con processi di produzione additiva dei metalli non sono equivalenti alle specifiche dei materiali lavorati: la porosità, l'anisotropia e le sollecitazioni residue richiedono prove di qualificazione per applicazioni critiche dal punto di vista della sicurezza o soggette a sollecitazioni da fatica.
- Dal punto di vista dei costi, la stampa 3D è vantaggiosa per volumi ridotti e geometrie complesse; il processo CNC è indicato per volumi medio-alti — Il punto di transizione varia, ma in genere si colloca tra 50 e 200 parti per componenti di media complessità.
- La produzione ibrida — la stampa additiva per ottenere forme quasi definitive e il processo CNC per le caratteristiche di precisione — rappresenta spesso la strategia ottimale per componenti complessi con interfacce di precisione, e rappresenta una prassi consolidata nei settori aerospaziale, medico e della produzione di utensili.
- L'errore più comune nella stima dei costi consiste nel confrontare il costo di stampa con quello di lavorazione meccanica senza tenere conto della post-elaborazione — Per un confronto valido, è necessario includere nel costo totale della produzione additiva la rimozione dei supporti, il trattamento termico e la finitura CNC delle caratteristiche critiche.
- Per i team di approvvigionamento degli OEM: la scelta del processo di produzione dovrebbe rientrare nella revisione DFM e non essere data per scontata in base alle preferenze del progettista. I componenti progettati per la produzione additiva che presentano interfacce di precisione richiedono quasi sempre una finitura CNC; se ciò non viene previsto nel programma di produzione, si traduce in una sorpresa in termini di costi e tempistiche nelle fasi finali del progetto.
Domande frequenti
La produzione additiva sta sostituendo la lavorazione meccanica CNC?
No. La produzione additiva sta ampliando la gamma di geometrie realizzabili e offre nuove possibilità di progettazione, ma non sta sostituendo la lavorazione CNC per i componenti funzionali di precisione. I vantaggi della lavorazione tradizionale in termini di tolleranza dimensionale (±0,010 mm), finitura superficiale (Ra 0,8–1,6 µm), affidabilità del materiale e ripetibilità della produzione non sono eguagliati da nessun processo additivo attuale senza post-lavorazione. La tendenza dominante è la produzione ibrida — la produzione additiva per geometrie complesse e forme quasi definitive, la lavorazione tradizionale per le caratteristiche di precisione — non la sostituzione dell’una con l’altra. La maggior parte dei componenti industriali di produzione richiede ancora la lavorazione tradizionale come operazione primaria o di post-lavorazione.
Qual è la soluzione più economica: la lavorazione con additivo o quella CNC?
Il costo dipende principalmente dal volume di produzione e dai requisiti di finitura. Per 1–5 pezzi personalizzati o complessi senza requisiti di precisione, la produzione additiva costa in genere meno perché non ci sono costi di attrezzaggio o di configurazione. Per oltre 100 pezzi di produzione con geometria standard, la lavorazione CNC costa meno perché i costi di configurazione vengono ammortizzati e i tempi di ciclo sono più brevi. Il confronto deve includere tutti i costi: per i pezzi in metallo realizzati con produzione additiva, al costo di stampa devono essere aggiunti la rimozione dei supporti, il trattamento termico e la lavorazione CNC delle caratteristiche di precisione. Quando un pezzo stampato richiede una lavorazione significativa, il costo totale della produzione additiva più la lavorazione spesso supera il costo della sola lavorazione.
Quale processo è più accurato?
La lavorazione CNC è notevolmente più precisa. La produzione CNC raggiunge una tolleranza di ±0,010 mm o migliore sulle caratteristiche di precisione, con una rugosità superficiale Ra standard compresa tra 0,8 e 1,6 µm, costante in tutti i lotti di produzione. La produzione additiva raggiunge in genere una tolleranza di ±0,05–0,1 mm sul prodotto finito, con una rugosità superficiale Ra compresa tra 3,2 e 12,5 µm. La precisione dei processi additivi varia a seconda dell’orientamento di costruzione, dello spessore dello strato e delle condizioni termiche durante la stampa. Per accoppiamenti di precisione, filettature, superfici di tenuta e interfacce dei cuscinetti, la lavorazione CNC non è un’alternativa alla produzione additiva, ma rappresenta la fase di post-lavorazione necessaria qualora si ricorra a tale tecnologia.
La produzione additiva è in grado di realizzare componenti metallici di precisione?
I processi di produzione additiva in metallo (DMLS/SLM, EBM, getto di legante) consentono di produrre componenti metallici in una gamma limitata di leghe (acciaio inossidabile 316L, Ti-6Al-4V, AlSi10Mg, Inconel 625/718 e altre). I componenti così come stampati presentano alcune limitazioni: tolleranza di ±0,05–0,15 mm, rugosità superficiale Ra 6–15 µm, possibile porosità residua e proprietà meccaniche direzionali. Per i componenti metallici di precisione, ciò significa che tutte le caratteristiche critiche in termini di tolleranza (filettature, fori, superfici di tenuta, sedi dei cuscinetti) devono essere sottoposte a lavorazione secondaria. Il componente stampato fornisce la geometria; le caratteristiche ottenute tramite lavorazione meccanica garantiscono la precisione funzionale. Questo approccio ibrido è una pratica standard nelle applicazioni aerospaziali, mediche e di utensileria.
Che cos’è la produzione ibrida e in quali casi viene utilizzata?
La produzione ibrida combina processi additivi e sottrattivi per realizzare componenti che nessuno dei due processi è in grado di produrre da solo. Il flusso di lavoro standard è il seguente: la stampa additiva produce la forma quasi definitiva con tutte le caratteristiche interne complesse (canali, reticoli, strutture interne) che gli utensili da taglio non riescono a raggiungere; la lavorazione CNC rifinisce poi tutte le caratteristiche esterne di precisione (fori di precisione, filettature, facce di tenuta, superfici di montaggio, superfici con finitura liscia). La produzione ibrida è particolarmente utile per: stampi a iniezione con raffreddamento conformazionale (canali interni realizzati con la stampa additiva, superfici di cavità di precisione realizzate con CNC), staffe aerospaziali con struttura ottimizzata dal punto di vista topologico (forma ottimizzata in termini di peso ottenuta con la stampa additiva, interfacce di bulloni di precisione ottenute con la lavorazione CNC) e impianti medici con geometria complessa dell’interfaccia ossea (struttura porosa ottenuta con la stampa additiva, superfici di articolazione lisce ottenute con la lavorazione CNC). Questo approccio consente di ottenere contemporaneamente geometrie complesse e precisione funzionale.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC per la produzione di componenti in alluminio, acciaio, acciaio inossidabile, titanio e materie plastiche tecniche per applicazioni di produzione nei settori aerospaziale, medico, automobilistico, elettronico e industriale, con una vasta esperienza nella revisione DFM per parti in fase di transizione dai prototipi additivi alla produzione. Riferimenti tecnici: ASTM F2792 (Terminologia della produzione additiva), ISO 52900 (Produzione additiva — Principi generali), ASME Y14.5-2018 (GD&T per caratteristiche lavorate e additive), SME Fundamentals of Manufacturing (Confronto tra processi additivi e sottrattivi).
Valutazione della lavorazione CNC per componenti di produzione attualmente realizzati con tecniche additive?
Noi di CMS forniamo servizi di revisione DFM per i componenti che passano dalla fase di prototipazione additiva alla produzione CNC, nonché per i componenti ibridi che richiedono una lavorazione additiva “near-net-shape” seguita da una finitura CNC. Identifichiamo quali caratteristiche richiedono la lavorazione meccanica per garantire il rispetto delle tolleranze e quali possono rimanere così come sono dopo la produzione additiva, elaborando un piano di produzione che garantisca sia la geometria che la precisione.
[Richiedi una revisione DFM e un preventivo per la lavorazione con tecnologia CNC →]


