
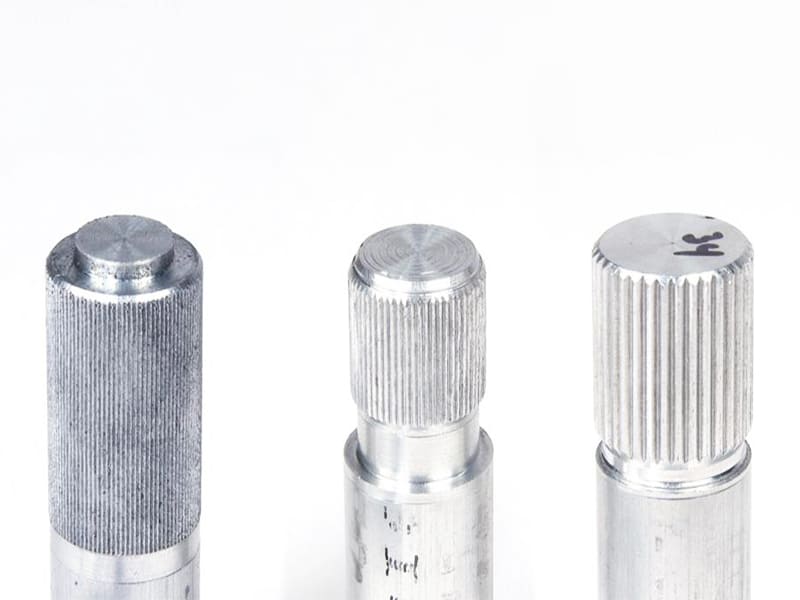
Risposta rapida: La zigrinatura dritta produce creste parallele che corrono assialmente o circonferenzialmente su una superficie cilindrica — a differenza della zigrinatura a diamante (che incrocia le creste in entrambe le direzioni), la zigrinatura dritta fornisce una presa controllata e direzionale piuttosto che una trazione multidirezionale massima. È la scelta corretta per inserti press-fit in alloggiamenti in plastica o alluminio (dove la zigrinatura a diamante crea stress eccessivo e rischio di crepe), componenti di regolazione di precisione (dove il feedback tattile controllato conta più della presa massima) e parti in ambienti puliti o igienici (dove le scanalature dritte si puliscono più facilmente dei motivi a diamante incrociati). Il parametro di progettazione più critico è l'abbinamento del passo al diametro del pezzo — quando il passo non divide uniformemente la circonferenza, si verifica il doppio tracciamento (motivi sovrapposti), producendo una zigrinatura esteticamente e funzionalmente difettosa. Il passo tipico della zigrinatura dritta è 0,5–2,0 mm; la zigrinatura aumenta il diametro esterno di +0,05–0,2 mm, che deve essere compensato nella dimensione lavorata prima della zigrinatura.
Cos'è la zigrinatura dritta?
La zigrinatura dritta è un processo di formatura superficiale che crea creste parallele lungo l'asse di un pezzo cilindrico premendo mole zigrinatrici temprate contro il pezzo rotante su un tornio. Le creste sono formate per deformazione plastica del materiale del pezzo — la mola zigrinatrice sposta il materiale verso l'esterno piuttosto che tagliare trucioli, motivo per cui il processo aumenta leggermente il diametro esterno.
La geometria: creste lineari parallele che corrono lungo l'asse del pezzo (zigrinatura dritta assiale) o attorno alla circonferenza (zigrinatura dritta circonferenziale). Nessun motivo incrociato — la caratteristica distintiva che separa la zigrinatura dritta da quella a diamante. Il motivo a linee parallele e pulite conferisce alle parti zigrinate dritte un'estetica più tecnica e controllata e, soprattutto, fornisce un attrito che agisce preferenzialmente in una direzione.
Questa caratteristica di attrito direzionale è la logica ingegneristica dietro la maggior parte delle specifiche di zigrinatura dritta. Un albero zigrinato dritto assialmente resiste all'estrazione assiale consentendo un certo slittamento rotazionale — utile per alberi che devono resistere all'estrazione ma consentire la regolazione rotazionale. Una manopola zigrinata dritta circonferenzialmente resiste alla rotazione consentendo la traslazione assiale.
Zigrinatura dritta vs zigrinatura a diamante: confronto ingegneristico
I due motivi di zigrinatura non sono intercambiabili — servono obiettivi funzionali diversi.
| Caratteristica | Zigrinatura dritta | Zigrinatura a diamante |
|---|---|---|
| Geometria delle creste | Parallela (lineare, una direzione) | Incrociata (due direzioni) |
| Direzione della presa | Direzionale — un asse | Multidirezionale |
| Intensità della presa | Controllata, moderata | Aggressiva, massima |
| Comportamento press-fit | Interferenza prevedibile, stress inferiore | Forza di ritenzione maggiore, stress del materiale maggiore |
| Pulizia e manutenzione | Facile — scanalature lineari aperte | Più difficile — il motivo incrociato intrappola i detriti |
| Aspetto | Pulita, tecnica | Aggressiva, strutturata |
| Rischio per materiali di accoppiamento morbidi | Più basso | Più alto (crepe in plastica/alluminio) |
| Applicazioni tipiche | Inserti press-fit, regolazioni di precisione | Utensili manuali, maniglie a presa massima |
Il quadro decisionale: scegliere la zigrinatura dritta quando l'interazione controllata, l'attrito direzionale o la minimizzazione dello stress del materiale sono predominanti; scegliere la zigrinatura a diamante quando la presa massima in tutte le direzioni è il requisito predominante.
Un errore ingegneristico comune è scegliere per impostazione predefinita la zigrinatura a diamante perché “tiene meglio” — in molte applicazioni, una presa eccessiva causa problemi: concentrazione di stress nei materiali di accoppiamento press-fit, comfort ridotto nei comandi maneggiati frequentemente e difficoltà di pulizia in ambienti alimentari o medici.
Applicazioni più adatte alla zigrinatura dritta
Inserti press-fit
Le applicazioni press-fit rappresentano l'uso più critico dal punto di vista ingegneristico della zigrinatura dritta. L'obiettivo non è semplicemente trattenere l'inserto — è produrre una forza di inserimento costante e prevedibile tra i lotti di produzione minimizzando lo stress nel materiale di accoppiamento.
Le creste parallele della zigrinatura dritta spostano il materiale di accoppiamento in una sola direzione durante l'inserimento a pressione, creando una deformazione prevedibile e consentendo alla forza di inserimento di aumentare gradualmente e costantemente. Le creste incrociate della zigrinatura a diamante spingono il materiale in più direzioni simultaneamente, creando stress locale più elevato e variazioni di forza meno prevedibili tra i pezzi.
Per i press-fit in alloggiamenti in plastica (ABS, PC, Nylon, acrilico), questa differenza è spesso la differenza tra assemblaggio riuscito e alloggiamenti incrinati. Gli inserti in ottone zigrinati a diamante in involucri in policarbonato producono forza di inserimento incoerente e occasionali crepe; gli inserti zigrinati dritti producono forza di picco costante e inferiore senza crepe.
Per la produzione: la zigrinatura dritta consente un controllo più stretto della specifica della forza di inserimento (ad es., 200–350 N), consentendo la validazione del processo di assemblaggio e il controllo statistico del processo. La zigrinatura a diamante nella stessa applicazione può produrre una variazione della forza di inserimento di ±50% tra i pezzi, rendendo l'assemblaggio controllato in forza inaffidabile.
Componenti di regolazione di precisione
Viti a testa zigrinata, quadranti di calibrazione, tamburi micrometrici, anelli di messa a fuoco, regolatori di apertura, regolazioni del collimatore e componenti di controllo di precisione simili traggono beneficio dalla zigrinatura dritta per due motivi:
Controllo del feedback tattile: Le creste aggressive della zigrinatura a diamante creano un'interazione “presa o scivolamento”. Le creste più dolci della zigrinatura dritta forniscono una sensazione rotazionale più raffinata con feedback tattile costante per grado di rotazione — importante quando l'utente effettua regolazioni fini con forza controllata.
Prevedibilità dimensionale: Gli strumenti di precisione sono progettati con tolleranze strette. Il profilo di deformazione più controllato della zigrinatura dritta sui componenti di precisione consente un controllo dimensionale più stretto della superficie finale.
Apparecchiature mediche e per la lavorazione alimentare
Le parti in questi ambienti affrontano requisiti concorrenti: presa adeguata per il funzionamento e facile pulizia per la conformità igienica.
I solchi incrociati della zigrinatura a diamante intrappolano particelle, oli, residui biologici e residui di agenti pulenti — le intersezioni del motivo incrociato sono di fatto tasche cieche che i panni per la pulizia non possono raggiungere. I solchi paralleli e aperti della zigrinatura diritta consentono a un panno o a uno strumento di pulizia di passare lungo la lunghezza del solco, rimuovendo efficacemente i residui.
Per le parti che entrano in contatto con alimenti (maniglie su attrezzature per il porzionamento, superfici di presa su componenti di macchine per la lavorazione alimentare) o che devono essere sterilizzate (maniglie di strumenti chirurgici, impugnature di dispositivi medici), la zigrinatura diritta soddisfa più facilmente i requisiti di igiene superficiale.
Collegamenti ad albero anti-rotazione e anti-estrazione
La zigrinatura diritta su un albero pressato in un alloggiamento crea resistenza direzionale: le creste resistono all'estrazione assiale (parallela all'asse delle creste) fornendo una resistenza torsionale limitata. Questa caratteristica viene sfruttata in gruppi albero-mozzo, collegamenti albero motore-girante e perni di indicizzazione dove la resistenza controllata su un asse è il requisito di progettazione.
Parametri di Progettazione: Cosa Controlla la Qualità della Zigrinatura
Relazione Passo-Diametro (Il Parametro Più Critico)
Il difetto più comune della zigrinatura dritta — la doppia traccia — è interamente un problema di progettazione, non di lavorazione. La doppia traccia si verifica quando il passo della zigrinatura non si divide uniformemente nella circonferenza del pezzo.
La relazione: per un pezzo con diametro esterno D (mm) e passo di zigrinatura P (mm), il numero di creste N = π × D / P. Per un motivo di zigrinatura pulito e senza sovrapposizioni, N deve essere un numero intero — se π × D / P non è un numero intero, la rotella di zigrinatura non può tornare alla stessa posizione di partenza dopo una rivoluzione, e le creste si sovrappongono nelle passate successive, producendo il caratteristico motivo a “doppia traccia” fantasma.
Approccio pratico di progettazione:
- Scegliere il passo desiderato P in base al requisito funzionale
- Calcolare il diametro target: D = (N × P) / π, dove N è il numero intero più vicino
- Lavorare il diametro pre-zigrinatura a questo valore calcolato
Se il progettista specifica un diametro del pezzo basato su altri requisiti dimensionali che non soddisfa questa relazione, è richiesto uno dei tre accomodamenti: regolare leggermente il diametro (spesso una variazione di 0,1–0,3 mm è sufficiente per trovare un diametro compatibile), cambiare il passo, o accettare un motivo leggermente non perfetto (che può essere accettabile per applicazioni non critiche ma non per quelle di precisione o decorative).
Intervalli di Passo Tipici
| Intervallo di Passo | Numero di Creste per 10 mm di Diametro Esterno | Caratteristica di Presa | Applicazione tipica |
|---|---|---|---|
| 0,5 mm | ~63 creste | Fine, sottile | Strumenti di precisione, componenti ottici |
| 0,8 mm | ~40 creste | Presa leggera | Manopole di calibrazione, pomelli di regolazione |
| 1,0 mm | ~31 creste | Uso generale | Viti a testa zigrinata, inserti press-fit |
| 1,5 mm | ~21 creste | Presa moderata | Maniglie per macchine, collari di regolazione |
| 2,0 mm | ~16 creste | Presa grossolana | Maniglie per uso pesante, componenti industriali |
Profondità della Zigrinatura e Diametro Esterno
La zigrinatura sposta il materiale verso l'esterno — le creste formate sono sollevate sopra la superficie originale. L'aumento tipico del diametro esterno dalla zigrinatura è +0,05–0,2 mm a seconda del passo, del materiale e della pressione di formatura. Questo deve essere considerato nella dimensione del pre-zigrinatura lavorato.
Approccio errato: Lavorare il pezzo al diametro esterno nominale finale, poi zigrinare → il pezzo ora è sovradimensionato per la quantità di spostamento della zigrinatura.
Approccio corretto: Calcolare il diametro esterno pre-zigrinatura richiesto come: D_pre-zigrinatura = D_finale − ΔD_zigrinatura, dove ΔD_zigrinatura è l'aumento di diametro previsto dalla zigrinatura (tipicamente 0,05–0,15 mm per alluminio e ottone, 0,10–0,20 mm per acciaio). Lavorare a D_pre-zigrinatura, poi zigrinare per ottenere D_finale.
Per applicazioni press-fit dove l'interferenza dipende dal diametro esterno zigrinato, sia il diametro pre-zigrinatura che il diametro esterno zigrinato finale devono essere specificati sul disegno — non solo uno o l'altro.
Profondità della zigrinatura vs presa e forza di inserimento: Zigrinature più profonde forniscono una presa più forte e una forza di ritenzione press-fit più elevata, ma creano anche una maggiore deformazione del materiale nel componente accoppiato. Per press-fit in plastica o alluminio, zigrinature più superficiali (altezza cresta 0,05–0,12 mm) con passo costante producono una forza di inserimento controllata migliore rispetto a zigrinature profonde. Per press-fit metallo-su-metallo che richiedono la massima ritenzione, zigrinature più profonde (altezza cresta 0,15–0,25 mm) sono appropriate.
Smussi sul Bordo e Caratteristiche di Scarico
La zigrinatura che inizia bruscamente su una spalla o un bordo crea diversi problemi: la rotella di zigrinatura slitta al contatto iniziale, le prime creste sono formate male, e la deformazione del bordo può interferire con le caratteristiche adiacenti. Due soluzioni di progettazione:
Smusso di ingresso: Un piccolo smusso (0,5–1,0 mm × 45°) al punto di ingresso della zigrinatura consente alla rotella di zigrinatura di impegnarsi progressivamente. Lo smusso rompe qualsiasi angolo di spalla che impedirebbe il corretto impegno dell'utensile.
Gola di scarico: Una stretta gola di scarico (tipicamente 1–2 mm di larghezza, 0,3–0,5 mm di profondità) posizionata alla fine della zona zigrinata prima di una superficie di precisione adiacente impedisce che la deformazione della zigrinatura si propaghi nella superficie di precisione.
Selezione del Materiale per la Knurling Dritta
La knurling dritta è un processo di deformazione plastica — il materiale deve essere sufficientemente duttile per accettare lo spostamento senza strappi. La scelta del materiale determina la qualità e la consistenza del motivo di knurling.
| Materiale | Qualità della Knurling | Facilità di Formatura | Nitidezza delle Creste | Usura degli utensili | Note |
|---|---|---|---|---|---|
| Alluminio 6061/6063 | Eccellente | Facile | Nitide, pulite | Molto basso | Migliore scelta complessiva per parti con knurling |
| Ottone (C36000) | Eccellente | Molto facile | Molto definite | Molto basso | Più facile da knurlare; miglior risultato estetico |
| Acciaio dolce (1018, 1020) | Buono | Moderato | Buono | Moderato | Standard per componenti in acciaio con knurling |
| Acciaio inossidabile (304) | Moderato | Difficile | Variabile | Alto | Richiede maggiore pressione dell'utensile; rischio di strappi |
| acciaio inossidabile 316 | Moderato | Difficile | Variabile | Più alto | Simile al 304 ma con maggiore incrudimento |
| Titanio | Difficile | Molto difficile | Incoerente | Molto alto | Solo dove le proprietà del materiale lo richiedono |
| Delrin (POM) | Moderato | Facile | Bordi morbidi | Basso | Bassa resistenza alla presa; solo per applicazioni leggere |
| Nylon (PA) | Moderato | Facile | Bordi morbidi e sfilacciati | Basso | Simile al Delrin; rilevanza della sensibilità all'umidità |
Alluminio è il materiale preferito per la maggior parte delle applicazioni di knurling dritta — sufficientemente duttile per formare creste pulite e nitide con bassa forza di formatura, garantendo motivi consistenti su cicli di produzione con usura minima dell'utensile.
Ottone produce la migliore qualità estetica di knurling tra qualsiasi materiale ingegneristico comune grazie alla sua eccellente duttilità e alle caratteristiche di finitura superficiale dopo la deformazione. I componenti di strumenti di precisione e l'hardware funzionale-decorativo specificano spesso l'ottone per questo motivo.
Acciaio inossidabile richiede una pressione di formatura significativamente maggiore e produce risultati più variabili. Per applicazioni in cui la resistenza alla corrosione impone l'acciaio inossidabile, il processo di knurling richiede un setup più rigido, una profondità di formatura ridotta e un controllo più attento di avanzamento e velocità per evitare strappi delle creste e profondità incoerenti.
Plastica può essere knurlato ma le creste sono morbide, hanno prestazioni di presa inferiori e si usurano più rapidamente del metallo. La knurling delle plastiche è appropriata solo per applicazioni leggere in cui la knurling fornisce identificazione tattile piuttosto che presa funzionale.
Requisiti di Specifica del Disegno
Una chiamata di knurling semplicemente “KNURL” non è una specifica — è un'istruzione che produrrà risultati imprevedibili tra diversi fornitori. Le specifiche complete di knurling dritta sul disegno devono includere:
Elementi richiesti:
| Requisito del Disegno | Esempio | Finalità ingegneristica |
|---|---|---|
| Tipo di modello | KNURLING DRITTA | Previene confusione con motivi a diamante o altri |
| Pitch | PASSO 1,0 mm | Controlla la qualità del motivo; consente la verifica di compatibilità del diametro primitivo |
| Diametro pre-knurling | Ø9,82 ±0,02 mm (PRE-KNURL) | Consente al fornitore di raggiungere il diametro esterno finale target |
| Diametro esterno finale dopo knurling | Ø10,00–10,08 mm | Controlla l'adattamento e l'interferenza per il press-fit |
| Lunghezza della knurling | 12 mm | Definisce la zona funzionale |
| Posizione | 2 mm DALLA SPALLA | Previene interferenze con superfici di precisione |
| Orientamento (se rilevante) | ASSIALE o CIRCONFERENZIALE | Chiarisce la direzione delle creste |
Esempio di chiamata completa:
KNURLING DRITTA, PASSO 1,0 mm, LUNGHEZZA 12 mm, 2 MM DALLA SPALLA
PRE-KNURL Ø: 9,82 ±0,02 mm
OD FINALE KNURLATO: Ø10,00–10,08 mm
Considerazioni sulle tolleranze per superfici knurlate
Le superfici knurlate sono formate, non lavorate con tolleranze dimensionali. Applicare tolleranze strette (es. ±0,01 mm) a un OD knurlato non è appropriato — la texture superficiale irregolare significa che qualsiasi misurazione del diametro varierà a seconda di dove il calibro contatta rispetto alle creste. La tolleranza funzionale per superfici knurlate dovrebbe specificare un intervallo (es. Ø10,00–10,08 mm) piuttosto che una tolleranza bilaterale, e l'intervallo dovrebbe accomodare la variazione di formazione intrinseca al processo.
Per applicazioni a press-fit, la specifica funzionale è l'intervallo di interferenza — la differenza tra l'OD knurlato e il diametro del foro dell'alloggiamento. Specificare esplicitamente questo intervallo di interferenza (es. “interferenza con foro alloggiamento Ø10,00 +0,000/−0,020 mm: 0,00–0,08 mm”) è più utile che specificare solo l'OD knurlato.
Difetti comuni della knurlatura e cause principali
| Difetto | Aspetto | Causa principale | Azione correttiva |
|---|---|---|---|
| Doppia traccia | Motivo “fantasma” sovrapposto | Il passo non si divide uniformemente nella circonferenza | Ricalcolare il diametro per adattarlo al passo; o cambiare il passo |
| Knurlature strappate | Creste ruvide, rotte, frastagliate | Pressione di formazione eccessiva; materiale troppo duro o fragile | Ridurre la profondità; aumentare le passate di formazione; valutare il materiale |
| Creste appiattite | Picchi arrotondati, deboli, indistinti | Pressione di formazione insufficiente; ruota di knurlatura usurata | Aumentare la pressione; sostituire la ruota |
| Profondità irregolare | Altezza delle creste variabile lungo la lunghezza | Disallineamento dell'utensile; deflessione della macchina; eccentricità del pezzo | Migliorare la rigidità del setup; controllare l'allineamento; ridurre la velocità |
| Segni di sfregamento | Variazione ondulata e periodica nel motivo | Vibrazioni; rigidità della macchina insufficiente; avanzamento errato | Ridurre lo sbalzo; aumentare la rigidità; regolare la velocità di avanzamento |
| Definizione scarsa di inizio/fine | Creste di ingresso o uscita frastagliate | Nessuno smusso o scarico al confine della knurlatura | Aggiungere smusso di ingresso o scanalatura di scarico |
La maggior parte dei difetti di knurlatura è prevenibile con una progettazione corretta — in particolare la relazione passo-diametro — e un setup adeguato. Il difetto più comune riscontrato in produzione (doppia traccia) è quasi sempre una conseguenza della specifica di un diametro non verificato per la compatibilità del passo.
Knurlatura dritta vs altre opzioni di superficie di presa
Quando si valuta se la knurlatura dritta è la soluzione giusta, considerare trattamenti superficiali alternativi che potrebbero adattarsi meglio a requisiti specifici:
| Trattamento superficiale | Livello di presa | Sensazione | Pulibilità | Costo | Migliore applicazione |
|---|---|---|---|---|---|
| Knurlatura dritta | Controllata, direzionale | Tecnica, precisa | Facile (scanalature lineari) | Basso | Gestione di precisione, press-fit |
| Knurlatura a diamante | Alta, multidirezionale | Aggressiva | Scarsa (il motivo incrociato intrappola detriti) | Basso | Utensili manuali a massima presa |
| Sovrastampaggio in gomma | Alto | Morbida, confortevole | Medio | Alto | Impugnature ergonomiche |
| Texture/motivo fresato | Media, personalizzabile | Costume | Buono | Medio-alto | Equilibrio tra estetica e prestazioni |
| Texture superficiale laser | Medio, controllato | Fine, dettagliato | Buono | Alto | Combinazione di marca e grip |
| Scanalature tagliate (lavorate a macchina) | Da basso a medio | Semplice, funzionale | Eccellente | Molto basso | Sensibile ai costi, grip semplice |
Punti di forza
- La zigrinatura dritta fornisce una presa direzionale e controllata — non la massima trazione in tutte le direzioni. Questo la rende superiore alla zigrinatura a diamante per inserti a pressione in materiali morbidi, componenti di controllo di precisione e superfici pulibili.
- Il calcolo di compatibilità diametro-passo è obbligatorio per qualsiasi specifica di zigrinatura: N = π × D / P deve dare un numero intero, altrimenti si verificherà il doppio tracciamento. Questo è un calcolo di progettazione, non una regolazione di lavorazione.
- La zigrinatura aumenta il diametro esterno di +0,05–0,2 mm tramite spostamento del materiale — la dimensione lavorata pre-zigrinatura deve essere ridotta della quantità di spostamento prevista per raggiungere il diametro esterno finale target.
- I materiali migliori per la zigrinatura dritta sono alluminio e ottone — entrambi producono motivi puliti, nitidi e uniformi con bassa forza di formatura. L'acciaio inossidabile richiede più forza e controllo di processo; le plastiche producono creste morbide con grip funzionale limitato.
- Le indicazioni sul disegno devono includere: tipo di motivo (dritto), passo (mm), diametro pre-zigrinatura, intervallo OD finale, lunghezza della zigrinatura e posizione — omettere uno qualsiasi di questi elementi produce risultati imprevedibili tra i fornitori.
- Smussi di ingresso e gole di scarico ai bordi della zigrinatura prevengono la deformazione dei bordi e proteggono le superfici di precisione adiacenti dalla contaminazione dovuta allo spostamento della zigrinatura.
- Per i team di approvvigionamento degli OEM: le specifiche di zigrinatura dritta devono essere sempre validate dal fornitore per la compatibilità diametro-passo prima dell'inizio della produzione. Un fornitore che non verifica questa relazione produrrà parti a doppio tracciamento esteticamente difettose e con possibile riduzione delle prestazioni di grip.
Domande frequenti
A cosa serve la zigrinatura dritta?
La zigrinatura dritta viene utilizzata per aggiungere attrito o presa controllata e direzionale a una parte cilindrica. Le applicazioni funzionali principali sono: inserti a pressione (dove le creste parallele creano interferenza prevedibile quando la parte viene pressata in un alloggiamento, con minor rischio di cricche rispetto alla zigrinatura a diamante in materiali di accoppiamento morbidi), componenti di regolazione di precisione (viti a testa zigrinata, quadranti di calibrazione, anelli di messa a fuoco, dove sono richiesti feedback tattile controllato e presa moderata), e componenti in ambienti puliti o igienici (dove le scanalature parallele aperte si puliscono più facilmente rispetto al motivo incrociato a diamante). Viene anche utilizzata per la ritenzione anti-rotazione di alberi e perni dove il controllo direzionale dell'attrito — piuttosto che la massima presa — è l'obiettivo di progettazione.
Qual è la differenza tra zigrinatura dritta e a diamante?
La geometria delle creste definisce la differenza funzionale. La zigrinatura dritta produce creste parallele in una direzione (tipicamente lungo l'asse), fornendo una presa direzionale che agisce su un asse. La zigrinatura a diamante produce creste in due direzioni incrociate, creando un motivo a reticolo che afferra in tutte le direzioni. La zigrinatura a diamante produce attrito maggiore e forza di presa superiore nella maggior parte delle condizioni di carico, ma crea anche stress più elevato nei materiali di accoppiamento durante l'inserimento a pressione, genera più intersezioni che intrappolano detriti nel motivo delle scanalature e crea una sensazione tattile più aggressiva. La zigrinatura dritta è la scelta corretta quando l'interazione controllata, la facilità di pulizia o la riduzione dello stress del materiale di accoppiamento sono predominanti. La zigrinatura a diamante è corretta quando la massima presa è il requisito prevalente.
Perché si verifica il doppio tracciamento nella zigrinatura?
Il doppio tracciamento si verifica quando il passo della zigrinatura non divide uniformemente la circonferenza della parte. Quando una ruota di zigrinatura fa un giro completo attorno alla parte, deve tornare esattamente alla stessa posizione di partenza — altrimenti le creste del secondo passaggio si sovrappongono leggermente al primo, producendo un motivo “fantasma” sfocato di creste sovrapposte. La causa principale è sempre un problema di progettazione: la combinazione di diametro e passo scelta dal progettista non soddisfa la relazione intera N = π × D / P. La soluzione è ricalcolare il diametro target per il passo scelto (o scegliere un passo che soddisfi la relazione al diametro previsto), non regolare i parametri di lavorazione. Il doppio tracciamento non può essere corretto modificando velocità, avanzamento o pressione di formatura.
Qual è il modo corretto per specificare la zigrinatura dritta su un disegno?
Un'indicazione completa di zigrinatura deve includere: tipo di motivo (ZIGRINATURA DRITTA), passo in millimetri (es., PASSO 1,0 mm), diametro pre-zigrinatura (l'OD lavorato prima della zigrinatura, con tolleranza), intervallo OD finale zigrinato (intervallo funzionale dopo la zigrinatura, non tolleranza bilaterale), lunghezza della zigrinatura e posizione rispetto a un riferimento o una caratteristica. Per applicazioni a pressione, specificare anche l'intervallo di interferenza accettabile con il foro di accoppiamento. Un'indicazione di solo “ZIGRINATURA” è insufficiente — non specifica il tipo di motivo, il passo o i requisiti dimensionali, e fornitori diversi la interpreteranno in modo diverso, producendo risultati incoerenti.
Di quanto aumenta la zigrinatura il diametro della parte?
La zigrinatura dritta aumenta il diametro esterno tramite spostamento del materiale verso l'esterno, tipicamente di +0,05–0,2 mm a seconda di passo, materiale e pressione di formatura. Alluminio e ottone con passo 1,0 mm producono tipicamente un aumento di +0,08–0,12 mm; l'acciaio con lo stesso passo produce un aumento di +0,10–0,18 mm; passi più profondi (1,5–2,0 mm) producono aumenti di diametro maggiori. Il diametro lavorato pre-zigrinatura deve essere ridotto di questa quantità prevista — se il progettista specifica un OD finale zigrinato di 10,00–10,05 mm e l'aumento di diametro previsto dalla zigrinatura è 0,10 mm, il diametro lavorato pre-zigrinatura dovrebbe essere di circa 9,90 mm ±0,02 mm. Questo diametro pre-zigrinatura deve apparire esplicitamente sul disegno tecnico.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella tornitura di precisione CNC, producendo alberi zigrinati, inserti press-fit, manopole di regolazione e componenti per strumenti di precisione in alluminio, ottone, acciaio dolce e acciaio inossidabile per applicazioni manifatturiere industriali, mediche, elettroniche e automobilistiche OEM. Riferimenti tecnici: ASME B46.1 (Texture superficiale), ISO 13715 (Indicazione della texture superficiale), ASME Y14.5-2018 (Dimensionamento e tolleranze geometriche), Machinery’s Handbook (Zigrinatura — Calcoli di passo e diametro).
Cerchi componenti torniti CNC con zigrinatura dritta?
Presso CMS, produciamo inserti press-fit zigrinati dritti, manopole di regolazione di precisione, viti a testa zigrinata e alberi zigrinati in alluminio, ottone e acciaio — con verifica della compatibilità passo-diametro, controllo dimensionale pre-zigrinatura e post-zigrinatura, e revisione del disegno per requisiti di smusso e scarico prima dell’inizio della produzione.
[Richiedi una revisione delle specifiche di zigrinatura e un preventivo per la tornitura CNC →]


