
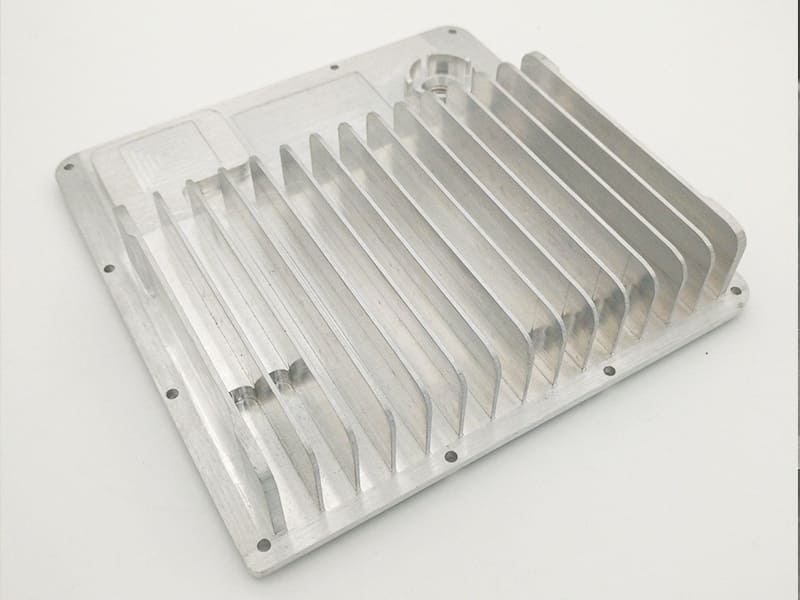
Risposta rapida: Una progettazione efficace del dissipatore di calore parte dal calcolo della resistenza termica, non dalla geometria delle alette. La resistenza termica richiesta per il dissipatore è: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, dove Tj_max è la temperatura massima di giunzione, Ta è la temperatura ambiente nel caso peggiore, Q è la dissipazione di potenza di picco, R_jc è la resistenza giunzione-involucro e R_TIM è la resistenza del materiale di interfaccia. Una volta noto il valore target di R_sa, la progettazione ottimizza sei variabili in sequenza: il tipo di flusso d’aria (convezione naturale o forzata), la distanza tra le alette, lo spessore della base, l’altezza delle alette, l’area superficiale e il materiale. L’errore di progettazione più comune nei dissipatori di calore è un flusso d’aria disallineato o ostruito: un dissipatore di calore in alluminio di dimensioni corrette, in presenza di un flusso d’aria ben gestito, supererà sempre in termini di prestazioni un dissipatore di calore in rame con un flusso d’aria inadeguato.
Perché i dissipatori di calore non funzionano nonostante sembrino a posto
L'intuizione ingegneristica più affidabile riguardo alla progettazione dei dissipatori di calore è anche quella più controintuitiva: un dissipatore che nella simulazione sembra sovradimensionato spesso si rivela inadeguato nel prodotto reale. Il motivo è che la simulazione termica modella il dissipatore di calore in isolamento, mentre nel prodotto reale esso viene installato in un involucro con flusso d’aria limitato, temperatura ambiente elevata a causa di fonti di calore adiacenti e un’interfaccia termica applicata dagli addetti all’assemblaggio, anziché in condizioni ideali.
Le modalità di guasto più comuni riscontrate nella pratica sono:
La distanza tra le alette è troppo ridotta rispetto al flusso d'aria disponibile: Le alette fitte aumentano la superficie su carta. In un involucro compatto con una ventola di piccole dimensioni, possono ridurre l’effettivo raffreddamento aumentando la resistenza al flusso d’aria oltre il livello che la capacità di pressione della ventola è in grado di superare. In uno dei nostri casi di produzione con un controller industriale compatto, la riduzione della distanza tra le alette da 2,5 mm a 1,5 mm (per aumentare la superficie) ha di fatto aumentato la temperatura in regime stazionario di 7 °C, poiché la pressione statica della ventola era insufficiente a mantenere il flusso d’aria attraverso la pila di alette più fitta.
Camera che trattiene l'aria calda: Un dissipatore di calore che aspira aria ambiente da un involucro sigillato ricicla la stessa aria riscaldata, provocando un aumento della temperatura ambiente nel tempo. Una resistenza termica del dissipatore calcolata correttamente a una temperatura ambiente di 25 °C potrebbe risultare 50–100% troppo bassa a una temperatura ambiente di 50 °C all’interno di un armadio scarsamente ventilato.
Guasto dell'interfaccia termica: Lo scopo della pasta termica è quello di eliminare le microscopiche sacche d’aria, non di “raffreddare” il chip. La corretta applicazione consiste in uno strato sottile (circa 0,05–0,15 mm), appena sufficiente a riempire le irregolarità della superficie. Un’applicazione troppo spessa aumenta la resistenza termica. Il “pump-out” durante i cicli termici (causato da coefficienti di dilatazione termica non corrispondenti tra i componenti) fa sì che le sacche d’aria si riaprano.
Spessore della base insufficiente per la diffusione del calore: Una piastra di base sottile concentra il calore direttamente sopra la fonte. Solo le alette situate direttamente sopra la zona di contatto contribuiscono in modo significativo al raffreddamento; le alette esterne rimangono relativamente fredde e rappresentano uno spreco termico. Una piastra di base in alluminio da 4 mm sotto un modulo da 50 W può far sì che la zona di contatto risulti più calda di 15–20 °C rispetto a una piastra da 10 mm, a parità di configurazione delle alette.
Il percorso termico: cosa fa realmente il calore
Il calore non si disperde direttamente dal chip nell'aria, ma segue un percorso specifico, e la resistenza presente in ciascuna fase determina la temperatura alla giunzione del chip.
Fase 1 — Conduzione dal chip alla base del dissipatore di calore: Il calore si trasmette attraverso i materiali solidi: giunzione → contenitore del chip → materiale di interfaccia termica (TIM) → base del dissipatore. Questa fase è determinata dalla conduttività termica dei materiali, dalla qualità del contatto tra le interfacce, dalla pressione di montaggio e dalla planarità della superficie. Una superficie di accoppiamento deformata può aumentare la temperatura della giunzione di 5–15 °C anche in presenza di un dissipatore di grandi dimensioni, poiché gli interstizi d’aria microscopici creati dalla deformazione sono scarsi conduttori termici.
Fase 2 — Diffusione attraverso la base: Il calore si distribuisce lateralmente attraverso la base in alluminio o rame, dalla zona di contatto all’intera superficie delle alette. La resistenza alla diffusione dipende dallo spessore della base, dalla conduttività del materiale della base e dal rapporto tra l’area di contatto e l’area totale della base. È in questa fase che le basi sottili in alluminio non reggono alle sorgenti ad alto flusso.
Fase 3 — Convettione dalle alette all’aria: Il calore si trasferisce dalle superfici delle alette all’aria in movimento (o ferma) tramite convezione. È questa la fase che determina la maggior parte delle differenze pratiche di prestazione tra i diversi modelli, non la conduttività del materiale. Il coefficiente di trasferimento termico convettivo h (W/m²·K) per la convezione naturale è compreso tra 5 e 15 W/m²·K; per la convezione forzata a velocità tipiche del ventilatore comprese tra 1 e 3 m/s, h raggiunge valori compresi tra 30 e 100 W/m²·K o superiori. Questo rapporto spiega perché la convezione forzata possa migliorare le prestazioni di 3–7 volte rispetto alla convezione naturale a parità di geometria del dissipatore di calore.
Calcolo della resistenza termica: come dimensionare un dissipatore di calore
La formula di base
Il dimensionamento di un dissipatore di calore parte sempre dalla resistenza termica richiesta al dissipatore stesso. La relazione tra potenza, temperatura e resistenza è la seguente:
R_totale = (Tj_max − Ta) / Q
Dove:
- Tj_max = temperatura massima consentita della giunzione (°C) indicata nella scheda tecnica del dispositivo
- Ta = temperatura ambiente nel caso peggiore (°C) — utilizzare le condizioni ambientali effettive previste per il funzionamento, non un valore di laboratorio
- Q = dissipazione di potenza di picco (W) — includere i transitori di avvio e il carico operativo nel caso peggiore, non la potenza media
- R_total = resistenza termica totale ammessa dalla giunzione all'ambiente (°C/W)
La resistenza totale è ripartita tra le varie fasi del percorso termico:
R_totale = R_jc + R_TIM + R_sa
Dove:
- R_jc = resistenza termica dalla giunzione all'involucro (dal foglio dati del dispositivo)
- R_TIM = resistenza del materiale di interfaccia termica (secondo i dati del produttore del TIM, tipicamente 0,05–0,30 °C/W·cm² ÷ area di contatto)
- R_sa = resistenza termica richiesta tra il dissipatore e l'ambiente (valore di riferimento di progetto)
Pertanto:
R_sa = R_totale − R_jc − R_TIM
Esempio risolto
Parametri di sistema:
- Modulo IGBT, Tj_max = 125 °C
- Temperatura ambiente di installazione = 50 °C (condizioni estreme in armadio industriale)
- Potenza di picco = 80 W
- R_jc secondo la scheda tecnica = 0,30 °C/W
- R_TIM (cuscinetto in silicone da 20 µm, superficie di contatto di 60 cm²) = 0,20 °C/W
Calcolo:
R_totale = (125 − 50) / 80 = 0,94 °C/W
R_sa = 0,94 − 0,30 − 0,20 = 0,44 °C/W
Questo valore di R_sa pari a 0,44 °C/W rappresenta un obiettivo ambizioso che richiede un raffreddamento ad aria forzata. I dissipatori in alluminio a convezione naturale raggiungono in genere valori di R_sa compresi tra 1,5 e 5,0 °C/W; quelli a convezione forzata possono arrivare a valori compresi tra 0,3 e 1,5 °C/W a seconda della velocità del flusso d’aria e della geometria del dissipatore.
Interpretazione dell'obiettivo R_sa
| R_sa richiesto (°C/W) | Implicazione tipica |
|---|---|
| > 3,0 | La convezione naturale può essere sufficiente se la superficie delle alette è adeguata |
| 1.0–3.0 | Convezione naturale con un dissipatore di calore più grande o un design passivo ottimizzato |
| 0.5–1.0 | In genere è necessaria la convezione forzata; dipende dal flusso d'aria |
| 0.2–0.5 | È necessaria la convezione forzata; occorre progettare con cura il flusso d'aria |
| < 0,2 | È necessario un sistema di raffreddamento a liquido o un sistema di raffreddamento ad aria forzata ad alte prestazioni |
Perché le prestazioni effettive differiscono da quelle indicate nella scheda tecnica
Le schede tecniche dei dissipatori di calore specificano la resistenza termica in condizioni di laboratorio controllate: flusso d’aria uniforme e senza ostacoli a una velocità prestabilita, temperatura ambiente stabile, interfaccia termica ottimale. All’interno dell’involucro di un prodotto reale:
- Il flusso d'aria attraverso le alette può essere pari a 30–60% della velocità di progetto a causa delle limitazioni imposte dall'involucro, dal percorso dei cavi e dalla vicinanza alle pareti
- La temperatura ambiente all’interno dell’involucro può essere superiore di 15–25 °C rispetto a quella esterna a causa dell’autoriscaldamento dei componenti circostanti
- La qualità dell'interfaccia termica varia a seconda della tecnica di assemblaggio e cambia nel tempo a causa dei cicli termici
Una pratica di progettazione prudente: calcolare R_sa ipotizzando una portata d'aria nominale di 70% e una temperatura ambiente superiore di 20 °C rispetto alla temperatura esterna per i sistemi chiusi. Se il progetto soddisfa comunque l'obiettivo in queste condizioni di riduzione della potenza, lo soddisferà in modo affidabile anche in produzione.
Variabili chiave di progettazione
Distanza tra le alette: il collo di bottiglia del flusso d’aria
La distanza tra le alette determina la resistenza al flusso d’aria attraverso il dissipatore di calore. La distanza ottimale garantisce un equilibrio tra due requisiti contrastanti: una distanza minore aumenta la superficie, ma aumenta anche la resistenza; una distanza maggiore riduce la resistenza, ma riduce anche la superficie.
Convezione naturale: La distanza ottimale tra le alette è di circa 6–12 mm. Le velocità del flusso d’aria per convezione naturale raggiungono al massimo 0,1–0,5 m/s; le alette strette intrappolano l’aria riscaldata nei canali tra le alette, aumentando la temperatura ambiente locale e riducendo la forza motrice termica necessaria per la convezione. Contrariamente a quanto si potrebbe pensare, nelle applicazioni passive le alette meno numerose e più distanziate tra loro spesso garantiscono un raffreddamento migliore rispetto a quelle numerose e ravvicinate.
Convezione forzata: Nel caso di un flusso d’aria generato da una ventola, la distanza ottimale dipende dalla capacità di pressione statica della ventola stessa. Come punto di partenza pratico, una distanza di 2–4 mm è adeguata per le tipiche ventole di raffreddamento per computer di piccole e medie dimensioni (con pressione statica nominale compresa tra 1 e 5 mm H₂O). Le ventole con pressione statica più elevata (ventilatori soffianti, ventilatori industriali) sono in grado di generare un flusso d’aria efficace anche con una distanza di 1–2 mm.
Il progetto deve essere verificato rispetto alla curva caratteristica del ventilatore. Il ventilatore funziona nel punto in cui la sua curva pressione-portata interseca la curva pressione-portata dell’impianto (la curva dell’impianto). Man mano che la distanza tra le alette diminuisce, la resistenza del sistema aumenta e il punto di funzionamento del ventilatore si sposta verso una portata inferiore. Se questo punto di intersezione si trova nella porzione più ripida della curva del ventilatore, piccole variazioni nella distanza tra le alette producono grandi variazioni nel flusso d’aria: il progetto è sensibile alle variazioni di produzione.
Altezza dell'aletta
Aumentando l'altezza delle alette si aumenta la superficie, ma anche:
- Aumenta la caduta di pressione nel canale delle alette (maggiore resistenza a parità di portata d'aria)
- Crea delle “zone morte” in prossimità delle estremità delle alette, dove la velocità del flusso d’aria è bassa: il calore trasferito alla parte esterna delle alette contribuisce in misura minore per unità di superficie rispetto al calore trasferito in prossimità della base
- Negli alloggiamenti compatti, le alette alte potrebbero avvicinarsi fisicamente alle pareti o ad altri componenti, limitando ulteriormente il flusso d'aria
Linee guida pratiche: nel caso della convezione forzata, un’altezza delle alette superiore a circa 30–40 mm comporta una diminuzione dei rendimenti termici. Nel caso della convezione naturale, un’altezza delle alette compresa tra 50 e 100 mm può risultare efficace, poiché il canale più alto favorisce un flusso d’aria più intenso generato dalla spinta idrostatica.
Spessore della base: fondamentale in caso di elevato flusso termico
Lo spessore della base determina l'efficacia con cui il calore proveniente dall'area di contatto della fonte termica si diffonde su tutta la superficie delle alette. La resistenza alla diffusione (R_spread) dipende dalle dimensioni della fonte termica, dalle dimensioni della base, dallo spessore della base e dalla conduttività del materiale. Per una fonte termica di 10×10 mm su una base di 50×50 mm:
- Base in alluminio da 3 mm: notevole disomogeneità termica; la zona centrale delle alette è più calda di circa 25–30 °C rispetto alle alette perimetrali
- Base in alluminio da 8 mm: distribuzione del calore notevolmente migliorata; zona centrale più calda di circa 8–12 °C rispetto al perimetro
- Base in alluminio da 10 mm o in rame da 4 mm: buona diffusione; differenza di temperatura < 5 °C sull’area delle alette
Linee guida pratiche: per densità di potenza superiori a 20 W/cm², lo spessore della base in alluminio dovrebbe essere di almeno 5–8 mm. Per valori superiori a 50 W/cm², valutare l’utilizzo di inserti in rame, tubi di calore o camere di vapore per garantire un’adeguata dissipazione del calore.
Direzione e allineamento del flusso d’aria
Il flusso d'aria deve essere allineato con i canali delle alette, non perpendicolare ad essi. Il flusso d'aria che entra nelle alette lateralmente (flusso trasversale) deve deviare di 90° per uscire, creando turbolenze e aumentando notevolmente la caduta di pressione. Il flusso d'aria che entra lungo l'asse del canale delle alette (flusso parallelo) incontra una resistenza minima e garantisce il massimo trasferimento di calore.
Gli errori più comuni nella progettazione del flusso d'aria:
- Ventola che soffia contro una parete con il dissipatore di calore nella scia di ricircolo
- Dissipatore di calore ruotato di 90° rispetto alla direzione del flusso d'aria
- Prese d’aria di ingresso e di uscita disposte sullo stesso lato, che consentono il ricircolo in cortocircuito
- Fasci di cavi che ostruiscono l’entrata o l’uscita del canale delle alette
In un involucro compatto, verificare la direzione effettiva del flusso d’aria tramite la visualizzazione con fumo o la CFD è più affidabile che dare per scontato che la direzione del flusso d’aria prevista dal progetto venga effettivamente raggiunta nella pratica.
Alluminio contro rame: la scelta del materiale
La conducibilità termica del rame (~390 W/m·K) è circa 1,9 volte superiore a quella dell’alluminio (~200 W/m·K). In un'applicazione di diffusione del calore — in cui l'obiettivo principale è trasferire il calore lateralmente da una piccola sorgente a un'ampia superficie di alette — questa differenza è significativa e riduce direttamente la temperatura dei punti caldi.
Tuttavia, nella fase di convezione — in cui le alette trasferiscono calore all’aria — la differenza di temperatura delle alette ha un’importanza minore rispetto al coefficiente convettivo sul lato aria. Se il flusso d’aria è il fattore limitante, passare dalle alette in alluminio a quelle in rame porta pochi benefici, poiché il collo di bottiglia si trova nello strato limite del film d’aria sulla superficie delle alette, non nel materiale delle alette stesse.
La decisione pratica:
Utilizzare l'alluminio quando:
- La fonte di calore è distribuita (l'area di contatto è ampia rispetto all'area della base)
- L'estrusione o la pressofusione sono i metodi di produzione richiesti: il rame non può essere estruso facilmente
- Il peso rappresenta un vincolo (il rame ha una densità 3,3 volte superiore a quella dell’alluminio)
- Il costo è limitato: quello del rame è in genere 3–5 volte superiore a quello dell’alluminio
- Il volume di produzione è elevato
Utilizzare il rame quando:
- La fonte di calore è altamente concentrata (area di contatto ridotta, elevata potenza — ad esempio, modulo IGBT, CPU, diodo laser)
- È necessaria una rapida diffusione laterale del calore per evitare la formazione di punti caldi localizzati
- È necessaria una piastra di base sottile (il rame garantisce una migliore diffusione a spessori inferiori rispetto all'alluminio)
Utilizzare la versione ibrida (base in rame + pacco di alette in alluminio) nei seguenti casi:
- La fonte di calore è concentrata, ma il costo rappresenta un vincolo
- È necessario tenere sotto controllo il peso, ma la dissipazione del calore rimane comunque necessaria
- Il volume di produzione giustifica il costo di assemblaggio derivante dall'unione di metalli dissimili
L'approccio ibrido è ampiamente utilizzato nei sistemi di raffreddamento delle CPU, nell'elettronica di potenza ad alte prestazioni e negli inverter di trazione dei veicoli elettrici. Il blocco di rame garantisce la dispersione del calore, mentre la pila di alette in alluminio offre una superficie di raffreddamento per convezione economicamente vantaggiosa.
| Proprietà | Alluminio (6061) | Rame (C110) | Rapporto |
|---|---|---|---|
| Conducibilità termica | ~200 W/m·K | ~390 W/m·K | 1.95× |
| Densità | 2,70 g/cm³ | 8,96 g/cm³ | 3,3 volte più pesante |
| Costo relativo dei materiali | 1× | 3–5× | — |
| Lavorabilità | Eccellente | Moderato | — |
| Capacità di estrusione | Sì | No (limite pratico) | — |
Convezione naturale vs raffreddamento ad aria forzata
La scelta tra raffreddamento passivo e attivo è una delle decisioni progettuali più determinanti: determina le dimensioni richieste del dissipatore di calore, il valore accettabile di R_sa, i requisiti di ventilazione dell'involucro e il profilo di affidabilità a lungo termine.
Convezione naturale
La convezione naturale si basa sulla differenza di densità tra l'aria riscaldata (che sale) e l'aria ambiente più fredda (che entra). Nessun ventilatore, nessuna parte mobile, nessun consumo energetico, nessun rischio di guasto del ventilatore.
Per un raffreddamento passivo efficace sono necessari:
- Orientamento verticale delle alette (alette parallele alla direzione del flusso d'aria naturale — verso l'alto)
- Percorso libero del flusso d’aria al di sotto e al di sopra del dissipatore di calore per l’ingresso dell’aria fredda e l’uscita dell’aria calda
- La distanza tra le alette deve essere sufficientemente ampia da consentire il flusso d’aria generato dalla galleggiabilità senza attrito eccessivo (in genere 6–12 mm)
- Superficie delle alette sufficiente per garantire la dissipazione termica richiesta, dato il modesto coefficiente convettivo (h = 5–15 W/m²·K)
La convezione naturale è indicata per una dissipazione di potenza fino a circa 20–30 W in alloggiamenti standard e per applicazioni in cui l'affidabilità delle ventole è fondamentale (ambienti esterni, polverosi o che non richiedono manutenzione).
Raffreddamento ad aria forzata
La convezione forzata tramite ventola aumenta il coefficiente convettivo a 30–100+ W/m²·K, migliorando notevolmente il trasferimento di calore per unità di superficie delle alette. Lo stesso dissipatore di calore in alluminio che raggiunge un valore di R_sa = 3,0 °C/W in condizioni di convezione naturale può raggiungere un valore di R_sa = 0,6–0,8 °C/W con una ventola di modesta potenza — un miglioramento di 4 volte rispetto al solo flusso d’aria.
L'aria forzata introduce:
- Il guasto delle ventole come rischio per l'affidabilità: nelle applicazioni critiche per la sicurezza sono necessarie doppie ventole dotate di monitoraggio dei guasti
- Rumore acustico — livelli di rumore della ventola compresi tra 30 e 50 dB(A) alle velocità di funzionamento tipiche
- L'accumulo di polvere nei canali delle alette, che aumenta la resistenza al flusso d'aria e riduce le prestazioni di raffreddamento nel tempo (è necessaria la manutenzione del filtro o una pulizia periodica)
Il raffreddamento ad aria forzata è necessario quando non è possibile raggiungere il valore target di R_sa mediante raffreddamento passivo con un dissipatore di calore di dimensioni accettabili.
Scelta della struttura del dissipatore di calore
Alluminio estruso
L’estrusione consente di produrre dissipatori di calore con alette diritte in grandi quantità e a basso costo. Il processo di estrusione impone una geometria con sezioni trasversali uniformi, limitando le opzioni relative alla forma delle alette ma garantendo un’eccezionale uniformità e un costo contenuto per i profili standard.
Adatto a: geometrie standard delle alette, volumi di produzione elevati (> da centinaia a migliaia di unità), applicazioni in cui il costo è un fattore determinante.
CNC lavorato a macchina
La lavorazione CNC consente di realizzare qualsiasi geometria delle alette, qualsiasi materiale e qualsiasi disposizione delle caratteristiche, senza necessità di investimenti in utensili. Adatta per: prototipi e iterazioni progettuali, geometrie complesse che non possono essere estruse, volumi di produzione ridotti, applicazioni che richiedono un’elevata precisione (planarità rigorosa, finitura superficiale controllata per l’interfaccia termica), applicazioni aerospaziali e specializzate.
I dissipatori di calore CNC in alluminio (6061-T6 o 6063-T6) o in rame rappresentano l’approccio standard per la validazione termica dei prototipi prima di procedere con la realizzazione degli stampi di estrusione. In base alla nostra esperienza produttiva, un prototipo di dissipatore di calore lavorato CNC consente al progettista termico di iterare la spaziatura delle alette, lo spessore della base e la geometria nel corso di 1-3 cicli di progettazione prima che la geometria finale venga convalidata; tale iterazione risulta di gran lunga meno costosa se effettuata prima della realizzazione degli stampi piuttosto che dopo.
Aletta raschiata
La tecnica dello skiving consente di ricavare alette sottili direttamente da un blocco metallico solido tramite il movimento controllato di una lama, ottenendo alette molto sottili (0,2–0,4 mm) con un'elevata densità. Le alette ricavate con questa tecnica eliminano l'interfaccia di giunzione presente nei gruppi di alette brasate, mantenendo la piena conduttività del materiale dalla base alle estremità delle alette.
Adatto per: applicazioni ad alta densità termica in cui è richiesta la massima superficie, moduli IGBT, stazioni base di telecomunicazioni.
Aletta incollata (brasata o con adesivo)
I gruppi di alette incollate fissano serie di alette estruse o lavorate meccanicamente a una piastra di base. Consentono di ottenere altezze e rapporti di aspetto delle alette impossibili da realizzare tramite estrusione e permettono combinazioni di materiali diversi (base in rame, alette in alluminio).
Adatto a: requisiti di prestazioni massime, gruppi di alette con rapporto di aspetto elevato, progetti con materiali ibridi.
Pin Fin
I dissipatori di calore a pin utilizzano serie di pin cilindrici o conici anziché alette piane. I pin sono meno sensibili alla direzione del flusso d’aria: offrono prestazioni ragionevolmente buone con flussi provenienti da qualsiasi direzione, a differenza delle alette piane che richiedono un flusso d’aria assiale allineato.
Adatto per: applicazioni di raffreddamento passivo, flusso d’aria multidirezionale, configurazioni compatte in cui la direzione del flusso d’aria è incerta.
Linee guida per la progettazione specifica per l'applicazione
| Applicazione | Potenza tipica | Aspetti chiave della progettazione | Struttura tipica |
|---|---|---|---|
| Illuminazione stradale a LED | 20–100 W | Massimizzare l'area passiva, orientamento verticale | Aletta radiale o diritta, estruso di alluminio |
| Azionamento motorizzato (basato su IGBT) | 50–200 W | Base spessa per la diffusione del calore, ventilazione forzata | Aletta diritta estrusa o rifilata, base da 6 a 10 mm |
| Alimentatore (in dotazione) | 30–150 W | Progettazione del percorso del flusso d'aria, geometria compatta | Aletta diritta, convezione forzata |
| Inverter di trazione per veicoli elettrici | 200–500 W+ | Densità termica estrema, vincoli dimensionali | Base in rame, alette in alluminio lamellare/incollate, oppure liquido |
| Raffreddamento della CPU/GPU | 65–250 W | Rapida diffusione del calore da un chip di piccole dimensioni | Tubo di calore + piastra di contatto in rame, alette in alluminio |
| Controllore industriale | 20–100 W | Affidabilità, resistenza alla polvere | Alluminio estruso, convezione naturale o convezione forzata lenta |
| Apparecchiature per le telecomunicazioni | 100–300 W | Elevata portata d’aria, percorso da davanti a dietro | Aletta diritta, ventilazione forzata ad alta velocità |
Errori comuni nella progettazione e come evitarli
| Errore | Conseguenza | L'approccio corretto |
|---|---|---|
| La distanza tra le alette è troppo ridotta rispetto alla capacità della ventola | Il flusso d'aria diminuisce; l'area delle alette non viene sfruttata | Adattare la distanza tra le alette alla pressione statica della ventola |
| Calcolo delle dimensioni in base alla potenza media, non a quella di picco | Guasto termico in condizioni di carico massimo | Dimensione per il picco + margine di sicurezza di 20–30% |
| A temperatura ambiente | Il sistema va in surriscaldamento alla temperatura effettiva di installazione | Utilizzare la temperatura ambiente dell'involucro nel caso peggiore |
| Mancata verifica del percorso del flusso d'aria | L'aria calda ricircola | Verificare la separazione tra ingresso e uscita; utilizzare la CFD |
| Quantità eccessiva di pasta termica | La resistenza dell'interfaccia aumenta | Applicare solo uno strato di 0,05–0,15 mm |
| Base sottile sotto una sorgente ad alto flusso | Punto caldo sopra la sorgente | Base minima di 5–8 mm per > 20 W/cm² |
| Passare al rame per risolvere il problema del surriscaldamento | Miglioramento limitato se il flusso d'aria è ostacolato | Regola prima il flusso d’aria; poi valuta il materiale |
| Non effettuare i test nell'involucro definitivo | Le prestazioni del laboratorio non corrispondono a quelle del prodotto | Prova in un ambiente rappresentativo con un flusso d'aria realistico |
Punti di forza
- Inizia dal calcolo della resistenza termica, non dalla geometria delle alette: determinare il valore di R_sa richiesto prima di decidere in merito al progetto, al materiale o alla struttura delle alette.
- Il flusso d'aria è la variabile determinante per le prestazioni: il coefficiente di convezione nell’aria forzata (30–100 W/m²·K) è 5–10 volte superiore a quello della convezione naturale (5–15 W/m²·K). La progettazione del flusso d’aria ha in genere un impatto maggiore sulle prestazioni rispetto al materiale o alla geometria delle alette.
- Dimensioni per le condizioni ambientali più sfavorevoli e la potenza di picco: i test di laboratorio a 25 °C con un flusso d'aria ideale non rappresentano le condizioni di progetto. Le condizioni di progetto sono invece quelle degli alloggiamenti industriali a una temperatura ambiente compresa tra 45 e 50 °C con un flusso d'aria parzialmente limitato.
- Lo spessore della base determina la qualità della diffusione del calore: in caso di flusso termico superiore a 20 W/cm², uno spessore insufficiente della base crea punti caldi che nessun miglioramento nella progettazione delle alette è in grado di risolvere.
- Il rame è più efficace dell’alluminio nella dispersione del calore; l’alluminio prevale invece in termini di costo, peso e produzione su larga scala: i modelli ibridi (base in rame, alette in alluminio) combinano entrambi i vantaggi.
- L'estrusione è lo standard per la produzione in serie; la lavorazione CNC è la scelta giusta per prototipi, geometrie complesse e applicazioni di precisione a bassa produzione.
- Per i team di approvvigionamento degli OEM: le specifiche del dissipatore di calore dovrebbero includere la resistenza termica richiesta (R_sa in °C/W a una velocità di flusso d’aria specificata), la planarità della superficie di montaggio (in genere ≤ 0,05 mm per un’interfaccia termica di precisione), il tipo di materiale, le specifiche di anodizzazione (Tipo II per lo standard; Tipo III per la resistenza all’usura), nonché se il componente sarà lavorato a macchina o estruso — ciascuna opzione comporta tempi di consegna e quantità minime d’ordine diversi.
Domande frequenti
Come si calcola la resistenza termica richiesta per un dissipatore di calore?
La resistenza termica richiesta del dissipatore (R_sa) si calcola con la formula: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, dove Tj_max è la temperatura massima consentita alla giunzione indicata nella scheda tecnica del dispositivo, Ta è la temperatura ambiente nel caso peggiore nell’ambiente di installazione effettivo (non in condizioni di laboratorio), Q è la dissipazione di potenza di picco, compresi i transitori, R_jc è la resistenza termica giunzione-involucro del dispositivo e R_TIM è la resistenza del materiale di interfaccia termica. Il risultato fornisce la resistenza termica massima ammissibile del dissipatore di calore: il dissipatore deve raggiungere questo valore o un valore inferiore nelle condizioni di flusso d’aria specificate. Utilizzare un’ipotesi di flusso d’aria ridotto (70% della portata nominale) per tenere conto delle limitazioni dell’involucro.
Perché il mio dissipatore continua a surriscaldarsi anche dopo averlo sostituito con uno più grande?
Il surriscaldamento dopo l’aggiunta di un dissipatore più grande indica quasi sempre un problema di flusso d’aria, non un dissipatore insufficiente. Le cause più comuni sono: aria calda intrappolata all’interno di un involucro scarsamente ventilato (il dissipatore disperde il calore nell’aria già calda a causa del ricircolo); il flusso d’aria che non attraversa effettivamente i canali delle alette (aggirando il dissipatore anziché attraversarlo); la direzione del flusso d’aria disallineata rispetto all’orientamento delle alette; e un malfunzionamento dell’interfaccia termica (eccessiva quantità di pasta termica, scarso contatto superficiale o pressione di montaggio non uniforme). Prima di riprogettare il dissipatore di calore, verificare che l’aria ambiente fredda raggiunga i canali delle alette, che l’aria riscaldata esca dall’involucro senza ricircolare e che l’interfaccia termica sia applicata correttamente.
Qual è la distanza ottimale tra le alette di un dissipatore di calore?
La distanza ottimale tra le alette dipende dal tipo di raffreddamento: passivo (convezione naturale) o attivo (aria forzata). Per la convezione naturale, si raccomanda una distanza di 6–12 mm: una distanza inferiore intrappola l’aria calda tra le alette e riduce la forza motrice termica necessaria per il flusso d’aria generato dalla spinta idrostatica. Per il raffreddamento ad aria forzata, una distanza di 2–4 mm è appropriata per i tipici ventilatori di piccole dimensioni con una pressione statica compresa tra 1 e 5 mm H₂O. Per i soffiatori ad alta pressione statica o i ventilatori industriali, una distanza di 1–2 mm può risultare efficace. Verifica critica di progettazione: il ventilatore deve essere in grado di mantenere un flusso d’aria adeguato alla caduta di pressione prodotta dalla distanza tra le alette scelta. Se la distanza tra le alette viene ridotta per aumentare la superficie, ma la pressione statica del ventilatore è insufficiente a mantenere il flusso, le prestazioni complessive di raffreddamento diminuiscono.
Quando è consigliabile utilizzare il rame al posto dell’alluminio per un dissipatore di calore?
Utilizzare il rame quando la fonte di calore è altamente concentrata (area di contatto ridotta, elevata densità di potenza) ed è necessaria una rapida diffusione laterale del calore per evitare la formazione di punti caldi. Per un modulo IGBT da 100 W con un'impronta di contatto di 20×20 mm su una base di 60×60 mm, la maggiore conduttività del rame (~390 contro ~200 W/m·K) riduce la temperatura dei punti caldi di 10–20 °C rispetto all'alluminio. Il rame non è la scelta corretta per migliorare l’efficienza della convezione: il trasferimento di calore per convezione è limitato dallo strato limite del film d’aria, non dal materiale delle alette. Se il surriscaldamento è causato da un flusso d’aria insufficiente piuttosto che da una scarsa diffusione del calore, passare dall’alluminio al rame produrrà un miglioramento minimo. Il design ibrido (base in rame per la diffusione, alette in alluminio per la superficie di convezione) sfrutta il vantaggio termico del rame dove è necessario, controllando al contempo il peso e i costi.
In che modo cambia la progettazione dei dissipatori di calore a seconda che si tratti di convezione naturale o forzata?
La convezione naturale si basa sulla spinta idrostatica: l’aria calda che sale dai canali delle alette aspira aria più fredda dal basso. Per un raffreddamento passivo efficace: le alette devono essere orientate verticalmente (allineate alla direzione di salita dell’aria calda); la distanza tra le alette deve essere sufficientemente ampia da consentire un flusso guidato dalla spinta idrostatica senza attrito eccessivo (6–12 mm); l’involucro deve presentare percorsi liberi per l’ingresso dell’aria fredda nella parte inferiore e l’uscita dell’aria calda in quella superiore; e la superficie del dissipatore di calore deve essere sufficientemente ampia da garantire la dissipazione termica richiesta con coefficienti di convezione compresi tra soli 5–15 W/m²·K. La convezione forzata consente coefficienti convettivi di 30–100+ W/m²·K, riducendo drasticamente la superficie delle alette necessaria a parità di carico termico. Il passaggio dalla convezione naturale a quella forzata riduce in genere il volume necessario del dissipatore di calore di 3–5 volte a parità di resistenza termica desiderata.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC per la produzione di dissipatori di calore personalizzati in alluminio e rame destinati a applicazioni OEM nei settori dell’elettronica industriale, della conversione di potenza, dell’illuminazione a LED, dell’automotive e delle telecomunicazioni. Riferimenti tecnici: Incropera & DeWitt, Fondamenti di trasferimento di calore e massa (Reti di resistenza termica); JESD51-14 (Misurazione della resistenza termica dei dispositivi elettronici); MIL-A-8625 (Rivestimenti anodici per dissipatori di calore in alluminio); Linee guida termiche ASHRAE per le apparecchiature di comunicazione dati.
Siete alla ricerca di dissipatori di calore in alluminio lavorati o estrusi CNC?
Noi di CMS realizziamo dissipatori di calore personalizzati in alluminio e rame nelle leghe 6061-T6, 6063-T6 e rame C110, dai prototipi termici monopezzo per la validazione del progetto alla produzione in serie. Ogni ordine di dissipatori di calore include una revisione DFM (Design for Manufacturing) per verificare la planarità della superficie di montaggio, la producibilità della geometria delle alette e la compatibilità con l’anodizzazione.
[Richiedi una revisione del progetto termico e un preventivo per la lavorazione su misura di un dissipatore di calore →]


