
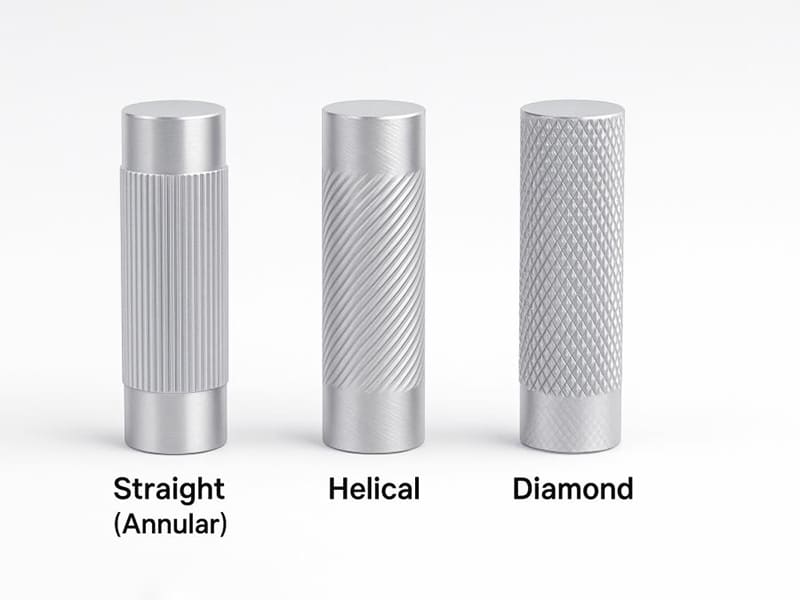
Risposta rapida: La zigrinatura è un processo di lavorazione superficiale che crea motivi in rilievo e ripetibili su pezzi cilindrici, principalmente attraverso la deformazione plastica (zigrinatura a rullo) o la rimozione controllata di materiale (zigrinatura a taglio). I tre motivi standard — a rombi, lineare ed elicoidale — svolgono funzioni ingegneristiche distinte: la zigrinatura a rombi massimizza l’aderenza multidirezionale; quella lineare crea un’interferenza controllata per assemblaggi a pressione e antirotazione; quella elicoidale offre una finitura decorativa. La zigrinatura a rullo sposta il materiale verso l’esterno, aumentando il diametro esterno di 0,01–0,10 mm — un’espansione dimensionale che deve essere presa in considerazione nella progettazione di assemblaggi di precisione. La zigrinatura a taglio è preferibile per parti a pareti sottili e materiali temprati, dove le forze di deformazione potrebbero causare distorsioni o crepe.
Che cos'è la zigrinatura?
La zigrinatura è un processo di lavorazione superficiale in cui un utensile zigrinato viene premuto contro un pezzo in rotazione, creando un motivo regolare di creste e scanalature su tutta la superficie. Nella zigrinatura a rullo — la forma più comune — le ruote zigrinate temprate deformano plasticamente il pezzo: il materiale viene spostato verso l’esterno e lateralmente per formare creste e avvallamenti in rilievo, anziché essere asportato sotto forma di trucioli. Nella zigrinatura a taglio, i taglienti asportano il materiale per formare la geometria del motivo.
Lo scopo funzionale della zigrinatura non è principalmente decorativo. Essa modifica le proprietà meccaniche e tribologiche di una superficie in modi che una superficie liscia non è in grado di garantire:
- Miglioramento della presa: Le nervature in rilievo creano un incastro meccanico con la mano, i guanti o le superfici in gomma, aumentando l'attrito e il controllo in condizioni di presenza di olio, umidità o vibrazioni intense.
- Prestazioni di assemblaggio: Le creste zigrinate creano zone di interferenza localizzate durante l'inserimento a pressione, generando forze di ritenzione che consentono tolleranze di lavorazione più ampie rispetto a quelle richieste da un albero liscio per ottenere una forza di tenuta equivalente.
- Aderenza del sovrastampaggio: La plastica fusa che scorre nelle scanalature zigrinate durante lo stampaggio con inserti crea, una volta solidificata, un incastro meccanico — un legame strutturale che integra o sostituisce l'incollaggio.
Per gli ingegneri e i team di approvvigionamento OEM, la zigrinatura va intesa, più precisamente, come un’operazione di ingegneria delle superfici che regola l’interazione tra due superfici — dal punto di vista meccanico, tribologico o estetico — con costi di produzione incrementali molto contenuti.
Come funziona il processo di zigrinatura
Zigrinatura a rullo (deformazione plastica)
La zigrinatura a rotazione è il metodo di produzione prevalente. Una testa di zigrinatura dotata di una o due coppie di ruote temprate viene caricata radialmente contro il pezzo in rotazione. Mentre il pezzo ruota e l'utensile avanza assialmente, le ruote di zigrinatura imprimono il loro motivo sulla superficie attraverso una deformazione plastica: il materiale fluisce verso l'esterno formando delle creste, e la zona di contatto compressa indurisce lo strato superficiale per deformazione plastica.
Parametri chiave del processo:
- Forza radiale (pressione): Troppo basso → impronta del disegno incompleta; troppo alto → deformazione delle parti a pareti sottili o difetto di doppia traccia
- Velocità di avanzamento: Determina la continuità del motivo lungo l'asse del pezzo; un avanzamento non corretto causa transizioni irregolari del motivo
- Velocità del mandrino (giri al minuto): A velocità inferiori si ottengono generalmente figure più nitide nei materiali duttili; una velocità eccessiva genera calore che può causare sbavature nei metalli più morbidi
- Numero di passaggi: Una passata di sagomatura definisce la profondità del motivo; una passata di rifinitura comprime le creste per ottenere un maggiore incrudimento e una maggiore uniformità del motivo
Conseguenza dimensionale: La zigrinatura a rullo provoca lo spostamento del materiale verso l’esterno. Il diametro esterno aumenta di circa 0,01–0,10 mm a seconda del materiale, del passo del motivo e della pressione applicata. Questa espansione costituisce una variabile di progettazione: i componenti destinati all’assemblaggio con accoppiamento a pressione devono essere pre-lavorati a un diametro compensato prima della zigrinatura.
Zigrinatura a taglio (asportazione di materiale)
La zigrinatura a taglio utilizza i bordi dell'utensile per tagliare il materiale anziché spostarlo, creando la geometria del motivo attraverso una rimozione controllata del materiale. Le forze radiali sono notevolmente inferiori rispetto alla zigrinatura a rullo, poiché il meccanismo di taglio non richiede una deformazione plastica di massa.
Quando viene specificata la zigrinatura a taglio:
- Componenti a pareti sottili: Le forze di rotolamento causerebbero il cedimento o la deformazione della geometria delle pareti
- Materiali induriti o fragili: La deformazione sotto l'azione della forza di rotolamento provocherebbe la formazione di crepe
- Componenti con tolleranze strette: La prevedibilità dimensionale della rimozione di materiale è preferibile rispetto all'espansione a diametro variabile
- Motivi decorativi a passo fine: Il taglio produce spigoli più nitidi e definiti rispetto alla deformazione plastica
Il requisito di corrispondenza del passo
Un requisito fondamentale nella configurazione della zigrinatura a rotazione: il numero di denti della ruota zigrinatrice che si inseriscono nella circonferenza del pezzo deve essere un numero intero. In caso contrario, il motivo inizia al secondo giro in una posizione leggermente sfalsata rispetto a dove si è concluso il primo giro, generando un “doppio tracciato”, ovvero due serie di scanalature sovrapposte e disallineate. La prassi standard consiste nel calcolare il diametro corretto del pezzo per un dato passo di zigrinatura (oppure selezionare il passo in modo che corrisponda al diametro del pezzo esistente). La zigrinatura CNC con tracciamento controllato del passo riduce al minimo questo rischio in produzione.
Confronto tra zigrinatura a rullo e zigrinatura a taglio
| Fattore | Zigrinatura a rullo | Taglio e zigrinatura |
|---|---|---|
| Meccanismo | Deformazione plastica | Asportazione di materiale |
| Indurimento superficiale | Sì (effetto di indurimento da deformazione) | Minimo |
| Forza radiale richiesta | Più alto | Più basso |
| Espansione del diametro | +0,01–0,10 mm | Minimo |
| Il migliore per | Materiali duttili, assemblaggi standard | Materiali induriti/fragili, pareti sottili |
| Definizione del bordo del modello | Cime arrotondate | Contorni più nitidi e definiti |
Modelli di zigrinatura: scelta in base alla funzione
Ciascuno dei tre modelli principali svolge una specifica funzione ingegneristica che dovrebbe guidare la scelta, non le preferenze estetiche.
Zigrinatura a diamante
Il disegno a rombi attraversa due serie di scanalature angolate (in genere a ±30° rispetto all’asse), creando una griglia di picchi in rilievo a forma di rombo. Si tratta del disegno ideale per le applicazioni che richiedono aderenza, poiché la geometria a picchi garantisce contemporaneamente attrito sia in direzione assiale che circonferenziale: una resistenza all’aderenza multidirezionale che i disegni diritti o elicoidali non sono in grado di eguagliare.
Applicazioni consigliate: Manici di utensili, impugnature di strumenti medici, manopole di comando, quadranti e qualsiasi applicazione che richieda una presa sicura con le mani in qualsiasi posizione, anche con le mani bagnate o con i guanti.
Zigrinatura diritta
Creste parallele che corrono lungo l'asse del pezzo (o perpendicolari nel caso della zigrinatura frontale). Le creste diritte creano un attrito controllato in direzione radiale senza alcuna componente angolare: si tratta del modello standard per applicazioni di montaggio a pressione e antirotazione.
Applicazioni consigliate: Assemblaggi con accoppiamento a pressione tra albero e alloggiamento, inserti metallici per sovrastampaggio, teste di elementi di fissaggio che richiedono resistenza alla coppia, qualsiasi applicazione in cui il requisito funzionale principale sia il fissaggio meccanico piuttosto che la presa manuale.
Zigrinatura elicoidale
Scanalature disposte con un unico angolo rispetto all’asse del pezzo. Conferiscono un aspetto visivamente caratteristico e un’aderenza circonferenziale moderata, con una pressione dell’utensile inferiore rispetto alla zigrinatura al diamante.
Applicazioni consigliate: Componenti decorativi, superfici di prodotti di consumo di alta gamma, parti in cui l’aspetto estetico è un requisito fondamentale e in cui è sufficiente un’adeguata presa circonferenziale.
Guida alla scelta dei modelli
| Requisiti funzionali | Modello consigliato | Motivo |
|---|---|---|
| Impugnatura multidirezionale (maniglie, pomelli) | Diamante | Massimo attrito in tutte le direzioni |
| A inserimento a pressione / antirotazione (alberi, inserti) | Etero | Interferenza radiale controllata |
| Interblocco meccanico sovrastampato | Dritto o a diamante | Entrambe garantiscono una profondità della valle adeguata al flusso del polimero |
| Aspetto decorativo / di alta qualità | Eliciale | Caratteristica visiva più pulita |
| Resistenza massima alla coppia | Etero | La geometria delle creste offre la resistenza alla rotazione più efficace |
Funzioni tecniche della zigrinatura
Miglioramento della presa
Le scanalature zigrinate aumentano l’area di contatto effettiva tra la superficie e l’elemento di presa, e l’interblocco meccanico tra la geometria delle scanalature e la superficie di presa deformabile (pelle, guanti) produce forze di attrito notevolmente superiori rispetto al contatto con una superficie liscia. In condizioni di umidità o contaminazione — comuni nelle applicazioni industriali, mediche e di trasformazione alimentare — le scanalature zigrinate penetrano i film lubrificanti e mantengono l’aderenza meccanica laddove l’attrito su superfici lisce fallisce.
Una superficie zigrinata a diamante raggiunge in genere un coefficiente di attrito compreso tra 0,5 e 0,8 a contatto con la pelle asciutta, rispetto a un valore compreso tra 0,2 e 0,4 per una superficie liscia tornita. Questa differenza è significativa dal punto di vista pratico: un carico assiale di 100 N su un'impugnatura zigrinata di 20 mm di diametro richiede una forza di presa compresa tra circa 400 e 625 N al coefficiente di attrito della superficie zigrinata, contro i 800–1.600 N al coefficiente di attrito della superficie liscia.
Prestazioni dell'assemblaggio Press-Fit
In un accoppiamento con interferenza standard tra un albero liscio e il foro di un alloggiamento, la forza di ritenzione deriva interamente dalla compressione elastica nella zona di interferenza. Le tolleranze strette rendono costoso garantire la costanza degli alberi lisci con accoppiamento a pressione.
Gli alberi zigrinati creano zone di contatto localizzate ad alta pressione in corrispondenza delle creste, che si incastrano meccanicamente con il materiale dell’alloggiamento durante l’inserimento, garantendo una forza di ritenzione derivante sia dall’interferenza elastica che dall’incastro meccanico. Ciò significa che:
- Il diametro nominale dell'albero può essere lavorato con una tolleranza più ampia (sono i picchi delle creste a garantire l'interferenza)
- La forza di ritenzione è in genere superiore a quella di un accoppiamento a interferenza liscio equivalente con le stesse dimensioni nominali
- I giunti sono più resistenti all’allentamento causato dalla coppia e dalle vibrazioni rispetto agli accoppiamenti lisci
Per i gruppi di alloggiamento in metallo e plastica — comunemente utilizzati nell’elettronica di consumo, nei dispositivi medici e nei componenti per l’automazione — la zigrinatura diritta sull’inserto metallico è una pratica standard, poiché consente di ottenere fori stampati a iniezione con tolleranze normali senza necessità di lavorazioni successive allo stampaggio.
Adesione nel sovrastampaggio
Quando la plastica viene stampata su un inserto metallico (stampaggio con inserto o sovrastampaggio), la resistenza del legame tra i materiali determina l’integrità dell’assemblaggio. L’adesione tra metallo e plastica è limitata; l’incastro meccanico, ottenuto grazie alla geometria delle superfici, è più affidabile e più durevole.
La zigrinatura fornisce la geometria di ancoraggio meccanico: durante lo stampaggio, il polimero fuso riempie le scanalature della zigrinatura. Dopo la solidificazione, il polimero rimane bloccato meccanicamente: non può separarsi dal metallo senza recidere le sporgenze polimeriche che riempiono le scanalature.
Nella nostra esperienza produttiva nella realizzazione di inserti in alluminio zigrinati per utensili manuali sovrastampati in gomma, gli inserti zigrinati diritti e a rombi con passo medio (0,8–1,2 mm) hanno costantemente prodotto forze di estrazione superiori del 40–80% rispetto agli inserti lisci di identico diametro, senza l'uso di adesivo, esclusivamente grazie all'interblocco meccanico. Il passo e la profondità delle scanalature erano le variabili critiche: un passo troppo fine produce scanalature poco profonde con un volume di polimero insufficiente; un passo troppo largo riduce l’area di contatto.
Materiali per la zigrinatura
| Materiale | Metodo | Qualità del motivo | Considerazioni fondamentali |
|---|---|---|---|
| Acciaio dolce (1018, 1045 ricotto) | Rotolamento | Eccellente | Buona duttilità, deformazione regolare |
| Acciaio legato (4140 normalizzato) | Rotolamento | Eccellente | Presenta una buona resistenza all'incrudimento |
| Acciaio temprato (> 35 HRC) | Taglia | Buono | Rischio di fessurazione in caso di deformazione per rullatura |
| Alluminio 6061-T6 | Rotolamento | Buono | Pressione moderata, utensili affilati, lubrificazione adeguata |
| Ottone C36000 (a taglio facile) | Rotolamento | Eccellente | Migliore definizione del disegno, minima formazione di bave |
| PEEK, POM, nylon | Taglia | Accettabile | Bassa pressione; nessuna capacità di deformazione plastica |
Note specifiche sui materiali
Alluminio: Morbido e duttile — facile da zigrinare a rullo, ma una pressione eccessiva provoca l’appiattimento delle creste (spalmatura) anziché la formazione di picchi ben definiti. Utensili affilati e ben lubrificati, applicati a pressione moderata su 6061-T6 (limite di snervamento 276 MPa), producono risultati eccellenti. L’alluminio completamente ricotto tende a presentare smearing.
Ottone: L'ottone a taglio facile (C36000) è il materiale ideale per la zigrinatura. Il suo comportamento controllato in termini di deformazione plastica produce motivi estremamente puliti e ben definiti con sbavature minime: ecco perché la zigrinatura decorativa a passo ridotto su manopole di strumenti e maniglie di valvole viene quasi universalmente specificata in ottone.
Acciaio temprato: Al di sopra di circa 35–40 HRC, le forze di zigrinatura a rullo provocano strappi o crepe superficiali anziché un flusso plastico regolare. È necessario ricorrere alla zigrinatura a taglio con parametri adeguati.
Linee guida di progettazione per la zigrinatura (DFM)
Tenere conto dell'espansione del diametro
L'errore più comune nella progettazione DFM della zigrinatura: progettare un albero con un diametro target, specificare la zigrinatura a rullo e poi riscontrare un'interferenza incontrollata nell'accoppiamento a pressione, poiché il diametro pre-zigrinatura era uguale alle specifiche di assemblaggio.
Regola di progettazione: Prima della zigrinatura, lavorare preliminarmente il diametro dell’albero portandolo al valore (diametro di montaggio previsto) meno (aumento di diametro previsto).
Intervallo di dilatazione previsto: da 0,01 mm (passo fine, acciaio duro) a 0,10 mm (passo largo, alluminio morbido). Per gli assemblaggi critici, verificare la dilatazione effettiva su pezzi campione prima di impostare il diametro di pre-zigrinatura in produzione — la dilatazione varia in base all'usura dell'utensile nel corso di un ciclo di produzione.
Scelta del passo in base all'applicazione
| Applicazione | Distanza consigliata | Note |
|---|---|---|
| Decorativo / di grande pregio estetico | 0,4–0,8 mm | Motivo raffinato e visivamente pulito |
| Impugnature in generale (maniglie, pomelli) | 0,8–1,6 mm | Gamma di impugnature standard |
| Assemblaggio a pressione (metallo su metallo) | 1,0–2,0 mm | Altezza della cresta sufficiente a causare interferenze |
| Interblocco sovrastampato | 0,8–1,6 mm | Adeguamento alla capacità di flusso del polimero |
Spessore minimo della parete
Per i componenti cilindrici cavi, lo spessore minimo della parete nella zona zigrinata deve essere ≥ 3 volte il passo del motivo nel caso della zigrinatura a rullo. Le pareti più sottili richiedono una zigrinatura a taglio a pressione ridotta, altrimenti si corre il rischio di deformazione del foro dovuta a una deformazione dall’interno verso l’esterno.
Lista di controllo DFM per componenti zigrinati
| Decisione progettuale | Raccomandazione |
|---|---|
| Specifiche relative al diametro | Pre-lavorazione al diametro compensato: valore target meno crescita prevista |
| Tipo di modello | Diamantato → presa; diritto → inserimento a pressione/antirrotazione; elicoidale → estetica |
| Scelta del lancio | Adattare il passo al diametro del pezzo e ai requisiti funzionali (vedere la tabella sopra) |
| Spessore della parete | ≥ 3 volte il passo di rullatura; pareti più sottili → zigrinatura a taglio |
| Durezza del materiale | > 35 HRC → è necessaria la zigrinatura a taglio |
| Specifiche tecniche del disegno | Indicare il tipo di motivo, il passo, la lunghezza della zona zigrinata e il diametro di riferimento (prima o dopo la zigrinatura) |
| Operazioni successive alla zigrinatura | Specificare se è necessario eseguire la sbavatura o lo smussatura sui bordi di uscita della zigrinatura |
Metodi di produzione
Zigrinatura al tornio
La zigrinatura manuale o semiautomatica al tornio prevede l'uso di un utensile a due ruote premuto contro il pezzo in rotazione. Si tratta di una soluzione conveniente per la produzione di piccoli lotti e prototipi, dove i tempi di attrezzaggio vengono ammortizzati su un numero limitato di pezzi e la flessibilità del processo è più importante dell'uniformità dei tempi di ciclo.
Ideale per: Prototipi e piccoli lotti (< 50 pezzi), lavori su misura e riparazioni, pezzi di grande diametro.
Zigrinatura CNC
I centri di tornitura CNC integrano la zigrinatura come operazione programmata nella stessa configurazione di tornitura, foratura e filettatura. Il sistema CNC gestisce la velocità di avanzamento, la profondità di penetrazione e il numero di passate con elevata ripetibilità. Per i motivi a rombi e elicoidali che utilizzano sequenze a due passaggi, il CNC coordina con precisione l’offset angolare del secondo passaggio, producendo una geometria uniforme che la zigrinatura manuale al tornio, dipendente dall’operatore, non è in grado di eguagliare. La logica di compensazione del diametro può essere integrata nel programma CNC.
Ideale per: Volumi medio-alti (> 50 pezzi), assemblaggi con tolleranze strette, profondità e allineamento costanti del motivo.
Confronto tra metodi di produzione
| Metodo | Coerenza dei modelli | Costo di installazione | Miglior volume |
|---|---|---|---|
| Tornio (manuale) | Moderato | Basso | < 50 parti |
| Tornitura CNC (integrata) | Alto | Medio | > 50 pezzi |
| Macchina zigrinatrice dedicata | Molto alto | Alto | > 1.000 pezzi |
Punti di forza
- La zigrinatura è un processo funzionale di trattamento superficiale — non ha una funzione decorativa. Modifica l’attrito di presa, la forza di ritenzione dell’accoppiamento a pressione e la resistenza di adesione del sovrastampaggio grazie a una geometria superficiale controllata.
- La scelta del modello è determinata dalla funzione: zigrinatura a rombi per una presa multidirezionale; zigrinatura diritta per innesto a pressione e antirotazione; zigrinatura elicoidale per una finitura decorativa.
- La zigrinatura a rullo aumenta il diametro esterno di 0,01–0,10 mm — tale espansione deve essere presa in considerazione nella definizione del diametro prima della zigrinatura e nella progettazione delle tolleranze di accoppiamento a pressione.
- La zigrinatura a taglio è necessaria per gli acciai temprati (> 35–40 HRC) e per i pezzi a pareti sottili — dove le forze di deformazione da rotolamento causerebbero la formazione di crepe o deformazioni.
- L'adattamento del passo è fondamentale per la zigrinatura a rullo: il numero di denti della zigrinatura deve essere divisibile per la circonferenza del pezzo; una discrepanza provoca la formazione di doppie tracce.
- Per il sovrastampaggio, la zigrinatura diritta o a rombo con passo compreso tra 0,8 e 1,6 mm garantisce la profondità delle scanalature e la geometria delle valli necessarie per un solido incastro meccanico del polimero.
- Per i team di approvvigionamento degli OEM, le specifiche di disegno dovrebbero includere: tipo di motivo, passo, lunghezza della zona zigrinata e diametro di riferimento prima o dopo la zigrinatura — non solo “zigrinare qui”. Specifiche incomplete comportano prestazioni di assemblaggio incostanti nel corso dei cicli di produzione.
Domande frequenti
Che cos’è la zigrinatura e a cosa serve?
La zigrinatura è un processo di lavorazione superficiale che crea un motivo di creste e scanalature su un pezzo, principalmente attraverso la deformazione plastica mediante ruote zigrinatrici temprate (zigrinatura a rullo) oppure tramite asportazione di materiale con bordi taglienti (zigrinatura a taglio). Viene utilizzato per tre funzioni ingegneristiche principali: migliorare la presa su componenti maneggiati manualmente (manici di utensili, manopole di comando, impugnature di strumenti); aumentare la forza di ritenzione negli assemblaggi a pressione, dove le creste dell’albero creano un accoppiamento meccanico con i fori dell’alloggiamento; e migliorare l’adesione negli assemblaggi sovrastampati, dove il polimero riempie le scanalature della zigrinatura e si incastra meccanicamente con l’inserto metallico. La zigrinatura è un’operazione di tornitura a basso costo che aggiunge un significativo valore funzionale — in particolare per gli assemblaggi in cui l’uso di adesivi è indesiderabile e le tolleranze strette risulterebbero costose.
Qual è la differenza tra la zigrinatura a diamante e quella diritta?
La zigrinatura a rombi incrocia due serie di scanalature angolate per creare una griglia di picchi in rilievo a forma di rombo, generando il massimo attrito in tutte le direzioni contemporaneamente — il motivo ideale per le applicazioni che richiedono una presa manuale (maniglie, pomelli, strumenti medici). La zigrinatura diritta crea creste parallele che corrono lungo l’asse del pezzo, generando un accoppiamento radiale controllato con i fori degli alloggiamenti e una forte resistenza alla rotazione: il modello ideale per assemblaggi a pressione, inserti sovrastampati e alberi antirotazione. La zigrinatura a rombi richiede una maggiore pressione dell’utensile poiché si formano contemporaneamente due direzioni di scanalatura; la zigrinatura diritta utilizza meno forza e produce un’espansione del diametro più prevedibile, il che semplifica la progettazione degli assemblaggi a pressione.
La zigrinatura a rullo modifica il diametro esterno del pezzo?
Sì, e questo è l’effetto dimensionale più critico nella progettazione di assemblaggi di precisione. La zigrinatura a rullo sposta il materiale verso l’esterno, aumentando il diametro esterno di circa 0,01–0,10 mm a seconda del materiale, del passo del motivo e della pressione applicata. I materiali più morbidi (come l’alluminio) e i passi più grossolani producono un aumento maggiore; i materiali più duri e i passi più fini producono un aumento minore. I componenti destinati all’assemblaggio a pressione devono essere pre-lavorati a un diametro compensato (dimensione target meno l’incremento previsto) prima della zigrinatura. Se non si tiene conto di questa espansione, si verificano interferenze incontrollate: gli assemblaggi potrebbero risultare impossibili da realizzare o presentare una forza di ritenzione inadeguata.
Quando è opportuno specificare la zigrinatura a taglio anziché quella a rullo?
La zigrinatura a taglio deve essere specificata quando: il materiale del pezzo è temprato a un valore superiore a circa 35–40 HRC e non può subire una deformazione plastica pulita senza incrinarsi; il pezzo presenta pareti sottili che le forze di rullatura potrebbero far crollare o deformare (lo spessore della parete < 3× il passo del motivo è il limite approssimativo per la rullatura); l’applicazione richiede una geometria del motivo molto precisa con spigoli più nitidi rispetto a quelli prodotti dalla deformazione plastica; oppure il materiale è una plastica tecnica fragile che non può sopportare la deformazione da rullatura. La zigrinatura a taglio applica forze radiali inferiori, produce motivi attraverso l’asportazione di materiale anziché lo spostamento e non provoca un’espansione significativa del diametro. Il compromesso è che non offre il vantaggio dell’incrudimento superficiale tipico della zigrinatura a rullo.
Come si indica la zigrinatura in un disegno tecnico?
Le indicazioni relative alla zigrinatura devono includere: il tipo di motivo (a rombi, diritto o elicoidale), il passo (mm per dente o denti per 25,4 mm), la lunghezza assiale della zona zigrinata e il diametro di riferimento (se la dimensione si riferisce alla misura prima o dopo la zigrinatura). Le designazioni standard dei motivi secondo la norma ASME B94.6 includono TDR (romboidale a destra), TDL (romboidale a sinistra) e STS (dritto). Per gli assemblaggi critici con accoppiamento a pressione, specificare il diametro post-zigrinatura desiderato con la relativa tolleranza anziché un valore fisso pre-zigrinatura, in modo che il fornitore comprenda che è la dimensione dell’assemblaggio a fare da riferimento. Una nota sul disegno che indichi semplicemente “zigrinatura” senza specificare il tipo di motivo e il passo fornisce informazioni insufficienti per garantire una produzione coerente: fornitori diversi interpreteranno questa indicazione in modo diverso e produrranno parti incompatibili.
Redatto dal team di ingegneri di CMS, con oltre 15 anni di esperienza nella tornitura di precisione e nella zigrinatura di componenti in acciaio, alluminio e ottone destinati a dispositivi medici, automazione industriale, prodotti di consumo e applicazioni di produzione OEM. Riferimenti tecnici: ASME B94.6 (Zigrinatura), ASME Y14.5-2018 (Dimensionamento e tolleranze), ISO 1302 (Indicazione della struttura superficiale), SME Machining Handbook (Operazioni di tornitura e zigrinatura).
Dove reperire componenti torniti CNC con zigrinatura di precisione?
In CMS integriamo la zigrinatura nelle operazioni di tornitura CNC per migliorare la presa, realizzare assemblaggi a pressione e produrre inserti sovrastampati. Ogni lavoro di zigrinatura viene esaminato per verificare la corrispondenza del passo, la compensazione dell’espansione del diametro e l’idoneità del tipo di motivo. Il feedback DFM relativo al diametro pre-zigrinatura, al passo del motivo e all’adeguatezza dello spessore delle pareti è parte integrante di ogni revisione di progetto.
[Richiedi una revisione DFM e un preventivo per la zigrinatura CNC →]


