
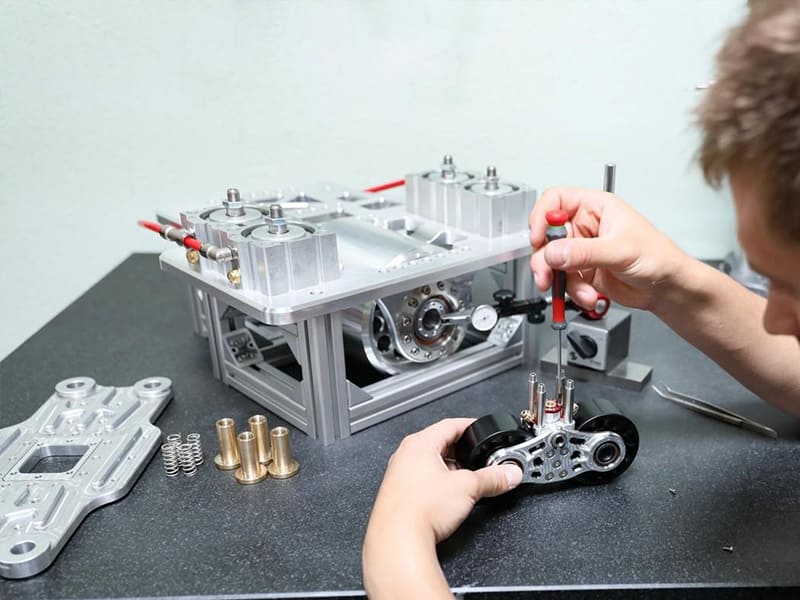
Risposta rapida: I prototipi sono modelli di prodotto in fase iniziale utilizzati per convalidare il design, la funzionalità, la producibilità e l’idoneità al mercato prima di procedere con la realizzazione degli stampi di produzione. I cinque tipi principali — prototipi concettuali, visivi, funzionali, ingegneristici e di pre-produzione — rispondono ciascuno a uno specifico obiettivo di convalida in una determinata fase di sviluppo. Scegliere il tipo sbagliato comporta uno spreco di budget per una precisione non necessaria nelle prime fasi, oppure il rischio di difetti non individuati nelle fasi successive. La sequenza corretta inizia in genere con iterazioni rapide a basso costo e progredisce verso una validazione a livello di produzione man mano che le decisioni di progettazione diventano irreversibili.
Che cos’è un prototipo e perché è importante?
Un prototipo è un modello fisico o digitale di un prodotto, realizzato prima dell'avvio della produzione in serie, al fine di verificare la validità dell'idea progettuale, le prestazioni funzionali, la producibilità o l'accettazione da parte del mercato. Non si tratta di un campione, bensì di uno strumento decisionale.
La distinzione è importante perché lo scopo di un prototipo determina ogni aspetto del modo in cui dovrebbe essere realizzato. Un prototipo concettuale, costruito per valutare se valga la pena perseguire un’idea, dovrebbe essere veloce ed economico: schiuma, cartone, stampe 3D di base. Un prototipo ingegneristico, realizzato per verificare se un componente possa essere prodotto nel rispetto delle tolleranze e assemblato in modo affidabile, deve invece utilizzare materiali di livello produttivo e processi di lavorazione reali. Applicare il rigore tipico della produzione a un prototipo concettuale comporta uno spreco di tempo e denaro. Accettare un prototipo concettuale come validazione funzionale comporta un rischio ingegneristico inaccettabile.
Per i produttori e i tecnici di prodotto del settore OEM, la prototipazione si colloca a metà strada tra la gestione dei rischi e il controllo dei costi. Scegliere il tipo e il livello di fedeltà adeguati in ogni fase rappresenta una delle decisioni più determinanti nello sviluppo del prodotto.
Perché i prototipi sono importanti: il costo della mancata realizzazione di prototipi
I vantaggi economici della prototipazione sono innegabili. Un difetto di progettazione individuato durante la fase di prototipazione concettuale potrebbe comportare un costo compreso tra $200 e $500 per la correzione, attraverso una riprogettazione e la realizzazione di un nuovo modello stampato in 3D. Lo stesso difetto individuato dopo la realizzazione degli stampi a iniezione può comportare costi compresi tra $15.000 e $50.000 per la rielaborazione degli stampi e settimane di ritardo nella tempistica. Errori più gravi — difetti di assemblaggio, inadeguatezza strutturale, problemi di accumulo delle tolleranze — scoperti in fase di produzione possono causare richiami di prodotti, richieste di intervento in garanzia e danni alla reputazione che fanno impallidire qualsiasi risparmio sui costi di prototipazione.
Sulla base della nostra esperienza produttiva nell’affiancare i clienti OEM nella transizione dalla fase di prototipazione a quella di produzione, i progetti che hanno registrato i lanci produttivi più efficienti sono quelli che hanno investito in modo adeguato nella validazione ingegneristica dei prototipi — non necessariamente la prototipazione più costosa o elaborata, ma quella più mirata ai rischi specifici di quel particolare progetto.
Prototipo e componente di serie: un confronto critico
Comprendere la differenza tra un prototipo e un componente di produzione aiuta a definire lo scopo e i limiti della prototipazione:
| Aspetto | Prototipo | Parte di produzione |
|---|---|---|
| Costo unitario | Più elevato (assenza di economie di scala) | Inferiore (ottimizzato per il volume) |
| Materiale | Spesso equivalenti; a volte semplificati | Materiale di produzione finale specificato |
| Quantità | da 1 a 100 unità | Da centinaia a milioni |
| Utensili | Attrezzature fisse minime o assenti | Stampi, matrici e attrezzature dedicate |
| Tolleranza | Iterativo; può essere semplificato | Preciso e standardizzato |
| Metodo di produzione | CNC, stampa 3D, colata sotto vuoto | Stampaggio a iniezione, pressofusione, produzione in serie CNC |
| Obiettivo principale | Verifica e ripeti | Produrre in modo costante ed efficiente |
I cinque tipi principali di prototipi nell'ingegneria
Lo sviluppo di un prodotto non consiste in un'unica fase di prototipazione, bensì in una serie progressiva di fasi di validazione, ciascuna delle quali riduce una specifica categoria di rischio. L'utilizzo del tipo corretto di prototipo in ogni fase massimizza il valore della validazione per ogni dollaro speso.
1. Prototipo concettuale
Fase di sviluppo: Fase iniziale di ideazione Scopo principale: Verificare che valga la pena perseguire quella direzione progettuale
I prototipi concettuali servono a valutare se un'idea progettuale sia valida prima di investire risorse ingegneristiche nella progettazione dettagliata. In questa fase si privilegia la rapidità rispetto alla precisione: l'obiettivo è confrontare rapidamente diverse opzioni progettuali, individuare eventuali problemi evidenti e confermare la direzione concettuale. Un'elevata precisione geometrica è irrilevante in questa fase; ciò che conta sono la forma, le proporzioni e l'interazione di base con l'utente.
Metodi tipici: Modelli in schiuma, prototipi in cartone, bozzetti grezzi stampati in 3D, modelli in argilla modellati a mano.
Cosa verificano: Forma e dimensioni complessive, ergonomia di base e interazione con l’utente, opportunità di sviluppare ulteriormente lo spazio concettuale, allineamento delle parti interessate sulla direzione progettuale.
Cosa non convalidano: Prestazioni strutturali, precisione dimensionale, proprietà dei materiali, adattabilità di assemblaggio, producibilità.
Dal punto di vista dei costi, i prototipi concettuali rappresentano la soluzione più economica: un modello concettuale ben realizzato in schiuma o stampato in 3D costa da $50 a $500 e può essere prodotto in poche ore o giorni. In questa fase, il costo di un’eccessiva ingegnerizzazione è elevato: applicare una precisione di lavorazione di CNC a un concept che potrebbe essere scartato comporta uno spreco di budget che dovrebbe essere riservato alle fasi di validazione successive.
2. Prototipo visivo
Fase di sviluppo: Perfezionamento del design industriale Scopo principale: Valutare l'aspetto, la qualità della superficie e l'idoneità alla commercializzazione
I prototipi visivi vengono realizzati in modo da assomigliare al prodotto finale senza necessariamente funzionare come tale. Servono a convalidare le scelte estetiche — finitura superficiale, consistenza, colore, integrazione del marchio e proporzioni visive — prima di prendere decisioni definitive sugli strumenti di produzione, che sono costose da modificare una volta adottate.
Metodi tipici: Stampa 3D SLA o MJF ad alta risoluzione, lavorazione CNC con verniciatura e rivestimento, colata sotto vuoto per componenti plastici per il settore cosmetico.
Cosa verificano: Qualità della finitura superficiale, accuratezza del colore e della trama, caratteristiche estetiche ed elementi di branding, approvazione da parte degli stakeholder e del reparto marketing.
Cosa non convalidano: Comportamento strutturale, adattamento dell'assemblaggio alle tolleranze effettive, proprietà dei materiali sotto carico.
I prototipi visivi sono particolarmente importanti per i prodotti destinati al grande pubblico, dove l’aspetto influisce sulle decisioni di acquisto, e per i prodotti che richiedono l’approvazione normativa o da parte dei clienti prima dell’avvio della produzione. Un prototipo visivo rifinito con precisione può accelerare i cicli di approvazione che altrimenti richiederebbero campioni di produzione — i quali non possono essere realizzati senza impegnarsi nella realizzazione degli stampi.
3. Prototipo funzionale
Fase di sviluppo: Prova di fattibilità / convalida funzionale Scopo principale: Dimostrare che il prodotto funziona come previsto
I prototipi funzionali spostano l'attenzione dall'aspetto alle prestazioni. Sono realizzati per dimostrare e testare le funzioni fondamentali del prodotto — movimento meccanico, comportamento strutturale, integrazione elettronica, flusso dei fluidi — in condizioni rappresentative dell'uso effettivo. L'aspetto può essere secondario; ciò che conta è che il meccanismo, il circuito o il sistema strutturale funzionino correttamente.
Metodi tipici: Componenti in metallo o plastica tecnica lavorati con tecnologia CNC, combinati con componenti standard; strutture ibride realizzate utilizzando gusci strutturali stampati in 3D con interfacce funzionali lavorate; assemblaggi elettronici con circuiti stampati prototipali.
Cosa verificano: Meccanismi meccanici (movimento, sopportazione del carico, usura), sistemi elettronici (circuiti, sensori, alimentazione), verifica del funzionamento in condizioni operative, interazione tra sottosistemi.
Cosa non convalidano: Tolleranze dimensionali finali, proprietà dei materiali di produzione (a meno che non vengano utilizzati materiali di produzione), efficienza del processo di assemblaggio, producibilità su larga scala.
I prototipi funzionali sono in genere il primo tipo di prototipo per cui diventa necessaria la lavorazione CNC: i componenti stampati in 3D spesso non riescono a riprodurre le proprietà meccaniche necessarie per effettuare test funzionali significativi. Un meccanismo a molla in PLA stampato in 3D presenta rigidità, resistenza alla fatica e comportamento termico diversi rispetto a un equivalente in alluminio o acciaio. Effettuare test con materiali non realistici produce risultati non realistici.
4. Prototipo ingegneristico
Fase di sviluppo: Convalida e ottimizzazione del progetto Scopo principale: Verificare la producibilità, le tolleranze e l'assemblaggio
I prototipi ingegneristici vengono realizzati per verificare se il progetto possa essere prodotto in modo affidabile al livello di qualità richiesto — e a quale costo. Vengono utilizzati materiali di qualità industriale e processi simili a quelli di produzione. Le tolleranze vengono specificate e verificate. Gli assemblaggi composti da più parti vengono testati per verificarne l'adattamento e il funzionamento. Vengono individuati e risolti i problemi relativi alla DFM (Design for Manufacturability, progettazione per la producibilità).
Metodi tipici: Lavorazione CNC su materiali specificati per la produzione (alluminio 6061, acciaio inossidabile 316L, titanio Ti-6Al-4V, tecnopolimeri), controllo di precisione con CMM, collaudo funzionale dell’assemblaggio di set completi di componenti.
Cosa verificano: Precisione dimensionale e rispetto delle tolleranze, adattabilità in fase di assemblaggio e comportamento in fase di impilamento, prestazioni dei materiali in condizioni di carico e ambienti reali, aspetti relativi alla progettabilità per la produzione (accessibilità alla lavorazione, ottenibilità della finitura superficiale, adeguatezza strutturale degli elementi), accuratezza nella stima dei costi.
Cosa non convalidano: Comportamento degli stampi di produzione (ritiro dello stampo, porosità della pressofusione), stabilità complessiva del processo produttivo, tempo di ciclo a regime.
I prototipi ingegneristici rappresentano l'investimento più rischioso in fase di prototipazione prima dell'impegno definitivo per gli stampi di produzione. Nella nostra esperienza produttiva, gli errori più comuni e costosi che riscontriamo durante la revisione dei progetti dei clienti sono proprio quelli che la validazione tramite prototipi ingegneristici avrebbe individuato: combinazioni di tolleranze che causano interferenze di assemblaggio, caratteristiche geometriche inaccessibili alle attrezzature standard, spessori delle pareti inadeguati al materiale specificato e schemi di foratura che violano i requisiti di innesto della filettatura.
Il costo per correggere questi errori in un prototipo ingegneristico consiste in una revisione del programma CNC e in una nuova serie di parti lavorate — in genere da $500 a $5.000. Il costo per correggerli dopo la realizzazione degli stampi a iniezione può variare da $20.000 a $100.000+, a seconda dell’entità delle modifiche.
5. Prototipo di pre-produzione
Fase di sviluppo: Convalida finale della prontezza alla produzione Scopo principale: Verificare che la progettazione, gli stampi e il processo di produzione siano allineati
I prototipi di pre-produzione vengono realizzati utilizzando gli stampi e i processi di produzione effettivi, ma in piccole quantità, proprio per verificare l’idoneità degli stampi e dei processi prima di passare alla produzione su larga scala. Essi consentono di rispondere alle seguenti domande: lo stampo produce pezzi conformi ai requisiti dimensionali? La pressofusione garantisce livelli di porosità accettabili? Il processo di produzione rispetta i tempi di ciclo previsti nelle stime dei costi?
Metodi tipici: Stampi di iniezione pilota (stampi morbidi o stampi in alluminio semirigidi), prove di pressofusione, prove di stampaggio, lotti CNC in condizioni di produzione con attrezzature effettive.
Cosa verificano: Precisione e ripetibilità delle attrezzature di produzione, stabilità del processo di produzione, tempo di ciclo rispetto alle stime, variazioni dimensionali legate alle attrezzature (restringimento, ritorno elastico, bave sulla linea di divisione), processo di assemblaggio in condizioni di produzione.
In questa fase, le modifiche sono costose, ma individuare eventuali problemi in questa fase è comunque molto meno oneroso che individuarli una volta avviata la produzione a pieno regime. I prototipi di pre-produzione rappresentano l’ultima rete di sicurezza prima che il capitale venga interamente impegnato nell’acquisto delle attrezzature per la produzione su larga scala e nell’approvvigionamento dei materiali.
Sequenza di sviluppo del prototipo
| Palcoscenico | Tipo di prototipo | Riduzione del rischio primario | Costo tipico |
|---|---|---|---|
| Ideazione | Prototipo concettuale | Rischio legato alla direzione del progetto | $50–$500 |
| Design industriale | Prototipo visivo | Rischio estetico e di mercato | $500–$5.000 |
| Convalida funzionale | Prototipo funzionale | Rischio di rendimento | da $1.000 a $15.000 |
| Convalida ingegneristica | Prototipo ingegneristico | Rischio di produzione | da $2.000 a $30.000 |
| Prontità produttiva | Prototipo di pre-produzione | Rischi legati alle attrezzature e ai processi | da $10.000 a $100.000+ |
Prototipi a bassa fedeltà vs prototipi ad alta fedeltà
Oltre alle cinque categorie principali, i prototipi vengono spesso descritti in base al loro grado di fedeltà, ovvero quanto si avvicinano al prodotto finale in termini di geometria, materiale e funzionalità.
Prototipi a bassa fedeltà
I prototipi a bassa fedeltà sono veloci, economici e volutamente approssimativi. Danno la priorità alla velocità di iterazione rispetto alla precisione: l'obiettivo è quello di generare e testare rapidamente diverse idee progettuali prima di optare per una direzione specifica.
Ideale per: Analisi concettuale, verifica della disposizione ergonomica, confronto tra le prime bozze progettuali, coordinamento interno sulla direzione progettuale.
Metodi tipici: Schiuma, cartone, stampa 3D FDM di base.
Cosa non possono fare: Fornire dati significativi relativi alle prove strutturali, verificare le tolleranze dimensionali o riprodurre le proprietà dei materiali rilevanti ai fini funzionali.
La domanda giusta da porsi riguardo a un prototipo a bassa fedeltà è: “Vale la pena portare avanti questo concetto?”, non “Questo progetto è realizzabile in fase di produzione?”.”
Prototipi ad alta fedeltà
I prototipi ad alta fedeltà riproducono fedelmente il prodotto finale in termini di geometria, materiale e funzionalità. Sono indicati per verificare le caratteristiche prestazionali dichiarate, effettuare test di conformità normativa e prendere decisioni in merito all’avvio o meno della produzione.
Ideale per: Test funzionali, verifica dell’assemblaggio, campioni per la presentazione alle autorità di regolamentazione, dimostrazioni a clienti e investitori di prodotti rappresentativi della produzione.
Metodi tipici: Lavorazioni CNC su materiali di produzione, stampa 3D SLS o MJF con tecnopolimeri, colata sotto vuoto, stampi a iniezione per prototipi.
Un prototipo ad alta fedeltà realizzato al momento giusto — dopo che il progetto si è stabilizzato e prima di procedere con la produzione degli stampi — garantisce costantemente il massimo ritorno sull’investimento nella prototipazione. Consente infatti di individuare i problemi reali in una fase in cui è ancora possibile risolverli.
La strategia ottimale
I processi di sviluppo dei prodotti più efficienti utilizzano prototipi a bassa fedeltà nelle prime fasi per garantire rapidità, per poi passare a prototipi ad alta fedeltà una volta che il progetto si è stabilizzato a sufficienza da rendere significativa una validazione di precisione. L'utilizzo di prototipi ad alta fedeltà in tutte le fasi comporta uno spreco di risorse in iterazioni che non richiedono una precisione di livello produttivo. L'utilizzo esclusivo di prototipi a bassa fedeltà non consente di individuare i reali problemi di prestazioni e producibilità fino a quando non vengono alla luce in fase di produzione.
Prototipi digitali e fisici: ruoli e limiti
Lo sviluppo dei prodotti moderni integra sia la prototipazione digitale che quella fisica, e ciascuna di esse affronta rischi che l’altra non è in grado di gestire.
Prototipi digitali
I prototipi digitali — modelli CAD, simulazioni FEA (Analisi agli elementi finiti), analisi CFD (Dinamica dei fluidi computazionale) — consentono di esplorare rapidamente le diverse opzioni di progettazione senza costi legati ai materiali o alla lavorazione. Le modifiche richiedono pochi minuti anziché giorni. La simulazione FEA è in grado di prevedere le zone di concentrazione delle sollecitazioni e di orientare la riduzione del materiale prima che qualsiasi componente venga lavorato. La CFD consente di valutare il comportamento del flusso dei fluidi, le prestazioni termiche e la caduta di pressione nelle diverse alternative progettuali a un costo irrisorio.
Ciò che la prototipazione digitale non può sostituire:
- Prove di accoppiamento reali (variazione effettiva delle tolleranze, non geometria nominale)
- Comportamento dei materiali in presenza di carichi combinati, cicli termici e fatica (l'accuratezza della simulazione dipende dalla fedeltà del modello e dalla qualità dei dati relativi ai materiali)
- Effetti di cumulazione delle tolleranze negli assemblaggi composti da più parti (le simulazioni utilizzano in genere le dimensioni nominali)
- Fattori umani e percezione ergonomica in condizioni d’uso reali
Nei progetti che abbiamo realizzato per clienti del settore dell’automazione industriale, l’ottimizzazione strutturale guidata dall’analisi FEA ha consentito di ridurre il peso dei materiali del 15–25% prima della lavorazione; tuttavia, i problemi relativi all’accoppiamento dei componenti e all’accumulo delle tolleranze sono stati individuati solo dopo che i test sui prototipi fisici hanno rivelato la presenza di interferenze tra i componenti nominali simulati, realizzati con i valori estremi effettivi delle tolleranze.
Prototipi fisici
I prototipi fisici consentono di verificare ciò che la simulazione non è in grado di modellare in modo affidabile: le effettive variazioni dimensionali dei componenti reali, il comportamento dell’assemblaggio in condizioni reali di utilizzo, la qualità superficiale percepita dagli utenti e le modalità di cedimento strutturale derivanti da imperfezioni dei materiali e variazioni di produzione, piuttosto che da una geometria idealizzata.
Il flusso di lavoro integrato:
- Prima la convalida digitale — Modellazione CAD, analisi strutturale FEA, analisi termica CFD. Obiettivo: eliminare i difetti di progettazione evitabili prima di sostenere i costi di lavorazione.
- Convalida fisica — Prototipo funzionale lavorato con tecnologia CNC o stampato in 3D, collaudo dell’assemblaggio, valutazione delle prestazioni in condizioni reali. Obiettivo: individuare eventuali problemi che la simulazione non ha rilevato o ha rappresentato in modo errato.
- Ciclo di iterazione — I risultati dei test fisici vengono integrati nel modello digitale; il progetto rivisto viene nuovamente simulato e prototipato fino alla sua convalida.
Questa sequenza riduce al minimo il costo totale di sviluppo: gli strumenti digitali riducono il numero di iterazioni fisiche necessarie; i test fisici convalidano le ipotesi su cui si basano i modelli digitali.
Metodi di produzione di prototipi: come scegliere il processo giusto
La scelta del metodo è una decisione ingegneristica di natura pratica che tiene conto di un equilibrio tra velocità, costo, precisione dimensionale e idoneità del materiale.
Stampa 3D (produzione additiva)
La stampa 3D comprende diverse tecnologie — FDM (modellazione a deposizione fusa), SLA (stereolitografia), SLS (sinterizzazione laser selettiva), MJF (Multi Jet Fusion) — ciascuna con risoluzione, opzioni di materiali e proprietà meccaniche diverse.
Punti di forza: Tempi di consegna rapidissimi (da poche ore a pochi giorni), nessuna necessità di attrezzature, capacità di realizzare geometrie interne complesse (canali, reticoli) che la lavorazione meccanica non è in grado di ottenere, costo per iterazione più basso per la validazione nelle fasi iniziali.
Limitazioni: Le proprietà dei materiali sono generalmente inferiori a quelle dei materiali di produzione: resistenza inferiore, comportamento anisotropico nei pezzi realizzati con la tecnologia FDM, resistenza termica limitata nella maggior parte dei sistemi polimerici. La precisione dimensionale è in genere compresa tra ±0,1 e 0,3 mm, a seconda del processo e della geometria. La finitura superficiale richiede una post-lavorazione per ottenere un risultato che si avvicini alla qualità di produzione.
Ideale per: Prototipi concettuali, prototipi visivi, prototipi funzionali iniziali in cui l'obiettivo del test è la dimostrazione del meccanismo piuttosto che le prestazioni strutturali.
Lavorazione CNC
La lavorazione CNC consiste nella asportazione di materiale da un pezzo grezzo (metallo o plastica tecnica) mediante utensili da taglio controllati da computer, al fine di produrre componenti conformi a specifiche dimensionali precise. Si tratta del metodo prevalente per la realizzazione di prototipi ingegneristici e di pre-produzione in metallo.
Punti di forza: Materiali di livello industriale (alluminio 6061, acciaio inossidabile 316L, titanio Ti-6Al-4V, Inconel, tecnopolimeri tra cui POM, PEEK e nylon), precisione dimensionale di ±0,01–0,05 mm, finitura superficiale raggiungibile fino a Ra 0,4–0,8 µm nelle passate di finitura, compatibilità diretta con le specifiche dei materiali di produzione e i requisiti di trattamento termico.
Limitazioni: Costo superiore rispetto alla stampa 3D (in genere da $100 a $1.000+ per pezzo in caso di geometrie complesse), tempi di consegna più lunghi per pezzi complessi con molteplici caratteristiche (in genere da 2 a 7 giorni), meno adatto a geometrie interne molto complesse in assenza di capacità multiasse.
Ideale per: Prototipi funzionali che richiedono proprietà reali dei materiali, prototipi ingegneristici per la verifica delle tolleranze e dell'assemblaggio, prototipi per il settore aerospaziale e medico che richiedono proprietà certificate dei materiali.
Colata sotto vuoto
La colata sotto vuoto utilizza uno stampo in silicone (realizzato a partire da un modello master stampato in 3D o lavorato con tecnologia CNC) per produrre piccoli lotti di componenti in poliuretano con una buona finitura superficiale e un'elevata uniformità dimensionale.
Punti di forza: Costo inferiore rispetto agli stampi a iniezione per piccole quantità (10–100 pezzi), buona finitura superficiale che riproduce fedelmente il modello originale, corrispondenza ragionevole di colore e consistenza, tempi di produzione più rapidi rispetto agli stampi rigidi.
Limitazioni: Le proprietà del poliuretano differiscono da quelle delle materie plastiche prodotte mediante stampaggio a iniezione (minore resistenza alle temperature, diverso comportamento a fatica); la durata dello stampo è limitata (in genere 20–50 cicli per stampo) e non è adatto a componenti che richiedono prestazioni strutturali di livello ingegneristico.
Ideale per: Prototipi visivi e funzionali iniziali in plastica, campioni per test di mercato in piccole serie, produzione ponte durante lo sviluppo degli stampi definitivi.
Prototipazione di lamiere
La prototipazione della lamiera si avvale del taglio laser, della piegatura CNC, della saldatura e della formatura per realizzare involucri metallici, staffe e componenti strutturali.
Punti di forza: Utilizza lamiere reali di qualità industriale (acciaio, alluminio, acciaio inossidabile), tempi di consegna rapidi (2–5 giorni) e rispecchia fedelmente i processi di lavorazione delle lamiere in produzione.
Limitazioni: La progettazione è vincolata dai raggi di curvatura, dalle distanze minime dalla piega al bordo e dai limiti di formatura specifici del materiale e dello spessore; non è adatta a geometrie 3D complesse.
Ideale per: Custodie, staffe, elementi strutturali, componenti di telai: qualsiasi applicazione in cui la lamiera sia parte integrante del processo di produzione.
Stampaggio a iniezione di prototipi (stampi provvisori)
Gli stampi a iniezione prototipali sono solitamente realizzati in alluminio anziché in acciaio temprato, il che consente di ridurre i costi e i tempi di realizzazione rispetto agli stampi di produzione, pur consentendo la produzione di pezzi con gli stessi materiali termoplastici utilizzati nella produzione effettiva.
Punti di forza: Proprietà dei materiali di produzione, riproduzione del comportamento di produzione (restringimento, deformazione, linee di maglia, segni di iniezione), dati realistici sui tempi di ciclo.
Limitazioni: Costo superiore rispetto a tutti gli altri metodi di prototipazione (in genere da $3.000 a $15.000 per stampo per geometrie semplici), tempi di consegna più lunghi (3–5 settimane), durata dello stampo limitata a diverse centinaia o poche migliaia di stampaggi.
Ideale per: Convalida pre-produzione, campioni da presentare alle autorità di regolamentazione che richiedono materiali di produzione, convalida del progetto dello stampo a iniezione prima di procedere alla realizzazione degli stampi definitivi.
Sintesi della selezione dei metodi
| Obiettivo | Metodo consigliato | Fascia di costo tipica | Tempi di consegna |
|---|---|---|---|
| Convalida rapida del concept | Stampa 3D FDM/SLA | $10–$200 | Durata: 2 giorni |
| Convalida dell'aspetto visivo | Stampa 3D SLA/SLS o CNC + finitura | $100–$2.000 | 1–5 giorni |
| Test dei meccanismi funzionali | Lavorazione CNC | $200–$2.000 | 2–7 giorni |
| Convalida delle tolleranze tecniche | Lavorazione CNC (materiali di produzione) | $500–$5.000 | 3–10 giorni |
| Componenti in plastica prodotti in piccoli lotti | Colata sotto vuoto | $500–$3.000 (stampo incluso) | 1–2 settimane |
| Convalida della produzione di materie plastiche | Stampi per prototipi a iniezione | da $5.000 a $20.000 | 3–5 settimane |
In che modo i prototipi riducono i rischi di produzione
Il valore fondamentale della prototipazione dal punto di vista ingegneristico è il trasferimento del rischio: spostare l'individuazione dei problemi dalle costose fasi di produzione alle fasi di sviluppo, meno onerose.
Rischio di progettazione: individuare gli errori quando la loro correzione ha un costo contenuto
Ogni ipotesi progettuale che non venga testata su un prototipo rappresenta un rischio che la produzione finirà per confermare — su attrezzature di produzione, con materiali di produzione e a volumi di produzione. Un foro di montaggio disallineato individuato in un prototipo $300 CNC comporta due ore di riprogettazione e la realizzazione di un componente rivisto. Lo stesso errore individuato dopo il taglio dello stampo a iniezione può richiedere la saldatura e la rilavorazione dello stampo, il blocco per motivi di qualità e la messa in quarantena dei componenti prodotti, i test di riqualificazione e un ritardo nella tempistica. Il costo equivalente è facilmente compreso tra $20.000 e $100.000, a seconda della complessità dello stampo e delle tempistiche del programma.
Rischio DFM: individuazione dei problemi di producibilità prima dell'approvazione degli stampi
I prototipi ingegneristici realizzati con lavorazioni a CNC evidenziano problemi di DFM che i modelli a CAD non rivelano: caratteristiche inaccessibili alle attrezzature standard, sezioni delle pareti troppo sottili per un riempimento affidabile nello stampaggio a iniezione, angoli di sformo insufficienti per il distacco del pezzo, requisiti di finitura superficiale ottenibili solo con fasi di lavorazione aggiuntive. I miglioramenti in termini di DFM individuati nella fase dei prototipi ingegneristici possono ridurre i costi di produzione del 15–30% — un dato ben documentato nel settore, basato sugli studi di sviluppo dei prodotti condotti dalla Society of Manufacturing Engineers (SME).
Rischio di accumulo delle tolleranze: collaudo di assemblaggi reali con variazioni reali
Nei progetti che abbiamo esaminato per i clienti OEM, gli errori dovuti all’accumulo delle tolleranze sono tra le cause più ricorrenti dei problemi di assemblaggio in produzione. Ogni componente di un assemblaggio composto da più parti contribuisce alla variazione dimensionale all’interno della propria banda di tolleranza. Quando più parti vengono assemblate, queste variazioni si sommano e, nelle combinazioni più sfavorevoli, possono causare interferenze o giochi eccessivi anche quando ogni singola parte rientra nelle specifiche.
L'unico modo affidabile per valutare l'accoppiamento di un assemblaggio consiste nel realizzare una serie di componenti secondo le tolleranze specificate e assemblarli fisicamente. L'analisi statistica fornisce una previsione teorica; i prototipi fisici forniscono una conferma empirica. Per gli assemblaggi con 5 o più componenti da accoppiare, è fondamentale eseguire prove di assemblaggio su prototipi ingegneristici.
Rischio legato alle attrezzature: verifica prima dell'impegno di capitale
Gli stampi di produzione — stampi a iniezione, stampi per pressofusione, stampi per tranciatura — rappresentano una delle maggiori spese in conto capitale nello sviluppo dei prodotti, spesso comprese tra $20.000 e $200.000 o anche di più per gli stampi complessi. I prototipi di pre-produzione realizzati con attrezzature in materiale morbido consentono la validazione geometrica e di processo a un costo pari a 20–40% di quello delle attrezzature in materiale duro. I problemi individuati in questa fase — deviazioni di ritiro, inadeguatezza dei canali di raffreddamento, problemi di posizionamento del punto di iniezione — possono essere corretti nelle attrezzature prototipali in alluminio a un costo contenuto prima di passare alle attrezzature di produzione in acciaio temprato.
Linee guida DFM per lo sviluppo di prototipi
L'applicazione dei principi DFM alla progettazione dei prototipi consente di evitare gli errori più comuni e costosi nello sviluppo dei prototipi.
Adeguare il livello di fedeltà del prototipo alla fase di sviluppo
Una progettazione eccessivamente elaborata dei primi prototipi — ovvero l’applicazione di tolleranze da produzione, materiali costosi e finiture complesse a modelli ancora in fase di concept — comporta uno spreco di risorse che dovrebbero invece essere riservate alla validazione ingegneristica. Ogni dollaro speso per una precisione superflua nelle prime fasi di prototipazione è un dollaro che non sarà disponibile per la validazione ad alta fedeltà, l’unica in grado di prevenire effettivamente i guasti in produzione.
La disciplina pratica: prima di definire un prototipo, occorre stabilire quale decisione esso debba supportare. Se la decisione è “quale di questi tre form factor dovremmo sviluppare?”, è appropriato un modello concettuale stampato in 3D. Se la decisione è “questo assemblaggio si adatterà e funzionerà entro i limiti di tolleranza?”, è necessario un prototipo ingegneristico lavorato con processo CNC e sottoposto a ispezione CMM.
Prototipi di progettazione per il metodo di produzione più adatto
Le scelte progettuali adottate per la realizzazione di prototipi (lavorazione CNC) che non tengono conto dei vincoli della produzione in serie (stampaggio a iniezione) creano un falso senso di convalida. Un prototipo lavorato con il metodo CNC può presentare caratteristiche geometriche — angoli interni acuti, profili sottosquadro, spessore delle pareti variabile — che risultano impossibili da realizzare o estremamente costose nello stampaggio a iniezione.
Quando il processo di produzione previsto è lo stampaggio a iniezione, i prototipi ingegneristici devono essere progettati con angoli di sformo, spessore uniforme delle pareti e raggi realizzabili nello stampo definitivo, anche se la lavorazione CNC non li richiede tecnicamente. Ciò garantisce che i risultati della validazione dei prototipi siano trasferibili alla produzione.
Dare priorità alle funzionalità ad alto rischio nelle prime fasi di convalida
Non tutte le caratteristiche comportano lo stesso livello di rischio. Quelle con tolleranze ristrette, geometria complessa, nuovi materiali o meccanismi innovativi presentano un rischio maggiore di guasto in fase di produzione. Una strategia di prototipazione efficace individua tempestivamente queste caratteristiche ad alto rischio e le sottopone a una verifica specifica, anziché realizzare prototipi completi quando test mirati sui singoli componenti consentirebbero di rispondere alle domande critiche in modo più rapido ed economico.
In base alla nostra esperienza nella valutazione di programmi di prototipazione per clienti industriali, i guasti più costosi si verificano quando le caratteristiche ad alto rischio non vengono testate in modo esplicito nella fase di prototipazione ingegneristica. Un’interfaccia di tenuta complessa, una sezione strutturale in titanio a pareti sottili, un ingranaggio di precisione: questi elementi richiedono prototipi dedicati ai test funzionali prima della realizzazione dei prototipi di assemblaggio completi.
Applicare la strategia di tolleranza selettiva
Le tolleranze strette sui prototipi dovrebbero essere limitate alle caratteristiche per le quali la tolleranza è effettivamente parte integrante di ciò che si sta validando. Applicare tolleranze di ±0,01 mm all’intero prototipo, quando solo due accoppiamenti di fori sono funzionalmente critici, comporta un aumento dei costi di lavorazione senza apportare alcun valore aggiunto alla validazione.
Per gli acquirenti OEM che collaborano con fornitori di prototipi CNC, la linea guida pratica è la seguente: identificare quali caratteristiche sono fondamentali per l’obiettivo di prova e specificare tolleranze strette per quelle; accettare la norma ISO 2768-m o tolleranze più ampie per tutto il resto. Questo approccio riduce in genere i costi di lavorazione dei prototipi del 20–40% sui pezzi complessi senza compromettere la qualità dei risultati di validazione.
Lista di controllo DFM per lo sviluppo di prototipi
| Decisione progettuale | Principio DFM |
|---|---|
| Quale decisione supporta questo prototipo? | Adattare la fedeltà allo scopo, non alla massima qualità |
| Le tolleranze sono specificate solo sulle caratteristiche critiche? | Adattare i requisiti non funzionali alla norma ISO 2768-m |
| La geometria del prototipo tiene conto dei vincoli di produzione? | Includere gli angoli di sformo, lo spessore delle pareti e i raggi come nel metodo di produzione |
| Le funzionalità ad alto rischio vengono testate in modo esplicito? | Pianificare prove specifiche per meccanismi innovativi, tolleranze ristrette e nuovi materiali |
| Il materiale è adeguato all'obiettivo della prova? | Utilizzare il materiale di produzione solo quando le proprietà del materiale rientrano nella convalida |
| L'analisi preliminare digitale è stata completata? | Eseguire l'analisi FEA prima di procedere alla realizzazione di costosi prototipi fisici |
Quando passare dal prototipo alla produzione
Passare dal prototipo alla produzione prima che il progetto e il processo siano stati adeguatamente convalidati è una delle decisioni più rischiose nello sviluppo di un prodotto. Al contrario, un eccesso di prototipazione ritarda il time-to-market e consuma risorse finanziarie senza ridurre i rischi in misura proporzionale.
La decisione relativa alla transizione dovrebbe basarsi sulle risposte alle domande, non sul tempo trascorso:
Il progetto è considerato valido quando:
- I test funzionali confermano che i requisiti prestazionali sono soddisfatti nelle condizioni operative
- I test di assemblaggio confermano che tutte le interfacce si adattano correttamente alle tolleranze specificate
- La revisione DFM conferma che non sussistono più problemi irrisolti relativi alla producibilità
Il processo è convalidato quando:
- La sequenza di produzione è definita, documentata e dimostrata
- È stata confermata la capacità del fornitore per le caratteristiche critiche (dati Cpk relativi alle caratteristiche chiave)
- Il tasso di difetti della produzione pilota rientra nei limiti accettabili
I dati economici sono considerati validi quando:
- Il costo dei materiali viene confermato sulla base dei preventivi effettivi dei fornitori
- Il tempo di ciclo viene verificato rispetto agli obiettivi di produzione
- Il costo unitario totale, in base al volume, soddisfa i requisiti di margine
Per gli acquirenti di OEM, Il segnale più significativo che indica che un fornitore è pronto per la produzione — al di là dei campioni prototipali — è la sua capacità di fornire dati di ispezione CMM che dimostrino che i componenti prototipali rispettano le tolleranze specificate, dati sulla capacità di processo per le caratteristiche critiche e un piano di produzione documentato. Questi sono gli indicatori che dimostrano che la costanza della produzione è un processo gestito, non una semplice aspettativa.
Applicazioni prototipali per settore industriale
Aerospaziale
Nella prototipazione aerospaziale, l’integrità strutturale e la conformità alle norme di certificazione hanno la priorità rispetto alla rapidità. I prototipi ingegneristici realizzati in titanio o lega di alluminio lavorati con processo CNC — con ispezione completa CMM e certificazione dei materiali documentata — sono la norma prima che qualsiasi componente strutturale aerospaziale entri in produzione. Le norme pertinenti (AS9100 per la gestione della qualità, specifiche dei materiali AMS) richiedono che i prototipi rappresentativi della produzione dimostrino la conformità ai requisiti di progettazione prima dell’approvazione alla produzione.
I test funzionali sui prototipi aerospaziali comprendono in genere prove di carico statico, cicli di fatica, prove di vibrazione e cicli termici — condizioni rappresentative delle sollecitazioni effettive dell’ambiente di volo. Questo livello di test convalida le ipotesi relative alle modalità di guasto che la simulazione FEA è in grado di prevedere ma non di garantire.
Dispositivi medici
La prototipazione dei dispositivi medici è soggetta ai requisiti di controllo della progettazione stabiliti dalla FDA (21 CFR Parte 820 negli Stati Uniti, ISO 13485 a livello internazionale), che impongono la verifica e la convalida documentate della progettazione prima dell’immissione in commercio di un dispositivo medico. In questo contesto normativo, i prototipi nelle fasi di progettazione e pre-produzione non sono facoltativi, ma costituiscono requisiti normativi.
I prototipi ingegneristici per dispositivi impiantabili utilizzano titanio di grado 23, UHMWPE o leghe di cobalto-cromo che corrispondono al profilo di biocompatibilità dei materiali di produzione. I test comprendono condizioni d’uso simulate, prove di fatica secondo le norme ASTM o ISO pertinenti e la verifica dimensionale rispetto alle specifiche di progettazione.
Elettronica di consumo
La prototipazione nel settore dell’elettronica di consumo è caratterizzata da tempistiche di lancio dei prodotti molto serrate e da elevati ritmi di iterazione. Il ciclo di sviluppo tipico prevede lo svolgimento in parallelo delle fasi di prototipo concettuale → prototipo visivo → prototipo funzionale, comprimendo il flusso sequenziale in percorsi paralleli sovrapposti in cui diversi aspetti del progetto vengono convalidati contemporaneamente. Per i prototipi ingegneristici sono comuni gli involucri in alluminio lavorati con tecnologia CNC e le strutture interne stampate in 3D, con parti in plastica colate sotto vuoto per la convalida estetica.
Settore automobilistico
La prototipazione nel settore automobilistico combina la validazione funzionale (prestazioni del gruppo motopropulsore e della struttura), la conformità normativa (collisioni, emissioni, NVH) e la validazione dei processi di produzione. I prototipi ingegneristici per i componenti strutturali automobilistici utilizzano acciai o leghe di alluminio conformi alle specifiche di produzione, testati in condizioni di carico a fatica che simulano una vita utile di oltre 150.000 miglia. La prototipazione pre-produzione prevede cicli pilota di lavorazione con stampi per convalidare i processi di produzione prima dell’avvio della produzione in serie.
Automazione industriale
La prototipazione nell'automazione industriale si concentra sulle prestazioni funzionali e sulla ripetibilità nel corso di più cicli operativi. I gruppi albero, i treni di ingranaggi, le interfacce dei cuscinetti e gli attuatori pneumatici o idraulici vengono tipicamente prototipati utilizzando materiali di produzione lavorati secondo lo standard CNC, al fine di verificare le prestazioni funzionali, l'adattamento dimensionale e la durata in condizioni di carico rappresentative. L’obiettivo principale è verificare che il progetto mantenga le prestazioni nel corso di cicli di funzionamento prolungati, non solo nella fase iniziale.
Punti di forza
- Cinque tipi di prototipi — concetto, aspetto visivo, funzionalità, progettazione tecnica e pre-produzione — ciascuno di questi aspetti ha lo scopo specifico di ridurre i rischi in una determinata fase dello sviluppo. L’utilizzo di un tipo non adeguato comporta uno spreco di risorse o la mancata individuazione di rischi critici.
- Prima la bassa fedeltà, poi l'alta fedeltà quando la posta in gioco è alta — La fase di ideazione e di studio preliminare del progetto dovrebbe avvalersi di prototipi rapidi ed economici; la fase di ingegnerizzazione e di validazione della produzione dovrebbe invece utilizzare materiali e processi di livello industriale.
- I prototipi digitali e quelli fisici sono complementari — La simulazione FEA e CAD riducono il numero di iterazioni fisiche necessarie; i prototipi fisici confermano le ipotesi della simulazione.
- La lavorazione CNC è lo standard per la validazione dei prototipi ingegneristici — è l’unico metodo in grado di garantire in modo affidabile materiali di qualità industriale, precisione dimensionale e compatibilità di assemblaggio anche per quantità da prototipo.
- La correzione dei problemi di DFM riscontrati nei prototipi di ingegneria comporta un costo compreso tra $500 e $5.000 — gli stessi problemi riscontrati dopo la realizzazione degli stampi di produzione hanno comportato un costo compreso tra $20.000 e $100.000+.
- Per gli acquirenti OEM, la fase di prototipazione ingegneristica — che prevede l’utilizzo di componenti lavorati in materiale di produzione con processo CNC e ispezione CMM — rappresenta il punto di controllo cruciale prima dell’approvazione definitiva degli stampi. Tralasciare questa fase o dedicarle risorse insufficienti è la causa principale dei costosi problemi che si verificano all’avvio della produzione.
- Passaggio alla fase di produzione in base alle domande a cui è stata data risposta, non il tempo trascorso: la stabilità del progetto, la capacità di processo e la validazione economica sono i criteri corretti.
Domande frequenti
Quali sono le principali tipologie di prototipi nell'ingegneria?
I cinque tipi principali di prototipi nell'ingegneria sono: prototipi concettuali (che consentono di verificare l'orientamento progettuale attraverso modelli grezzi a basso costo), prototipi visivi (che consentono di verificare l'aspetto e la qualità delle superfici), prototipi funzionali (che dimostrano che il prodotto funziona come previsto), prototipi ingegneristici (che verificano la producibilità, le tolleranze e l’assemblaggio con materiali di livello produttivo) e prototipi di pre-produzione (che verificano le attrezzature e i processi di produzione tramite cicli di produzione pilota). Ciascun tipo è finalizzato a una fase specifica dello sviluppo del prodotto e riduce una specifica categoria di rischio. È fondamentale utilizzare il tipo corretto in ogni fase: un eccesso di ingegnerizzazione nei primi prototipi comporta uno spreco di budget, mentre una carenza di ingegnerizzazione nei prototipi finali può causare errori di produzione evitabili.
Qual è la differenza tra un prototipo funzionale e un prototipo ingegneristico?
Un prototipo funzionale dimostra che il prodotto funziona: ne convalida i meccanismi, i sistemi elettronici e le prestazioni in condizioni operative. La precisione dei materiali è secondaria rispetto alla dimostrazione che la funzione principale sia realizzabile. Un prototipo ingegneristico verifica se il prodotto possa essere fabbricato in modo affidabile secondo le specifiche: utilizza materiali previsti per la produzione, verifica le tolleranze tramite ispezione CMM, testa l’adattamento dell’assemblaggio su set completi di componenti e identifica i problemi di DFM prima che venga avviata la produzione degli stampi. Entrambi sono necessari nella maggior parte dei programmi di sviluppo prodotto; i prototipi funzionali vengono realizzati per primi per confermare le prestazioni, mentre i prototipi ingegneristici seguono per confermare la producibilità.
Perché per la realizzazione di prototipi ingegneristici si ricorre alla lavorazione CNC anziché alla stampa 3D?
La lavorazione CNC è preferibile per i prototipi ingegneristici poiché produce componenti con i materiali effettivamente utilizzati nella produzione (alluminio 6061, acciaio inossidabile 316L, titanio Ti-6Al-4V) con tolleranze dimensionali di ±0,01–0,05 mm — un livello di precisione e fedeltà del materiale che la stampa 3D non è in grado di eguagliare nella maggior parte delle applicazioni ingegneristiche. Le proprietà dei materiali sono fondamentali per effettuare test funzionali e strutturali significativi; testare una staffa strutturale in titanio stampata in 3D in ABS produce dati strutturali privi di significato. Allo stesso modo, le tolleranze di ±0,1–0,3 mm tipiche della stampa 3D sono spesso insufficienti per la convalida dell’adattamento in fase di assemblaggio. La stampa 3D è la scelta corretta per i prototipi concettuali e i primi prototipi visivi; la lavorazione CNC è indicata per la convalida ingegneristica.
Quanto costa la realizzazione di un prototipo rispetto alla produzione in serie?
Il costo unitario di un prototipo è in genere da 10 a 100 volte superiore al costo di produzione di pezzi equivalenti, poiché i prototipi non beneficiano delle economie di scala e dell’ottimizzazione dei processi che consentono di ridurre i costi di produzione. Un prototipo lavorato con la tecnologia CNC potrebbe costare da $200 a $2.000; lo stesso pezzo prodotto in serie mediante stampaggio a iniezione potrebbe costare da $0,50 a $5. Tuttavia, il confronto tra il costo del prototipo e quello di produzione è fuorviante: il confronto rilevante è tra il costo del prototipo e il costo degli errori di produzione che la prototipazione previene. Un programma di prototipazione ingegneristica da $5.000 che evita una rilavorazione degli stampi da $50.000 ha un ritorno di 10:1. I prototipi più costosi sono quelli che vengono saltati.
Qual è la differenza tra la prototipazione rapida e la prototipazione tradizionale?
La prototipazione rapida (stampa 3D, lavorazione CNC di singoli componenti) non richiede l’utilizzo di stampi, consente di produrre componenti in poche ore o giorni e supporta iterazioni di progettazione veloci a un costo relativamente basso per ogni iterazione. La prototipazione tradizionale (stampaggio a iniezione, pressofusione, stampaggio) richiede un investimento iniziale in attrezzature, richiede settimane e produce i componenti utilizzando processi di produzione seriale. La prototipazione rapida è ottimale per le fasi iniziali e intermedie dello sviluppo, in cui il progetto è ancora in evoluzione; la prototipazione tradizionale è necessaria per la validazione finale della produzione, in cui è necessario confermare il comportamento delle attrezzature e la stabilità del processo prima di procedere con l’investimento per la produzione a pieno regime. La maggior parte dei programmi di sviluppo dei prodotti utilizza entrambe le tecniche in modo sequenziale.
Quando è il momento di passare dalla fase di prototipazione a quella di produzione?
Il passaggio dal prototipo alla produzione dovrebbe basarsi su tre criteri convalidati, non sulla pressione delle scadenze. Convalida del progetto: i test funzionali e di assemblaggio confermano il rispetto dei requisiti prestazionali, l’assenza di problemi irrisolti relativi alla DFM (Design for Manufacturing) e l’analisi delle tolleranze conferma che l’assemblaggio funzionerà ai livelli di variazione previsti in produzione. Convalida del processo: la sequenza di produzione è documentata e dimostrata, i dati Cpk dei fornitori confermano l’idoneità delle caratteristiche critiche e i tassi di difettosità delle serie pilota rientrano nei limiti accettabili. Convalida economica: i costi dei materiali e di lavorazione sono confermati da preventivi effettivi dei fornitori, il tempo di ciclo soddisfa gli obiettivi di produzione e il costo unitario a volume raggiunge i margini richiesti. Passare alla produzione prima che questi criteri siano soddisfatti comporta sistematicamente costosi problemi di avvio della produzione.
In che modo i prototipi riducono i rischi legati alla produzione?
I prototipi riducono il rischio di produzione spostando l’individuazione dei problemi dalle costose fasi di produzione a quelle meno onerose di sviluppo. Un difetto di progettazione corretto in un prototipo concettuale costa $200–$500 in termini di riprogettazione e realizzazione di un nuovo modello. Lo stesso difetto corretto dopo la realizzazione degli stampi di produzione comporta costi compresi tra $15.000 e $100.000+ in termini di rilavorazione degli stampi, scarti e ritardi nella tempistica. Nello specifico, i prototipi ingegneristici verificano la realizzabilità delle tolleranze e l’adattamento in fase di assemblaggio (prevenendo errori di assemblaggio in produzione), evidenziano problemi di DFM che aumentano i costi di produzione (inaccessibilità alla lavorazione, angoli di sformo inadeguati, sezioni con pareti sottili) e confermano le prestazioni dei materiali in condizioni operative reali (prevenendo guasti sul campo). Secondo studi sullo sviluppo dei prodotti condotti da SME, i miglioramenti DFM individuati nella fase di prototipazione riducono i costi di produzione in media del 15–30%.
Qual è il metodo di produzione dei prototipi più adatto per gli acquirenti di OEM?
Per gli acquirenti OEM che si riforniscono di prototipi per la validazione ingegneristica, la lavorazione CNC con materiali specifici per la produzione rappresenta il metodo più vantaggioso, poiché produce componenti che rispecchiano fedelmente ciò che la produzione fornirà in termini di precisione dimensionale, proprietà dei materiali e finitura superficiale. Le capacità chiave del fornitore da verificare sono: capacità di tolleranza dimensionale (±0,01–0,05 mm), ispezione CMM con rapporti documentati, certificazione dei materiali secondo gli standard pertinenti (AMS, ASTM) e capacità di revisione DFM. Per la validazione visiva e concettuale nelle fasi iniziali, la stampa 3D offre risultati più rapidi ed economici. L’approccio più efficace combina la stampa 3D per le prime iterazioni con la lavorazione meccanica CNC per la validazione ingegneristica e di pre-produzione, utilizzando ciascun metodo nella fase in cui offre il massimo valore per ogni dollaro speso.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella produzione di prototipi e nella produzione in serie di precisione CNC per applicazioni nei settori aerospaziale, medico, dell’automazione industriale e dei beni di consumo OEM. Riferimenti tecnici: Linee guida della Society of Manufacturing Engineers (SME) sulla progettabilità per la produzione, ISO 13485 (Sistemi di qualità per dispositivi medici), AS9100 Rev. D (Gestione della qualità nel settore aerospaziale), 21 CFR Parte 820 (Controlli di progettazione della FDA per i dispositivi medici).
Siete alla ricerca di prototipi ingegneristici e componenti CNC per la produzione?
Noi di CMS realizziamo prototipi ingegneristici e di pre-produzione in alluminio, acciaio inossidabile, titanio e tecnopolimeri, con ispezione completa CMM e revisione DFM documentata. Ogni programma di prototipazione prevede una revisione del progetto volta a individuare eventuali problemi di producibilità prima dell’avvio della lavorazione, in modo che i risultati della validazione ingegneristica si traducano senza intoppi nella produzione, senza sorprese al momento della definizione degli stampi.
[Richiedi una valutazione DFM e un preventivo per la lavorazione del prototipo →]


