
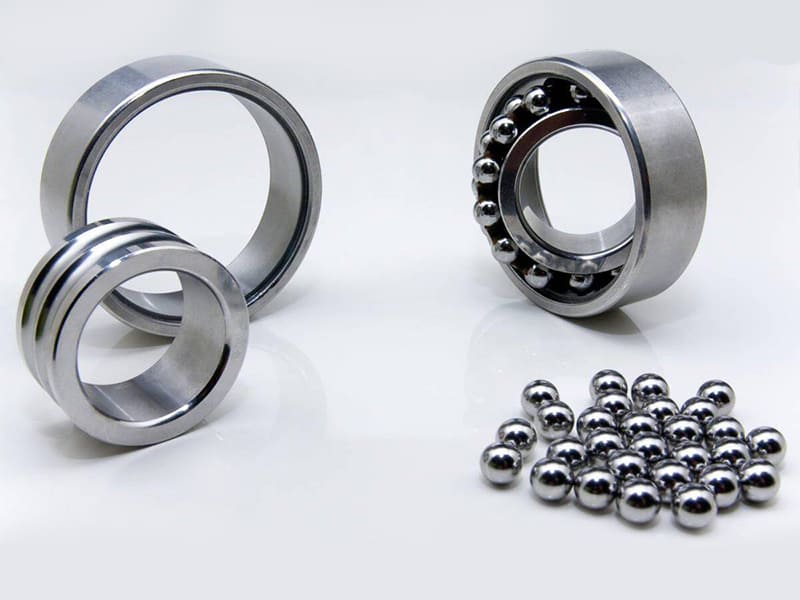
Un produttore di cuscinetti di precisione passa dall'acciaio legato 4140 al 52100 per le piste di cuscinetti a sfere a gola profonda. Le piste in 4140 a HRC 32 mostrano un'usura misurabile della pista dopo 8.000 ore di funzionamento continuo — il degrado superficiale genera vibrazioni e rumore. Al contrario, le piste in 52100 trattate termicamente a HRC 62 con piste superfinite (Ra 0,1 µm) funzionano per oltre 45.000 ore prima che compaia un'usura misurabile — un miglioramento di 5,6× nella vita utile. Questa differenza di prestazioni deriva interamente dal maggiore contenuto di carbonio del 52100 (~1,0% rispetto allo ~0,40% del 4140), che consente la formazione di fini carburi di cromo in una matrice martensitica indurita — creando una superficie che resiste alla fatica da contatto volvente ben oltre quanto gli acciai legati a medio carbonio possano raggiungere. Specifichiamo il 52100 per componenti lavorati per cuscinetti e ad alta usura CNC quando la fatica da contatto volvente o l'usura abrasiva dominano la modalità di guasto. L'acciaio 52100 (AISI 52100 / EN 100Cr6) è un acciaio legato al cromo ad alto carbonio progettato specificamente per elevata durezza (~60–67 HRC), eccezionale resistenza all'usura e notevole vita a fatica da contatto volvente — l'acciaio standard per cuscinetti utilizzato in automotive, aerospaziale, macchinari industriali e apparecchiature di precisione.
Questa guida copre composizione, proprietà meccaniche e fisiche, processo di trattamento termico, lavorabilità e considerazioni CNC, applicazioni, vantaggi e limiti, confronto con D2, 440C e 4140, fattori di costo e un quadro decisionale pratico.
Composizione chimica
| Elemento | Intervallo | Funzione |
|---|---|---|
| Carbonio (C) | 0.98–1.10% | Elevata durezza, formazione di carburi |
| Cromo (Cr) | 1.30–1.60% | Temprabilità, stabilità dei carburi |
| Manganese (Mn) | 0.25–0.45% | Temprabilità, disossidazione |
| Silicio (Si) | 0.15–0.30% | Resistenza, disossidazione |
| Fosforo (P) | ≤0,025% | Impurità controllata |
| Zolfo (S) | ≤0,025% | Impurità controllata |
La combinazione di ~1,0% di carbonio + ~1,5% di cromo è ciò che rende il 52100 unico tra gli acciai ingegneristici. Il carbonio a questo livello forma abbondanti carburi — sia carburi di ferro che particelle di (Fe,Cr)₃C ricche di cromo. Questi fini e duri carburi incorporati in una matrice martensitica dopo il trattamento termico forniscono la durezza superficiale e la resistenza alla fatica da contatto volvente che definiscono le prestazioni di grado cuscinetto.
Distinzione importante: Il ~1,5% di cromo del 52100 migliora la temprabilità e la stabilità dei carburi ma è ben al di sotto del minimo di ~10,5% necessario per la passivazione dell'acciaio inossidabile. Il 52100 non è resistente alla corrosione — richiede lubrificazione o rivestimenti protettivi in ambienti umidi. In base ai nostri dati di produzione, circa il 15% dei guasti di componenti in 52100 che analizziamo è riconducibile a corrosione dovuta a lubrificazione inadeguata o condizioni di stoccaggio piuttosto che a usura meccanica — la modalità di guasto più prevenibile per questo materiale.
Proprietà
| Proprietà | Valore | Significato ingegneristico |
|---|---|---|
| Densità | ~7,81 g/cm³ | Densità standard dell'acciaio |
| Modulo di elasticità | 190–210 GPa | Elevata rigidità, deflessione minima |
| Durezza (trattato termicamente) | ~60–67 HRC | Eccezionale resistenza all'usura |
| Conducibilità termica | ~46,6 W/m·K | Trasferimento termico moderato |
| Lavorabilità | ~40% (vs acciai da taglio rapido) | Difficile, soprattutto se indurito |
| Resistenza alla corrosione | Limitato | Non inossidabile, richiede protezione |
Durezza e Resistenza all'Usura (Vantaggio Principale)
Dopo tempra e rinvenimento, il 52100 raggiunge 60–67 HRC — tra i più alti di qualsiasi acciaio ingegneristico. I fini carburi di cromo forniscono una superiore resistenza all'abrasione e durabilità superficiale. Questa combinazione consente a piste, rulli e sfere dei cuscinetti di sopportare milioni di cicli di sollecitazione sotto elevata pressione di contatto senza degrado superficiale misurabile.
Fatica da Contatto Volvente
Il valore ingegneristico primario del 52100. La microstruttura pulita (basse inclusioni) combinata con elevata durezza e fine distribuzione dei carburi resiste all'inizio di cricche sotto sollecitazione ciclica di contatto hertziano. Questo è il motivo per cui il 52100 domina l'industria dei cuscinetti — la vita a fatica sotto contatto volvente è la metrica di prestazione singola più critica per i cuscinetti, e nessun altro acciaio a costo comparabile eguaglia le prestazioni del 52100 in questa modalità.
Limitazioni
Non resistente alla corrosione (richiede lubrificazione/rivestimento). Scarsa saldabilità (alto carbonio → cricche nella zona termicamente alterata). Duttilità e tenacità limitate rispetto agli acciai legati a medio carbonio.
Trattamento termico
Il trattamento termico trasforma il 52100 da uno stato tenero lavorabile in un materiale indurito ad alte prestazioni. Ogni proprietà — durezza, vita a fatica, stabilità dimensionale — dipende da un corretto controllo del trattamento termico.
| Passaggio | Temperatura | Scopo | Risultato |
|---|---|---|---|
| Ricottura di sferoidizzazione | ~750–800°C | Ammorbidire per la lavorazione | ~HB 180–220 |
| Austenitizzazione | 800–840°C | Dissolvere i carburi in austenite | Controlla la durezza finale |
| Tempra in olio | — | Formare martensite | ~64–67 HRC massimo |
| Tempra | 150–200°C | Ridurre le tensioni, diminuire la fragilità | ~60–64 HRC (in servizio) |
| Criogenico (opzionale) | −80 a −196°C | Convertire l'austenite residua | +1–2 HRC, stabilità migliorata |
Austenitizzazione dissolve parte dei carburi — una temperatura troppo bassa produce durezza insufficiente, troppo alta causa crescita del grano e ridotta tenacità. Tempratura in olio forma la struttura martensitica dura. Tempra a 150–200°C è fondamentale — riduce la fragilità e allevia le tensioni interne mantenendo un'elevata durezza. La maggior parte delle applicazioni per cuscinetti mira a 60–64 HRC dopo la tempra.
Trattamento criogenico converte l'austenite residua in martensite — migliorando la stabilità dimensionale e aggiungendo 1–2 HRC. Essenziale per piste e mandrini di precisione dove la deriva dimensionale sub-micrometrica è inaccettabile. Un errore comune che vediamo: saltare il trattamento criogenico sulle piste di precisione per risparmiare sui costi — per poi riscontrare instabilità dimensionale mentre l'austenite residua si trasforma lentamente durante il servizio, causando problemi di accoppiamento e rumore mesi dopo l'installazione.
Rischio chiave: Distorsione durante la tempra. Le parti asimmetriche o a sezione sottile sono particolarmente vulnerabili. Il progetto deve includere un sovrametallo di rettifica (tipicamente 0,2–0,5 mm per lato) per correggere la geometria post-tempra.
Lavorabilità e CNC
Percorso di processo (Standard di settore)
Lavorazione di sgrossatura (ricotto/sferoidizzato, ~HB 180–220) → Trattamento termico (tempra + rinvenimento a 60–64 HRC) → Finitura mediante rettifica o tornitura dura (inserti CBN/ceramici).
Questa sequenza è non negoziabile per componenti 52100 di precisione. La lavorazione dopo l'indurimento con utensili in carburo convenzionali è impraticabile oltre 55 HRC — il materiale distrugge rapidamente i taglienti.
Lavorazione allo stato ricotto
Lavorabile con utensili in carburo a ~40% la velocità degli acciai a taglio libero. I carburi di cromo sono abrasivi anche allo stato tenero — l'usura dell'utensile è maggiore rispetto agli acciai al carbonio equivalenti. Lasciare sovrametallo di rettifica per tutte le caratteristiche di precisione.
Finitura allo stato indurito
La rettifica è il metodo di finitura standard per le superfici dei cuscinetti — raggiungendo Ra ≤0,4 µm con eccellente accuratezza geometrica. La tornitura dura con inserti CBN è un'alternativa per determinate geometrie ma richiede una configurazione rigida della macchina e un attento controllo dei parametri. La superfinitura (Ra ≤0,1 µm) è utilizzata per le piste di rotolamento premium. Nella nostra esperienza in officina, l'integrità superficiale sulle piste dei cuscinetti 52100 (profilo delle tensioni residue, assenza di bruciature da rinvenimento) ha un impatto maggiore sulla vita a fatica rispetto agli ultimi 1–2 HRC di durezza — i parametri di rettifica devono essere controllati con la stessa attenzione dei parametri del trattamento termico.
Applicazioni
| Applicazione | Parti tipiche | Perché 52100 |
|---|---|---|
| Cuscinetti | Sfere, piste, rulli | Resistenza alla fatica da contatto volvente |
| Macchinari | Alberi, boccole, bussole | Resistenza all'usura + stabilità dimensionale |
| Settore automobilistico | Cuscinetti ruota, rulli di trasmissione | Carico ciclico + contatto ad alta velocità |
| Aerospaziale | Gruppi rotanti di precisione | Affidabilità + resistenza a fatica |
| Utensili | Piastre di usura, punzoni, stampi | Elevata durezza + resistenza all'abrasione |
| Industriale | Ingranaggi, perni di guida, mandrini | Prestazioni ad alto stress da contatto |
I cuscinetti sono l'applicazione primaria e definente — il 52100 è lo standard globale per componenti di cuscinetti a sfere e a rulli. L'intero profilo delle proprietà del materiale (elevata durezza, carburi fini, resistenza a fatica, stabilità dimensionale) è ottimizzato per questo caso d'uso. Altre applicazioni (alberi, utensileria, ingranaggi) sfruttano le stesse proprietà dove il contatto volvente o strisciante ad alto stress domina la modalità di guasto.
Vantaggi e limiti
| Vantaggi | Limitazioni |
|---|---|
| Elevata durezza (60–67 HRC) | Non resistente alla corrosione |
| Eccellente resistenza all'usura | Difficile da lavorare dopo l'indurimento |
| Eccezionale vita a fatica da rotolamento | Scarsa saldabilità (alto carbonio) |
| Buona stabilità dimensionale | Rischio di fragilità se sovratemprato |
| Materiale comprovato per cuscinetti | Rischio di distorsione nel trattamento termico |
52100 vs D2, 440C, 4140
| Materiale | Il migliore per | Corrosione | Usura | Resistenza |
|---|---|---|---|---|
| 52100 | Cuscinetti, fatica da rotolamento | Basso | Alto | Moderato |
| D2 | StampI, utensili da taglio | Moderato | Molto alto | Più basso |
| 440C | Cuscinetti resistenti alla corrosione | Alto | Alto | Moderato |
| 4140 | Strutturale, carico da impatto | Basso | Moderato | Alto |
52100 vs D2: Entrambi sono acciai ad alta durezza e alta resistenza all'usura. Il ~12% di cromo del D2 produce carburi più grandi per una resistenza all'usura abrasiva superiore nelle applicazioni di taglio/stampaggio. La struttura a carburi più fini del 52100 fornisce una migliore fatica da contatto volvente — la metrica critica per i cuscinetti. Contatto volvente → 52100. Taglio abrasivo → D2.
52100 vs 440C: Il 440C è inossidabile (~16–18% Cr) — fornendo un'eccellente resistenza alla corrosione che il 52100 non ha. Il 52100 offre una migliore vita a fatica e un costo inferiore in ambienti lubrificati e controllati. Secco/corrosivo → 440C. Lubrificato/controllato → 52100.
52100 vs 4140: Categorie di prestazioni completamente diverse. Il 4140 offre maggiore tenacità e resistenza all'impatto a durezza inferiore (~28–35 HRC tipico). Il 52100 offre maggiore durezza e resistenza all'usura a tenacità inferiore. Usura + fatica → 52100. Impatto + strutturale → 4140. In base ai nostri dati di produzione, circa il 25% delle richieste di 52100 che riceviamo è meglio servito dal 4140 — l'applicazione coinvolge carico strutturale piuttosto che usura da contatto, e il 4140 offre prestazioni adeguate a un costo significativamente inferiore di trattamento termico e finitura.
Costo
Il costo della materia prima è moderato — paragonabile ad altri acciai legati. Tuttavia, il costo totale del componente per parti 52100 di precisione è guidato dalla lavorazione: trattamento termico (tempra + rinvenimento + criogenico opzionale), rettifica/superfinitura e controllo qualità (durezza, integrità superficiale, dimensionale) rappresentano tipicamente il 50–70% del costo del pezzo finito. Il materiale è spesso meno del 30–40% del totale.
Giustificazione dei costi: Il 52100 è economico quando usura e durata a fatica determinano il costo del ciclo di vita. Una pista di cuscinetto che costa 30% in più da produrre ma dura 5× più a lungo offre un costo per ora di funzionamento significativamente inferiore. Per parti strutturali generiche senza requisiti di fatica da contatto, il 52100 è sovradimensionato — il 4140 o un acciaio legato a medio carbonio equivalente offre prestazioni adeguate a un costo totale inferiore.
Guida alle decisioni
| Requisiti | Scegliere |
|---|---|
| Fatica da contatto volvente (cuscinetti) | 52100 |
| Elevata usura abrasiva (matrici, utensili) | D2 |
| Cuscinetto resistente alla corrosione | 440C |
| Resistenza strutturale + resistenza agli urti | 4140 / 4340 |
| Parti rotanti di precisione | 52100 (con rettifica) |
| Assemblaggio saldato | Evitare 52100 → utilizzare 4140 |
Logica decisionale: Iniziare dalla modalità di guasto → contatto volvente o usura superficiale = 52100. Rischio di corrosione = 440C. Urto/strutturale = 4140. Taglio abrasivo = D2. Se si seleziona il 52100, pianificare l'intera catena di processo: lavorazione allo stato tenero → trattamento termico → rettifica → ispezione.
Conclusione
L'acciaio 52100 è il materiale standard del settore per cuscinetti — progettato per elevata durezza (60–67 HRC), eccezionale resistenza alla fatica da contatto volvente e prestazioni di usura superiori grazie alla sua composizione di ~1.0% carbonio + ~1.5% cromo. Le sue prestazioni dipendono interamente da un trattamento termico controllato e da una finitura di precisione — il materiale da solo non produce risultati senza una lavorazione adeguata.
Il 52100 non è un acciaio per uso generale. Non è resistente alla corrosione, non è saldabile e non è conveniente per parti strutturali senza requisiti di fatica da contatto. Quando contatto volvente, usura superficiale e durata a fatica dominano la modalità di guasto, nessun altro acciaio a costo comparabile eguaglia le prestazioni del 52100. Serve aiuto per specificare il 52100 per cuscinetti o componenti critici per l'usura? [Contatta il nostro team di ingegneria] per la selezione dei materiali, la pianificazione del trattamento termico e il supporto alla produzione.
FAQ
Cos'è l'acciaio 52100?
Acciaio legato al cromo ad alto tenore di carbonio (~1.0% C, ~1.5% Cr) progettato per cuscinetti e parti critiche per l'usura. Raggiunge 60–67 HRC dopo il trattamento termico. Designato anche come 100Cr6 (standard europeo). Lo standard globale per componenti di cuscinetti a sfere e a rulli.
Il 52100 è inossidabile?
No — ~1.5% di cromo è molto al di sotto del minimo di ~10.5% per la passivazione dell'acciaio inossidabile. Richiede lubrificazione o rivestimento in ambienti umidi. Per applicazioni di cuscinetti resistenti alla corrosione, considerare invece il 440C inossidabile.
Quanto è duro il 52100?
60–67 HRC dopo tempra e rinvenimento adeguati. La maggior parte delle applicazioni per cuscinetti mira a 60–64 HRC per un equilibrio ottimale tra durezza e tenacità. La durezza dipende dalla temperatura di austenitizzazione, dal metodo di tempra e dai parametri di rinvenimento.
Il 52100 è facile da lavorare?
Moderatamente difficile allo stato ricotto (~40% lavorabilità rispetto all'acciaio a taglio libero). Dopo l'indurimento (>60 HRC), la lavorazione convenzionale non è pratica — richiede rettifica o tornitura dura con utensili CBN. Processo standard: lavorazione allo stato tenero → trattamento termico → rettifica.
Quando scegliere 52100 vs 4140?
52100 per fatica da contatto volvente e usura superficiale (cuscinetti, rulli, boccole di usura). 4140 per resistenza strutturale, resistenza agli urti e applicazioni che richiedono saldatura. Modalità di guasto diverse → acciai diversi.


