
Un albero che non scorre nella sua sede perché nessuno ha aggiunto uno smusso di ingresso. Giunti saldati che falliscono i test di penetrazione perché l'angolo di smusso era di 5° troppo basso. Bordi in acciaio temprato che si scheggiano durante la movimentazione perché il disegno non specificava alcun trattamento dei bordi. Questi sono problemi che affrontiamo regolarmente nella produzione CNC — e tutti riconducono alla stessa caratteristica trascurata: lo smusso.
Quindi cos'è uno smusso in ingegneria? È una superficie deliberatamente angolata formata tra due facce, che sostituisce uno spigolo vivo a 90° con una transizione controllata. Ma oltre a questa definizione di base, gli smussi svolgono funzioni critiche nella guida all'assemblaggio, nella riduzione delle sollecitazioni, nella preparazione della saldatura e nella sicurezza di movimentazione. Questo articolo copre lo scopo e la geometria dello smusso, la selezione degli angoli standard, i metodi di lavorazione CNC per materiale, il ruolo degli smussi nella saldatura, come gli smussi differiscono da chamfer e raccordi, e gli errori di progettazione comuni che causano rilavorazioni. Che tu sia un ingegnere progettista che specifica trattamenti dei bordi, un macchinista che programma operazioni di smussatura, o un acquirente che valuta la qualità dei pezzi, l'obiettivo è aiutarti a trattare gli smussi come caratteristiche ingegneristiche funzionali — non ripensamenti estetici.
Cos'è uno Smusso in Termini Ingegneristici?
Definizione ingegneristica
Uno smusso è una superficie angolata formata tra due facce altrimenti perpendicolari, che sostituisce uno spigolo vivo a 90° con un piano inclinato a un angolo specificato — comunemente 30°, 45° o 60°. I disegni tecnici definiscono gli smussi tramite angolo e larghezza (o profondità), rendendoli caratteristiche esplicite e ispezionabili.
La distinzione critica: uno spigolo a 90° crea un angolo brusco con elevata concentrazione di sollecitazioni e scarsa tolleranza di assemblaggio. Un bordo smussato introduce una transizione controllata che modifica il modo in cui forze, contatto e flusso di materiale si distribuiscono attraverso l'interfaccia.
Caratteristica di Progetto vs. Operazione di Produzione
Perché uno smusso esiste e come viene prodotto sono domande diverse — e confonderle causa problemi.
A smusso di progetto è specificato dall'ingegnere per raggiungere un obiettivo funzionale: guida all'assemblaggio, preparazione alla saldatura, riduzione delle sollecitazioni o conformità alla sicurezza. Fa parte della geometria e delle prestazioni previste.
A smusso di produzione (smussatura) è il processo fisico — CNC chamferatura, fresatura, rettifica o sbavatura — scelto per creare quella geometria in modo efficiente.
Una trappola comune che vediamo: i macchinisti trattano uno smusso progettato come “solo sbavatura” e producono una rottura del bordo non controllata invece dell'angolo e della larghezza specificati. Questo cambia l'adattamento, il comportamento alle sollecitazioni e la qualità della preparazione alla saldatura — tutto per una caratteristica che richiede 2 secondi per essere saltata.
Perché gli Smussi Sono Usati nella Progettazione Meccanica?
Facilitazione dell'Assemblaggio
Uno dei motivi più comuni per specificare uno smusso è la guida all'assemblaggio. Un bordo smussato aiuta a guidare gli alberi nelle sedi, i perni nei fori e gli elementi di fissaggio nelle filettature compensando piccoli disallineamenti. Senza uno smusso, i bordi taglienti graffiano, grippano o asportano materiale durante l'inserimento — specialmente su alluminio 6061, acciaio inossidabile e superfici rivestite.
Nella nostra esperienza in officina, anche uno smusso di 0,5 mm × 45° sull'estremità di un albero può ridurre la forza di assemblaggio del 30–40% ed eliminare virtualmente il grippaggio sulle interfacce in alluminio a press-fit. Questa è un'operazione di lavorazione di 2 secondi che previene ore di rilavorazione.
Riduzione dello Stress e Protezione dei Bordi
Gli angoli vivi concentrano le sollecitazioni — un principio fondamentale della meccanica della frattura. Uno smusso sostituisce la discontinuità geometrica brusca con una transizione graduale, riducendo le sollecitazioni di picco sotto carico. Nei materiali fragili o temprati, i bordi taglienti si scheggiano e micro-fessurano durante la lavorazione, la movimentazione o il servizio. Gli smussi riducono significativamente questo rischio.
Mentre i raccordi sono migliori per il controllo delle sollecitazioni interne, gli smussi sono preferiti sui bordi esterni per la semplicità di produzione e la chiarezza di ispezione.
Sicurezza e Movimentazione
I bordi taglienti aumentano il rischio di tagli durante l'assemblaggio, la manutenzione e la logistica. I pezzi con bordi smussati sono più facili e sicuri da maneggiare, rimuovere e reinstallare — specialmente in spazi ristretti. In molti settori, il trattamento dei bordi inclusi gli smussi fa parte degli standard di sicurezza e qualità, non è opzionale.
Come Vengono Selezionati gli Angoli di Smusso?
Angoli Comuni e Loro Funzioni
Smusso a 30°: Ingresso graduale per assemblaggio di precisione. La rimozione minima di materiale è adatta a pareti sottili e accoppiamenti stretti.
Smusso a 45°: Lo standard più comune. Buon compromesso tra assistenza all'assemblaggio, protezione dei bordi e facilità di lavorazione. Ampiamente supportato da utensili per chamfer standard e programmi CNC.
Smusso a 60°: Comune nella preparazione alla saldatura e in applicazioni che richiedono accesso più profondo o una definizione geometrica più forte. Utilizzato anche dove l'identificazione visiva del bordo è importante.
Selezione Funzionale vs. Guidata dalla Produzione
Guidata dalla funzione: Angolo scelto per soddisfare un requisito specifico — guidare un albero, migliorare la penetrazione della saldatura o ridurre le sollecitazioni. Le prestazioni hanno priorità.
Guidata dalla produzione: L'angolo si allinea con gli utensili disponibili (ad es., frese per chamfer a 45°) o con la semplicità di programmazione. Riduce i tempi di ciclo e i costi soddisfacendo comunque le esigenze.
Una buona pratica ingegneristica allinea entrambi: selezionare un angolo che soddisfi la funzione senza inutile complessità di produzione.
Considerazioni sulle Tolleranze
La tolleranza angolare è tipicamente più lasca rispetto alle dimensioni lineari critiche, a meno che lo smusso non influisca direttamente sull'adattamento o sulla tenuta. La tolleranza di larghezza/profondità è spesso più importante dell'angolo per il comportamento di assemblaggio. Specificare eccessivamente tolleranze angolari strette aumenta i costi di ispezione e lavorazione senza migliorare le prestazioni nella maggior parte delle applicazioni — un errore che vediamo frequentemente sui disegni.
| Angolo di Smusso | Uso tipico | Intento di Progetto |
|---|---|---|
| 30° | Ingresso di precisione | Assemblaggio fluido |
| 45° | Rottura del bordo generale | Equilibrio tra sicurezza e costo |
| 60° | Preparazione saldatura, accesso profondo | Resistenza / accessibilità |
Come Vengono Lavorati gli Smussi nella Produzione CNC?
Metodi CNC Comuni
Fresatura con frese a candela standard. Smussi generati da percorsi utensile angolati o interpolazione. Flessibile e ampiamente applicabile su macchine a 3 assi. Ideale per quantità moderate o geometrie di smusso variabili.
Frese per chamfer / utensili di forma. Gli utensili dedicati a 45° o ad angolo personalizzato creano smussi in una singola passata con elevata ripetibilità. Massima efficienza per angoli standard in produzioni seriali.
Lavorazione simultanea 5-axis. Gestisce smussi complessi o non planari, angoli composti e aree di difficile accesso. Mantiene un orientamento costante dell'utensile per una qualità superficiale superiore. Utilizzato su componenti aerospaziali, medicali e di alta precisione dove la geometria dello smusso influisce direttamente sulla funzionalità.
Comportamento specifico del materiale
Alluminio (6061/7075): Si lavora facilmente ma produce bave sui bordi smussati. Utensili affilati e una passata di finitura garantiscono risultati puliti.
Acciaio / acciaio inossidabile (304/316L): Forze di taglio elevate richiedono configurazioni rigide e utensili in carburo resistenti all'usura. Monitorare l'usura dell'utensile — anche un minimo degrado del tagliente modifica angolo e larghezza dello smusso.
Materie plastiche: Bassa forza di taglio ma sensibile a fusione o strappo. Gli smussi aiutano a prevenire cricche durante l'assemblaggio. Utilizzare utensili affilati con avanzamenti controllati.
Considerazioni sui costi
Gli smussi ad angolo standard con utensili a smusso aggiungono un tempo ciclo minimo — tipicamente sotto i 5 secondi per bordo. I costi aumentano con angoli non standard (che richiedono utensili speciali o 5-axis), tolleranze strette o intersezioni geometriche complesse. Progettare con angoli standard e tolleranze realistiche secondo ISO 2768 evita costi di produzione nascosti.
| Metodo | Precisione | Flessibilità | Efficienza dei costi | Il migliore per |
|---|---|---|---|---|
| Interpolazione con fresa | Medio | Alto | Medio | Smussi personalizzati |
| Utensile a smusso / profilato | Alto | Basso-medio | Alto | Bordi standard |
| Lavorazione 5-axis | Molto alto | Molto alto | Più basso | Geometria complessa |
Che Ruolo Svolgono gli Smussi nella Saldatura?
Preparazione della saldatura
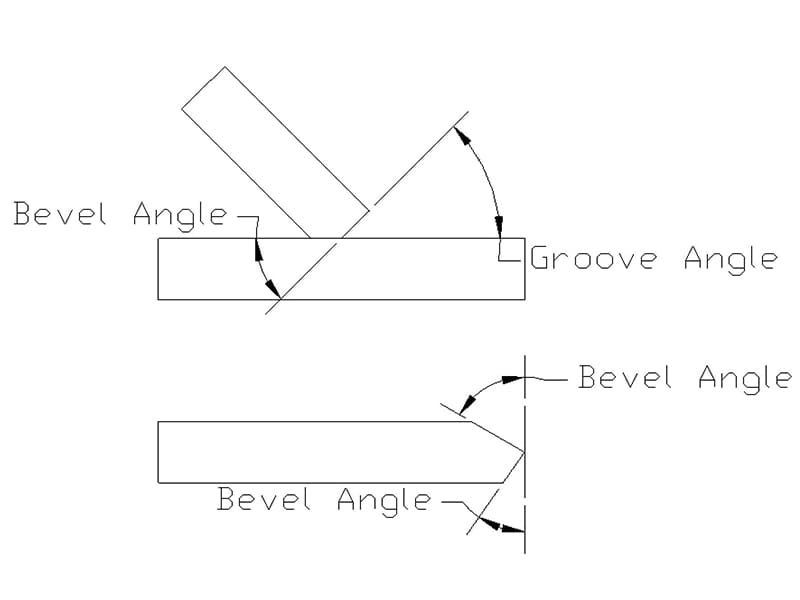
Gli smussi nella saldatura sono caratteristiche portanti del giunto, non semplici trattamenti del bordo. Una corretta preparazione dello smusso determina la profondità di penetrazione, la qualità di fusione e la resistenza del giunto — soprattutto su sezioni medio-spesse dove i giunti di testa quadrati non possono raggiungere la piena penetrazione.
Smusso a V: Il più comune. Due smussi simmetrici formano una scanalatura a V per un buon accesso del materiale d'apporto e controllo dell'arco. Adatto a un'ampia gamma di spessori.
Smusso a U: Profilo curvo che riduce il volume di saldatura su piastre più spesse. Riduce l'apporto termico e la distorsione ma richiede una lavorazione più complessa.
Smusso a J: Preparazione asimmetrica per accesso da un solo lato. Bilancia la penetrazione con una riduzione del metallo d'apporto rispetto a una V completa.
Penetrazione e resistenza
Un adeguato angolo di smusso e apertura della radice consentono all'arco di raggiungere la radice del giunto, prevenendo difetti di mancata fusione. I giunti smussati correttamente distribuiscono il carico attraverso l'intera sezione della saldatura, migliorando sia la vita a fatica che la resistenza statica. Una geometria dello smusso costante — spesso lavorata con CNC per la ripetibilità — porta a profili di saldatura uniformi e riduce le rilavorazioni.
| Tipo di smusso | Volume di saldatura | Uso tipico | Scambio |
|---|---|---|---|
| Smusso a V | Medio | Fabbricazione generale | Maggiore apporto termico |
| Smusso a U | Basso | Sezioni spesse | Costo di preparazione più elevato |
| Smusso a J | Media–bassa | Accesso da un solo lato | Controllo asimmetrico |
Smusso vs. Cianfrino vs. Raccordo
Queste caratteristiche vengono spesso confuse, ma hanno scopi diversi.
Smusso: Superficie piana e angolata definita da angolo e larghezza. Intenzionale e guidato dalla funzione — per ingresso di assemblaggio, preparazione saldatura o gioco controllato.
Smusso: Rottura del bordo piccola e standardizzata — solitamente a 45° con larghezza minima. Utilizzata per sbavatura, sicurezza e protezione delle tolleranze.
Raccordo: Transizione a raggio curvo tra superfici. Ottimale per ridurre la concentrazione di tensioni e migliorare la vita a fatica negli angoli interni.
| Caratteristica | Geometria | Scopo principale | Caso d'uso ottimale |
|---|---|---|---|
| Bisello | Piatto, angolato | Assemblaggio, saldatura | Ingresso, preparazione saldatura |
| Smussatura | Piatto, piccolo | Sbavatura, sicurezza | Rottura del bordo generale |
| Filetto | Raggio curvo | Riduzione dello stress | Angoli critici a fatica |
Logica di selezione: Se contano allineamento o qualità della saldatura → smusso. Se contano sicurezza e sbavatura → smusso. Se contano fatica e controllo delle sollecitazioni → raccordo.
Errori comuni nella progettazione degli smussi
Angolo troppo grande o troppo piccolo. Smussi sovradimensionati rimuovono materiale eccessivo, indebolendo sezioni sottili. Smussi sottodimensionati non forniscono un ingresso o uno scarico delle sollecitazioni significativo. Dimensionare lo smusso per il suo scopo — non con un valore predefinito.
Orientamento errato. Smussi posizionati sul lato sbagliato di una caratteristica di accoppiamento non offrono alcun beneficio di allineamento. Considerare sempre la direzione di montaggio e il percorso di carico.
Tolleranze eccessivamente specificate. Tolleranze angolari strette aumentano i costi di lavorazione e ispezione senza beneficio funzionale nella maggior parte delle applicazioni. In base ai nostri dati di produzione, allentare la tolleranza dell'angolo di smusso da ±1° a ±2° riduce tipicamente il 15–20% del tempo di ispezione senza alcun impatto su montaggio o funzione.
Scarsa progettazione dello smusso di saldatura. Angolo o apertura alla radice insufficienti causano mancanza di penetrazione. Un volume del solco eccessivo aumenta l'apporto termico, la distorsione e il tempo di saldatura. Abbinare la geometria dello smusso alla procedura di saldatura qualificata.
Conclusione
Gli smussi sono caratteristiche ingegneristiche funzionali che migliorano la guida al montaggio, riducono la concentrazione delle sollecitazioni, consentono una corretta saldatura e aumentano la sicurezza di movimentazione. Un angolo opportunamente selezionato fornisce un ingresso efficace e una protezione dei bordi senza rimuovere materiale non necessario. Angoli standard con tolleranze realistiche offrono il miglior equilibrio tra prestazioni e producibilità.
La progettazione dello smusso deve riflettere la realtà produttiva e di montaggio. Comprendere i metodi di lavorazione, il comportamento dei materiali e i requisiti di preparazione della saldatura consente di produrre smussi in modo coerente ed economico. Quando specificati con intento chiaro, gli smussi riducono la variabilità, minimizzano le rilavorazioni e abbassano il rischio produttivo complessivo — una decisione ingegneristica a basso sforzo e alto impatto. Hai bisogno di assistenza per specificare gli smussi per il tuo progetto di lavorazione? [Contatta il nostro team di ingegneria] per una revisione DFM e supporto di lavorazione di precisione.
FAQ
Uno smusso è uguale a una smussatura?
Non esattamente. Entrambi sono bordi angolati, ma differiscono per intento e scala. Uno smusso è una superficie angolata funzionale e specificata con angolo e larghezza definiti — utilizzato per l'ingresso al montaggio, la preparazione della saldatura o il controllo dei bordi legato al carico. Una smussatura è tipicamente una piccola rottura del bordo (spesso a 45°) per sbavatura e sicurezza. Nei disegni tecnici, gli smussi sono caratteristiche di progettazione intenzionali; le smussature sono trattamenti secondari dei bordi.
Quale angolo di smusso funziona meglio per il montaggio?
Non esiste un angolo “migliore” unico, ma 30° funziona bene per un ingresso di precisione delicato, 45° è lo standard per uso generale e 60° è adatto per applicazioni che richiedono un accesso più profondo. L'angolo giusto dipende dalla tolleranza di allineamento, dal materiale e dalla direzione di inserimento. L'uso di angoli standard semplifica lavorazione e ispezione.
Gli smussi aumentano i costi di lavorazione?
Leggermente — ma di solito molto meno del costo dei problemi di montaggio o delle rilavorazioni che prevengono. Smussi ad angolo standard con utensili per smussatura aggiungono un tempo ciclo minimo. I costi aumentano con angoli non standard, tolleranze eccessivamente strette o accessi complessi che richiedono lavorazione a 5 assi. Nella nostra esperienza, smussi ben progettati riducono tipicamente il costo di produzione totale.
Quando è richiesto uno smusso per la saldatura?
Gli smussi sono richiesti quando sono necessarie saldature a piena penetrazione su materiali più spessi. I bordi quadrati impediscono una fusione adeguata su sezioni superiori a circa 6 mm. La preparazione dello smusso (tipo V, U o J) crea spazio per il metallo d'apporto e l'accesso dell'arco. Le procedure di saldatura definiscono tipicamente angoli minimi e aperture alla radice.
Gli smussi possono essere aggiunti dopo la lavorazione?
Sì — tramite operazioni di lavorazione secondarie, rettifica o sbavatura manuale. Tuttavia, aggiungerli successivamente introduce incoerenza, movimentazione extra e costi più elevati. Quando uno smusso è funzionalmente importante, progettarlo nel pezzo e lavorarlo nell'operazione primaria. La smussatura retroattiva dovrebbe essere una soluzione di rilavorazione, non un piano di produzione.


