
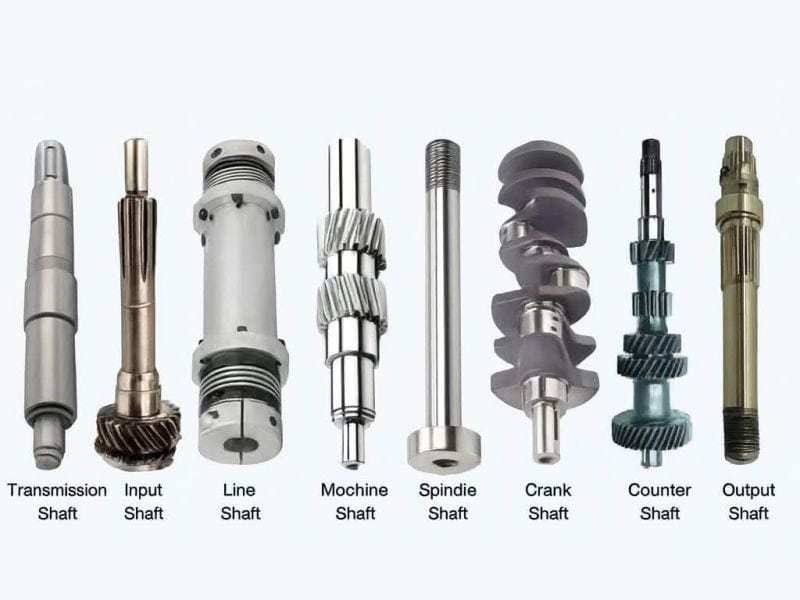
Un albero è il componente che rende utile la rotazione. Rimuovi l'alloggiamento, gli ingranaggi, i cuscinetti — e ciò che resta è l'albero, che trasporta silenziosamente la coppia da dove l'energia viene generata a dove serve. Ogni motore elettrico, riduttore, pompa e trasmissione dipende da uno di essi. Capire a cosa serve un albero va ben oltre la descrizione di una barra cilindrica; significa comprendere come le macchine trasmettono effettivamente potenza sotto carico, ciclo dopo ciclo, per anni di servizio.
Per progettisti e ingegneri, gli alberi definiscono i percorsi di carico, la rigidezza e la vita a fatica nei gruppi rotanti. Per i team di approvvigionamento, il grado del materiale, il trattamento termico e il metodo di produzione controllano direttamente costo, tempi di consegna e affidabilità. Questo articolo copre il quadro completo: funzioni degli alberi nelle macchine reali, tipi di alberi e loro applicazioni, logica di selezione dei materiali, processi di produzione e requisiti di tolleranza per specifiche personalizzate degli alberi.
Definizione Ingegneristica: Cos'è un Albero?
In ingegneria meccanica, un albero è un elemento di macchina rotante la cui funzione primaria è trasmettere coppia e potenza meccanica tra componenti. Ciò che distingue un albero da altri componenti cilindrici è la funzione, non la forma. Se un componente rotante trasporta coppia e aziona qualcos'altro, è un albero.
Detto questo, diversi termini correlati vengono usati in modo intercambiabile in contesti non tecnici. In ingegneria, le distinzioni contano:
| Componente | Ruota | Trasmette Coppia | Ruolo Tipico |
|---|---|---|---|
| Albero | Sì | Sì | Alberi motore, alberi di riduttori, alberi di pompe |
| Asse | Può ruotare o no | No | Supporti di ruote, elementi portanti |
| Barra | No | No | Tiranti, bielle, supporti strutturali |
| Mandrino | Sì | Sì (leggero–moderato) | Macchine utensili CNC, azionamenti di precisione |
Un asse supporta carichi — anche se ruota, non trasmette coppia a un componente azionato. Una barra è non rotante e strutturale. Un mandrino è un albero specializzato ottimizzato per precisione, velocità e basso runout piuttosto che per elevata capacità di coppia. Confondere questi ruoli durante la progettazione porta a una selezione errata dei materiali, a indicazioni di tolleranza sbagliate e a problemi di prestazioni costosi da correggere a posteriori.
A differenza degli elementi strutturali statici, gli alberi operano sotto carichi combinati: torsione dalla coppia trasmessa, flessione dalle forze di ingranamento o dalla tensione delle cinghie, e sollecitazioni cicliche dalla rotazione continua. La progettazione degli alberi è quindi governata dalla resistenza a fatica, dalla rigidezza e dal comportamento vibrazionale — non solo dalla capacità di carico statico.
A Cosa Serve un Albero nelle Macchine Reali?
La risposta abbraccia tre funzioni distinte, e la maggior parte degli alberi svolge tutte e tre simultaneamente.
Trasmissione di Potenza e Coppia
La funzione principale è semplice: trasportare potenza da una sorgente a un carico. Una tipica catena di potenza industriale funziona così — albero di uscita del motore elettrico → albero di ingresso del riduttore → albero di uscita del riduttore → apparecchiatura azionata. Ogni albero in quella catena trasmette coppia assorbendo le fluttuazioni torsionali che accompagnano le condizioni operative reali: sovraccarichi all'avvio, picchi di carico, eventi di frenata.
La rigidezza torsionale conta qui tanto quanto la resistenza. Un albero che si deflette significativamente sotto coppia introduce errore di fase tra il componente motore e quello azionato. Nei sistemi di movimento di precisione — assi servoazionati, macchine multi-mandrino coordinate — quell'errore di fase si traduce direttamente in imprecisione di posizionamento o guasti di sincronizzazione.
Supporto e Posizionamento dei Componenti Rotanti
Gli alberi funzionano anche come spina dorsale strutturale per i componenti montati su di essi. Ingranaggi, pulegge, ruote dentate, giunti e giranti sono tutti posizionati dall'albero — tenuti in posizione da linguette, scanalature, accoppiamenti forzati o spalle di battuta. I cuscinetti supportano quindi l'albero stesso, limitando la deflessione e mantenendo l'allineamento lungo l'intero spettro di carico.
In questo ruolo, la rigidezza flessionale è critica quanto la capacità di coppia. Un albero ingranaggio che si deflette sotto carico sposta il pattern di contatto dell'ingranamento, aumentando il rumore, accelerando l'usura e riducendo la vita dell'ingranaggio. La distanza tra i cuscinetti, il diametro dell'albero e la rigidezza del materiale influenzano direttamente quanto bene un albero mantiene i componenti dove dovrebbero essere sotto carichi operativi.
Controllo del Movimento e Sincronizzazione
Oltre alla trasmissione di potenza grezza, gli alberi sincronizzano gli elementi della macchina. I rapporti di velocità tra alberi collegati determinano i rapporti di trasmissione e le velocità di produzione. Le relazioni di fase angolare governano la temporizzazione nelle macchine multi-stazione. Nelle apparecchiature di confezionamento, nelle macchine da stampa e nelle linee di assemblaggio automatizzate, piccoli errori di fase causano difetti di prodotto, guasti di registrazione o inceppamenti — motivo per cui la rigidezza dell'albero, la selezione dei giunti e la risonanza torsionale compaiono tutti nella checklist di progettazione per queste applicazioni.
Tipi Principali di Alberi e Loro Applicazioni Ingegneristiche
La classificazione degli alberi si basa su funzione e condizione di carico, non sulla geometria. Lo stesso materiale e diametro possono svolgere ruoli molto diversi a seconda di come vengono applicati i carichi e di cosa collega l'albero.
Alberi di Trasmissione
Questi alberi trasferiscono potenza tra elementi di macchina separati. Alberi di trasmissione, alberi di elica e alberi cardanici appartengono tutti a questa categoria. Il carico primario è la torsione, con flessione secondaria da disallineamento angolare o punti di supporto intermedi. Le applicazioni spaziano da trasmissioni automobilistiche, riduttori industriali e sistemi di trasporto. Priorità di progettazione: capacità di coppia, resistenza a fatica e tolleranza di lievi disallineamenti senza eccessiva sollecitazione flessionale.
Alberi di Macchina
Gli alberi a gomiti, gli alberi a camme, gli alberi motore e gli alberi per pompe sono componenti specifici della macchina, parte integrante del funzionamento di una particolare macchina. Questi alberi sopportano carichi combinati complessi — torsione, flessione e spinta assiale spesso agenti simultaneamente — e hanno tipicamente requisiti severi per finitura superficiale, bilanciamento, trattamento termico e precisione dimensionale. Un albero a gomiti in un motore diesel, ad esempio, deve resistere alle pressioni massime del cilindro a ogni ciclo di combustione per milioni di cicli alla temperatura di esercizio. Questo è un problema di fatica, non un problema di resistenza statica.
Alberi di trasmissione e alberi intermedi
Storicamente utilizzati per distribuire la potenza attraverso i pavimenti delle fabbriche da un unico motore primo, gli alberi di trasmissione sono meno comuni negli impianti moderni ma compaiono ancora nei sistemi industriali legacy e in alcune apparecchiature di processo pesanti. Gli alberi intermedi servono come elementi intermedi per il cambio di velocità o di direzione all'interno dei treni di ingranaggi. Preoccupazione ingegneristica principale: flessione su lunghe campate non supportate e risonanza torsionale quando il rapporto lunghezza-diametro dell'albero diventa elevato.
Mandrini
I mandrini sono alberi di precisione ottimizzati per accuratezza, rigidità e velocità piuttosto che per coppia. I mandrini dei centri di lavoro CNC operano a 8.000–30.000 giri/min con requisiti di eccentricità misurati in micron. Il precarico dei cuscinetti, la stabilità termica e il bilanciamento dinamico dominano la progettazione dei mandrini. Questi componenti condividono la funzione di base dell'albero — ruotare e trasmettere coppia — ma il loro design è governato da requisiti di accuratezza che superano quelli necessari nella trasmissione di potenza convenzionale.
Alberi pieni vs alberi cavi
Gli alberi pieni sono più semplici da produrre e offrono elevata rigidità per un dato diametro esterno. Sono la scelta standard per sistemi di potenza piccoli e medi dove il peso non è un vincolo.
Gli alberi cavi distribuiscono il materiale verso il raggio esterno, dove contribuisce maggiormente alla rigidità torsionale e flessionale. A parità di massa, un albero cavo raggiunge un modulo di sezione significativamente più elevato rispetto a uno pieno. Un albero cavo con diametro esterno D e diametro interno d = 0,6D, ad esempio, mantiene circa 87% della rigidità torsionale dell'albero pieno a solo 64% del peso. Negli alberi di trasmissione automobilistici, negli attuatori aerospaziali e nei mandrini di macchine utensili ad alta velocità, quella riduzione di peso riduce direttamente l'inerzia rotazionale e i carichi sui cuscinetti.
| Tipo di albero | Funzione principale | Carichi predominanti | Applicazioni comuni |
|---|---|---|---|
| Albero di trasmissione | Trasferimento di potenza | Torsione + flessione | Trasmissioni, convogliatori |
| Albero per macchine | Funzionamento specifico della macchina | Torsione + carichi ciclici | Motori, motori elettrici, pompe |
| Albero di trasmissione lineare | Distribuzione della potenza | Prevalentemente a flessione | Sistemi di fabbrica |
| Albero intermedio | Cambio di velocità/direzione | Torsione + flessione | Treni di ingranaggi |
| Mandrino | Rotazione di precisione | Alta velocità, basso runout | Macchine utensili CNC |
| Albero cavo | Trasferimento efficiente della coppia | Torsione | Automotive, aerospaziale |
Carichi e sollecitazioni: cosa subisce realmente un albero in servizio
La maggior parte dei guasti agli alberi non è causata da sovraccarichi singoli. Sono causati dalla fatica — l'accumulo di danni da sollecitazione ciclica su milioni di cicli di carico. Comprendere il quadro completo dei carichi è ciò che distingue un progetto di albero affidabile da uno che si guasta prematuramente.
Sollecitazione torsionale
La coppia produce una sollecitazione di taglio che varia linearmente da zero al centro dell'albero fino al massimo sulla superficie esterna. Per un albero pieno, la relazione è:
τ = T · r / J
dove T è la coppia, r è il raggio esterno e J è il momento d'inerzia polare. Questo mostra immediatamente perché il diametro è così importante — J scala con d⁴, quindi raddoppiare il diametro dell'albero riduce la sollecitazione di taglio di un fattore 16 per la stessa coppia.
Oltre alla coppia a regime, le fluttuazioni torsionali dovute a picchi di avviamento, carichi variabili o urti intermittenti possono raggiungere 2–3 volte la coppia nominale. Gli alberi dimensionati solo per le condizioni nominali senza fattori di moltiplicazione della coppia si guastano regolarmente in servizio.
Carichi di flessione
Ingranaggi, pulegge e ruote dentate applicano tutti forze radiali all'albero. Queste forze creano momenti flettenti tra i punti di supporto dei cuscinetti. In un albero di riduttore, le forze radiali della maglia degli ingranaggi e le forze tangenziali si combinano in un carico radiale risultante che può essere diverse volte la forza trasmessa nominale. Le trasmissioni a cinghia sono spesso peggiori — la tensione della cinghia applica un carico radiale continuo significativo anche a bassa trasmissione di potenza.
La sollecitazione di flessione nella fibra esterna dell'albero si somma algebricamente alla sollecitazione di taglio torsionale, e l'interazione è ciò che l'albero deve sostenere a ogni rivoluzione. Per un albero rotante sotto tensione costante della cinghia, ogni punto sulla superficie esterna passa da trazione a compressione una volta per rivoluzione — classica flessione completamente invertita, la condizione peggiore possibile per la fatica.
Concentrazioni di sollecitazione: dove iniziano realmente i guasti
Le cricche da fatica raramente si innescano al centro di un albero liscio. Iniziano in corrispondenza delle concentrazioni di sollecitazione: spigoli delle sedi per chiavetta, spallamenti dell'albero, sottosquadri, radici di filettatura, bordi di accoppiamenti forzati e fori trasversali. I fattori di concentrazione delle sollecitazioni (Kt) in queste posizioni possono variare da 1,3 (raggio di raccordo generoso) a 2,5–3,0 (spigolo vivo o estremità di chiavetta con raggio piccolo). Un albero dimensionato adeguatamente in base alla sollecitazione nominale può cedere per fatica in corrispondenza di una sede per chiavetta se il fattore di concentrazione delle sollecitazioni non viene esplicitamente considerato.
Questo è il motivo per cui i raggi di raccordo agli spallamenti contano molto più di quanto sembri su un disegno. Aumentare il raggio di raccordo dello spallamento da r/d = 0,05 a r/d = 0,15 può ridurre Kt da circa 2,2 a 1,5 — un miglioramento della vita a fatica che nessun upgrade del materiale può eguagliare allo stesso costo.
Materiali per alberi: logica di selezione e compromessi prestazionali
La selezione dei materiali per gli alberi segue una logica ingegneristica coerente: abbinare la resistenza a fatica, la lavorabilità e il comportamento alla corrosione del materiale allo spettro di carico, all'ambiente e ai vincoli di produzione dell'applicazione.
Acciaio al carbonio (es. AISI 1045, 1040)
Gli acciai a medio tenore di carbonio sono il cavallo di battaglia della produzione industriale di alberi. L'AISI 1045 normalizzato ha una resistenza a trazione di circa 570–700 MPa, carico di snervamento ~380–450 MPa e una resistenza a fatica adeguata per applicazioni rotanti di uso generale. La lavorabilità è buona, la disponibilità è eccellente e il costo è basso.
Anche i limiti sono ben noti: resistenza alla corrosione minima senza trattamento superficiale e le prestazioni a fatica raggiungono un plateau a livelli di resistenza più elevati più rapidamente rispetto agli acciai legati. Per alberi in ambienti esterni, umidi o chimicamente attivi, l'acciaio al carbonio nudo richiede rivestimento o placcatura — il che aggiunge fasi di processo e costi.
Acciaio legato (es. AISI 4140, 4340)
L'aggiunta di cromo, molibdeno e nichel all'acciaio al carbonio produce qualità legate con temprabilità, resistenza a fatica e tenacità sostanzialmente migliori. L'AISI 4140 bonificato nel range 28–34 HRC raggiunge una resistenza a trazione di 900–1.000 MPa con buona tenacità — circa 40–60% in più di limite di resistenza a fatica rispetto al 1045 normalizzato. L'AISI 4340 bonificato spinge oltre: 1.000–1.200 MPa di trazione, tenacità eccellente e la temprabilità per sviluppare queste proprietà in sezioni trasversali più grandi.
Queste qualità sono la scelta corretta per alberi di riduttori, trasmissioni automobilistiche, alberi di pompe per servizio pesante e qualsiasi applicazione in cui il calcolo della vita a fatica non si chiude con l'acciaio al carbonio. Il sovrapprezzo è reale ma modesto rispetto alle alternative — e la risposta al trattamento termico è ben documentata e prevedibile con un adeguato controllo di processo.
Acciaio inossidabile (es. 316L, 17-4 PH)
Gli alberi in acciaio inossidabile vengono specificati quando la resistenza alla corrosione è non negoziabile: apparecchiature per la lavorazione di alimenti e bevande, applicazioni marine, macchinari farmaceutici e ambienti di processo chimico. Il grado 316L offre una buona resistenza alla corrosione in ambienti con cloruri con una resistenza a trazione di circa 485–690 MPa — adeguato per carichi moderati sull'albero, ma non competitivo con l'acciaio legato per applicazioni critiche a fatica e carico elevato.
Per requisiti di acciaio inossidabile a resistenza più elevata, il 17-4 PH (acciaio inossidabile indurito per precipitazione) nella condizione H900 raggiunge una resistenza a trazione di circa 1.310 MPa con buona resistenza alla corrosione. Questo grado è comune negli alberi per applicazioni aerospaziali e dispositivi medici in cui sono richiesti contemporaneamente resistenza alla corrosione ed elevata resistenza a fatica.
Nelle operazioni di tornitura CNC pratiche, il 316L richiede utensili in carburo affilati, velocità di taglio moderate (100–180 m/min) e una gestione attenta dei trucioli per evitare l'incrudimento. Il 17-4 PH nella condizione invecchiata è più duro e più abrasivo; la durata dell'utensile per passata è più breve e le velocità di avanzamento devono essere adeguate per prevenire lo sfregamento.
Leghe di alluminio (es. 6061-T6, 7075-T6)
Gli alberi in alluminio sono utilizzati dove la bassa inerzia rotazionale è il fattore trainante del progetto: giunti robotici servoazionati, assi di automazione ad alta velocità, attuatori aerospaziali. L'alluminio 6061-T6 ha una densità di 2,70 g/cm³ rispetto a ~7,85 g/cm³ dell'acciaio — un albero che pesa circa un terzo rispetto a un equivalente in acciaio. Per sistemi ad alta accelerazione, questo riduce direttamente la coppia del motore necessaria per accelerare e decelerare il carico.
Il compromesso è rappresentato da rigidità e resistenza a fatica. Il modulo elastico dell'alluminio (~69 GPa) è circa un terzo di quello dell'acciaio (~200 GPa). Un albero progettato per la stessa rigidità torsionale di un albero in acciaio deve avere un diametro maggiore, annullando parzialmente il risparmio di peso. Anche la resistenza a fatica è inferiore e, a differenza dell'acciaio, l'alluminio non presenta un chiaro limite di resistenza a fatica — la vita a fatica continua a diminuire con l'aumentare del numero di cicli, richiedendo calcoli espliciti di vita finita piuttosto che una progettazione basata sul limite di resistenza.
| Materiale | Resistenza alla trazione (tipica) | Vantaggio chiave | Limitazione principale | Applicazioni |
|---|---|---|---|---|
| AISI 1045 (N) | 570–700 MPa | Basso costo, buona lavorabilità | Corrosione, fatica moderata | Macchinari generali |
| AISI 4140 Q&T | 900–1.000 MPa | Elevata resistenza a fatica | Costo, controllo del trattamento termico | Riduttori, trasmissioni |
| AISI 4340 Q&T | 000–1.200 MPa | Eccellente tenacità | Costo più elevato | Aerospaziale, alberi per carichi pesanti |
| Acciaio inox 316L | 485–690 MPa | Resistenza alla corrosione | Minore resistenza a fatica rispetto all'acciaio legato | Alimentare, marino, chimico |
| 17-4 PH (H900) | ~1.310 MPa | Resistenza + corrosione | Difficoltà di lavorazione, costo | Aerospaziale, medico |
| Alluminio 6061-T6 | 270–310 MPa | Bassa inerzia, leggerezza | Rigidezza, limite di fatica | Robotica, automazione |
Come vengono prodotti gli alberi: la catena di processo
Le prestazioni dell'albero sono costruite nel processo di produzione, non solo nel materiale. Un albero realizzato con la lega giusta ma lavorato con uno scarso controllo geometrico, una sequenza di trattamento termico errata o una rettifica inadeguata si guasterà prematuramente indipendentemente dal grado del materiale. Ogni fase del processo alimenta la successiva.
Tornitura CNC: creazione della geometria
La maggior parte degli alberi inizia come barra tonda — laminata a caldo o trafilata a freddo — e viene profilata mediante tornitura CNC. Il tornio crea diametri esterni, gradini, spalle, gole, sottosquadri, cave per chiavette e forme di filettatura. Per lavorazioni di precisione degli alberi, una contropunta a centro vivo viene utilizzata durante tutta la sgrossatura e la semifinitura per controllare la rettilineità e prevenire la conicità indotta dalla deflessione su alberi lunghi.
I raggi di raccordo alle transizioni di diametro vengono lavorati in questa fase. Farli correttamente è più importante di quanto la maggior parte dei disegni suggerisca — un raggio di raccordo di 2 mm su una spalla non costa nulla in più in termini di tempo di lavorazione ma può raddoppiare la vita a fatica in quel punto rispetto a un raggio di 0,5 mm. Gli ingegneri che specificano “raggio come necessario” senza valori minimi lasciano indefinita una leva di progettazione significativa.
La concentricità tra le caratteristiche è controllata minimizzando i serraggi delle ganasce. Idealmente, tutti i supporti per cuscinetti e i diametri funzionali vengono lavorati da un unico riferimento di serraggio. Ogni nuovo serraggio introduce un errore di concentricità — tipicamente 0,02–0,05 mm nella pratica standard, che può essere accettabile per molte applicazioni ma problematico per alberi di precisione o ad alta velocità.
Rettifica: ottenere superfici di qualità cuscinetto
Quando i supporti per cuscinetti richiedono tolleranze dimensionali strette e una finitura superficiale fine, la rettifica cilindrica segue la tornitura. Una rettificatrice cilindrica CNC raggiunge tolleranze di diametro di ±0,003–0,008 mm e rugosità superficiale Ra 0,2–0,8 µm — ben oltre ciò che la sola tornitura può produrre in modo affidabile in quantità produttive.
Per alberi in acciaio legato 4140 o 4340 nella condizione bonificata (28–38 HRC), la rettifica è l'operazione finale standard sui supporti per cuscinetti. Il processo di rettifica rimuove anche il leggero strato di decarburazione che può formarsi durante il trattamento termico, esponendo materiale fresco e completamente temprato alla superficie.
La rettifica senza centri viene utilizzata per alberi lunghi dove la rettifica tra centri diventa impraticabile. Ottiene un'eccellente rotondità e consistenza del diametro ma fornisce un controllo meno diretto sulla rettilineità — una considerazione per alberi con requisiti severi di oscillazione totale.
Trattamento termico: tempistica e sequenza contano
Le decisioni sul trattamento termico influenzano non solo la resistenza ma anche la stabilità dimensionale durante tutta la produzione. L'approccio standard per alberi in acciaio legato di media e alta prestazione:
Normalizzare dopo la forgiatura o prima della lavorazione: Allevia le tensioni di forgiatura e produce una microstruttura di base consistente. La lavorazione da barra normalizzata offre un comportamento di taglio più prevedibile rispetto al materiale come laminato.
Lavorazione di sgrossatura, poi tempra e rinvenimento: Rimuove la maggior parte del materiale prima del trattamento termico, riducendo il rischio di distorsione. Le variazioni dimensionali post-trattamento nell'4140 Q&T sono tipicamente 0,05–0,15 mm sul diametro — abbastanza significative che il sovrametallo di rettifica finale deve tenerne conto.
Rettifica dopo il trattamento termico: Corregge la distorsione, raggiunge le tolleranze finali e produce la condizione superficiale richiesta per i cuscinetti.
Tempra a induzione per supporti o scanalature: Dove è necessaria una durezza superficiale localizzata senza influenzare la tenacità del nucleo, la tempra a induzione raggiunge una durezza superficiale di 55–62 HRC su acciaio a medio carbonio o legato mantenendo il nucleo a una durezza intermedia più tenace. La profondità di tempra tipica è 1,5–4 mm a seconda del diametro dell'albero e dell'applicazione. Questo è il processo standard per alberi di uscita automobilistici e alberi per ingranaggi industriali pesanti.
Nitrurazione: Produce una profondità di tempra molto superficiale (0,1–0,5 mm), estremamente dura (900–1.100 HV) con distorsione minima — adatta per alberi a gomiti e alberi per macchine di precisione dove la rettifica post-trattamento è indesiderabile.
Bilanciamento e rettilineità
Per alberi rotanti sopra circa 1.000 RPM, il bilanciamento diventa rilevante. Il bilanciamento dinamico riduce le vibrazioni alla velocità di esercizio, i carichi sui cuscinetti e il rumore. Per alberi motore ad alta velocità e alberi per ventilatori, i gradi di bilanciamento secondo ISO 1940-1 definiscono lo squilibrio residuo accettabile — tipicamente G2.5 o G1.0 per macchinari di precisione.
La rettilineità viene verificata supportando l'albero su blocchi a V sui supporti per cuscinetti e misurando l'oscillazione nei punti intermedi con un comparatore a quadrante. Per la maggior parte degli alberi industriali, l'oscillazione totale al punto medio dell'albero deve essere entro 0,1 mm/m di lunghezza; le applicazioni di precisione e ad alta velocità richiedono 0,02–0,05 mm/m o più stretto.
Tolleranze e accoppiamenti: ottenere le dimensioni corrette dell'albero
Le tolleranze sui disegni degli alberi non sono arbitrarie — sono selezionate per corrispondere al tipo di cuscinetto, velocità, carico e requisiti di assemblaggio. Specificare tolleranze troppo strette aumenta il costo di lavorazione senza benefici; specificarle troppo larghe causa usura da sfregamento, vibrazioni e guasti ai cuscinetti.
Accoppiamenti dei supporti per cuscinetti
Le designazioni del sistema di accoppiamenti ISO guidano la maggior parte delle decisioni sulle tolleranze degli alberi nelle posizioni dei cuscinetti. Scenari comuni:
Accoppiamenti con interferenza (k6, m6): Utilizzati quando l'anello interno del cuscinetto non deve strisciare sull'albero sotto carico o vibrazione. Un albero da 40 mm con tolleranza k6 ha un diametro di 40,002–40,018 mm — leggermente sopra il nominale, garantendo che l'anello del cuscinetto sia compresso leggermente sull'albero. Questo è standard per alberi di motori elettrici e alberi di riduttori con carichi costanti o urti moderati.
Accoppiamenti di transizione (j6, h6): Utilizzati quando è necessario un certo movimento assiale, la sostituzione del cuscinetto è frequente, o la dilatazione termica differenziale tra albero e alloggiamento è significativa. Un albero da 40 mm con tolleranza h6 va da 39,984–40,000 mm — al nominale o leggermente sotto.
Accoppiamenti con gioco (g6, f7): Applicati dove è richiesto un facile montaggio e smontaggio o dove l'anello esterno del cuscinetto ruota invece di quello interno. Meno comuni per anelli interni rotanti sotto carico.
La combinazione H7/k6 (alloggiamento H7, albero k6) è un accoppiamento con interferenza standard ampiamente utilizzato per carichi medi e velocità moderate. Per carichi con urti pesanti — alberi di uscita in riduttori industriali, ad esempio — la tolleranza dell'albero m6 o n6 può essere appropriata per prevenire lo strisciamento dell'anello sotto coppia di picco.
Tolleranze geometriche
La sola tolleranza di diametro non definisce l'accuratezza funzionale di un albero. Le tolleranze geometriche sono altrettanto importanti:
Cilindricità: Supporti del cuscinetto fuori tondo creano un contatto irregolare del cuscinetto, concentrazione localizzata di stress e usura accelerata. Una tolleranza di cilindricità di 0,005–0,010 mm è tipica per supporti di precisione.
Concentricità/coassialità: Più diametri di supporto del cuscinetto su un albero devono condividere un asse comune. L'errore di coassialità tra i supporti costringe i cuscinetti a lavorare l'uno contro l'altro, aggiungendo precarico e calore. Per alberi rettificati, la coassialità entro 0,010–0,020 mm tra i supporti è ottenibile nella rettifica di produzione standard.
Oscillazione totale: Per alberi ad alta velocità, l'oscillazione totale ai supporti del cuscinetto predice direttamente l'ampiezza della vibrazione alla velocità di esercizio. Gli alberi mandrino CNC sono tipicamente specificati con oscillazione totale di 0,002–0,005 mm; gli alberi di motori industriali a 0,010–0,025 mm.
Rettilineità: Gli alberi lunghi possono sviluppare incurvamento durante il trattamento termico. Anche 0,1 mm di incurvamento su un albero da 500 mm crea uno stress di flessione significativo alla velocità di esercizio. La raddrizzatura dopo il trattamento termico, o la progettazione di sovrametallo di rettifica per correggere la distorsione prevista, è pratica standard per alberi dove la tolleranza di rettilineità è stretta.
Specificare un albero per la produzione personalizzata
Specifiche incomplete sono la causa principale più comune di ritardi, superamento dei costi e sorprese prestazionali nei progetti di alberi personalizzati. La capacità produttiva raramente è il problema — lo sono i requisiti ambigui o mancanti. Una specifica completa dell'albero copre:
Geometria e dimensioni: Lunghezza dell'albero, tutti i diametri con tolleranze, posizioni dei gradini, dimensioni e tolleranze delle cave per chiavetta, specifiche delle filettature, raggi di raccordo a tutte le transizioni (valori minimi, non “come necessario”), e qualsiasi sottosquadro o caratteristica di scarico.
Materiale e trattamento termico: Designazione completa del materiale (es., AISI 4140, secondo ASTM A108 o equivalente), trattamento termico richiesto (normalizzato, bonificato a specifico intervallo di durezza, tempra a induzione in posizione specificata a profondità e durezza specificate), e qualsiasi requisito post-trattamento.
Finitura superficiale: Valori Ra ai supporti del cuscinetto (tipicamente 0,4–0,8 µm Ra), sedi degli ingranaggi, aree di contatto delle tenute e superfici tornite generali. Diverse caratteristiche spesso richiedono finiture diverse — specificare per zona, non con una singola indicazione sull'intero disegno.
Tolleranze geometriche: Oscillazione, concentricità, rettilineità e cilindricità a tutte le caratteristiche funzionalmente critiche. Fare riferimento ai gradi di tolleranza ISO dove applicabile per comunicare chiaramente l'intento dei requisiti.
Requisiti di ispezione: Ispezione dimensionale secondo disegno, certificazione del materiale, rapporto di prova della durezza e (per applicazioni critiche) ispezione con particelle magnetiche per cricche superficiali o ispezione a ultrasuoni per l'integrità interna.
Quantità e consegna: Dimensione del lotto, se le quantità di prototipo e di produzione richiedono qualifiche separate, e qualsiasi requisito di tracciabilità per il calore o il lotto del materiale.
Un disegno dell'albero che specifica tutti questi elementi dà al fornitore di lavorazioni tutto il necessario per quotare con precisione, pianificare il processo correttamente e consegnare parti che funzionano al primo colpo.
Conclusione
Il lavoro di un albero è ingannevolmente semplice da descrivere e impegnativo da eseguire. Trasmette coppia, resiste alla flessione, sopravvive al carico di fatica attraverso milioni di cicli e mantiene i componenti rotanti posizionati con precisione per tutta la vita utile della macchina. Ogni scelta di materiale, decisione geometrica, trattamento termico e indicazione di tolleranza supporta quella funzione o la compromette.
Le prestazioni affidabili dell'albero derivano dal trattare progettazione e produzione come un sistema connesso: abbinare le proprietà di fatica del materiale allo spettro di carico, specificare tolleranze che riflettano i requisiti dei cuscinetti e degli accoppiamenti piuttosto che valori predefiniti, sequenziare correttamente trattamento termico e rettifica e verificare il risultato secondo criteri di ispezione definiti. Quando questi elementi si allineano — dal calcolo iniziale dello stress al controllo finale dell'oscillazione — gli alberi offrono affidabilità prevedibile a lungo termine senza le costose sorprese che derivano da specifiche incomplete o scorciatoie di processo.
FAQ
Qual è la funzione principale di un albero?
Trasmettere coppia e potenza tra componenti rotanti — dal motore al riduttore, dal riduttore al carico azionato, o qualsiasi catena di potenza simile. Oltre a questo ruolo primario, gli alberi posizionano e supportano anche i componenti montati su di essi (ingranaggi, pulegge, giranti) e mantengono l'allineamento attraverso i supporti dei cuscinetti. Il guasto dell'albero tipicamente significa arresto del sistema, non degrado graduale.
Qual è la differenza tra un albero e un asse?
Trasmissione della coppia. Un albero ruota e aziona qualcosa. Un asse supporta carichi — può ruotare con una ruota, ma non trasmette coppia motrice a un componente azionato. Sbagliare questo durante la progettazione porta a scelte errate di materiale e tolleranze che causano problemi in seguito.
Perché gli alberi cavi sono utilizzati nelle macchine ad alta velocità?
Poiché il materiale vicino al raggio esterno contribuisce maggiormente alla rigidezza torsionale e flessionale, mentre il materiale vicino al centro contribuisce poco. La rimozione del materiale centrale riduce peso e inerzia rotazionale senza ridurre proporzionalmente la rigidezza. A parità di massa, un albero cavo ben proporzionato è più rigido di uno pieno equivalente — motivo per cui gli alberi di trasmissione automobilistici, gli attuatori aerospaziali e i mandrini ad alta velocità utilizzano di routine la costruzione cava.
Qual è il materiale migliore per gli alberi?
Non esiste una risposta unica. Elevato requisito di fatica con moderata esposizione alla corrosione: AISI 4140 o 4340 bonificato. Ambiente corrosivo con carichi moderati: acciaio inox 316L. Ambiente corrosivo con carichi elevati: acciaio inox 17-4 PH. Uso industriale generale dove il costo è importante: AISI 1045. Sistemi ad alta velocità critici per il peso: alluminio 6061-T6 o 7075-T6. Abbina il materiale allo spettro di carico, al requisito di fatica, all'ambiente e al budget — non alla convenzione.
Quanto deve essere preciso un albero?
Dipende interamente dalla velocità, dal tipo di cuscinetto e dalla sensibilità del sistema. I supporti per cuscinetti nella maggior parte delle applicazioni industriali utilizzano tolleranze dell'albero k6 o g6 secondo ISO, con eccentricità di 0,010–0,025 mm. Le applicazioni ad alta velocità o di precisione — mandrini CNC, alberi di servomotori — richiedono eccentricità nell'intervallo 0,002–0,005 mm. Specificare una precisione più stretta di quanto richiesto dall'applicazione aumenta i costi di lavorazione senza benefici funzionali; specificarla più larga causa guasti ai cuscinetti, vibrazioni e rumore.


