
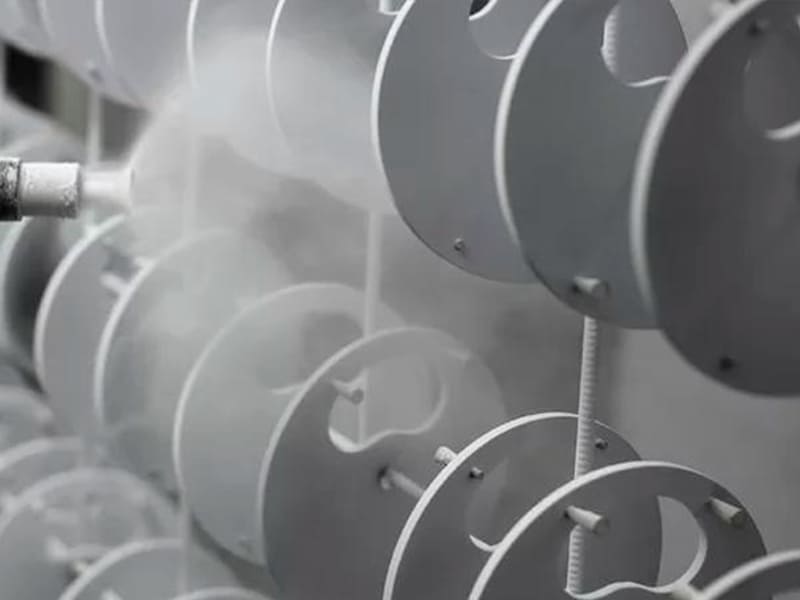
La verniciatura a polvere è un processo di finitura ampiamente utilizzato per i componenti in alluminio, che offre una protezione duratura contro la corrosione, un aspetto uniforme e una lunga durata. Tuttavia, per ottenere risultati affidabili non basta applicare un rivestimento: è necessario comprendere il comportamento del materiale, le condizioni della superficie e il modo in cui il processo di verniciatura interagisce con il design del componente e i vincoli di produzione.
Questo articolo illustra i principi fondamentali della verniciatura a polvere dell’alluminio, comprese le fasi chiave del processo, le considerazioni specifiche relative al materiale e i compromessi più comuni in termini di prestazioni. Descrive inoltre le migliori pratiche che aiutano i produttori a ottenere una qualità costante del rivestimento, controllando al contempo i costi, l’impatto delle tolleranze e la durata nel lungo periodo.
Che cos’è la verniciatura a polvere e perché l’alluminio rappresenta un caso particolare?
La verniciatura a polvere è ampiamente utilizzata nel settore manifatturiero, ma l'alluminio si comporta in modo diverso dagli acciai e da altri substrati. Comprendere il meccanismo di rivestimento — e la chimica superficiale dell’alluminio — è fondamentale per ottenere un’adesione duratura e prestazioni costanti nei pezzi lavorati con il processo CNC.
Principi fondamentali della verniciatura a polvere
In sostanza, il processo di verniciatura a polvere applica una polvere secca e finemente macinata polvere termoindurente su una superficie metallica conduttiva utilizzando attrazione elettrostatica. Le particelle di polvere caricate vengono spruzzate sul pezzo in alluminio collegato a terra, dove aderiscono in modo uniforme. Il pezzo rivestito viene quindi riscaldato in un forno, provocando la fusione della polvere fondersi, fluire e reticolarsi chimicamente in una pellicola continua.
Dal punto di vista ingegneristico, questo processo offre diversi vantaggi rispetto ai rivestimenti liquidi: assenza di solventi, elevata efficienza di trasferimento e spessore prevedibile del film. Il rivestimento indurito forma uno strato resistente e chimicamente stabile che garantisce protezione dalla corrosione e resistenza meccanica. Tuttavia, l’efficacia di questo meccanismo dipende in larga misura da condizioni e preparazione della superficie, in particolare per l'alluminio.
Comportamento superficiale unico dell'alluminio
L'alluminio rappresenta un caso particolare perché forma naturalmente uno strato di ossido (Al₂O₃) quasi immediatamente una volta esposto all'aria. Questo strato di ossido è sottile, duro e chimicamente stabile. Dal punto di vista del rivestimento, si tratta di un'arma a doppio taglio.
Tra gli aspetti positivi, lo strato di ossido di alluminio può migliorare l'adesione del rivestimento fornendo una superficie ad alta energia che favorisce l’interconnessione meccanica—se è pulito, uniforme e preparato a regola d’arte. Tra gli aspetti negativi, la crescita incontrollata di ossidi, la contaminazione superficiale o la presenza di oli di lavorazione residui possono indebolire il meccanismo di adesione, causando la formazione di bolle o la delaminazione dopo l'indurimento o durante l'utilizzo.
Ecco perché le prestazioni della verniciatura a polvere di alluminio sono molto sensibile al pretrattamento. Processi quali lo sgrassaggio, l’incisione e il rivestimento di conversione non sono semplici aggiunte facoltative, ma sono fondamentali per garantire che la deposizione elettrostatica e l’essiccazione diano luogo a un legame stabile.
Conclusione tecnica: La verniciatura a polvere sull'alluminio non agisce superando il suo strato di ossido, ma controllarlo. Per garantire il successo dell'applicazione è necessario allineare le caratteristiche fisiche del rivestimento al comportamento della superficie dell'alluminio, trasformando così un potenziale rischio in un vantaggio in termini di affidabilità.
Come funziona la verniciatura a polvere dell’alluminio? Il processo passo dopo passo
La verniciatura a polvere dell'alluminio è un processo di produzione controllato e in più fasi in cui ogni fase influisce direttamente sull’adesione, sulla protezione dalla corrosione e sull’uniformità dimensionale. Saltare o non controllare adeguatamente una qualsiasi fase porta spesso a difetti che non possono essere corretti in seguito. Di seguito è riportata un’analisi pratica e incentrata sugli aspetti ingegneristici del processo e dei parametri più rilevanti.
Preparazione delle superfici: pulizia, sabbiatura e pretrattamento
Preparazione della superficie è il fattore più critico in assoluto nella verniciatura a polvere dell’alluminio. I pezzi lavorati con macchine CNC presentano in genere tracce di oli, liquidi di raffreddamento e residui di ossido che devono essere rimossi prima della verniciatura.
-
Sgrassaggio e pulizia rimuovere gli oli di lavorazione e le impurità che potrebbero altrimenti ostacolare l'adesione.
-
Rimozione degli ossidi e irruvidimento controllato vengono ottenuti tramite incisione chimica o sabbiatura leggera. La sabbiatura introduce una rugosità su scala microscopica che migliora l’interblocco meccanico, ma una rugosità eccessiva può ridurre l’uniformità del rivestimento.
-
Rivestimenti di conversione (fosfati, cromati o moderni sistemi privi di cromo) stabilizzano chimicamente la superficie dell’alluminio. Questi strati migliorano la resistenza alla corrosione e garantiscono una superficie uniforme e ad alta energia per l’adesione della polvere.
Da un punto di vista ingegneristico, il pretrattamento non è una semplice operazione estetica: determina infatti le prestazioni a lungo termine in termini di adesione e resistenza alla corrosione.
Applicazione elettrostatica di vernici in polvere
Durante spruzzatura elettrostatica, le particelle di polvere sono cariche elettricamente e vengono attratte dalla parte in alluminio collegata a terra. I parametri chiave includono:
-
Distanza tra la pistola e il pezzo e tensione applicata, che influenzano l'efficienza di deposizione e lo spessore del film.
-
Uniformità della copertura, in particolare sui bordi, nelle cavità e nelle caratteristiche interne.
Le geometrie complesse comportano alcune difficoltà, quali ad esempio la Effetto gabbia di Faraday, dove la polvere fatica a raggiungere gli angoli più profondi o le cavità più strette. Una gestione esperta del processo — che comprenda la regolazione della tensione, dell’angolo di spruzzo e della sequenza di passaggi — è essenziale per ottenere una copertura uniforme sui componenti di precisione.
Stagionatura: controllo della temperatura e del tempo
Dopo l'applicazione, i pezzi vengono sottoposti a polimerizzazione in forno per far sciogliere e reticolare il rivestimento. Tipicamente le temperature di polimerizzazione variano da 160 a 200 °C, con tempi di permanenza determinati sia dalla massa del pezzo che dalla composizione chimica del rivestimento.
-
Indurimento insufficiente comporta una reticolazione insufficiente, una durezza ridotta e una scarsa protezione dalla corrosione.
-
Eccessiva polimerizzazione può causare scolorimento, infragilimento o una riduzione della resistenza agli urti e può deformare i profili sottili in alluminio.
Conclusione tecnica: La verniciatura a polvere dell'alluminio dà buoni risultati quando la preparazione della superficie, l'applicazione elettrostatica e l'essiccazione sono considerate come un unico processo integrato. Sono i parametri controllati — e non solo la scelta del rivestimento — a determinare se la finitura garantisce una protezione duratura e l'uniformità del processo produttivo.
Come avviene l'adesione della verniciatura a polvere all'alluminio: comportamento dei materiali e dell'interfaccia
L'adesione della verniciatura a polvere sull'alluminio non è determinata da un unico meccanismo, bensì dal comportamento combinato della superficie di alluminio, dello strato di ossido e dell'interfaccia indotta dal pretrattamento. Questo è uno degli aspetti più comunemente fraintesi della verniciatura a polvere — e uno dei motivi principali per cui rivestimenti visivamente accettabili possono comunque deteriorarsi prematuramente durante l'uso.
Il ruolo dell'ossido di alluminio e dei rivestimenti di conversione
L'alluminio non è mai veramente “a nudo”. Nel giro di pochi secondi dall'esposizione all'aria, forma uno strato sottile e denso strato di ossido di alluminio. Questo ossido è chimicamente stabile e saldamente legato al metallo di base, il che lo rende vantaggioso in termini di resistenza alla corrosione, ma problematico se non viene tenuto sotto controllo.
-
A strato di ossido stabile e uniforme può costituire una base affidabile per l'adesione del rivestimento.
-
Un strato di ossido irregolare, contaminato o eccessivamente spesso indebolisce l'interfaccia e favorisce la delaminazione, soprattutto dopo cicli termici.
È qui che rivestimenti di conversione svolgono un ruolo fondamentale dal punto di vista ingegneristico. I trattamenti a base di fosfato, cromato e quelli moderni privi di cromo non si limitano semplicemente a “pulire” la superficie; essi modificare chimicamente e stabilizzare lo strato di ossido, creando un'interfaccia controllata con una composizione chimica superficiale omogenea. Il risultato è:
-
Maggiore resistenza alla corrosione in corrispondenza dei difetti del rivestimento
-
Riduzione dello scorrimento da corrosione sotto il film
-
Adesione più prevedibile tra i diversi lotti di produzione
Dal punto di vista produttivo, i rivestimenti di conversione trasformano l'alluminio da un substrato variabile in un piattaforma di rivestimento ripetibile.
Interblocco meccanico vs legame chimico
L'adesione della verniciatura a polvere all'alluminio dipende da due meccanismi complementari:
-
Interblocco meccanico La rugosità superficiale su microscala — ottenuta tramite incisione o sabbiatura leggera — consente alla polvere fusa di scorrere nelle cavità superficiali durante l’indurimento. Una volta solidificata, questa crea un ancoraggio fisico. Tuttavia, una rugosità eccessiva può intrappolare aria o ridurre l’uniformità del rivestimento, pertanto è fondamentale controllarla.
-
Legami chimici ed effetti dell'energia superficiale Durante la polimerizzazione, l’efficacia dell’adesione dipende da energia superficiale e comportamento di bagnabilità. Una superficie in alluminio preparata correttamente consente alla polvere fusa di diffondersi e di bagnare il substrato in modo uniforme. Un'energia superficiale insufficiente — spesso causata da residui di olio o da ossidi instabili — porta alla formazione di strati limite deboli, anche se la rugosità appare accettabile.
Approfondimento tecnico: I cedimenti da adesione raramente derivano esclusivamente da una rugosità insufficiente. Sono più spesso causati da scarsa gestione delle proprietà chimiche della superficie, dove è presente un incastro meccanico ma il legame chimico è compromesso.
In pratica, si ottiene una verniciatura a polvere resistente sull’alluminio quando la stabilità dell’ossido, la composizione chimica del rivestimento di conversione, la rugosità superficiale e il comportamento di polimerizzazione sono allineati. Considerare l'adesione come un problema di ingegneria delle interfacce — piuttosto che come una questione di spessore del rivestimento — è la chiave per garantire prestazioni a lungo termine e uniformità di produzione.
Quali vantaggi in termini di prestazioni offre la verniciatura a polvere sull’alluminio?
Se applicata e indurita correttamente, la verniciatura a polvere garantisce vantaggi misurabili in termini di prestazioni sull'alluminio che vanno ben oltre l'aspetto estetico. Da un punto di vista ingegneristico, questi vantaggi si traducono in maggiore durata, minore manutenzione e comportamento più uniforme tra i diversi lotti di produzione—soprattutto in ambienti particolarmente difficili.
Resistenza alla corrosione e durabilità ambientale
Uno dei motivi principali per cui si ricorre alla verniciatura a polvere dell'alluminio è maggiore resistenza alla corrosione. Sebbene lo strato di ossido naturale dell’alluminio garantisca una protezione di base, esso è soggetto a deterioramento in ambienti ricchi di cloruri, umidi o inquinati.
I sistemi in alluminio sottoposti a un adeguato pretrattamento e verniciati a polvere raggiungono abitualmente da centinaia a migliaia di ore di prove di nebbia salina secondo la norma ASTM B117, a seconda della composizione chimica e dello spessore del rivestimento. Ma soprattutto, negli ambienti reali all’aperto e in quelli industriali, la verniciatura a polvere funge da barriera continua che limita l'ingresso di umidità, rallenta la degradazione dell'ossido e riduce la corrosione strisciante sotto il rivestimento in corrispondenza dei bordi e degli elementi di fissaggio.
Impatto ingegneristico:
-
Maggiore resistenza per involucri esterni, telai e componenti strutturali
-
Minore necessità di ispezioni frequenti o di ritocchi di verniciatura
-
Prestazioni più prevedibili in ambienti costieri, industriali o soggetti a esposizione a sostanze chimiche
Resistenza all'usura e stabilità estetica
I rivestimenti in polvere formano in genere uno strato pellicola più spessa e resistente rispetto alle vernici liquide. Gli spessori di rivestimento più comuni per i componenti in alluminio rientrano nella 60–120 μm gamma, garantendo una resistenza significativa all'abrasione, ai danni da manipolazione e agli urti lievi durante il montaggio e la manutenzione.
Oltre alla resistenza meccanica, i rivestimenti in polvere offrono eccellente stabilità estetica:
-
Colore e lucentezza uniformi su grandi lotti
-
Buona resistenza ai raggi UV per l'uso all'esterno
-
Opzioni di finitura stabili (liscia, opaca, ruvida) che nascondono le piccole imperfezioni superficiali
Approfondimento sull'applicazione: La verniciatura a polvere è particolarmente indicata per i componenti in alluminio che vengono maneggiati frequentemente, esposti a contatto strisciante o che rivestono un ruolo visivamente rilevante — come alloggiamenti, pannelli, staffe e telai — nei quali sia durata funzionale e mantenimento dell'aspetto questione.
In conclusione: La verniciatura a polvere valorizza l'alluminio grazie alla combinazione di protezione dalla corrosione, resistenza meccanica e stabilità estetica a lungo termine. Se specificato con il pretrattamento, lo spessore e le condizioni di polimerizzazione corretti, diventa un sistema di superfici ingegnerizzato affidabile, non solo una finitura decorativa.
In che modo la verniciatura a polvere si differenzia dall'anodizzazione e dalla verniciatura a umido?
Per i componenti in alluminio, la verniciatura a polvere, l’anodizzazione e la verniciatura a umido sono tutte tecniche ampiamente utilizzate, ma offrono profili prestazionali molto diversi e implicazioni a livello di produzione. Per scegliere il processo giusto è necessario andare oltre l'apparenza e valutare livello di protezione, affidabilità del processo, struttura dei costi e scalabilità della produzione.
Confronto tra prestazioni e protezione
| Aspetto | Verniciatura a polvere | Anodizzazione | Pittura a umido |
| Resistenza alla corrosione | Elevata (protezione barriera; eccellente con un adeguato pretrattamento) | Alta (strato di ossido integrato con l’alluminio) | Da moderata ad elevata (a seconda del sistema di verniciatura e della preparazione) |
| Protezione meccanica | Eccellente (pellicola spessa, resistente agli urti e all'abrasione) | Limitata (strato sottile, duro ma fragile) | Da limitata a moderata (pellicole più sottili e morbide) |
| Consistenza della superficie | Spessore molto uniforme (≈60–120 μm) | Molto sottile e uniforme (≈5–25 μm) | Variabile; soggetto a filamenti e variazioni di spessore |
Da un punto di vista ingegneristico, La verniciatura a polvere garantisce la protezione meccanica più resistente, rendendolo adatto a componenti sottoposti a movimentazione, assemblaggio o usura leggera. L'anodizzazione dà il meglio di sé quando la precisione dimensionale e l'aspetto metallico sono fondamentali, ma offre una minore resistenza agli urti. Pittura a umido può garantire un livello di protezione accettabile, ma è più sensibile all'abilità dell'operatore e al controllo delle condizioni ambientali.
Compromessi in termini di costi, impatto ambientale e produzione
Al di là delle prestazioni, spesso sono le considerazioni di natura produttiva a determinare la decisione finale:
-
COV e impatto ambientale La verniciatura a polvere non contiene solventi ed emette COV quasi pari a zero, semplificando la conformità alle normative. La verniciatura a umido comporta l'uso di solventi e costi più elevati per il controllo ambientale. L'anodizzazione richiede bagni chimici e il trattamento delle acque reflue, ma evita l'uso di solventi organici.
-
Rifacimento e riparazione La verniciatura a polvere è resistente ma più difficile da riparare localmente; spesso la riparazione richiede la rimozione della vernice esistente e una nuova applicazione. La vernice a umido è la più facile da ritoccare. Le superfici anodizzate, una volta danneggiate, non possono essere riparate localmente.
-
Idoneità alla produzione in lotti La verniciatura a polvere è altamente compatibile con produzione in lotti e su larga scala, garantendo una qualità costante e un elevato sfruttamento del materiale. L’anodizzazione è facilmente scalabile per pezzi uniformi, ma è sensibile alla composizione della lega. La verniciatura a umido è meno scalabile a causa della variabilità e dei tassi di rilavorazione.
Linee guida per la decisione:
-
Scegliere verniciatura a polvere quando la durata, la resistenza alla corrosione e l'uniformità della produzione sono prioritarie.
-
Scegliere anodizzazione quando le tolleranze ristrette, l’aspetto metallico o l’isolamento elettrico sono fondamentali.
-
Scegliere pittura a umido quando i costi iniziali contenuti, la flessibilità nella scelta dei colori o la facilità di riparazione prevalgono sulla durata nel tempo.
Per i team addetti agli appalti e alla progettazione, la scelta ottimale consiste nel trovare un equilibrio tra protezione funzionale, conformità ambientale ed efficienza produttiva—non solo l'aspetto esteriore o il prezzo unitario.
Controllo qualità e norme di collaudo per l'alluminio verniciato a polvere
Per i componenti in alluminio verniciati a polvere, la qualità non può essere verificata solo dall’aspetto. Anche una finitura liscia e uniforme può comunque presentare difetti prematuri se lo spessore del rivestimento, l’adesione o la qualità del pretrattamento sono inadeguati. Un controllo di qualità rigoroso si basa su metodi standardizzati di ispezione e collaudo che collegano direttamente le prestazioni del rivestimento ai requisiti di servizio.
Spessore, adesione e ispezione visiva
Il controllo qualità inizia in genere con ispezioni di base ma fondamentali:
-
Misurazione dello spessore del rivestimento Lo spessore del film secco viene solitamente misurato utilizzando spessimetri magnetici o a correnti parassite. Lo spessore tipico del rivestimento in polvere sull’alluminio varia da 60–120 μm (≈2,5–5 mil).
-
Troppo sottile: protezione dalla corrosione ridotta e usura precoce
-
Troppo denso: polimerizzazione insufficiente, accumulo ai bordi e problemi dimensionali
-
-
Prove di adesione (taglio trasversale / reticolo) Il prova di taglio trasversale valuta il grado di adesione del rivestimento al substrato dopo l’incisione e la rimozione del nastro. Risultati insoddisfacenti indicano spesso una preparazione inadeguata della superficie o strati di ossido/conversione instabili, piuttosto che problemi legati alla composizione chimica del rivestimento.
-
Ispezione visiva Verifica la presenza di difetti quali fori, effetto buccia d’arancia, colature, bordi sottili o copertura incompleta, in particolare sugli angoli e sulle parti incassate soggette all’effetto gabbia di Faraday.
Queste ispezioni garantiscono coerenza del processo e rilevamento immediato dei difetti prima di procedere a prove di resistenza più lunghe.
Prove di corrosione e durata
Per verificarne le prestazioni a lungo termine, i sistemi in alluminio verniciato a polvere vengono sottoposti a prove ambientali e meccaniche:
-
Prova in nebbia salina Condotto in conformità con norme quali ASTM B117, questo test valuta la resistenza alla corrosione e allo scorrimento sotto il film. Sebbene le ore di prova in nebbia salina non siano un indicatore diretto della durata in campo, sono utili per confronto dei processi e convalida del pretrattamento.
-
Prove di impatto e di flessione Questi test valutano la flessibilità del rivestimento e la sua resistenza alla fessurazione o alla delaminazione in caso di deformazione. Risultati insoddisfacenti indicano spesso un'eccessiva polimerizzazione, uno spessore eccessivo del film o formulazioni del rivestimento troppo fragili.
Punti chiave della checklist tecnica:
-
Lo spessore conferma potenziale di protezione
-
L'adesione conferma qualità dell'interfaccia
-
Le prove di corrosione e meccaniche confermano affidabilità a lungo termine
Per i progettisti e i responsabili degli acquisti, la scelta dei materiali la definizione dei test da applicare — e dei relativi criteri di accettazione — riduce l’ambiguità e il rischio legato al fornitore. Per i produttori, l’esecuzione di test costanti garantisce la coerenza tra la preparazione delle superfici, il controllo del processo di rivestimento e le prestazioni effettive.
Un efficace controllo di qualità trasforma la verniciatura a polvere da una semplice finitura estetica in un sistema di rivestimento verificabile e di livello ingegneristico.
Difetti comuni nella verniciatura a polvere dell'alluminio e come prevenirli
I difetti della verniciatura a polvere sull’alluminio raramente derivano dal materiale di rivestimento stesso. Nella maggior parte dei casi, sono il risultato di condizioni della superficie, gas intrappolati, limiti di deposizione elettrostatica o errato controllo dell'indurimento. Comprendere il causa principale → correzione del processo Questo rapporto è fondamentale per garantire una produzione stabile e una qualità costante.
Formazione di bolle (degassamento)
Difetto: Bolle o microfessure che compaiono durante o dopo l’indurimento. Causa principale: Gas intrappolati (umidità, oli) rilasciati dai pori dell'alluminio o da difetti di fusione durante il riscaldamento. Si tratta di un fenomeno comune nelle leghe di alluminio fuse o porose. Prevenzione:
-
Utilizzo sgrassaggio e asciugatura accurati prima del rivestimento
-
Candidati precottura (cottura di degassamento) per eliminare le sostanze volatili
-
Seleziona formulazioni in polvere resistenti al degassamento
-
Evitare uno spessore eccessivo della pellicola che intrappoli i gas
Sfaldatura / Delaminazione
Difetto: Il rivestimento si stacca dal substrato in alluminio, spesso dopo l’indurimento o durante l’utilizzo. Causa principale: Scarsa adesione dovuta a una preparazione inadeguata della superficie, a strati di ossido instabili o alla mancanza del rivestimento di conversione. Prevenzione:
-
Assicurarsi che trattamento preliminare adeguato (incisione + rivestimento di conversione)
-
Evitare la contaminazione tra le fasi di preparazione e di rivestimento
-
Verifica adesione con prova di taglio trasversale prima della pubblicazione
Effetto buccia d'arancia
Difetto: Superficie irregolare e ruvida, simile alla buccia d’arancia. Causa principale: Scarsa fluidità della polvere e livellamento insufficiente durante la polimerizzazione, spesso dovuti a una viscosità errata, a uno spessore eccessivo o a una temperatura di polimerizzazione inadeguata. Prevenzione:
-
Ottimizza temperatura di polimerizzazione e tempo di mantenimento
-
Controllo spessore del film entro i limiti raccomandati
-
Utilizzare polveri formulate per garantire una maggiore scorrevolezza sull’alluminio
Rivestimento non uniforme / Bordi sottili
Difetto: Spessore non uniforme, in particolare sugli angoli, nelle cavità o nelle parti più profonde. Causa principale: Limiti del campo elettrostatico (effetto gabbia di Faraday) e geometria di spruzzatura inadeguata. Prevenzione:
-
Regolare tensione della pistola, distanza e angolo di spruzzo
-
Utilizzo tecniche a più passaggi o a tensione ridotta per geometrie complesse
-
Progettare componenti con raggi e accessi compatibili con il rivestimento
Conclusione tecnica: La maggior parte dei difetti nella verniciatura a polvere è problemi legati al controllo dei processi, non a difetti dei materiali. Per ottenere risultati costanti sull'alluminio è necessario allineare preparazione della superficie, applicazione elettrostatica e comportamento durante l'indurimento. Il controllo preventivo è sempre più conveniente rispetto alla rimozione del rivestimento e alla riapplicazione dello stesso, specialmente per i componenti lavorati con precisione CNC.
Aspetti relativi alla progettazione e alla produzione di componenti in alluminio verniciati a polvere
Si dovrebbe prendere in considerazione la verniciatura a polvere durante la progettazione del pezzo, non dopo la lavorazione. Per i componenti in alluminio CNC su misura, un allineamento tempestivo tra l’intento progettuale e il processo di rivestimento riduce le rilavorazioni, garantisce il rispetto delle tolleranze e accorcia i tempi di consegna. L’obiettivo è garantire che il rivestimento offra protezione e un aspetto esteticamente gradevole senza compromettere né la vestibilità né la funzionalità.
Progettazione di componenti in alluminio per la verniciatura a polvere
Alcune caratteristiche geometriche fondamentali influenzano la qualità e l'uniformità del rivestimento:
-
Fori e filettature: La polvere conferisce spessore a tutte le superfici esposte. I fori di piccole dimensioni, gli elementi filettati e i fori di precisione dovrebbero essere mascherato oppure progettati con un margine di tolleranza. Come regola generale, prevedere +60–120 μm per superficie rivestita salvo diversa indicazione.
-
Bordi e angoli: I bordi affilati trattengono meno polvere e tendono a formare uno strato sottile. Aggiungendo raggi ridotti o smussature migliora la formazione del bordo e la protezione dalla corrosione.
-
Zone di mascheratura: Definire chiaramente le aree da non verniciare (contatti elettrici, punti di messa a terra, accoppiamenti a pressione). Le istruzioni di mascheratura ambigue sono una causa frequente di scarti.
-
Accumulo di tolleranze: Per i componenti da accoppiare, tenere conto dello spessore del rivestimento su entrambi i componenti. Se l’accoppiamento è critico, specificare lavorazione post-rivestimento oppure mascheramento selettivo.
Il design è un'altra cosa: vantaggi della verniciatura a polvere geometria accessibile, bordi controllati e mascheratura intenzionale. Progettare in funzione del processo migliora sia la qualità che la resa.
Comunicazione dei requisiti ai fornitori di lavorazioni meccaniche CNC
Una comunicazione chiara trasforma il rivestimento da un rischio a un’operazione prevedibile:
-
Disegnare le didascalie: Specificare il tipo di rivestimento (polvere), il colore/la finitura, intervallo di spessore target, e le norme applicabili. Identificare superfici funzionali da nascondere.
-
Valori di riferimento per la finitura superficiale: Indicare i requisiti relativi alla superficie da rivestire (ad esempio, "così com’è" o "sabbiata"). La rugosità superficiale influisce sull’aspetto e sull’adesione del rivestimento.
-
Chiarezza della sequenza: Confermare l'ordine di lavorazione—macchina → pretrattamento → rivestimento → polimerizzazione—e prendere nota di eventuali operazioni successive alla verniciatura.
-
Criteri di accettazione: Definire i metodi di controllo relativi allo spessore, all’adesione e all’aspetto per evitare controversie.
Approfondimento sugli appalti: Coinvolgere sin dall’inizio i fornitori CNC consente di definire tolleranze realistiche, ottenere preventivi accurati e ridurre il numero di iterazioni. Quando i requisiti di progettazione, lavorazione e verniciatura sono allineati, i componenti in alluminio verniciati a polvere raggiungono prestazioni costanti, aspetto uniforme e controllo dei costi.
Sintesi: Punti chiave dal punto di vista ingegneristico sulla verniciatura a polvere dell’alluminio
La verniciatura a polvere dell’alluminio è innanzitutto un processo di ingegneria delle superfici, non solo una finitura estetica. Le prestazioni del rivestimento dipendono in larga misura da una corretta preparazione della superficie, che comprende la pulizia, il controllo dello strato di ossido e i trattamenti di conversione, i quali determinano l’adesione e la protezione dalla corrosione a lungo termine. Lo strato di ossido naturale dell’alluminio e le variazioni delle leghe rendono il processo particolarmente sensibile alle condizioni della superficie e all’uniformità del processo stesso.
Per ottenere risultati affidabili è necessario un approccio produttivo integrato. La progettazione, la lavorazione meccanica, il pretrattamento, la verniciatura e l’essiccazione devono essere coordinati tra loro per garantire il controllo dello spessore del rivestimento, dell’adesione e della durata. Quando questi fattori vengono coordinati sin dalle prime fasi, la verniciatura a polvere diventa una soluzione stabile e ripetibile che migliora la protezione, la durata utile e l’efficienza produttiva complessiva.
FAQ
È possibile applicare la verniciatura a polvere su tutte le leghe di alluminio?
La maggior parte delle leghe di alluminio può essere verniciata a polvere, ma le prestazioni del rivestimento dipendono dalla composizione della lega e dalle condizioni della superficie. Le leghe lavorate comunemente utilizzate nella lavorazione CNC (come le serie 5xxx, 6xxx e 7xxx) in genere si prestano bene alla verniciatura dopo un adeguato pretrattamento. Alcune leghe di alluminio fuso presentano una maggiore porosità o un contenuto di silicio più elevato, il che aumenta il rischio di degassamento e formazione di bolle, a meno che non vengano sottoposte a pre-cottura e preparate con cura. Da un punto di vista ingegneristico, la scelta della lega influisce sui requisiti di controllo del processo, non sulla fattibilità fondamentale della verniciatura a polvere.
Qual è lo spessore del rivestimento a polvere sui componenti in alluminio?
Lo spessore tipico del rivestimento a polvere sull'alluminio varia da 60 a 120 μm (circa 2,5–5 mil). Questo spessore garantisce un equilibrio tra protezione dalla corrosione, resistenza meccanica e aspetto estetico. Rivestimenti più sottili possono ridurre la protezione, mentre uno spessore eccessivo può causare problemi di polimerizzazione, accumulo di materiale sui bordi o problemi di tolleranza. Lo spessore dovrebbe sempre essere specificato come intervallo, non come valore singolo.
La verniciatura a polvere influisce sulle tolleranze dell'alluminio?
Sì. La verniciatura a polvere aggiunge materiale in modo uniforme alle superfici esposte, il che può intaccare parte della tolleranza dimensionale. Per elementi di precisione quali fori, filettature o superfici di accoppiamento, i progettisti dovrebbero tenere conto dello spessore del rivestimento, specificare la mascheratura o pianificare la lavorazione successiva alla verniciatura. Ignorare questo effetto è una causa comune di problemi di accoppiamento e assemblaggio nei componenti in alluminio verniciati.
La verniciatura a polvere è adatta per i componenti in alluminio destinati all’uso esterno?
Sì. La verniciatura a polvere è ampiamente utilizzata per i componenti in alluminio destinati all’uso esterno grazie alla sua elevata resistenza alla corrosione, alla stabilità ai raggi UV e alla durata. Se abbinata a un adeguato pretrattamento e a una composizione chimica appropriata del rivestimento, l’alluminio verniciato a polvere offre ottime prestazioni in ambienti umidi, costieri e industriali. È comunemente utilizzata per involucri, telai, componenti architettonici e alloggiamenti di apparecchiature esterne.
L'alluminio verniciato a polvere può essere rilavorato o riparato?
L’alluminio verniciato a polvere può essere rilavorato, ma le riparazioni sono più complesse rispetto alla verniciatura a umido. I difetti minori possono essere corretti mediante sverniciatura localizzata e riverniciatura, ma i ritocchi puntuali sono spesso visibili. Per i componenti critici dal punto di vista estetico o funzionale, di solito si raccomanda la rimozione completa del rivestimento e la riverniciatura. Ecco perché la prevenzione dei difetti attraverso una progettazione adeguata e il controllo dei processi è di gran lunga più conveniente rispetto alla riparazione dopo la verniciatura.


