
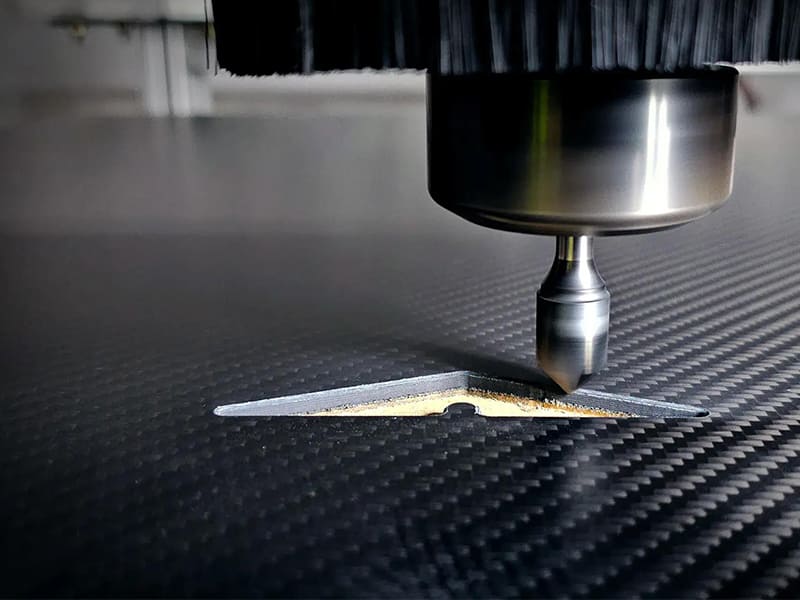
Réponse rapide : L'usinage CNC de la fibre de carbone est efficace pour les opérations de finition de précision — coupe, perçage, ébavurage et rainurage de stratifiés préfabriqués — mais n'est pas la méthode principale pour former une structure composite. Le processus est approprié lorsque : la géométrie est une plaque ou une équerre en 2D ou en 3D simple, le volume de production est inférieur à environ 2 000 à 5 000 pièces, des tolérances de ±0,05 à 0,10 mm sont suffisantes, et l'usinage complète (plutôt qu'il ne remplace) le drapage ou le moulage composite. Principales différences techniques par rapport à l'usinage des métaux : les fibres de carbone sont hautement abrasives (la durée de vie de l'outil chute à 50 à 200 trous sans outillage revêtu de diamant), la coupe produit une fine poussière conductrice nécessitant une extraction dédiée, et le délaminage à la sortie du foret est le principal mode de défaillance qualité. Au-delà d'environ 5 000 à 10 000 pièces annuelles, le moulage par compression ou le RTM est généralement plus économique car les temps de cycle CNC de 5 à 20 minutes par pièce deviennent le goulot d'étranglement des coûts.
Pourquoi l'usinage CNC de la fibre de carbone est fondamentalement différent de l'usinage des métaux
Le polymère renforcé de fibres de carbone (CFRP) est un composite stratifié, et non un matériau homogène. Cette distinction influence chaque aspect de la planification de l'usinage, de l'outillage à utiliser, des défauts à anticiper et des tolérances pouvant être maintenues.
Structure du matériau : Le CFRP est constitué d'un renfort en fibres de carbone (supportant la charge en traction, avec un module de traction de 230 à 700 GPa selon le grade) lié dans une matrice époxy (supportant les charges de cisaillement et de compression). Les fibres sont orientées en couches distinctes (plis) à des angles incluant généralement 0°, 45°, 90° et −45°. Le matériau résultant est fortement anisotrope — la résistance à la traction dans le sens des fibres peut atteindre 1 500 à 2 000 MPa ; perpendiculairement aux fibres, la résistance chute à environ 50 à 80 MPa.
Comportement de la coupe : Lorsqu'un métal est coupé, l'outil cisaillle le matériau de la pièce, formant un copeau. Dans le CFRP, l'action de coupe fracture les fibres de carbone plutôt que de cisailler une matrice ductile. L'énergie requise pour fracturer les fibres varie selon que la fibre est coupée dans sa longueur, en travers ou en biais. Cette variabilité produit des forces de coupe intermittentes — contrairement aux forces en régime permanent de l'usinage des métaux — et les extrémités de fibres laissées sur la surface coupée créent un état effiloché ou de fibres arrachées si l'outil n'est pas affûté ou si la direction du parcours d'outil n'est pas optimisée.
Pourquoi l'outillage standard échoue : Les fibres de carbone comptent parmi les matériaux abrasifs les plus durs rencontrés en usinage. La dureté Mohs de la fibre de carbone est d'environ 3 à 4, ce qui est plus dur que de nombreux arêtes de coupe non revêtues dans leur état adouci. Les fraises en carbure non revêtues usinant du CFRP subissent une usure en dépouille rapide ; une durée de vie de 50 à 100 trous est typique sans revêtement approprié. Les outils revêtus de diamant (diamant CVD ou pastilles PCD) ont une dureté de l'ordre de 8 000 à 10 000 HV — suffisante pour résister au contact abrasif des fibres — et peuvent atteindre une durée de vie 5 à 10 fois supérieure à celle du carbure non revêtu.
Risque lié à la poussière : La fracture des fibres de carbone produit des particules fines (1 à 10 µm) électriquement conductrices et respirables. Ces particules contaminent l'électronique des machines, provoquent des courts-circuits dans les systèmes de commande si elles ne sont pas confinées, et constituent un risque respiratoire nécessitant une filtration P100. Une extraction par aspiration dédiée au point de coupe n'est pas facultative pour un usinage CFRP durable.
| Propriété | Aluminium 6061 | Fibre de carbone (CFRP, fraction volumique de fibres 60%) |
|---|---|---|
| Structure du matériau | Homogène isotrope | Composite stratifié anisotrope |
| Mécanisme de coupe | Formation de copeaux ductiles | Fracture des fibres, pas de copeaux ductiles |
| Mode d'usure de l'outil | Cratérisation, usure en dépouille lente | Usure en dépouille abrasive rapide |
| Durée de vie typique de l'outil (fraise) | 50 000 à 100 000 mm³ de métal enlevé | 2 000 à 5 000 trous sans revêtement diamant |
| Risque de délaminage | Aucun | Significatif à l'entrée/sortie du foret |
| Type de poussière | Copeaux métalliques (grossiers) | Particules fines conductrices (1 à 10 µm) |
| Rugosité de surface (atteignable) | Ra 0,4 à 0,8 µm | Ra 1,6 à 3,2 µm typique ; Ra 0,8 avec outillage optimal |
| Stabilité dimensionnelle | Élevé | Modérée (effets de contraintes résiduelles) |
Quand l'usinage CNC de la fibre de carbone est approprié
Prototypage et production en faible volume
L'usinage CNC ne nécessite aucun outillage dédié (pas de moules, pas d'outils de drapage). Pour un programme de développement composite où la conception évolue encore, la capacité de mettre à jour un programme CAM plutôt que de modifier un moule de $2 000 à $20 000 est un avantage substantiel. Le délai de livraison pour les prototypes CFRP usinés par CNC à partir de stratifié en stock est typiquement de 3 à 7 jours. Les délais d'outillage de moulage par compression sont typiquement de 4 à 8 semaines au minimum.
À des volumes de production inférieurs à environ 2 000 pièces, le coût d'outillage amorti d'un moule composite rend généralement l'usinage CNC à partir de stratifié acheté plus économique. Au-delà d'environ 5 000 à 10 000 pièces par an, le temps de cycle d'usinage CNC (5 à 20 minutes par pièce selon les caractéristiques) devient le goulot d'étranglement des coûts, et les procédés de moulage avec des temps de cycle de 1 à 3 minutes deviennent plus économiques.
Caractéristiques de précision : trous et fentes
Les pièces composites post-polymérisées produites par autoclave, moulage par compression ou moulage par transfert de résine (RTM) présentent des variations dimensionnelles de ±0,3 à 0,5 mm sur les positions des trous et de ±0,2 à 0,5 mm sur les profils de bord en raison des tolérances de moule, du retrait de polymérisation et du retour élastique (une déformation angulaire permanente des pièces composites courbes après démoulage, typiquement de 0,5 à 1,5°).
Le perçage et le fraisage CNC amènent ces caractéristiques à une tolérance de position de ±0,05 mm, requise pour les assemblages par fixations mécaniques, le montage de capteurs et les connexions d'interfaces structurelles. Un châssis de drone nécessitant plus de 40 trous de montage pour moteurs et électronique — chacun à ±0,05 mm de position — ne peut pas être produit à cette spécification par moulage seul. Le post-traitement CNC du châssis moulé est l'approche standard.
Finition des pièces composites moulées
Dans la fabrication de composites aérospatiaux et automobiles, la séquence de production standard est : stratification ou moulage du composite (forme la structure et l'orientation des fibres), suivi de l'ébavurage, du perçage et de la finition des bords par usinage CNC (atteint les tolérances d'assemblage). Cette approche en deux étapes utilise chaque procédé pour ce qu'il fait de mieux : le moulage pour la formation structurelle du composite, l'usinage CNC pour la précision dimensionnelle.
Les opérations typiques d'usinage CNC sur pièces composites moulées comprennent : l'ébavurage du pourtour (élimination des bavures et mise des bords aux cotes finales), le perçage des trous de fixation à la tolérance de position, le fraisage des découpes pour l'accès des câbles/connecteurs, et la finition de surface lorsque la qualité des bords ou l'exigence esthétique le demande.
Quand l'usinage CNC de la fibre de carbone n'est pas approprié
Production à grand volume
À des volumes annuels supérieurs à environ 5 000 à 10 000 pièces, l'usinage CNC de la fibre de carbone devient économiquement désavantageux par rapport au moulage par compression ou au RTM. Le coût du temps machine de 10 à 20 minutes par pièce, combiné aux coûts de remplacement des outils pour les matériaux CFRP abrasifs, produit des coûts unitaires que le moulage à un cycle de 1 à 3 minutes par pièce peut réduire de 50 à 70% en volume.
À 20 000 pièces par an, le temps machine d'usinage CNC à 15 minutes par pièce consomme 5 000 heures-machine par an — environ 3 centres d'usinage CNC fonctionnant à plein temps, plus le coût des outils, plus le temps opérateur. Un outil de moulage par compression à un investissement initial de $15 000 fonctionnant avec un temps de cycle de 2 minutes produit les mêmes 20 000 pièces en environ 667 heures-machine. Cette réalité économique explique pourquoi les composants automobiles CFRP à grand volume (panneaux de capot, inserts de portière, panneaux structurels) sont produits par moulage par compression ou RTM, et non par usinage CNC.
Composants structurels où l'orientation des fibres est critique
L'usinage CNC retire de la matière des stratifiés existants. Il ne peut pas ajouter de fibres, modifier l'orientation des fibres, ni créer l'architecture fibreuse spécifiée par l'analyse structurelle. Lorsque les chemins de charge dans un composant composite exigent des orientations de fibres spécifiques — ce qui est pratiquement toujours le cas pour la structure primaire — le stratifié doit être conçu et drapé pour fournir ces orientations. L'usinage CNC du pourtour, des trous et des surfaces d'interface est une finition appropriée ; utiliser l'usinage CNC pour former la structure à partir d'un stratifié plat produit une pièce dont l'architecture fibreuse n'a pas été optimisée pour le chemin de charge.
Un support de charge, lorsqu'il est conçu correctement, présente des fibres orientées le long des chemins de tension et de compression principaux. Usiner une forme complexe à partir d'un stratifié plat 0°/45°/90° produit une pièce avec une orientation de fibres aléatoire par rapport aux chemins de charge réels à chaque section transversale, ainsi que des concentrations de contraintes locales sur les bords usinés où les fibres sont coupées.
Parois minces ou surfaces cosmétiques sensibles aux dommages de fibres
Les pièces en PRFC avec une épaisseur de paroi inférieure à environ 2 mm présentent un risque élevé de délaminage traversant l'épaisseur lors de l'usinage. La ténacité à la rupture interlaminaire des systèmes époxy-carbone aérospatiaux typiques (Mode I : 200–400 J/m²) est relativement faible — comparable à celle des polymères fragiles — et la concentration de force de coupe sur les parois minces produit un délaminage qui compromet à la fois l'intégrité structurelle et la qualité de surface.
Les surfaces visibles en fibres de carbone (panneaux PRFC cosmétiques dans l'automobile et les produits de consommation) sont particulièrement sensibles à la qualité des bords et à l'état de surface. La distinction entre un bord propre avec des terminaisons de fibres nettes et un bord effiloché avec arrachement de fibres est visible à l'œil nu. Pour obtenir une qualité cosmétique, il faut des outils diamantés, une géométrie d'outil optimisée (fraises à compression qui cisaillent les fibres simultanément depuis le haut et le bas du stratifié) et des paramètres contrôlés.
Outillage pour l'usinage des fibres de carbone CNC
Fraises et défonceuses à revêtement diamant : Les outils en carbure à revêtement diamant CVD offrent une résistance à l'usure 5 à 10 fois supérieure à celle du carbure non revêtu pour le profilage et l'ébavurage du PRFC. Le revêtement diamant maintient la netteté de l'arête de coupe à travers le contact avec les fibres à haute dureté, limitant l'usure en dépouille et préservant la qualité des bords. L'épaisseur du revêtement diamant CVD est typiquement de 10 à 20 µm ; le revêtement adhère bien aux substrats en carbure et maintient une dureté supérieure à 8 000 HV.
Fraises à compression : Une fraise à compression (également appelée fraise montante-descendante) possède des goujures hélicoïdales à droite sur la partie inférieure et des goujures hélicoïdales à gauche sur la partie supérieure, de sorte que les forces de coupe poussent les couches de fibres supérieure et inférieure vers le centre du stratifié pendant la coupe. Cela empêche l'arrachement des fibres du pli supérieur (le fraisage conventionnel pousse le pli supérieur vers le haut, soulevant et effilochant la surface supérieure) et le délaminage du pli inférieur (le fraisage conventionnel pousse le pli inférieur vers le bas). Pour le profilage de profils et de rainures en PRFC, les fraises à compression produisent une qualité de bord nettement supérieure à celle des outils standard à hélice unique.
Forets à pointe et forets étagés pour le perçage : Les forets hélicoïdaux standard concentrent la poussée au point central et créent une action d'arrachement à la sortie du foret — la cause principale du délaminage en sortie. Les forets à pointe possèdent un petit point central et deux lèvres de coupe extérieures qui marquent le cercle d'entrée avant que le corps principal n'engage, réduisant la force de poussée et améliorant la qualité d'entrée. Les forets étagés (avant-trou plus diamètre final dans un seul outil) réduisent le matériau déplacé à la sortie en pré-coupant le trou progressivement. À la sortie du foret, réduire l'avance pour les 0,5 à 1,0 mm finaux (ou soutenir la pièce avec une plaque sacrificielle qui supporte les plis de sortie) réduit encore le délaminage en sortie.
Prévention des défauts : les cinq contrôles critiques
Délaminage à la sortie du foret
Cause racine : la force de poussée à la sortie du foret dépasse la résistance à la traction interlaminaire des derniers plis, les faisant se séparer avant que la pointe du foret ne sorte. Prévention : utiliser une géométrie de foret à pointe ou étagé, ajouter une plaque de support en MDF ou en aluminium sous le PRFC, réduire l'avance de 50% à la percée, et utiliser une vitesse de broche élevée (réduire la charge de copeau par tour réduit la force de poussée par unité de matériau enlevé).
Bords effilochés lors des opérations de profilage
Cause racine : les fibres sont poussées plutôt que cisaillées au bord de coupe. Prévention : utiliser des fraises à compression, privilégier le fraisage en avalant (le copeau commence épais et se termine fin, produisant un cisaillement plus contrôlé), maintenir des outils affûtés (les outils usés nécessitent plus de force pour couper, augmentant l'arrachement des fibres), et réduire la charge de copeau par dent.
Usure rapide de l'outil
Cause racine : l'abrasivité des fibres de carbone provoque une usure rapide en dépouille sur le carbure non revêtu. Prévention : spécifier un outillage à revêtement diamant, surveiller la durée de vie de l'outil en suivant le nombre de trous ou de mètres linéaires de profilage réalisés, et remplacer les outils avant que la tolérance dimensionnelle ou la qualité des bords ne se dégrade. Pour le carbure non revêtu dans le PRFC, la durée de vie de l'outil est typiquement de 50 à 200 trous ; pour les outils à revêtement diamant CVD, de 500 à 2 000 trous à paramètres équivalents.
Variation dimensionnelle due aux contraintes résiduelles
Cause racine : les stratifiés PRFC contiennent des contraintes résiduelles de polymérisation. Lorsque du matériau est retiré (en particulier sur un côté d'un stratifié asymétrique), la distribution des contraintes change et la pièce peut se déformer. Prévention : utiliser un système de fixation par table à vide pour maintenir la pièce à plat pendant l'usinage, laisser 0,10 à 0,20 mm de surépaisseur sur les surfaces critiques pour une passe de finition légère, et équilibrer le parcours d'outil (retirer des quantités égales des deux faces lorsque c'est possible) pour minimiser le changement net de contrainte.
Contamination par la poussière de carbone
Cause racine : la fracture des fibres produit des particules fines qui deviennent aéroportées et se déposent dans toute la machine et l'espace de travail. Prévention : extraction par aspiration au point de coupe (buse positionnée à 10–20 mm de l'outil de coupe), enceintes d'usinage empêchant la dispersion de la poussière, et isolation de l'usinage du PRFC des autres machines-outils de l'installation. Les opérateurs nécessitent une protection respiratoire P100 ou équivalente lors de la configuration et de la manipulation des pièces.
Tolérances réalistes dans l'usinage des fibres de carbone CNC
Les stratifiés en fibres de carbone ne sont pas dimensionnellement stables de la même manière que le billet d'aluminium. Deux facteurs limitent les tolérances réalisables :
Contrainte résiduelle dans le stratifié : Le processus de polymérisation introduit une contrainte résiduelle thermique (la résine rétrécit en refroidissant de la température de polymérisation de 120–180 °C). Lorsque du matériau est retiré pendant l'usinage, la distribution des contraintes résiduelles change et la pièce se déplace. Pour les stratifiés équilibrés et symétriques (contenu en fibres approximativement égal de chaque côté du plan neutre), ce déplacement est faible. Pour les stratifiés non équilibrés, un déplacement de 0,05 à 0,20 mm sur une pièce de 200 mm est possible.
Variabilité des fibres : Les tissus tissés présentent une variation périodique de la densité des fibres ; le ruban unidirectionnel a une distribution de fibres plus uniforme mais contient encore des variations locales aux limites des plis. Ces variations produisent une légère hétérogénéité dans la réponse mécanique à la pointe de l'outil.
Lignes directrices pratiques sur les tolérances :
| Fonctionnalité | Tolérance réalisable | Exigences de processus |
|---|---|---|
| Profil externe (détourage) | ±0,10–0,15 mm | Outillage diamanté standard, fixation sous vide |
| Position des trous (perçage) | ±0,05 mm | Foret à pointe Brad, fixation rigide, perçage par à-coups |
| Diamètre des trous | ±0,05 mm | En une seule étape ou alésé, paramètres contrôlés |
| Position bord-à-trou | ±0,05–0,08 mm | Gabarit combiné de détourage et de perçage |
| Caractéristiques de précision serrées | ±0,02–0,03 mm | Configuration validée, passe de finition, vérification CMM |
Spécifier des tolérances plus serrées que ±0,05 mm sur le CFRP sans validation du fournisseur est un risque significatif. Contrairement à l'usinage de l'aluminium (où ±0,01 mm est couramment réalisable avec un outillage approprié et une machine stable), une tolérance CFRP inférieure à ±0,03 mm nécessite une capacité de processus démontrée à partir d'une combinaison spécifique de matériau, d'épaisseur de stratifié, de configuration d'empilement, de fixation et d'outillage. Demandez des données de test avant de vous engager.
Lignes directrices DFM pour les pièces usinées en fibre de carbone CNC
Rayons de coin internes : Les outils rotatifs ne peuvent pas produire des coins internes nets. Spécifiez des rayons de coin internes minimaux égaux ou supérieurs au rayon de l'outil de détourage (généralement 0,5–2,0 mm pour la plupart des applications de détourage CFRP). Pour les pièces nécessitant des coins internes carrés (par exemple, pour s'accoupler avec un arbre carré), un dégagement en forme d'os à la chien au coin permet la fonctionnalité carrée tout en accommodant le trajet circulaire de l'outil.
Épaisseur minimale de paroi : En dessous d'environ 2,0–2,5 mm, les parois en CFRP présentent un risque élevé de délaminage pendant l'usinage. Lorsque des parois minces sont fonctionnellement requises, planifiez la séquence d'usinage pour laisser les sections minces jusqu'à la fin de l'opération (après que le matériau environnant fournit un support) et spécifiez une approche de plaque de support pendant les opérations de perçage.
Alignement de l'orientation des fibres : Placez les trous de précision et les découpes structurelles en tenant compte de l'architecture fibreuse sous-jacente. Un trou percé à 45° par rapport à la direction principale des fibres croise plus de fibres par unité de diamètre qu'un trou aligné avec l'axe des fibres, produisant des forces de coupe plus élevées et un risque accru de délaminage. Dans la mesure du possible, alignez les motifs de trous avec les orientations des fibres dans le stratifié.
Rapport profondeur-diamètre pour les poches : L'usinage CFRP de poches profondes et étroites (rapport profondeur/largeur supérieur à 3–4:1) nécessite des outils d'usinage longs et fins avec une rigidité réduite, produisant des vibrations, une mauvaise tolérance dimensionnelle et un risque accru de rupture d'outil dans le stratifié fragile. Les caractéristiques peu profondes et larges sont nettement plus faciles à usiner de manière fiable. Lorsque la conception le permet, remplacez les poches profondes par des caractéristiques traversantes ou un accès depuis la face opposée.
Conception du datum et du montage : Des surfaces de datum planes et accessibles sont essentielles pour la conception de montage sous vide. Les pièces à courbure complexe (coques moulées) nécessitent un montage sous vide personnalisé adapté au contour de la pièce — ajoutez cela au coût et au délai estimé. Les pièces à faces planes peuvent être fixées sur une table à vide standard.
Principaux enseignements
- L'usinage CNC de fibre de carbone est un processus de finition de précision, pas un processus principal de formage de composites: il excelle dans le perçage, l'usinage de contour et l'ébavurage de stratifiés préfabriqués à des tolérances serrées, mais ne peut pas créer l'architecture de fibres requise par l'analyse structurelle.
- La distinction matérielle la plus critique est l'anisotropie: couper à travers les couches de fibres produit des forces, des risques de défauts et une usure d'outil différents que couper le long de celles-ci. Les revues DFM qui ignorent l'orientation des fibres par rapport aux caractéristiques usinées produisent des pièces avec une réduction de résistance imprévisible sur les bords coupés.
- L'outillage diamanté n'est pas optionnel pour l'usinage CFRP en production: les outils en carbure non revêtus ont une durée de vie de 50 à 200 trous ; les outils revêtus de diamant CVD atteignent 500 à 2 000+ trous. La prime de coût d'outil est récupérée en quelques dizaines de pièces grâce à une fréquence de changement d'outil réduite et une meilleure qualité de bord.
- Le délaminage à la sortie de perçage est le principal mode de défaillance qualité: il est évité par une géométrie de foret à pointe brad ou à gradins, des plaques de support et une vitesse d'avance réduite à la percée. Ce n'est pas un défaut aléatoire — c'est une conséquence prévisible d'une force de poussée excessive sur le pli de sortie.
- L'usinage CNC est économiquement compétitif pour des volumes inférieurs à environ 2 000–5 000 pièces: au-delà de ce volume, les processus de moulage (compression, RTM) réduisent généralement le coût par pièce de 50 à 70% à grande échelle, éliminant la majeure partie du coût d'usinage CNC.
- La tolérance réalisable est de ±0,05 mm pour les caractéristiques de précision avec un outillage et un montage appropriés: des tolérances plus serrées nécessitent une validation par le fournisseur de la combinaison spécifique matériau-processus ; spécifier ±0,01 mm à partir de l'expérience de l'aluminium produit des taux de rebut élevés et des problèmes de non-conformité chez le fournisseur.
- À l'attention des équipes d'approvisionnement des équipementiers: lors de l'approvisionnement de composants CFRP usinés par CNC, spécifiez : le matériau du stratifié (type de fibre de carbone, tissage ou UD, fraction volumique de fibres), le système de résine, l'épaisseur du stratifié et le séquencement des plis, les tolérances critiques avec les indications GD&T, l'exigence de qualité de bord (Ra et critères d'acceptation du délaminage), et si des rapports d'inspection CMM sont requis sur la première pièce. L'absence de l'une de ces spécifications produit des devis avec des hypothèses non déclarées qui génèrent des variations dans la qualité de production.
Questions fréquemment posées
Quand la fibre de carbone doit-elle être usinée par CNC plutôt que moulée ?
L'usinage CNC est approprié pour la fibre de carbone lorsque : le volume de production est inférieur à environ 2 000–5 000 pièces (évitant le coût d'outillage de moule de $2 000 à $20 000+), la géométrie nécessite des caractéristiques de précision (trous, fentes, profils de bord) à des tolérances de ±0,05 mm que le moulage ne peut pas atteindre directement, la conception est à un stade de prototype ou de développement où les changements sont fréquents, ou la pièce est produite par moulage et nécessite un post-usinage CNC pour la précision dimensionnelle. L'usinage CNC n'est pas approprié lorsque l'objectif est de créer une structure composite complexe (les fibres ne peuvent pas être orientées par usinage), lorsque le volume est suffisamment élevé pour que l'économie du temps de cycle de moulage domine, ou lorsque la performance structurelle dépend d'orientations de fibres qu'une plaque usinée ne peut pas fournir.
Quels outils sont nécessaires pour l'usinage CNC de la fibre de carbone ?
Les trois types d'outils essentiels pour l'usinage CFRP sont : les fraises et défonceuses revêtues de diamant (CVD) pour l'usinage de contour et la coupe de fentes (durée de vie 5 à 10× plus longue que le carbure non revêtu dans le CFRP) ; les fraises à compression (avec sections de goujure hélicoïdale opposées à droite et à gauche) pour l'usinage de bords où la qualité de surface supérieure et inférieure doit être préservée ; et les forets à pointe brad ou à gradins pour percer des trous sans délaminage à la sortie. Les outils standard de coupe des métaux — fraises en carbure non revêtu, forets hélicoïdaux standard — peuvent être utilisés pour des quantités de prototypes mais s'usent rapidement et produisent des taux de défauts croissants à mesure que l'état de l'outil se dégrade. L'usinage CFRP en production nécessite un outillage diamanté comme spécification de base.
Quelles sont les tolérances réalistes pour l'usinage CNC de la fibre de carbone ?
Les tolérances réalisables dépendent du type de caractéristique : l'usinage de contour général atteint ±0,10–0,15 mm ; la position des trous percés atteint ±0,05 mm avec un montage et un outillage appropriés ; les caractéristiques de précision serrées peuvent atteindre ±0,02–0,03 mm avec un processus validé comprenant un montage sous vide, une passe de finition et une vérification CMM. La principale raison pour laquelle les tolérances CFRP sont plus lâches que l'aluminium est la contrainte de durcissement résiduelle dans le stratifié — lorsque le matériau est retiré, la distribution des contraintes change et les pièces peuvent se déplacer de 0,02 à 0,05 mm, en particulier dans les stratifiés minces ou asymétriques. L'application de tolérances de ±0,01 mm issues de l'expérience d'usinage de l'aluminium au CFRP produit des taux de rebut élevés. Validez les tolérances serrées avec des essais de prototype avant l'engagement en production.
Comment le délaminage est-il évité dans le perçage de la fibre de carbone ?
Le délaminage à la sortie de perçage se produit lorsque la force de poussée du foret dépasse la résistance à la traction interlaminaire des plis de sortie, les faisant se séparer avant que la pointe du foret ne traverse le matériau. La prévention nécessite quatre contrôles simultanés : utiliser des forets à pointe brad-point ou des forets étagés plutôt que des forets hélicoïdaux standard (la géométrie brad-point marque le cercle d'entrée, concentrant la force de coupe initiale à la périphérie plutôt qu'au centre, ce qui réduit la poussée de sortie) ; placer une plaque de support sacrificielle (MDF ou aluminium) sous le panneau CFRP pour soutenir les plis de sortie ; réduire la vitesse d'avance de 50 % pendant les 0,5 à 1,0 mm finaux de matière avant la percée ; et utiliser une vitesse de broche élevée avec une faible charge de copeau par tour pour minimiser la poussée par tour. Le délaminage dans le CFRP est un défaut prévisible et évitable — s'il se produit en production, un ou plusieurs de ces contrôles manquent.
L'usinage de la fibre de carbone est-il plus coûteux que celui de l'aluminium ?
Oui, généralement 3 à 8 fois plus cher par pièce à complexité équivalente. La prime de coût provient de cinq facteurs : la matière première (les plaques de CFRP coûtent 5 à 10 fois plus cher que l'ébauche d'aluminium équivalente sur une base massique) ; l'usure des outils (les outils diamantés coûtent 50 à 200 € contre 5 à 20 € pour les fraises en carbure, et nécessitent une surveillance plus fréquente) ; les systèmes d'extraction de poussière (aspiration dédiée et enceintes de machine) ; des exigences d'inspection plus élevées (les bords composites nécessitent une inspection visuelle et dimensionnelle que l'usinage de l'aluminium ne requiert généralement pas) ; et un risque de rebut élevé (les défauts du CFRP comme le délaminage ruinent souvent la pièce entière, alors que la reprise de l'aluminium est fréquemment possible). Pour les pièces de précision à faible volume, le coût est justifié par les avantages de poids et de rigidité du CFRP. Pour les applications à grand volume, la différence de coût par rapport au CFRP moulé est la comparaison la plus pertinente.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC, y compris l'usinage de composants en fibre de carbone et composites pour les cadres de drones, les aménagements intérieurs aérospatiaux, les supports d'imagerie médicale, les structures robotiques et les panneaux CFRP automobiles. Références techniques : Kalpakjian S. et Schmid S.R. — Manufacturing Engineering and Technology (chapitre sur l'usinage des composites), Soutis C. — Carbon Fiber Reinforced Plastics in Aircraft Construction, Guide d'application d'usinage des matériaux composites Sandvik Coromant, ASM Handbook Vol. 21 (Composites — Machining and Drilling).
Vous cherchez à vous approvisionner en composants en fibre de carbone usinés CNC ?
Chez CMS, nous usinons des panneaux CFRP, des supports et des gabarits de précision à partir de stratifiés fournis par le client ou achetés — avec des outils diamantés, une extraction de poussière dédiée, des montages sous vide et des rapports d'inspection première pièce CMM.
[Demander une revue DFM et un devis pour l'usinage de la fibre de carbone CNC →]


