
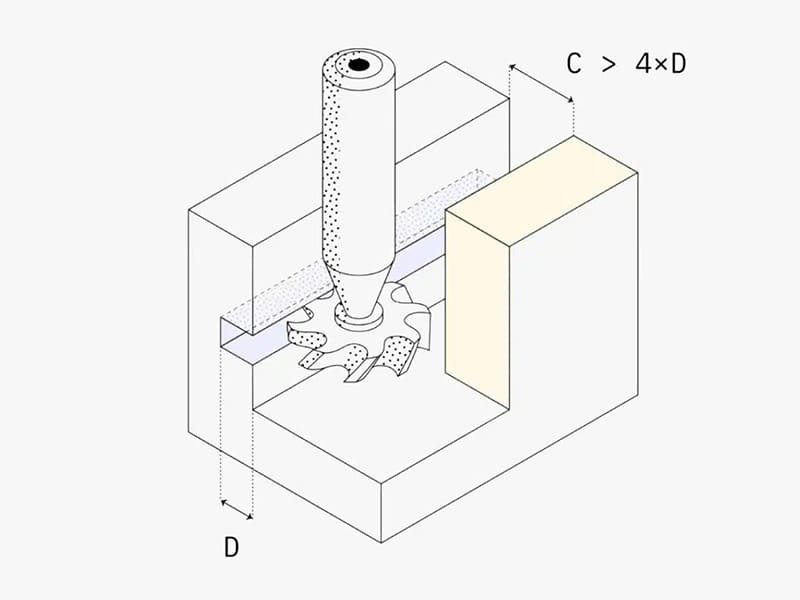
Réponse rapide : Une contre-dépouille CNC est toute caractéristique qui ne peut pas être atteinte par une fraise standard se déplaçant dans une direction verticale ou horizontale droite — les rainures internes, les rainures en T, les dégagements de filetage, les assemblages à queue d'aronde et les rainures pour joints toriques en sont des exemples courants. Les contre-dépouilles augmentent le coût d'usinage non pas en raison de la complexité géométrique, mais parce qu'elles imposent des outils non standard (fraises ballons, fraises à rainurer en T, outils de forme), des configurations supplémentaires (augmentation du temps de cycle de 20 à 50%), des conditions de coupe plus lentes et une inspection CMM plus complexe. La stratégie de réduction des coûts la plus efficace est une approche DFM en trois étapes : (1) éliminer les contre-dépouilles sans fonction utile, (2) standardiser les dimensions des contre-dépouilles restantes pour correspondre aux tailles de fraises standard disponibles (3, 4, 6, 8, 10 mm et équivalents en pouces standard), et (3) limiter la profondeur d'atteinte des contre-dépouilles à ≤3×D pour maintenir la rigidité de l'outil. Les contre-dépouilles fonctionnelles — rainures pour joints toriques, dégagements de filetage, clavettes, rainures en T — doivent être conservées ; leur coût est justifié par les exigences d'assemblage et d'étanchéité qui ne peuvent pas être satisfaites autrement.
Pourquoi les contre-dépouilles augmentent le coût d'usinage CNC
Les contre-dépouilles ne posent pas intrinsèquement problème d'un point de vue technique. L'augmentation des coûts provient d'une contrainte de fabrication spécifique : les fraises standard se déplacent sur les axes X, Y et Z et ne peuvent couper que la géométrie qu'elles peuvent atteindre selon une trajectoire d'approche droite. Lorsque la géométrie est “ cachée ” de cette approche directe, le processus d'usinage se dégrade.
Les cinq facteurs de coût du point de vue du fournisseur :
| Inducteur de coût | Mécanisme | Impact typique |
|---|---|---|
| Outillage spécialisé | Les fraises standard ne peuvent pas atteindre les contre-dépouilles ; nécessite des fraises ballons, des fraises à rainurer en T ou des outils de forme | +10–30% de coût d'outillage |
| Configurations supplémentaires | La pièce doit être repositionnée ou re-fixée pour chaque nouvelle direction d'accès | +15–40% de temps de cycle |
| Efficacité de coupe réduite | Des outils plus longs et moins rigides nécessitent des vitesses d'avance plus faibles et des profondeurs de passe plus réduites | Taux d'enlèvement de matière inférieur sur l'ensemble |
| Complexité d'inspection | La géométrie des contre-dépouilles ne peut pas être mesurée avec des pieds à coulisse standard ; nécessite un CMM ou des jauges personnalisées | Temps et coût de contrôle qualité supplémentaires |
| Complexité de programmation FAO | Les trajectoires d'outil standard produisent des collisions outil-pièce ; nécessite une programmation personnalisée d'évitement de collision | Temps d'ingénierie de pré-production plus long |
Le véritable mécanisme de coût : Une pièce standard avec quatre parois verticales, un fond plat et des trous simples peut être programmée et usinée en une seule configuration avec des fraises standard à des paramètres de coupe quasi maximaux. Ajoutez une rainure de retenue interne qui nécessite une fraise ballon et une deuxième configuration, et le temps de cycle augmente de 25 à 40% — non pas parce que la rainure elle-même prend du temps à couper, mais parce que la deuxième configuration nécessite un re-fixage, une vérification d'alignement et des changements d'outils.
Contre-dépouilles fonctionnelles : lesquelles doivent être conservées
Avant qu'une revue DFM n'élimine des contre-dépouilles, l'ingénierie doit distinguer les caractéristiques structurellement ou fonctionnellement nécessaires de celles présentes pour des raisons esthétiques, héritées ou non examinées.
| Type de contre-dépouille | Conserver ou reconcevoir | Raison technique |
|---|---|---|
| Rainure pour joint torique | Conserver | La fonction d'étanchéité nécessite une profondeur, une largeur et une tolérance spécifiques de la rainure pour comprimer le joint torique au taux de compression correct |
| Dégagement de filetage | Conserver | Permet à l'outil de filetage de terminer la forme du filet au bas de l'engagement du filet ; sans lui, le dernier pas de filet est incomplet |
| Clavette | Conserver | Assure la transmission positive du couple entre l'arbre et le moyeu ; aucune alternative sans reconception complète |
| Rainure en T | Conserver (optimiser les dimensions) | Permet une retenue coulissante avec des écrous en T standard ; optimiser selon les largeurs de fraises à rainurer en T standard |
| Assemblage à queue d'aronde | Conserver si requis | Assure un verrouillage mécanique qui résiste aux forces d'arrachement ; évaluer si une caractéristique externe plus simple peut le remplacer |
| Rainure de retenue par encliquetage | Conserver si requis | Permet une retenue d'assemblage en aveugle ; évaluer si la séquence d'assemblage peut être modifiée pour permettre une caractéristique externe |
| Rainure interne décorative | Supprimer | Aucune contribution fonctionnelle ; purement esthétique |
| Rainure héritée de la conception de fonderie | Supprimer | Héritée d'un prédécesseur en fonderie ou en injection plastique ; n'a aucune fonction dans la version usinée CNC |
| Évidement interne caché | Supprimer | S'il n'est pas utilisé pour l'écoulement de fluide, la retenue de composant ou l'assemblage, il n'y a aucune justification technique pour le coût |
Rainures pour joints toriques en détail : Une rainure pour joint torique est une contre-dépouille de précision nécessitant des tolérances de ±0,025–0,050 mm sur la largeur et la profondeur de la rainure pour atteindre le taux de compression spécifié du joint torique (généralement 10 à 30% du diamètre de la section du joint torique). La rainure ne peut pas être remplacée par un joint plat ou une garniture dans la plupart des applications sous pression sans reconception significative de l'interface d'accouplement. C'est la contre-dépouille fonctionnelle par excellence — le coût d'usinage est réel, mais la fonction technique est indispensable.
Détail des gorges de sortie de filetage : Les gorges de sortie de filetage sont de courtes rainures (1 à 3 mm) situées en fin de filet qui permettent à l'outil de filetage de se retirer sans couper un dernier pas incomplet. Sans gorge de sortie, les un à deux derniers pas de filet présentent une forme irrégulière qui entraîne des difficultés d'assemblage et une profondeur d'engagement du filet incorrecte. Les gorges de sortie sont usinées avec l'outil de filetage déjà en place, ce qui ajoute généralement un temps de cycle minimal, et ne doivent jamais être supprimées.
Revue DFM : Élimination des contre-dépouilles non fonctionnelles
La stratégie de réduction des contre-dépouilles la plus rentable ne nécessite pas de redessiner la géométrie — elle nécessite de se demander systématiquement si chaque contre-dépouille remplit une fonction technique.
Liste de contrôle DFM pour chaque caractéristique de contre-dépouille :
- La suppression de cette caractéristique affecte-t-elle l'étanchéité, la rétention de fluide ou les performances de pression ?
- La suppression de cette caractéristique affecte-t-elle l'assemblage — rétention, alignement ou engagement ?
- La suppression de cette caractéristique affecte-t-elle la transmission de couple ou le verrouillage mécanique ?
- Cette caractéristique est-elle visible ou accessible après l'assemblage final ?
- Une fraise standard peut-elle atteindre cette caractéristique sans outillage spécial ?
Si les réponses aux questions 1 à 3 sont toutes non, la caractéristique est candidate à la suppression. Si la réponse à la question 4 est non (la caractéristique est cachée après assemblage) et qu'il n'y a aucune fonction technique, la suppression est simple — elle n'affectera pas le produit en service.
Le cas le plus courant de suppression : Rainures décoratives internes, chanfreins ou évidements sur des surfaces entièrement fermées après assemblage. Ces caractéristiques ont parfois été ajoutées lors de la conception initiale pour des raisons esthétiques (visibles dans les rendus CAD) sans reconnaître qu'elles seraient invisibles dans le produit assemblé. Elles n'apportent aucune valeur au produit mais nécessitent un outillage spécial et des configurations supplémentaires à chaque usinage de la pièce.
Caractéristiques héritées des procédés de fabrication antérieurs : Les produits convertis du moulage, du moulage sous pression ou du moulage par injection vers l'usinage CNC portent fréquemment des caractéristiques géométriques fonctionnelles dans le procédé d'origine (angles de dépouille, caractéristiques de plan de joint, aides de coulée) mais sans fonction dans l'usinage CNC. Celles-ci doivent être systématiquement identifiées et supprimées lors de la revue DFM.
Normalisation des dimensions de contre-dépouilles pour correspondre aux outils standard du marché
Pour les contre-dépouilles qui doivent être conservées, la réduction de coût la plus impactante consiste à garantir que les dimensions des contre-dépouilles correspondent aux tailles d'outils standard disponibles. Les dimensions non standard sont la source la plus courante de coûts inutiles dans l'usinage des contre-dépouilles.
Tailles de fraises standard pour l'outillage de contre-dépouilles courant :
- Fraises en T (métriques) : 6, 8, 10, 12, 16, 18, 20 mm de diamètre de coupe ; diamètres de col et plages de profondeur standard
- Fraises à contre-dépouille type sucette/boule : 3, 4, 6, 8, 10 mm de diamètre de boule ; diamètres de col correspondants
- Fraises à rainures de clavette (pouces) : 1/8″, 3/16″, 1/4″, 5/16″, 3/8″, 1/2″ de diamètre de coupe
- Dimensions de gorges pour joints toriques : normalisées selon les tailles de joints toriques AS568 (pouces) ou ISO 3601 (métriques), avec largeur et profondeur de gorge correspondantes
Le piège des dimensions non standard : Une contre-dépouille spécifiée à 7,3 mm de largeur ne correspond à aucune fraise en T ou sucette standard. L'atelier d'usinage a deux options : commander un outil sur mesure (ajoutant $150–$500+ et 1 à 3 semaines de délai) ou utiliser un outil standard de taille proche avec une programmation modifiée (produisant une caractéristique légèrement imprécise pouvant nécessiter une approbation technique). Changer la spécification à 8 mm correspond à la fraise standard la plus proche, élimine l'exigence d'outillage sur mesure et réduit généralement le coût par pièce de 20 à 30%.
Même de petits écarts par rapport aux tailles standard déclenchent un outillage sur mesure : Un écart de 0,5 mm par rapport à une taille d'outil standard n'est pas un compromis de fabrication — c'est une spécification d'outil sur mesure. Les équipes d'ingénierie et d'approvisionnement sous-estiment fréquemment la rigueur avec laquelle les tailles d'outils standard sont définies et la facilité avec laquelle les machinistes font remonter même de petites dimensions non standard vers un outillage sur mesure.
Les dimensions standard de gorges pour joints toriques éliminent les incertitudes : Les gorges pour joints toriques spécifiées selon les normes AS568 ou ISO 3601 ont des exigences bien documentées de largeur, profondeur et finition de surface correspondant à des diamètres de section spécifiques de joints toriques. Ces dimensions de gorges standard sont usinées couramment avec un outillage de gorge standard. Les gorges pour joints toriques non standard qui ne correspondent à aucune taille de joint torique standard nécessitent une justification technique et souvent un outillage sur mesure.
Contrôle de la profondeur de contre-dépouille pour maintenir la rigidité de l'outil
La rigidité de l'outil pour les outils à longue portée requis pour les contre-dépouilles profondes diminue avec le cube de la longueur de portée de l'outil. Cela signifie que doubler la profondeur de portée réduit la rigidité de l'outil d'un facteur 8 — pas 2. Les contre-dépouilles profondes produisent donc des problèmes disproportionnés de déflexion d'outil, de broutage, de précision dimensionnelle et de finition de surface.
Directives de profondeur par niveau de risque :
- ≤2–3×D (diamètre d'outil) : usinage stable, vitesses et avances standard, finition de surface acceptable
- 3–4×D : risque modéré ; réduire l'avance de 20 à 30%, prendre des passes plus légères
- 4–5×D : risque élevé de broutage ; nécessite une évaluation complète de la trajectoire d'outil, de l'avance et de la vitesse de broche
- Au-dessus de 5×D : risque très élevé ; envisager de redessiner la caractéristique, d'utiliser un outil de plus grand diamètre ou d'accéder depuis une direction différente
Ce qui se passe avec une profondeur excessive : Une fraise sucette de 6 mm de diamètre atteignant 25 mm dans une caractéristique (≈4×D) fléchit sous les forces de coupe, produisant une imprécision dimensionnelle et des marques de broutage. La rugosité de surface (Ra) peut passer de 0,8–1,6 µm (conditions stables) à 3,2–6,3 µm (conditions de longue portée avec broutage). La précision dimensionnelle de la contre-dépouille se dégrade de ±0,025 mm à ±0,050–0,100 mm. Réduire la profondeur de contre-dépouille de 25 mm à 15 mm (2,5×D) rétablit des conditions d'usinage stables.
Impact sur le temps de cycle : Les contre-dépouilles profondes nécessitent des paramètres conservateurs qui augmentent le temps d'usinage de 30 à 80 % par rapport à la même caractéristique à une profondeur moindre. Une opération d'usinage qui prend 3 minutes à 2×D peut prendre 5 à 6 minutes à 4×D — une augmentation que la spécification du dessin produit directement en dépassant la plage de fonctionnement stable de l'outillage.
Conception des contre-dépouilles pour un meilleur accès aux outils
L'accès aux outils est la principale variable d'ingénierie qui sépare les contre-dépouilles coûteuses des contre-dépouilles abordables. Deux contre-dépouilles aux dimensions identiques peuvent avoir des coûts d'usinage radicalement différents selon la manière dont la géométrie environnante affecte l'entrée, la sortie et l'engagement de l'outil.
Trajectoire d'entrée d'outil dégagée : Un outil de coupe doit entrer et sortir de la contre-dépouille de manière contrôlée. Les géométries internes fermées sans trajectoire d'approche directe nécessitent que l'outil soit inséré, repositionné et engagé à des angles inhabituels — ce qui augmente la complexité du montage et le temps de programmation. Les conceptions à face ouverte qui permettent à l'outil d'approcher en ligne droite depuis l'extérieur de la pièce sont considérablement plus simples.
Espace de dégagement autour de la caractéristique : Les outils de contre-dépouille ont généralement un diamètre plus petit que les espaces qu'ils usinent afin de permettre le passage de la tige. L'outil nécessite un dégagement radial pour tourner sans collision. Une rainure de contre-dépouille de 6 mm nécessite environ 8 à 10 mm de dégagement environnant pour le corps de l'outil. Concevoir la géométrie environnante avec un dégagement insuffisant oblige le programmeur à utiliser des trajectoires d'outil spéciales d'évitement de collision et des avances plus lentes.
Contre-dépouilles à face ouverte vs fermées :
| Type de conception | Accès à l'outil | Exigence de montage | Niveau de coût |
|---|---|---|---|
| Ouverte sur une face (l'outil entre depuis le côté) | Direct, une seule passe | Montage unique | Faible |
| Ouvert en haut (l’outil entre verticalement depuis le changement d’outil) | Direct avec approche standard | Montage unique | Faible à moyen |
| Totalement fermé (à l’intérieur d’une cavité) | Nécessite une fraise en sucette ou un outil spécialisé | Souvent deux montages | Élevé |
| Gorge interne dans un alésage borgne | Restriction maximale | Deux montages minimum | Très élevé |
Ouvrir un côté d’une caractéristique élimine un montage entier : Une gorge de retenue interne dans un alésage de carter est une opération à deux montages — la pièce doit être fixée pour permettre à l’outil d’accéder à l’intérieur de l’alésage. Si la même fonction de retenue peut être obtenue avec une gorge sur l’extérieur d’un arbre ou d’un carter, un montage est éliminé, les outils de tournage standard remplacent la fraise en sucette, et l’inspection devient simple.
Contre-dépouilles internes vs externes : comparaison des coûts
Les contre-dépouilles internes coûtent plus cher que les contre-dépouilles externes pour chaque facteur de coût simultanément.
| Facteur | Contre-dépouille interne | Contre-dépouille externe |
|---|---|---|
| Accès à l’outil | Restreint ; l’outil doit entrer dans la cavité | Ouvert ; l’outil approche depuis l’extérieur |
| Outillage requis | Fraises en sucette, fraises à rainurer en T, outils personnalisés | Fraises à bout standard, outils de tournage |
| Nombre de montages | Souvent 2 à 3 montages | Généralement 1 montage |
| Paramètres de coupe | Avance et profondeur réduites ; outil plus long | Paramètres standard ; outil plus court et rigide |
| Durée du cycle | +20–50 % par rapport à une caractéristique externe équivalente | Base de référence |
| L'inspection | CMM ou jauge personnalisée requise | Pieds à coulisse, jauge standard |
La raison pour laquelle les contre-dépouilles internes coûtent plus cher n’est pas la complexité géométrique — c’est que le matériau environnant bloque l’outil, forçant l’utilisation d’outils plus longs et donc moins rigides, qui doivent être utilisés avec des paramètres conservateurs. Les contre-dépouilles externes éliminent cette contrainte : l’outil approche la caractéristique depuis l’extérieur de l’enveloppe de la pièce, permettant des montages d’outils courts et rigides avec des paramètres de coupe standard.
Lorsque les contre-dépouilles internes sont inévitables : Dans certains cas — gorges d’encliquetage internes, gorges pour joints toriques dans des alésages borgnes, gorges de retenue de roulement à l’intérieur de carters — la contre-dépouille interne remplit une fonction qu’aucune caractéristique externe ne peut remplacer sans modifier fondamentalement la conception de l’assemblage. Dans ces cas, acceptez la prime de coût et concentrez-vous sur l’optimisation de la profondeur et des dimensions pour la minimiser.
Usinage 5 axes et contre-dépouilles
L’usinage 5-axis résout le problème d’accès à l’outil en permettant à la broche de s’incliner et à la pièce de pivoter, présentant l’outil de coupe à la caractéristique sous un angle optimal. Cela transforme certaines contre-dépouilles de “ inaccessibles en 3 axes ” à “ accessibles avec des outils standard sous un angle ”.”
Où l’usinage 5-axis réduit le coût des contre-dépouilles :
- Les caractéristiques qui nécessitent 2 à 3 montages en 3 axes peuvent souvent être réalisées en un seul montage en inclinant la pièce pour fournir l’accès à l’outil
- Les caractéristiques qui nécessitent une fraise en sucette en 3 axes peuvent parfois être atteintes avec une fraise à bout standard sous un angle incliné
- Les pièces multi-surfaces avec des contre-dépouilles sur plusieurs faces bénéficient le plus de la consolidation 5-axis
Où le 5-axis ne résout pas le problème :
- Les contre-dépouilles profondes et étroites qui dépassent le rapport portée/diamètre de l’outil restent difficiles quelle que soit la capacité de la machine
- Le taux horaire d’une machine 5-axis est généralement 40–80 % plus élevé qu’un centre d’usinage 3 axes ; pour les pièces où le 3 axes avec deux montages est plus rapide que la programmation et le montage 5-axis, le 3 axes reste plus économique
- La programmation complexe en 5-axis nécessite des ingénieurs FAO familiers avec l’évitement de collision et l’optimisation de l’axe d’outil — pas universellement disponibles chez les fournisseurs d’usinage à bas coût
| Scénario | Approche 3 axes | Approche 5 axes |
|---|---|---|
| Contre-dépouille simple unique | Coût faible | Coût plus élevé (prime de taux machine non justifiée) |
| Contre-dépouille multi-montages depuis une direction | Coût modéré | Souvent un coût inférieur grâce à l'élimination des montages |
| Pièce complexe avec contre-dépouilles sur plusieurs faces | Coûteux (nombreux montages) | Souvent un coût total nettement inférieur |
| Contre-dépouille étroite et profonde | Coûteux (outillage spécial) | Toujours coûteux (limite de rigidité de l'outil) |
Conséquences sur la conception : L'approche la plus rentable pour la plupart des produits n'est pas de s'appuyer sur l'usinage 5-axis pour traiter les contre-dépouilles difficiles, mais de concevoir les contre-dépouilles pour qu'elles soient accessibles sur des machines à 3 axes. La capacité 5-axis est la plus précieuse pour les pièces véritablement complexes à surfaces multiples où la géométrie de contre-dépouille est inévitable, et non comme remède à des problèmes de DFM évitables.
Principaux enseignements
- Les contre-dépouilles augmentent le coût par la limitation d'accès, non par la complexité géométrique: le facteur de coût est la nécessité d'un outillage spécial (fraises en sucette, fraises à queue d'aronde, fraises de forme), de montages supplémentaires et de paramètres de coupe conservateurs — et non la taille ou la forme de la caractéristique elle-même.
- Les contre-dépouilles fonctionnelles doivent être conservées: les rainures pour joints toriques, les dégagements de filetage, les clavettes et les queues d'aronde assurent respectivement l'étanchéité, l'engagement du filetage, la transmission du couple et la rétention mécanique. Ces fonctions ne peuvent pas être éliminées sans modifications fondamentales de conception.
- Les contre-dépouilles non fonctionnelles doivent être supprimées lors de la revue DFM: les rainures internes non visibles après assemblage, les évidements décoratifs et les caractéristiques héritées de processus de fabrication antérieurs ajoutent 20 à 50% de coût d'usinage sans aucun bénéfice de performance produit.
- Adapter les dimensions des contre-dépouilles aux tailles de fraises standard est la réduction de coût unique la plus rapide: modifier une largeur de contre-dépouille de 7,3 mm à 8 mm élimine l'outillage personnalisé, réduit le coût de 20 à 30% et raccourcit le délai de livraison jusqu'à 3 semaines.
- La profondeur de contre-dépouille ne doit pas dépasser environ 3×D du diamètre de l'outil: au-delà de cette limite, la rigidité de l'outil diminue de manière cubique avec la profondeur, provoquant des vibrations, des imprécisions dimensionnelles et des augmentations de temps de cycle de 30 à 80%.
- Les contre-dépouilles internes coûtent nettement plus cher que les contre-dépouilles externes: pour chaque facteur de coût — outillage, nombre de montages, efficacité de coupe, inspection — les contre-dépouilles internes comportent une prime. Lorsque la fonction le permet, déplacer une rainure de retenue de l'intérieur d'un alésage vers l'extérieur d'un arbre est l'un des changements DFM à plus fort effet de levier possibles.
- À l'attention des équipes d'approvisionnement des équipementiers: lors de la demande de devis pour des pièces avec contre-dépouilles, fournissez le dessin d'usinage avec toutes les caractéristiques de contre-dépouille explicitement identifiées avec profondeur, largeur et tolérance. Les fournisseurs qui devisent sans ces informations ajoutent généralement une marge de contingence pour les exigences d'outillage spécial non spécifiées, ou découvrent les contre-dépouilles après le devis et émettent des ordres de modification. Une spécification claire et préalable de la géométrie des contre-dépouilles, combinée à une collaboration DFM avant la diffusion du dessin, produit systématiquement des devis initiaux plus bas et plus précis.
Questions fréquemment posées
Qu'est-ce qu'une contre-dépouille en usinage CNC ?
Une contre-dépouille en usinage CNC est toute caractéristique qui ne peut pas être usinée par une fraise standard ou un outil de tournage se déplaçant dans une seule direction d'approche droite. La caractéristique est “ cachée ” de la ligne d'approche directe de l'outil, nécessitant soit un outillage spécial (fraises en sucette, fraises à queue d'aronde, outils de forme), soit un repositionnement de la pièce pour y accéder depuis une direction différente. Les exemples courants incluent les rainures de retenue internes dans les alésages, les rainures pour joints toriques sur les faces d'étanchéité, les queues d'aronde sur les montages de serrage, les dégagements de filetage aux terminaisons de filets, les clavettes et les joints en queue d'aronde. La caractéristique technique déterminante n'est pas la forme de la caractéristique mais le fait que la géométrie environnante bloque un outil standard pour l'atteindre en un seul montage.
Pourquoi les contre-dépouilles augmentent-elles le coût d'usinage CNC ?
Les contre-dépouilles perturbent le flux de travail d'usinage standard de trois manières simultanées. Premièrement, elles nécessitent un outillage spécialisé — fraises en sucette, fraises à queue d'aronde ou outils de forme personnalisés — qui coûtent $50 à $500+ par outil, ont une disponibilité limitée et nécessitent des paramètres de coupe plus lents en raison de leur rigidité réduite par rapport aux fraises standard. Deuxièmement, elles nécessitent généralement des montages supplémentaires — repositionnement et re-fixation de la pièce — ce qui ajoute 20 à 50% au temps de cycle par montage supplémentaire. Troisièmement, les contre-dépouilles profondes ou fermées nécessitent des outils plus longs avec une rigidité réduite (la rigidité de l'outil diminue avec le cube de la longueur de portée), forçant des réductions supplémentaires de l'avance et de la profondeur de coupe. L'effet cumulatif sur une pièce modérément complexe avec plusieurs contre-dépouilles internes peut être de 35 à 50% de coût d'usinage total plus élevé par rapport à une pièce équivalente conçue pour éviter les contre-dépouilles inutiles.
Quelle profondeur une contre-dépouille peut-elle avoir en usinage CNC ?
La directive pratique de profondeur pour les contre-dépouilles est de ≤2–3× le diamètre de l'outil (D) pour un usinage stable et rentable. À cette profondeur, l'outil a une rigidité adéquate pour maintenir une géométrie et un état de surface cohérents à des paramètres de coupe quasi standard. À 3–4×D, des avances réduites et des passes multiples sont nécessaires. Au-dessus de 4–5×D, les vibrations, les imprécisions dimensionnelles (dérive dimensionnelle de ±0,050–0,100 mm plutôt que ±0,025 mm) et un mauvais état de surface (Ra 3,2–6,3 µm plutôt que 0,8–1,6 µm) deviennent probables même dans les matériaux tendres. Pour les contre-dépouilles nécessitant une profondeur supérieure à 4×D, la conception doit être revue pour la fonction — la fonction requise peut être réalisable avec une rainure moins profonde, un outil de plus grand diamètre (permettant à la même rainure d'être à un multiple de D inférieur), ou une direction d'accès différente permettant une portée d'outil plus courte.
Quand faut-il utiliser des contre-dépouilles externes plutôt qu'internes ?
Les contre-dépouilles externes doivent être utilisées chaque fois que la même fonction peut être réalisée sur une surface externe plutôt qu'à l'intérieur d'un alésage ou d'une cavité. Les contre-dépouilles internes exigent que l'outil atteigne l'intérieur de la pièce, ce qui impose des outils longs et moins rigides, et nécessite généralement une seconde configuration pour l'accès. Les contre-dépouilles externes sont atteintes depuis l'extérieur de la pièce avec des outils courts et rigides en une seule configuration. La différence de coût est significative : les contre-dépouilles internes ajoutent 20 à 50 % au temps de cycle et nécessitent souvent des outils spéciaux ; les contre-dépouilles externes peuvent généralement être usinées avec des fraises standard ou des outils de tournage à des paramètres de coupe complets. La question de conception est de savoir si la fonction de la contre-dépouille — généralement la rétention, l'étanchéité ou l'alignement — exige qu'elle soit à l'intérieur d'un alésage ou si l'assemblage peut être redessiné pour placer la fonction sur une surface externe.
Quels outils sont utilisés pour usiner les contre-dépouilles ?
Les quatre principaux types d'outils pour contre-dépouilles sont : les fraises en sucette (une extrémité sphérique ou à billes sur une tige à col étroit) pour les rainures internes et les évidements en contre-dépouille accessibles depuis le dessus ; les fraises à rainures en T (un outil en forme de disque sur un col cylindrique) pour les rainures horizontales nécessitant une coupe dans les deux directions perpendiculaires à l'axe de l'outil ; les fraises à rainures de clavette (géométrie similaire aux fraises à rainures en T mais plus étroites) pour les rainures de clavette et autres applications de rainures de précision similaires ; et les outils de forme (outils à profil personnalisé) pour les sections transversales de contre-dépouilles non standard. Les quatre types d'outils partagent la caractéristique d'avoir un diamètre de col inférieur au diamètre de la tête de coupe, ce qui leur permet d'usiner la géométrie cachée des contre-dépouilles. Cette construction de col réduit également la rigidité de l'outil par rapport à une fraise pleine, c'est pourquoi la profondeur de contre-dépouille doit être limitée pour maintenir une précision acceptable.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC, y compris une revue systématique de DFM pour les caractéristiques de contre-dépouille dans l'aluminium, l'acier inoxydable, le titane et les plastiques techniques pour les programmes de fabrication OEM dans les secteurs de l'aérospatiale, des dispositifs médicaux, de l'automatisation industrielle et de l'électronique grand public. Références techniques : Machinery's Handbook (Fraises et usinage des contre-dépouilles), SME Fundamentals of Tool Design (Outils de forme et opérations spéciales), Sandvik Coromant Milling Application Guide, AS568 (Dimensions des rainures pour joints toriques, SAE), ISO 3601 (Joints toriques — Dimensions et tolérances des rainures).
Vous cherchez à sourcer des pièces usinées CNC avec des caractéristiques de contre-dépouille ?
Chez CMS, nous fournissons une revue DFM à l'étape de la soumission qui identifie les contre-dépouilles inutiles, recommande des dimensions standardisées pour les caractéristiques requises et confirme la faisabilité de l'accès à l'outil avant le début de l'usinage — réduisant à la fois le prix soumis et le risque de production.
[Demander une revue DFM des contre-dépouilles et un devis d'usinage CNC →]


