
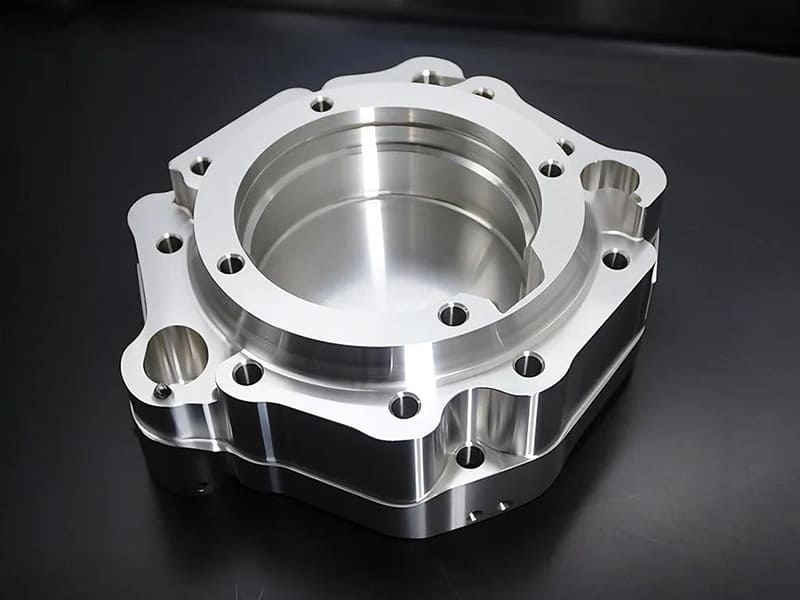
Réponse rapide : L'aluminium est le métal le plus couramment usiné en CNC car il combine une excellente usinabilité (vitesses de coupe 2 à 3 fois plus rapides que l'acier), une résistance mécanique suffisante, une résistance naturelle à la corrosion et une faible densité (~2,7 g/cm³ contre ~7,8 g/cm³ pour l'acier). Le choix de l'alliage dépend de l'application : le 6061-T6 (résistance à la traction de 290 à 310 MPa) est le choix standard pour environ 70 à 80 % des pièces usinées en CNC en raison de son équilibre entre résistance, usinabilité, résistance à la corrosion et qualité d'anodisation constante. Le 7075-T6 (résistance à la traction de 500 à 570 MPa) est sélectionné lorsque la charge est suffisamment élevée pour justifier le coût d'usinage supérieur de 20 à 40 %. Le 2024-T3 (résistance à la traction de 440 à 470 MPa) est utilisé pour les applications aérospatiales dominées par la fatigue. Le 5052-H32 (résistance à la traction de 210 à 260 MPa) est choisi lorsque la résistance à la corrosion et la soudabilité sont prioritaires par rapport à la résistance.
Pourquoi l'aluminium domine l'usinage CNC
La prévalence de l'aluminium dans l'usinage CNC ne s'explique pas parce qu'il s'agit du matériau le plus résistant ou le moins cher — c'est parce que la combinaison de ses propriétés aboutit au coût de fabrication total le plus bas pour la plupart des composants d'ingénierie de précision.
Usinabilité : L'aluminium s'usine à des vitesses de coupe de 300 à 600 m/min avec des outils en carbure, contre 80 à 180 m/min pour l'acier inoxydable et 30 à 100 m/min pour le titane. Cet avantage de vitesse de 3 à 8 fois se traduit directement par des temps de cycle plus courts et un coût par pièce inférieur. L'aluminium produit également des copeaux courts et propres plutôt que les longs copeaux filandreux de l'acier inoxydable, réduisant les problèmes d'évacuation des copeaux et simplifiant l'usinage automatisé.
Rapport résistance/poids : Avec une densité de 2,7 g/cm³, l'aluminium pèse environ 35 % du poids de l'acier. Pour les systèmes mobiles (robotique, structures de drones, suspension automobile), la réduction du poids des composants réduit l'inertie, améliore le temps de réponse et réduit la charge sur les structures de support. Un support en aluminium 6061-T6 remplaçant un équivalent en acier doux au même niveau de contrainte pèse environ 35 à 40 % de la version en acier tout en répondant à la même exigence structurelle.
Résistance naturelle à la corrosion : L'aluminium forme une couche d'oxyde d'aluminium stable (Al₂O₃) à l'exposition à l'air, qui passive la surface et empêche toute oxydation supplémentaire. Ce comportement auto-protecteur est suffisant pour la plupart des applications intérieures et extérieures générales sans aucun traitement de surface, contrairement à l'acier doux qui rouille à l'humidité ambiante sans revêtement.
Conductivité thermique : L'aluminium 6061 a une conductivité thermique d'environ 150 à 170 W/m·K — environ 4 fois supérieure à celle de l'acier et 10 fois supérieure à celle du titane. Pour les applications de dissipateur thermique, les boîtiers électroniques nécessitant une gestion thermique et tout composant où la dissipation de chaleur est pertinente, la performance thermique de l'aluminium n'est pas facilement égalée à un poids comparable.
Sélection des alliages d'aluminium : les six critères
La sélection de l'alliage pour les pièces usinées en aluminium CNC nécessite d'évaluer six facteurs simultanément. Une sélection basée sur un seul facteur — généralement la résistance — produit des solutions surdimensionnées et trop coûteuses dans la plupart des cas.
| Facteur de sélection | 6061 | 7075 | 2024 | 5052 |
|---|---|---|---|---|
| Résistance à la traction (T6/T3/H32) | 290–310 MPa | 500–570 MPa | 440–470 MPa | 210–260 MPa |
| Limite d'élasticité | 240–270 MPa | 430–500 MPa | 290–345 MPa | 160–210 MPa |
| Usinabilité (par rapport à l'acier 1212) | ~70–75 % | ~70–75 % | ~65–70 % | ~60–65 % |
| Résistance à la corrosion | Bon | Modérée (brut) | Pauvre | Excellent |
| Soudabilité | Bon | Pauvre | Pauvre | Excellent |
| Qualité de l'anodisation | Excellent | Bon | Pauvre | Bon |
| Coût d'usinage total relatif | Référence | 20–40% supérieur | 15–30 % plus élevé | 5–15 % plus élevé |
6061-T6 : le choix standard pour la plupart des pièces CNC
Le 6061 est un alliage magnésium-silicium (Mg-Si) avec une résistance à la traction d'environ 290 à 310 MPa à l'état T6. C'est le choix par défaut pour les pièces usinées en aluminium CNC car aucun autre alliage n'offre simultanément sa combinaison d'usinabilité, de résistance à la corrosion, de qualité de finition de surface et de coût.
Usinabilité : Le 6061 s'usine proprement à des vitesses de coupe élevées avec une formation minimale d'arête rapportée. La teneur en silicium relativement faible (0,40–0,80 %) réduit l'usure abrasive des outils par rapport aux alliages à plus haute teneur en silicium, et les bonnes caractéristiques de formation de copeaux de l'alliage le rendent compatible avec l'usinage automatisé CNC avec une intervention minimale de changement d'outil. Une finition de surface de Ra 0,8–1,6 µm est courante ; Ra 0,4 µm et moins est réalisable avec des outils et des passes de finition appropriés.
Anodisation : Le 6061 produit les résultats d'anodisation les plus cohérents de tous les alliages d'aluminium courants. La couche d'oxyde se développe uniformément, ce qui donne une absorption de colorant prévisible et une couleur constante sur un lot de production. Pour les produits de consommation visibles, les instruments de précision et toute application où la cohérence de la couleur anodisée est importante, le 6061 est le choix d'ingénierie.
Résistance à la corrosion : Le 6061 performe bien dans les environnements intérieurs, en usage extérieur général et en humidité modérée sans anodisation. Pour les équipements industriels extérieurs, les composants aéronautiques généraux et la quincaillerie architecturale, le 6061 non revêtu a généralement une résistance à la corrosion adéquate. Il ne convient pas à l'immersion marine ou à une exposition continue à l'eau salée sans traitement.
Résistance suffisante : La limite d'élasticité du 6061-T6 de 240 à 270 MPa signifie qu'il peut supporter des contraintes de conception jusqu'à environ 160 à 180 MPa (avec un facteur de sécurité de 1,5) sans déformation permanente. Pour les supports structurels, les boîtiers, les cadres, les fixations et la plupart des composants de machines de précision, cela est suffisant. L'erreur la plus courante dans la sélection d'alliage est de passer au 7075 pour des pièces dont l'analyse de charge montre des contraintes bien inférieures à la limite d'élasticité du 6061.
Quand le 6061 n'est pas suffisant : Composants rotatifs à charge élevée (arbres de transmission sous couple élevé), structures aérospatiales sous charges de vol combinées, composants de course de compétition soumis à des impacts et à la fatigue, et applications où la conception ne peut pas être épaissie pour ramener les contraintes dans la plage du 6061.
7075-T6 : quand la résistance maximale justifie la prime
Le 7075 est un alliage zinc-magnésium-cuivre (Zn-Mg-Cu) atteignant une résistance à la traction de 500 à 570 MPa à l'état T6 — environ 80 % de la résistance de l'acier doux à environ 35 % de son poids. Ce rapport résistance/poids explique pourquoi le 7075 est la norme pour les composants structurels aérospatiaux, la robotique haute performance et les composants de précision critiques en charge.
Quand spécifier le 7075 au lieu du 6061 :
- L'analyse des contraintes de conception montre des contraintes dépassant environ 60–70 % de la limite d'élasticité du 6061, et la géométrie ne peut pas être modifiée pour réduire les contraintes en dessous de ce niveau
- La durée de vie en fatigue est une préoccupation et la conception ne peut pas accommoder les tailles de section nécessaires pour le 6061 à la durée de vie en fatigue spécifiée
- La réduction de poids est un objectif principal (la résistance supérieure du 7075 permet des sections plus minces pour la même capacité structurelle)
- L'application est classée haute performance ou aérospatiale et les marges de résistance du 7075 sont spécifiquement requises
Le compromis de coût du 7075 : Le 7075 n'est pas significativement plus difficile à usiner que le 6061 à l'état T6 — les indices d'usinabilité sont comparables. La prime de coût provient du prix du matériau (le 7075 coûte environ 50–100 % de plus par kilogramme que le 6061 sous des formes équivalentes) et des exigences de traitement de surface après usinage. Le 7075 a une résistance à la corrosion significativement inférieure à celle du 6061 en raison de la teneur élevée en zinc et en cuivre — le 7075 nu se corrode visiblement dans les environnements humides. Les composants doivent généralement être anodisés, traités à l'Alodine ou peints, ajoutant des étapes de processus que le 6061 ne nécessite souvent pas.
Limitation de soudabilité : Le 7075 a une mauvaise soudabilité — le soudage provoque des fissures dans la zone affectée thermiquement (ZAT) en raison de la sensibilité de l'alliage durcissable par précipitation au cycle thermique du soudage. Le 7075 est essentiellement un alliage pour pièces usinées ; les structures soudées utilisant le 7075 sont une erreur d'ingénierie dans la plupart des cas.
2024-T3 : Optimisé pour la fatigue sous chargement cyclique
Le 2024 est un alliage cuivre-manganèse-magnésium (Cu-Mn-Mg) développé spécifiquement pour les structures aérospatiales critiques en fatigue. Sa résistance à la traction de 440–470 MPa à l'état T3 est inférieure à celle du 7075, mais sa résistance à la fatigue — résistance à l'initiation et à la propagation des fissures sous chargement cyclique — est significativement meilleure que celle du 6061 ou du 7075.
Pourquoi la résistance à la fatigue est importante : La plupart des défaillances structurelles en service sont dues à la fatigue, et non à la surcharge. Un panneau de fuselage d’avion subit des cycles de pression à chaque vol ; un composant de suspension de véhicule subit des millions de cycles de charge au cours de sa durée de vie. Dans les applications de fatigue, l’amplitude de contrainte et la résistance du matériau à l’initiation de fissures (liée à la limite de fatigue/limite d’endurance) déterminent la durée de vie en service, et non la résistance à la traction statique.
La teneur élevée en cuivre du 2024-T3 (3,8–4,9% Cu) produit une microstructure avec une meilleure résistance à l’initiation de fissures de fatigue. La trempe T3 (traitement thermique en solution, écrouissage, vieillissement naturel) maintient une bonne ductilité tout en préservant le durcissement par précipitation du cuivre. La courbe S-N (contrainte vs nombre de cycles) du 2024 montre une durée de vie en fatigue plus longue que celle du 6061 ou du 7075 à amplitudes de contrainte égales.
Quand spécifier le 2024 :
- Structure primaire aérospatiale soumise à une pressurisation, une flexion ou des vibrations répétées
- Composants structurels avec exigences documentées de durée de vie en fatigue (généralement > 10⁷ cycles)
- Applications où la vitesse de propagation des fissures doit être lente pour permettre une détection des fissures par inspection (conception tolérante aux dommages)
Limites du 2024 : Très mauvaise résistance à la corrosion — le 2024 doit être plaqué (tôle en alliage d’aluminium lié, âme en 2024 + couche de surface en aluminium pur) ou anodisé et scellé pour une utilisation en extérieur. Mauvaise soudabilité — le 2024 est utilisé dans les structures rivetées et fixées mécaniquement, pas dans les assemblages soudés. L’anodisation est possible mais produit des résultats moins cohérents que le 6061.
5052-H32 : Résistance à la corrosion et soudabilité
Le 5052 est un alliage de magnésium (teneur en Mg de 2,2–2,8%) sans cuivre, offrant une excellente résistance à la corrosion, en particulier dans les environnements d’eau salée et marins. C’est le choix standard lorsque l’application combine une exposition à la corrosion et le soudage.
Mécanisme de résistance à la corrosion : La teneur en magnésium du 5052 produit une couche d’oxyde plus stable et plus cohérente que les alliages contenant du cuivre (2024, 7075), réduisant considérablement la corrosion par piqûres dans les environnements riches en chlorures (eau de mer, sel de voirie, air côtier). Les performances du 5052 au test de brouillard salin dépassent largement celles du 6061 dans les conditions d’immersion marine.
Soudabilité : Le 5052 se soude avec une réduction minimale de résistance dans la zone affectée thermiquement, et le joint soudé maintient une ductilité acceptable. Comparez cela au 6061, qui perd environ 20–40% de sa résistance T6 dans la ZAT après soudage (revenant localement de l’état T6 à l’état recuit), et au 7075 et 2024, qui sont sujets à la fissuration à chaud et ne doivent pas être soudés par fusion.
Applications : Composants de coque marine, réservoirs de carburant, enceintes soudées pour environnements extérieurs, boîtiers résistants aux produits chimiques, revêtements architecturaux, et toute application combinant des opérations de formage (cintrage, laminage) avec le soudage.
Limites du 5052 : La résistance à la traction de 210–260 MPa à l’état H32 est inférieure à celle du 6061-T6. Pour les composants usinés porteurs CNC, le 5052 est généralement insuffisant. Le 5052 est un alliage de fabrication — il excelle dans les opérations de fabrication en tôle mais n’est pas le bon choix pour les composants structurels usinés de précision complexes.
Sélection d’alliage spécifique à l’application
| Catégorie d'application | Alliage typique | Raison principale |
|---|---|---|
| Boîtiers généraux, supports, cadres | 6061-T6 | Usinabilité, anodisation, coût |
| Dissipateurs thermiques et gestion thermique | 6061-T6 | Usinabilité + conductivité thermique ~150–170 W/m·K |
| Supports structurels aérospatiaux | 7075-T6 | Rapport résistance/poids ; marges de sécurité |
| Structure de fatigue aérospatiale (fuselage, peaux) | 2024-T3 | Durée de vie en fatigue ; résistance à la propagation des fissures |
| Bras robotiques et structures de drones | 7075-T6 | Rigidité élevée, déflexion minimale |
| Composants marins (bateaux, offshore) | 5052-H32 | Résistance à la corrosion en eau salée |
| Assemblages structurels soudés | 5052-H32 ou 6061 | Soudabilité ; 5052 pour le marin, 6061 pour le général |
| Boîtiers électroniques (grand public) | 6061-T6 | Cohérence d’anodisation ; qualité cosmétique |
| Supports optiques de précision | 6061-T6 | Stabilité dimensionnelle ; cohérence d’usinage |
| Composants de performance automobile | 7075-T6 ou 6061 | Dépend de la charge : 7075 pour charge élevée, 6061 pour usage général |
| Composants de sport automobile | 7075-T6 | Résistance + poids sous charges de course |
Erreurs de sélection courantes et conséquences
Sur-spécification du 7075 pour des pièces générales : Le coût d’usinage du 7075 est 20–40% plus élevé que celui du 6061 en raison de la prime de prix du matériau, et la limitation de résistance à la corrosion signifie qu’un traitement de surface supplémentaire est généralement requis. Pour les supports, boîtiers et pièces structurelles à charge modérée où l’analyse de contrainte confirme que la limite d’élasticité du 6061 est adéquate, spécifier le 7075 ajoute du coût sans bénéfice fonctionnel.
Utilisation du 2024 ou du 7075 pour des structures soudées : Les deux alliages ont une soudabilité médiocre à inacceptable. La fissuration à chaud du 7075 et la fissuration à froid combinée à la perte de résistance du 2024 rendent les joints soudés de ces alliages structurellement peu fiables. Les structures en aluminium soudées doivent utiliser le 5052 (environnements marins/corrosifs) ou le 6061 (structures générales), avec un traitement post-soudure si les propriétés T6 du 6061 sont requises près des soudures.
Ignorer l’environnement corrosif dans la sélection de l’alliage : Le 2024 et le 7075, sans traitement de surface, se corrodent visiblement dans les environnements extérieurs. Pour les composants extérieurs non revêtus, le 6061 ou le 5052 sont les choix appropriés. L’application du 2024 ou du 7075 dans des environnements marins sans placage ni revêtement produit des défaillances en service en quelques mois.
Spécification du 2024 pour son apparence anodisée : Le 2024 produit une anodisation non uniforme, souvent striée de gris, en raison de sa teneur élevée en cuivre. Pour des pièces anodisées esthétiquement cohérentes, le 6061 est le seul choix pratique parmi les alliages d'ingénierie courants.
Considérations de conception pour la fabrication (DFM) des pièces usinées en aluminium CNC
Épaisseur de paroi : L'épaisseur de paroi minimale pratique pour les caractéristiques fraisées en aluminium CNC dépend du rapport hauteur/épaisseur. Pour les parois non supportées : en dessous d'environ 1,5 mm d'épaisseur de paroi en 6061, la déflexion élastique sous les forces de coupe devient visible sur la surface usinée. Pour le 7075 (rapport module/résistance plus élevé efficace dans les sections minces), l'épaisseur de paroi minimale peut approcher 1,0–1,2 mm. Pour des tolérances de précision sur les parois minces, un usinage par étapes (ébauche des deux côtés, puis finition) réduit l'erreur induite par la déflexion.
Rayons de coin internes : Les fraises standard laissent un rayon aux coins internes égal au rayon de l'outil. Pour les poches nécessitant des rayons de coin internes spécifiques, le diamètre de l'outil doit correspondre au rayon spécifié (une poche avec un rayon de 2 mm nécessite un outil de diamètre ≤ 4 mm). Les très petits rayons de coin (en dessous de R0,5 mm) nécessitent des outils de petit diamètre et à portée courte qui réduisent la vitesse d'usinage et augmentent la complexité du montage. Spécifiez des coins internes R1,0–2,0 mm par défaut ; des rayons plus petits uniquement là où cela est fonctionnellement requis.
Rapport profondeur/diamètre : Les poches et alésages plus profonds qu'environ 3–4× leur largeur nécessitent des outils plus longs avec une rigidité réduite, produisant un potentiel broutement et une variation de la qualité de surface. Pour les poches nécessitant des rapports profondeur/largeur supérieurs à 5:1, demandez une revue DFM avant de finaliser les dessins.
Considérations sur les filetages : Pour les trous filetés dans l'aluminium, la longueur d'engagement minimale est de 1,5–2× le diamètre nominal du filetage pour éviter l'arrachement (contre 1× pour acier sur acier). Les filetages M3 et plus petits dans l'aluminium risquent l'arrachement sous le couple d'assemblage — envisagez des inserts hélicoïdaux pour les petits filetages dans les applications chargées ou pour les filetages qui seront assemblés à plusieurs reprises.
Finition de surface avant anodisation : L'anodisation suit exactement la surface usinée — elle ne remplit ni ne masque les marques d'usinage. Pour les pièces anodisées esthétiquement, spécifiez une finition de surface usinée finale de Ra ≤ 0,8 µm ou un polissage plus léger avant anodisation. Les marques d'outil visibles provenant du fraisage Ra 1,6 µm resteront visibles à travers la couche anodisée.
Principaux enseignements
- Le 6061-T6 est le point de départ correct pour environ 70–80% des pièces usinées en aluminium CNC: son équilibre entre usinabilité (temps de cycle 20–40% plus courts que les alliages plus durs), bonne résistance à la corrosion, qualité d'anodisation constante et coût d'usinage total inférieur en fait le choix approprié sauf si une analyse spécifique identifie une insuffisance.
- Le 7075-T6 est une amélioration de performance, pas une amélioration par défaut: sa résistance à la traction environ 80% supérieure est précieuse pour les structures aérospatiales, la robotique et les composants de précision à forte charge, mais le coût d'usinage 20–40% plus élevé et les exigences obligatoires de protection contre la corrosion signifient qu'il ne doit être spécifié que lorsque l'analyse des contraintes ou les exigences de durée de vie en fatigue ne peuvent pas être satisfaites par le 6061.
- Le 2024-T3 est spécifiquement destiné aux applications aérospatiales dominées par la fatigue: sa résistance statique inférieure à celle du 7075 est compensée par une résistance supérieure à la propagation des fissures de fatigue sous chargement cyclique. C'est un mauvais choix pour un usage structurel général, les environnements marins (corrosion rapide) ou les assemblages soudés.
- Le 5052-H32 est le choix correct lorsque la soudabilité et la résistance à la corrosion marine sont toutes deux requises: sa résistance inférieure par rapport au 6061 est le compromis accepté en échange d'excellentes performances en eau salée et d'une fiabilité des joints soudés.
- La qualité d'anodisation dépend de l'alliage: le 6061 produit la finition anodisée la plus cohérente et esthétiquement attrayante. Le 7075 produit des résultats acceptables. Le 2024 produit une anodisation médiocre et non uniforme en raison de sa teneur élevée en cuivre.
- L'erreur la plus courante dans la sélection des alliages d'aluminium est de choisir le 7075 “ par sécurité ” pour des pièces où l'analyse des contraintes montre que le 6061 est suffisant: cela ajoute du coût, prolonge les délais et nécessite une protection supplémentaire contre la corrosion sans justification technique.
- À l'attention des équipes d'approvisionnement des équipementiers: lorsqu'un fournisseur substitue un alliage d'aluminium à un autre (le plus souvent en substituant le 6061 au 7075 ou vice versa), demandez le certificat de matériau et vérifiez la désignation de l'alliage et la trempe. Les propriétés mécaniques du 6061-T6 et du 7075-T6 diffèrent d'un facteur d'environ 1,8× en résistance à la traction — ce n'est pas une substitution acceptable pour les composants porteurs.
Questions fréquemment posées
Quel est le meilleur alliage d'aluminium pour les pièces usinées CNC ?
Il n'existe pas de meilleur alliage d'aluminium unique — le choix correct dépend des exigences de l'application. Pour environ 70–80% des pièces usinées CNC (boîtiers, supports, cadres, composants de précision, boîtiers électroniques), le 6061-T6 est le choix optimal car il combine une résistance adéquate (résistance à la traction de 290–310 MPa), une excellente usinabilité, une bonne résistance à la corrosion et une qualité d'anodisation constante au coût d'usinage total le plus bas. Le 7075-T6 est approprié lorsque les charges dépassent ce que le 6061 peut supporter aux tailles de section disponibles, en particulier dans les structures aérospatiales, la robotique et les composants de compétition. Le 2024-T3 est utilisé spécifiquement pour les applications aérospatiales critiques en fatigue. Le 5052-H32 est la norme pour les environnements marins et les assemblages structurels soudés.
L'aluminium 7075 est-il significativement meilleur que le 6061 pour les pièces CNC ?
Le 7075-T6 possède une résistance à la traction environ 80% supérieure à celle du 6061-T6 (500–570 MPa contre 290–310 MPa), ce qui le rend nettement meilleur pour les applications à fortes charges. Cependant, cet avantage en résistance s'accompagne de compromis réels : le coût du matériau 7075 est environ 50–100% plus élevé par kilogramme, sa mauvaise résistance à la corrosion (due à sa teneur élevée en zinc et en cuivre) nécessite un traitement de surface supplémentaire pour la plupart des environnements, sa mauvaise soudabilité le rend inadapté aux assemblages fabriqués, et le coût d'usinage est 20–40% plus élevé. Pour les pièces où l'analyse des contraintes confirme que la limite d'élasticité du 6061 est suffisante — ce qui est le cas de la majorité des supports structurels, des boîtiers et des composants de précision — spécifier du 7075 ajoute un coût significatif sans bénéfice fonctionnel.
Pourquoi l'aluminium 6061 est-il si couramment utilisé dans l'usinage CNC ?
La prévalence du 6061 résulte du fait que sa combinaison de propriétés convient simultanément à la majorité des applications d'usinage CNC : l'usinabilité est excellente (vitesses de coupe de 300–600 m/min, faible usure des outils), la résistance est suffisante pour la plupart des applications avec une traction de 290–310 MPa, la résistance à la corrosion est bonne sans traitement dans la plupart des environnements, la qualité d'anodisation est la plus constante des alliages courants, et la disponibilité est excellente (stocké mondialement en barres, plaques et profilés). Aucun autre alliage ne satisfait simultanément ces cinq critères — le 7075 est plus résistant mais coûte plus cher et se corrode plus facilement ; le 5052 résiste mieux à la corrosion mais a une résistance inférieure ; le 2024 a une meilleure durée de vie en fatigue mais une mauvaise résistance à la corrosion et une mauvaise anodisation. Le profil ’ bon en tout ’ du 6061 en fait le choix pratique par défaut pour environ 70–80% des pièces en aluminium usinées CNC.
Quel alliage d'aluminium faut-il utiliser pour les environnements marins ou d'eau salée ?
Le 5052-H32 est le choix standard pour les composants exposés directement au milieu marin — immersion en eau salée, air côtier ou environnements de pulvérisation. La teneur en magnésium du 5052 (2,2–2,8%) produit un oxyde de surface plus stable qui résiste à la corrosion par piqûres induite par les chlorures nettement mieux que le 6061, et bien mieux que les alliages contenant du cuivre (2024, 7075) qui se corrodent rapidement dans les conditions marines. Pour les applications qui combinent résistance à la corrosion marine et exigences de soudage — quincaillerie nautique, fabrication de réservoirs, boîtiers marins — le 5052 est également préféré au 6061 car le 5052 conserve une meilleure résistance des joints soudés et n'est pas sujet à la fissuration de la ZAT. Pour les composants en 6061 anodisé utilisés dans des environnements extérieurs généraux (hors immersion marine), la couche d'anodisation offre une protection contre la corrosion adéquate.
Comment le choix de l'alliage d'aluminium affecte-t-il la qualité de l'anodisation ?
La qualité de l'anodisation varie considérablement entre les alliages car la couche d'oxyde se forme à partir du métal de base, et les éléments d'alliage affectent l'uniformité, l'épaisseur et l'absorption des colorants de la couche d'oxyde. Le 6061 produit l'anodisation la plus constante des alliages d'ingénierie courants — la phase de précipitation Mg-Si est fine et uniformément répartie, produisant une couche d'oxyde uniforme avec une structure de pores constante pour une absorption uniforme des colorants. Le 7075 produit une anodisation acceptable mais quelque peu moins uniforme — des variations cosmétiques visibles sont possibles dans les applications d'apparence critique. Le 2024 produit de mauvais résultats d'anodisation — sa teneur élevée en cuivre (3,8–4,9%) crée des particules riches en cuivre à la surface qui produisent des stries sombres et une couleur inégale dans la couche anodisée. Le 5052 s'anodise de manière adéquate. Pour toute application nécessitant une finition anodisée cosmétiquement constante — produits de consommation, instruments, panneaux de commande — le 6061 est le choix évident.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC produisant des composants en aluminium en 6061, 7075, 2024, 5052 et alliages spéciaux pour les programmes de fabrication aérospatiale, automobile, robotique, dispositifs médicaux, électronique grand public et industrielle OEM. Références techniques : ASM Handbook Vol. 2 (Properties and Selection: Nonferrous Alloys — Aluminum Alloys), ASTM B209 (Aluminum Alloy Sheet and Plate), Machinery's Handbook (Properties of Aluminum Alloys), MIL-DTL-5541 (Chemical Conversion Coatings on Aluminum), AMS 2770 (Heat Treatment of Aluminum Alloys).
Approvisionnement en pièces en aluminium usinées CNC de précision ?
Chez CMS, nous usinons des alliages d'aluminium 6061, 7075, 2024, 5052 et spéciaux avec des tolérances serrées — avec une revue DFM à l'étape de la soumission, une vérification des certificats de matériaux, une coordination de l'anodisation et des rapports d'inspection de première pièce CMM.
[Demander une revue de sélection d'alliage d'aluminium et un devis d'usinage CNC →]


