
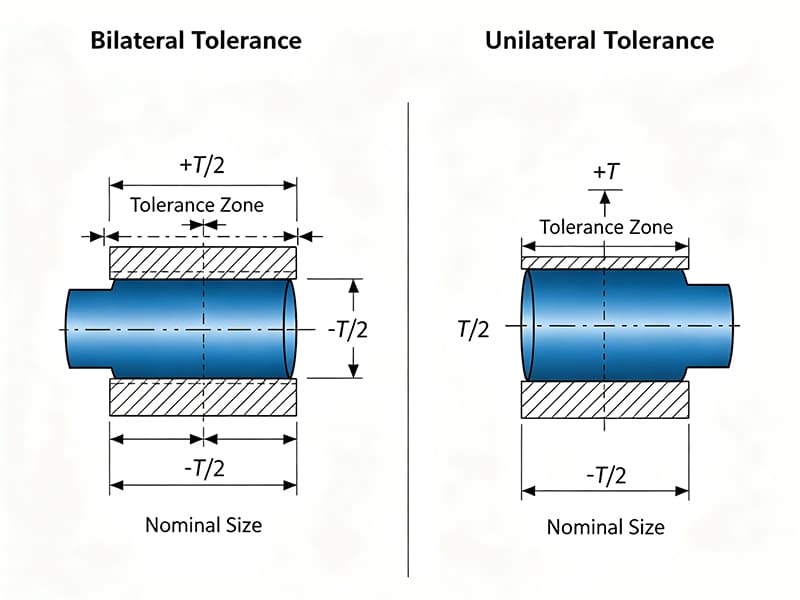
Réponse rapide : La tolérance unilatérale permet une variation dans une seule direction (par exemple, 10,00 +0,00/−0,05 mm — la dimension ne peut être que plus petite), protégeant une limite critique telle qu’un diamètre d’arbre maximal ou une taille d’alésage minimale. La tolérance bilatérale répartit la variation symétriquement autour de la valeur nominale (par exemple, 10,00 ±0,05 mm), ce qui correspond au comportement naturel des processus CNC et minimise les rebuts en usinage général. La décision est fonctionnelle : utilisez une tolérance unilatérale sur toute dimension où le dépassement d’une limite provoque une défaillance d’assemblage — ajustements arbre-dans-palier, diamètres d’étanchéité, interfaces à emmanchement forcé ; utilisez une tolérance bilatérale sur les dimensions non fonctionnelles où une variation dans les deux directions est acceptable. La plupart des pièces usinées de précision utilisent correctement les deux : bilatérale sur les dimensions générales, unilatérale sur les caractéristiques critiques pour l’ajustement.
La différence fondamentale
La distinction entre tolérance unilatérale et bilatérale n’est pas une préférence de format — elle détermine de quel côté de la valeur nominale une pièce peut varier, et donc quel mode de défaillance d’assemblage la spécification de tolérance protège.
Tolérance bilatérale : La zone de tolérance est centrée symétriquement autour de la dimension nominale. Une spécification bilatérale de 10,00 ±0,05 mm signifie que la dimension réelle peut se situer entre 9,95 et 10,05 mm — une variation égale au-dessus et en dessous de la valeur nominale est permise.
Tolérance unilatérale : Toute la zone de tolérance se trouve d’un seul côté de la valeur nominale. Une spécification unilatérale de 10,00 +0,00/−0,05 mm signifie que la dimension réelle peut se situer entre 9,95 et 10,00 mm — la dimension peut être plus petite mais ne peut jamais dépasser 10,00 mm.
| Spécifications | Zone de tolérance | Limite inférieure | Limite supérieure | Direction de variation |
|---|---|---|---|---|
| 10,00 ±0,05 mm | 0,10 mm | 9,95 mm | 10,05 mm | Les deux (bilatérale) |
| 10,00 +0,00/−0,05 mm | 0,05 mm | 9,95 mm | 10,00 mm | Uniquement plus petit (unilatérale) |
| 10,00 +0,05/+0,00 mm | 0,05 mm | 10,00 mm | 10,05 mm | Uniquement plus grand (unilatérale) |
L’implication fonctionnelle : un arbre spécifié à 10,00 ±0,05 mm pourrait être usiné à 10,05 mm, ce qui peut provoquer une interférence d’assemblage avec un alésage nominal de 10,00 mm. Le même arbre nominal spécifié à 10,00 +0,00/−0,05 mm ne peut jamais dépasser 10,00 mm — le mode de défaillance par interférence est éliminé par la structure de tolérance elle-même.
Pourquoi les ingénieurs choisissent la tolérance bilatérale pour la plupart des dimensions
La tolérance bilatérale est la spécification par défaut pour les dimensions usinées générales, non pas parce qu’elle est plus simple à écrire, mais parce qu’elle reflète avec précision le comportement des processus d’usinage CNC et la répartition de la variation de production.
Centrage du processus
Les processus d’usinage CNC — tournage, fraisage, rectification — sont programmés pour une dimension cible et tendent à produire une répartition des dimensions réelles centrée près de cette cible. Lorsque l’usure de l’outil, la dilatation thermique et les vibrations provoquent une dérive dimensionnelle, cette dérive tend à être progressive et dans les deux directions au fil du temps pour un processus correctement géré. Une tolérance bilatérale s’adapte à cette symétrie naturelle.
Le contrôle statistique des processus (SPC) fonctionne le plus efficacement avec des tolérances bilatérales : les indices de capacité processus (Cp et Cpk) supposent une sortie normalement distribuée centrée sur la valeur nominale. Un processus fonctionnant avec une tolérance bilatérale de ±0,05 mm est évalué directement ; un processus fonctionnant avec une tolérance unilatérale nécessite d’ajuster la cible nominale et de recalculer la moyenne effective, ajoutant de la complexité au suivi du processus.
Efficacité de fabrication
Une tolérance bilatérale ne nécessite aucun biais délibéré du processus — le programmeur cible la valeur nominale, et la variation naturelle du processus se répartit des deux côtés. Une tolérance unilatérale, en revanche, exige que l’usineur ou le programmeur CNC cible intentionnellement une dimension décalée par rapport à la valeur nominale afin que la variation du processus se situe dans la zone autorisée d’un seul côté. Cela ajoute du temps de réglage et nécessite une surveillance plus fréquente pour détecter quand l’usure de l’outil a déplacé le processus hors de la zone prévue.
Où la tolérance bilatérale est appropriée
La tolérance bilatérale est la spécification correcte pour toute dimension où :
- La caractéristique n’entre pas directement en contact avec une pièce conjuguée dans un ajustement
- Une petite variation dans les deux directions n’a aucune conséquence fonctionnelle
- La dimension définit l’enveloppe globale ou la forme de la pièce plutôt qu’une interface d’assemblage
- La caractéristique est mesurée à des fins de contrôle qualité plutôt que de vérification d’assemblage
Caractéristiques typiques à tolérance bilatérale sur un boîtier CNC de précision : longueur, largeur et hauteur globales ; épaisseur de paroi ; dimensions de poches sans contact ; hauteurs de bossages ; profondeurs de chanfreins ; espacements de caractéristiques qui accumulent l’empilement des tolérances.
Quand la tolérance unilatérale est requise
La tolérance unilatérale est appropriée chaque fois qu’une défaillance directionnelle est acceptable et que l’autre ne l’est pas — lorsque la pièce ne doit pas dépasser une limite mais dispose d’une latitude dans l’autre direction.
Diamètres d’arbre dans les ajustements avec jeu
Un arbre spécifié pour un ajustement avec jeu dans un alésage ne doit jamais dépasser le diamètre maximal permettant l’insertion. Si l’arbre est trop petit, le jeu augmente (acceptable pour la plupart des ajustements avec jeu) ; si l’arbre est trop grand, une interférence se produit et l’assemblage échoue ou nécessite une insertion forcée qui endommage l’alésage.
La spécification correcte : OD de l’arbre = 10,00 +0,00/−0,05 mm. L’arbre est garanti à 10,00 mm ou en dessous. La seule dimension qui importe pour la réussite de l’assemblage (le maximum) est entièrement contrôlée.
Une spécification bilatérale 10,00 ±0,05 mm sur le même arbre permet un arbre de 10,05 mm — ce qui, combiné à un alésage nominal de 10,00 mm à sa limite inférieure de tolérance, crée 0,05 mm d’interférence provenant uniquement de la structure de tolérance.
Diamètres d’alésage de précision
Un alésage spécifié pour l’installation d’un arbre ne doit jamais être plus petit que le diamètre minimal qui dégage l’arbre conjugué. Si l’alésage est surdimensionné, le jeu de fonctionnement augmente (acceptable dans les limites de conception) ; s’il est sous-dimensionné, l’arbre ne peut pas être installé.
La spécification correcte : alésage = 10,00 +0,05/+0,00 mm. L’alésage est garanti à 10,00 mm ou au-dessus.
Interfaces à ajustement pressé
Les ajustements pressés nécessitent une interférence contrôlée — le diamètre de l'arbre doit être supérieur au diamètre de l'alésage d'une quantité spécifique pour produire la force de maintien requise. Tant l'interférence minimale (rétention insuffisante) que l'interférence maximale (dommages lors de l'assemblage) sont des défaillances fonctionnelles, ce qui signifie que les deux limites comptent. Les spécifications d'ajustement pressé utilisent fréquemment deux tolérances unilatérales : une tolérance unilatérale sur le diamètre extérieur de l'arbre (maintien de l'interférence de rétention minimale) et une tolérance unilatérale sur le diamètre intérieur de l'alésage (prévention d'une interférence excessive).
Surfaces d'étanchéité
Les gorges de joints toriques et les diamètres d'étanchéité ont des dimensions critiques qui contrôlent directement la compression du joint. Un diamètre de gorge trop grand réduit la compression du joint torique en dessous du seuil d'étanchéité ; trop petit, et la compression est excessive, accélérant l'usure du joint torique. Les deux limites sont fonctionnelles, mais le mode de défaillance dominant (fuite due à une compression insuffisante) est protégé par une tolérance unilatérale sur la dimension de la gorge qui garantit que la compression n'est jamais inférieure au minimum.
Géométrie des filetages et des dents d'engrenage
Les diamètres sur flancs de filetage pour les classes de précision et les spécifications d'épaisseur des dents d'engrenage utilisent fréquemment des tolérances unilatérales. Pour les filetages extérieurs (boulons, arbres), le diamètre sur flancs ne doit pas dépasser la condition de matière maximale pour garantir l'engagement du filetage correspondant. Pour les dents d'engrenage, l'épaisseur de dent ne doit pas dépasser la CMM pour empêcher un blocage sans jeu dans le maillage.
Condition de matière maximale et tolérance unilatérale
La condition de matière maximale (CMM) est l'état où une caractéristique contient le plus de matière : pour un arbre, la CMM est le plus grand diamètre ; pour un trou, la CMM est le plus petit diamètre. La CMM définit la condition la plus défavorable pour le jeu d'assemblage.
La tolérance unilatérale et la CMM fonctionnent naturellement ensemble car la tolérance unilatérale garantit que la caractéristique ne dépasse jamais sa limite CMM — elle permet une variation uniquement dans la direction qui s'éloigne de la CMM.
Pour un assemblage d'arbre :
- CMM de l'arbre = 10,00 mm (diamètre d'arbre maximal admissible)
- Tolérance unilatérale : 10,00 +0,00/−0,05 mm → l'arbre est toujours à ou en dessous de la CMM
- Jeu d'assemblage : garanti à toutes les dimensions d'arbre fabriquées
Pour un assemblage d'alésage :
- CMM du trou = 10,00 mm (diamètre d'alésage minimal admissible)
- Tolérance unilatérale : 10,00 +0,05/+0,00 mm → l'alésage est toujours à ou au-dessus de la CMM
- Jeu d'assemblage : garanti à toutes les dimensions d'alésage fabriquées
Une tolérance bilatérale sur l'arbre (±0,05 mm) ne protège pas la CMM — l'arbre pourrait être de 10,05 mm, violant la limite CMM et provoquant une interférence d'assemblage.
Cumul de tolérances : comment le type de tolérance affecte la variation d'assemblage
Dans les assemblages multi-composants, la variation dimensionnelle de chaque pièce s'accumule. Cette accumulation — cumul de tolérances — détermine si les assemblages produits à partir de pièces individuelles correctement tolérées s'emboîteront.
Cumul bilatéral
Lorsque des tolérances bilatérales sont utilisées sur toutes les dimensions d'accouplement, le cumul le plus défavorable est la somme arithmétique de toutes les amplitudes de tolérance. Pour trois composants chacun avec une tolérance bilatérale de ±0,05 mm :
Cumul le plus défavorable = 3 × 0,05 = ±0,15 mm de variation totale
La variation est symétrique — l'assemblage pourrait être 0,15 mm plus grand ou plus petit que le nominal.
Contrôle du cumul avec une tolérance unilatérale
L'application stratégique de tolérances unilatérales peut orienter le cumul dans une direction prévisible. Si toutes les tolérances sur une chaîne d'assemblage linéaire sont spécifiées comme unilatérales dans la même direction, le résultat le plus défavorable est une erreur unilatérale prévisible plutôt qu'une plage symétrique — ce qui peut être pris en compte lors de la conception.
En pratique, l'approche de contrôle du cumul la plus efficace combine :
- Des tolérances bilatérales sur les dimensions non critiques (permettant un usinage efficace)
- Des tolérances unilatérales sur la ou les deux dimensions qui régissent directement le jeu d'assemblage (protégeant les limites fonctionnelles)
Cette stratégie mixte offre la majeure partie de l'efficacité de fabrication du tout-bilatéral avec la protection d'assemblage du contrôle unilatéral fonctionnel.
Exemple : assemblage arbre + logement
Assemblage à trois composants : alésage du logement (nominal 30,00 mm), diamètre extérieur de l'arbre (nominal 30,00 mm), marge de dilatation thermique.
Conception tout bilatérale (problématique) :
- Alésage : 30,00 ±0,03 mm → plage 29,97–30,03 mm
- Arbre : 30,00 ±0,02 mm → plage 29,98–30,02 mm
- Cas le plus défavorable : alésage à 29,97 mm, arbre à 30,02 mm → 0,05 mm d'interférence — échec de l'assemblage
Conception unilatérale mixte (correcte) :
- Alésage : 30,00 +0,05/+0,00 mm → toujours ≥ 30,00 mm
- Arbre : 30,00 +0,00/−0,03 mm → toujours ≤ 30,00 mm
- Cas le plus défavorable : alésage à 30,00 mm, arbre à 30,00 mm → jeu nul (contact parfait) — assemblage réussi
Implications du processus d'usinage CNC
Usure de l'outil et dérive directionnelle
Dans la production CNC à grand volume, l'usure de l'outil introduit une dérive directionnelle prévisible : à mesure qu'une plaquette de tournage ou une fraise en bout s'use, les diamètres extérieurs tendent à diminuer et les diamètres intérieurs tendent à augmenter. Ce comportement directionnel rend les tolérances unilatérales dans le sens de la dérive plus réalisables en pratique que les tolérances bilatérales de la même plage totale.
Par exemple, un alésage usiné avec une fraise en bout qui s'use au cours d'une série de production : à mesure que l'outil s'use et devient plus petit, le diamètre de l'alésage augmente. Une tolérance unilatérale qui n'autorise que le surdimensionnement (alésage +0,04/+0,00 mm) s'aligne sur cette dérive naturelle — l'alésage commence au nominal et dérive dans la zone de tolérance à mesure que l'outil s'use. Une tolérance bilatérale (±0,02 mm) sur le même alésage exige que le processus commence au nominal et le maintienne dans ±0,02 mm indépendamment de la direction d'usure de l'outil, nécessitant des corrections de décalage plus fréquentes.
Stratégie d'inspection
L'approche d'inspection diffère selon le type de tolérance :
Pour les tolérances bilatérales : mesurer la dimension réelle et la comparer à la plage ± par rapport au nominal. La capacité du processus est évaluée en comparant la variation mesurée à la bande de tolérance totale de manière symétrique.
Pour les tolérances unilatérales : l'inspection doit spécifiquement vérifier la limite critique. Pour un arbre avec une tolérance de +0,00/−0,05 mm, le contrôle critique consiste à vérifier si une pièce dépasse la dimension maximale (nominale). Les calibres passe/ne passe pas sont particulièrement efficaces pour l'inspection des tolérances unilatérales — le calibre PASSE vérifie la condition de matière minimale (doit passer), et le calibre NE PASSE PAS vérifie la MMC (ne doit pas passer).
Guide de sélection sur dossier
| Type d'élément | Exigence fonctionnelle | Tolérance recommandée | Justification |
|---|---|---|---|
| Diamètre extérieur de l'arbre pour ajustement avec jeu | Ne doit pas être surdimensionné | Unilatéral (+0,00/−x) | Empêche l'interférence |
| Alésage pour installation d'arbre | Ne doit pas être sous-dimensionné | Unilatéral (+x/+0,00) | Garantit le jeu |
| Diamètre extérieur d'arbre pour ajustement serré | Doit maintenir la plage d'interférence | Unilatéral (les deux limites critiques) | Contrôle la force de maintien |
| Alésage de logement de roulement | Classe de tolérance H7 | Unilatéral selon ISO 286-1 | Classe d'ajustement standard |
| Diamètre de gorge pour joint torique | Ne doit pas être surdimensionné | Unilatéral | Protège la compression du joint |
| Enveloppe extérieure du boîtier | Emballage non fonctionnel | Bilatéral | Efficacité d'usinage |
| Épaisseur de paroi | Structurel uniquement | Bilatéral | Aucune exigence d'ajustement |
| Dimensions générales de poche | Sans contact | Bilatéral | Centrage de processus |
| Position de trou taraudé | Alignement de motif de boulons | Bilatéral (position), selon ASME Y14.5 | Cumul géré par GD&T |
| Épaisseur de dent d'engrenage | MMC au point d'engrènement | Unilatéral | Empêche le blocage sans jeu |
Erreurs de sélection courantes
Application de tolérance bilatérale aux dimensions critiques d'ajustement
L'erreur de tolérance la plus lourde de conséquences : spécifier ±0,05 mm sur un arbre qui s'accouple avec un alésage de 0,00/+0,05 mm, sans reconnaître que le pire cas (arbre à +0,05, alésage au nominal) produit une interférence de 0,05 mm. L'erreur n'est pas visible lors de l'inspection individuelle des pièces — les deux pièces passent leurs tolérances individuelles — mais l'assemblage échoue. La solution est de spécifier une tolérance unilatérale sur l'arbre ou l'alésage (ou les deux) pour éliminer le chevauchement.
Sur-spécification de tolérances unilatérales partout
L'erreur inverse : appliquer des tolérances unilatérales à toutes les caractéristiques pour tenter de “ tout contrôler ”. Cela force le processus CNC à cibler intentionnellement des dimensions hors nominal pour chaque caractéristique, augmentant le temps de réglage, rendant le SPC plus complexe, et n'apportant aucun bénéfice fonctionnel pour les dimensions non critiques. Le processus gaspille l'effort de contrôle sur des caractéristiques où il n'est pas nécessaire.
Spécification de tolérances plus serrées que la capacité du processus
Les deux types de tolérances doivent être adaptés à la capacité de processus réalisable. Fraisage et tournage standard CNC : ±0,025–0,050 mm pour les dimensions générales ; ±0,010–0,025 mm pour les caractéristiques de précision ; ±0,005 mm pour les travaux de haute précision nécessitant un environnement contrôlé et un outillage spécialisé. Spécifier ±0,005 mm bilatéral sur une opération de fraisage standard CNC, ou +0,000/−0,005 mm unilatéral, produit le même résultat : des taux de rejet qui rendent la production non économique.
Ignorer le cumul des tolérances dans les assemblages multi-pièces
Chaque dimension présente une variation, et les variations s'accumulent le long d'une chaîne d'assemblage. Un assemblage conçu avec toutes les tolérances bilatérales et sans analyse de cumul peut présenter des problèmes d'ajustement en production qui n'apparaissent qu'au stade de l'assemblage — difficiles et coûteux à diagnostiquer. L'approche correcte : effectuer une analyse de cumul dans le pire cas ou RSS (racine carrée de la somme des carrés) avant de finaliser les tolérances, puis appliquer des tolérances unilatérales sur les dimensions qui régissent l'ajustement de l'assemblage.
Principaux enseignements
- La tolérance unilatérale protège une limite spécifique — la dimension est garantie de ne jamais dépasser (ou descendre en dessous) une frontière critique. C'est le choix correct pour les diamètres d'arbre dans les ajustements avec jeu, les tailles d'alésage pour l'installation d'arbre, les interfaces d'ajustement serré et les surfaces d'étanchéité.
- La tolérance bilatérale correspond au comportement naturel du processus CNC — les processus d'usinage se centrent autour du nominal, et les tolérances bilatérales exploitent cela pour l'efficacité de fabrication, le contrôle de processus et l'applicabilité du SPC. Correct pour toutes les dimensions non fonctionnelles et non critiques pour l'ajustement.
- L'approche pratique utilise les deux: bilatéral sur les dimensions générales (usinage efficace), unilatéral sur les dimensions critiques pour l'ajustement (protection de l'assemblage).
- L'analyse du cumul des tolérances doit précéder la spécification des tolérances sur tout assemblage multi-pièces: le cumul dans le pire cas de toutes les tolérances bilatérales peut produire une interférence qui n'apparaît qu'au stade de l'assemblage.
- La tolérance unilatérale s'aligne avec le MMC: pour toute dimension où le MMC ne doit jamais être violé pour que l'assemblage réussisse, la tolérance unilatérale est la spécification mécaniquement correcte.
- L'usure d'outil CNC crée une dérive directionnelle qui peut être exploitée avec des tolérances unilatérales : les alésages dérivent naturellement vers des tailles plus grandes à mesure que les outils s'usent, s'alignant avec une spécification unilatérale de type « surdimensionnement uniquement ».
- À l'attention des équipes d'approvisionnement des équipementiers: les dessins doivent spécifier à la fois le type de tolérance (bilatérale ± ou unilatérale +/−) et la classe d'ajustement applicable (ISO 286-1 pour les alésages et les arbres, ASME B4.2 pour les limites et ajustements métriques) pour toutes les dimensions fonctionnelles d'accouplement. Une tolérance de “ ±0,05 ” sur un siège de roulement est insuffisante — elle ne protège pas la limite fonctionnelle et produira des ajustements de roulement incohérents entre les lots de production.
Questions fréquemment posées
Quelle est la différence entre la tolérance unilatérale et la tolérance bilatérale ?
La tolérance bilatérale répartit la variation admissible symétriquement autour de la dimension nominale — moitié au-dessus, moitié en dessous — comme dans 10,00 ±0,05 mm (plage réelle : 9,95–10,05 mm). La tolérance unilatérale place toute la zone de tolérance d'un seul côté de la valeur nominale — la variation n'est autorisée que dans une seule direction — comme dans 10,00 +0,00/−0,05 mm (plage réelle : 9,95–10,00 mm) ou 10,00 +0,05/+0,00 mm (plage réelle : 10,00–10,05 mm). La conséquence technique : la tolérance bilatérale ne peut pas garantir qu'une dimension ne dépassera jamais la valeur nominale ; la tolérance unilatérale le peut, ce qui en fait le choix correct partout où dépasser une limite constitue une défaillance fonctionnelle.
Quand la tolérance unilatérale doit-elle être utilisée ?
La tolérance unilatérale est requise lorsqu'une limite est critique pour l'assemblage ou la fonction et que l'autre ne l'est pas. Applications principales : diamètres extérieurs d'arbre dans les ajustements avec jeu (l'arbre ne doit jamais être surdimensionné — utiliser +0,00/−x mm pour éviter l'interférence) ; diamètres d'alésage pour l'installation d'arbres (l'alésage ne doit jamais être sous-dimensionné — utiliser +x/+0,00 mm pour garantir le jeu) ; diamètres de gorges pour joints toriques (ne doivent pas dépasser la limite d'étanchéité) ; dimensions d'ajustement serré (où l'interférence contrôlée est l'exigence fonctionnelle) ; et toute caractéristique où le dépassement de la Condition de Matière Maximale (MMC) provoquerait une défaillance d'assemblage.
Pourquoi la tolérance bilatérale est-elle préférée pour la plupart des usinages CNC ?
Les processus d'usinage CNC sont programmés pour une valeur nominale cible et produisent une distribution de dimensions réelles centrée près de cette cible. La tolérance bilatérale s'adapte naturellement à cela — le processus fonctionne à la valeur nominale, et la variation se répartit des deux côtés dans la bande de tolérance sans nécessiter de décalage délibéré du processus. Cela produit des taux de rebut plus faibles, un suivi SPC plus simple et des ajustements d'offset d'outil moins fréquents que les tolérances unilatérales, qui exigent que l'usineur cible intentionnellement une dimension hors nominale afin que la variation du processus tombe dans la zone autorisée d'un seul côté.
Comment l'accumulation de tolérances est-elle liée au choix entre tolérance unilatérale et bilatérale ?
L'accumulation de tolérances est l'accumulation de variation dimensionnelle à travers plusieurs pièces d'accouplement dans une chaîne d'assemblage. Le tolérancement entièrement bilatéral sur un assemblage multi-pièces produit la plus grande accumulation symétrique dans le pire des cas. L'application de tolérances unilatérales sur les dimensions qui régissent directement le jeu d'assemblage peut éliminer les défaillances par interférence : si l'arbre est spécifié unilatéralement pour ne jamais dépasser la taille maximale, et que l'alésage est spécifié unilatéralement pour ne jamais descendre sous la taille minimale, le jeu entre eux est garanti à toutes les dimensions fabriquées dans la tolérance. La bonne pratique de conception consiste à effectuer une analyse d'accumulation dans le pire des cas avant de finaliser les tolérances, puis à utiliser des tolérances unilatérales pour protéger les limites fonctionnelles d'assemblage tout en conservant des tolérances bilatérales sur les dimensions non critiques pour l'efficacité de fabrication.
La tolérance unilatérale augmente-t-elle le coût de fabrication ?
Pour les dimensions non critiques, oui — la tolérance unilatérale exige que le processus cible intentionnellement une dimension hors nominale et maintienne ce décalage, ce qui augmente le temps de réglage et la fréquence de surveillance du processus. Pour les dimensions critiques d'ajustement, la comparaison des coûts doit inclure le coût des défaillances d'assemblage : une tolérance bilatérale qui permet une interférence occasionnelle nécessite une détection coûteuse au stade de l'assemblage, des reprises ou la mise au rebut des paires accouplées. Le coût supplémentaire de contrôle d'usinage de la tolérance unilatérale sur un diamètre d'arbre critique est généralement bien inférieur au coût des défaillances sur le terrain ou des rejets d'assemblage dus à la tolérance bilatérale. La règle pratique : utiliser des tolérances bilatérales pour l'efficacité de fabrication sur toutes les dimensions générales, et accepter le petit coût de contrôle supplémentaire des tolérances unilatérales sur les dimensions spécifiques où une défaillance fonctionnelle résulterait du dépassement d'une limite.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC produisant des assemblages arbre-alésage, des carters de roulements, des composants d'étanchéité et des pièces mécaniques à ajustement de précision pour les applications de fabrication automobile, aérospatiale, médicale, électronique et industrielle OEM. Références techniques : ASME Y14.5-2018 (Dimensionnement et Tolérancement Géométriques), ISO 286-1 (Limites et Ajustements — Bases des tolérances, écarts et ajustements), ASME B4.2 (Limites et ajustements métriques préférés), Machinery's Handbook (Tolérances et ajustements), Spotts & Shoup, Design of Machine Elements (Méthodes d'analyse des tolérances).
Vous recherchez des composants à ajustement de précision usinés CNC ?
Chez CMS, nous produisons des arbres, alésages, sièges de roulements, inserts à ajustement pressé et surfaces d'étanchéité avec des stratégies de tolérance spécifiées selon les exigences des plans — unilatérales pour les caractéristiques critiques d'ajustement, bilatérales pour les dimensions générales. Chaque commande d'ajustement de précision comprend une revue DFM pour la faisabilité des tolérances, une vérification de la classe d'ajustement et une analyse d'empilement avant le début de la production.
[Demander une revue de spécification de tolérance et un devis d'usinage de précision CNC →]


