
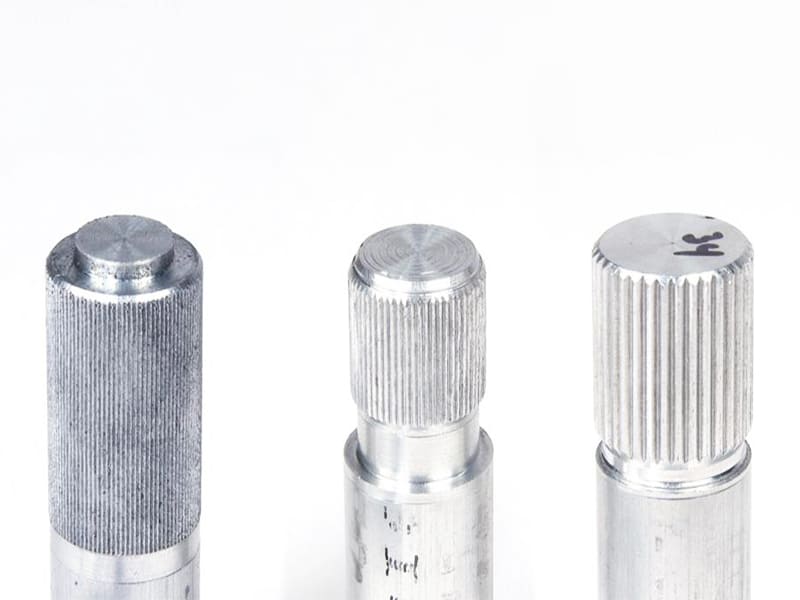
Réponse rapide : Le moletage droit produit des stries parallèles s'étendant axialement ou circonférentiellement sur une surface cylindrique — contrairement au moletage croisé (qui croise les stries dans les deux directions), le moletage droit offre une adhérence contrôlée et directionnelle plutôt qu'une traction multidirectionnelle maximale. C'est le choix correct pour les inserts montés par pression dans des boîtiers en plastique ou en aluminium (où le moletage croisé crée une contrainte excessive et un risque de fissuration), les composants de réglage de précision (où le retour tactile contrôlé importe plus que l'adhérence maximale), et les pièces destinées à des environnements propres ou hygiéniques (où les rainures droites se nettoient plus facilement que les motifs croisés en losange). Le paramètre de conception le plus critique est l'adaptation du pas au diamètre de la pièce — lorsque le pas ne divise pas uniformément la circonférence, un double traçage (motifs se chevauchant) se produit, générant un moletage défectueux sur les plans esthétique et fonctionnel. Le pas typique du moletage droit est de 0,5 à 2,0 mm ; le moletage augmente le diamètre extérieur de +0,05 à 0,2 mm, ce qui doit être pris en compte dans la dimension usinée avant moletage.
Qu'est-ce que le moletage droit ?
Le moletage droit est un procédé de formage de surface qui crée des stries parallèles le long de l'axe d'une pièce cylindrique en pressant des molettes de moletage trempées contre la pièce en rotation sur un tour. Les stries sont formées par déformation plastique du matériau de la pièce — la molette de moletage déplace le matériau vers l'extérieur plutôt que de couper des copeaux, c'est pourquoi le procédé augmente légèrement le diamètre extérieur.
La géométrie : des stries linéaires parallèles s'étendant le long de l'axe de la pièce (moletage droit axial) ou autour de la circonférence (moletage droit circonférentiel). Aucun motif croisé — la caractéristique déterminante qui sépare le moletage droit du moletage croisé. Le motif de lignes parallèles et nettes confère aux pièces moletées droites une esthétique plus technique et contrôlée et, plus important encore, fournit une friction qui agit préférentiellement dans une seule direction.
Cette caractéristique de friction directionnelle est la justification technique derrière la plupart des spécifications de moletage droit. Un arbre moleté droit axialement résiste à l'extraction axiale tout en permettant un certain glissement rotationnel — utile pour les arbres qui doivent résister à l'extraction mais permettre un ajustement rotationnel. Une molette moletée droite circonférentiellement résiste à la rotation tout en permettant une translation axiale.
Moletage droit vs moletage croisé : comparaison technique
Les deux motifs de moletage ne sont pas interchangeables — ils servent des objectifs fonctionnels différents.
| Fonctionnalité | Moletage droit | Moletage croisé |
|---|---|---|
| Géométrie des stries | Parallèle (linéaire, une direction) | Croisé (deux directions) |
| Direction d'adhérence | Directionnelle — un axe | Multidirectionnelle |
| Intensité d'adhérence | Contrôlée, modérée | Agressive, maximale |
| Comportement en montage par pression | Interférence prévisible, contrainte plus faible | Force de rétention plus élevée, contrainte matérielle plus grande |
| Nettoyage et entretien | Facile — rainures linéaires ouvertes | Plus difficile — le motif croisé piège les débris |
| Aspect | Propre, technique | Agressif, texturé |
| Risque pour les matériaux d'accouplement tendres | Inférieur | Plus élevé (fissuration dans les plastiques/aluminium) |
| Applications typiques | Inserts montés par pression, réglages de précision | Outils à main, poignées à adhérence maximale |
Le cadre de décision : sélectionnez le moletage droit lorsque l'interaction contrôlée, la friction directionnelle ou la minimisation des contraintes matérielles prédominent ; sélectionnez le moletage croisé lorsque l'adhérence maximale dans toutes les directions est l'exigence primordiale.
Une erreur d'ingénierie courante consiste à choisir par défaut le moletage croisé parce qu“” il adhère mieux » — dans de nombreuses applications, une adhérence excessive pose problème : concentration de contraintes dans les matériaux d'accouplement montés par pression, confort réduit dans les commandes fréquemment manipulées, et difficulté de nettoyage dans les environnements alimentaires ou médicaux.
Applications les mieux adaptées au moletage droit
Inserts montés par pression
Les applications de montage par pression représentent l'utilisation la plus critique sur le plan technique du moletage droit. L'objectif n'est pas simplement de maintenir l'insert — il s'agit de produire une force d'insertion cohérente et prévisible sur les lots de production tout en minimisant les contraintes dans le matériau d'accouplement.
Les stries parallèles du moletage droit déplacent le matériau d'accouplement dans une seule direction lors de l'insertion par pression, créant une déformation prévisible et permettant à la force d'insertion d'augmenter progressivement et de manière cohérente. Les stries croisées du moletage croisé poussent le matériau dans plusieurs directions simultanément, créant une contrainte locale plus élevée et une variation de force moins prévisible entre les pièces.
Pour les montages par pression dans des boîtiers en plastique (ABS, PC, Nylon, acrylique), cette différence est souvent la différence entre un assemblage réussi et des boîtiers fissurés. Les inserts en laiton à moletage croisé dans des boîtiers en polycarbonate produisent une force d'insertion incohérente et des fissures occasionnelles ; les inserts à moletage droit produisent une force de pointe cohérente et plus faible sans fissuration.
Pour la production : le moletage droit permet un contrôle plus strict de la spécification de force d'insertion (par exemple, 200–350 N), permettant la validation du processus d'assemblage et le contrôle statistique des procédés. Le moletage croisé dans la même application peut produire une variation de force d'insertion de ±50% entre les pièces, rendant l'assemblage contrôlé par force peu fiable.
Composants de réglage de précision
Les vis à tête moletée, les cadrans d'étalonnage, les tambours de micromètre, les bagues de mise au point, les ajusteurs d'ouverture, les réglages de collimateur et autres composants de contrôle de précision similaires bénéficient du moletage droit pour deux raisons :
Contrôle du retour tactile : Les pics agressifs du moletage croisé créent une interaction de type “ adhère-ou-glisse ”. Les stries plus douces du moletage droit offrent une sensation de rotation plus raffinée avec un retour tactile cohérent par degré de rotation — important lorsque l'utilisateur effectue des réglages fins avec une force contrôlée.
Prévisibilité dimensionnelle : Les instruments de précision sont conçus avec des tolérances serrées. Le profil de déformation plus contrôlé du moletage droit sur les composants de précision permet un contrôle dimensionnel plus strict de la surface finale.
Équipements médicaux et de transformation alimentaire
Les pièces dans ces environnements sont soumises à des exigences concurrentes : adhérence adéquate pour le fonctionnement et nettoyage facile pour la conformité hygiénique.
Les rainures croisées du moletage en losange piègent les particules, les huiles, les résidus biologiques et les résidus d'agents de nettoyage — les intersections du motif croisé sont effectivement des poches aveugles que les chiffons de nettoyage ne peuvent pas atteindre. Les rainures parallèles ouvertes du moletage droit permettent à un chiffon ou à un outil de nettoyage de passer le long de la rainure, éliminant efficacement les résidus.
Pour les pièces en contact avec des aliments (poignées sur les équipements de portionnement, surfaces de préhension sur les composants de machines de transformation alimentaire) ou devant être stérilisées (poignées d'instruments chirurgicaux, poignées de dispositifs médicaux), le moletage droit est plus conforme aux exigences d'hygiène de surface.
Connexions d'arbres anti-rotation et anti-retrait
Le moletage droit sur un arbre pressé dans un logement crée une résistance directionnelle : les crêtes résistent à l'extraction axiale (parallèlement à l'axe des crêtes) tout en offrant une résistance torsionnelle limitée. Cette caractéristique est exploitée dans les assemblages collier-arbre, les connexions arbre moteur-vers-impulseur et les broches d'indexation où une résistance contrôlée dans un axe est l'exigence de conception.
Paramètres de conception : ce qui contrôle la qualité du moletage
Relation pas-diamètre (le paramètre le plus critique)
Le défaut de moletage droit le plus courant — le double traçage — est entièrement un problème de conception, et non un problème d'usinage. Le double traçage se produit lorsque le pas de moletage ne se divise pas uniformément dans la circonférence de la pièce.
La relation : pour une pièce avec un diamètre extérieur D (mm) et un pas de moletage P (mm), le nombre de crêtes N = π × D / P. Pour un motif de moletage propre et sans chevauchement, N doit être un entier — si π × D / P n'est pas un nombre entier, la molette de moletage ne peut pas revenir à la même position de départ après une révolution, et les crêtes se chevauchent lors des passes suivantes, produisant le motif caractéristique de “ double traçage fantôme ”.
Approche de conception pratique :
- Choisir le pas P souhaité pour l'exigence fonctionnelle
- Calculer le diamètre cible : D = (N × P) / π, où N est l'entier le plus proche
- Usiner le diamètre avant moletage à cette valeur calculée
Si le concepteur spécifie un diamètre de pièce basé sur d'autres exigences dimensionnelles qui ne satisfait pas cette relation, l'un des trois ajustements est requis : ajuster légèrement le diamètre (souvent un changement de 0,1 à 0,3 mm est suffisant pour trouver un diamètre compatible), changer le pas, ou accepter un motif légèrement imparfait (ce qui peut être acceptable pour des applications non critiques mais pas pour des applications de précision ou décoratives).
Plages de pas typiques
| Plage de pas | Nombre de crêtes pour 10 mm de diamètre extérieur | Caractère de préhension | Application typique |
|---|---|---|---|
| 0,5 mm | ~63 crêtes | Fin, subtil | Instruments de précision, composants optiques |
| 0,8 mm | ~40 crêtes | Préhension légère | Cadrans d'étalonnage, boutons de réglage |
| 1,0 mm | ~31 crêtes | Usage général | Vis à tête moletée, inserts à emmanchement pressé |
| 1,5 mm | ~21 crêtes | Préhension modérée | Poignées de machine, colliers de réglage |
| 2,0 mm | ~16 crêtes | Préhension grossière | Poignées robustes, composants industriels |
Profondeur de moletage et diamètre extérieur
Le moletage déplace la matière vers l'extérieur — les crêtes formées sont surélevées au-dessus de la surface d'origine. L'augmentation typique du diamètre extérieur due au moletage est de +0,05 à 0,2 mm selon le pas, le matériau et la pression de formage. Cela doit être pris en compte dans la dimension avant moletage usinée.
Approche incorrecte : Usiner la pièce au diamètre extérieur nominal final, puis moletter → la pièce est maintenant surdimensionnée de la quantité de déplacement du moletage.
Approche correcte : Calculer le diamètre extérieur avant moletage requis comme suit : D_avant-moletage = D_final − ΔD_moletage, où ΔD_moletage est l'augmentation de diamètre attendue due au moletage (typiquement 0,05 à 0,15 mm pour l'aluminium et le laiton, 0,10 à 0,20 mm pour l'acier). Usiner à D_avant-moletage, puis moletter pour atteindre D_final.
Pour les applications à emmanchement pressé où l'interférence dépend du diamètre extérieur moleté, le diamètre avant moletage et le diamètre extérieur moleté final doivent tous deux être spécifiés sur le dessin — pas seulement l'un ou l'autre.
Profondeur de moletage vs préhension et force d'insertion : Les moletages plus profonds offrent une préhension plus forte et une force de rétention d'emmanchement pressé plus élevée, mais créent également une plus grande déformation de matière dans la pièce d'accouplement. Pour les emmanchements pressés dans le plastique ou l'aluminium, des moletages plus peu profonds (hauteur de crête 0,05 à 0,12 mm) avec un pas constant produisent une force d'insertion mieux contrôlée que les moletages profonds. Pour les emmanchements pressés métal sur métal nécessitant une rétention maximale, des moletages plus profonds (hauteur de crête 0,15 à 0,25 mm) sont appropriés.
Chanfreins de bord et caractéristiques de dégagement
Un moletage qui commence brusquement à un épaulement ou un bord crée plusieurs problèmes : la molette de moletage glisse au contact initial, les premières crêtes sont mal formées, et la déformation du bord peut interférer avec les caractéristiques adjacentes. Deux solutions de conception :
Chanfrein d'entrée : Un petit chanfrein (0,5 à 1,0 mm × 45°) au point d'entrée du moletage permet à la molette de moletage de s'engager progressivement. Le chanfrein casse tout coin d'épaulement qui empêcherait un engagement correct de l'outil.
Gorge de dégagement : Une gorge de dégagement étroite (typiquement 1 à 2 mm de large, 0,3 à 0,5 mm de profondeur) située à la fin de la zone moletée avant une surface de précision adjacente empêche la déformation du moletage de se propager dans la surface de précision.
Sélection du matériau pour le moletage droit
Le moletage droit est un processus de déformation plastique — le matériau doit être suffisamment ductile pour accepter le déplacement sans déchirure. Le choix du matériau régit la qualité et la régularité du motif de moletage.
| Matériel | Qualité de moletage | Facilité de formage | Netteté des crêtes | Usure des outils | Notes |
|---|---|---|---|---|---|
| Aluminium 6061/6063 | Excellent | Facile | Nettes, propres | Très faible | Meilleur choix polyvalent pour les pièces moletées |
| Laiton (C36000) | Excellent | Très facile | Très nettes | Très faible | Le plus facile à moletter ; meilleur résultat esthétique |
| Acier doux (1018, 1020) | Bon | Modéré | Bon | Modéré | Standard pour les composants moletés en acier |
| Acier inoxydable (304) | Modéré | Dur | Variable | Élevé | Nécessite une pression d'outil plus élevée ; risque de déchirure |
| Acier inoxydable 316 | Modéré | Dur | Variable | Supérieur | Similaire au 304 mais avec un écrouissage plus important |
| Titane | Difficile | Très dur | Incohérent | Très élevé | Uniquement lorsque les propriétés du matériau l'exigent |
| Delrin (POM) | Modéré | Facile | Crêtes molles | Faible | Faible adhérence ; applications légères uniquement |
| Nylon (PA) | Modéré | Facile | Crêtes molles et floues | Faible | Similaire au Delrin ; sensibilité à l'humidité pertinente |
Aluminium est le matériau préféré pour la plupart des applications de moletage droit — suffisamment ductile pour former des crêtes nettes et tranchantes avec une faible force de formage, ce qui donne des motifs cohérents sur les séries de production avec une usure minimale de l'outil.
Laiton produit la meilleure qualité de moletage esthétique de tous les matériaux d'ingénierie courants grâce à son excellente ductilité et ses caractéristiques de finition de surface après déformation. Les composants d'instruments de précision et le matériel fonctionnel décoratif spécifient fréquemment le laiton pour cette raison.
Acier inoxydable nécessite une pression de formage nettement plus élevée et produit des résultats plus variables. Pour les applications où la résistance à la corrosion impose l'inox, le processus de moletage nécessite un montage plus rigide, une profondeur de formage réduite et un contrôle plus minutieux de l'avance et de la vitesse pour éviter le déchirement des crêtes et une profondeur incohérente.
Plastiques peut être moleté mais les crêtes sont molles, ont une adhérence inférieure et s'usent plus rapidement que le métal. Le moletage des plastiques n'est approprié que pour les applications légères où le moletage fournit une identification tactile plutôt qu'une prise fonctionnelle.
Exigences de spécification de dessin
Une indication de moletage simplement “ MOLETAGE ” n'est pas une spécification — c'est une instruction qui produira des résultats imprévisibles selon les fournisseurs. Les spécifications complètes de moletage droit sur dessin doivent inclure :
Éléments requis :
| Exigence de dessin | Exemple | Objectif d'ingénierie |
|---|---|---|
| Type de motif | MOLETAGE DROIT | Évite la confusion avec le moletage diamant ou d'autres motifs |
| Pitch | PAS DE 1,0 mm | Contrôle la qualité du motif ; permet la vérification de compatibilité du diamètre primitif |
| Diamètre avant moletage | Ø9,82 ±0,02 mm (AVANT MOLETAGE) | Permet au fournisseur d'atteindre le diamètre extérieur final cible |
| Diamètre extérieur final après moletage | Ø10,00–10,08 mm | Contrôle l'ajustement et l'interférence pour l'emmanchement forcé |
| Longueur de moletage | 12 mm | Définit la zone fonctionnelle |
| Emplacement | 2 mm DEPUIS L'ÉPAULEMENT | Évite l'interférence avec les surfaces de précision |
| Orientation (si pertinente) | AXIAL ou CIRCONFÉRENTIEL | Clarifie la direction des crêtes |
Exemple d'indication complète :
MOLETAGE DROIT, PAS DE 1,0 mm, LONGUEUR 12 mm, 2 mm DEPUIS L'ÉPAULEMENT
Ø AVANT MOLETAGE : 9,82 ±0,02 mm
Ø EXTÉRIEUR FINAL MOLETÉ : Ø10,00–10,08 mm
Considérations de tolérance pour les surfaces moletées
Les surfaces moletées sont formées, et non usinées selon une tolérance dimensionnelle. Appliquer des tolérances serrées (par exemple ±0,01 mm) à un diamètre extérieur moleté n’est pas approprié — la texture de surface irrégulière signifie que toute mesure de diamètre variera selon l’endroit où le pied à coulisse entre en contact par rapport aux crêtes. La tolérance fonctionnelle pour les surfaces moletées doit spécifier une plage (par exemple Ø10,00–10,08 mm) plutôt qu’une tolérance bilatérale, et la plage doit tenir compte de la variation de formage inhérente au processus.
Pour les applications de montage par pression, la spécification fonctionnelle est la plage d’interférence — la différence entre le diamètre extérieur moleté et le diamètre de l’alésage du logement. Spécifier explicitement cette plage d’interférence (par exemple “ interférence avec alésage de logement Ø10,00 +0,000/−0,020 mm : 0,00–0,08 mm ”) est plus utile que de spécifier le diamètre extérieur moleté seul.
Défauts de moletage courants et causes racines
| Défaut | Aspect | Cause première | Action corrective |
|---|---|---|---|
| Double traçage | Motif “ fantôme ” en chevauchement | Le pas ne se divise pas uniformément dans la circonférence | Recalculer le diamètre pour correspondre au pas ; ou modifier le pas |
| Moletages déchirés | Crêtes rugueuses, cassées, irrégulières | Pression de formage excessive ; matériau trop dur ou fragile | Réduire la profondeur ; augmenter les passes de formage ; évaluer le matériau |
| Crêtes aplaties | Pics arrondis, faibles, indistincts | Pression de formage insuffisante ; molette usée | Augmenter la pression ; remplacer la molette |
| Profondeur inégale | Hauteur de crête variable sur la longueur | Désalignement de l’outil ; déflexion de la machine ; faux rond de la pièce | Améliorer la rigidité du montage ; vérifier l’alignement ; réduire la vitesse |
| Marques de broutage | Variation ondulée et périodique du motif | Vibrations ; rigidité de machine insuffisante ; avance incorrecte | Réduire le porte-à-faux ; augmenter la rigidité ; ajuster la vitesse d’avance |
| Mauvaise définition du début/fin | Crêtes d’entrée ou de sortie irrégulières | Pas de chanfrein ou de dégagement à la limite du moletage | Ajouter un chanfrein d’entrée ou une gorge de dégagement |
La plupart des défauts de moletage sont évitables grâce à une conception correcte — en particulier la relation pas-diamètre — et à un réglage approprié. Le motif de défaut le plus souvent rencontré en production (double traçage) est presque toujours la conséquence de la spécification d’un diamètre qui n’a pas été vérifié pour la compatibilité du pas.
Moletage droit vs autres options de surface de préhension
Lors de l’évaluation de la pertinence du moletage droit, envisagez des traitements de surface alternatifs qui pourraient mieux correspondre à des exigences spécifiques :
| Traitement de surface | Niveau de préhension | Sensation | Nettoyabilité | Coût | Meilleure application |
|---|---|---|---|---|---|
| Moletage droit | Contrôlé, directionnel | Technique, précis | Facile (rainures linéaires) | Faible | Manipulation de précision, montages par pression |
| Moletage croisé | Élevé, multidirectionnel | Agressif | Médiocre (le quadrillage piège les débris) | Faible | Outils à main à préhension maximale |
| Surovulcanisation en caoutchouc | Élevé | Doux, confortable | Moyen | Élevé | Poignées ergonomiques |
| Texture/motif fraisé | Moyen, personnalisable | Personnalisé | Bon | Moyen-Élevé | Équilibre esthétique-performance |
| Texturation de surface au laser | Moyen, contrôlé | Fin, détaillé | Bon | Élevé | Combinaison marque + préhension |
| Rainures usinées (usinage) | Faible à moyen | Simple, fonctionnel | Excellent | Très faible | Sensible au coût, préhension simple |
Principaux enseignements
- Le moletage droit offre une préhension directionnelle et contrôlée — pas une traction maximale dans toutes les directions. Cela le rend supérieur au moletage en losange pour les ajustements par pression dans les matériaux tendres, les composants de contrôle de précision et les surfaces nettoyables.
- Le calcul de compatibilité diamètre-pas est obligatoire pour toute spécification de moletage : N = π × D / P doit donner un nombre entier, sinon un double traçage se produira. C'est un calcul de conception, pas un réglage d'usinage.
- Le moletage augmente le diamètre extérieur de +0,05 à 0,2 mm par déplacement de matière — la dimension usinée avant moletage doit être réduite de la quantité de déplacement attendue pour atteindre le diamètre extérieur final cible.
- Les meilleurs matériaux pour le moletage droit sont l'aluminium et le laiton — les deux produisent des motifs nets, précis et réguliers avec une faible force de formage. L'acier inoxydable nécessite plus de force et de contrôle de processus ; les plastiques produisent des arêtes molles avec une préhension fonctionnelle limitée.
- Les indications sur le dessin doivent inclure : le type de motif (droit), le pas (mm), le diamètre avant moletage, la plage de diamètre extérieur final, la longueur de moletage et l'emplacement — omettre l'un de ces éléments produit des résultats imprévisibles selon les fournisseurs.
- Les chanfreins d'entrée et les gorges de dégagement aux limites du moletage empêchent la déformation des bords et protègent les surfaces de précision adjacentes de la contamination par le déplacement du moletage.
- À l'attention des équipes d'approvisionnement des équipementiers: les spécifications de moletage droit doivent toujours être validées par le fournisseur pour la compatibilité diamètre-pas avant le début de la production. Un fournisseur qui ne vérifie pas cette relation produira des pièces à double traçage qui sont esthétiquement défectueuses et peuvent avoir une performance de préhension réduite.
Questions fréquemment posées
À quoi sert le moletage droit ?
Le moletage droit est utilisé pour ajouter une friction ou une préhension directionnelle et contrôlée à une pièce cylindrique. Les applications fonctionnelles principales sont : les inserts à ajustement par pression (où les arêtes parallèles créent une interférence prévisible lorsque la pièce est pressée dans un logement, avec un risque de fissuration plus faible que le moletage en losange dans les matériaux d'accouplement tendres), les composants d'ajustement de précision (vis à molette, cadrans d'étalonnage, bagues de mise au point, où un retour tactile contrôlé et une préhension modérée sont requis), et les composants dans les environnements propres ou hygiéniques (où les rainures parallèles ouvertes se nettoient plus facilement que le motif croisé du losange). Il est également utilisé pour la rétention anti-rotation des arbres et des goupilles où le contrôle directionnel de la friction — plutôt que la préhension maximale — est l'objectif de conception.
Quelle est la différence entre le moletage droit et le moletage en losange ?
La géométrie des arêtes définit la différence fonctionnelle. Le moletage droit produit des arêtes parallèles dans une seule direction (généralement le long de l'axe), offrant une préhension directionnelle qui agit sur un seul axe. Le moletage en losange produit des arêtes dans deux directions croisées, créant un motif en croisillon qui adhère dans toutes les directions. Le moletage en losange produit une friction plus élevée et une force de préhension plus grande dans la plupart des conditions de charge, mais crée également des contraintes plus élevées dans les matériaux d'accouplement lors de l'insertion par pression, génère plus d'intersections piégeant les débris dans le motif de rainures, et crée une sensation tactile plus agressive. Le moletage droit est le bon choix lorsque l'interaction contrôlée, la facilité de nettoyage ou la réduction des contraintes du matériau d'accouplement prédominent. Le moletage en losange est correct lorsque la préhension maximale est l'exigence primordiale.
Pourquoi le double traçage se produit-il dans le moletage ?
Le double traçage se produit lorsque le pas du moletage ne divise pas uniformément la circonférence de la pièce. Lorsqu'une molette fait un tour complet autour de la pièce, elle doit revenir exactement à la même position de départ — sinon les arêtes du deuxième passage chevauchent légèrement celles du premier, produisant un motif “ fantôme ” flou d'arêtes qui se chevauchent. La cause racine est toujours un problème de conception : la combinaison du diamètre et du pas choisis par le concepteur ne satisfait pas la relation entière N = π × D / P. La solution est de recalculer le diamètre cible pour le pas choisi (ou de choisir un pas qui satisfait la relation au diamètre prévu), et non d'ajuster les paramètres d'usinage. Le double traçage ne peut pas être corrigé en modifiant la vitesse, l'avance ou la pression de formage.
Quelle est la bonne façon de spécifier le moletage droit sur un dessin ?
Une indication complète de moletage doit inclure : le type de motif (MOLETAGE DROIT), le pas en millimètres (par exemple, PAS 1,0 mm), le diamètre avant moletage (le diamètre extérieur usiné avant moletage, avec tolérance), la plage de diamètre extérieur final moleté (plage fonctionnelle après moletage, pas une tolérance bilatérale), la longueur de moletage et l'emplacement par rapport à une référence ou une caractéristique. Pour les applications à ajustement par pression, spécifiez également la plage d'interférence acceptable avec l'alésage d'accouplement. Une indication de seulement “ MOLETAGE ” est insuffisante — elle ne spécifie pas le type de motif, le pas ou les exigences dimensionnelles, et différents fournisseurs l'interpréteront différemment, produisant des résultats incohérents.
De combien le moletage augmente-t-il le diamètre de la pièce ?
Le moletage droit augmente le diamètre extérieur par déplacement de matière vers l'extérieur, généralement de +0,05 à 0,2 mm selon le pas, le matériau et la pression de formage. L'aluminium et le laiton avec un pas de 1,0 mm produisent généralement une augmentation de +0,08 à 0,12 mm ; l'acier avec le même pas produit une augmentation de +0,10 à 0,18 mm ; les pas plus profonds (1,5 à 2,0 mm) produisent des augmentations de diamètre plus importantes. Le diamètre usiné avant moletage doit être réduit de cette quantité attendue — si le concepteur spécifie un diamètre extérieur final moleté de 10,00 à 10,05 mm et que l'augmentation de diamètre attendue du moletage est de 0,10 mm, le diamètre usiné avant moletage devrait être d'environ 9,90 mm ±0,02 mm. Ce diamètre avant moletage doit apparaître explicitement sur le dessin d'ingénierie.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en tournage de précision CNC, produisant des arbres moletés, des inserts à emmanchement forcé, des boutons de réglage et des composants d’instruments de précision en aluminium, laiton, acier doux et acier inoxydable pour des applications de fabrication industrielles, médicales, électroniques et automobiles OEM. Références techniques : ASME B46.1 (Texture de surface), ISO 13715 (Indication de la texture de surface), ASME Y14.5-2018 (Dimensionnement et tolérancement géométriques), Machinery’s Handbook (Moletage — Calculs de pas et de diamètre).
Vous recherchez des composants tournés CNC avec moletage droit ?
Chez CMS, nous produisons des inserts à emmanchement forcé moletés droits, des boutons de réglage de précision, des vis à tête moletée et des arbres moletés en aluminium, laiton et acier — avec vérification de compatibilité pas-diamètre, contrôle dimensionnel avant et après moletage, et revue du dessin pour les exigences de chanfrein et de dégagement avant le début de la production.
[Demander une revue de spécification de moletage et un devis de tournage CNC →]


