
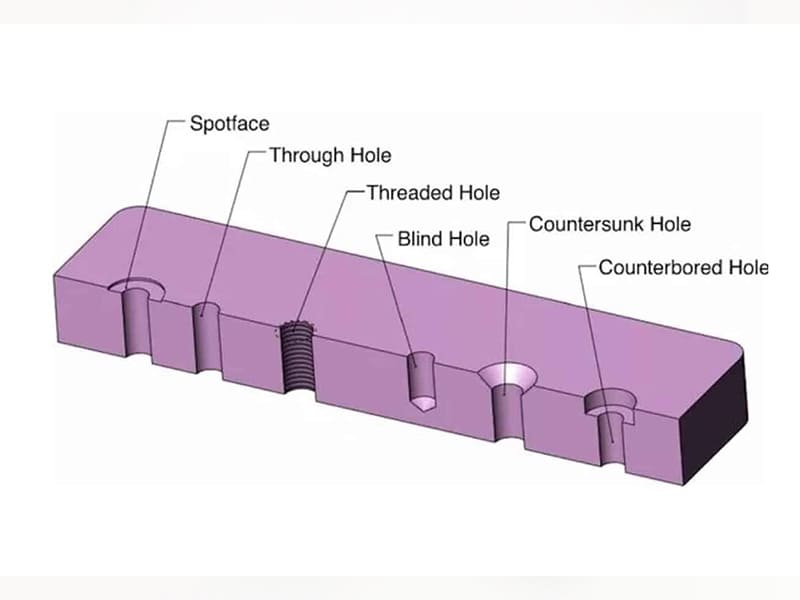
Réponse rapide : Les trous techniques sont classés en fonction de leur utilité : trous de fixation (trous de dégagement, filetés, fraisés, alésés), trous de précision (alésés, percés, pour goujons), trous de passage de fluide (trous traversants, trous transversaux) et trous d'étanchéité (coniques, alésages de précision). La distinction la plus importante en matière de conception est la suivante : la fonction prime sur la géométrie. Ainsi, un trou fraisé offre une surface affleurante pour les vis à tête plate ; un alésage en contre-dépouille offre un évidement à fond plat pour les vis à tête creuse ; un trou alésé respecte une tolérance de diamètre de ±0,005 à 0,020 mm pour les goupilles de centrage et les roulements ; un trou taraudé comporte un filetage interne permettant une fixation directe. Chaque type de trou présente des exigences de tolérance, une complexité d’usinage et des implications financières différentes qui doivent être prises en compte dès la phase de conception.
Qu'est-ce qu'un « trou » en ingénierie ?
Un alésage technique est une cavité cylindrique pratiquée dans un matériau solide — caractérisée par son diamètre, sa profondeur, sa forme géométrique, son état de surface et ses tolérances — qui remplit une fonction mécanique, structurelle ou fluidique spécifique. Les alésages ne sont pas simplement des caractéristiques géométriques destinées à accueillir des éléments de fixation ; ce sont des éléments fonctionnels qui déterminent la précision de l'assemblage, la capacité de transfert de charge, les performances d'étanchéité et le coût de fabrication.
L'importance technique de la conception d'un alésage va au-delà de l'alésage lui-même. Un alésage fait partie d'un système d'ajustement : il interagit avec un composant d'accouplement (boulon, goupille, arbre, joint d'étanchéité) dont les dimensions et les tolérances déterminent si l'ensemble présente un jeu (liberté de mouvement), un serrage (verrouillage mécanique) ou une transition contrôlée entre les deux. Le diamètre, la profondeur, la classe de tolérance, l’état de surface et la précision de positionnement du trou influent tous sur cet ajustement, et doivent tous être spécifiés correctement pour que l’ensemble fonctionne comme prévu.
Une mauvaise spécification des alésages est l’une des causes les plus courantes et les plus coûteuses de défaillances d’assemblage dans la fabrication de précision. Un alésage de passage spécifié avec un jeu trop faible devient un obstacle à l’assemblage. Un alésage alésé spécifié sans tolérance de position permet le respect des cotes mais ne remplit pas la fonction d’alignement. Un trou taraudé dont l’engagement du filetage est insuffisant cède sous la charge. Un fraisage en contre-dépouille spécifié avec un angle incorrect entraîne une concentration de contraintes plutôt que de former une surface d’appui.
Pour les ingénieurs et les équipes d'approvisionnement OEM, il est essentiel de comprendre le fonctionnement des différents types de trous — ainsi que les procédés de fabrication qui permettent de les produire — afin de rédiger des cahiers des charges garantissant les performances fonctionnelles recherchées tout en maîtrisant les coûts.
Classification fonctionnelle des types de trous
La meilleure façon de comprendre les différents types de trous consiste à les aborder sous l'angle de leur fonction technique plutôt que de leur géométrie. Chaque fonction impose en effet des exigences différentes en matière de tolérance, d'état de surface, de profondeur et de procédé de fabrication.
Trous de fixation
Les trous de fixation sont destinés à accueillir des boulons, des vis ou des rivets, ou sont dotés d'un filetage intérieur permettant un assemblage mécanique direct. L'objectif de conception est d'assurer une transmission fiable de la charge tout en permettant le montage et le démontage.
- Trous de dégagement : Son diamètre est supérieur à celui de la tige de la fixation, ce qui permet à celle-ci de passer librement sans se coincer. Ce jeu est voulu : s'il est trop petit, l'assemblage devient difficile ; s'il est trop grand, la fixation peut se déplacer latéralement, provoquant un désalignement sous l'effet de la charge.
- Trous taraudés : Ils comportent des filets intérieurs usinés ou formés dans le matériau, permettant une fixation directe sans écrou. La longueur d'engagement du filetage (longueur axiale sur laquelle les filets sont en contact) détermine directement la capacité de charge ; un engagement insuffisant entraîne l'arrachement des filets.
- Fraisage en contre-dépouille des trous : Des évidements coniques à l'entrée du trou qui permettent aux vis à tête plate ou ovale d'affleurer la surface ou de s'enfoncer légèrement en dessous. L'angle du cône doit correspondre à celui de la tête de la vis.
- Perçages fraisés : Des évidements cylindriques à fond plat qui permettent aux vis à tête creuse ou aux têtes de boulons de s'enfoncer sous la surface de la pièce, offrant ainsi un logement en retrait pour les assemblages boulonnés qui doivent être à fleur ou encastrés.
Trous de précision et d'alignement
Les alésages de précision sont utilisés lorsque le diamètre et la position de l'alésage doivent être contrôlés selon des tolérances strictes afin de garantir un ajustement précis et un assemblage reproductible.
- Trous alésés : Obtenu en faisant passer un alésoir à plusieurs cannelures dans un trou percé afin d’améliorer la précision du diamètre, la circularité et l’état de surface au-delà de ce que permet le perçage seul.
- Trous percés : Réalisé par alésage en un seul point sur un centre d'usinage CNC, ce qui garantit à la fois la précision du diamètre et la possibilité de corriger les erreurs de positionnement.
- Trous de chevilles : Trous de précision conçus pour recevoir des goupilles de positionnement (goupilles de centrage) qui permettent d'aligner deux pièces d'assemblage l'une par rapport à l'autre. Pour cette fonction, la précision de positionnement est tout aussi cruciale que le diamètre.
Orifices de passage de fluide
Les alésages de circulation permettent de faire circuler de l'huile, du liquide de refroidissement, du fluide hydraulique, de l'air ou d'autres fluides à travers la pièce. Les exigences techniques portent sur le débit, la pression nominale et la qualité de surface au niveau des interfaces d'étanchéité.
- Trous traversants : Traverser entièrement la pièce, en créant la géométrie de passage du fluide la plus simple possible.
- Trous percés en croix : Percer un autre trou ou alésage en biais, afin de créer des passages dans les collecteurs hydrauliques, les circuits d'huile et les systèmes de refroidissement.
- Trous étagés : Passage d'un diamètre à un autre à une profondeur définie, servant à accueillir des raccords de tuyauterie, des bouchons d'orifice et des interfaces de connecteurs.
Colmatage des trous
Les orifices d'étanchéité doivent assurer une interface fiable et étanche avec un composant d'accouplement (raccord, bouchon, joint, joint torique).
- Trous coniques : Le diamètre varie en fonction de la profondeur selon un profil conique défini (par exemple, un profil conique de filetage NPT de 1:16 sur le diamètre), ce qui crée un effet de calage lorsque le composant d'accouplement est serré.
- Alésages de précision avec rainures pour joints toriques : Diamètre contrôlé, avec des rainures usinées permettant de positionner un joint torique selon le rapport de compression adéquat pour répondre aux exigences de pression d'étanchéité.
Profil détaillé de chaque type de trou
Trou traversant
Un trou traversant traverse entièrement la pièce, d'une face à l'autre, formant ainsi un passage cylindrique de diamètre uniforme (ou quasi uniforme).
Caractéristiques techniques : Type de perçage le plus économique : le perçage est terminé lorsque l'outil ressort de la surface opposée, sans qu'aucun contrôle de profondeur ne soit nécessaire. Les trous traversants permettent l'évacuation des copeaux et l'arrivée du liquide de refroidissement dans les deux sens, ce qui simplifie le perçage des sections épaisses et des trous profonds.
Précision de positionnement : Les trous traversants destinés aux assemblages boulonnés sont généralement spécifiés avec un jeu (H12 ou ajustement moyen selon la norme ISO), la tolérance de position étant contrôlée par la disposition des boulons plutôt que par une tolérance stricte au niveau de chaque trou. Pour les passages de fluide, c'est le diamètre qui constitue le critère de contrôle fonctionnel.
Considérations relatives à la conception des ensembles OEM : Dans la conception des assemblages boulonnés, le diamètre du trou de passage influe sur le déplacement latéral maximal du boulon. Pour un gabarit de boulonnage métrique standard, le diamètre du trou de passage correspond généralement au diamètre nominal de la fixation, majoré de 0,2 à 0,5 mm pour les assemblages de précision ou de 0,5 à 1,0 mm pour les assemblages généraux, conformément à la norme ISO 273.
Trou borgne
Un trou borgne s'étend jusqu'à une profondeur définie sans traverser la surface opposée.
Caractéristiques techniques : Leur réalisation est plus complexe que celle des trous traversants : l'évacuation des copeaux se limite à la direction d'entrée, la gestion de la chaleur est plus difficile et le contrôle de la profondeur est essentiel. La géométrie du fond d’un trou borgne dépend de l’outil utilisé : les forets hélicoïdaux standard produisent un fond conique (angle de 59° environ pour un angle de pointe standard de 118°) ; les trous borgnes à fond plat nécessitent un foret à fond plat ou une opération supplémentaire de fraisage à fond plat.
Conséquences en termes de coût et de fiabilité : Les trous borgnes augmentent le coût d'usinage par rapport à des trous traversants équivalents. Ils présentent également un risque d'accumulation de copeaux pour les trous plus profonds (profondeur > 3 × diamètre) et sont plus sujets à des erreurs dimensionnelles en profondeur. Lors de la revue de conception, la première question à se poser devrait être : cette fonction peut-elle être réalisée avec un trou traversant ? Si la réponse est oui, le trou traversant constitue la meilleure spécification.
Profondeur de filetage dans les trous borgnes : Lors de la définition de trous borgnes taraudés, la longueur d’engagement du filetage requise doit pouvoir être obtenue dans la profondeur disponible. La répartition standard est la suivante : longueur d’engagement du filetage + un diamètre d’outil de profondeur supplémentaire pour l’évacuation des copeaux + la profondeur de la pointe du foret. Un trou borgne taraudé M10×1,5 avec une longueur d'engagement du filetage de 15 mm nécessite une profondeur totale minimale d'environ 22 à 25 mm, en fonction de la géométrie de la pointe du foret.
Trou fileté (taraudé)
Un trou taraudé comporte un filetage hélicoïdal interne usiné ou formé dans le diamètre du trou, ce qui permet une fixation mécanique directe sans écrou.
Engagement du filetage et capacité de charge : Une longueur d'engagement du filetage comprise entre 1,0 et 1,5 fois le diamètre nominal du boulon est généralement suffisante pour les substrats en acier. Pour l’aluminium, une longueur comprise entre 1,5 et 2,0 fois le diamètre est recommandée, car la faible résistance au cisaillement de l’aluminium réduit la capacité de résistance à l’arrachement du filetage par rapport à la résistance à la traction du boulon. Une longueur d’engagement insuffisante est une erreur de conception courante qui entraîne l’arrachement du filetage sous des charges de service normales, et non en cas de surcharge exceptionnelle.
Taraudage ou fraisage de filets : Le taraudage (qui consiste à réaliser un filetage en un seul passage à l'aide d'un taraud) est rapide et convient à la plupart des applications de production. Le fraisage de filets (qui utilise un outil de fraisage rotatif suivant une trajectoire hélicoïdale) est privilégié pour les matériaux durs (acier trempé, titane, Inconel) où les tarauds risquent de se casser, pour les filetages de grand diamètre où les tailles de tarauds ne sont pas adaptées, pour les trous borgnes où le déport du filetage doit être minimisé, et pour les applications nécessitant des filetages à gauche (les tarauds spéciaux ne sont pas standard ; le filetage par fraisage utilise la même fraise avec un programme inversé).
Mode de défaillance courant : Dans les assemblages bien conçus, l'arrachement du filetage dû à une longueur d'engagement insuffisante est plus fréquent que la rupture du boulon. Pour les assemblages critiques, il convient de préciser la longueur minimale d'engagement du filetage sur le plan plutôt que de se fier aux profondeurs par défaut.
Trou fraisé
Un trou fraisé présente un évidement conique à son entrée, dont l'angle de conicité correspond à l'angle de la tête d'une vis à tête plate ou ovale, ce qui permet à la tête de la vis de s'affleurer avec la surface de la pièce ou de s'enfoncer légèrement en dessous.
Angles standard : Les angles de fraisage les plus courants sont de 82° et 90° (angle inclus). L'angle de 82° est la norme pour les vis à tête plate unifiées (en pouces) (ASME B18.6.3) ; l'angle de 90° est la norme pour les vis à tête plate métriques (ISO 10642) et pour les fixations à tête fraisée utilisées dans l'aérospatiale (NAS/MS). L'utilisation d'un angle inadapté entraîne un contact partiel soit au niveau du bord extérieur, soit au niveau de l'alésage intérieur de la fraise conique, ce qui provoque une concentration de contraintes au lieu d'un contact d'appui complet et réduit l'efficacité de serrage de la fixation.
Tolérance de position : Pour les éléments de fixation à tête affleurante utilisés dans les applications aérospatiales structurelles (rivets, boulons à tête fraisée), la tolérance de positionnement de la fraise par rapport au trou de passage est cruciale : la tête de l'élément de fixation doit être parfaitement en place, la surface conique de la tête étant en contact total avec la surface de la fraise. La tolérance de position typique d’un lamage dans le secteur aérospatial est comprise entre 0,1 et 0,2 mm de TIR (lecture totale de l’indicateur) par rapport à l’axe du trou de passage.
Réglage de la profondeur : La profondeur de lamage (généralement exprimée en diamètre majeur du lamage) doit être adaptée aux dimensions de la tête de la fixation. Un lamage trop peu profond laisse la tête de la fixation dépasser de la surface ; un lamage trop profond laisse un espace au sommet du trou susceptible d'accumuler des débris et de provoquer une concentration de contraintes.
Trou fraisé
Un trou fraisé présente un évidement cylindrique à fond plat à l'entrée du trou, ce qui permet à une vis à tête creuse ou à un boulon à tête bombée de s'enfoncer sous la surface de la pièce, la tête étant entièrement en contact avec le fond plat.
Différence technique par rapport au fraisage en creux : La géométrie à fond plat d'un alésage de contre-perçage génère une contrainte de compression uniforme sous la tête de la fixation, tandis que la géométrie conique d'un alésage de contre-fraiseage crée une composante radiale susceptible de provoquer un fendillement dans les matériaux fragiles ou un délaminage dans les composites. Pour les assemblages structurels à haute résistance utilisant des vis à tête creuse, les alésages sont souvent le choix le plus avantageux sur le plan mécanique, même si les fraisages sont plus courants dans les conceptions axées sur l'aérodynamique.
Exigences dimensionnelles : Le diamètre du lamage doit permettre d'accueillir la tête de la fixation avec un jeu suffisant pour son insertion (généralement le diamètre de la tête + 0,2 à 0,5 mm). La profondeur du lamage doit être au moins égale à la hauteur de la tête de la fixation pour obtenir un ajustement à fleur ou en retrait ; elle est généralement spécifiée comme étant égale à la hauteur de la tête + 0,1 à 0,5 mm pour un ajustement contrôlé.
Face de perçage : Une caractéristique étroitement liée : un chanfrein est un lamage peu profond (généralement de 0,5 à 2 mm de profondeur) utilisé pour créer une surface d'appui plane et perpendiculaire destinée à un boulon ou une rondelle sur une surface irrégulière ou inclinée (pièces moulées courbes, assemblages soudés). Le chanfrein n’a pas besoin de s’adapter à la profondeur de la tête de la fixation ; il doit simplement offrir un contact plat pour la surface d’appui.
Trou alésé
Un alésage est réalisé en faisant passer un alésoir à plusieurs cannelures dans un trou percé ou alésé afin d’améliorer la précision du diamètre, l’état de surface et la circularité au-delà de ce que permet le perçage seul.
Capacité de tolérance : L'alésage standard permet d'atteindre la classe de tolérance H7 (norme ISO relative aux ajustements de positionnement de précision), généralement comprise entre ±0,010 et 0,020 mm pour les alésages dont le diamètre est compris entre 6 et 50 mm. L'alésage de précision, réalisé à l'aide d'alésoirs de qualité dans un dispositif de serrage stable, permet d'atteindre la classe de tolérance H6 ou supérieure (±0,005 à 0,013 mm pour la même plage). La rugosité de surface après alésage est généralement comprise entre Ra 0,4 et 1,6 µm, contre Ra 1,6 à 6,3 µm pour les surfaces percées.
Marge de pré-alésage : L'alésage n'enlève qu'une faible quantité de matière — généralement entre 0,1 et 0,3 mm de diamètre. Le trou percé doit se situer dans cette fourchette par rapport au diamètre final. Si le trou percé présente un diamètre inférieur de plus de 0,3 mm à la cote prévue, l’alésoir ne peut pas corriger ce diamètre. S’il est trop grand, l’alésage est impossible (l’alésoir ne peut pas enlever de matière d’un trou déjà plus grand que lui-même). Le diamètre de perçage préalable à l’alésage doit être spécifié dans le plan de fabrication.
Limite de précision de positionnement : Un alésoir suit l'axe du trou déjà percé : il améliore la précision du diamètre et la circularité, mais ne corrige pas les erreurs de positionnement. Si le trou percé est mal positionné, le trou alésé le sera également. Lorsque la précision de position et la précision du diamètre sont toutes deux requises, un alésage (qui corrige la position) peut s'avérer nécessaire à la place de l'alésage ou en complément de celui-ci.
Trou conique
Un alésage conique présente un diamètre qui varie de manière linéaire en fonction de la profondeur ; il est généralement caractérisé par le rapport de conicité (variation du diamètre par unité de longueur) ou par l'angle de conicité.
Normes communes :
- NPT (National Pipe Taper) : conicité de 1:16 sur le diamètre (angle demi-complets de 3/4° 47′ inclus) pour les raccords de tuyauterie américains
- Conicité métrique (ISO 7-1/BS 21) : conicité de 1:16 sur le diamètre pour les filetages de tuyaux
- Cône Morse : utilisé pour les broches de machines-outils et les tiges d'outils de coupe (allant de MT0 à MT7, avec un rapport de conicité d'environ 1:20)
- Cône Brown & Sharpe : utilisé dans l'outillage de précision et les pinces de serrage
Fonction d'étanchéité : L'effet de calage d'une interface conique assure l'étanchéité sans nécessiter de joints toriques ni de joints d'étanchéité dans les applications à basse pression. À mesure que le raccord conique est serré, la pression de contact entre les surfaces coniques correspondantes augmente, créant ainsi une étanchéité par contact métal contre métal.
Tolérances des alésages, ajustements et système ISO
Le système d'ajustement par trous ISO
La norme ISO 286 définit un système normalisé de tolérances pour les alésages et les arbres qui établit la relation entre les cotes d'accouplement. Pour les alésages, l'écart fondamental (la valeur du décalage de la limite minimale de tolérance par rapport à la cote nominale) est désigné par des lettres majuscules :
- Tolérance H : La limite inférieure du trou correspond au diamètre nominal : le diamètre du trou ne peut être que égal ou supérieur au diamètre nominal. H7 est la classe de tolérance standard pour le positionnement de précision (goupilles de centrage, ajustements H7/h6 ou H7/p6).
- Tolérances F et G : Prévoir un jeu à l'extrémité inférieure ; utilisé pour les ajustements coulissants et glissants.
- Tolérance JS : Tolérance bilatérale symétrique par rapport à la cote nominale.
Ajustements courants pour les alésages techniques :
| Type de coupe | Désignation ISO | Comportement d'assemblage | Application typique |
|---|---|---|---|
| Jeu de mouvement | H11/c11 | Grand dégagement, liberté de mouvement | Assemblages boulonnés généraux |
| Ajustement coulissant | H7/g6 | Faible jeu, liberté de mouvement | Composants coulissants |
| Autorisation d'implantation | H7/h6 | Jeu très faible, voire nul | Localisation précise |
| Ajustement de transition | H7/k6 | Il peut y avoir un léger jeu ou un léger frottement. | Assemblages de précision |
| Interférence de localisation | H7/p6 | Interférences, pression légère | Goupilles, clavettes |
| Ajustement serré | H7/s6 | Interférence contrôlée | Ajustements serrés par pression |
Exigences minimales relatives à l'engagement du filetage selon le matériau :
| Matériau du substrat | Engagement minimal du filetage (× diamètre nominal) | Référence standard |
|---|---|---|
| Acier allié, trempé | 1.0–1.2× | MIL-HDBK-5 |
| Acier au carbone, moyen | 1.0–1.5× | Médecine générale |
| Fonte | 1.5–2.0× | En raison d'une résistance au cisaillement plus faible |
| Alliages d'aluminium | 1.5–2.0× | ASME/pratique générale |
| Plastiques | 2.0–3.0× | En raison du fluage et de la faible résistance |
Méthodes de fabrication des trous
Forage CNC
Le perçage standard CNC permet de réaliser efficacement des trous traversants et des trous borgnes avec une précision de diamètre de ±0,05 à 0,15 mm (standard) et un état de surface de Ra 1,6 à 6,3 µm. Il s'agit du procédé de premier choix pour tous les types de trous ne nécessitant pas d'usinage de finition ultérieur (alésage, perçage, taraudage). Le temps de cycle par trou est rapide : généralement de 2 à 15 secondes pour une opération de perçage de production standard.
Limites : La précision de positionnement dépend de la précision de la machine CNC (généralement de ±0,02 à 0,05 mm sur les centres d'usinage modernes) et de la qualité du réglage. Le perçage standard ne permet pas d'atteindre la précision de diamètre requise pour les ajustements de précision ; il constitue l'étape préalable à l'alésage ou au perçage profond.
Fraisage CNC (interpolation circulaire)
Les fraises qui usinent selon une trajectoire circulaire interpolée permettent d'obtenir des diamètres de trous qui ne sont pas disponibles dans les tailles de forets standard, d'améliorer la précision de positionnement par rapport au perçage et de réaliser des trous borgnes à fond plat sans opération secondaire. Utile pour :
- Trous de grand diamètre où l'utilisation d'une perceuse n'est pas envisageable
- Diamètres de trous hors normes
- Sections à parois minces où les forces de perçage entraîneraient une déformation
- Trous borgnes à fond plat sans opération de dressage distincte
Alésage
L'alésage est effectué après le perçage afin d'améliorer la précision du diamètre et l'état de surface. Procédure standard : percer jusqu'au diamètre de pré-alésage (généralement 0,1 à 0,3 mm en dessous du diamètre final) → aléser jusqu'aux cotes finales. Permet d'atteindre systématiquement, en production, la classe de tolérance H7 et une rugosité Ra comprise entre 0,4 et 1,6 µm.
Ennuyeux
L'alésage en un seul point sur un centre d'usinage CNC garantit à la fois la précision du diamètre (±0,005–0,025 mm) et la possibilité de corriger l'erreur de position du trou percé. Lorsque la précision de position et de diamètre est requise, l'alésage est souvent plus approprié que l'alésage de finition. Pour les alésages de roulements et les alignements de précision où ces deux paramètres sont importants, la séquence standard est la suivante : perçage → alésage de dégrossissage → alésage de finition.
EDM (usinage par décharge électrique)
La technologie EDM utilise des décharges électriques contrôlées pour éroder la matière sans contact mécanique — aucune force de coupe n'est exercée sur la pièce. Parmi ses applications, on peut citer :
- Matériaux trempés résistant à l'usinage conventionnel (acier à outils > 50 HRC, carbure)
- Très petits trous (fil EDM pour des trous allant jusqu'à 0,05 mm)
- Les trous à rapport d'aspect élevé sont impossibles à réaliser avec les techniques de perçage classiques
- Perçages de précision avec des tolérances de forme très strictes dans des matériaux difficiles à usiner
Le procédé EDM forme une couche de refonte sur la surface usinée, qui peut devoir être éliminée dans les applications où la fatigue est un facteur critique.
Taraudage et fraisage de filets
Le taraudage (rotation d'un taraud dans un trou pré-percé) permet de réaliser rapidement et à moindre coût des filetages intérieurs. Le fraisage de filetage (interpolation hélicoïdale d'une fraise à fileter) est privilégié pour les matériaux durs, les grands diamètres et les applications où le risque de rupture du taraud est inacceptable.
Directives DFM pour la conception des trous
Les décisions relatives à la conception en vue de la fabricabilité, prises dès la phase de définition des spécifications des alésages, déterminent directement le coût d'usinage, la fiabilité du processus et les exigences en matière de capacités des fournisseurs.
Rapport profondeur/diamètre
Le rapport profondeur/diamètre maximal réalisable pour un forage fiable :
- Perçage : ≤ 3×D sans difficulté ; jusqu’à 5×D avec perçage par à-coups ; au-delà de 10×D, un perçage au pistolet ou un équipement spécialisé est nécessaire
- Alésage : ≤ 5×D pour obtenir des résultats homogènes
- Taraudage : ≤ 3×D recommandé ; un taraudage plus profond nécessite un outillage spécial et une attention particulière au niveau du processus
Au-delà de ces rapports, l'évacuation des copeaux devient le facteur limitant : les copeaux s'accumulent dans l'alésage, génèrent de la chaleur et provoquent la rupture de l'outil. Le fait de spécifier une profondeur de perçage dépassant les capacités du procédé pour un diamètre donné oblige le fournisseur à recourir à des équipements spécialisés ou à des procédés plus lents, ce qui entraîne un surcoût.
Distance entre les bords et espacement
Distance minimale par rapport au bord (de l'axe du trou au bord de la pièce) : ≥ 1,5 fois le diamètre du trou. Espacement minimal entre les trous (d'axe à axe) : ≥ 2 fois le diamètre du trou. Ces distances minimales permettent d'éviter la fissuration du matériau, la déformation des parois minces et les faiblesses structurelles au niveau de la zone du trou.
Normaliser les diamètres des trous
Le fait de définir les diamètres des alésages à partir de séries de forets standard (série ISO pour le système métrique ; tailles fractionnaires ou alphabétiques pour le système en pouces) évite le recours à un outillage sur mesure et réduit les délais de livraison des fournisseurs. Les diamètres non standard — en particulier ceux qui se situent entre deux tailles de forets standard — nécessitent généralement un alésage ou une interpolation circulaire plutôt qu'un perçage, ce qui augmente les coûts et allonge la durée du cycle.
Réduire au minimum les trous borgnes
Tout trou traversant pouvant remplacer un trou borgne réduit le temps d'usinage, améliore l'évacuation des copeaux et simplifie le contrôle de la profondeur. La question à se poser pour chaque trou borgne d’une conception est la suivante : existe-t-il une raison fonctionnelle pour laquelle ce trou ne peut pas être traversant ? Si la réponse est “ aucune raison particulière ” ou “ pour des raisons esthétiques ”, il convient de réexaminer si l’option d’un trou traversant est acceptable.
Liste de contrôle DFM pour les trous techniques
| Choix de conception | Recommandation |
|---|---|
| Profondeur du trou | ≤ 3 à 5 fois D pour un perçage standard ; préciser le procédé à suivre pour les trous plus profonds |
| Spécifications relatives au diamètre | Utilisez, dans la mesure du possible, des forets de diamètres standard |
| Tolérance | Ne serrer que dans la mesure où cela est fonctionnellement nécessaire (H7 pour les ajustements de précision ; H11 pour le jeu) |
| « Blind » ou « through » | Privilégiez les trous traversants ; ne spécifiez les trous borgnes que lorsque cela est fonctionnellement nécessaire. |
| Engagement du filetage | Précisez la longueur minimale d'engagement sur le dessin, et pas seulement la profondeur du filetage. |
| Angle de fraisage | Précisez explicitement (82° ou 90°) — ne faites pas de suppositions |
| Dimensions du lamage | Précisez à la fois le diamètre et la profondeur ; vérifiez qu’ils correspondent aux dimensions de la tête de la fixation |
| Marge d'alésage | Le diamètre de perçage préalable doit être précisé dans le plan de fabrication |
| Distance par rapport au bord | ≥ 1,5 × D au minimum à partir du bord de la pièce |
| Tolérance de position | Appliquer la position réelle (GD&T) aux alésages d'alignement de précision, et pas uniquement au diamètre |
Principaux enseignements
- Le choix du type de trou dépend de sa fonction: les fixations (jeu, filetage, fraisage, lamage), l'alignement (alésage, perçage, goujon), les passages de fluide (perçage traversant, perçage transversal) et l'étanchéité (alésage conique, alésage de précision) présentent chacun des exigences spécifiques en matière de conception et de fabrication.
- Les termes « fraiser en contre-dépouille » et « aléser » ne sont pas interchangeables: le fraisage conique (à 82° ou 90°) permet d'encastrer les vis à tête plate au ras de la surface ; le fraisage cylindrique à fond plat permet d'encastrer les vis à tête creuse. Un mauvais choix réduit l'efficacité du serrage et peut entraîner des problèmes d'assemblage.
- Les alésages respectent la tolérance H7 (±0,010–0,020 mm) — Convient aux goupilles de centrage, aux roulements de précision et à l'alignement. Le perçage seul permet d'obtenir une tolérance de ±0,05 à 0,15 mm, ce qui est suffisant pour les trous de passage et l'emplacement des éléments de fixation, mais pas pour les ajustements de précision.
- La longueur d'engagement du filetage est une spécification relative à la capacité de charge: 1,0 à 1,5 fois le diamètre nominal pour l'acier ; 1,5 à 2,0 fois pour l'aluminium. Un engagement insuffisant entraîne l'arrachement du filetage sous des charges inférieures à celles prévues.
- Les trous borgnes coûtent plus cher que les trous traversants — Les contraintes liées à l'évacuation des copeaux, les exigences en matière de contrôle de la profondeur et les problèmes liés au dégagement de l'outil contribuent tous à allonger la durée d'usinage et à accroître le risque d'échec. La présence de chaque trou borgne doit être justifiée.
- Les désignations d'ajustement ISO 286 (H7/h6, H7/p6, etc.) constituent la terminologie standard permettant de définir les tolérances des alésages et des arbres. — Précisez la classe d’ajustement, et pas seulement une tolérance dimensionnelle, pour les alésages à ajustement de précision.
- À l'attention des équipes d'approvisionnement des équipementiers, les spécifications de perçage ambiguës — “ percer sur mesure ”, “ fileter selon les besoins ”, “ fraiser pour la fixation ” — donnent lieu à des résultats incohérents d'un lot de production à l'autre chez les fournisseurs. Les spécifications complètes des trous comprennent : le diamètre, la classe de tolérance, la profondeur, l’état de surface (Ra), la longueur d’engagement du filetage (pour les trous taraudés), l’angle et le diamètre principal de la fraise conique (pour les fraisages coniques), ainsi que la tolérance de position GD&T pour les trous d’alignement de précision.
Questions fréquemment posées
Quels sont les principaux types de perçages en ingénierie ?
Les trous techniques sont classés selon leur fonction : les trous de fixation comprennent les trous borgnes (le élément de fixation passe librement), les trous taraudés (filetage interne pour une fixation directe), les trous fraisés (évidement conique pour les vis à tête plate) et les trous alésés (évidement cylindrique à fond plat pour les vis à tête creuse). Les trous de précision comprennent les trous alésés (tolérance H7, ±0,010–0,020 mm, pour les goupilles de centrage et les roulements) et les trous alésés (correction de position + précision du diamètre). Les trous de passage de fluide comprennent les trous traversants et les passages d’huile ou de liquide de refroidissement percés transversalement. Les trous d’étanchéité comprennent les trous coniques (NPT, cône Morse) et les alésages de précision avec rainures pour joints toriques. Chaque type présente des exigences spécifiques en matière de tolérance, d’état de surface et de procédé de fabrication, déterminées par sa fonction.
Quelle est la différence entre un trou traversant et un trou borgne ?
Un trou traversant traverse entièrement la pièce d'une surface à l'autre, sans nécessiter de contrôle de profondeur : l'opération d'usinage est terminée lorsque l'outil sort de la surface opposée. Les trous borgnes s'étendent jusqu'à une profondeur définie sans traverser la pièce, ce qui nécessite un contrôle précis de la profondeur, une gestion minutieuse de l'évacuation des copeaux (les copeaux ne peuvent sortir que par le point d'entrée) et la prise en compte de la géométrie du fond (conique pour un foret standard, à fond plat pour un outillage spécialisé). Les trous traversants sont moins coûteux à usiner, présentent moins de risques de défaillance (pas d’accumulation de copeaux, pas d’ambiguïté quant à la géométrie du fond) et sont privilégiés chaque fois que les exigences fonctionnelles permettent au trou de traverser la pièce.
Quelle est la différence entre un fraisage conique et un alésage conique ?
Un lamage est un évidement conique situé à l'entrée d'un trou, généralement avec un angle inclus de 82° ou 90°, conçu pour accueillir des vis à tête plate de manière à ce que la tête affleure la surface de la pièce ou se trouve en dessous. L'angle du cône doit correspondre exactement à celui de la tête de la fixation ; un décalage entraîne un contact partiel qui génère une concentration de contraintes plutôt qu'un appui uniforme. Un lamage est un évidement cylindrique à fond plat situé à l’entrée du trou, qui permet d’accueillir des vis à tête creuse ou des boulons à tête bombée sous la surface ; le fond plat assure ainsi un contact d’appui complet et uniforme sous la tête de la fixation. Les lamages sont utilisés lorsqu’une surface lisse et affleurante est requise (panneaux aérodynamiques, produits de grande consommation). Les lamages sont utilisés lorsque la résistance mécanique de l’assise et le contact complet de la tête priment sur l’aspect affleurant.
Dans quels cas dois-je prévoir un alésage plutôt qu’un perçage ?
Prévoyez un alésage lorsque le trou doit respecter la classe de tolérance H7 (±0,010–0,020 mm pour la plupart des dimensions) ou une tolérance plus stricte pour les ajustements de précision — goupilles de centrage, sièges de roulements, positionnement de précision d’arbres et toute application où le trou doit positionner avec précision les composants d’accouplement. Le perçage standard CNC offre une tolérance de diamètre de ±0,05 à 0,15 mm, ce qui est suffisant pour les trous de jeu, les trous de boulons et les passages de fluide, mais insuffisant pour les ajustements de précision. L’alésage améliore la précision du diamètre et l’état de surface (Ra 0,4–1,6 µm contre 1,6–6,3 µm pour le perçage), mais il ne corrige pas l’erreur de position du trou percé. Si une précision à la fois de position et de diamètre est requise, l’alésage profond peut s’avérer plus approprié que l’alésage.
Comment indiquer correctement les trous sur les plans techniques ?
Les spécifications complètes des alésages figurant sur les plans techniques doivent inclure : le diamètre avec la classe de tolérance (par exemple, ⌀10 H7 pour un alésage de centrage alésé ; ⌀11 pour un alésage de dégagement destiné à un boulon M10), la profondeur (pour les trous borgnes, préciser séparément la profondeur totale et, s’ils sont taraudés, la longueur minimale d’engagement du filetage), l’état de surface (valeur Ra pour les alésages de précision ou d’étanchéité) et la tolérance de position (en utilisant le symbole de position réelle GD&T référencé au système de repères approprié pour les trous d’alignement). Pour les trous filetés, préciser : la désignation du filetage (M10×1,5-6H), la longueur minimale d’engagement, et si le trou est fileté sur toute sa longueur ou s’il s’agit d’un trou borgne. Pour les lamages, préciser : l’angle inclus (82° ou 90°), le diamètre majeur (le grand diamètre du cône au niveau de la surface). Pour les alésages, préciser : le diamètre de l’alésage, la profondeur de l’alésage et le diamètre du trou de dégagement situé sous l’alésage. Les indications ambiguës — “ percer et tarauder ”, “ fraiser pour la fixation ” — entraînent des résultats incohérents d’un cycle de production à l’autre et d’un fournisseur à l’autre.
Rédigé par l'équipe d'ingénieurs de CMS, forte de plus de 15 ans d'expérience dans l'usinage de précision CNC pour les opérations de perçage — perçage, alésage, alésage profond, taraudage et fraisage de filets — destinées aux applications de fabrication OEM dans les secteurs de l'automobile, de l'aérospatiale, du médical et de l'industrie. Références techniques : ISO 286-1 (Limites et ajustements pour alésages et arbres), ASME Y14.5-2018 (Dimensionnement et tolérancement géométriques), ISO 273 (Trous de passage pour boulons et vis), ASME B18.6.3 (Vis de machine — Têtes fraisées), ISO 10642 (Vis à tête fraisée à emboîtement hexagonal).
Vous recherchez des pièces usinées CNC présentant des alésages de précision ?
Chez CMS, nous réalisons des trous traversants, des trous borgnes, des trous filetés, des chanfreins, des alésages, des trous de repérage alésés et des alésages de précision conformément aux spécifications des plans — avec une analyse DFM complète visant à vérifier la faisabilité du rapport profondeur/diamètre, la respectabilité des tolérances, l'adéquation de l'engagement du filetage et l'angle de chanfrein avant le lancement de la production.
[Demander une analyse DFM et un devis pour l'usinage de trous de précision →]


