
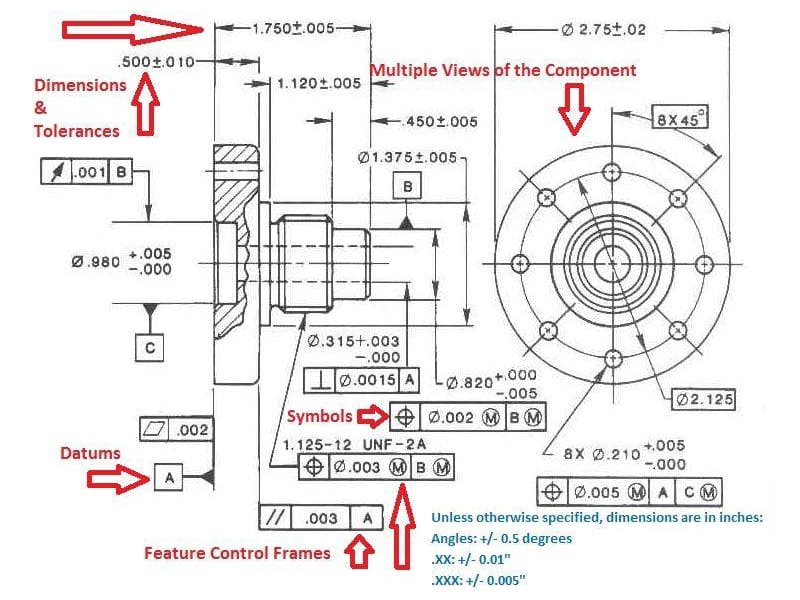
Réponse rapide : Les tolérances techniques définissent la variation dimensionnelle admissible d'une pièce fabriquée, c'est-à-dire la plage acceptable dans laquelle une pièce peut encore être assemblée, fonctionner et répondre aux exigences de performance. Exprimées sous la forme d’une cote nominale plus ou moins un écart admissible (par exemple, 25,00 ± 0,05 mm), les tolérances déterminent l’ajustement lors de l’assemblage, la fiabilité du produit et le coût d’usinage. Des tolérances plus serrées améliorent la précision, mais augmentent le temps d’usinage, la complexité des contrôles et le risque de rebut. L’objectif est d’adapter la tolérance à la fonction — et non de spécifier la valeur la plus stricte possible.
Pourquoi les tolérances techniques sont-elles importantes dans le secteur de la fabrication ?
Aucun procédé d'usinage ne permet d'obtenir des pièces parfaitement identiques. Les centres de tournage, les fraiseuses, les rectifieuses et les presses à injection CNC génèrent toutes des variations dimensionnelles dues à l'usure des outils, à la dilatation thermique, aux vibrations de la machine et aux irrégularités du matériau. Les tolérances techniques servent à définir l'amplitude de variation acceptable avant qu'une pièce ne cesse de fonctionner correctement.
Pour les fabricants de pièces OEM qui s'approvisionnent en composants de précision CNC, les tolérances comptent parmi les spécifications les plus déterminantes d'un plan. Elles déterminent si les pièces s'assemblent correctement tout au long d'un cycle de production, si l'ajustement des roulements fonctionnera comme prévu et, surtout, quel sera le coût de fabrication d'une pièce. Resserrer une tolérance de ±0,1 mm à ±0,02 mm sur un alésage usiné peut tripler le temps d’usinage et nécessiter une inspection CMM sur chaque pièce, pour une caractéristique qui, d’un point de vue fonctionnel, ne requiert peut-être pas ce niveau de précision.
Des tolérances correctement définies permettent de concilier trois exigences contradictoires : les performances fonctionnelles, les capacités de fabrication et la rentabilité de la production. Trouver le juste équilibre constitue l'une des activités d'ingénierie les plus importantes dans le développement d'un produit — et l'une des sources les plus courantes de coûts inutiles lorsque cet équilibre n'est pas atteint.
Que sont les tolérances techniques ? Définition et principes fondamentaux
Une tolérance technique correspond à la limite admissible de variation par rapport à une cote nominale spécifiée. Elle définit la plage acceptable dans laquelle une cote de pièce fabriquée doit se situer pour être considérée comme conforme.
La représentation standard est la suivante :
Dimension nominale ± Tolérance admissible
Par exemple, un arbre dont les caractéristiques sont les suivantes : 25,00 ± 0,05 mm doit mesurer entre 24,95 mm et 25,05 mm après usinage. Toute pièce ne respectant pas cette plage est considérée comme non conforme, même si elle est très proche de la limite.
Pourquoi il est impossible d'obtenir des dimensions exactes
Les variations de fabrication sont inévitables ; elles sont dues à :
- Usure des outils — la géométrie des arêtes de coupe évolue progressivement, modifiant ainsi les dimensions au fur et à mesure des séries de production
- Dilatation thermique — les broches, les dispositifs de fixation et les pièces à usiner se dilatent lorsque la température augmente pendant l'usinage
- Vibrations des machines — les forces dynamiques générées lors de l'usinage entraînent un micro-déplacement de l'outil par rapport à la pièce à usiner
- Variation des matériaux — la dureté, la structure granulaire et les contraintes résiduelles varient au sein d'un même lot de matériau et d'un lot à l'autre
- Incohérence au niveau des montages — de légères variations de la force de serrage et du positionnement de la pièce modifient la position effective de l'outil
Les tolérances tiennent compte de cette réalité et définissent la plage dans laquelle les variations sont acceptables pour l'assemblage et le fonctionnement du produit.
Dimension nominale et dimension réelle
La cote nominale correspond à l'objectif visé par le concepteur, c'est-à-dire la dimension théoriquement idéale. La cote réelle correspond à la mesure effective de la pièce usinée. Une conception avec des tolérances bien choisies permet de définir une plage suffisamment large pour être systématiquement atteignable par le procédé de fabrication retenu, tout en étant suffisamment étroite pour garantir un assemblage et un fonctionnement fiables.
D'après notre expérience en matière de fabrication de composants de précision CNC, les erreurs les plus courantes que nous rencontrons dans les plans sont des tolérances soit trop strictes pour le procédé spécifié (ce qui entraîne des rebuts et des coûts inutiles), soit appliquées de manière incohérente : trop strictes sur des caractéristiques non fonctionnelles, trop lâches sur des interfaces critiques. Ces deux cas posent des problèmes.
Types de tolérances techniques
Tolérances unilatérales
Les tolérances unilatérales n'autorisent des variations que dans un seul sens par rapport à la cote nominale. Un arbre dont les caractéristiques sont spécifiées comme suit : 25,00 +0,00/-0,05 mm ne peut être que plus petite que la valeur nominale — jamais plus grande. Cela s'avère utile lorsqu'une limite est critique sur le plan fonctionnel et l'autre ne l'est pas.
Quand utiliser des tolérances unilatérales :
- Jeu « arbre-alésage » : l'arbre ne doit pas dépasser la cote nominale
- Applications à emboîtement serré où un ajustement serré doit être garanti
- Tout assemblage dans lequel une limite entraîne une interférence ou un non-respect du jeu, tandis que l'autre n'en entraîne pas
Avantage en matière de fabrication : Les opérateurs peuvent orienter la dérive du processus vers la partie sûre de la plage de tolérance, ce qui permet d'améliorer le rendement sans compromettre le fonctionnement.
Tolérances bilatérales
Les tolérances bilatérales autorisent des écarts dans les deux sens par rapport à la valeur nominale. 25,00 ± 0,05 mm permet à la cote de varier entre 24,95 et 25,05 mm. Il s'agit du format de tolérance le plus courant dans l'usinage CNC en général, car il offre une grande souplesse de fabrication : le processus peut présenter des écarts dans l'un ou l'autre sens sans pour autant entraîner immédiatement la production de pièces non conformes.
Idéal pour : Usinage général, cotes non critiques, éléments pour lesquels une variation symétrique est acceptable.
Tolérances limites
Les tolérances limites précisent directement les limites dimensionnelles supérieure et inférieure, sans utiliser la notation ±. Un alésage spécifié comme suit : 25,01/24,98 mm définit précisément la plage admissible. Ce format élimine toute ambiguïté lors du contrôle et est couramment utilisé pour les ajustements de roulements de précision et les systèmes d'alésages normalisés.
Idéal pour : Ajustements de précision, alésages de roulements, toute application où les limites supérieures et inférieures exactes doivent être clairement identifiables par l'inspecteur sans avoir à effectuer de calculs.
Tolérances géométriques (GD&T)
Les tolérances géométriques permettent de contrôler la forme, l’orientation, la position et le faux-rond — des propriétés que les tolérances dimensionnelles ne suffisent pas à elles seules à définir correctement. Une pièce peut présenter tous ses diamètres conformes aux spécifications, mais ne pas remplir sa fonction si un alésage n’est pas concentrique à l’axe de l’arbre, ou si une surface de montage n’est pas suffisamment plane pour assurer une étanchéité correcte.
La norme GD&T (dimensionnement et tolérancement géométriques) traite de ces relations fonctionnelles à l'aide d'un langage symbolique normalisé défini par la norme ASME Y14.5 (largement utilisée en Amérique du Nord) et les normes ISO GPS (utilisées à l'échelle internationale). Les principaux contrôles prévus par la norme GD&T sont les suivants :
| Commande GD&T | Ce qu'il contrôle | Application typique |
|---|---|---|
| Planéité | Écart de la surface par rapport à un plan parfait | Surfaces d'étanchéité, socles de machines |
| Circularité | Rondeur d'une section transversale | Alésages de roulements, arbres |
| Cylindricité | Rondeur et rectitude combinées | Arbres et alésages de précision |
| Parallélisme | Relation angulaire entre les surfaces/axes | Systèmes de guidage, paliers |
| Perpendicularité | Relation à 90° entre les éléments | Faces de montage, alésages des montants |
| Position réelle | Position d'un élément par rapport à des systèmes de référence | Dispositions des trous de fixation, alésages fonctionnels |
| Concentricité | Alignement axe à axe | Ensembles rotatifs, éléments excentriques |
| Faux-rond | Variation de la surface pendant la rotation | Arbres rotatifs, broches |
L'intérêt pratique de la norme GD&T réside dans le fait qu'elle exprime une intention fonctionnelle plutôt que de simples limites dimensionnelles. Préciser une tolérance de ±0,1 mm sur le diamètre d'un trou de boulon indique à l'opérateur quelle taille doit avoir le trou, mais une position réelle de ⌀0,2 mm lui indique où le trou doit se trouver par rapport au repère d'assemblage — ce qui détermine en réalité si le boulon s'insère ou non.
Comparaison des types de tolérance
| Type de tolérance | Commandes | Complexité | Meilleure application |
|---|---|---|---|
| Unilatéral | Taille (dans un sens) | Faible | Ajustements serrés, caractéristiques critiques à limite unique |
| Bilatéral | Dimensions (dans les deux sens) | Faible | Usinage général, la plupart des opérations |
| Limite | Taille (majuscules/minuscules explicites) | Faible | Ajustements de précision, alésages de roulements |
| GD&T | Géométrie, position, orientation | Modéré à élevé | Assemblages de précision, interfaces fonctionnelles |
ISO 2768 et ASME Y14.5 : des normes de tolérance qui régissent la production du CNC
ISO 2768 : Tolérances générales pour l'usinage CNC
La norme ISO 2768 est la norme internationale la plus largement utilisée en matière de tolérances dimensionnelles générales dans l'usinage CNC. Elle définit des classes de tolérance par défaut qui s'appliquent à toutes les cotes d'un plan lorsque les tolérances individuelles ne sont pas explicitement spécifiées, ce qui évite d'avoir à indiquer chaque cote séparément.
La norme ISO 2768 définit quatre classes de tolérance pour les cotes linéaires :
| Grade | Code | Tolérance linéaire type (pour 30 à 120 mm) | Application |
|---|---|---|---|
| Très bien | f | ±0,05 mm | Pièces usinées de précision CNC |
| Moyen | m | ±0,10 mm | Usinage général CNC (le plus courant) |
| Grossier | c | ±0,20 mm | Tôlerie, fabrication générale |
| Très grossier | v | ±0,50 mm | Assemblages soudés, fabrication brute |
ISO 2768-m Il s'agit de la spécification par défaut pour la plupart des opérations d'usinage CNC courantes. Elle offre un bon compromis entre précision et efficacité de fabrication : suffisamment précise pour la plupart des assemblages industriels, elle peut être obtenue à l'aide de centres d'usinage CNC standard à 3 axes, sans nécessiter de commandes de processus spécifiques.
Lorsqu'un plan indique simplement “ ISO 2768-m ” sans mentionner de tolérances spécifiques pour chaque cote, l'opérateur et le fournisseur comprennent que la tolérance par défaut s'applique à toutes les cotes non spécifiées. Cela simplifie considérablement les plans et réduit le temps de conception nécessaire pour spécifier chaque caractéristique non critique.
ASME Y14.5 : Norme GD&T relative au contrôle fonctionnel
La norme ASME Y14.5 est la principale norme GD&T utilisée aux États-Unis dans les secteurs de l'aérospatiale, de l'automobile et de la défense. Elle définit le langage symbolique, les règles et les méthodes d'interprétation des tolérances géométriques sur les plans techniques.
Les concepts clés définis par la norme ASME Y14.5 sont les suivants :
- Dates de référence — points de référence, axes ou plans à partir desquels les mesures sont effectuées
- Cadres de contrôle des fonctionnalités — les encadrés symboliques figurant sur les plans qui précisent le type de tolérance, la valeur et les repères de référence
- Modificateurs de l'état des matériaux (MMC, LMC, RFS) — règles permettant d'ajuster les zones de tolérance en fonction de la taille réelle des éléments
- Position réelle — la position théoriquement exacte d'un élément par rapport à sa structure de référence
Pour les acheteurs OEM chargés d'examiner les plans des fournisseurs ou de communiquer des spécifications aux fournisseurs CNC, la maîtrise des nuances définies par la norme ISO 2768 et de la notation ASME Y14.5 constitue une connaissance pratique qui permet d'éviter les malentendus et les retouches coûteuses.
Ajustements techniques : jeu, transition et interférence
Les ajustements techniques définissent la manière dont deux composants à emboîter — généralement un arbre et un alésage — s'assemblent l'un par rapport à l'autre. Le type d'ajustement est déterminé par les rapports dimensionnels entre les pièces à emboîter et influe directement sur le comportement à l'assemblage, les performances de rotation et la stabilité mécanique.
Coupe ample
Dans un ajustement avec jeu, l'arbre a toujours un diamètre inférieur à celui de l'alésage. La différence (jeu) permet un mouvement relatif libre entre les pièces : rotation, glissement ou montage et démontage aisé.
Caractéristiques de l'ajustement avec jeu :
- L'arbre a toujours un diamètre inférieur à celui de l'alésage.
- Jeu positif dans toutes les conditions de tolérance
- Permet la rotation, le coulissement ou un assemblage libre
- L'amplitude du jeu dépend des classes de tolérance spécifiques choisies
Applications : Paliers lisses, arbres rotatifs dans des paliers, pièces coulissantes, ensembles nécessitant des démontages fréquents.
Point critique de conception : Un jeu trop important entraîne des vibrations, du bruit et un désalignement. Un jeu trop faible provoque une accumulation de chaleur et complique le montage. Les fabricants de roulements publient des exigences spécifiques en matière de jeu pour différentes conditions de vitesse et de charge : ce sont ces spécifications fonctionnelles qui déterminent le choix des tolérances, et non une précision arbitraire.
Coupe « Transition »
Un ajustement de transition entraîne soit un léger jeu, soit un léger serrage, selon la position exacte des pièces d'accouplement à l'intérieur de la tolérance. Les zones de tolérance de l'arbre et de l'alésage se chevauchent, de sorte que le résultat de l'assemblage suit une distribution statistique entre ces deux conditions.
Caractéristiques d'ajustement de la transition :
- Peut entraîner un léger jeu ou un léger frottement
- Nécessite un usinage et un contrôle rigoureux
- Offre une meilleure précision de positionnement que les ajustements avec jeu
- Permet un démontage sans recours à la force destructive
Applications : Moyeux à engrenages, brides d'accouplement, goupilles de positionnement, douilles à rainure de clavette : partout où un positionnement précis est essentiel, mais où un assemblage définitif n'est pas nécessaire.
Ajustement serré
Dans un ajustement serré, l'arbre a un diamètre volontairement supérieur à celui de l'alésage. Le montage nécessite l'application d'une force, soit par emmanchement à la presse, soit par dilatation thermique (en chauffant le logement ou en refroidissant l'arbre afin de modifier temporairement leurs dimensions). La pression de contact ainsi générée assure un maintien mécanique solide sans recourir à des éléments de fixation.
Caractéristiques de l'ajustement serré :
- L'arbre a un diamètre supérieur à celui de l'alésage, quelles que soient les tolérances.
- Le montage nécessite une force ou un différentiel thermique
- Génère une pression de contact élevée entre les surfaces en contact
- Assure une excellente transmission du couple et une grande rigidité
Applications : Bagues extérieures de roulements dans des logements, moyeux d'engrenages sur des arbres, assemblages structurels permanents, goupilles et douilles emmanchées à la presse.
Remarque concernant la conception : Un jeu excessif dans les matériaux fragiles (fonte, céramique, acier trempé) peut entraîner l'apparition de fissures lors du montage. Le jeu doit être calculé en fonction de la limite d'élasticité du matériau et des contraintes liées à la méthode de montage.
Système de calcul « par trou » vs système de calcul « par puits »
Les système de base des trous maintient la taille du trou constante et modifie le diamètre de la tige pour obtenir différents ajustements. Il s'agit de l'approche standard dans la plupart des opérations d'usinage CNC, car les diamètres standard des forets, alésoirs et outils d'alésage permettent naturellement d'obtenir des tailles de trous constantes — modifier le diamètre de la tige sur un tour est plus simple et moins coûteux que de modifier la taille du trou.
Les système de base par arbre maintient le diamètre de l'arbre constant et fait varier le diamètre du trou. Cette méthode est utilisée lorsque les diamètres des arbres en barres standard sont fixés par le fournisseur ou par d'autres contraintes.
Pour la plupart des pièces usinées OEM et CNC, le système de référence « alésage » est celui utilisé par défaut. Lors de la spécification des ajustements sur les plans techniques destinés à la production par les fournisseurs, il s’agit de l’hypothèse correcte, sauf s’il existe une raison particulière d’utiliser le système de référence « arbre ».
Résumé des ajustements techniques
| Type de coupe | Arbre ou alésage ? | Méthode de montage | Application typique |
|---|---|---|---|
| Liquidation | Arbre < Alésage | Assemblage manuel | Roulements, arbres rotatifs, glissières |
| Transition | Arbre ≈ Trou | Pression légère ou à la main | Engrenages, repères de positionnement, accouplements |
| Interférence | Arbre > Alésage | À ajustement serré ou thermique | Assemblages permanents, raccords à couple élevé |
GD&T en détail : repères, cadres de contrôle des caractéristiques et contrôles clés
Qu'est-ce qu'un repère ?
Un repère est un point, un axe ou un plan de référence théoriquement exact, défini par les caractéristiques physiques d’une pièce, et utilisé comme origine pour toutes les mesures dimensionnelles et géométriques. Les repères simulent la manière dont les pièces s’emboîtent, se positionnent et s’orientent réellement lors de l’assemblage, ce qui en fait le fondement fonctionnel de la méthode GD&T.
Un référentiel de repères utilise généralement trois repères mutuellement perpendiculaires (primaire, secondaire, tertiaire — désignés A, B, C) qui limitent progressivement les degrés de liberté de la pièce, reflétant ainsi la manière dont celle-ci est fixée lors de l'assemblage ou de l'utilisation.
Pourquoi le choix des données est-il essentiel ? : Un mauvais choix de repères entraîne des variations dans les résultats de contrôle d’une configuration à l’autre, même lorsque la géométrie réelle de la pièce est identique. Les repères doivent correspondre aux mêmes surfaces que celles utilisées pour la configuration de fabrication et le positionnement lors de l’assemblage — et non à des faces choisies arbitrairement pour des raisons de commodité.
Cadre de contrôle des fonctionnalités
Le cadre de contrôle des caractéristiques est la zone rectangulaire figurant sur un plan technique qui précise toutes les exigences GD&T relatives à une caractéristique contrôlée. De gauche à droite, il contient :
- Symbole caractéristique géométrique (par exemple, ⌖ pour la position correcte, ⏥ pour la planéité)
- Valeur de tolérance (par exemple, ⌀0,2 mm — le symbole du diamètre indique une zone de tolérance cylindrique)
- Modificateur de l'état de la matière (MMC, LMC ou RFS, le cas échéant)
- Références de repères (primaire, secondaire, supérieur)
Position réelle
La position réelle (⌖) est le mode de contrôle GD&T le plus couramment utilisé dans la fabrication de précision. Elle définit l'emplacement théoriquement exact d'une caractéristique (généralement un trou ou l'axe d'un bossage) par rapport à ses repères, et spécifie une zone de tolérance — généralement un cylindre de diamètre X — dans laquelle l'axe réel de la caractéristique doit se situer.
La position réelle présente deux avantages majeurs par rapport au cotage par coordonnées avec des tolérances ± :
Tolérance plus large : Une tolérance de coordonnées ± définit une zone carrée ; la position réelle définit une zone cylindrique. Une zone cylindrique présente une surface supérieure de 57% à celle de la zone carrée équivalente — ce qui signifie qu’une même exigence fonctionnelle permet une plus grande variation de fabrication, réduisant ainsi les coûts sans compromettre les performances d’assemblage.
Précision fonctionnelle : La position réelle reflète directement la fonction de l’assemblage (le boulon s’adapte-t-il ?), tandis que les tolérances de coordonnées reflètent la facilité de mesure. La norme GD&T explique pourquoi une caractéristique doit être positionnée avec précision, et pas seulement où elle devrait se trouver nominalement.
Planéité et parallélisme
Planéité détermine dans quelle mesure une surface donnée peut s'écarter d'un plan théoriquement parfait. Elle est indépendante de tout repère : la planéité est mesurée par rapport à la surface elle-même, et non par rapport à un autre élément. Les surfaces d'étanchéité des collecteurs hydrauliques, des socles de machines et des dispositifs de fixation de précision font généralement l'objet de spécifications de planéité, car la surface de contact influe directement sur l'efficacité de l'étanchéité et la répartition des charges.
Parallélisme permet de contrôler l'orientation d'une caractéristique par rapport à une surface ou à un axe de référence. Il nécessite une référence et permet de contrôler à la fois l'angle et la rectitude de la caractéristique contrôlée par rapport à cette référence. Les rails de roulement, les glissières et les surfaces de guidage constituent des applications typiques du parallélisme : tout écart angulaire entraîne une répartition inégale des charges et une usure accélérée.
Tolérances techniques dans l'usinage CNC : capacités réalistes
Il est essentiel de bien comprendre ce que l'usinage CNC permet d'obtenir de manière fiable — et quelles sont les limites du procédé — pour définir des tolérances réalisables.
Capacité de tolérance d'usinage type pour le CNC
| Processus | Tolérance type réalisable | Finition de la surface (Ra) | Notes |
|---|---|---|---|
| Fraisage CNC | ±0,05–0,1 mm | 0,8 à 3,2 µm | Modèle standard à 3 axes, caractéristiques générales |
| Tournage CNC | ±0,01 à 0,05 mm | 0,4–1,6 µm | Des éléments concentriques, plus performants que le fraisage |
| Alésage | ±0,005 à 0,02 mm | 0,4–0,8 µm | Finition des alésages, excellente circularité |
| Meulage | ±0,002–0,01 mm | 0,1–0,4 µm | Arbres et alésages de haute précision |
| Rodage | ±0,001 à 0,005 mm | 0,05–0,2 µm | Alésages de cylindres, surfaces d'appui |
| Rodage | ±0,001 mm ou plus précis | < 0,05 µm | Ultra-précision, surfaces d'étanchéité |
Qu'est-ce qui limite la précision du CNC ?
Plusieurs facteurs limitent la tolérance réalisable en production :
Rigidité de la machine : Les vibrations et la déviation sous l'effet des forces de coupe entraînent un écart entre les dimensions réelles et les valeurs programmées. Les centres d'usinage à haute rigidité permettent de mieux respecter les tolérances serrées que les machines polyvalentes — mais même les meilleures machines ont leurs limites dans des conditions d'usinage intensives.
Déviation de l'outil : Les fraises à queue et les outils à grande portée de petit diamètre se déforment sous l'effet des forces de coupe, ce qui entraîne des variations de diamètre et un effilement sur les éléments usinés. D'après notre expérience de production, une fraise à queue de 6 mm utilisée avec une profondeur de coupe égale à 3 fois son diamètre dans de l'acier allié peut se déformer suffisamment pour générer une erreur dimensionnelle de 0,05 mm — ce qui correspond à la totalité de la tolérance admise pour de nombreuses pièces de précision.
Dilatation thermique : Une pièce en acier type se dilate d'environ 12 µm par mètre et par °C. Au cours d'un cycle d'usinage qui fait augmenter la température de la pièce de 10 °C, une cote de 200 mm varie d'environ 24 µm — ce qui est significatif lorsque la tolérance est de ±0,02 mm. Les travaux de précision nécessitent des environnements à température stabilisée et une compensation intégrée à l'usinage.
Comportement des matériaux : L'aluminium se usine proprement et conserve bien ses cotes. L'acier inoxydable subit un durcissement par déformation lors de l'usinage, ce qui provoque un retour élastique et des variations dimensionnelles. La faible conductivité thermique du titane concentre la chaleur au niveau de la zone d'usinage, ce qui affecte à la fois la qualité de surface et la stabilité dimensionnelle.
Quand privilégier le meulage plutôt que le fraisage ?
Pour des tolérances inférieures à environ ±0,01 mm, ou des exigences de finition de surface inférieures à Ra 0,4 µm, la rectification est généralement préférable au fraisage ou au tournage conventionnel CNC. La rectification enlève de la matière à l’aide d’abrasifs fins à des vitesses de broche élevées, ce qui permet d’obtenir une précision dimensionnelle et de surface que les outils de coupe en carbure ne peuvent égaler. Pour les acheteurs de OEM qui spécifient des arbres de précision, des alésages de roulements ou des surfaces d’étanchéité, la compréhension de ce seuil de processus permet de définir des attentes réalistes en matière de tolérances et d’éviter de spécifier des tolérances qui nécessiteraient des modifications de processus que le fournisseur ayant établi le devis n’aurait peut-être pas divulguées.
Analyse cumulative des tolérances : pourquoi les tolérances individuelles des pièces ne suffisent pas
On parle de « cumul des tolérances » lorsque les variations dimensionnelles de plusieurs composants s'accumulent au sein d'un ensemble, ce qui peut entraîner une défaillance fonctionnelle même si chaque pièce prise individuellement respecte les spécifications.
Comment se produit l'empilement ?
Prenons l'exemple d'un ensemble composé de cinq pièces empilées en ligne, chacune présentant une tolérance de ±0,1 mm. Dans le pire des cas, les cinq pièces pourraient se trouver simultanément à leur limite maximale (ou minimale), ce qui entraînerait une variation totale de l'ensemble de ±0,5 mm. Le caractère acceptable ou non de cette variation dépend entièrement de l'exigence relative au jeu ou à l'espace libre fonctionnel.
Analyse du scénario le plus défavorable
L'analyse du pire scénario part du principe d'un empilement maximal : tous les composants sont simultanément à leurs limites extrêmes. Cette approche garantit la réussite de l'assemblage quelle que soit la combinaison de dimensions des pièces fabriquées, mais elle peut nécessiter des tolérances si strictes qu'elle en devient peu rentable.
Idéal pour : Assemblages critiques pour la sécurité, production en petites séries, applications dans lesquelles une seule défaillance est inacceptable.
Limitation : Cela nécessite des tolérances individuelles plus strictes pour les pièces que ce qui est réellement nécessaire en production, où il est statistiquement très improbable que toutes les pièces se situent simultanément aux limites extrêmes.
Analyse statistique des tolérances (méthode RSS)
L'analyse statistique utilise le principe mathématique de la somme des carrés (RSS) pour calculer la variation de l'assemblage en fonction de la répartition statistique des tolérances de chaque pièce :
σ_ensemble = √(σ₁² + σ₂² + σ₂² + … + σₙ²)
Cette approche reflète plus fidèlement la réalité de la production : les pièces varient naturellement autour de leurs valeurs moyennes, et la probabilité que toutes atteignent simultanément leurs valeurs extrêmes est très faible dans le cadre d'une production en série. Les méthodes statistiques permettent d'assouplir les tolérances individuelles tout en conservant la même fiabilité fonctionnelle de l'ensemble, ce qui réduit les coûts de fabrication sans augmenter le taux de défaillance de l'ensemble.
Idéal pour : Une production à grand volume, des procédés de fabrication bien caractérisés avec des données Cpk connues.
Limitation : Nécessite des données sur la capacité du processus (valeurs Cpk) et tolère une faible probabilité statistique de défaillances au niveau de l'assemblage, qui doit être évaluée au regard des conséquences d'une telle défaillance.
Comment réduire les problèmes d'accumulation
- Appliquer la méthode de conception basée sur les données GD&T — l'utilisation de repères cohérents permet de réduire l'accumulation des variations de position entre les différentes pièces d'un ensemble
- Réduire le nombre de composants dans les piles critiques — moins il y a de pièces, moins il y a de sources de tolérance ; le regroupement des composants grâce à une simplification de la conception réduit directement le risque d'accumulation des tolérances
- Resserrez les tolérances de manière sélective — identifier le ou les composants de la pile qui sont à l'origine de la plus grande partie de la variation et les optimiser spécifiquement, plutôt que d'optimiser tous les éléments de manière uniforme
- Utilisez des interfaces réglables — les cales, les vis de réglage et les dispositifs réglables permettent de compenser, lors de l'assemblage, les variations cumulées de tolérance
L'impact des tolérances sur les coûts de fabrication : l'économie de la précision
La relation entre la tolérance et le coût n'est pas linéaire. Les tolérances standard (de l'ordre de ±0,1 mm) peuvent être obtenues lors d'opérations d'usinage normales à des vitesses normales — l'impact sur le coût est minime. À mesure que les tolérances se resserrent, la durée d'usinage augmente, la fréquence des contrôles s'accélère, les taux de rebut s'accroissent et, à terme, des opérations supplémentaires (meulage, honage) deviennent nécessaires. La courbe des coûts s'accélère fortement à partir d'environ ±0,01 mm et en dessous.
Durée d'usinage et tolérances
Pour obtenir des tolérances plus strictes, il faut généralement :
- Réduction des vitesses de coupe et des vitesses d'avance (moins de perturbations thermiques et mécaniques)
- Passages supplémentaires de semi-finition et de finition (enlèvement progressif de matière)
- Cycles de contrôle et de compensation en cours d'usinage (la machine s'arrête pour effectuer une mesure, procède à un ajustement, puis reprend son fonctionnement)
- Stabilisation thermique entre les opérations (attente que les températures s'équilibrent)
Une pièce dont la tolérance est de ±0,05 mm peut nécessiter 3 passes d'usinage ; la même pièce avec une tolérance de ±0,01 mm peut nécessiter 6 passes ainsi qu'un cycle de mesure en cours de fabrication, ce qui fait plus que doubler la durée du cycle pour une seule pièce.
Coût de l'inspection
La vérification de tolérances serrées nécessite un équipement plus sophistiqué et plus chronophage :
| Plage de tolérance | Méthode d'inspection type | Durée relative de l'inspection |
|---|---|---|
| ±0,1 mm et plus | Pieds à coulisse numériques, jauges simples | Base de référence |
| ±0,02–0,1 mm | Micromètres, jauges à air | 2–3× |
| ±0,005 à 0,02 mm | CMM, mesure de précision | 5–10× |
| ±0,001 à 0,005 mm | CMM avec sondage spécialisé | 10–20× |
| Inférieur à ±0,001 mm | CMM à température contrôlée, interférométrie laser | 20–50× |
Pour les acheteurs de OEM qui mènent une production à grand volume, le temps d’inspection CMM sur chaque pièce soumise à des tolérances strictes engendre un coût considérable — souvent supérieur au temps d’usinage lui-même. Exiger une inspection CMM sur des caractéristiques non fonctionnelles constitue une surspécification courante qui engendre des coûts sans apporter de gain en termes de qualité.
Taux de rebut et plage de tolérance
À mesure que la bande de tolérance se rétrécit, la part de la production qui se situe en dehors de la plage acceptable augmente, car la variation du processus de fabrication est déterminée par les capacités de la machine — seule la fenêtre acceptable change. Le fait de doubler la précision (en réduisant de moitié la largeur de la tolérance) fait généralement plus que doubler le taux de rebut, car la distribution du processus, qui se situait auparavant largement dans la plage de ±0,1 mm, atteint désormais plus fréquemment les limites de ±0,05 mm.
Le problème de la surtolérance
D'après notre expérience sur le terrain, acquise lors de l'examen des plans des clients dans le cadre de l'optimisation de la fabrication (DFM), la surtolérance constitue le problème de coût le plus courant et le plus facile à corriger. Les ingénieurs appliquent souvent la tolérance la plus stricte qu’ils puissent raisonnablement imaginer pour une pièce, plutôt que la tolérance fonctionnellement requise. Il en résulte des coûts d’usinage supérieurs de 30 à 100% à ce qui est nécessaire pour obtenir le même résultat fonctionnel.
Une approche pratique : pour chaque tolérance serrée indiquée sur un plan, posez-vous la question suivante : “ Quelle défaillance de l'assemblage ou de la performance se produirait si cette cote était plus lâche de 50% ? ” Si la réponse est “ aucune ”, assouplissez-la.
Étude de cas : résolution des problèmes d'assemblage grâce à l'optimisation GD&T
Contexte : Un fabricant de boîtiers de capteurs en aluminium de précision rencontrait des problèmes chroniques d’alignement lors de l’assemblage d’un ensemble composé de plusieurs pièces. Les composants individuels passaient le contrôle dimensionnel, mais une fois assemblés, les gabarits de perçage destinés au montage des capteurs présentaient souvent un désalignement tel qu'un ajustement manuel s'imposait, ce qui ajoutait 8 à 12 minutes de main-d'œuvre par assemblage et entraînait parfois la production d'assemblages défectueux qui devaient être démontés et réusinés.
Stratégie de tolérance initiale : Les plans d'origine prévoyaient des tolérances dimensionnelles bilatérales (±0,1 mm pour la plupart des caractéristiques, ±0,05 mm pour les diamètres des alésages), sans contrôle de position GD&T ni stratégie de repérage cohérente. Chaque composant était mesuré à partir de ses propres surfaces de référence, qui différaient d'une pièce à l'autre.
Cause première : En l'absence de contrôles de tolérance de position, l'emplacement des alésages pouvait correspondre simultanément à la combinaison la plus défavorable entre les pièces d'assemblage : un désalignement cumulé pouvant atteindre 0,3 mm était possible, alors que chaque cote individuelle restait techniquement conforme. De plus, l'utilisation incohérente des points de référence entre les pièces entraînait une non-correspondance entre les références d'usinage et celles de l'assemblage, ce qui introduisait un biais de position systématique.
Modifications techniques mises en œuvre :
| Élément | Avant | Après |
|---|---|---|
| Contrôle de position | Aucun (uniquement dimensionnel) | Position réelle ⌀0,15 mm |
| Structure de données | Incohérent | Système de référence unifié A-B-C |
| Caractéristiques techniques de l'alésage du roulement | ±0,05 mm de diamètre | Tolérance limite H7 + contrôle de position |
| Méthode d'inspection | Micromètres sur machine | CMM avec simulation de données de référence |
| Type de coupe | Non précisé | Jeu de serrage H7/g6 (par rapport au trou) |
Résultats après la mise en œuvre :
| Système métrique | Avant | Après |
|---|---|---|
| Taux de désalignement lors de l'assemblage | ~35% d'ensembles | < 3% d'ensembles |
| Temps de montage manuel par sous-ensemble | 8 à 12 minutes | < 1 minute |
| Taux de rejet CMM (positionnel) | Non suivi | < 2% |
| Taux de rebut au niveau de l'assemblage | ~8% | < 1% |
| Coût total de la main-d'œuvre d'assemblage par unité | Base de référence | Réduit ~28% |
Cours d'ingénierie : Le problème ne résidait pas dans le fait que les tolérances étaient trop larges, mais dans le fait que le type de tolérance spécifié n’était pas le bon. Les tolérances dimensionnelles contrôlaient la taille des éléments, mais ne donnaient aucune indication sur leur emplacement. La tolérance de position GD&T, appliquée à une structure de référence cohérente, contrôlait ce qui importait réellement pour l’assemblage : la position des trous les uns par rapport aux autres et par rapport au composant d’accouplement. Pour les acheteurs OEM, cela illustre pourquoi il vaut la peine de demander à votre fournisseur CNC de vérifier la conformité GD&T — et pas seulement de procéder à un contrôle dimensionnel — lorsqu’il s’agit d’assemblages multipièces de précision.
Directives DFM : Définition des tolérances techniques pour la fabricabilité
La conception des tolérances est l'une des activités de DFM (conception en vue de la fabricabilité) ayant le plus grand impact. Des tolérances bien définies permettent de réduire les coûts d'usinage, d'améliorer la cohérence entre les fournisseurs et d'éliminer les problèmes d'assemblage avant même le début de la production. À l'inverse, des tolérances mal définies ont l'effet inverse, et les coûts s'accumulent à chaque cycle de production.
Adapter la tolérance à la fonction
N'appliquez des tolérances serrées que lorsque les performances fonctionnelles l'exigent réellement. Les alésages de roulements, les surfaces d'étanchéité, les interfaces rotatives et les éléments de positionnement de précision nécessitent généralement des tolérances serrées. Ce n'est généralement pas le cas des surfaces esthétiques, des arêtes sans contact, des supports structurels et des éléments de jeu. Sur un composant usiné de précision type, 15 à 251 TP17T d’éléments sont critiques sur le plan fonctionnel ; les 75 à 851 TP17T restants peuvent présenter des tolérances standard ISO 2768-m sans affecter les performances du produit.
Utiliser les tailles standard
Les ajustements normalisés du système ISO (H7/g6, H7/k6, H7/p6, etc.) sont définis dans tous les manuels d’usinage, bien connus de tous les opérateurs CNC à travers le monde, et réalisables sans mise au point de procédés spécifiques. Spécifier des combinaisons de tolérances personnalisées au lieu d’ajustements standard est source de confusion, nécessite une planification plus détaillée des contrôles et n’apporte souvent aucun avantage fonctionnel.
Appliquer GD&T de manière sélective
La norme GD&T est efficace, mais elle accroît la complexité des dessins et les coûts d'inspection. N'appliquez les contrôles géométriques que lorsque la géométrie — et pas seulement les dimensions — détermine les performances fonctionnelles. Une surface d'étanchéité doit être plane. Un plan de perçage doit respecter la position réelle. Une face de bossage non fonctionnelle n'a besoin ni de l'une ni de l'autre.
Éviter l'enchaînement de tolérances serrées
La définition de tolérances serrées sur plusieurs caractéristiques au sein d'un empilement de tolérances augmente le coût et la complexité de la fabrication. Identifiez la ou les deux cotes qui déterminent réellement l'ajustement lors de l'assemblage, appliquez une tolérance de précision à ces cotes et prévoyez des tolérances standard pour les autres.
Liste de contrôle des tolérances DFM
| Vérification de la conception | Action |
|---|---|
| Cette tolérance est-elle nécessaire d'un point de vue fonctionnel ? | Sinon, desserrer conformément à la norme ISO 2768-m |
| Une tolérance standard peut-elle remplacer une tolérance sur mesure ? | Utilisez H7/g6, H7/k6, etc. |
| Les données de référence correspondent-elles à la configuration de fabrication ? | Aligner les repères de dessin avec les repères de fixation |
| L'accumulation des tolérances a-t-elle été analysée ? | Effectuer une analyse du scénario le plus défavorable ou une analyse RSS sur les piles critiques |
| La tolérance spécifiée correspond-elle à la capacité du processus ? | Vérifier les données Cpk des fournisseurs pour les caractéristiques critiques |
| La règle GD&T s'applique-t-elle uniquement lorsque la géométrie entre en ligne de compte ? | Supprimer GD&T des fonctionnalités non opérationnelles |
Méthodes de contrôle des tolérances techniques
Le choix d'une méthode de contrôle adaptée est tout aussi important que la définition d'une tolérance appropriée. La méthode de contrôle doit permettre d'effectuer des mesures avec la précision requise : utiliser un pied à coulisse numérique pour contrôler une tolérance de ±0,005 mm n'a aucun sens d'un point de vue physique.
Pieds à coulisse et micromètres
Les pieds à coulisse numériques (résolution de 0,01 mm, incertitude de mesure de ±0,02 à 0,05 mm) conviennent au contrôle dimensionnel général avec des tolérances de ±0,1 mm et plus. Rapides et portables, ils sont adaptés à une utilisation en atelier pour les éléments non critiques.
Les micromètres (résolution de 0,001 mm, incertitude de mesure comprise entre ±0,002 et 0,005 mm) conviennent pour des tolérances allant jusqu'à environ ±0,01 mm sur les dimensions extérieures. Ils constituent l'outil de référence pour le contrôle du diamètre des arbres dans la production de précision CNC.
Machines de mesure par coordonnées (CMM)
Les CMM utilisent un système de palpage de précision en 3D pour mesurer la géométrie, la position, la planéité et d'autres caractéristiques des GD&T. Les CMM modernes atteignent une incertitude de mesure comprise entre ±0,001 et 0,003 mm grâce à un palpage adapté et à des contrôles environnementaux appropriés.
Le contrôle CMM est indispensable pour vérifier le respect des tolérances de position réelle, de profil, de planéité et de parallélisme — des paramètres que les outils manuels simples ne permettent pas de mesurer. Pour les acheteurs OEM recevant des composants de précision, les rapports de contrôle CMM comportant des mesures référencées par rapport à un repère constituent la documentation qualité appropriée pour les caractéristiques critiques.
Jauges « Go/No-Go »
Les jauges “ Go/No-Go ” permettent de vérifier rapidement et sans ambiguïté la conformité ou la non-conformité aux tolérances dimensionnelles sans mesurer la valeur réelle. L'extrémité “ Go ” de la jauge doit pénétrer dans l'élément (vérification de l'épaisseur minimale de la pièce) ; l'extrémité « No-Go » ne doit pas y pénétrer (vérification de l'épaisseur maximale de la pièce).
Les jauges « Go/No-Go » sont très efficaces pour le contrôle en série de caractéristiques standardisées — diamètres d’alésage, diamètres d’arbres, ajustements de filetage — lorsque le contrôle 100% est requis mais que le débit CMM s’avère insuffisant. Leur limite réside dans le fait qu’elles ne fournissent aucune donnée dimensionnelle pour le contrôle statistique des processus.
Systèmes optiques et sans contact
Les comparateurs optiques, les systèmes de vision et les systèmes de balayage laser mesurent les dimensions sans contact physique, ce qui les rend idéaux pour les éléments fragiles, les petites géométries et les profils de surface complexes. Les CMMs optiques modernes offrent une précision comparable à celle des CMMs à contact pour les mesures de surface et de position, avec une vitesse supérieure pour les géométries adaptées.
Applications par secteur d'activité
Automobile
L'assemblage des véhicules modernes exige un contrôle rigoureux des tolérances sur des milliers de composants en interaction — mais la pression sur les coûts, avec des volumes de production s'élevant à plusieurs centaines de milliers d'unités par an, rend l'optimisation des tolérances indispensable. Les composants du moteur (alésages, vilebrequins, sièges de soupapes), les engrenages de transmission et les ajustements des roulements sont soumis à des tolérances fonctionnelles strictes. Les supports structurels, les carters et les éléments de fixation non critiques utilisent quant à eux des tolérances standard. Le contrôle statistique des processus (SPC) surveille les caractéristiques clés en temps réel, détectant ainsi les dérives de processus avant qu’elles n’entraînent de rebuts.
Aérospatial
Les exigences de tolérance dans le secteur aérospatial comptent parmi les plus strictes du monde industriel. Les composants de trains d’atterrissage, les raccords structurels, les pièces des systèmes de commande et les composants de moteurs nécessitent souvent des tolérances comprises entre ±0,005 et 0,025 mm, avec un contrôle complet de la position et du profil selon la norme GD&T. Toutes ces caractéristiques doivent faire l’objet d’un contrôle documenté, avec des données CMM et une traçabilité par rapport aux étalons d’étalonnage. Conformément aux exigences du système qualité AS9100, les fournisseurs du secteur aérospatial doivent démontrer la capacité du processus (Cpk ≥ 1,33) sur les caractéristiques critiques — ce qui signifie non seulement respecter les tolérances, mais aussi les respecter de manière constante tout au long du cycle de production.
Dispositifs médicaux
Les instruments chirurgicaux, les implants et les équipements de diagnostic doivent respecter des tolérances de précision strictes pour des raisons de fonctionnalité et de conformité réglementaire. Les surfaces d'appui des implants, par exemple, peuvent être soumises à des spécifications de finition de surface de Ra ≤ 0,05 µm et à des tolérances de diamètre de ±0,005 mm, voire plus strictes, ce qui nécessite des opérations de rectification et de rodage, ainsi qu'une inspection 100% CMM. Les exigences du système qualité ISO 13485 imposent une validation documentée des processus et la traçabilité de toutes les dimensions critiques des dispositifs médicaux.
Outillage de précision
Les moules d’injection, les matrices d’estampage et les corps d’outils de coupe exigent des tolérances de précision, car toute imprécision de l’outillage se traduit directement par une variation dimensionnelle de chaque pièce produite. Une cavité de moule surdimensionnée de 0,05 mm produit des pièces surdimensionnées de 0,05 mm — une erreur qui se multiplie à chaque cycle de moulage tout au long de la durée de vie de l’outil. Pour les acheteurs de OEM qui spécifient l’outillage destiné à la fabrication de composants en plastique ou en métal embouti, la tolérance de l’outillage constitue l’investissement en amont qui détermine la qualité des pièces en aval.
Principaux enseignements
- Les tolérances techniques définissent la plage de variation admissible — la plage dans laquelle doit se situer la cote d'un produit manufacturé pour que la pièce soit conforme sur le plan fonctionnel.
- Les quatre principaux types de tolérance — unilatéral, bilatéral, à limite et GD&T — répondent à des objectifs fonctionnels et de fabrication différents. Le GD&T permet de contrôler la géométrie, et pas seulement la taille.
- ISO 2768-m Il s'agit de la norme par défaut pour l'usinage général CNC ; la norme ASME Y14.5 définit les règles GD&T pour le contrôle fonctionnel de précision.
- Adaptations techniques (jeu, transition, interférence) définissent le comportement de l'assemblage entre les composants s'emboîtant les uns dans les autres — le système de référence par alésage est la norme pour la plupart des assemblages usinés CNC.
- Cumul des tolérances peut entraîner un défaut d'assemblage même lorsque les pièces individuelles sont conformes — il faut toujours analyser la variation cumulative pour les assemblages composés de plusieurs pièces.
- Des tolérances plus strictes entraînent une augmentation exponentielle des coûts — Le temps d'usinage, la complexité du contrôle et le taux de rebut augmentent tous de manière non linéaire à mesure que les plages de tolérance se rétrécissent.
- La définition de tolérances trop larges est l'erreur la plus courante en matière de conception pour la fabrication (DFM). — n'appliquer des tolérances serrées que lorsque les performances fonctionnelles l'exigent, et utiliser la norme ISO 2768-m dans les autres cas.
- À l'attention des acheteurs de OEM, vérifier la conformité à la norme GD&T et demander les rapports d'inspection CMM concernant les caractéristiques critiques constitue la bonne approche pour les assemblages de précision composés de plusieurs pièces.
Questions fréquemment posées
Que sont les tolérances techniques et pourquoi sont-elles importantes ?
Les tolérances techniques définissent la variation dimensionnelle admissible d’une pièce fabriquée — c’est-à-dire la plage acceptable entre les dimensions minimale et maximale qui permet encore un assemblage et un fonctionnement corrects. Elles existent car aucun procédé de fabrication ne peut produire des pièces parfaitement identiques : l’usure des outils, la dilatation thermique, les vibrations et les variations de matière sont autant de facteurs qui entraînent des écarts dimensionnels. Sans tolérances, il n’existe aucune norme objective permettant d’accepter ou de rejeter des pièces. Elles ont une incidence directe sur la qualité de l’assemblage, la fiabilité du produit, le coût d’usinage CNC et l’interchangeabilité, ce qui en fait l’une des spécifications les plus importantes de tout plan technique.
Quelle est la différence entre les tolérances unilatérales et bilatérales ?
Les tolérances unilatérales autorisent une variation dans une seule direction par rapport à la valeur nominale — par exemple, 25,00 +0,00/-0,05 mm, ce qui signifie que la pièce ne peut être que plus petite que la valeur nominale. Les tolérances bilatérales autorisent des variations dans les deux sens — 25,00 ±0,05 mm, la pièce pouvant être plus grande ou plus petite. Les tolérances unilatérales sont utiles lorsqu’une limite est critique sur le plan fonctionnel et l’autre ne l’est pas, comme dans le cas des ajustements d’arbres où l’arbre ne doit pas dépasser la cote nominale. Les tolérances bilatérales sont plus courantes dans l’usinage général CNC car elles offrent une flexibilité de fabrication permettant de s’adapter aux variations du processus dans les deux sens sans produire immédiatement des pièces non conformes.
Qu'est-ce que le GD&T et en quoi diffère-t-il des tolérances dimensionnelles standard ?
Le GD&T (Geometric Dimensioning and Tolerancing) est un langage symbolique d'ingénierie — normalisé par la norme ASME Y14.5 en Amérique du Nord — qui définit la forme, l'orientation, la position et le faux-rond des éléments usinés. Les tolérances dimensionnelles standard ne contrôlent que les variations de taille (la taille d’une caractéristique). Le GD&T contrôle la géométrie fonctionnelle : si une surface est plane, si un trou est correctement positionné par rapport à un repère d’assemblage, si un arbre est concentrique avec l’alésage de son roulement. Cette distinction est cruciale, car une pièce peut respecter toutes les spécifications dimensionnelles en matière de diamètre tout en présentant un dysfonctionnement si ses éléments sont mal alignés. La norme GD&T est largement utilisée dans les secteurs de l’aérospatiale, de l’automobile et de la fabrication de dispositifs médicaux, où les performances fonctionnelles des assemblages doivent être explicitement contrôlées.
Quel niveau de précision peut-on atteindre avec les tolérances d'usinage CNC ?
Le fraisage standard à 3 axes en CNC permet d'atteindre une tolérance de ±0,05 à 0,1 mm dans des conditions normales. Le tournage en CNC permet d'atteindre une tolérance de ±0,01 à 0,05 mm sur des éléments concentriques. L'alésage permet d'obtenir des tolérances d'alésage comprises entre ±0,005 et 0,02 mm. La rectification permet d’atteindre une précision de ±0,002 à 0,01 mm. Le honage et le rodage permettent d’atteindre ±0,001 mm et moins pour les applications de haute précision. En dessous d’environ ±0,01 mm, l’usinage CNC conventionnel s’avère généralement insuffisant et le recours à la rectification ou au honage est nécessaire. Des tolérances très serrées exigent également des environnements à température contrôlée, car la dilatation thermique de la pièce elle-même entraîne une dérive dimensionnelle à ces niveaux de précision. Spécifier des tolérances plus serrées que celles que le processus de fabrication peut atteindre de manière fiable augmente considérablement les coûts sans améliorer le rendement.
Que sont les ajustements avec jeu, de transition et serrés ?
Ces trois types d'ajustement définissent la manière dont un arbre et un alésage s'assemblent l'un par rapport à l'autre. Dans le cas d’un ajustement avec jeu, l’arbre est toujours plus petit que l’alésage, ce qui crée un jeu positif permettant la rotation, le coulissement ou un assemblage libre. Un ajustement de transition présente des zones de tolérance qui se chevauchent, créant soit un léger jeu, soit un léger serrage en fonction des dimensions réelles mesurées ; il est utilisé lorsque le positionnement précis est important mais qu’un assemblage permanent n’est pas nécessaire. Un ajustement serré se caractérise toujours par un arbre plus grand que l’alésage — ce qui nécessite une force d’emmanchement à la presse ou un montage thermique, et produit une pression de contact élevée ainsi qu’une forte retenue mécanique. Le type d’ajustement approprié dépend de la fonction de l’assemblage : jeu pour les roulements et les pièces rotatives, ajustement de transition pour les éléments de positionnement, ajustement serré pour les assemblages structurels permanents.
En quoi le cumul des tolérances influe-t-il sur la qualité de l'assemblage ?
L'accumulation des tolérances se produit lorsque les variations dimensionnelles de plusieurs composants s'additionnent au sein d'un ensemble, ce qui peut entraîner des problèmes de fonctionnement même si chaque pièce prise individuellement respecte la tolérance spécifiée. Dans un assemblage linéaire de cinq composants présentant chacun une tolérance de ±0,1 mm, la variation cumulative dans le pire des cas est de ±0,5 mm, soit cinq fois la tolérance d’une seule pièce. Si le jeu de l’assemblage nécessite une variation inférieure à 0,5 mm pour fonctionner, des défaillances de l’assemblage se produiront même si chaque pièce est conforme individuellement. L’analyse de cumul des tolérances — utilisant des méthodes basées sur le pire scénario pour les applications critiques en matière de sécurité ou des méthodes statistiques RSS pour la production en grande série — identifie les composants à l’origine de la variation de l’ensemble et détermine où un resserrement des tolérances ou une simplification de la conception permettront de réduire le plus efficacement le risque de défaillance.
Pourquoi la tolérance a-t-elle un impact aussi important sur le coût d'usinage du CNC ?
Pour obtenir des tolérances plus strictes, il faut un usinage plus lent (afin de réduire les perturbations thermiques et mécaniques), des passes d’usinage supplémentaires (demi-finition et finition), des cycles de contrôle et de compensation en cours de fabrication, et souvent des procédés totalement différents (rectification au lieu de fraisage). Le temps d’inspection augmente de manière non linéaire : la vérification de tolérances de ±0,005 mm nécessite une inspection CMM, qui prend 5 à 20 fois plus de temps que de simples contrôles à l’aide d’un calibre ou d’un micromètre. Le taux de rebut augmente à mesure que la plage dimensionnelle acceptable se rétrécit par rapport à la distribution du processus. Pour les acheteurs OEM, ces coûts se répercutent sur le prix des pièces usinées : un composant présentant des tolérances inutilement serrées peut coûter 50 à 100% de plus que des pièces fonctionnellement équivalentes dont les tolérances sont correctement adaptées. L’examen des spécifications de tolérance avec votre fournisseur CNC avant de finaliser les plans constitue une étape cruciale pour tout composant de précision.
Quelle méthode d'inspection convient aux différents niveaux de tolérance ?
La méthode de contrôle doit être adaptée à la précision de mesure requise. Les pieds à coulisse numériques (incertitude de ± 0,02 à 0,05 mm) conviennent pour des tolérances de ± 0,1 mm et plus. Les micromètres (± 0,002 à 0,005 mm) conviennent pour des tolérances allant jusqu'à environ ± 0,01 mm sur les dimensions extérieures. Des machines à mesurer tridimensionnelles — CMMs — sont nécessaires pour les contrôles géométriques GD&T (position réelle, planéité, parallélisme) et pour les tolérances dimensionnelles inférieures à ±0,01 mm. Les calibres «Go/No-Go» permettent une vérification rapide de la conformité (100%) en production de grande série, sans mesure quantitative. Pour les acheteurs de OEM recevant des composants de précision, demander des rapports d’inspection CMM avec des mesures référencées par point de référence pour les caractéristiques critiques GD&T constitue la norme de qualité appropriée — de simples rapports dimensionnels sans données de position sont insuffisants pour les assemblages de précision complexes.
Rédigé par l'équipe d'ingénieurs de CMS, forte de plus de 15 ans d'expérience dans l'usinage de précision CNC, notamment en matière d'optimisation des tolérances techniques, de mise en œuvre de la norme GD&T et d'assemblage de précision pour des applications OEM dans les secteurs de l'aérospatiale, de l'automobile et de l'industrie. Références techniques : ASME Y14.5-2018 (Cotation et tolérances), ISO 2768 (Tolérances générales), ISO 286 (Limites et ajustements), AS9100 Rév. D (Gestion de la qualité dans l'aérospatiale).
Vous avez besoin de composants CNC de précision avec les tolérances adéquates — et pas seulement des tolérances serrées ?
Chez CMS, nous examinons les spécifications de tolérance technique dans le cadre de chaque analyse DFM, nous signalons les éléments présentant des tolérances excessives qui génèrent des coûts supplémentaires sans apporter d’avantage fonctionnel, et nous proposons des améliorations GD&T qui renforcent la fiabilité de l’assemblage sans accroître la complexité de l’usinage. Que vous vous approvisionniez en composants individuels ou que vous gériez un assemblage de précision composé de plusieurs pièces, notre équipe d'ingénieurs vous apporte l'expertise en matière de tolérances dont votre projet a besoin.
[Demander une analyse des tolérances DFM et un devis d'usinage →]


